
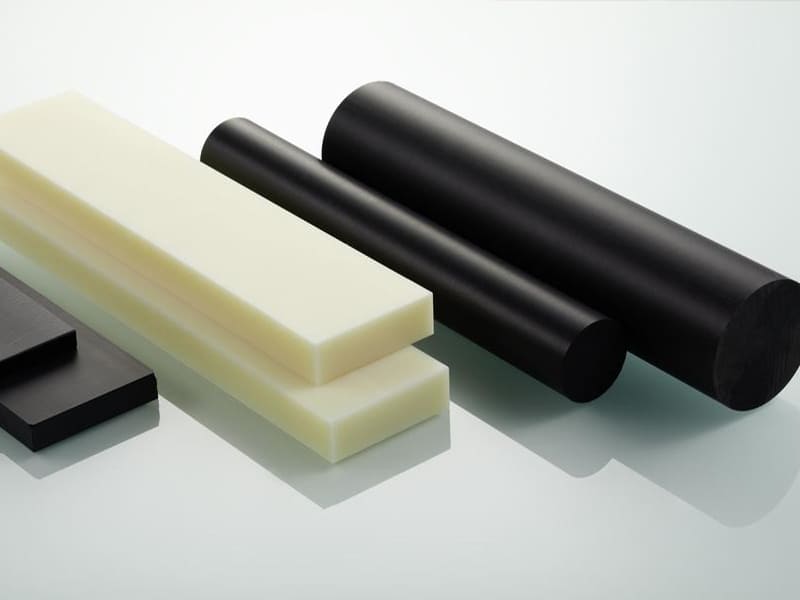
Un ingranaggio di precisione progettato in nylon standard PA66 supera i test al banco ma fallisce l'ispezione dimensionale dopo tre mesi di servizio. Il foro dell'ingranaggio è cresciuto di 0,15 mm oltre la tolleranza. Nessun sovraccarico meccanico, nessun difetto di produzione — il nylon ha assorbito l'umidità ambientale e si è gonfiato. L'ingegnere ha specificato PA66 per la sua eccellente resistenza all'usura senza considerare il suo assorbimento di umidità del 2–3% all'equilibrio, che produce una variazione dimensionale misurabile su caratteristiche di precisione. Il passaggio a POM (acetale) — che assorbe meno dello 0,2% di umidità — ha eliminato completamente il problema mantenendo un'adeguata prestazione di usura. Risolviamo regolarmente errori di selezione di materie plastiche tecniche come questo. Il materiale che ottiene il punteggio più alto su una singola proprietà della scheda tecnica spesso non è la scelta corretta quando si considera l'intero ambiente operativo.
Le materie plastiche tecniche occupano una posizione specifica nella gerarchia dei materiali: sopra i polimeri commodity in termini di resistenza meccanica, stabilità termica e controllo dimensionale; sotto i metalli strutturali in termini di rigidità e capacità di temperatura. Questa guida copre la classificazione per struttura molecolare e livello di prestazione, confronti di proprietà che contano per decisioni di progettazione reali, come lo stampaggio a iniezione e la lavorazione CNC influenzano le prestazioni in modo diverso, guida alla selezione materiale per materiale e un quadro strutturato per abbinare le materie plastiche tecniche ai requisiti applicativi.
Cosa Definisce una Materia Plastica Tecnica?
Criteri di prestazione misurabili — non marca o prezzo.
| Dimensione | Plastiche tecniche | Materie Plastiche Commodity |
|---|---|---|
| Resistenza meccanica | Da moderata a elevata, grado di progettazione | Basso-moderato |
| Resistenza al calore | Stabile a temperature elevate | Limitata da rammollimento |
| Controllo dimensionale | Prevedibile, lavorabile | Elevato creep e distorsione |
| Capacità di carico a lungo termine | Progettata per carichi sostenuti | Scarsa resistenza al creep |
| Uso tipico | Componenti funzionali | Imballaggi, contenitori |
Classificazione: Struttura e prestazioni
Cristallino vs. Amorfo
Semicristallino (POM, nylon, PEEK, PPS): Regioni molecolari ordinate → maggiore rigidità, migliore resistenza chimica/all'usura. Compromesso: ritiro direzionale nello stampaggio, movimento di rilascio delle tensioni dopo la lavorazione CNC.
Amorfo (PC, ABS, PEI): Catene disordinate → dimensioni isotrope, migliore trasparenza, mantenimento della tolleranza più prevedibile. Compromesso: tipicamente minore resistenza all'usura e chimica.
Nella nostra esperienza di officina: Le materie plastiche semi-cristalline tollerano il contatto scorrevole e l'esposizione chimica. Le materie plastiche amorfe eccellono dove dominano precisione e ripetibilità dimensionale. Il comportamento di lavorazione differisce significativamente tra i due.
Standard vs. Alta Prestazione
Standard (ABS, PA6/PA66, POM, PC, PET/PBT): Coprono la maggior parte delle applicazioni industriali sotto i 120–150°C. Costo, lavorabilità e resistenza bilanciati.
Alta prestazione (PEEK, PEI, PPS, LCP): Mantengono l'integrità sopra i 150–250°C, resistono a prodotti chimici aggressivi e dimostrano un'eccezionale resistenza al creep. Il materiale PEEK costa 20–40× il POM per chilogrammo — giustificato quando le materie plastiche standard raggiungono i loro limiti, non prima.
Tipi Principali
| Materiale | Vantaggio chiave | Applicazione | Note CNC |
|---|---|---|---|
| addominali | Robusto, basso costo | Alloggiamenti, involucri | Sensibile al calore; richiede utensili affilati |
| PA6/PA66 | Resistenza, usura | Ingranaggi, staffe | Condizionamento dell'umidità critico |
| POM | Precisione, basso attrito | Ingranaggi, guide | Eccellente lavorabilità |
| PC | Resistenza agli urti | Protezioni, coperture | Rischio di cricche da stress da calore |
| PTFE | Inerzia chimica | Guarnizioni, rivestimenti | Si deforma sotto serraggio; attrezzaggio accurato |
| SBIRCIARE | Resistenza alle alte temperature | Aerospaziale, medico | Configurazioni rigide; elevate forze di taglio |
| PEI | Resistenza al calore e alla fiamma | Elettrico, aerospaziale | Maggiore usura dell'utensile rispetto ad ABS/PC |
| PPS | Stabilità chimica | Automotive, valvole | Fragile; avanzamenti controllati richiesti |
Gradi comuni
addominali — Resistente agli urti e facile da lavorare. Comune in alloggiamenti e attrezzature. Sensibile al calore: utensili affilati e avanzamenti controllati prevengono la fusione dei bordi.
Nylon (PA6/PA66) — Resistente, resistente alla fatica, eccellente usura. Problema critico: assorbe il 2–3% di umidità, causando crescita dimensionale. Il condizionamento del materiale prima della lavorazione è obbligatorio per lavori con tolleranze strette. In base ai nostri dati di produzione, tolleranze diametrali di ±0,05 mm o più strette richiedono materiale precondizionato conservato in sacchetti sigillati fino all'inizio della lavorazione.
POM (Delrin) — Eccellente stabilità dimensionale, basso attrito, formazione del truciolo prevedibile. Mantiene ±0,015–0,025 mm sui diametri senza precauzioni speciali — il materiale plastico tecnico più CNC-friendly disponibile.
PC (policarbonato) — La più alta resistenza agli urti tra i materiali plastici tecnici standard, oltre alla trasparenza ottica. Soggetto a cricche da stress se il calore di taglio si accumula. Refrigerante attraverso l'utensile o getto d'aria durante le operazioni CNC previene la microfessurazione.
Qualità ad alte prestazioni
SBIRCIARE — Resistenza a trazione >100 MPa, servizio continuo fino a 250°C, resiste alla maggior parte dei solventi. Standard per staffe aerospaziali, impianti medici e utensili per petrolio/gas di fondo pozzo. Richiede configurazioni CNC rigide — elevate forze di taglio deflettono i pezzi non adeguatamente supportati. Profondità di passata di finitura inferiore a 0,3 mm per Ra 0,8–1,6 µm.
PEI (Ultem) — 170°C continui con ritardanza di fiamma intrinseca. Interni aerospaziali e isolatori elettrici. Si lavora in modo più prevedibile del PEEK ma con maggiore usura dell'utensile.
PPS — Eccellente stabilità termica e chimica a costo inferiore rispetto al PEEK. Un errore comune che vediamo: lavorare il PPS con avanzamenti aggressivi che causano frattura dei bordi — il materiale è fragile e richiede parametri conservativi.
Confronto delle proprietà
| Proprietà | addominali | PA66 | POM | PC | PTFE | SBIRCIARE |
|---|---|---|---|---|---|---|
| Resistenza alla trazione | Basso–Mod | Mod–Alto | Moderato | Moderato | Basso | Alto |
| Resistenza agli urti | Buono | Buono | Moderato | Eccellente | Povero | Buono |
| HDT | ~95°C | ~130–200°C | ~110°C | ~130°C | ~50°C | ~270°C |
| Usura/attrito | Fiera | Buono | Eccellente | Scarso–Discreto | Eccezionale | Ottimo |
| Resistenza allo scorrimento viscoso | Fiera | Fiera | Buono | Fiera | Povero | Eccellente |
Perché Queste Differenze Contano
Scorrimento viscoso sotto carico sostenuto è dove la maggior parte dei progetti in plastica fallisce in servizio. Un pezzo che supera i test a breve termine può deformarsi gradualmente sotto carico costante mentre le catene polimeriche si riorganizzano. PEEK e PPS resistono efficacemente a questo. ABS, PC e PTFE scorrono significativamente — non sono materiali strutturali per stress sostenuti.
Impatto vs. usura si scambiano in direzioni opposte. PC e ABS assorbono energia attraverso la mobilità molecolare (buoni per protezioni/alloggiamenti). La stessa mobilità li rende scarse superfici di usura. POM e nylon resistono al contatto scorrevole attraverso la rigidità molecolare.
L'HDT governa la capacità termica. I materiali plastici tecnici standard perdono rigidità sopra 80–130°C. Il PEEK mantiene oltre 200°C — rilevante per vani motore, strumenti sterilizzabili e utensili di fondo pozzo.
Produzione: Stampaggio a Iniezione vs. Lavorazione CNC
| Aspetto | Stampaggio a iniezione | Lavorazione CNC |
|---|---|---|
| Orientamento molecolare | Indotto dal flusso (anisotropo) | Minimo (isotropo) |
| Stress residuo | Comune dal raffreddamento | Inferiore con sequenza corretta |
| Stabilità dimensionale | Può variare post-stampaggio | Altamente prevedibile |
| Capacità di tolleranza | ±0,05–0,10 mm tipico | ±0,015–0,05 mm ottenibile |
| Adattamento al volume | Alto volume, geometria complessa | Basso–medio, parti di precisione |
I pezzi stampati portano un orientamento indotto dal flusso che produce una variazione di resistenza dipendente dalla direzione del 15–20%. I pezzi lavorati da barra piena mostrano proprietà più uniformi. Il POM lavorato da barra mantiene ±0,015–0,025 mm. Il PEEK da piastra stampata a compressione raggiunge planarità di 0,05 mm su 100 mm.
CNC Lavorazione: Migliori Pratiche
Utensili: Carburo affilato con scanalature lucidate. Rastremalità positiva (10–15°) riduce forze e calore. Utensili smussati sfregano invece di tagliare, sbavando le superfici.
Gestione del calore: Le materie plastiche sono isolanti termici — il calore si accumula nella zona di taglio. Una maggiore avanzamento con RPM controllati supera gli RPM elevati con avanzamento lento. Refrigerante attraverso l'utensile o aria compressa mantengono la zona fresca.
Prevenzione della deformazione: Sequenze di sgrossatura bilanciate (rimozione uniforme del materiale da lati opposti). Periodi di pausa tra sgrossatura e finitura per la normalizzazione termica.
| Problema | Causa principale | Correzione |
|---|---|---|
| Deformazione dopo la lavorazione | Rilascio di tensioni da rimozione non uniforme | Lavorare simmetricamente, aggiungere periodi di pausa |
| Finitura superficiale scadente | Accumulo di calore, utensili smussati | Ridurre gli RPM, affilare gli utensili |
| Deriva dimensionale | Espansione termica | Refrigerante attraverso l'utensile, taglio a fasi |
| Variazione di tolleranza (nylon) | Assorbimento di umidità | Precondizionare il materiale, controllare l'ambiente |
Quadro di riferimento per la selezione
Passo 1 — Tipo di Carico Dominante
Carico statico sostenuto → resistenza al creep: POM, PEEK, PPS. Usura per scorrimento → basso attrito: POM, gradi con PTFE, nylon. Impatto → tenacità: PC, ABS, PA66.
Passo 2 — Temperatura di Esercizio
Sotto 100°C → gradi standard sufficienti. 120–150°C → nylon, PBT, PC. Sopra 150°C → PEEK, PEI, PPS richiesti.
Passo 3 — Esposizione Chimica/Ambientale
Oli, carburanti, solventi → semicristallini (POM, PPS, PEEK). Ambiente sensibile all'umidità → valutare il nylon solo con condizionamento/sigillatura. Isolamento elettrico → PC, PEI, PPS.
Passo 4 — Precisione Dimensionale
Tolleranze strette, criticità di planarità → POM lavorato con CNC o gradi amorfi (PC, PEI). Stabilità a lungo termine → basso creep, basso assorbimento di umidità (POM, PEEK).
Passo 5 — Volume e Processo
Volume basso–medio, precisione → CNC da barra piena. Alto volume, geometria complessa → stampaggio a iniezione con gestione del ritiro.
Materie Plastiche Tecniche vs. Metalli
Le materie plastiche vincono quando: Riduzione di massa, resistenza alla corrosione, consolidamento dei componenti, isolamento elettrico, smorzamento delle vibrazioni o lubrificazione intrinseca sono requisiti.
I metalli vincono quando: Rigidità massima, temperature oltre i limiti dei polimeri, tensioni di contatto superiori alla capacità dei polimeri o normative specificano un comportamento metallico.
Nei progetti che abbiamo consegnato, i casi più forti di sostituzione metalli con plastiche coinvolgono il consolidamento dei componenti — sostituendo un assemblaggio metallico di 5 pezzi con un singolo componente in plastica tecnica stampato a iniezione che elimina simultaneamente manodopera di assemblaggio, elementi di fissaggio e rischio di corrosione.
Conclusione
Le materie plastiche tecniche sono definite da soglie di prestazione misurabili — non dall'essere “plastica migliore”. Occupano una finestra specifica in cui le prestazioni del polimero incontrano requisiti ingegneristici reali: peso, resistenza alla corrosione, smorzamento, consolidamento dei componenti o lubrificazione intrinseca.
Una selezione efficace identifica la modalità di guasto dominante (usura, creep, impatto, calore, attacco chimico) e abbina il meccanismo molecolare del polimero a quel requisito. Quindi confermare che il processo di produzione fornisca la precisione dimensionale e la consistenza del materiale necessarie. Hai bisogno di aiuto per selezionare materie plastiche tecniche o componenti polimerici di precisione lavorati con CNC? [Contatta il nostro team di ingegneria] per indicazioni sui materiali e supporto alla produzione.
FAQ
Cosa sono le materie plastiche tecniche?
Polimeri che soddisfano criteri di prestazione misurabili per applicazioni funzionali e portanti: resistenza meccanica sufficiente, stabilità termica sopra 100°C, controllo dimensionale, resistenza al creep e durabilità ambientale. Esempi: nylon, POM, PC, PEEK, PPS. Distinti dalle plastiche commodity (PP, PE) per la loro capacità di fungere da materiali strutturali.
Qual è la migliore plastica tecnica per la lavorazione CNC?
POM (acetale/Delrin) — stabilità dimensionale, formazione di trucioli prevedibile, mantiene ±0,015–0,025 mm di routine. Per temperature elevate o resistenza chimica: PEEK e PEI con configurazioni rigide e utensili in carburo. Il nylon si lavora facilmente ma richiede barra condizionata con umidità per tolleranze strette.
Come scelgo tra POM e nylon?
POM per precisione e stabilità dimensionale (ingranaggi, guide, supporti cuscinetti). Nylon per maggiore tenacità e resistenza a fatica sotto carichi ciclici/da impatto (staffette, clip, usura da contatto intermittente). Differenza critica: il POM è dimensionalmente stabile nella maggior parte degli ambienti; il nylon assorbe umidità causando una crescita dimensionale dello 0,1–0,3% all'equilibrio.
Le materie plastiche tecniche sono adatte alle alte temperature?
Gradi standard: 120–150°C continui. Oltre: PEEK (250°C), PPS (~220°C), PEI (~170°C). Specificare sempre in base alla temperatura di esercizio continua, non al picco di esposizione.
Stampaggio a iniezione vs lavorazione CNC per materie plastiche tecniche?
Stampaggio a iniezione per alto volume e geometria complessa — ma introduce orientamento indotto dal flusso e tensioni residue. Lavorazione CNC da barra per precisione, proprietà uniformi e volume basso–medio. POM e PEEK raggiungono tolleranze più strette da barra lavorata che da stampaggio.


