
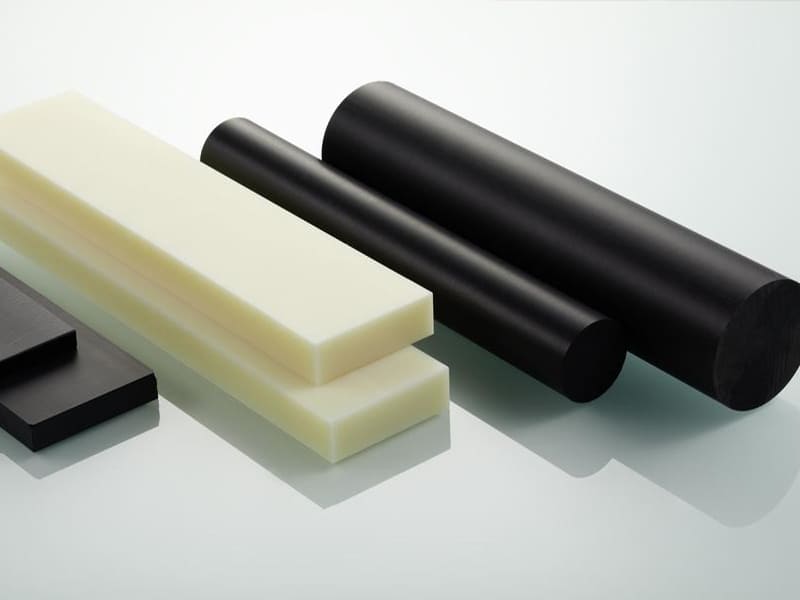
Standart naylon PA66 ile tasarlanmış bir hassas dişli, tezgah testini geçer ancak üç aylık kullanımdan sonra boyutsal muayenede başarısız olur. Dişli deliği toleransın 0,15 mm üzerine çıkmıştır. Mekanik aşırı yüklenme yok, üretim hatası yok — naylon ortamdaki nemi emmiş ve şişmiştir. Mühendis, PA66'yı mükemmel aşınma direnci nedeniyle seçmiş ancak denge durumundaki %2–3% nem emilimini hesaba katmamıştır; bu durum hassas özelliklerde ölçülebilir boyutsal değişime neden olur. %0,2%'den daha az nem emen POM'a (asetal) geçiş, yeterli aşınma performansını korurken sorunu tamamen ortadan kaldırmıştır. Bu tür mühendislik plastiği seçim hatalarını düzenli olarak gideriyoruz. Tek bir veri sayfası özelliğinde en yüksek sıralamayı alan malzeme, tam çalışma ortamı göz önüne alındığında genellikle doğru seçim değildir.
Mühendislik plastikleri, malzeme hiyerarşisinde belirli bir konuma sahiptir: mekanik dayanım, termal stabilite ve boyutsal kontrol açısından emtia polimerlerinin üzerinde; sertlik ve sıcaklık kapasitesi açısından yapısal metallerin altında. Bu kılavuz, moleküler yapıya ve performans katmanına göre sınıflandırmayı, gerçek tasarım kararları için önemli olan özellik karşılaştırmalarını, enjeksiyon kalıplama ve CNC işlemenin performansı farklı şekillerde nasıl etkilediğini, malzeme bazında seçim rehberliğini ve mühendislik plastiklerini uygulama gereksinimleriyle eşleştirmek için yapılandırılmış bir çerçeveyi kapsar.
Mühendislik Plastikini Tanımlayan Nedir?
Ölçülebilir performans kriterleri — marka veya fiyat değil.
| Boyut | Mühendislik Plastikleri | Emtia Plastikleri |
|---|---|---|
| Mekanik dayanım | Orta–yüksek, tasarım sınıfı | Düşük–orta |
| Isı direnci | Yüksek sıcaklıkta stabil | Yumuşama ile sınırlı |
| Boyutsal kontrol | Öngörülebilir, işlenebilir | Yüksek sünme ve distorsiyon |
| Uzun süreli yük kapasitesi | Sürekli yüklenme için tasarlanmış | Zayıf sünme direnci |
| Tipik kullanım | Fonksiyonel bileşenler | Ambalaj, kaplar |
Sınıflandırma: Yapı ve Performans
Kristalin vs. Amorf
Yarı kristalin (POM, naylon, PEEK, PPS): Düzenli moleküler bölgeler → daha yüksek sertlik, daha iyi kimyasal/aşınma direnci. Ödünleşim: kalıplamada yönlü çekme, CNC işlemeden sonra gerilme giderme hareketi.
Amorf (PC, ABS, PEI): Düzensiz zincirler → izotropik boyutlar, daha iyi şeffaflık, daha öngörülebilir tolerans koruması. Ödünleşim: genellikle daha düşük aşınma ve kimyasal direnç.
Atölye deneyimimizde: Yarı kristalin plastikler kayma temasına ve kimyasal maruziyete dayanır. Amorf plastikler hassasiyet ve boyutsal tekrarlanabilirliğin baskın olduğu yerlerde üstündür. İşleme davranışı ikisi arasında önemli ölçüde farklılık gösterir.
Standart vs. Yüksek Performans
Standart (ABS, PA6/PA66, POM, PC, PET/PBT): 120–150°C altındaki çoğu endüstriyel uygulamayı kapsar. Dengeli maliyet, işlenebilirlik ve dayanım.
Yüksek performans (PEEK, PEI, PPS, LCP): 150–250°C üzerinde bütünlüğü korur, agresif kimyasallara direnir ve olağanüstü sünme direnci gösterir. PEEK stok maliyeti kilogram başına POM'un 20–40 katıdır — standart plastikler sınırlarına ulaştığında haklıdır, öncesinde değil.
Ana Türler
| Malzeme | Anahtar Avantaj | Başvuru | CNC Notları |
|---|---|---|---|
| ABS | Tok, düşük maliyet | Muhafazalar, kasalar | Isıya hassas; keskin takımlar gerekli |
| PA6/PA66 | Dayanım, aşınma | Dişliler, braketler | Nem koşullandırma kritik |
| POM | Hassasiyet, düşük sürtünme | Dişliler, kayıcılar | Mükemmel işlenebilirlik |
| PC | Darbe dayanımı | Korumalar, kapaklar | Isıdan gerilme çatlama riski |
| PTFE | Kimyasal atalet | Sızdırmazlıklar, astarlar | Sıkıştırma altında deforme olur; dikkatli bağlama |
| PEEK | Yüksek sıcaklık dayanımı | Havacılık, medikal | Rijit kurulumlar; yüksek kesme kuvvetleri |
| PEI | Isı + alev direnci | Elektrik, havacılık | ABS/PC'den daha yüksek takım aşınması |
| PPS | Kimyasal stabilite | Otomotiv, valfler | Kırılgan; kontrollü ilerlemeler gerekli |
Yaygın Notlar
ABS — Darbeye dayanıklı ve işlenmesi kolay. Muhafazalarda ve bağlama aparatlarında yaygın. Isıya hassas: keskin takımlar ve kontrollü ilerlemeler kenar erimesini önler.
Naylon (PA6/PA66) — Güçlü, yorulmaya dayanıklı, mükemmel aşınma direnci. Kritik sorun: 2–3% nem emer ve boyutsal büyümeye neden olur. Sıkı toleranslı işler için işleme öncesi stok şartlandırma zorunludur. Üretim verilerimize göre, ±0,05 mm veya daha sıkı çap toleransları, işleme başlayana kadar sızdırmaz torbalarda saklanan ön şartlandırılmış malzeme gerektirir.
POM (Delrin) — Olağanüstü boyutsal kararlılık, düşük sürtünme, öngörülebilir talaş oluşumu. Özel önlemler olmadan çaplarda ±0,015–0,025 mm tutar — mevcut en CNC dostu mühendislik plastiği.
PC (Polikarbonat) — Standart mühendislik plastikleri arasında en yüksek darbe dayanımı ve optik berraklık. Kesme ısısı birikirse gerilme çatlamasına eğilimlidir. CNC işlemleri sırasında soğutucu geçişli veya hava üflemeli soğutma, çatlamayı önler.
Yüksek Performanslı Sınıflar
PEEK — Çekme >100 MPa, 250°C'ye kadar sürekli servis, çoğu çözücüye dayanıklı. Havacılık braketleri, tıbbi implantlar ve kuyu içi petrol/gaz takımları için standart. Rijit CNC kurulumları gerektirir — yüksek kesme kuvvetleri yetersiz desteklenen iş parçalarını saptırır. Ra 0,8–1,6 µm için bitirme geçişi derinliği 0,3 mm'nin altında.
PEI (Ultem) — Doğal alev geciktiricilik ile 170°C sürekli. Havacılık iç mekanları ve elektrik yalıtkanları. PEEK'ten daha öngörülebilir işlenir ancak daha yüksek takım aşınması ile.
PPS — PEEK'ten daha düşük maliyetle mükemmel termal ve kimyasal kararlılık. Sık gördüğümüz bir tuzak: PPS'yi kenar kırılmasına neden olan agresif ilerlemelerle işlemek — malzeme kırılgandır ve muhafazakar parametreler gerektirir.
Emlak Karşılaştırması
| Mülkiyet | ABS | PA66 | POM | PC | PTFE | PEEK |
|---|---|---|---|---|---|---|
| Çekme mukavemeti | Düşük–Orta | Orta–Yüksek | Orta | Orta | Düşük | Yüksek |
| Darbe dayanımı | İyi | İyi | Orta | Mükemmel | Zayıf | İyi |
| HDT | ~95°C | ~130–200°C | ~110°C | ~130°C | ~50°C | ~270°C |
| Aşınma/sürtünme | Adil | İyi | Mükemmel | Zayıf–Orta | Olağanüstü | Çok iyi |
| Sünme direnci | Adil | Adil | İyi | Adil | Zayıf | Mükemmel |
Bu Farklılıklar Neden Önemli
Sürekli yük altında sünme çoğu plastik tasarımın serviste başarısız olduğu yerdir. Kısa süreli testi geçen bir parça, polimer zincirleri yeniden düzenlendikçe sabit yük altında kademeli olarak deforme olabilir. PEEK ve PPS buna etkili şekilde direnir. ABS, PC ve PTFE önemli ölçüde sünme yapar — sürekli gerilme için yapısal malzemeler değildir.
Darbe ile aşınma zıt yönlerde ödünleşir. PC ve ABS, moleküler hareketlilik yoluyla enerji emer (koruyucular/muhafazalar için iyi). Aynı hareketlilik onları zayıf aşınma yüzeyleri yapar. POM ve naylon, moleküler rijitlik yoluyla kayma temasına direnir.
HDT termal kapasiteyi yönetir. Standart mühendislik plastikleri 80–130°C üzerinde sertliğini kaybeder. PEEK 200°C'nin ötesinde dayanır — motor bölmeleri, sterilize edilebilir aletler ve kuyu içi takımlar için önemlidir.
Üretim: Enjeksiyon Kalıplama ile CNC İşleme
| Aspect | Enjeksiyon Kalıplama | CNC İşleme |
|---|---|---|
| Moleküler yönelim | Akış kaynaklı (anizotropik) | Minimal (izotropik) |
| Kalıntı gerilme | Soğumadan yaygın | Uygun sıra ile daha düşük |
| Boyutsal kararlılık | Kalıp sonrası kayabilir | Son derece öngörülebilir |
| Tolerans kabiliyeti | Tipik ±0,05–0,10 mm | ±0,015–0,05 mm ulaşılabilir |
| Hacim uygunluğu | Yüksek hacim, karmaşık geometri | Düşük–orta hacimli, hassas parçalar |
Kalıplanmış parçalar, 15–20% yön bağımlı mukavemet değişimi oluşturan akış kaynaklı yönlenme taşır. Katı stoktan işlenen parçalar daha homojen özellikler sergiler. Çubuktan işlenen POM ±0,015–0,025 mm toleransı korur. Sıkıştırmalı kalıplanmış plakadan üretilen PEEK, 100 mm üzerinde 0,05 mm düzlük elde eder.
CNC İşleme En İyi Uygulamaları
Aletler: Cilalı helisel kanallı keskin karbür. Pozitif talaş açısı (10–15°) kuvvetleri ve ısıyı azaltır. Kör takımlar kesmek yerine sürtünerek yüzeyleri bulaştırır.
Isı yönetimi: Plastikler ısı yalıtkanıdır — ısı kesme bölgesinde birikir. Kontrollü devirde yüksek ilerleme, yavaş ilerlemeli yüksek devirden daha iyidir. İçten soğutma veya basınçlı hava bölgeyi serin tutar.
Çarpılma önleme: Dengeli kaba işleme sıraları (malzemeyi karşıt yüzlerden eşit şekilde kaldırın). Kaba işleme ile finiş işleme arasında termal normalizasyon için dinlenme süreleri.
| Sorun | Kök Neden | Düzeltme |
|---|---|---|
| İşleme sonrası çarpılma | Dengesiz malzeme kaldırmadan kaynaklanan gerilme boşalması | Simetrik işleyin, dinlenme süreleri ekleyin |
| Yüzey kalitesi yetersiz | Isı birikmesi, kör takımlar | Devri düşürün, takımları keskinleştirin |
| Boyutsal kayma | Termal genleşme | İçten soğutma, kademeli kesme |
| Tolerans kayması (naylon) | Nem emilimi | Stoku ön koşullandırın, ortamı kontrol edin |
Seçim Çerçevesi
Adım 1 — Baskın Yük Tipi
Sürekli statik yük → sünme direnci: POM, PEEK, PPS. Kayma aşınması → düşük sürtünme: POM, PTFE katkılı kaliteler, naylon. Darbe → tokluk: PC, ABS, PA66.
Adım 2 — Çalışma Sıcaklığı
100°C altı → standart kaliteler yeterli. 120–150°C → naylon, PBT, PC. 150°C üzeri → PEEK, PEI, PPS gerekli.
Adım 3 — Kimyasal/Çevresel Maruziyet
Yağlar, yakıtlar, çözücüler → yarı kristalin (POM, PPS, PEEK). Neme hassas ortam → naylonu yalnızca koşullandırma/sızdırmazlık ile değerlendirin. Elektriksel yalıtım → PC, PEI, PPS.
Adım 4 — Boyutsal Hassasiyet
Sıkı toleranslar, düzlük kritik → CNC ile işlenmiş POM veya amorf kaliteler (PC, PEI). Uzun vadeli stabilite → düşük sünme, düşük nem emilimi (POM, PEEK).
Adım 5 — Hacim ve Proses
Düşük–orta hacim, hassasiyet → katı stoktan CNC. Yüksek hacim, karmaşık geometri → çekme yönetimi ile enjeksiyon kalıplama.
Mühendislik Plastikleri vs. Metaller
Plastikler şu durumlarda kazanır: Kütle azaltma, korozyon direnci, parça birleştirme, elektriksel yalıtım, titreşim sönümleme veya doğal yağlayıcılık gereksinimleri olduğunda.
Metaller şu durumlarda kazanır: Maksimum sertlik, polimer sınırlarının ötesindeki sıcaklıklar, polimer kapasitesini aşan temas gerilmeleri veya metalik davranış belirten düzenlemeler olduğunda.
Teslim ettiğimiz projelerde, en güçlü plastik-metal ikame vakaları parça birleştirmeyi içerir — 5 parçalı bir metal montajını, montaj işçiliğini, bağlantı elemanlarını ve korozyon riskini aynı anda ortadan kaldıran tek bir enjeksiyon kalıplanmış mühendislik plastiği bileşeniyle değiştirmek.
Sonuç
Mühendislik plastikleri ölçülebilir performans eşikleriyle tanımlanır — “daha iyi plastik” olmakla değil. Polimer performansının gerçek mühendislik gereksinimlerini karşıladığı belirli bir pencereyi işgal ederler: ağırlık, korozyon direnci, sönümleme, parça birleştirme veya doğal yağlayıcılık.
Başarılı seçim, baskın arıza modunu (aşınma, sünme, darbe, ısı, kimyasal saldırı) belirler ve polimerin moleküler mekanizmasını bu gereksinimle eşleştirir. Ardından üretim prosesinin gerekli boyutsal doğruluğu ve malzeme tutarlılığını sağladığını doğrulayın. Mühendislik plastikleri seçimi veya CNC işleme hassas polimer bileşenleri için yardıma mı ihtiyacınız var? Malzeme rehberliği ve üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Mühendislik plastikleri nedir?
Fonksiyonel, yük taşıyan uygulamalar için ölçülebilir performans kriterlerini karşılayan polimerler: yeterli mekanik mukavemet, 100°C üzeri termal stabilite, boyutsal kontrol, sünme direnci ve çevresel dayanıklılık. Örnekler: naylon, POM, PC, PEEK, PPS. Yapısal malzeme olarak hizmet edebilme yetenekleriyle emtia plastiklerinden (PP, PE) ayrılırlar.
CNC işleme için en iyi mühendislik plastiği hangisidir?
POM (asetal/Delrin) — boyutsal stabilite, öngörülebilir talaş oluşumu, rutin olarak ±0,015–0,025 mm toleransı korur. Yüksek sıcaklık veya kimyasal direnç için: rijit kurulumlar ve karbür takımlarla PEEK ve PEI. Naylon kolay işlenir ancak sıkı toleranslar için nem koşullandırılmış stok gerektirir.
POM ile naylon arasında nasıl seçim yaparım?
Hassasiyet ve boyutsal stabilite için POM (dişliler, kayıcılar, yatak yuvaları). Döngüsel/darbeli yükler altında daha yüksek tokluk ve yorulma için naylon (braketler, klipsler, aralıklı temaslı aşınma). Kritik fark: POM çoğu ortamda boyutsal olarak stabildir; naylon nem emerek dengede 0,1–0,3% boyutsal büyümeye neden olur.
Mühendislik plastikleri yüksek sıcaklıklar için uygun mudur?
Standart kaliteler: 120–150°C sürekli. Bunun üzeri: PEEK (250°C), PPS (~220°C), PEI (~170°C). Her zaman tepe maruziyete göre değil, sürekli çalışma sıcaklığına göre belirtin.
Mühendislik plastikleri için enjeksiyon kalıplama vs CNC işleme?
Yüksek hacim ve karmaşık geometri için enjeksiyon kalıplama — ancak akış kaynaklı yönlenme ve kalıntı gerilme getirir. Hassasiyet, homojen özellikler ve düşük–orta hacim için stoktan CNC işleme. POM ve PEEK, kalıplamaya kıyasla işlenmiş stoktan daha sıkı toleranslar elde eder.


