
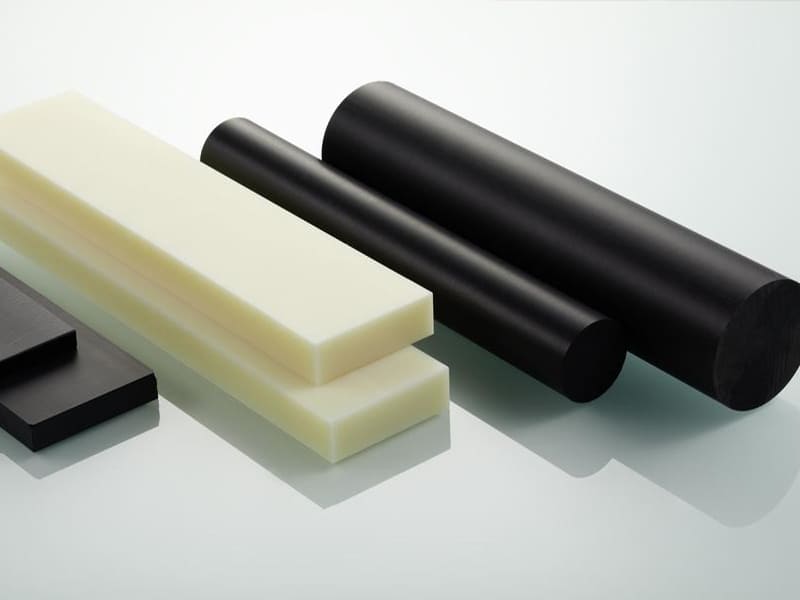
Un engrenage de précision conçu en nylon standard PA66 réussit les tests sur banc mais échoue à l'inspection dimensionnelle après trois mois en service. L'alésage de l'engrenage a augmenté de 0,15 mm au-delà de la tolérance. Aucune surcharge mécanique, aucun défaut de fabrication — le nylon a absorbé l'humidité ambiante et a gonflé. L'ingénieur a spécifié le PA66 pour son excellente résistance à l'usure sans tenir compte de son absorption d'humidité de 2–3% à l'équilibre, ce qui produit un changement dimensionnel mesurable sur les caractéristiques de précision. Le passage au POM (acétal) — qui absorbe moins de 0,2% d'humidité — a éliminé le problème entièrement tout en maintenant des performances d'usure adéquates. Nous résolvons régulièrement ce type d'erreurs de sélection de plastiques techniques. Le matériau qui obtient le meilleur score sur une seule propriété de fiche technique n'est souvent pas le bon choix lorsque l'environnement d'exploitation complet est pris en compte.
Les plastiques techniques occupent une position spécifique dans la hiérarchie des matériaux : au-dessus des polymères de commodité en résistance mécanique, stabilité thermique et contrôle dimensionnel ; en dessous des métaux structurels en rigidité et capacité de température. Ce guide couvre la classification par structure moléculaire et niveau de performance, les comparaisons de propriétés qui comptent pour les décisions de conception réelles, comment le moulage par injection et l'usinage CNC affectent différemment les performances, des conseils de sélection matériau par matériau, et un cadre structuré pour faire correspondre les plastiques techniques aux exigences d'application.
Qu'est-ce qui définit un plastique technique ?
Des critères de performance mesurables — pas la marque ou le prix.
| Dimension | Plastiques techniques | Plastiques de commodité |
|---|---|---|
| Résistance mécanique | Modérée à élevée, de qualité conception | Faible à modéré |
| Résistance à la chaleur | Stable à température élevée | Limitée par le ramollissement |
| Contrôle dimensionnel | Prévisible, usinable | Fluage et déformation élevés |
| Capacité de charge à long terme | Conçu pour une charge soutenue | Mauvaise résistance au fluage |
| Utilisation typique | Composants fonctionnels | Emballages, conteneurs |
Classification : structure et performance
Cristallin vs. amorphe
Semi-cristallin (POM, nylon, PEEK, PPS) : Régions moléculaires ordonnées → rigidité supérieure, meilleure résistance chimique/à l'usure. Compromis : retrait directionnel au moulage, mouvement de relaxation des contraintes après usinage CNC.
Amorphe (PC, ABS, PEI) : Chaînes désordonnées → dimensions isotropes, meilleure transparence, maintien de tolérance plus prévisible. Compromis : résistance à l'usure et chimique généralement inférieure.
Selon notre expérience en atelier : Les plastiques semi-cristallins tolèrent le contact par glissement et l'exposition chimique. Les plastiques amorphes excellent là où la précision et la répétabilité dimensionnelle dominent. Le comportement d'usinage diffère considérablement entre les deux.
Standard vs. haute performance
Standard (ABS, PA6/PA66, POM, PC, PET/PBT) : Couvrent la plupart des applications industrielles en dessous de 120–150 °C. Équilibre entre coût, usinabilité et résistance.
Haute performance (PEEK, PEI, PPS, LCP) : Maintiennent leur intégrité au-dessus de 150–250 °C, résistent aux produits chimiques agressifs et démontrent une résistance exceptionnelle au fluage. Le stock de PEEK coûte 20 à 40 fois plus que le POM par kilogramme — justifié lorsque les plastiques standard atteignent leurs limites, pas avant.
Principaux types
| Matériel | Avantage clé | Application | Notes CNC |
|---|---|---|---|
| abdos | Robuste, faible coût | Boîtiers, enceintes | Sensible à la chaleur ; outils tranchants requis |
| PA6/PA66 | Résistance, usure | Engrenages, supports | Conditionnement à l'humidité essentiel |
| POM | Précision, faible friction | Engrenages, glissières | Excellente usinabilité |
| PC | Résistance aux chocs | Protections, couvercles | Risque de fissuration sous contrainte dû à la chaleur |
| PTFE | Inertie chimique | Joints, revêtements | Se déforme sous serrage ; fixation soigneuse requise |
| COUP D'OEIL | Résistance à haute température | Aérospatiale, médical | Montages rigides ; forces de coupe élevées |
| PEI | Résistance à la chaleur et aux flammes | Électrique, aérospatial | Usure d'outil plus élevée que l'ABS/PC |
| PPS | Stabilité chimique | Automobile, vannes | Fragile ; des avances contrôlées sont requises |
Notes communes
abdos — Résistant aux chocs et facile à usiner. Courant dans les boîtiers et les montages. Sensible à la chaleur : des outils tranchants et des avances contrôlées évitent la fusion des bords.
Nylon (PA6/PA66) — Résistant, fatigue-résistant, excellente usure. Problème critique : absorbe 2–3% d’humidité, provoquant une croissance dimensionnelle. Le conditionnement du stock avant usinage est obligatoire pour les travaux à tolérances serrées. Selon nos données de production, les tolérances de diamètre de ±0,05 mm ou plus serrées nécessitent un matériau pré-conditionné stocké dans des sacs scellés jusqu’au début de l’usinage.
POM (Delrin) — Excellente stabilité dimensionnelle, faible friction, formation de copeaux prévisible. Maintient ±0,015–0,025 mm sur les diamètres sans précautions particulières — le plastique technique le plus CNC-friendly disponible.
PC (Polycarbonate) — Résistance aux chocs la plus élevée parmi les plastiques techniques standard, plus clarté optique. Sujet aux fissures de contrainte si la chaleur de coupe s’accumule. Le refroidissement traversant ou le soufflage d’air pendant les opérations CNC empêche le craquelage.
Qualités hautes performances
COUP D'OEIL — Résistance à la traction >100 MPa, service continu jusqu’à 250°C, résiste à la plupart des solvants. Standard pour les supports aérospatiaux, les implants médicaux et les outils pétroliers/gaziers de fond de puits. Nécessite des configurations CNC rigides — les forces de coupe élevées dévient les pièces sous-supportées. Profondeur de passe de finition inférieure à 0,3 mm pour Ra 0,8–1,6 µm.
PEI (Ultem) — 170°C en continu avec ignifugation inhérente. Intérieurs aérospatiaux et isolateurs électriques. S’usine plus prévisiblement que le PEEK mais avec une usure d’outil plus élevée.
PPS — Excellente stabilité thermique et chimique à un coût inférieur au PEEK. Un piège courant que nous voyons : usiner le PPS avec des avances agressives qui provoquent une fracture des bords — le matériau est fragile et nécessite des paramètres conservateurs.
Comparaison de biens immobiliers
| Propriété | abdos | PA66 | POM | PC | PTFE | COUP D'OEIL |
|---|---|---|---|---|---|---|
| Résistance à la traction | Faible–Mod | Mod–Élevé | Modéré | Modéré | Faible | Élevé |
| Résistance aux chocs | Bon | Bon | Modéré | Excellent | Pauvre | Bon |
| HDT | ~95 °C | ~130–200 °C | ~110 °C | ~130 °C | ~50 °C | ~270 °C |
| Usure/friction | Juste | Bon | Excellent | Pauvre–Correct | Remarquable | Très bien |
| Résistance au fluage | Juste | Juste | Bon | Juste | Pauvre | Excellent |
Pourquoi ces différences comptent
Fluage sous charge soutenue est là où la plupart des conceptions en plastique échouent en service. Une pièce réussissant les tests à court terme peut se déformer progressivement sous charge constante à mesure que les chaînes polymères se réarrangent. Le PEEK et le PPS résistent efficacement à cela. L’ABS, le PC et le PTFE fluent considérablement — ce ne sont pas des matériaux structurels pour une contrainte soutenue.
Impact vs. usure échangent dans des directions opposées. Le PC et l’ABS absorbent l’énergie par mobilité moléculaire (bon pour les protections/boîtiers). Cette même mobilité les rend mauvais pour les surfaces d’usure. Le POM et le nylon résistent au contact glissant par rigidité moléculaire.
Le HDT régit la capacité thermique. Les plastiques techniques standard perdent leur rigidité au-dessus de 80–130°C. Le PEEK maintient au-delà de 200°C — pertinent pour les compartiments moteur, les instruments stérilisables et les outils de fond de puits.
Fabrication : moulage par injection vs. usinage CNC
| Aspect | Moulage par injection | Usinage CNC |
|---|---|---|
| Orientation moléculaire | Induite par l’écoulement (anisotrope) | Minimale (isotrope) |
| Contrainte résiduelle | Courante lors du refroidissement | Plus faible avec une séquence appropriée |
| Stabilité dimensionnelle | Peut changer après moulage | Très prévisible |
| Capacité de tolérance | ±0,05–0,10 mm typique | ±0,015–0,05 mm réalisable |
| Adéquation au volume | Volume élevé, géométrie complexe | Faible–moyen, pièces de précision |
Les pièces moulées portent une orientation induite par l’écoulement produisant une variation de résistance dépendante de la direction de 15–20%. Les pièces usinées à partir de stock massif présentent des propriétés plus uniformes. Le POM usiné à partir de barre maintient ±0,015–0,025 mm. Le PEEK issu de plaque moulée par compression atteint une planéité de 0,05 mm sur 100 mm.
Meilleures pratiques d’usinage CNC
Outillage : Carbure tranchant avec cannelures polies. Angle de coupe positif (10–15°) réduit les forces et la chaleur. Les outils émoussés frottent plutôt que coupent, étalant les surfaces.
Gestion de la chaleur : Les plastiques sont des isolants thermiques — la chaleur s’accumule dans la zone de coupe. Une avance plus élevée avec une RPM contrôlée bat une RPM élevée avec une avance lente. Le refroidissement traversant ou l’air comprimé maintient la zone froide.
Prévention du gauchissement : Séquences d’ébauche équilibrées (retirer le matériau uniformément des côtés opposés). Pauses entre l’ébauche et la finition pour la normalisation thermique.
| Problème | Cause première | Corriger |
|---|---|---|
| Gauchissement après usinage | Relaxation des contraintes due à un enlèvement inégal | Usiner symétriquement, ajouter des périodes de repos |
| Mauvaise finition de surface | Accumulation de chaleur, outils émoussés | Réduire la vitesse de rotation, affûter les outils |
| Dérive dimensionnelle | Dilatation thermique | Refroidissement traversant, usinage par étapes |
| Variation de tolérance (nylon) | Absorption d'humidité | Préconditionner la matière, contrôler l'environnement |
Cadre de sélection
Étape 1 — Type de charge dominant
Charge statique soutenue → résistance au fluage : POM, PEEK, PPS. Usure par glissement → faible friction : POM, grades chargés PTFE, nylon. Impact → ténacité : PC, ABS, PA66.
Étape 2 — Température de fonctionnement
En dessous de 100 °C → les grades standard suffisent. 120–150 °C → nylon, PBT, PC. Au-dessus de 150 °C → PEEK, PEI, PPS requis.
Étape 3 — Exposition chimique/environnementale
Huiles, carburants, solvants → semi-cristallins (POM, PPS, PEEK). Environnement sensible à l'humidité → évaluer le nylon uniquement avec conditionnement/scellement. Isolation électrique → PC, PEI, PPS.
Étape 4 — Précision dimensionnelle
Tolérances serrées, planéité critique → POM usiné CNC ou grades amorphes (PC, PEI). Stabilité à long terme → faible fluage, faible absorption d'humidité (POM, PEEK).
Étape 5 — Volume et procédé
Volume faible à moyen, précision → CNC à partir de matière pleine. Volume élevé, géométrie complexe → moulage par injection avec gestion du retrait.
Plastiques techniques vs métaux
Les plastiques l'emportent lorsque : La réduction de masse, la résistance à la corrosion, la consolidation de pièces, l'isolation électrique, l'amortissement des vibrations ou la lubrification inhérente sont des exigences.
Les métaux l'emportent lorsque : La rigidité maximale, des températures au-delà des limites des polymères, des contraintes de contact dépassant la capacité des polymères, ou des réglementations spécifient un comportement métallique.
Dans les projets que nous avons livrés, les cas les plus solides de remplacement des métaux par des plastiques impliquent la consolidation de pièces — remplacement d'un assemblage métallique en 5 pièces par un seul composant en plastique technique moulé par injection qui élimine simultanément la main-d'œuvre d'assemblage, les fixations et le risque de corrosion.
Conclusion
Les plastiques techniques sont définis par des seuils de performance mesurables — pas par le fait d'être un “ meilleur plastique ”. Ils occupent une fenêtre spécifique où la performance des polymères répond à de véritables exigences d'ingénierie : poids, résistance à la corrosion, amortissement, consolidation de pièces ou lubrification inhérente.
Une sélection réussie identifie le mode de défaillance dominant (usure, fluage, impact, chaleur, attaque chimique) et fait correspondre le mécanisme moléculaire du polymère à cette exigence. Ensuite, confirmez que le procédé de fabrication fournit la précision dimensionnelle et la consistance de matière nécessaires. Besoin d'aide pour sélectionner des plastiques techniques ou des composants polymères de précision usinés CNC ? [Contactez notre équipe d'ingénierie] pour des conseils sur les matériaux et un support de fabrication.
FAQ
Que sont les plastiques techniques ?
Des polymères répondant à des critères de performance mesurables pour des applications fonctionnelles portantes : résistance mécanique suffisante, stabilité thermique au-dessus de 100 °C, contrôle dimensionnel, résistance au fluage et durabilité environnementale. Exemples : nylon, POM, PC, PEEK, PPS. Ils se distinguent des plastiques de commodité (PP, PE) par leur capacité à servir de matériaux structurels.
Quel est le meilleur plastique technique pour l'usinage CNC ?
POM (acétal/Delrin) — stabilité dimensionnelle, formation de copeaux prévisible, maintient ±0,015–0,025 mm en routine. Pour température élevée ou résistance chimique : PEEK et PEI avec montages rigides et outils carbure. Le nylon s'usine facilement mais nécessite une matière conditionnée en humidité pour des tolérances serrées.
Comment choisir entre POM et nylon ?
POM pour la précision et la stabilité dimensionnelle (engrenages, glissières, boîtiers de roulements). Nylon pour une ténacité et une fatigue supérieures sous charge cyclique/impact (supports, clips, usure par contact intermittent). Différence critique : le POM est dimensionnellement stable dans la plupart des environnements ; le nylon absorbe l'humidité, provoquant une croissance dimensionnelle de 0,1–0,3% à l'équilibre.
Les plastiques techniques sont-ils adaptés aux hautes températures ?
Grades standard : 120–150 °C en continu. Au-dessus : PEEK (250 °C), PPS (~220 °C), PEI (~170 °C). Toujours spécifier en fonction de la température de fonctionnement continue, pas de l'exposition de pointe.
Moulage par injection vs usinage CNC pour les plastiques techniques ?
Le moulage par injection pour un volume élevé et une géométrie complexe — mais introduit une orientation induite par l'écoulement et des contraintes résiduelles. L'usinage CNC à partir de matière pour la précision, des propriétés uniformes et un volume faible à moyen. Le POM et le PEEK atteignent des tolérances plus serrées à partir de matière usinée que par moulage.


