
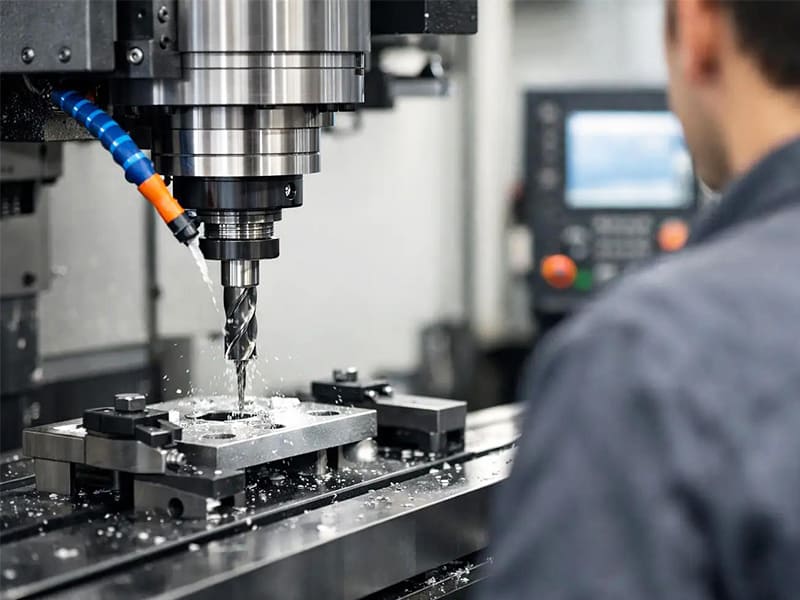
Schnelle Antwort: Das CNC-Bohren ist ein Präzisionsbohrverfahren, bei dem ein rotierender Bohrer unter computergesteuerter numerischer Steuerung in ein feststehendes Werkstück vordringt und dabei im Standardbetrieb zylindrische Bohrungen mit wiederholbarer Positionsgenauigkeit (±0,02–0,05 mm) und Durchmessertoleranz (±0,05–0,15 mm) erzeugt. Bei engeren Anforderungen – Lagersitze, Passbohrungen, Hydraulikkanäle – ist das Bohren der erste Schritt in einer Prozesskette, die mit dem Reiben (±0,005–0,02 mm), dem Ausbohren (±0,01–0,03 mm) oder dem Honen (im Mikrometerbereich) fortgesetzt wird. Die Bohrungsqualität, die Montageeigenschaften und die Produktionskosten werden stärker durch Konstruktionsentscheidungen (Tiefeverhältnis, Toleranzvorgabe, Werkstoffpaarung) beeinflusst als durch die Bearbeitung allein.
Was ist das CNC-Bohrverfahren?
Das CNC-Bohren ist ein Bearbeitungsverfahren, bei dem ein rotierendes Schneidwerkzeug – der Bohrer – unter programmierter Steuerung linear in ein feststehendes Werkstück vordringt, um zylindrische Bohrungen zu erzeugen. Im Gegensatz zum manuellen Bohren, bei dem Spindeldrehzahl, Vorschub, Bohrtiefe und Position vom Ermessen des Bedieners abhängen, wird jeder Parameter beim CNC-Bohren durch G-Code-Befehle definiert, die von der Maschinensteuerung ausgeführt werden. Diese Automatisierung sorgt für eine Positionsgenauigkeit und eine Konsistenz von Charge zu Charge, die manuelle Verfahren nicht erreichen können.
Die Funktionsweise ist einfach: Die Spindel dreht den Bohrer mit einer geregelten Drehzahl, das Werkzeug bewegt sich mit einer programmierten Vorschubgeschwindigkeit vorwärts, die Schneidkanten tragen Material an der Bohrerspitze ab, und die Späne wandern die spiralförmigen Nuten hinauf zum Austritt. Hinter der physikalischen Einfachheit dieses Vorgangs verbirgt sich die technische Komplexität, ihn präzise auszuführen – insbesondere wenn Werkstoffe schwer zerspanbar sind, die Bohrungen tief sind, enge Toleranzen gelten oder Millionen von Bohrungen identisch gefertigt werden müssen.
Für Ingenieure und Produktdesigner sind Bohrungen keine geometrischen Details – sie sind funktionale Elemente. Schraubenbohrungen müssen passende Bauteile positionieren. Presspassungsbohrungen müssen einen bestimmten Übermaßsitz gegenüber Wellen oder Stiften gewährleisten. Lagersitze müssen rund und präzise genug sein, um eine Verformung der Laufringe zu verhindern. Gewindebohrungen müssen die richtigen Maße aufweisen, um einen zuverlässigen Gewindeeingriff zu gewährleisten. Hydraulikkanäle müssen präzise ausgerichtet sein, um Leckagen zu verhindern. In jedem Fall bestimmt die funktionale Anforderung an die Bohrung, welches Bearbeitungsverfahren geeignet ist, welche Toleranzen festzulegen sind und welche Kosten bei Abweichungen entstehen.
Das CNC-Bohren wirkt sich unmittelbar auf die Montagegenauigkeit, die Presspassung, die Gewindequalität, die Lagerausrichtung, die strukturelle Festigkeit und die Dichtungssicherheit aus. Für Beschaffungsteams hat es zudem Auswirkungen auf die Kosten für die Nachbearbeitung, die Nacharbeitsquote, die Produktionsdurchlaufzeit und die an Lieferanten gestellten Anforderungen an die Leistungsfähigkeit.
So funktioniert das CNC-Bohren: Vom Entwurf bis zur Prüfung
CAD zu G-Code: Hier beginnt Präzision
Die Bohrgenauigkeit bei CNC wird größtenteils bereits vor dem Start der Maschine festgelegt. In der Konstruktion werden Bohrungspositionen, Durchmesser, Tiefen und Toleranzen festgelegt. Die CAM-Software setzt diese Angaben in Werkzeugwege, Bohrzyklen, Spindeldrehzahlen, Vorschubgeschwindigkeiten und die Bearbeitungsreihenfolge um. Der G-Code kodiert diese Entscheidungen als Maschinenbefehle. Fehler, die in einer dieser Phasen auftreten – falsche Bezugspunktwahl, falscher Zyklus-Typ, fehlende Werkzeugkorrektur – wirken sich auf die physischen Werkstücke aus.
Zu den entscheidenden Entscheidungen bei der Überleitung vom Entwurf zur Fertigung gehören:
Auswahl des Bezugssystems — Die Genauigkeit der Lochpositionen hängt von der Genauigkeit der Referenzflächen ab, anhand derer sie gemessen werden. Funktionslöcher (Lagergehäuse, Passstifte) sollten relativ zu funktionalen Montagebezugspunkten positioniert werden und nicht relativ zu willkürlichen geometrischen Referenzpunkten, die möglicherweise nicht widerspiegeln, wie sich das Teil tatsächlich in der Baugruppe positioniert.
Bearbeitungsreihenfolge — Verformungen, Restspannungen und thermische Ausdehnung aus früheren Bearbeitungsschritten beeinflussen die Abmessungen der später bearbeiteten Merkmale. Bei präzisen Lochmustern ist die Bearbeitungsreihenfolge, die kumulierte Fehler minimiert, nicht immer die zeiteffizienteste, und dieser Kompromiss muss bewusst eingegangen werden.
Auswahl des Bohrzyklus — Standardbohren (G81), Hochgeschwindigkeits-Peck-Bohren (G73) und Tiefbohren (G83) unterscheiden sich hinsichtlich des Spanabfuhrverhaltens, der Wärmeentwicklung und der Eignung in Abhängigkeit von der Bohrtiefe. Die Verwendung eines für die Bohrtiefe ungeeigneten Zyklus ist eine der häufigsten und vermeidbaren Ursachen für Bohrfehler.
Bohrzyklen: Anpassung des Prozesses an die Tiefe
| Zyklus | Typ | Bohrlochtiefe | Anwendung |
|---|---|---|---|
| G81 | Einfaches Bohren | < 3×D | Flache Bohrlöcher, hohe Effizienz |
| G73 | Schnellpick | 3×D – 8×D | Spanabbruch, mäßige Tiefe |
| G83 | Tieflochbohren | > 5×D | Vollständige Spanabfuhr, tiefe Bohrungen |
Das Verhältnis von Tiefe zu Durchmesser (L/D) ist der entscheidende Faktor bei der Wahl des Zyklus. Unterhalb von 3×D ist das Standardbohren mit G81 effizient und liefert bei den meisten Werkstoffen zuverlässige Ergebnisse. Zwischen 3×D und 8×D sorgt der intermittierende Rückzug (G73) für eine Zerspanung der Späne und eine Verringerung der Wärmeentwicklung. Ab 5–10×D sind das Peck-Bohren mit vollständigem Rückzug (G83) oder spezielle Tieflochbohrverfahren erforderlich, um die Späne abzuleiten, bevor sie sich ansammeln und zu Werkzeugbruch führen.
Als allgemeine technische Referenz:
- Tiefe ≤ 3×D – Standardbohrung
- 5×D bis 10×D – erweiterte Kühlmittelsteuerung erforderlich
- Über 10×D – Tiefbohren oder spezielle Tiefbohrsysteme
Werkzeugauswahl: Die entscheidende physikalische Größe
Die Wahl des Bohrers beeinflusst gleichzeitig die Genauigkeit des Bohrungsdurchmessers, die Oberflächengüte, die Standzeit, die Gratbildung und den Spanabtransport. Wichtige Auswahlkriterien:
Bohrergeometrie (Spitzenwinkel): 118° ist der Standard für die meisten Metalle. Eine Spaltpunktwinkel von 135° verringert die Neigung zum Verlaufen auf harten Werkstoffen. Geringere Spitzenwinkel (90°–100°) verbessern die Zentrierung in weichen Werkstoffen.
Werkzeugmaterial: Schnellarbeitsstahl (HSS) eignet sich für das Bohren weicher Werkstoffe in kleinen Stückzahlen. Vollhartmetall bietet eine deutlich längere Standzeit, höhere Steifigkeit und bessere Maßhaltigkeit bei der Serienbearbeitung von Stahl, Edelstahl, Titan und Hartlegierungen.
Beschichtung: TiAlN-Beschichtungen verlängern die Standzeit von Werkzeugen bei der Bearbeitung von Stahl und Edelstahl erheblich, indem sie den thermischen Verschleiß verringern. DLC-Beschichtungen (diamantähnlicher Kohlenstoff) verhindern die Bildung von Aufbauschneiden bei der Bearbeitung von Aluminium. AlCrN-Beschichtungen bewähren sich bei Zerspanungsbedingungen mit hohen Temperaturen.
Rundlaufabweichung: Der Rundlauf des Bohrers – die Abweichung der tatsächlichen Drehbewegung des Werkzeugs von seiner theoretischen Achse – führt direkt zu übergroßen Bohrungen und einer ungleichmäßigen Belastung der Schneidrillen. Bei Präzisionsbohrungen sollte der Rundlauf an der Bohrerspitze unter 0,010 mm liegen. Dies hängt ebenso sehr vom Werkzeughalter ab (Qualität der Spannzange; hydraulische oder Schrumpffassungen reduzieren den Rundlauf stärker als Presspassungen oder Standard-Spannzangen) wie vom Bohrer selbst.
Kühlmittelzufuhr: Die Werkzeuginnenschmierung (Hochdruckkühlmittel, das durch den Bohrerkörper zur Schneidspitze geleitet wird) ist bei tiefen Bohrungen und schwierigen Werkstoffen äußerst wirksam. Die Außenkühlung ist für flache Bohrungen in den meisten Werkstoffen ausreichend, bei tiefen Bohrungen, bei denen die Späne die gesamte Spiralnutlänge zurücklegen müssen, um austreten zu können, ist sie jedoch weniger wirksam.
CNC Bohrgenauigkeit und Toleranz
Was mit dem Standard-CNC-Bohrverfahren erreicht wird
Das Standard-CNC-Bohren – mit den richtigen Werkzeugen, ordnungsgemäß programmiert und auf einem gut gewarteten Bearbeitungszentrum durchgeführt – führt zu folgenden Ergebnissen:
- Positionsgenauigkeit: ±0,02–0,05 mm (Lage der Lochmitte relativ zum Bezugspunkt)
- Durchmessertoleranz: ±0,05–0,15 mm (abhängig von Material, Tiefe und Werkzeugzustand)
- Oberflächenrauheit: Ra 1,6–3,2 µm (typische Oberfläche direkt nach dem Bohren)
Diese Fähigkeiten reichen für Durchgangsbohrungen, unkritische Befestigungsstellen und allgemeine Konstruktionsmerkmale aus. Sie reichen jedoch nicht aus für Passungen mit Passstiften, Lagersitze, Dichtbohrungen in Hydraulikverteilern oder sonstige Anwendungen, die eine Durchmessertoleranz von IT7 oder enger erfordern.
Prozesskette für Präzisionsbohrungen
Bei Präzisionsbohrungen ist das Bohren der erste Schritt eines mehrstufigen Prozesses:
| Prozess | Typische Durchmessertoleranz | Oberflächenrauheit | Anwendung |
|---|---|---|---|
| Standard-CNC-Bohrung | ±0,05–0,15 mm | Ra 1,6–3,2 µm | Durchgangsbohrungen, Befestigungspunkte |
| Aufbohren | ±0,005–0,020 mm | Ra 0,4–1,6 µm | Dübellöcher, Passgenauigkeit |
| Langweilig | ±0,010–0,030 mm | Ra 0,8–1,6 µm | Lagersitze, Präzisionsbohrungen |
| Honieren | ±0,001–0,005 mm | Ra 0,1–0,4 µm | Hydraulikzylinder, Motorbohrungen |
Das Aufreiben verbessert die Durchmessergenauigkeit und die Oberflächengüte, führt jedoch zu keiner wesentlichen Verbesserung der Lagegenauigkeit – der Reibahle folgt der Achse der Bohrung. Das Ausbohren (unter Verwendung einer Einpunkt-Ausbohrstange auf einem CNC-Bearbeitungszentrum) korrigiert sowohl den Durchmesser als auch die Lage und ist somit das richtige Verfahren, wenn sowohl Maßgenauigkeit als auch Lagekorrektur erforderlich sind. Durch das Honen lassen sich die feinste Oberflächengüte und die engste Zylindrizität erzielen, allerdings erfordert es eine vom Bohren oder Schleifen unabhängig festgelegte Bohrungsgeometrie.
Was schränkt die Bohrgenauigkeit bei CNC-Bohrungen in der Produktion ein?
Werkzeugverschleiß ist die Hauptursache für systematische Durchmesserschwankungen beim Bohren in der Fertigung. Mit zunehmendem Verschleiß der Schneidkante vergrößert sich der effektive Schnittdurchmesser – verschlissene Bohrer erzeugen überdimensionierte Bohrlöcher. Nach unseren Erfahrungen aus der Produktion bei großvolumigen Bohrungen in Aluminium und Stahl führt unbeaufsichtigter Werkzeugverschleiß zu einer allmählichen Durchmesserzunahme von 0,02–0,06 mm über die gesamte Lebensdauer des Werkzeugs hinweg – genug, um Bohrungen mit engen Toleranzen außerhalb der Spezifikation zu bringen. Die Überwachung der Werkzeugstandzeit und der planmäßige Austausch in festgelegten Intervallen (anstatt “bis zum Ausfall” zu arbeiten) gewährleisten eine gleichbleibende Maßhaltigkeit über den gesamten Produktionslauf hinweg.
Wärmeausdehnung Bei längeren Bearbeitungszyklen kommt es zu Maßabweichungen. Ein Temperaturanstieg um 10 °C bei einem 50 mm langen Stahlwerkstück vergrößert den Abstand zwischen den Bohrungen um ca. 0,006 mm – das entspricht der Hälfte des Toleranzbandes für eine Positionstoleranz der Klasse IT6. Bei präzisen Lochmustern (Lagergehäuse, Getriebegehäuse) ist die thermische Stabilität des Werkstücks und der Maschinenstruktur zwischen Schrupp- und Schlichtbearbeitung ein wesentlicher Einflussfaktor für die Genauigkeit.
Werkzeugrundlauf führt zu übergroßen Bohrlöchern. Ein Bohrer, der an der Spitze einen Rundlauf von 0,015 mm aufweist, bohrt effektiv ein Loch, das um etwa das Doppelte des Rundlaufwerts größer ist als sein Nenndurchmesser. Aus diesem Grund ist die Qualität des Werkzeughalters ein wesentlicher Bestandteil der Präzisionsbohrleistung – nicht nur der Bohrer selbst.
Bohrlochtiefe beeinträchtigt die Genauigkeit. Mit steigendem L/D-Verhältnis nehmen die Spanverdichtung, die Wärmekonzentration und die Werkzeugdurchbiegung zu. Ein Loch mit 30 mm Durchmesser und 10 mm Tiefe lässt sich weitaus leichter innerhalb der Toleranz halten als dasselbe Loch bei einer Tiefe von 80 mm, selbst bei identischen Werkzeug- und Maschinenparametern.
Materialverhalten führt auf bestimmte Weise dimensionale Variationen ein:
- Aluminium: Neigt zur Bildung von Aufschmelzrändern (Anhaftungen an der Schneidkante), was den effektiven Schnittdurchmesser vergrößert und zu einer rauen Oberflächenbeschaffenheit führt. Scharfe Werkzeuge, hohe Schnittgeschwindigkeit und eine Geometrie mit positiver Spanwinkelneigung minimieren die Bildung von Aufschmelzrändern.
- Edelstahl: Bei geringer Spangeschwindigkeit kommt es an der Schnittstelle zu einer Kaltverfestigung, wodurch die Schnittkraft zunimmt und Wärme entsteht, die zu Maßabweichungen führt.
- Titan: Die geringe Wärmeleitfähigkeit führt zu einer Konzentration der Wärme an der Schneidspitze, was den Werkzeugverschleiß beschleunigt und während des Bohrvorgangs eine thermische Ausdehnung der Bohrung verursacht.
- Technische Kunststoffe: Durch die elastische Rückstellung nach dem Durchgang der Schneide sind die Bohrlöcher nach der Bearbeitung kleiner als der Nennbohrdurchmesser.
Arten von CNC-Bohrarbeiten
Standard-Flachbohrung (L/D ≤ 3)
Das Standardbohren im G81-Zyklus ist effizient und liefert zuverlässige Ergebnisse bei Bohrungstiefen unterhalb von etwa drei Durchmessern. Die Spanabfuhr ist unkompliziert, die Wärmeentwicklung überschaubar und die Werkzeugauslenkung minimal. Die meisten Schraubenlöcher, Durchgangsbohrungen und flachen Senkbohrungen fallen in diese Kategorie.
Peck-Bohrverfahren (L/D 3–10)
Wenn die Bohrlochtiefe drei Durchmesser überschreitet, zerkleinert das unterbrochene Peck-Bohren die Späne, bevor sie sich in den Spannuten ansammeln. G73 (Hochgeschwindigkeits-Peck-Bohren, teilweiser Rückzug) eignet sich für Werkstoffe, die spröde Späne erzeugen (viele Stähle, Gusseisen). G83 (Peck-Bohren mit vollständigem Rückzug) ist für Werkstoffe erforderlich, die lange, fadenförmige Späne bilden (Aluminium, Edelstahl, Titan), oder für Bohrungen, die tiefer als etwa sechs Durchmesser sind, bei denen eine Spanansammlung zwischen den Teilrückzügen weiterhin ein Verstopfungsrisiko darstellt.
Die Stichtiefe – der inkrementelle Vorschub pro Stich – ist ein entscheidender Parameter. Zu kurze Stiche sind ineffizient; zu tiefe Stiche führen zu Spanstau zwischen den Rückzügen. Die optimale Stichtiefe hängt vom Werkstoff, vom Durchmesser und von der Werkzeuggeometrie ab und beträgt bei den meisten Serienanwendungen in der Regel das 1- bis 3-fache des Durchmessers pro Stich.
Tieflochbohren (L/D > 10)
Bohrungen, die tiefer als zehn Durchmesser sind, erfordern eine grundlegend andere Werkzeug- und Prozessstrategie. Bohrstangen – lange, einschneidige Werkzeuge mit innerer Kühlmittelzufuhr durch den Schaft, die V-förmige Späne erzeugen, die über eine Längsnut abgeführt werden – sind die Standardlösung für sehr tiefe Bohrungen (Tiefen-Durchmesser-Verhältnisse von 30:1 oder höher sind erreichbar). Zu den Anwendungsbereichen zählen Hydraulikverteilerkanäle, Kühlkanäle in Werkzeugen und Formen sowie strukturelle Bohrungen in Bauteilen für die Luft- und Raumfahrt.
Das Tiefbohren erfordert deutlich geringere Vorschubgeschwindigkeiten als das Standardbohren, Hochdruckkühlmittel (in der Regel 40–80 bar durch das Werkzeug) sowie spezielle Maschinenaufbauten oder spezielle Tiefbohrmaschinen. Der Vorteil, den man durch die Akzeptanz dieser Prozesskomplexität erhält, ist der Zugang zu Bohrungsgeometrien, die mit keinem anderen Verfahren wirtschaftlich hergestellt werden können.
Mikrobohrungen (Durchmesser < 1 mm)
Das Mikrobohren bei Durchmessern unter 1 mm – bis hinunter zu 0,1 mm oder weniger – erfordert Spindeldrehzahlen von 20.000–100.000+ U/min (um bei sehr kleinen Durchmessern eine akzeptable Schnittgeschwindigkeit aufrechtzuerhalten), einen extrem geringen Werkzeugrundlauf (jeder Rundlauf im Mikrobereich macht einen großen Anteil des Bohrerdurchmessers aus) sowie eine sehr sorgfältige Steuerung der Vorschubgeschwindigkeit, um einen Werkzeugbruch durch Spanstau zu verhindern. Zu den Anwendungsbereichen zählen Durchkontaktierungen in Leiterplatten, Verbindungen in mikrofluidischen Kanälen und die Herstellung chirurgischer Instrumente.
Wichtige Faktoren, die die Bohrqualität bei CNC beeinflussen
Material
Das Materialverhalten ist der entscheidende Faktor für die Parametergestaltung, die Wahl der Werkzeuge und die zu erwartenden Ergebnisse.
| Material | Verhalten | Typische Herausforderung | Technische Strategie |
|---|---|---|---|
| Aluminium (6061, 7075) | Weich, duktil, niedriger Schmelzpunkt | Aufgebaute Kante, Grate, Spanhaftung | Hohe Schnittgeschwindigkeit, scharfe Werkzeuge mit positivem Spanwinkel, gute Spanabfuhr, DLC-Beschichtung |
| Kohlenstoffstahl (1045) | Ausgewogene Bearbeitbarkeit | Mäßiger Werkzeugverschleiß | Standard-Hartmetallbohrer, Flutkühlung |
| Edelstahl (316L) | Verfestigung, Wärmespeicherung | Wärmeentwicklung, schneller Werkzeugverschleiß | Niedrige Drehzahl, beschichtetes Hartmetall (TiAlN), Peck-Bohren, hoher Kühlmitteldruck |
| Titan (Ti-6Al-4V) | Sehr geringe Wärmeleitfähigkeit | Wärmekonzentration an der Spitze, Werkzeughaftung | Niedrige Schnittgeschwindigkeit (~30–50 m/min), Hochdruck-Kühlmittelzufuhr durch das Werkzeug, scharfe Werkzeuge, Stechbohren |
| Technische Kunststoffe | Elastisch, wärmeempfindlich | Lochschrumpfung, Schmelzen | Geringe Wärmeentwicklung, scharfe Werkzeuge, minimale Vorschubgeschwindigkeit |
Werkzeuggeometrie
Die Wahl des Spitzenwinkels hängt vom Werkstoff ab. Eine 135°-Gespaltenspitze verringert die Neigung zum seitlichen Ausweichen bei harten Werkstoffen und wird bevorzugt für Stahl und Edelstahl eingesetzt. Eine Standardspitze mit 118° ist für Aluminium und Weichstahl ausreichend. Die Stegdicke, der Spiralwinkel der Schneidrille und das Spanraumvolumen beeinflussen alle die Spanabfuhrleistung – die häufigste Ursache für Fehler beim Tieflochbohren.
Schnittparameter
Die Spindeldrehzahl und der Vorschub beeinflussen gemeinsam die Spandicke, die Schnitttemperatur und die Oberflächengüte. Das grundlegende technische Verhältnis lautet: Die Schnittgeschwindigkeit (m/min) bestimmt die Wärmeentwicklung; der Vorschub pro Umdrehung bestimmt die Spandicke und die Schnittkraft. Eine zu hohe Schnittgeschwindigkeit ohne ausreichende Kühlmittelzufuhr führt zu thermischem Werkzeugverschleiß; ein zu hoher Vorschub führt zu hohen Kräften und einer schlechten Oberflächengüte.
Die optimalen Parameter sind werkstoff- und werkzeugspezifisch – es gibt keine allgemeingültige Einstellung. Die von den Werkzeugherstellern veröffentlichten Schnittdaten bieten einen Ausgangspunkt, doch die Anpassung während des Bearbeitungsprozesses auf der Grundlage der beobachteten Spänefarbe, des Geräusches und der gemessenen Bohrungsqualität ist Teil der Prozesssteuerung beim Präzisionsbohren.
Kühlung und Spanabfuhr
Kühlmittel erfüllt beim Bohren mehrere Funktionen: Es senkt die Temperatur im Schnittbereich, schmiert die Schnittfläche und spült die Späne aus der Bohrung. Für das flache Bohren von Aluminium ist eine Flutkühlung in der Regel ausreichend. Bei Edelstahl und Titan ist eine Hochdruck-Kühlmittelzufuhr durch das Werkzeug deutlich effektiver – dabei wird das Kühlmittel direkt an die Schneidspitze geleitet, anstatt sich darauf zu verlassen, dass es durch den Spänestrom die Spannut hinunterbefördert wird.
Die Minimalmengenschmierung (MQL) – ein feiner, präzise gerichteter Luft-Öl-Nebel – ist eine wirksame Alternative für bestimmte Anwendungen mit Aluminium und Stahl, bei denen die Handhabung von Flutkühlmitteln ein Produktionshindernis darstellt, und sorgt bei Aluminium für eine sehr gute Oberflächengüte. Für Titan oder tiefe Bohrungen in Edelstahl ist sie in der Regel nicht geeignet.
Entwurfsrichtlinien für CNC-Bohrungen (DFM)
Entscheidungen hinsichtlich der Konstruktion, die getroffen werden, bevor eine Zeichnung an einen Zulieferer gelangt, bestimmen maßgeblich die Bohrkosten und die Qualität der Ergebnisse. Schlecht konstruierte Bohrungen – zu tief, zu eng, zu dicht beieinander oder mit zu großen Toleranzen – erhöhen die Bearbeitungskosten, steigern das Ausschussrisiko und führen zu einer Instabilität in der Produktion, die sich nicht allein durch die Leistungsfähigkeit des Zulieferers beheben lässt.
Bohrungs Tiefe: Die wichtigste DFM-Anforderung
Durch die Begrenzung der Bohrlochtiefe auf ≤5× Durchmesser, sofern es die Funktion zulässt, lassen sich die Probleme bei der Spanabfuhr, der Werkzeugauslenkung und der Wärmeableitung vermeiden, die bei tieferen Bohrlöchern auftreten. In vielen Konstruktionen wird die Bohrungstiefe eher anhand der verfügbaren Materialstärke oder aus geometrischen Gründen festgelegt als anhand der funktional erforderlichen Mindesttiefe – die Prüfung, ob eine Durchgangsbohrung eine Sackbohrung ersetzen könnte oder ob die Tiefe einer Sackbohrung reduziert werden könnte, führt oft zu Einsparungen bei der Fertigung.
Wenn aus funktionalen Gründen tiefe Bohrungen erforderlich sind (Hydraulikkanäle, Kühlkanäle, Konstruktionsbohrungen), sollte in der Konstruktionszeichnung das Verfahren – Tiefbohren, Durchflussbohren – festgelegt werden, anstatt es dem Lieferanten zu überlassen, eine anspruchsvolle Geometrie ohne Anleitung zu interpretieren.
Toleranzspezifikation
Die Auswirkungen der Toleranz auf die Kosten sind nicht linear: Die Festlegung von ±0,01 mm, wo ±0,05 mm funktional ausreichend wäre, kann die Kosten für die Bohrungsbearbeitung um das 3- bis 5-Fache erhöhen, da dadurch ein zusätzlicher Reib- oder Bohrvorgang erforderlich wird. Die Toleranz sollte sich aus den funktionalen Anforderungen der Bohrung ableiten – sie darf nicht konservativ festgelegt, nicht aus einem früheren Entwurf übernommen und nicht unabhängig von der Funktion einheitlich auf alle Bohrungen angewendet werden.
Eine praktische Vorgehensweise: Fragen Sie sich bei jeder Bohrung in einer Zeichnung, welcher Montage- oder Funktionsfehler auftreten würde, wenn der Durchmesser um 50% größer wäre. Lautet die Antwort “keiner”, kann die Toleranz gelockert werden. Wenden Sie enge Toleranzen (±0,01–0,02 mm) nur bei Bohrungen mit funktionellen Passungen an: Passstifte, Presspassungen, Lagersitze, Präzisionsausrichtungsmerkmale.
Standard-Bohrergrößen
Die Angabe von Bohrungsdurchmessern aus Standardbohrerserien (ISO-Bohrerdurchmesserserien oder entsprechende Zollgrößen) ermöglicht es dem Lieferanten, Standardwerkzeuge von der Stange zu verwenden, ohne spezielle Bohrer schleifen zu müssen. Kundenspezifische Bohrerdurchmesser – häufig bei Konstruktionen, die aus Merkmalen gedrehter Teile übernommen oder zur “Anpassung” an Standardgrößen modifiziert wurden – erfordern Spezialwerkzeuge, verlängern die Vorlaufzeit und erhöhen die Kosten. Wenn die funktionale Anforderung eher ein bestimmter Toleranzbereich als ein bestimmtes Nennmaß ist, verwenden Sie die nächstliegende Standardbohrergröße innerhalb dieses Toleranzbereichs.
Lochabstand
Sowohl der Mindestabstand zur Kante (von der Lochmitte zur Werkstückkante) als auch der Mindestabstand zwischen den Löchern beeinflussen die Bearbeitungsstabilität und die strukturelle Integrität des Werkstücks. Als allgemeine Richtlinie gilt, dass der Abstand zur Kante ≥ 1,5 × Lochdurchmesser und der Abstand zwischen den Löchern (Mitte zu Mitte) ≥ 2 × Lochdurchmesser betragen sollte. Ein geringerer Abstand verringert die Materialsteifigkeit zwischen den Bohrungen, was zu Vibrationen während des Bohrvorgangs führt und die strukturelle Wirksamkeit des verbleibenden Abschnitts mindert.
Sacklöcher vs. Durchgangslöcher
Die Bearbeitung von Sacklöchern ist deutlich teurer als die von Durchgangslöchern mit gleichem Durchmesser und gleicher Toleranz. Sie stellen eine Herausforderung für den Späneabtransport dar (die Späne müssen die gesamte Tiefe des Lochs wieder hinaufbefördert werden, anstatt am Austritt abtransportiert zu werden), erfordern eine sorgfältige Tiefenkontrolle, um Beschädigungen am Boden zu vermeiden, und erschweren den Zugang des Kühlmittels zur Schneidspitze.
Sofern es die Funktion zulässt, ist ein Durchgangsloch anzugeben. Sind Sacklöcher erforderlich, sollte in der Zeichnung ausdrücklich angegeben werden, ob es sich um ein Loch mit flachem oder spitzem Boden handelt – eine mehrdeutige Bezeichnung als “Sackloch” überlässt es dem Lieferanten, die Bodenform zu interpretieren, was häufig zu einem Ergebnis führt, das nicht der Absicht des Konstrukteurs entspricht. Bei Sacklöchern mit flachem Boden ist nach dem Bohren in der Regel ein separater Fräs- oder Bohrvorgang erforderlich.
DFM-Checkliste für CNC-Bohrungen
| Entwurfsentscheidung | DFM-Empfehlung |
|---|---|
| Bohrlochtiefe | ≤ 5×D bei Standardbohrungen; Verfahren für tiefere Bohrungen angeben |
| Lochdurchmesser | Verwenden Sie nach Möglichkeit Standardbohrergrößen |
| Toleranz | Auf der Grundlage der Funktion festlegen; bei unkritischen Bohrungen ±0,01 mm vermeiden |
| Lochabstand | ≥ 2×D von Mitte zu Mitte; ≥ 1,5×D Randabstand |
| Blind vs. Durchgang | Durchgangslöcher sind zu bevorzugen; bei Sacklöchern ist die Geometrie des Bodens anzugeben |
| Toleranzart | Lagetoleranz (tatsächliche Lage) für montagekritische Bohrungen |
| Prozesskette | Bitte angeben, ob Aufreiben oder Ausbohren erforderlich ist (bitte nicht unbestimmt lassen) |
Häufige Probleme beim CNC-Bohren und deren Lösungen
Burr-Formation
Grate am Ein- oder Austritt der Bohrung gehören zu den häufigsten Bohrfehlern, insbesondere bei duktilen Werkstoffen (Aluminium, Weichstahl) und beim Durchbohren dünner Wandstärken.
Grundursachen: Stumpfe oder abgenutzte Schneidkanten; zu hohe Vorschubgeschwindigkeit, insbesondere beim Durchbruch; kein Stützmaterial am Austritt (Risse an der Austrittsseite).
Lösungen: Ersetzen Sie Bohrer in festgelegten Intervallen, anstatt sie bis zum Versagen zu betreiben; reduzieren Sie die Vorschubgeschwindigkeit in den letzten 10–15% der Durchbohrtiefe; verwenden Sie Stützplatten für Durchgangslöcher in dünnen Wandstärken; fügen Sie eine Spezifikation zur sekundären Entgratung hinzu, wenn für die Montage oder Abdichtung ein gratfreier Zustand funktional erforderlich ist.
Nicht entfernte Grate haben konkrete funktionale Auswirkungen: Sie verhindern das bündige Aufliegen von Passflächen, beeinträchtigen die Dichtwirkung an Flüssigkeitsgrenzflächen und bergen Sicherheitsrisiken bei der Handhabung von Präzisionsbaugruppen.
Positionsfehler (Abweichung der Bohrungsposition)
Ein Fehler bei der Bohrlochposition – also der Abstand zwischen der vorgesehenen und der tatsächlichen Bohrlochmitte – wird in der Regel eher durch Probleme bei der Spannvorrichtung, der Einrichtung oder der Programmierung verursacht als durch den Bohrvorgang selbst.
Grundursachen: Unzureichende Steifigkeit der Werkstückspannung, wodurch sich das Werkstück während der Zerspanung verschieben kann; Durchbiegung des Werkzeugs aufgrund übermäßigen Überhangs oder zu hoher Schnittkräfte; falsche Bezugspunktwahl bei der CAM-Programmierung; thermische Abweichungen der Maschine bei längeren Produktionsläufen.
Lösungen: Verbessern Sie die Klemmfläche und die Klemmkraft der Werkstückspannung; führen Sie vor dem Bohren eine Punkt- oder Zentrierbohrung durch, um einen präzisen Startpunkt zu schaffen; minimieren Sie den Werkzeugüberhang; stellen Sie sicher, dass die Bezugspunktausrichtung in der CAM-Programmierung mit der Bezugspunktstruktur der Zeichnung übereinstimmt.
Ein Positionsfehler von 0,02–0,05 mm – der bei einer schlecht eingestellten Anlage leicht auftreten kann – führt zu einer Fehlausrichtung bei der Montage von Präzisionsbauteilen, einer ungleichmäßigen Lastverteilung an den Schraubverbindungen und Passungsproblemen bei Presspassungs-Bohrbildern.
Werkzeugbruch
Werkzeugbruch beim Bohren wird fast immer durch Spanstau, unzureichende Kühlmittelzufuhr oder falsche Parameter verursacht – nicht durch unzureichende Werkzeugfestigkeit. Der Bohrer versagt nicht, sondern wird durch Späne blockiert oder thermisch beschädigt.
Grundursachen: Spanansammlung in tiefen Bohrungen aufgrund einer falschen Zyklusauswahl (G81 statt G83); unzureichende Kühlmittelzufuhr, wodurch die Wärmeabfuhr an der Schneidspitze verhindert wird; zu hoher Vorschub, wodurch ein Spanvolumen entsteht, das die Spannuten nicht abführen können; Werkzeugrundlaufabweichung von mehr als ca. 0,02 mm, was zu einer ungleichmäßigen Belastung der Schneidkanten führt.
Lösungen: Wählen Sie einen für die Bohrtiefe geeigneten Stanzbohrzyklus; stellen Sie sicher, dass der Kühlmitteldruck durch das Werkzeug ausreichend ist (in der Regel 20–60 bar beim Bohren von Edelstahl und Titan); verringern Sie den Vorschub; überprüfen Sie den Rundlauf an der Werkzeugspitze.
Bei einem Werkzeugbruch bleiben Bruchstücke des Bohrers im Werkstück stecken – was in der Regel entweder eine kostspielige und zeitaufwändige EDM-Entfernung oder die vollständige Verschrottung des Werkstücks erfordert.
Zu große oder zu kleine Löcher
Ein Durchmesser, der durchgehend außerhalb der Toleranz liegt, deutet eher auf ein systematisches Prozessproblem als auf zufällige Schwankungen hin.
Überdimensionierte Löcher: Durch fortschreitenden Werkzeugverschleiß vergrößert sich der effektive Schnittdurchmesser; ein hoher Rundlauffehler des Werkzeugs führt dazu, dass der Umlaufdurchmesser größer ist als der Nenndurchmesser des Bohrers; thermische Ausdehnung des Bohrers bei längerem Schneidvorgang.
Zu kleine Bohrungen: Elastische Rückfederung des Werkstückmaterials nach dem Bohren (typisch für bestimmte Kunststoffe und Verbundwerkstoffe); Aufrauen der Bohrung aufgrund einer zu geringen Schnittgeschwindigkeit bei bestimmten duktilen Metallen.
Lösungen: Führen Sie eine Überwachung der Standzeit der Werkzeuge durch und tauschen Sie diese in festgelegten Intervallen aus; messen Sie vor Produktionsbeginn den Rundlauf an der Werkzeugspitze; kalibrieren Sie die Schnittparameter unter Berücksichtigung der materialspezifischen elastischen Rückstellung.
CNC-Bohranwendungen nach Branchen
Automobil
Antriebsstrang- und Motorkomponenten für Kraftfahrzeuge erfordern Lochmuster in großen Stückzahlen mit gleichbleibender Positionsgenauigkeit und Oberflächenqualität. Ölkanäle und Kühlmittelkanäle im Motorblock erfordern das Bohren tiefer Löcher mit kontrollierter Geradheit. Lagerbohrungen im Getriebegehäuse müssen nach dem Bohren aufgebohrt werden, um die Maß- und Rundheitstoleranzen zu erreichen, die für die Ausrichtung der Getriebewellen entscheidend sind. Bremssattelkörper erfordern präzise Schraubenlochmuster, um die Ausrichtung unter der dynamischen Belastung beim Bremsen aufrechtzuerhalten.
Aufgrund unserer Produktionserfahrung mit Getriebegehäusen für Kraftfahrzeuge ist das Bohren der Lagerbohrung mit anschließender Präzisionsausbohrung die Standardprozesskette – mit Standardbohrverfahren allein lassen sich der für den Einbau der Lagerringe erforderliche Bohrungsdurchmesser von ±0,015 mm und die Rundheit von 0,005 mm nicht erreichen.
Luft- und Raumfahrt
Strukturbaugruppen in der Luft- und Raumfahrt – insbesondere genietete Außenhautkonstruktionen – weisen Tausende von Befestigungslöchern auf, die innerhalb enger Toleranzen hinsichtlich der tatsächlichen Position positioniert werden müssen, um die strukturelle Kontinuität unter Ermüdungsbelastung aufrechtzuerhalten. Nietlöcher in der Primärstruktur von Flugzeugen werden in der Regel gebohrt und aufgebohrt, wobei bei einigen Anwendungen eine Kaltdehnung des fertigen Lochs erforderlich ist, um vorteilhafte kompressive Restspannungen einzubringen, die die Ermüdungslebensdauer erheblich verbessern.
Titan-Bauteile erfordern eine sorgfältige Steuerung der Bearbeitungsparameter: niedrige Schnittgeschwindigkeiten (30–50 m/min für Ti-6Al-4V), Hochdruck-Kühlmittelzufuhr durch das Werkzeug, scharfe Werkzeuge mit häufigem Austausch sowie Stanzbohrzyklen bei Bohrtiefen über 3×D. Die Folgen unsachgemäßer Bohrverfahren bei Titan – Beschädigungen der Werkstückoberfläche, thermische Mikrorisse, hohe Restzugspannungen an den Bohrungsoberflächen – sind bei einer Sichtprüfung möglicherweise nicht erkennbar, können jedoch die Ermüdungslebensdauer erheblich verringern.
Medizinprodukte
Die Herstellung von medizinischen Instrumenten und Implantaten erfordert Bohrungen, die die Maßtoleranzen gemäß den Qualitätsdokumentationsstandards ISO 13485 erfüllen. Führungsbohrungen für Knochenschrauben erfordern eine präzise Durchmesserkontrolle für den Gewindeeingriff – eine zu kleine Bohrung erhöht das Einführdrehmoment und das Risiko von Knochenschäden; eine zu große Bohrung verringert den Gewindegriff. Schaftteile von chirurgischen Instrumenten mit mehreren Querbohrungen erfordern eine Positionsgenauigkeit von 0,02–0,03 mm, um eine korrekte Beweglichkeit zu gewährleisten.
Elektronik und Mikrokomponenten
Das Bohren von Durchkontaktierungen in Leiterplatten mit Durchmessern von 0,1–0,5 mm erfordert spezielle Hochgeschwindigkeitsbohrmaschinen mit Spindeln, die mit 80.000–200.000 U/min laufen. In diesem Maßstab haben Werkzeugrundlauf und Vibrationen den größten Einfluss auf die Maßgenauigkeit, und die Standzeit der Bohrer lässt sich eher in Hunderten von Bohrungen messen als in den Tausenden, die beim Bohren in Metall möglich sind. Verbundwerkstoffe für Leiterplatten (FR4-Glas-Epoxid) sind abrasiv und erfordern diamantbeschichtete oder Hartmetallbohrer, die häufig ausgetauscht werden müssen.
CNC – Faktoren, die die Bohrkosten beeinflussen
Primäre Kostentreiber
Materialhärte — Härtere Werkstoffe erfordern geringere Schnittgeschwindigkeiten, beschleunigen den Werkzeugverschleiß und erfordern unter Umständen Stanzbohrzyklen, die die Zykluszeit verlängern. Das Bohren von Titan und Inconel ist pro Bohrung deutlich teurer als das Bohren von Aluminium. Edelstahl liegt zwischen diesen beiden Extremen.
Anzahl der Löcher — Jedes weitere Bohrloch verlängert die Zykluszeit proportional. Bei der Großserienfertigung identischer Teile kommen optimierte Werkzeugwege zum Tragen, die die Eilgangzeit zwischen den Bohrlöchern minimieren.
Tiefe — Die Bohrlochtiefe führt zu einem überproportionalen Kostenanstieg. Die Bearbeitung eines Lochs mit einer Tiefe von 8×D kann aufgrund des Zeitaufwands für den Peck-Zyklus, reduzierter Vorschubgeschwindigkeiten und zusätzlicher Werkzeugwechsel aufgrund des beschleunigten Verschleißes 4–6× länger dauern als die Bearbeitung eines vergleichbaren Lochs mit einer Tiefe von 2×D im gleichen Werkstoff.
Toleranz — Der Übergang von einer Standardbohrung mit einer Toleranz von ±0,05 mm zu einer Präzisionsbohrung oder einem Präzisionsaufbohren mit einer Toleranz von ±0,010 mm erfordert in der Regel einen zusätzlichen Arbeitsgang, eine weitere Einrichtung und erheblich mehr Prüfzeit pro Teil.
Länge der Prozesskette — Jeder weitere Arbeitsschritt (Bohren → Planfräsen → Senken → Reiben) bedeutet zusätzliche Maschinenzeit, Werkzeugwechsel und potenzielle Einrichtungsfehler.
Möglichkeiten zur Kostensenkung
Der größte Teil der Kostensenkung bei CNC-Bohrungen erfolgt bereits in der Planungsphase:
- Durch die Ersetzung der Toleranzvorgaben von ±0,010 mm für nicht funktionale Bohrungen durch ±0,050 mm entfällt der Bohr- oder Reibvorgang vollständig.
- Die Umwandlung von Sacklöchern in Durchgangslöcher, sofern dies geometrisch möglich ist, beseitigt die Probleme beim Spanabtransport und die Ungewissheit hinsichtlich der Bohrtiefe, die beim Sacklochbohren auftreten.
- Die Verwendung von Standardbohrern ermöglicht den Einsatz von handelsüblichen Werkzeugen. Die Festlegung von Nicht-Standarddurchmessern – beispielsweise 8,3 mm statt 8 mm – erfordert die Beschaffung von Spezialwerkzeugen, was zu längeren Vorlaufzeiten und höheren Kosten führt.
- Durch die Vermeidung unnötiger tiefer Bohrungen lassen sich der Mehraufwand durch Stanzbohrzyklen und Spezialwerkzeuge vermeiden.
Aus Sicht der Beschaffung ist es am wirkungsvollsten, Lieferanten vor der Fertigstellung der Zeichnungen um DFM-Feedback zu bitten. Nach unserer Erfahrung in der Fertigung führt die Überprüfung von Kundenzeichnungen sowie das Erkennen und Korrigieren von zwei oder drei zu eng gewählten Toleranzen oder unnötigen Sacklöchern in der Regel zu einer Senkung der Angebotskosten um 15–30% bei komplexen Bauteilen mit mehreren Bohrungen – Einsparungen, die ausschließlich in der Zeichnungsphase erzielt werden können und nach Beginn der Bearbeitung nicht mehr möglich sind.
Wichtigste Erkenntnisse
- Beim CNC-Bohren werden eine Durchmessertoleranz von ±0,05–0,15 mm und eine Positionsgenauigkeit von ±0,02–0,05 mm erreicht. im Standardbetrieb – ausreichend für Durchgangsbohrungen und Befestigungspunkte, unzureichend für Präzisionspassungen.
- Die Prozesskette bestimmt die endgültige Bohrungsqualität: Bohren → Aufreiben (±0,005–0,02 mm) → Ausbohren (±0,01–0,03 mm) → Honen (im Mikrometerbereich), wobei bei jedem Schritt immer strengere Anforderungen gelten.
- Das Verhältnis von Tiefe zu Durchmesser bestimmt die Wahl des Verfahrens: Standardbohren unter 3×D, Stechbohren bis 10×D, Tiefbohren über 10×D. Das Überschreiten dieser Werte ohne Anpassung des Prozesses ist die häufigste Ursache für Bohrfehler und Werkzeugbruch.
- Der Werkzeugverschleiß ist die Hauptursache für systematische Durchmesserschwankungen In der Produktion ist ein planmäßiger Austausch in festgelegten Intervallen – und nicht der Betrieb bis zum Ausfall – die richtige Vorgehensweise.
- Das Materialverhalten bestimmt die Parameterstrategie: Bei Titan sind eine niedrige Drehzahl und Hochdruckkühlmittel erforderlich; bei Edelstahl sind beschichtete Werkzeuge und das Stechbohren erforderlich; bei Aluminium sind scharfe Werkzeuge und eine gute Spanabfuhr erforderlich.
- Konstruktionsentscheidungen beeinflussen die Produktionskosten: Tiefe, Toleranz, Lochabstand, Blind- bzw. Durchgangsbohrung sowie Standard- bzw. Sonderdurchmesser bestimmen zusammen 70–80% der Bohrkosten. Hierbei handelt es sich um Konstruktionsentscheidungen und nicht um Entscheidungen hinsichtlich der Leistungsfähigkeit des Lieferanten.
- Für Käufer von OEM, … die Festlegung von Toleranzen, die sich aus der Funktionsanalyse ergeben und nicht aus konservativen Standardwerten, sowie die Einholung von DFM-Feedback vor der Freigabe der Zeichnung senken die Bohrkosten bei komplexen Bauteilen durchweg um 15–30%, ohne dass dabei Abstriche bei der Funktionsleistung gemacht werden müssen.
Häufig gestellte Fragen
Welche Genauigkeit lässt sich beim CNC-Bohren erreichen?
Beim Standardbohren nach dem CNC-Verfahren werden je nach Werkstoff, Bohrtiefe und Maschinenzustand eine Positionsgenauigkeit von ±0,02–0,05 mm und eine Durchmessertoleranz von ±0,05–0,15 mm erreicht. Bei Anwendungen, die eine strengere Durchmesserkontrolle erfordern, ist das Bohren der erste Schritt in einer Prozesskette: Durch Reiben wird eine Durchmessertoleranz von ±0,005–0,02 mm bei einer Oberflächengüte von Ra 0,4–1,6 µm erreicht; das Ausbohren erreicht ±0,01–0,03 mm bei korrigierter Positionsgenauigkeit; das Honen erreicht ±0,001–0,005 mm bei einer Oberflächenrauheit von Ra 0,1–0,4 µm. Das richtige Verfahren richtet sich nach den funktionalen Toleranzanforderungen der Bohrung und nicht nach der maximal erreichbaren Präzision.
Was ist der Unterschied zwischen CNC-Bohren, -Aufbohren und -Ausbohren?
Beim CNC-Bohren wird das Loch durch das Vorschieben eines rotierenden Bohrers erzeugt – schnell, effizient, jedoch auf eine Durchmessertoleranz von ±0,05–0,15 mm und eine Oberflächengüte von Ra 1,6–3,2 µm beschränkt. Beim Reiben wird ein mehrschneidiges Fertigbearbeitungswerkzeug verwendet, das der Achse des gebohrten Lochs folgt, um die Durchmessergenauigkeit (±0,005–0,02 mm) und die Oberflächengüte zu verbessern, jedoch Positionsfehler nicht wesentlich korrigiert. Beim Ausbohren wird ein Einpunktwerkzeug auf einer Drehachse verwendet, um den Lochdurchmesser präzise zu bearbeiten – dabei können sowohl Durchmesser als auch Position korrigiert werden, was dieses Verfahren zur geeigneten Wahl macht, wenn sowohl Genauigkeit als auch Positionskorrektur erforderlich sind. Beim Honen werden Schleifsteine im Inneren der Bohrung eingesetzt, um eine äußerst feine Oberflächengüte und höchste Zylindrizität zu erzielen, typischerweise nachdem durch Schleifen oder Ausbohren die Geometrie festgelegt wurde.
Wie tief kann beim CNC-Bohrverfahren zuverlässig gebohrt werden?
Das Standardbohren nach dem CNC-Verfahren ist bei den meisten Werkstoffen bis zu etwa dem 3-fachen Durchmesser (3×D) zuverlässig. Im Bereich von 3×D bis 10×D sind Peck-Bohrzyklen (mit zeitweiligen Rückzügen zur Spanabfuhr) erforderlich. Jenseits von 10×D sind spezielle Tieflochbohrverfahren – vor allem Tieflochbohren mit interner Hochdruckkühlung – erforderlich, um akzeptable Geradheit, Oberflächengüte und Standzeit zu gewährleisten. Mit steigendem L/D-Verhältnis wird die Spanabfuhr zum entscheidenden Prozessfaktor: Verfestigte Späne führen zu Wärmeentwicklung und Werkzeugbruch. Die Festlegung von Bohrtiefen, die über diese Richtlinien hinausgehen, ohne den geeigneten Prozessansatz zu spezifizieren, überträgt die Lösung des Problems vollständig auf den Lieferanten.
Welche Werkstoffe können mit CNC gebohrt werden?
Das CNC-Bohren eignet sich mit geeigneten Werkzeugen für nahezu alle technischen Werkstoffe – Metalle (Aluminium, Kohlenstoffstahl, Edelstahl, Titan, Inconel, Messing, Kupfer), technische Kunststoffe (ABS, PEEK, Nylon, Polycarbonat) und Verbundwerkstoffe (Kohlefaser, Glasfaser). Die Materialauswahl bestimmt die Parameterstategie: Aluminium wird mit hoher Schnittgeschwindigkeit (150–300 m/min) und scharfen Werkzeugen mit positiver Spanwinkelbohrung gebohrt; Titan erfordert eine sehr niedrige Schnittgeschwindigkeit (30–50 m/min), Hochdruck-Kühlmittelzufuhr durch das Werkzeug und häufigen Werkzeugwechsel; Edelstahl erfordert beschichtete Hartmetallwerkzeuge und das Stechbohren bei Bohrtiefen, die über geringe Tiefen hinausgehen; Kohlefaserverbundwerkstoffe erfordern diamantbeschichtete oder polykristalline Diamantwerkzeuge (PCD), um dem hochabrasiven Faseranteil standzuhalten.
Wann sollte nach dem Bohren ein Aufbohren vorgesehen werden?
Das Aufreiben sollte vorgesehen werden, wenn für die Bohrung eine Durchmessertoleranz von weniger als ca. ±0,03 mm, eine Oberflächengüte von besser als Ra 1,6 µm oder eine Präzisionspassung (Klasse H7, H8) für Passstifte, Wellen oder Lager erforderlich ist. Das Reiben korrigiert keine Lagefehler – wenn sowohl Lage- als auch Durchmessergenauigkeit erforderlich sind, ist das Bohren besser geeignet als das Reiben. Zu den gängigen Anwendungen für geräumte Bohrungen zählen Passstiftlagerungen (Toleranzklasse H7, ±0,010–0,020 mm), Präzisionspassbohrungen in Vorrichtungen und Werkzeugen sowie Wellenspaltpassungen, bei denen ein kontrollierter Spielraum für die Aufrechterhaltung des Schmierfilms entscheidend ist.
Was sind die Ursachen für Werkzeugbruch beim CNC-Bohren und wie lässt sich dieser verhindern?
Werkzeugbruch beim Bohren wird fast ausnahmslos durch Spanstau, unzureichende Kühlmittelzufuhr oder falsche Parameter verursacht – nicht durch unzureichende Werkzeugfestigkeit. In den Spänen ansammelnde Späne blockieren den Bohrer, das Drehmoment übersteigt die Torsionsfestigkeit des Werkzeugs, und der Bohrer bricht. Vorbeugung: Verwenden Sie den für die Bohrtiefe geeigneten Bohrzyklus (G83 „Full-Retract-Peck“ für Bohrungen über 5×D in schwierigen Werkstoffen); stellen Sie einen ausreichenden Kühlmitteldruck und eine ausreichende Kühlmittelzufuhr sicher, insbesondere beim Bohren in Edelstahl und Titan; stellen Sie sicher, dass der Spindelrundlauf an der Werkzeugspitze unter 0,015 mm liegt; überwachen und regeln Sie den Vorschub (eine für das Material zu hohe Vorschubgeschwindigkeit erzeugt ein Spanvolumen, das die Spänekanäle nicht abtransportieren können). Bei einem Werkzeugbruch lautet die erste diagnostische Frage, ob die Zyklusart und die Einstichtiefe für das Material und die Tiefe angemessen waren – dies ist in den meisten Fällen der Grund.
Wie wirken sich Konstruktionsentscheidungen auf die Bohrkosten bei CNC aus?
Konstruktionsentscheidungen bestimmen bereits vor Beginn der Bearbeitung 70–80% der Bohrkosten. Die kostenträchtigsten Konstruktionsentscheidungen sind: die Festlegung von Toleranzen, die enger sind als funktional erforderlich (±0,010 mm, wo ±0,050 mm ausreichend sind, wodurch ein gesamter Reib- oder Ausbohrvorgang sowie die damit verbundene Prüfung entfallen); die Festlegung von Sacklöchern, obwohl Durchgangslöcher die Funktion erfüllen würden (Durchgangslöcher lassen sich deutlich schneller und zuverlässiger bohren); die Festlegung von nicht standardmäßigen Lochdurchmessern, die Sonderwerkzeuge erfordern; sowie die Zulassung unnötiger Lochtiefen, die Stechbohrzyklen oder Tieflochbohrverfahren erfordern. In der praktischen Produktionsüberprüfung führt die Lockerung der Toleranzvorgaben bei nicht funktionalen Bohrungen, die Umwandlung von Sacklöchern in Durchgangsbohrungen und die Vereinheitlichung der Bohrungsgrößen auf Werte der Standardbohrerserien bei komplexen Bauteilen mit mehreren Bohrungen zu einer konsequenten Senkung der Bohrkosten um 15–30%.
Verfasst vom CMS-Entwicklungsteam mit über 15 Jahren Erfahrung in der Präzisionsbearbeitung von CNC-Werkstücken in den Bereichen Bohren, Reiben, Ausbohren und Tieflochbearbeitung für die Automobil-, Luft- und Raumfahrt-, Medizin- und Industriefertigung von OEM-Bauteilen. Technische Referenzen: ISO 286-1 (Maße und Passungen), ASME Y14.5-2018 (Bemaßung und Tolerierung), SME Machining Handbook (Bohren und Lochbearbeitung), ISO 13485 (Qualitätssysteme für Medizinprodukte).
Präzisionsteile CNC mit Bohrungen und geprüfter Bohrungsqualität beschaffen?
Bei CMS fertigen wir gebohrte, geräumte und aufgebohrte Löcher in den Toleranzklassen IT6–IT7 mit vollständiger Positionsprüfung nach CMM und dokumentierter Berichterstattung zur Oberflächenrauheit. Jeder Bohrvorgang wird vor Produktionsbeginn auf die Machbarkeit des Verhältnisses von Tiefe zu Durchmesser, die Auswahl der Prozesskette und die Realitätsnähe der Toleranzen geprüft – damit Ihre Teile für den Prozess ausgelegt sind und nicht erst nach der ersten Charge nachkonstruiert werden müssen.
[Fordern Sie eine DFM-Prüfung und ein Angebot für CNC-Bohrungen an →]


