
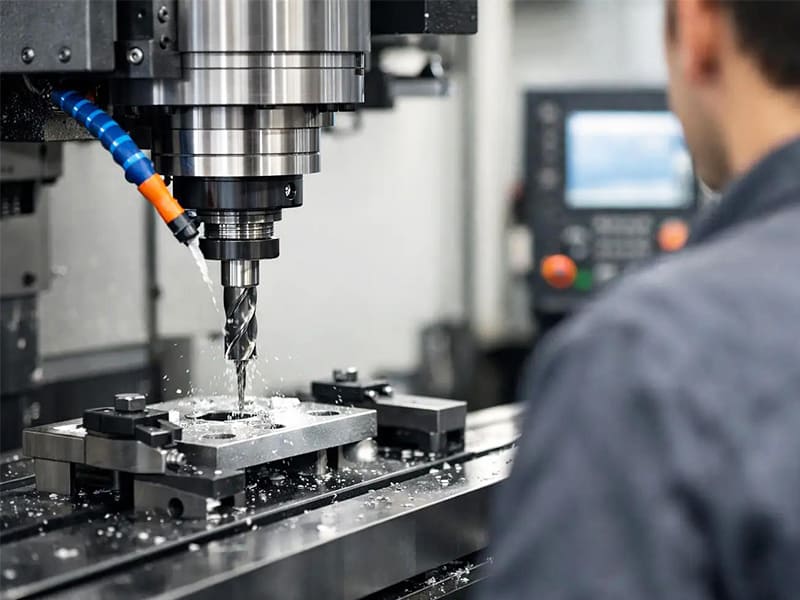
Hızlı Cevap: CNC delme, bilgisayarlı sayısal kontrol altında dönen bir matkap ucunun sabit bir iş parçasına ilerlediği, standart operasyonlarda tekrarlanabilir konum doğruluğu (±0,02–0,05 mm) ve çap toleransı (±0,05–0,15 mm) ile silindirik delikler üreten hassas bir delik açma işlemidir. Daha sıkı gereksinimler için — yatak yatakları, pim delikleri, hidrolik kanallar — delme, raybalama (±0,005–0,02 mm), delik işleme (±0,01–0,03 mm) veya honlama (mikron seviyesi) ile devam eden bir işlem zincirinin ilk adımıdır. Delik kalitesi, montaj performansı ve üretim maliyeti, yalnızca işlemeden ziyade tasarım kararlarından (derinlik oranı, tolerans spesifikasyonu, malzeme eşleştirmesi) daha güçlü şekilde etkilenir.
CNC Delme Nedir?
CNC delme, dönen bir kesici takımın — matkap ucunun — programlanmış kontrol altında sabit bir iş parçasına doğrusal olarak ilerleyerek silindirik delikler oluşturduğu bir işleme sürecidir. İş mili hızının, ilerleme hızının, derinliğin ve konumun operatörün takdirine bağlı olduğu manuel delmeden farklı olarak, CNC delmede her parametre makine kontrolörü tarafından yürütülen G-kodu talimatlarıyla tanımlanır. Bu otomasyon, manuel yöntemlerin eşleşemeyeceği konum doğruluğu ve parti-parti tutarlılığı üretir.
Mekanik basittir: iş mili matkabı kontrollü bir hızda döndürür, takım programlanmış bir ilerleme hızında ilerler, kesme kenarları matkap ucunda malzemeyi kaldırır ve talaşlar çıkışa doğru helisel kanallardan yukarı hareket eder. Bu eylemin fiziksel basitliği, bunu doğru şekilde yapmanın mühendislik karmaşıklığını gizler — özellikle malzemeler kesmeye direndiğinde, delikler derin olduğunda, toleranslar sıkı olduğunda veya milyonlarca deliğin aynı şekilde üretilmesi gerektiğinde.
Mühendisler ve ürün tasarımcıları için delikler geometrik detaylar değil — işlevsel elemanlardır. Cıvata delikleri eşleşen bileşenleri konumlandırmalıdır. Pres geçme delikleri miller veya pimlerle belirli bir girişimi korumalıdır. Yatak yatakları, yarış distorsiyonunu önlemek için yeterince yuvarlak ve doğru olmalıdır. Diş hazırlıklı delikler, güvenilir diş kavraması için doğru boyutlandırılmalıdır. Hidrolik geçişler sızıntıyı önlemek için hassas şekilde hizalanmalıdır. Her durumda, deliğin işlevsel gereksinimi hangi işleme sürecinin uygun olduğunu, hangi toleransların belirtileceğini ve sapmanın maliyetinin ne olduğunu belirler.
CNC delme, montaj hassasiyetini, pres geçme performansını, diş kalitesini, yatak hizalamasını, yapısal mukavemeti ve sızdırmazlık güvenilirliğini doğrudan etkiler. Tedarik ekipleri için ayrıca ikincil işleme maliyetini, yeniden işleme oranını, üretim teslim süresini ve tedarikçilere yüklenen kabiliyet gereksinimlerini etkiler.
CNC Delme Nasıl Çalışır: Tasarımdan Muayeneye
CAD'den G-Koduna: Doğruluğun Başladığı Yer
CNC delme doğruluğu büyük ölçüde makine başlamadan önce belirlenir. Tasarım delik konumlarını, çaplarını, derinliklerini ve toleranslarını yakalar. CAM yazılımı bunu takım yollarına, delme döngülerine, iş mili hızlarına, ilerleme hızlarına ve işleme sırasına dönüştürür. G-kodu bu kararları makine talimatları olarak kodlar. Bu aşamaların herhangi birinde ortaya çıkan hatalar — yanlış referans seçimi, yanlış döngü tipi, eksik takım kompanzasyonu — fiziksel parçalara yayılır.
Kritik tasarımdan işlemeye kararlar şunları içerir:
Referans seçimi — delik konumları yalnızca ölçüldükleri referans yüzeyler kadar doğrudur. İşlevsel delikler (yatak yuvaları, pim pimleri) işlevsel montaj referanslarına göre konumlandırılmalıdır, parçanın montajında gerçekte nasıl konumlandığını yansıtmayabilecek uygun geometrik referanslara göre değil.
İşleme sırası — önceki operasyonlardan kaynaklanan distorsiyon, artık gerilme ve termal büyüme, sonradan işlenen özelliklerin boyutlarını etkiler. Hassas delik desenleri için, birikmiş hatayı en aza indiren işleme sırası her zaman en zaman verimli olan değildir ve ödünleşim bilinçli olarak yapılmalıdır.
Delme döngüsü seçimi — standart delme (G81), yüksek hızlı kademeli delme (G73) ve derin kademeli delme (G83) farklı talaş tahliye davranışına, ısı üretimine ve derinliğe göre uygulanabilirliğe sahiptir. Delik derinliği için yanlış döngü kullanmak, en yaygın ve önlenebilir delme arızalarından biridir.
Delme Döngüleri: Süreci Derinlikle Eşleştirme
| Döngü | Tip | Delik Derinliği | Başvuru |
|---|---|---|---|
| G81 | Basit delme | < 3×D | Sığ delikler, yüksek verimlilik |
| G73 | Yüksek hızlı kademeli | 3×D – 8×D | Talaş kırma, orta derinlik |
| G83 | Derin kademeli delme | > 5×D | Tam talaş tahliyesi, derin delikler |
Derinlik-çap oranı (L/D) döngü seçiminin birincil belirleyicisidir. 3×D'nin altında, G81 ile standart delme verimlidir ve çoğu malzemede güvenilir sonuçlar üretir. 3×D ile 8×D arasında, aralıklı geri çekme (G73) talaşları kırar ve ısıyı azaltır. 5–10×D'nin ötesinde, talaşların paketlenmeden ve takım kırılmasına neden olmadan tahliye edilmesi için tam geri çekmeli kademeli delme (G83) veya özel derin delik yöntemleri gereklidir.
Genel bir mühendislik referansı olarak:
- Derinlik ≤ 3×D — standart delme
- 5×D ila 10×D — gelişmiş soğutucu kontrolü gerekli
- 10×D'nin üzerinde — top delme veya özel derin delik sistemleri
Takım Seçimi: En Kritik Fiziksel Değişken
Matkap ucu seçimi delik çapı doğruluğunu, yüzey kalitesini, takım ömrünü, çapak oluşumunu ve talaş tahliyesini — hepsini aynı anda etkiler. Temel seçim parametreleri:
Matkap geometrisi (uç açısı): 118° çoğu metal için standarttır. 135° bölünmüş uç, sert malzemelerde yürüme eğilimini azaltır. Daha düşük uç açıları (90°–100°) yumuşak malzemelerde merkezlemeyi iyileştirir.
Takım malzemesi: Yüksek hız çeliği (HSS) yumuşak malzemelerin düşük hacimli delinmesi için yeterlidir. Katı karbür, çelik, paslanmaz çelik, titanyum ve sert alaşımların üretim işlemesinde çok daha uzun takım ömrü, daha yüksek rijitlik ve daha iyi boyutsal tutarlılık sağlar.
Kaplama: TiAlN kaplamalar, termal aşınmayı azaltarak çelik ve paslanmaz çelikte takım ömrünü önemli ölçüde iyileştirir. DLC (elmas benzeri karbon) kaplamalar alüminyumda yığılma kenarını önler. AlCrN yüksek sıcaklık kesme koşullarında iyi performans gösterir.
Salgı: Matkap salgısı — takımın gerçek dönüşünün teorik ekseninden sapması — doğrudan büyük çaplı deliklere ve eşit olmayan kanal yüklenmesine neden olur. Hassas delikler için salgı, matkap ucunda 0,010 mm'nin altında olmalıdır. Bu, matkabın kendisi kadar takım tutucunun da (kollet kalitesi, hidrolik veya ısıyla büzüşmeli tutucular, pres geçmeli veya standart kolletlere kıyasla salgıyı azaltır) bir işlevidir.
Soğutma sıvısı beslemesi: Takım içi soğutma sıvısı (matkap gövdesi boyunca kesme ucuna iletilen yüksek basınçlı soğutma sıvısı), derin delikler ve zor malzemeler için son derece etkilidir. Harici sel soğutma sıvısı, çoğu malzemede sığ delikler için yeterlidir ancak talaşların çıkış için tüm kanal uzunluğunu kat etmesi gereken derin deliklerde daha az etkilidir.
CNC Delme Doğruluğu ve Toleransı
Standart CNC Delmenin Sağladıkları
Standart CNC delme — doğru takımlanmış, düzgün programlanmış ve iyi bakımlı bir işleme merkezinde çalıştırılmış — şunları üretir:
- Konumsal doğruluk: ±0,02–0,05 mm (datuma göre delik merkezi konumu)
- Çap toleransı: ±0,05–0,15 mm (malzemeye, derinliğe ve takım durumuna bağlı olarak)
- Yüzey pürüzlülüğü: Ra 1,6–3,2 µm (tipik delinmiş yüzey kalitesi)
Bu kabiliyetler geçme delikleri, kritik olmayan bağlantı elemanı konumları ve genel yapısal özellikler için yeterlidir. Pim geçme yuvaları, yatak yatakları, hidrolik manifold sızdırmazlık delikleri veya IT7 ya da daha sıkı çap toleransı gerektiren herhangi bir uygulama için yetersizdir.
Hassas Delikler için Proses Zinciri
Hassas delik uygulamaları, delmeyi çok aşamalı bir prosesin ilk adımı olarak kullanır:
| Süreç | Tipik Çap Toleransı | Yüzey Pürüzlülüğü | Başvuru |
|---|---|---|---|
| Standart CNC delme | ±0,05–0,15 mm | Ra 1,6–3,2 µm | Geçme delikleri, bağlantı elemanı konumları |
| Raybalama | ±0,005–0,020 mm | Ra 0,4–1,6 µm | Pim delikleri, hassas geçmeler |
| Delik büyütme | ±0,010–0,030 mm | Ra 0,8–1,6 µm | Yatak yatakları, hassas delikler |
| Bileme | ±0,001–0,005 mm | Ra 0,1–0,4 µm | Hidrolik silindirler, motor delikleri |
Raybalama, çap doğruluğunu ve yüzey kalitesini iyileştirir ancak konum doğruluğunu önemli ölçüde iyileştirmez — rayba, delinmiş deliğin eksenini takip eder. Delik tornalama (CNC işleme merkezinde tek noktalı tornalama çubuğu kullanarak) hem çapı hem de konumu düzeltir; hem boyutsal doğruluk hem de konum düzeltmesi gerektiğinde doğru prosestir. Honlama en ince yüzey kalitesini ve en sıkı silindirikliği sağlar ancak tornalama veya taşlamadan ayrı olarak oluşturulmuş bir delik geometrisi gerektirir.
Üretimde CNC Delme Doğruluğunu Ne Sınırlar
Alet aşınması üretim delmesinde sistematik çap varyasyonunun birincil kaynağıdır. Kesici kenar aşındıkça, etkin kesme çapı artar — aşınmış matkaplar büyük delikler üretir. Yüksek hacimli alüminyum ve çelik delme deneyimimizde, izlenmeyen takım aşınması takım ömrü döngüsü boyunca 0,02–0,06 mm'lik kademeli çap büyümesi üretir; bu, sıkı toleranslı delikleri spesifikasyon dışına itmek için yeterlidir. Takım ömrü izleme ve tanımlanmış aralık sayılarında planlı değiştirme (“arızalana kadar çalıştırma” değil), bir üretim serisi boyunca boyutsal tutarlılığı korur.
Termal genleşme uzun süreli işleme çevrimleri sırasında boyutsal kaymaya neden olur. 50 mm'lik bir çelik iş parçasında 10°C sıcaklık artışı, delikten deliğe aralığı yaklaşık 0,006 mm genişletir — bir IT6 konum toleransı için tolerans bandının yarısı. Hassas delik desenleri (yatak yuvaları, dişli kutusu gövdeleri) için, kaba işleme ve ince işleme operasyonları arasında iş parçasının ve makine yapısının termal stabilitesi anlamlı bir doğruluk değişkenidir.
Takım salgısı büyük deliklere neden olur. Uçta 0,015 mm salgı ile çalışan bir matkap, etkin olarak nominal çapından yaklaşık salgı değerinin iki katı kadar daha büyük bir delik keser. Bu nedenle takım tutucu kalitesi hassas delme kabiliyetinin bir parçasıdır — sadece matkabın kendisi değil.
Delik derinliği doğruluğu azaltır. L/D arttıkça, talaş sıkışması, ısı yoğunlaşması ve takım sapması artar. 10 mm derinlikte 30 mm çaplı bir delik, aynı takım ve makine parametreleriyle bile 80 mm derinlikteki aynı delikten çok daha kolay tolerans tutar.
Malzeme davranışı boyutsal varyasyonu belirli şekillerde ortaya çıkarır:
- Alüminyum: yığılmış kenar oluşumuna (kesici kenara yapışan malzeme) eğilimlidir; bu, etkin kesme çapını artırır ve pürüzlü yüzey kalitesi üretir. Keskin takımlar, yüksek kesme hızı ve pozitif talaş açısı geometrisi yığılmış kenarı en aza indirir.
- Paslanmaz çelik: talaş hızı düşükse kesme arayüzünde iş sertleşmesi yaşar; kesme kuvvetini artırır ve boyutsal kaymaya neden olan ısı üretir.
- Titanyum: düşük termal iletkenlik, ısıyı kesme ucunda yoğunlaştırır; takım aşınmasını hızlandırır ve delinirken deliğin termal genleşmesine neden olur.
- Mühendislik plastikleri: kesici kenar geçtikten sonra elastik geri kazanım, deliklerin işleme sonrası nominal matkap çapından daha küçük ölçülmesine neden olur.
CNC Delme Operasyonu Türleri
Standart Sığ Delme (L/D ≤ 3)
G81 çevriminde standart delme verimlidir ve yaklaşık üç çapın altındaki delik derinlikleri için güvenilir sonuçlar üretir. Talaş tahliyesi basittir, ısı üretimi yönetilebilirdir ve takım sapması minimumdur. Çoğu cıvata deliği, geçme deliği ve sığ havşa açılmış özellik bu kategoriye girer.
Kademeli Delme (L/D 3–10)
Delik derinliği üç çapı aştığında, kesintili kademeli delme talaşları kanallarda sıkışmadan önce kırar. G73 (yüksek hızlı kademeli, kısmi geri çekme) kırılgan talaş üreten malzemeler (birçok çelik, dökme demir) için uygundur. G83 (tam geri çekmeli kademeli) uzun lifli talaş üreten malzemeler (alüminyum, paslanmaz çelik, titanyum) veya kısmi geri çekmeler arasında talaş birikiminin hala tıkanma riski oluşturduğu yaklaşık altı çaptan daha derin delikler için gereklidir.
Kademe derinliği — kademe başına artımlı ilerleme — kritik bir parametredir. Çok kısa kademeler verimsizdir; çok derin kademeler geri çekmeler arasında talaş tıkanmasına neden olur. Optimal kademe derinliği malzemeye, çapa ve takım geometrisine bağlıdır; çoğu üretim uygulaması için tipik olarak kademe başına 1–3× çap aralığında çalışır.
Derin Delik Delme (L/D > 10)
Ondan fazla çap derinliğindeki delikler temelden farklı takım ve proses stratejisi gerektirir. Top namlulu matkaplar — gövde boyunca iç soğutma kanallı, uzun, tek kanallı takımlar; boyuna bir oluktan tahliye edilen V şeklinde talaşlar üretir — çok derin delikler için standart yaklaşımdır (30:1 veya daha yüksek derinlik-çap oranları elde edilebilir). Uygulamalar arasında hidrolik manifold geçişleri, takım ve kalıplardaki soğutma kanalları ve havacılık bileşenlerindeki yapısal delikler bulunur.
Toplu delik delme, standart delmeye kıyasla önemli ölçüde daha düşük ilerleme hızları, yüksek basınçlı soğutma sıvısı (tipik olarak takım içinden 40–80 bar) ve özel makine kurulumları veya özel top namlulu delme makineleri gerektirir. Bu proses karmaşıklığını kabul etmenin karşılığı, başka hiçbir prosesin ekonomik olarak üretemeyeceği delik geometrilerine erişimdir.
Mikro Delme (Çap < 1 mm)
1 mm'nin altındaki çaplar için — 0,1 mm veya daha azına kadar — mikro delme, 20.000–100.000+ RPM iş mili hızları (çok küçük çaplarda kabul edilebilir kesme hızını korumak için), ultra düşük takım salgısı (mikro matkap ölçeğinde herhangi bir salgı, matkap çapının büyük bir kısmıdır) ve talaş sıkışmasından kaynaklanan takım kırılmasını önlemek için çok dikkatli ilerleme hızı yönetimi gerektirir. Uygulamalar arasında PCB via delikleri, mikro-akışkan kanal bağlantıları ve cerrahi alet imalatı yer alır.
CNC Delme Kalitesini Etkileyen Temel Faktörler
Malzeme
Malzeme davranışı, parametre stratejisinin, takım seçiminin ve beklenen sonuçların birincil belirleyicisidir.
| Malzeme | Davranış | Tipik Zorluk | Mühendislik Stratejisi |
|---|---|---|---|
| Alüminyum (6061, 7075) | Yumuşak, sünek, düşük erime noktalı | Yığılma kenarı, çapaklar, talaş yapışması | Yüksek hız, keskin pozitif tırmık açılı takımlar, iyi talaş tahliyesi, DLC kaplama |
| Karbon çeliği (1045) | Dengeli işlenebilirlik | Orta düzeyde takım aşınması | Standart karbür matkaplar, sel soğutma |
| Paslanmaz çelik (316L) | İş sertleşmesi, ısı tutma | Isı birikimi, hızlı takım aşınması | Düşük hız, kaplamalı karbür (TiAlN), kademeli delme, yüksek soğutma sıvısı basıncı |
| Titanyum (Ti-6Al-4V) | Çok düşük ısı iletkenliği | Uçta ısı yoğunlaşması, takım yapışması | Düşük hız (~30–50 m/dk), yüksek basınçlı takım içi soğutma, keskin takımlar, kademeli delme |
| Mühendislik plastikleri | Elastik, ısıya hassas | Delik daralması, erime | Düşük ısı oluşumu, keskin takımlar, minimum ilerleme hızı |
Takım Geometrisi
Uç açısı seçimi malzemeye bağlıdır. 135° split-point, sert malzemelerde kayma eğilimini azaltır ve çelik ile paslanmaz çelik için tercih edilir. Standart 118° uç, alüminyum ve yumuşak çelik için yeterlidir. Gövde kalınlığı, helis açısı ve talaş kanalı hacmi talaş tahliye verimliliğini etkiler — derin delik delme başarısızlıklarının en yaygın kaynağıdır.
Kesme Parametreleri
İş mili hızı ve ilerleme hızı, talaş kalınlığını, kesme sıcaklığını ve yüzey kalitesini belirlemek için etkileşir. Temel mühendislik ilişkisi: kesme hızı (m/dk) ısı oluşumunu tetikler; devir başına ilerleme talaş kalınlığını ve kesme kuvvetini belirler. Yeterli soğutma olmadan aşırı yüksek kesme hızı termal takım aşınmasına neden olur; aşırı yüksek ilerleme yüksek kuvvet ve kötü yüzey kalitesi üretir.
Optimum parametreler malzemeye özgü ve takıma özgüdür — evrensel bir ayar yoktur. Takım üreticilerinin yayınladığı kesme verileri bir başlangıç noktası sağlar, ancak gözlemlenen talaş rengi, ses ve ölçülen delik kalitesine dayalı proses içi ayarlama, hassas delme proses kontrolünün bir parçasıdır.
Soğutma ve Talaş Tahliyesi
Soğutma sıvısı delmede birden fazla işlev görür: kesme bölgesi sıcaklığını düşürmek, kesme arayüzünü yağlamak ve talaşları delikten dışarı yıkamak. Alüminyumun sığ delinmesi için sel soğutma genellikle yeterlidir. Paslanmaz çelik ve titanyum için takım içi yüksek basınçlı soğutma önemli ölçüde daha etkilidir — soğutma sıvısını talaş akışına güvenmek yerine doğrudan kesme ucuna iletir.
Minimum miktar yağlama (MQL) — küçük, hassas yönlendirilmiş bir hava-yağ sisi — sel soğutma yönetiminin bir üretim kısıtı olduğu bazı alüminyum ve çelik uygulamaları için etkili bir alternatiftir ve alüminyumda çok iyi yüzey kalitesi üretir. Titanyum veya paslanmaz çelikteki derin delikler için genellikle yeterli değildir.
CNC Delme için Tasarım Kılavuzları (DFM)
Bir çizim bir işleme tedarikçisine ulaşmadan önce alınan tasarım kararları, delme maliyeti ve kalite sonuçlarının çoğunluğunu belirler. Kötü tasarlanmış delikler — çok derin, çok sıkı, birbirine çok yakın veya aşırı toleranslı — işleme maliyetini artırır, ret riskini yükseltir ve yalnızca tedarikçi kabiliyetiyle iyileşmeyen üretim istikrarsızlığı yaratır.
Delik Derinliği: Birincil DFM Kısıtı
Fonksiyonun izin verdiği her yerde delik derinliğini ≤5× çap ile sınırlamak, daha derin deliklerin talaş tahliyesi, takım sapması ve ısı yönetimi zorluklarından kaçınır. Birçok tasarım, delik derinliğini minimum fonksiyonel derinlik yerine mevcut stok kalınlığına veya geometrik kolaylığa göre belirler — bir kör deliğin yerini bir açık deliğin alıp alamayacağını veya bir kör delik derinliğinin azaltılıp azaltılamayacağını gözden geçirmek genellikle üretim tasarrufu sağlar.
Derin delikler fonksiyonel olarak gerekli olduğunda (hidrolik kanallar, soğutma geçişleri, yapısal delikler), tasarım çizimi proses yaklaşımını belirtmelidir — top namlulu delme, soğutma sıvısı geçişli delme — tedarikçiyi zorlu bir geometriyi rehberlik olmadan yorumlamaya bırakmak yerine.
Tolerans Belirtimi
Toleransın maliyet etkisi doğrusal değildir: ±0,05 mm'nin fonksiyonel olarak yeterli olduğu yerde ±0,01 mm belirtmek, raybalama veya delik işleme operasyonunun eklenmesi nedeniyle delik bitirme maliyetini 3–5× artırabilir. Tolerans, deliğin fonksiyonel gereksiniminden türetilmelidir — muhafazakâr şekilde belirtilmemeli, önceki bir tasarımdan miras alınmamalı ve fonksiyondan bağımsız olarak tüm deliklere tek tip uygulanmamalıdır.
Pratik bir disiplin: bir çizimdeki her delik için, çap 50% daha gevşek olsaydı hangi montaj veya performans arızasının oluşacağını sorun. Cevap “hiçbiri” ise, tolerans gevşetilebilir. Sıkı toleransları (±0,01–0,02 mm) yalnızca fonksiyonel geçmelere sahip deliklere uygulayın: pim delikleri, pres geçmeler, rulman yatakları, hassas hizalama özellikleri.
Standart Matkap Boyutları
Delik çaplarını standart matkap serilerinden (ISO matkap çap serisi veya inç eşdeğeri) belirtmek, tedarikçinin özel matkaplar taşlamadan standart hazır takımları kullanmasını sağlar. Özel matkap çapları — tornalanmış parça özelliklerinden aktarılan veya standart boyutları “temizlemek” için ayarlanan tasarımlarda yaygın — özel takım gerektirir, teslim süresini uzatır ve maliyeti artırır. Fonksiyonel gereksinim belirli bir nominal boyut yerine belirli bir tolerans aralığı olduğunda, tolerans aralığı içindeki en yakın standart matkap boyutunu kullanın.
Delik Aralığı
Minimum kenar mesafesi (delik merkezinden parça kenarına) ve minimum delikten deliğe aralık, hem işleme stabilitesini hem de parça yapısal bütünlüğünü etkiler. Genel bir kılavuz olarak, kenar mesafesi ≥ 1,5× delik çapı ve delikten deliğe aralık (merkezden merkeze) ≥ 2× delik çapı olmalıdır. Daha yakın aralık, delikler arasındaki malzeme sertliğini azaltır, bu da delme sırasında titreşime neden olur ve kalan kesitin yapısal etkinliğini düşürür.
Kör Delikler ile Açık Delikler
Kör delikler, aynı çap ve toleranstaki açık deliklerden önemli ölçüde daha pahalıdır. Talaş tahliyesi zorlukları sunarlar (talaşlar çıkışta temizlenmek yerine deliğin tüm derinliği boyunca geri gitmelidir), taban hasarını önlemek için dikkatli derinlik kontrolü gerektirirler ve soğutma sıvısının kesme ucuna erişimini zorlaştırırlar.
İşlev bir delikten geçmeye izin veriyorsa, bir tane belirtin. Kör delikler gerektiğinde, çizim düz tabanlı veya sivri tabanlı geometriyi açıkça belirtmelidir — belirsiz bir “kör delik”, tedarikçinin taban geometrisini yorumlamasına neden olur ve genellikle tasarımcının amacına uymayan bir sonuç üretir. Düz tabanlı kör delikler için, delme işleminden sonra genellikle ayrı bir frezeleme veya delik işleme operasyonu gerekir.
CNC Delme için DFM Kontrol Listesi
| Tasarım Kararı | DFM Önerisi |
|---|---|
| Delik derinliği | Standart delme için ≤ 5×D; daha derin delikler için proses belirtin |
| Delik çapı | Mümkün olan her yerde standart matkap boyutlarını kullanın |
| Hoşgörü | İşleve göre belirtin; kritik olmayan deliklerde ±0,01 mm'den kaçının |
| Delik aralığı | Merkezden merkeze ≥ 2×D; kenar mesafesi ≥ 1,5×D |
| Kör vs. geçiş | Geçiş deliklerini tercih edin; kör deliklerde taban geometrisini belirtin |
| Tolerans tipi | Montaj açısından kritik delikler için konum toleransı (gerçek konum) |
| Proses zinciri | Raybalama veya delik işleme gerekip gerekmediğini not edin (belirtilmeden bırakmayın) |
Yaygın CNC Delme Sorunları ve Çözümleri
Çapak Oluşumu
Delik girişinde veya çıkışındaki çapaklar, en yaygın delme kusurları arasındadır; özellikle sünek malzemelerde (alüminyum, yumuşak çelik) ve ince kesitlerde çıkışta.
Temel nedenler: Körelmiş veya aşınmış kesici kenarlar; aşırı ilerleme hızı, özellikle çıkışta; çıkışta destek malzemesi yok (çıkış tarafı yırtılması).
Çözümler: Matkapları arıza yapana kadar kullanmak yerine planlanmış aralıklarla değiştirin; delme derinliğinin son 10–15%'sinde ilerleme hızını azaltın; ince kesitli geçiş delikleri için destek plakaları kullanın; montaj veya sızdırmazlık için çapaksız durumun işlevsel olarak gerekli olduğu yerlerde ikincil çapak alma spesifikasyonu ekleyin.
Alınmayan çapaklar gerçek işlevsel sonuçlar doğurur: eşleşen yüzeylerin düzgün oturmasını engeller, sıvı arayüzlerinde sızdırmazlık performansını bozar ve hassas montajlarda taşıma güvenliği riskleri oluşturur.
Konumsal Hata (Delik Konumu Sapması)
Delik konum hatası — amaçlanan ve gerçek delik merkezi arasındaki mesafe — genellikle delme işleminin kendisinden ziyade fikstürleme, kurulum veya programlama sorunlarından kaynaklanır.
Temel nedenler: Kesme sırasında iş parçasının hareket etmesine izin veren yetersiz iş tutma rijitliği; aşırı çıkıntı veya kesme kuvvetinden kaynaklanan takım sapması; CAM programlamada yanlış referans verisi; uzun üretim serileri sırasında makinenin termal kayması.
Çözümler: İş tutma kelepçeleme temas alanını ve kuvvetini iyileştirin; hassas bir başlangıç konumu oluşturmak için delmeden önce nokta delme veya merkez delme kullanın; takım çıkıntısını en aza indirin; CAM programlamadaki referans hizalamasının çizim referans yapısıyla eşleştiğini doğrulayın.
0,02–0,05 mm konumsal hata — kötü kontrol edilen bir kurulumda kolayca elde edilebilir — hassas bileşenlerde montaj yanlış hizalanmasına, cıvata arayüzlerinde dengesiz yük dağılımına ve pres geçme delik desenlerinde girişim sorunlarına neden olur.
Alet Kırılması
Delmede takım kırılması neredeyse her zaman talaş sıkışması, yetersiz soğutma sıvısı veya yanlış parametrelerden kaynaklanır — takım mukavemetinin yetersizliğinden değil. Matkap arızalanmaz; talaşlar tarafından sıkıştırılır veya termal olarak hasar görür.
Temel nedenler: Yanlış çevrim seçiminden (G83 gerekliyken G81) derin deliklerde talaş sıkışması; kesme ucunda ısı uzaklaştırılmasını engelleyen yetersiz soğutma sıvısı beslemesi; kanalların tahliye edemeyeceği talaş hacmi oluşturan aşırı ilerleme hızı; kesme kenarlarında dengesiz yüke neden olan yaklaşık 0,02 mm'yi aşan takım salgısı.
Çözümler: Derinlik için uygun kademeli delme çevrimi kullanın; takım içi soğutma sıvısı basıncının yeterli olduğunu doğrulayın (paslanmaz çelik ve titanyum delmede tipik olarak 20–60 bar); ilerleme hızını azaltın; takım ucundaki salgıyı doğrulayın.
Takım kırılması, iş parçasına gömülü kırık matkap parçaları oluşturur — bu genellikle pahalı ve zaman alıcı olan EDM çıkarılmasını gerektirir veya iş parçasının tamamen hurdaya çıkarılmasına yol açar.
Büyük veya Küçük Delikler
Çaptaki sürekli tolerans dışı sapma, rastgele değişimden ziyade sistematik bir proses sorununa işaret eder.
Büyük delikler: Etkin kesme çapını artıran ilerleyici takım aşınması; matkap nominalinden daha büyük yörünge çapına neden olan yüksek takım salgısı; uzun süreli kesme sırasında matkabın termal genleşmesi.
Küçük delikler: Delmeden sonra iş parçası malzemesinin elastik geri kazanımı (bazı plastiklerde ve kompozitlerde yaygın); bazı sünek metallerde çok yavaş kesme hızından kaynaklanan delik parlatılması.
Çözümler: Takım ömrü izleme ve tanımlanmış aralıklarla değiştirme uygulayın; üretimden önce takım ucundaki salgıyı ölçün; malzemeye özgü elastik geri kazanımı hesaba katmak için kesme parametrelerini kalibre edin.
CNC Sektöre Göre Delme Uygulamaları
Otomotiv
Otomotiv aktarma organı ve motor bileşenleri, tutarlı konumsal doğruluk ve yüzey kalitesi ile yüksek hacimli delik desenleri gerektirir. Motor bloğu yağ geçitleri ve soğutma kanalları, kontrollü düzlükte derin delik delme gerektirir. Şanzıman muhafazası yatak delikleri, dişli mili hizalamasını belirleyen boyutsal ve yuvarlaklık toleranslarını elde etmek için delmeden sonra raybalama gerektirir. Fren kaliper gövdeleri, frenlemenin dinamik yüklenmesi altında hizalamayı korumak için hassas cıvata deliği desenleri gerektirir.
Otomotiv şanzıman muhafazalarındaki üretim deneyimimize dayanarak, yatak deliği delme ve ardından hassas raybalama standart proses zinciridir — tek başına standart delme, yatak yuvası montajı için gereken ±0,015 mm delik çapını ve 0,005 mm yuvarlaklığı elde edemez.
Havacılık ve Uzay
Havacılık yapısal montajları — özellikle perçinlenmiş kaplama yapıları — yorulma yüklenmesi altında yapısal sürekliliği korumak için sıkı gerçek konum toleransları içinde konumlandırılması gereken binlerce bağlantı elemanı deliği içerir. Birincil yapıdaki uçak perçin delikleri tipik olarak delinir ve raybalanır; bazı uygulamalar yorulma ömrünü önemli ölçüde iyileştiren faydalı basma yönünde kalıntı gerilme oluşturmak için bitmiş deliğin soğuk genişletilmesini gerektirir.
Titanyum yapısal bileşenler dikkatli parametre yönetimi gerektirir: düşük kesme hızları (Ti-6Al-4V için 30–50 m/dk), yüksek basınçlı takım içi soğutma sıvısı, sık değiştirilen keskin takımlar ve 3×D üzerindeki derinlikler için kademeli delme çevrimleri. Yetersiz titanyum delme pratiğinin sonuçları — iş yüzeyi hasarı, termal mikro çatlaklar, delik yüzeylerinde yüksek kalıntı çekme gerilmesi — görsel muayene ile tespit edilemez ancak yorulma ömrünü önemli ölçüde azaltabilir.
Tıbbi Cihazlar
Tıbbi alet ve implant üretimi, ISO 13485 kalite dokümantasyon standartlarına uygun boyutsal toleransları karşılayan delikler gerektirir. Kemik vidası kılavuz delikleri, diş kavraması için hassas çap kontrolü gerektirir — küçük bir delik vida yerleştirme torkunu ve kemik hasarı riskini artırır; büyük bir delik diş tutuşunu azaltır. Çoklu çapraz deliklere sahip cerrahi alet milleri, uygun eklem hareketini sağlamak için 0,02–0,03 mm içinde gerçek konum kontrolü gerektirir.
Elektronik ve Mikro Bileşenler
0,1–0,5 mm çaplarında PCB via deliği delme, 80.000–200.000 RPM'de çalışan iğlerle özel yüksek hızlı delme ekipmanı gerektirir. Bu ölçeklerde, takım salgısı ve titreşim boyutsal doğruluğa hakimdir ve matkap ömrü, metal delme uygulamalarında elde edilebilen binlerce yerine yüzlerce delikle sayılır. Kompozit PCB malzemeleri (FR4 cam-epoksi) aşındırıcıdır ve sık değiştirilen elmas kaplı veya karbür matkaplar gerektirir.
CNC Delme Maliyet Faktörleri
Başlıca Maliyet Etkenleri
Malzeme sertliği — daha sert malzemeler daha yavaş kesme hızları gerektirir, takım aşınmasını hızlandırır ve çevrim süresini artıran kademeli delme döngüleri gerektirebilir. Titanyum ve Inconel delme, alüminyum delmeye kıyasla delik başına önemli ölçüde daha pahalıdır. Paslanmaz çelik bu uç noktalar arasında yer alır.
Delik sayısı — her ek delik çevrim süresini orantılı olarak artırır. Aynı parçaların yüksek hacimli üretimi, delikler arasındaki hızlı hareket süresini en aza indiren optimize edilmiş takım yollarından fayda sağlar.
Derinlik — delik derinliği maliyeti orantısız şekilde artırır. 8×D'deki bir delik, aynı malzemedeki eşdeğer 2×D deliğe kıyasla, kademeli delme döngüsü ek yükü, azaltılmış ilerleme hızları ve hızlanmış aşınmadan kaynaklanan ek takım değişiklikleri nedeniyle işlenmesi 4–6× daha uzun sürebilir.
Hoşgörü — ±0,05 mm standart delmeden ±0,010 mm hassas delik işleme veya raybalama işlemine geçiş, genellikle ayrı bir işlem, ek bir kurulum ve parça başına önemli ölçüde daha fazla muayene süresi ekler.
Proses zinciri uzunluğu — her ek işlem (delme → havşa açma → havşa başı → raybalama) makine süresi, takım değişiklikleri ve potansiyel kurulum hatası ekler.
Maliyet Azaltma Fırsatları
CNC delme maliyeti azaltmasının çoğu tasarım aşamasında gerçekleşir:
- İşlevsel olmayan deliklerdeki ±0,010 mm tolerans spesifikasyonlarının ±0,050 mm ile değiştirilmesi, delik işleme veya raybalama işlemini tamamen ortadan kaldırır.
- Kör deliklerin geometrik olarak mümkün olan yerlerde açık deliklere dönüştürülmesi, talaş tahliye zorluklarını ve kör delmenin derinlik belirsizliğini ortadan kaldırır.
- Standart matkap boyutlarının kullanılması hazır takım kullanımına olanak tanır. Standart dışı çapların belirtilmesi — örneğin 8 mm yerine 8,3 mm — özel takım tedarikini gerektirir ve bu da teslim süresi ve maliyet ekler.
- Gereksiz derin deliklerin sınırlandırılması, kademeli delme döngülerinin ek yükünden ve özel takımlardan kaçınır.
Tedarik perspektifinden, en etkili eylem, çizimleri sonlandırmadan önce tedarikçilerden DFM geri bildirimi istemektir. Müşteri çizimlerini inceleme konusundaki üretim deneyimimizde, iki veya üç tolerans aşırı spesifikasyonunun veya gereksiz kör deliğin belirlenmesi ve düzeltilmesi, karmaşık çok delikli bileşenlerde teklif edilen maliyeti tipik olarak –30% azaltır — bu tasarruflar tamamen çizim aşamasında mevcuttur ve işleme başladıktan sonra mümkün değildir.
Önemli Noktalar
- CNC delme, standart işlemlerde ±0,05–0,15 mm çap toleransı ve ±0,02–0,05 mm konumsal doğruluk elde eder — geçme delikleri ve bağlantı elemanı konumları için yeterli, hassas geçmeler için yetersizdir.
- Proses zinciri nihai delik kalitesini belirler: delme → raybalama (±0,005–0,02 mm) → delik işleme (±0,01–0,03 mm) → honlama (mikron seviyesi), her adım giderek daha sıkı gereksinimler içindir.
- Derinlik-çap oranı proses seçimini yönetir: 3×D'nin altında standart delme, 10×D'ye kadar kademeli delme, 10×D'nin üzerinde top namlu delme. Prosesi uyarlamadan bunları aşmak, delme kusurlarının ve takım kırılmasının en yaygın nedenidir.
- Takım aşınması, üretimde sistematik çap değişiminin birincil kaynağıdır — tanımlanmış aralıklarla planlı değiştirme, arıza durumuna kadar çalıştırma değil, doğru üretim uygulamasıdır.
- Malzeme davranışı parametre stratejisini belirler: titanyum düşük hız ve yüksek basınçlı soğutma gerektirir; paslanmaz çelik kaplamalı takımlar ve kademeli delme gerektirir; alüminyum keskin takımlar ve iyi talaş tahliyesi gerektirir.
- Tasarım kararları üretim maliyetini belirler: derinlik, tolerans, delik aralığı, kör vs. delik, ve standart vs. özel çap birlikte delme maliyetinin –80'ini belirler. Bunlar tedarikçi yetenek kararları değil, tasarım kararlarıdır.
- OEM alıcıları için, muhafazakâr varsayılanlar yerine fonksiyonel analizden türetilen toleransları belirterek ve çizim yayınlanmadan önce DFM geri bildirimi talep ederek, karmaşık parçalarda fonksiyonel performanstan ödün vermeksizin delme maliyetini tutarlı bir şekilde –30 azaltır.
Sık Sorulan Sorular
Delme ile hangi hassasiyet elde edilebilir?
Standart delme, malzemeye, derinliğe ve makine durumuna bağlı olarak ±0,02–0,05 mm konum hassasiyeti ve ±0,05–0,15 mm çap toleransı elde eder. Daha sıkı çap kontrolü gerektiren uygulamalar için delme, bir proses zincirinin ilk adımıdır: raybalama Ra 0,4–1,6 µm yüzey kalitesiyle ±0,005–0,02 mm çap toleransı elde eder; delik işleme (boring) düzeltilmiş konum hassasiyetiyle ±0,01–0,03 mm elde eder; honlama Ra 0,1–0,4 µm ile ±0,001–0,005 mm elde eder. Doğru proses, ulaşılabilir maksimum hassasiyetle değil, deliğin fonksiyonel tolerans gereksinimiyle belirlenir.
Delme, raybalama ve delik işleme (boring) arasındaki fark nedir?
Delme, dönen bir matkap ucunu ilerleterek deliği oluşturur — hızlı, verimli, ancak ±0,05–0,15 mm çap toleransı ve Ra 1,6–3,2 µm yüzey kalitesiyle sınırlıdır. Raybalama, delik eksenini takip ederek çap doğruluğunu (±0,005–0,02 mm) ve yüzey kalitesini iyileştiren çok kanallı bir bitirme takımı kullanır, ancak konum hatasını önemli ölçüde düzeltmez. Delik işleme (boring), delik çapını hassas şekilde işlemek için dönme ekseni üzerinde tek noktalı bir takım kullanır — hem çapı hem de konumu düzeltebilir, bu da hem doğruluk hem de konum düzeltmesi gerektiğinde uygun proses haline getirir. Honlama, en ince yüzey kalitesi ve en sıkı silindiriklik için delik içinde aşındırıcı taşlar kullanır; tipik olarak geometri taşlama veya delik işleme ile oluşturulduktan sonra uygulanır.
Delme güvenilir şekilde ne kadar derine gidebilir?
Standart delme, çoğu malzemede yaklaşık 3× çap (3×D) derinliğe kadar güvenilirdir. 3×D'den 10×D'ye kadar, kademeli delme çevrimleri (talaş tahliyesi için aralıklı geri çekilme) gereklidir. 10×D'nin ötesinde, kabul edilebilir düzlük, yüzey kalitesi ve takım ömrü için özel derin delik delme yöntemleri — öncelikle dahili yüksek basınçlı soğutuculu top delme (gun drilling) — gereklidir. L/D arttıkça, talaş tahliyesi baskın proses sorunu haline gelir: sıkışan talaşlar ısı birikmesine ve takım kırılmasına neden olur. Uygun proses yaklaşımını belirtmeden bu kılavuzların ötesinde delik derinlikleri belirtmek, sorunu tamamen tedarikçinin çözmesi için bırakır.
Hangi malzemeler delme ile işlenebilir?
Delme, uygun takımlarla neredeyse tüm mühendislik malzemelerine uygulanabilir — metaller (alüminyum, karbon çeliği, paslanmaz çelik, titanyum, Inconel, pirinç, bakır), mühendislik plastikleri (ABS, PEEK, naylon, polikarbonat) ve kompozitler (karbon fiber, fiberglas). Malzeme seçimi parametre stratejisini belirler: alüminyum yüksek hızda (150–300 m/dk) keskin pozitif tırmık açılı takımlarla delinir; titanyum çok düşük kesme hızı (30–50 m/dk), yüksek basınçlı takım içi soğutucu ve sık takım değişimi gerektirir; paslanmaz çelik kaplamalı karbür takımlar ve sığ derinliklerin ötesinde kademeli delme gerektirir; karbon fiber kompozitler, son derece aşındırıcı fiber içeriğine direnmek için elmas kaplamalı veya polikristalin elmas (PCD) takımlar gerektirir.
Delme sonrası raybalama ne zaman belirtilmelidir?
Raybalama, delik yaklaşık ±0,03 mm'den daha sıkı çap toleransı, Ra 1,6 µm'den daha iyi yüzey kalitesi veya pim, mil veya rulmanlar için hassas geçme (H7, H8 sınıfı) gerektirdiğinde belirtilmelidir. Raybalama konum hatasını düzeltmez — hem konum hem de çap doğruluğu gerekiyorsa, raybalama yerine delik işleme (boring) daha uygundur. Yaygın raybalanmış delik uygulamaları arasında pim konumları (H7 toleransı, ±0,010–0,020 mm), fikstür ve takımlardaki hassas konumlandırma delikleri ve yağlama filmi korunması için kontrollü boşluğun kritik olduğu mil boşluk geçmeleri bulunur.
Delmede takım kırılmasına ne neden olur ve nasıl önlenir?
Delmede takım kırılması neredeyse evrensel olarak talaş sıkışması, yetersiz soğutucu veya yanlış parametrelerden kaynaklanır — yetersiz takım mukavemetinden değil. Kanallarda biriken talaşlar matkabı sıkıştırır, tork takımın burulma mukavemetini aşar ve matkap kırılır. Önleme: derinlik için doğru delme çevrimini kullanın (zor malzemelerde 5×D üzeri delikler için G83 tam geri çekilmeli kademeli delme); özellikle paslanmaz çelik ve titanyum delmede yeterli soğutucu basıncı ve beslemesini sağlayın; takım ucunda iş mili salgısının 0,015 mm'nin altında olduğunu doğrulayın; ilerleme hızını izleyin ve kontrol edin (malzeme için çok yüksek ilerleme hızı, kanalların tahliye edemeyeceği talaş hacmi üretir). Takım kırılmasının meydana geldiği durumlarda, ilk teşhis sorusu çevrim tipinin ve kademeli delme derinliğinin malzeme ve derinlik için uygun olup olmadığıdır — bu, vakaların çoğunluğunu oluşturur.
Tasarım kararları delme maliyetini nasıl etkiler?
Tasarım kararları, herhangi bir işleme başlamadan önce delme maliyetinin –80'ini belirler. En yüksek maliyetli tasarım tercihleri şunlardır: işlevsel olarak gerekenden daha sıkı toleranslar belirtmek (fonksiyonel olarak ±0,050 mm yeterliyken ±0,010 mm belirtmek, başlı başına bir raybalama veya delik işleme operasyonunu ve ilgili muayenesini ortadan kaldırır); kör delikler yerine geçiş deliklerinin işlevi görebileceği durumlarda kör delik belirtmek (geçiş delikleri önemli ölçüde daha hızlı ve delinmesi daha güvenilirdir); özel takım gerektiren standart dışı delik çapları belirtmek; ve kademeli delme döngüleri veya derin delik yöntemleri gerektiren gereksiz delik derinliklerine izin vermek. Pratik üretim incelemesinde, işlevsel olmayan deliklerdeki tolerans spesifikasyonlarını gevşetmek, kör delikleri geçiş deliklerine dönüştürmek ve delik boyutlarını standart matkap serisi değerlerine standartlaştırmak, karmaşık çok delikli bileşenlerde delme maliyetini tutarlı bir şekilde –30 oranında azaltır.
Otomotiv, havacılık, tıbbi ve endüstriyel imalat için delme, raybalama, delik işleme ve derin delik uygulamalarında 15+ yıllık hassas işleme deneyimine sahip mühendislik ekibi tarafından yazılmıştır. Teknik referanslar: ISO 286-1 (Sınırlar ve Geçmeler), ASME Y14.5-2018 (Boyutlandırma ve Toleranslandırma), SME İşleme El Kitabı (Delme ve Delik Açma), (Tıbbi Cihaz Kalite Sistemleri).
Doğrulanmış Delik Kalitesiyle Hassas Delinmiş Bileşenler mi Tedarik Ediyorsunuz?
Bizde, delinmiş, raybalanmış ve delik işlenmiş delikleri IT6–IT7 tolerans sınıflarında tam konumsal doğrulama ve belgelenmiş yüzey pürüzlülüğü raporlaması ile üretiyoruz. Her delme işi, üretim başlamadan önce derinlik-çap uygulanabilirliği, proses zinciri seçimi ve tolerans gerçekçiliği açısından incelenir — böylece parçalarınız ilk partiden sonra yeniden tasarlanmak yerine proses için tasarlanır.
[DFM incelemesi ve delme teklifi isteyin →]


