
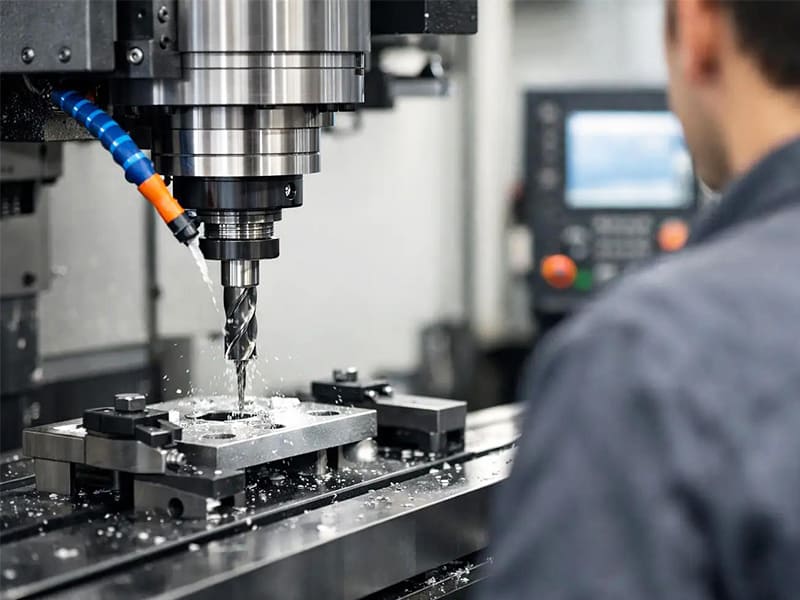
Быстрый ответ: Сверление CNC — это процесс точного изготовления отверстий, при котором вращающееся сверло под управлением ЧПУ внедряется в закреплённую заготовку, создавая цилиндрические отверстия с воспроизводимой точностью позиционирования (±0,02–0,05 мм) и допуском по диаметру (±0,05–0,15 мм) при стандартных операциях. Для более жёстких требований — посадочные места под подшипники, штифтовые отверстия, гидравлические каналы — сверление является первым этапом технологической цепочки, которая продолжается развёртыванием (±0,005–0,02 мм), растачиванием (±0,01–0,03 мм) или хонингованием (микронный уровень). На качество отверстия, характеристики сборки и себестоимость производства в большей степени влияют проектные решения (соотношение глубины, назначение допусков, сочетание материалов), чем сама механическая обработка.
Что такое сверление CNC?
Сверление CNC — это процесс механической обработки, при котором вращающийся режущий инструмент — сверло — линейно продвигается в закреплённую заготовку под программным управлением, создавая цилиндрические отверстия. В отличие от ручного сверления, где скорость шпинделя, подача, глубина и положение определяются суждением оператора, каждый параметр при сверлении CNC задаётся инструкциями G-кода, выполняемыми контроллером станка. Такая автоматизация обеспечивает точность позиционирования и межпартийную воспроизводимость, недостижимые для ручных методов.
Механика процесса проста: шпиндель вращает сверло с контролируемой скоростью, инструмент продвигается с запрограммированной подачей, режущие кромки удаляют материал на вершине сверла, а стружка поднимается по винтовым канавкам к выходу. Физическая простота этого действия скрывает инженерную сложность точного его выполнения — особенно когда материалы сопротивляются резанию, отверстия глубокие, допуски жёсткие или необходимо изготовить миллионы идентичных отверстий.
Для инженеров и проектировщиков изделий отверстия — не геометрические детали, а функциональные элементы. Болтовые отверстия должны定位 сопрягаемые компоненты. Отверстия под прессовую посадку должны поддерживать определённый натяг с валами или штифтами. Посадочные места под подшипники должны быть достаточно круглыми и точными, чтобы предотвратить деформацию дорожек качения. Отверстия под резьбу должны иметь правильный размер для надёжного зацепления резьбы. Гидравлические каналы должны точно совпадать для предотвращения утечек. В каждом случае функциональное требование к отверстию определяет, какой процесс обработки подходит, какие допуски назначать и какова стоимость отклонения.
Сверление CNC напрямую влияет на точность сборки, качество прессовой посадки, качество резьбы, соосность подшипников, прочность конструкции и надёжность уплотнений. Для отделов закупок оно также влияет на стоимость вторичной обработки, долю брака, срок производства и требования к возможностям поставщиков.
Как работает сверление CNC: от проекта до контроля
CAD в G-код: где начинается точность
Точность сверления CNC в значительной степени определяется до запуска станка. Проект фиксирует положения отверстий, диаметры, глубины и допуски. CAM-программное обеспечение преобразует это в траектории инструмента, циклы сверления, скорости шпинделя, подачи и последовательность обработки. G-код кодирует эти решения как команды станка. Ошибки, допущенные на любом из этих этапов — неверный выбор баз, неправильный тип цикла, отсутствие коррекции инструмента — распространяются на физические детали.
Критические решения при переходе от проекта к обработке включают:
Выбор баз — точность положения отверстий определяется точностью базовых поверхностей, от которых они измеряются. Функциональные отверстия (корпуса подшипников, штифты) должны позиционироваться относительно функциональных сборочных баз, а не удобных геометрических привязок, которые могут не отражать фактическое базирование детали в сборке.
Последовательность обработки — деформация, остаточные напряжения и тепловое расширение от предыдущих операций влияют на размеры элементов, обрабатываемых позже. Для точных схем отверстий последовательность обработки, минимизирующая накопленную погрешность, не всегда наиболее производительна, и этот компромисс должен приниматься осознанно.
Выбор цикла сверления — стандартное сверление (G81), высокоскоростное прерывистое сверление (G73) и глубокое прерывистое сверление (G83) имеют различное поведение при эвакуации стружки, тепловыделение и применимость по глубине. Использование неправильного цикла для данной глубины отверстия — одна из наиболее распространённых и предотвратимых ошибок сверления.
Циклы сверления: соответствие процесса глубине
| Цикл | Тип | Глубина отверстия | Применение |
|---|---|---|---|
| G81 | Простое сверление | < 3×D | Неглубокие отверстия, высокая эффективность |
| G73 | Высокоскоростное прерывистое | 3×D – 8×D | Дробление стружки, средняя глубина |
| G83 | Глубокое прерывистое сверление | > 5×D | Полная эвакуация стружки, глубокие отверстия |
Соотношение глубины к диаметру (L/D) является основным фактором выбора цикла. Ниже 3×D стандартное сверление с G81 эффективно и даёт надёжные результаты в большинстве материалов. Между 3×D и 8×D периодический отвод (G73) дробит стружку и снижает нагрев. Свыше 5–10×D требуется полный отвод при прерывистом сверлении (G83) или специализированные методы глубокого сверления для эвакуации стружки до её уплотнения и поломки инструмента.
В качестве общего инженерного ориентира:
- Глубина ≤ 3×D — стандартное сверление
- 5×D до 10×D — требуется расширенный контроль СОЖ
- Свыше 10×D — ружейное сверление или специализированные системы глубокого сверления
Выбор инструмента: наиболее критичная физическая переменная
Выбор сверла влияет на точность диаметра отверстия, качество поверхности, стойкость инструмента, образование заусенцев и эвакуацию стружки — всё одновременно. Ключевые параметры выбора:
Геометрия сверла (угол при вершине): 118° является стандартом для большинства металлов. 135° с подточкой уменьшает склонность к уводу на твёрдых материалах. Меньшие углы при вершине (90°–100°) улучшают центрирование в мягких материалах.
Материал инструмента: Быстрорежущая сталь (HSS) достаточна для малообъёмного сверления мягких материалов. Твёрдый сплав обеспечивает значительно более длительную стойкость инструмента, более высокую жёсткость и лучшую размерную стабильность при серийной обработке стали, нержавеющей стали, титана и твёрдых сплавов.
Покрытие: Покрытия TiAlN значительно повышают стойкость инструмента при обработке стали и нержавеющей стали за счёт снижения термического износа. Покрытия DLC (алмазоподобный углерод) предотвращают наростообразование при обработке алюминия. AlCrN хорошо работает в условиях высокотемпературного резания.
Биение: Биение сверла — отклонение фактического вращения инструмента от его теоретической оси — напрямую приводит к завышенному диаметру отверстий и неравномерной нагрузке на канавки. Для точных отверстий биение на вершине сверла должно быть менее 0,010 мм. Это в равной степени зависит как от самого сверла, так и от держателя инструмента (качество цанги; гидравлические или термозажимные патроны снижают биение по сравнению с запрессовочными или стандартными цангами).
Подача СОЖ: Подача СОЖ через инструмент (СОЖ высокого давления, подаваемая через корпус сверла к режущей кромке) высокоэффективна для глубоких отверстий и труднообрабатываемых материалов. Внешнее обильное охлаждение достаточно для неглубоких отверстий в большинстве материалов, но менее эффективно для глубоких отверстий, где стружка должна пройти всю длину канавки для выхода.
Точность и допуски сверления CNC
Что обеспечивает стандартное сверление CNC
Стандартное сверление CNC — с правильно подобранным инструментом, корректно запрограммированное и выполняемое на хорошо обслуживаемом обрабатывающем центре — обеспечивает:
- Точность позиционирования: ±0,02–0,05 мм (расположение центра отверстия относительно базы)
- Допуск по диаметру: ±0,05–0,15 мм (в зависимости от материала, глубины и состояния инструмента)
- Шероховатость поверхности: Ra 1,6–3,2 мкм (типичная чистота поверхности после сверления)
Этих возможностей достаточно для отверстий под крепёж с зазором, неответственных мест установки крепежа и общих конструктивных элементов. Их недостаточно для посадок штифтов, посадочных мест подшипников, уплотнительных расточек гидравлических коллекторов или любого применения, требующего IT7 или более жёсткого допуска по диаметру.
Технологическая цепочка для точных отверстий
В применениях с точными отверстиями сверление используется как первый этап многостадийного процесса:
| Процесс | Типичный допуск по диаметру | Шероховатость поверхности | Применение |
|---|---|---|---|
| Стандартное сверление CNC | ±0,05–0,15 мм | Ra 1,6–3,2 мкм | Отверстия под крепёж с зазором, места установки крепежа |
| Расширитель | ±0,005–0,020 мм | Ra 0,4–1,6 мкм | Штифтовые отверстия, точные посадки |
| Скучно | ±0,010–0,030 мм | Ra 0,8–1,6 мкм | Посадочные места подшипников, точные расточки |
| Хонингование | ±0,001–0,005 мм | Ra 0,1–0,4 мкм | Гидравлические цилиндры, расточки двигателей |
Развёртывание улучшает точность диаметра и чистоту поверхности, но незначительно улучшает точность позиционирования — развёртка следует по оси просверленного отверстия. Растачивание (с использованием однолезвийной расточной оправки на обрабатывающем центре CNC) корректирует как диаметр, так и положение, что делает его правильным процессом, когда требуется и размерная точность, и коррекция положения. Хонингование обеспечивает наилучшую чистоту поверхности и наименьшую цилиндричность, но требует отдельно сформированной геометрии отверстия после растачивания или шлифования.
Что ограничивает точность сверления CNC в производстве
Износ инструмента является основным источником систематического изменения диаметра при производственном сверлении. По мере износа режущей кромки эффективный диаметр резания увеличивается — изношенные свёрла дают отверстия завышенного размера. В нашем производственном опыте высокообъёмного сверления алюминия и стали неконтролируемый износ инструмента приводит к постепенному росту диаметра на 0,02–0,06 мм за жизненный цикл инструмента, чего достаточно для выхода отверстий с жёсткими допусками за пределы спецификации. Мониторинг стойкости инструмента и плановая замена через определённые интервалы наработки (а не “работа до отказа”) поддерживают размерную стабильность на протяжении производственного прогона.
Тепловое расширение во время продолжительных циклов обработки вызывает размерный дрейф. Повышение температуры на 10°C в стальной заготовке 50 мм увеличивает расстояние между отверстиями примерно на 0,006 мм — половину поля допуска для позиционного допуска IT6. Для точных схем отверстий (корпуса подшипников, картеры редукторов) термическая стабильность заготовки и конструкции станка между операциями черновой и чистовой обработки является значимой переменной точности.
Биение инструмента вызывает отверстия завышенного размера. Сверло, работающее с биением 0,015 мм на вершине, фактически прорезает отверстие больше номинального диаметра примерно на удвоенную величину биения. Именно поэтому качество инструментальной оснастки является частью возможностей точного сверления — а не только само сверло.
Глубина отверстия снижает точность. По мере увеличения отношения L/D возрастают упаковка стружки, концентрация тепла и отклонение инструмента. Отверстие диаметром 30 мм на глубине 10 мм выдерживает допуск гораздо легче, чем то же отверстие на глубине 80 мм, даже при идентичном инструменте и параметрах станка.
Поведение материала вносит размерные отклонения специфическими способами:
- Алюминий: склонен к наростообразованию (прилипание материала к режущей кромке), что увеличивает эффективный диаметр резания и даёт шероховатую поверхность. Острые инструменты, высокая скорость резания и геометрия с положительным передним углом минимизируют наростообразование.
- Нержавеющая сталь: наклёпывается на границе резания при низкой скорости схода стружки, увеличивая силу резания и генерируя тепло, вызывающее размерный дрейф.
- Титан: низкая теплопроводность концентрирует тепло на вершине режущего инструмента, ускоряя износ инструмента и вызывая тепловое расширение отверстия в процессе сверления.
- Инженерные пластики: упругое восстановление после прохода режущей кромки приводит к тому, что после обработки отверстия измеряются меньше номинального диаметра сверла.
Типы операций сверления CNC
Стандартное неглубокое сверление (L/D ≤ 3)
Стандартное сверление в цикле G81 эффективно и даёт надёжные результаты для глубины отверстий примерно до трёх диаметров. Удаление стружки простое, тепловыделение управляемо, а отклонение инструмента минимально. Большинство отверстий под болты, отверстий под крепёж с зазором и неглубоких цекованных элементов попадают в эту категорию.
Сверление с прерывистой подачей (L/D 3–10)
Когда глубина отверстия превышает три диаметра, прерывистое сверление с периодическим выводом дробит стружку до того, как она забьёт канавки. G73 (высокоскоростное сверление с частичным отводом) подходит для материалов, дающих хрупкую стружку (многие стали, чугун). G83 (сверление с полным отводом) требуется для материалов, дающих длинную витую стружку (алюминий, нержавеющая сталь, титан), или для отверстий глубже примерно шести диаметров, где накопление стружки между частичными отводами всё ещё создаёт риск засорения.
Глубина шага — величина подачи за один цикл — критический параметр. Слишком короткие шаги неэффективны; слишком глубокие шаги вызывают забивание стружкой между отводами. Оптимальная глубина шага зависит от материала, диаметра и геометрии инструмента, обычно составляя 1–3× диаметра за шаг для большинства производственных применений.
Глубокое сверление (L/D > 10)
Отверстия глубже десяти диаметров требуют принципиально иного инструмента и стратегии процесса. Ружейные свёрла — длинные одноканавочные инструменты с внутренней подачей СОЖ через корпус, образующие V-образную стружку, которая удаляется через продольную канавку — являются стандартным подходом для очень глубоких отверстий (достижимы отношения глубины к диаметру 30:1 и выше). Применения включают каналы гидравлических коллекторов, каналы охлаждения в оснастке и пресс-формах, а также конструктивные расточки в аэрокосмических компонентах.
Ружейное сверление требует значительно более низких подач, чем стандартное сверление, высокого давления СОЖ (обычно 40–80 бар через инструмент) и специализированных наладок станка или специальных ружейных сверлильных станков. Компромиссом за принятие этой технологической сложности является доступ к геометриям отверстий, которые никакой другой процесс не может обеспечить экономически эффективно.
Микросверление (диаметр < 1 мм)
Микросверление для диаметров менее 1 мм — вплоть до 0,1 мм и менее — требует частоты вращения шпинделя 20 000–100 000+ об/мин (для поддержания приемлемой скорости резания на очень малых диаметрах), сверхнизкого биения инструмента (любое биение в масштабе микросверла составляет большую долю диаметра сверла) и очень тщательного управления подачей для предотвращения поломки инструмента из-за забивания стружкой. Применения включают переходные отверстия печатных плат, соединения микрофлюидных каналов и производство хирургических инструментов.
Ключевые факторы, влияющие на качество сверления CNC
Материал
Поведение материала является основным определяющим фактором стратегии параметров, выбора инструмента и ожидаемых результатов.
| Материал | Поведение | Типичная проблема | Инженерная стратегия |
|---|---|---|---|
| Алюминий (6061, 7075) | Мягкий, пластичный, низкая температура плавления | Наростообразование, заусенцы, налипание стружки | Высокая скорость, острозаточенные инструменты с положительным передним углом, хорошая эвакуация стружки, покрытие DLC |
| Углеродистая сталь (1045) | Сбалансированная обрабатываемость | Умеренный износ инструмента | Стандартные твердосплавные сверла, обильное охлаждение |
| Нержавеющая сталь (316L) | Наклёп, тепловой удержание | Теплонакопление, быстрый износ инструмента | Пониженная скорость, твердосплав с покрытием (TiAlN), сверление с периодическим выводом сверла, высокое давление СОЖ |
| Титан (Ti-6Al-4V) | Очень низкая теплопроводность | Концентрация тепла на вершине, налипание инструмента | Низкая скорость (~30–50 м/мин), высоконапорная подача СОЖ через инструмент, острая заточка, сверление с периодическим выводом сверла |
| Инженерные пластмассы | Упругий, термочувствительный | Усадка отверстия, оплавление | Низкое тепловыделение, острая заточка, минимальная подача |
Геометрия инструмента
Выбор угла при вершине зависит от материала. Угол 135° с подточкой снижает склонность к уводу на твёрдых материалах и предпочтителен для стали и нержавейки. Стандартный угол 118° достаточен для алюминия и мягкой стали. Толщина сердцевины, угол наклона винтовой канавки и объём стружечной канавки влияют на эффективность отвода стружки — наиболее распространённую причину отказов при глубоком сверлении.
Параметры резания
Частота вращения шпинделя и подача взаимодействуют, определяя толщину стружки, температуру резания и качество поверхности. Основная инженерная зависимость: скорость резания (м/мин) определяет тепловыделение; подача на оборот определяет толщину стружки и силу резания. Чрезмерно высокая скорость резания без адекватного охлаждения вызывает термический износ инструмента; чрезмерно высокая подача создаёт большое усилие и плохое качество поверхности.
Оптимальные параметры зависят от материала и инструмента — универсальных настроек не существует. Опубликованные данные по резанию от производителей инструмента служат отправной точкой, но корректировка в процессе на основе наблюдаемого цвета стружки, звука и измеренного качества отверстия является частью контроля процесса точного сверления.
Охлаждение и отвод стружки
СОЖ выполняет несколько функций при сверлении: снижение температуры в зоне резания, смазка поверхности контакта и вымывание стружки из отверстия. Для неглубокого сверления алюминия обычно достаточно обильного охлаждения. Для нержавеющей стали и титана подача СОЖ под высоким давлением через инструмент значительно эффективнее — она доставляет охлаждающую жидкость непосредственно к режущей кромке, а не полагается на поток стружки для её подачи вниз по канавке.
Минимальная смазка (MQL) — небольшое, точно направленное воздушно-масляное распыление — является эффективной альтернативой для некоторых применений с алюминием и сталью, где управление обильным охлаждением является производственным ограничением, и обеспечивает очень хорошее качество поверхности на алюминии. Как правило, она не подходит для титана или глубоких отверстий в нержавеющей стали.
Рекомендации по проектированию для сверления CNC (DFM)
Проектные решения, принятые до попадания чертежа к поставщику обработки, определяют большинство результатов по стоимости и качеству сверления. Плохо спроектированные отверстия — слишком глубокие, слишком точные, слишком близко расположенные или с завышенными допусками — увеличивают стоимость обработки, повышают риск брака и создают нестабильность производства, которая не улучшается только за счёт возможностей поставщика.
Глубина отверстия: основное ограничение DFM
Ограничение глубины отверстия до ≤5× диаметра везде, где позволяет функциональность, позволяет избежать проблем с отводом стружки, отклонением инструмента и управлением теплом, характерных для более глубоких отверстий. Многие проекты задают глубину отверстия исходя из доступной толщины заготовки или геометрического удобства, а не минимальной функциональной глубины — проверка того, можно ли заменить глухое отверстие сквозным или уменьшить глубину глухого отверстия, часто даёт экономию при производстве.
Когда глубокие отверстия функционально необходимы (гидравлические каналы, каналы охлаждения, структурные расточки), на чертеже следует указывать технологический подход — ружейное сверление, сверление с подачей СОЖ через инструмент — вместо того чтобы оставлять поставщику интерпретацию сложной геометрии без указаний.
Назначение допусков
Влияние допуска на стоимость нелинейно: указание ±0,01 мм там, где функционально достаточно ±0,05 мм, может увеличить стоимость финишной обработки отверстия в 3–5 раз из-за добавления операции развёртывания или растачивания. Допуск должен выводиться из функционального требования к отверстию — не назначаться консервативно, не наследоваться из предыдущего проекта и не применяться единообразно ко всем отверстиям независимо от функции.
Практическая дисциплина: для каждого отверстия на чертеже спросите, какой отказ сборки или эксплуатации произойдёт, если диаметр будет на 50% свободнее. Если ответ — “никакой”, допуск можно ослабить. Применяйте жёсткие допуски (±0,01–0,02 мм) только к отверстиям с функциональными посадками: штифты, прессовые посадки, посадочные места подшипников, элементы точного выравнивания.
Стандартные размеры свёрл
Указание диаметров отверстий из стандартного ряда свёрл (серия диаметров свёрл ISO или дюймовый эквивалент) позволяет поставщику использовать стандартный серийный инструмент без шлифовки специальных свёрл. Нестандартные диаметры свёрл — распространённые в проектах, перенесённых из элементов точеных деталей или скорректированных для “подгонки” под стандартные размеры — требуют специального инструмента, увеличивают срок поставки и повышают стоимость. Там, где функциональное требование представляет собой конкретный диапазон допуска, а не конкретный номинальный размер, используйте ближайший стандартный размер сверла в пределах диапазона допуска.
Расстояние между отверстиями
Минимальное расстояние до края (от центра отверстия до края детали) и минимальное расстояние между отверстиями влияют на стабильность обработки и структурную целостность детали. В качестве общего ориентира расстояние до края должно быть ≥ 1,5× диаметра отверстия, а расстояние между отверстиями (межцентровое) ≥ 2× диаметра отверстия. Более близкое расположение снижает жёсткость материала между отверстиями, что вызывает вибрацию при сверлении, и снижает структурную эффективность оставшегося сечения.
Глухие отверстия против сквозных отверстий
Глухие отверстия значительно дороже в обработке, чем сквозные отверстия того же диаметра и допуска. Они создают проблемы с отводом стружки (стружка должна подниматься обратно на всю глубину отверстия, а не выходить на выходе), требуют тщательного контроля глубины во избежание повреждения дна и затрудняют доступ СОЖ к режущей кромке.
Где функция позволяет сквозное отверстие, указывайте его. Когда требуются глухие отверстия, на чертеже следует явно указать геометрию плоского или конического дна — неоднозначное “глухое отверстие” оставляет поставщику возможность самостоятельно интерпретировать геометрию дна, что часто приводит к результату, не соответствующему замыслу конструктора. Для глухих отверстий с плоским дном после сверления обычно требуется отдельная операция фрезерования или растачивания.
Контрольный список DFM для сверления CNC
| Проектное решение | Рекомендация DFM |
|---|---|
| Глубина отверстия | ≤ 5×D для стандартного сверления; для более глубоких отверстий указывайте процесс |
| Диаметр отверстия | По возможности используйте стандартные размеры сверл |
| Толерантность | Указывайте исходя из функции; избегайте ±0,01 мм на некритичных отверстиях |
| Расстояние между отверстиями | ≥ 2×D между центрами; ≥ 1,5×D расстояние до края |
| Глухое или сквозное | Предпочитайте сквозные отверстия; указывайте геометрию дна для глухих отверстий |
| Тип допуска | Позиционный допуск (истинное положение) для отверстий, критичных для сборки |
| Технологическая цепочка | Отметьте, требуется ли развертывание или растачивание (не оставляйте неуказанным) |
Распространенные проблемы сверления CNC и их решения
Образование заусенцев
Заусенцы на входе или выходе отверстия являются одними из наиболее распространенных дефектов сверления, особенно в пластичных материалах (алюминий, мягкая сталь) и при прорыве на тонких сечениях.
Основные причины: Тупые или изношенные режущие кромки; чрезмерная подача, особенно при прорыве; отсутствие поддерживающего материала на выходе (разрыв на выходной стороне).
Решения: Заменяйте сверла через запланированные интервалы, а не до отказа; снижайте подачу на последних 10–15% глубины прорыва; используйте подкладные плиты для тонкостенных сквозных отверстий; добавьте спецификацию вторичного удаления заусенцев там, где отсутствие заусенцев функционально необходимо для сборки или герметизации.
Неудалённые заусенцы создают реальные функциональные последствия: они препятствуют плотному прилеганию сопрягаемых поверхностей, ухудшают герметичность на границах раздела жидкостей и создают опасность травмирования при обращении с прецизионными сборками.
Позиционная погрешность (отклонение расположения отверстия)
Погрешность расположения отверстия — расстояние между заданным и фактическим центром отверстия — обычно вызвана проблемами базирования, наладки или программирования, а не самой операцией сверления.
Основные причины: Недостаточная жёсткость закрепления заготовки, допускающая её смещение при резании; отклонение инструмента из-за чрезмерного вылета или силы резания; неверная базовая система отсчёта при программировании в CAM; тепловой дрейф станка при длительных производственных прогонах.
Решения: Улучшите площадь контакта и усилие зажима при закреплении заготовки; используйте центровку или засверливание перед сверлением для создания точного начального положения; минимизируйте вылет инструмента; проверьте соответствие базовой системы отсчёта в CAM-программировании базовой структуре чертежа.
Позиционная погрешность 0,02–0,05 мм — легко достижимая на плохо контролируемой наладке — вызывает несоответствие при сборке прецизионных компонентов, неравномерное распределение нагрузки на болтовых стыках и проблемы интерференции в схемах отверстий под запрессовку.
Поломка инструмента
Поломка инструмента при сверлении почти всегда вызвана пакетированием стружки, недостаточной подачей СОЖ или неверными параметрами — а не недостаточной прочностью инструмента. Сверло не разрушается; оно заклинивается стружкой или повреждается термически.
Основные причины: Пакетирование стружки в глубоких отверстиях из-за неверного выбора цикла (G81 там, где нужен G83); недостаточная подача СОЖ, препятствующая отводу тепла на режущей кромке; чрезмерная подача, создающая объём стружки, который канавки не могут эвакуировать; биение инструмента, превышающее примерно 0,02 мм, вызывающее неравномерную нагрузку на режущие кромки.
Решения: Используйте соответствующий цикл прерывистого сверления для данной глубины; проверьте достаточность давления СОЖ через инструмент (обычно 20–60 бар для сверления нержавеющей стали и титана); снизьте подачу; проверьте биение на вершине инструмента.
Поломка инструмента создаёт фрагменты сломанного сверла, застрявшие в заготовке — обычно требуется EDM извлечение, что дорого и трудоёмко, либо полная утилизация заготовки.
Отверстия завышенного или заниженного размера
Диаметр, стабильно выходящий за пределы допуска, указывает на систематическую проблему процесса, а не на случайную вариацию.
Завышенные отверстия: Прогрессирующий износ инструмента, увеличивающий эффективный диаметр резания; высокое биение инструмента, вызывающее диаметр орбиты больше номинального диаметра сверла; тепловое расширение сверла при длительном резании.
Заниженные отверстия: Упругое восстановление материала заготовки после сверления (часто встречается в некоторых пластмассах и композитах); полирование отверстия из-за слишком низкой скорости резания в некоторых пластичных металлах.
Решения: Внедрите мониторинг ресурса инструмента и замену через определённые интервалы; измеряйте биение на вершине инструмента перед производством; калибруйте режимы резания с учётом упругого восстановления конкретного материала.
CNC Применение сверления по отраслям
Автомобильная промышленность
Компоненты автомобильных трансмиссий и двигателей требуют крупносерийных схем отверстий со стабильной позиционной точностью и качеством поверхности. Масляные каналы и каналы охлаждающей жидкости блока двигателя требуют глубокого сверления с контролируемой прямолинейностью. Посадочные отверстия под подшипники корпуса коробки передач требуют растачивания после сверления для достижения размерных допусков и допусков на круглость, определяющих выравнивание валов шестерён. Корпуса тормозных суппортов требуют точных схем болтовых отверстий для сохранения выравнивания при динамических нагрузках торможения.
Основываясь на нашем производственном опыте с автомобильными корпусами коробок передач, сверление посадочных отверстий под подшипники с последующим прецизионным растачиванием является стандартной технологической цепочкой — только стандартное сверление не может обеспечить диаметр отверстия ±0,015 мм и круглость 0,005 мм, необходимые для установки подшипниковых колец.
Аэрокосмическая промышленность
Аэрокосмические конструкционные сборки — особенно клёпаные обшивочные конструкции — содержат тысячи крепёжных отверстий, которые должны быть позиционированы в пределах жёстких допусков истинного положения для сохранения конструкционной целостности при усталостных нагрузках. Отверстия под заклёпки в первичной конструкции воздушных судов обычно сверлят и развёртывают, причём некоторые применения требуют холодного расширения готового отверстия для создания благоприятных сжимающих остаточных напряжений, значительно повышающих усталостную долговечность.
Титановые конструкционные компоненты требуют тщательного управления параметрами: низкие скорости резания (30–50 м/мин для Ti-6Al-4V), высоконапорная СОЖ через инструмент, остро заточенные инструменты с частой заменой и циклы прерывистого сверления для глубин свыше 3×D. Последствия неадекватной практики сверления титана — повреждение обработанной поверхности, термическое микрорастрескивание, высокие остаточные растягивающие напряжения на поверхностях отверстий — могут быть необнаружимы визуальным осмотром, но значительно снижают усталостную долговечность.
Медицинские устройства
Производство медицинских инструментов и имплантатов требует отверстий, соответствующих размерным допускам вплоть до стандартов качества документации ISO 13485. Пилотные отверстия под костные винты требуют точного контроля диаметра для зацепления резьбы — заниженное отверстие увеличивает момент вкручивания и риск повреждения кости; завышенное отверстие снижает надёжность резьбового соединения. Стержни хирургических инструментов с множеством поперечных отверстий требуют контроля истинного положения в пределах 0,02–0,03 мм для обеспечения правильной артикуляции.
Электроника и микрокомпоненты
Сверление переходных отверстий в печатных платах диаметром 0,1–0,5 мм требует специализированного высокоскоростного сверлильного оборудования со шпинделями, работающими на 80 000–200 000 об/мин. В этих масштабах биение инструмента и вибрация доминируют в размерной точности, а ресурс сверла исчисляется сотнями отверстий, а не тысячами, достижимыми в приложениях сверления металлов. Композитные материалы печатных плат (стеклоэпоксидный FR4) абразивны и требуют сверл с алмазным покрытием или твердосплавных с частой заменой.
CNC Факторы стоимости сверления
Основные факторы затрат
Твёрдость материала — более твердые материалы требуют более низких скоростей резания, ускоряют износ инструмента и могут потребовать циклов прерывистого сверления, что увеличивает время цикла. Сверление титана и инконеля значительно дороже за отверстие, чем сверление алюминия. Нержавеющая сталь находится между этими крайностями.
Количество отверстий — каждое дополнительное отверстие пропорционально увеличивает время цикла. Крупносерийное производство идентичных деталей выигрывает от оптимизированных траекторий инструмента, минимизирующих время быстрых перемещений между отверстиями.
Глубина — глубина отверстия непропорционально увеличивает стоимость. Отверстие глубиной 8×D может обрабатываться в 4–6 раз дольше, чем эквивалентное отверстие 2×D в том же материале, из-за накладных расходов на циклы прерывистого сверления, сниженных подач и дополнительных смен инструмента из-за ускоренного износа.
Толерантность — переход от стандартного сверления с допуском ±0,05 мм к точному растачиванию или развертыванию с допуском ±0,010 мм обычно добавляет отдельную операцию, дополнительную установку и существенно больше времени на контроль каждой детали.
Длина технологической цепочки — каждая дополнительная операция (сверление → цекование → зенкование → развертывание) добавляет машинное время, смены инструмента и потенциальную погрешность установки.
Возможности снижения стоимости
Большая часть снижения стоимости сверления CNC происходит на этапе проектирования:
- Замена допусков ±0,010 мм на нефункциональных отверстиях на ±0,050 мм полностью исключает операцию растачивания или развертывания.
- Замена глухих отверстий на сквозные там, где это геометрически возможно, устраняет проблемы отвода стружки и неопределенность глубины при сверлении глухих отверстий.
- Использование стандартных размеров сверл позволяет применять готовый инструмент. Указание нестандартных диаметров — например, 8,3 мм вместо 8 мм — требует закупки специального инструмента, что увеличивает сроки поставки и стоимость.
- Ограничение ненужных глубоких отверстий позволяет избежать накладных расходов на циклы прерывистого сверления и специализированный инструмент.
С точки зрения закупок, наиболее эффективное действие — запросить у поставщиков обратную связь по технологичности (DFM) до утверждения чертежей. В нашем производственном опыте при анализе чертежей заказчиков выявление и исправление двух-трех завышенных допусков или ненужных глухих отверстий обычно снижает заявленную стоимость на 15–30% на сложных многогнездных компонентах — экономия, которая полностью доступна на этапе чертежа и недоступна после начала обработки.
Основные выводы
- Сверление CNC обеспечивает допуск по диаметру ±0,05–0,15 мм и точность позиционирования ±0,02–0,05 мм в стандартных операциях — достаточно для проходных отверстий и мест крепежа, недостаточно для точных посадок.
- Технологическая цепочка определяет конечное качество отверстия: сверление → развертывание (±0,005–0,02 мм) → растачивание (±0,01–0,03 мм) → хонингование (микронный уровень), каждый этап для последовательно более жестких требований.
- Отношение глубины к диаметру определяет выбор процесса: стандартное сверление ниже 3×D, прерывистое сверление до 10×D, ружейное сверление выше 10×D. Превышение этих значений без адаптации процесса — наиболее распространенная причина дефектов сверления и поломки инструмента.
- Износ инструмента — основной источник систематического изменения диаметра в производстве — плановая замена через определенные интервалы, а не работа до отказа, является правильной производственной практикой.
- Поведение материала определяет стратегию параметров: titanium requires low speed and high-pressure coolant; stainless steel requires coated tools and peck drilling; aluminum requires sharp tools and good chip evacuation.
- Design decisions drive production cost: depth, tolerance, hole spacing, blind vs. through, and standard vs. custom diameter together determine 70–80% of drilling cost. These are design decisions, not supplier capability decisions.
- Для OEM покупателей, specifying tolerances derived from functional analysis rather than conservative defaults, and requesting DFM feedback before drawing release, consistently reduces CNC drilling cost by 15–30% on complex parts without any compromise in functional performance.
Часто задаваемые вопросы
What accuracy can CNC drilling achieve?
Standard CNC drilling achieves positional accuracy of ±0.02–0.05 mm and diameter tolerance of ±0.05–0.15 mm depending on material, depth, and machine condition. For applications requiring tighter diameter control, drilling is the first step in a process chain: reaming achieves ±0.005–0.02 mm diameter tolerance with Ra 0.4–1.6 µm surface finish; boring achieves ±0.01–0.03 mm with corrected positional accuracy; honing achieves ±0.001–0.005 mm with Ra 0.1–0.4 µm. The correct process is determined by the functional tolerance requirement of the hole, not by maximum achievable precision.
What is the difference between CNC drilling, reaming, and boring?
CNC drilling creates the hole by advancing a rotating drill bit — fast, efficient, but limited to ±0.05–0.15 mm diameter tolerance and Ra 1.6–3.2 µm surface finish. Reaming uses a multi-flute finishing tool that follows the drilled hole’s axis to improve diameter accuracy (±0.005–0.02 mm) and surface finish, but does not significantly correct positional error. Boring uses a single-point tool on a rotational axis to machine the hole diameter precisely — it can correct both diameter and position, making it the appropriate process when both accuracy and positional correction are needed. Honing uses abrasive stones inside the bore for the finest surface finish and tightest cylindricity, typically after grinding or boring establishes the geometry.
How deep can CNC drilling reliably go?
Standard CNC drilling is reliable to approximately 3× diameter (3×D) in most materials. From 3×D to 10×D, peck drilling cycles (intermittent retraction for chip evacuation) are required. Beyond 10×D, specialized deep-hole drilling methods — primarily gun drilling with internal high-pressure coolant — are needed for acceptable straightness, surface finish, and tool life. As L/D increases, chip evacuation becomes the dominant process concern: packed chips cause heat buildup and tool breakage. Specifying hole depths beyond these guidelines without specifying the appropriate process approach places the problem entirely on the supplier to solve.
What materials can be CNC drilled?
CNC drilling is applicable to virtually all engineering materials — metals (aluminum, carbon steel, stainless steel, titanium, Inconel, brass, copper), engineering plastics (ABS, PEEK, nylon, polycarbonate), and composites (carbon fiber, fiberglass) with appropriate tooling. Material selection drives parameter strategy: aluminum is drilled at high speed (150–300 m/min) with sharp positive-rake tools; titanium requires very low cutting speed (30–50 m/min), high-pressure through-tool coolant, and frequent tool replacement; stainless steel requires coated carbide tools and peck drilling in anything beyond shallow depths; carbon fiber composites require diamond-coated or polycrystalline diamond (PCD) tools to resist the highly abrasive fiber content.
When should reaming be specified after drilling?
Reaming should be specified when the hole requires diameter tolerance tighter than approximately ±0.03 mm, surface finish better than Ra 1.6 µm, or a precision fit (H7, H8 class) for dowel pins, shafts, or bearings. Reaming does not correct positional error — if both position and diameter accuracy are required, boring is more appropriate than reaming. Common reamed hole applications include dowel pin locations (H7 tolerance, ±0.010–0.020 mm), precision locating holes in fixtures and tooling, and shaft clearance fits where controlled clearance is critical for lubrication film maintenance.
What causes tool breakage in CNC drilling and how is it prevented?
Tool breakage in drilling is almost universally caused by chip packing, inadequate coolant, or incorrect parameters — not by insufficient tool strength. Chips accumulating in the flutes jam the drill, the torque exceeds the tool’s torsional strength, and the drill fractures. Prevention: use the correct drilling cycle for the depth (G83 full-retract peck for holes over 5×D in difficult materials); ensure adequate coolant pressure and delivery, particularly for stainless steel and titanium drilling; verify that spindle runout is below 0.015 mm at the tool tip; monitor and control feed rate (too high a feed rate for the material produces chip volume that the flutes cannot evacuate). Where tool breakage has occurred, the first diagnostic question is whether the cycle type and peck depth were appropriate for the material and depth — this accounts for the majority of cases.
How do design decisions affect CNC drilling cost?
Design decisions determine 70–80% of drilling cost before any machining begins. The highest-cost design choices are: specifying tolerances tighter than functionally necessary (±0.010 mm where ±0.050 mm functions adequately eliminates an entire reaming or boring operation and its associated inspection); specifying blind holes where through holes would serve the function (through holes are significantly faster and more reliable to drill); specifying non-standard hole diameters requiring custom tooling; and allowing unnecessary hole depths that require peck drilling cycles or deep-hole methods. In practical production review, relaxing tolerance specifications on non-functional holes, converting blind holes to through holes, and standardizing hole sizes to standard drill series values consistently reduces CNC drilling cost by 15–30% on complex multi-hole components.
Written by the CMS engineering team with 15+ years of precision CNC machining experience across drilling, reaming, boring, and deep-hole applications for automotive, aerospace, medical, and industrial OEM manufacturing. Technical references: ISO 286-1 (Limits and Fits), ASME Y14.5-2018 (Dimensioning and Tolerancing), SME Machining Handbook (Drilling and Hole Making), ISO 13485 (Medical Device Quality Systems).
Sourcing Precision CNC Drilled Components With Verified Hole Quality?
At CMS, we produce drilled, reamed, and bored holes to IT6–IT7 tolerance classes with full CMM positional verification and documented surface roughness reporting. Every drilling job is reviewed for depth-to-diameter feasibility, process chain selection, and tolerance realism before production begins — so that your parts are designed for the process, not redesigned after the first batch.
[Request a DFM review and CNC drilling quote →]


