
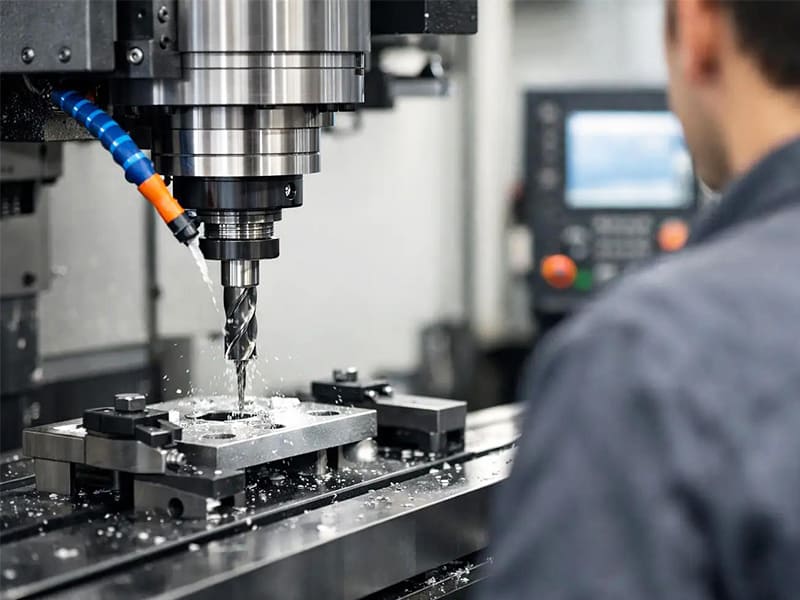
Réponse rapide : Le forage CNC est un processus de perçage de précision où un foret rotatif avance dans une pièce fixe sous contrôle numérique par ordinateur, produisant des trous cylindriques avec une précision de position répétable (±0,02–0,05 mm) et une tolérance de diamètre (±0,05–0,15 mm) en opérations standard. Pour des exigences plus strictes — sièges de roulements, trous de goupilles, canaux hydrauliques — le forage est la première étape d'une chaîne de processus qui se poursuit avec l'alésage (±0,005–0,02 mm), le perçage de précision (±0,01–0,03 mm) ou le rodage (niveau micron). La qualité des trous, les performances d'assemblage et le coût de production sont davantage influencés par les décisions de conception (rapport de profondeur, spécification de tolérance, appariement des matériaux) que par l'usinage seul.
Qu'est-ce que le forage CNC ?
Le forage CNC est un processus d'usinage dans lequel un outil de coupe rotatif — le foret — avance linéairement dans une pièce fixe sous contrôle programmé pour créer des trous cylindriques. Contrairement au perçage manuel, où la vitesse de broche, l'avance, la profondeur et la position sont régies par le jugement de l'opérateur, chaque paramètre du forage CNC est défini par des instructions G-code exécutées par le contrôleur de la machine. Cette automatisation produit une précision de position et une constance d'un lot à l'autre que les méthodes manuelles ne peuvent égaler.
La mécanique est simple : la broche fait tourner le foret à une vitesse contrôlée, l'outil avance à une vitesse d'avance programmée, les arêtes de coupe enlèvent la matière à la pointe du foret, et les copeaux remontent le long des goujures hélicoïdales vers la sortie. La simplicité physique de cette action masque la complexité technique nécessaire pour l'exécuter avec précision — particulièrement lorsque les matériaux résistent à la coupe, que les trous sont profonds, que les tolérances sont serrées, ou que des millions de trous doivent être produits à l'identique.
Pour les ingénieurs et les concepteurs de produits, les trous ne sont pas des détails géométriques — ce sont des éléments fonctionnels. Les trous de boulons doivent positionner les composants d'accouplement. Les trous pour ajustement serré doivent maintenir une interférence spécifique avec les arbres ou les goupilles. Les sièges de roulements doivent être ronds et suffisamment précis pour empêcher la déformation des bagues. Les trous préparés pour filetage doivent être dimensionnés correctement pour un engagement fiable du filet. Les passages hydrauliques doivent s'aligner précisément pour éviter les fuites. Dans chaque cas, l'exigence fonctionnelle du trou détermine quel processus d'usinage est approprié, quelles tolérances spécifier, et quel est le coût de l'écart.
Le forage CNC affecte directement la précision d'assemblage, les performances d'ajustement serré, la qualité du filetage, l'alignement des roulements, la résistance structurelle et la fiabilité d'étanchéité. Pour les équipes d'approvisionnement, il affecte également le coût d'usinage secondaire, le taux de reprise, le délai de production et les exigences de capacité imposées aux fournisseurs.
Comment fonctionne le forage CNC : de la conception à l'inspection
De la CAD au G-code : là où commence la précision
La précision du forage CNC est largement déterminée avant le démarrage de la machine. La conception capture les positions des trous, les diamètres, les profondeurs et les tolérances. Le logiciel de FAO traduit cela en trajectoires d'outils, cycles de perçage, vitesses de broche, vitesses d'avance et séquence d'usinage. Le G-code encode ces décisions sous forme d'instructions machine. Les erreurs introduites à l'une de ces étapes — sélection incorrecte de la référence, mauvais type de cycle, compensation d'outil manquante — se propagent dans les pièces physiques.
Les décisions critiques de la conception à l'usinage comprennent :
Sélection de la référence — les positions des trous ne sont précises que dans la mesure des surfaces de référence à partir desquelles elles sont mesurées. Les trous fonctionnels (logements de roulements, goupilles de positionnement) doivent être positionnés par rapport aux références fonctionnelles d'assemblage, et non par rapport à des références géométriques pratiques qui peuvent ne pas refléter la façon dont la pièce se positionne réellement dans son assemblage.
Séquence d'usinage — la distorsion, les contraintes résiduelles et la dilatation thermique des opérations précédentes affectent les dimensions des caractéristiques usinées ultérieurement. Pour les motifs de trous de précision, la séquence d'usinage qui minimise l'erreur cumulée n'est pas toujours la plus efficace en temps, et le compromis doit être fait consciemment.
Sélection du cycle de perçage — le perçage standard (G81), le perçage par à-coups à grande vitesse (G73) et le perçage profond par à-coups (G83) ont des comportements différents d'évacuation des copeaux, de génération de chaleur et d'applicabilité selon la profondeur. Utiliser le mauvais cycle pour la profondeur du trou est l'une des défaillances de perçage les plus courantes et les plus évitables.
Cycles de perçage : adapter le processus à la profondeur
| Cycle | Type | Profondeur du trou | Application |
|---|---|---|---|
| G81 | Perçage simple | < 3×D | Trous peu profonds, haute efficacité |
| G73 | Perçage par à-coups à grande vitesse | 3×D – 8×D | Rupture des copeaux, profondeur modérée |
| G83 | Perçage profond par à-coups | > 5×D | Évacuation complète des copeaux, trous profonds |
Le rapport profondeur/diamètre (L/D) est le principal déterminant de la sélection du cycle. En dessous de 3×D, le perçage standard avec G81 est efficace et produit des résultats fiables dans la plupart des matériaux. Entre 3×D et 8×D, la rétraction intermittente (G73) brise les copeaux et réduit la chaleur. Au-delà de 5–10×D, le perçage par à-coups avec rétraction complète (G83) ou des méthodes spécialisées de trous profonds sont nécessaires pour évacuer les copeaux avant qu'ils ne se compactent et ne provoquent la rupture de l'outil.
Comme référence générale d'ingénierie :
- Profondeur ≤ 3×D — perçage standard
- 5×D à 10×D — contrôle avancé du liquide de refroidissement requis
- Au-dessus de 10×D — forage au canon ou systèmes spécialisés pour trous profonds
Sélection de l'outil : la variable physique la plus critique
Le choix du foret affecte la précision du diamètre du trou, l'état de surface, la durée de vie de l'outil, la formation de bavures et l'évacuation des copeaux — tous simultanément. Paramètres de sélection clés :
Géométrie du foret (angle de pointe) : 118° est standard pour la plupart des métaux. La pointe fendue à 135° réduit la tendance à dévier sur les matériaux durs. Des angles de pointe plus faibles (90°–100°) améliorent le centrage dans les matériaux tendres.
Matériau de l'outil : L'acier rapide (HSS) est suffisant pour le perçage à faible volume de matériaux tendres. Le carbure monobloc offre une durée de vie d'outil beaucoup plus longue, une rigidité supérieure et une meilleure constance dimensionnelle dans l'usinage en production d'acier, d'acier inoxydable, de titane et d'alliages durs.
Revêtement : Les revêtements TiAlN améliorent considérablement la durée de vie de l'outil dans l'acier et l'acier inoxydable en réduisant l'usure thermique. Les revêtements DLC (carbone de type diamant) empêchent la formation d'arête rapportée dans l'aluminium. L'AlCrN offre de bonnes performances dans les conditions de coupe à haute température.
Faux-rond : Le faux-rond de perçage — l’écart entre la rotation réelle de l’outil et son axe théorique — provoque directement des trous surdimensionnés et une charge inégale des cannelures. Pour les trous de précision, le faux-rond doit être inférieur à 0,010 mm à la pointe du foret. Cela dépend autant du porte-outil (qualité de la pince, les porte-outils hydrauliques ou à frettage réduisent le faux-rond par rapport aux pinces standard ou à serrage mécanique) que du foret lui-même.
Apport de liquide de coupe : Le liquide de coupe traversant (liquide de coupe haute pression acheminé à travers le corps du foret jusqu’à la pointe de coupe) est très efficace pour les trous profonds et les matériaux difficiles. L’arrosage externe par inondation est suffisant pour les trous peu profonds dans la plupart des matériaux, mais moins efficace pour les trous profonds où les copeaux doivent parcourir toute la longueur des cannelures pour sortir.
Précision et tolérance du perçage CNC
Ce que le perçage CNC standard permet d’obtenir
Le perçage CNC standard — avec un outillage correct, une programmation appropriée et une exécution sur un centre d’usinage bien entretenu — produit :
- Précision de positionnement : ±0,02–0,05 mm (position du centre de trou par rapport au datum)
- Tolérance de diamètre : ±0,05–0,15 mm (selon le matériau, la profondeur et l'état de l'outil)
- Rugosité de la surface : Ra 1,6–3,2 µm (finition typique après perçage)
Ces capacités sont suffisantes pour les trous de passage, les emplacements de fixations non critiques et les caractéristiques structurelles générales. Elles sont insuffisantes pour les ajustements de goupilles de positionnement, les sièges de roulements, les alésages d'étanchéité de blocs hydrauliques ou toute application exigeant une tolérance de diamètre IT7 ou plus stricte.
Chaîne de processus pour les trous de précision
Les applications de trous de précision utilisent le perçage comme première étape d'un processus multi-étapes :
| Processus | Tolérance de diamètre typique | Rugosité de surface | Application |
|---|---|---|---|
| Perçage standard CNC | ±0,05–0,15 mm | Ra 1,6-3,2 µm | Trous de passage, emplacements de fixations |
| Alésage | ±0,005–0,020 mm | Ra 0,4–1,6 µm | Trous de goupilles, ajustements de précision |
| Ennuyeux | ±0,010–0,030 mm | Ra 0,8–1,6 µm | Sièges de roulements, alésages de précision |
| Rodage | ±0,001 à 0,005 mm | Ra 0,1–0,4 µm | Cylindres hydrauliques, alésages de moteurs |
L'alésage à outil rotatif améliore la précision du diamètre et la finition de surface mais n'améliore pas significativement la précision de position — l'outil suit l'axe du trou percé. L'alésage à barre à aléser (à l'aide d'une barre à aléser à un seul point sur un centre d'usinage CNC) corrige à la fois le diamètre et la position, ce qui en fait le processus approprié lorsque la précision dimensionnelle et la correction de position sont toutes deux requises. Le rodage permet d'obtenir la meilleure finition de surface et la cylindricité la plus serrée, mais nécessite une géométrie d'alésage préalablement établie par alésage ou rectification.
Ce qui limite la précision de perçage CNC en production
Usure des outils est la principale source de variation systématique du diamètre dans le perçage en production. À mesure que l'arête de coupe s'use, le diamètre de coupe effectif augmente — les forets usés produisent des trous surdimensionnés. Dans notre expérience de production de perçage à grand volume d'aluminium et d'acier, l'usure d'outil non surveillée produit une croissance progressive du diamètre de 0,02–0,06 mm sur le cycle de vie de l'outil, suffisante pour faire sortir les trous à tolérance serrée des spécifications. La surveillance de la durée de vie de l'outil et le remplacement programmé à des intervalles définis (et non “ jusqu'à la rupture ”) maintiennent la cohérence dimensionnelle sur une série de production.
Dilatation thermique pendant les cycles d'usinage prolongés provoque une dérive dimensionnelle. Une élévation de température de 10 °C dans une pièce en acier de 50 mm augmente l'espacement entre les trous d'environ 0,006 mm — soit la moitié de la bande de tolérance pour une tolérance de position IT6. Pour les motifs de trous de précision (carters de roulements, boîtiers de boîtes de vitesses), la stabilité thermique de la pièce et de la structure de la machine entre les opérations d'ébauche et de finition est une variable de précision significative.
Faux rond de l'outil provoque des trous surdimensionnés. Un foret fonctionnant avec un faux-rond de 0,015 mm à la pointe coupe effectivement un trou plus grand que son diamètre nominal d'environ deux fois la valeur du faux-rond. C'est pourquoi la qualité du porte-outil fait partie de la capacité de perçage de précision — pas seulement le foret lui-même.
Profondeur du trou réduit la précision. À mesure que le rapport L/D augmente, le compactage des copeaux, la concentration de chaleur et la déflexion de l'outil augmentent tous. Un trou de 30 mm de diamètre à 10 mm de profondeur maintient la tolérance beaucoup plus facilement que le même trou à 80 mm de profondeur, même avec un outillage et des paramètres machine identiques.
Comportement du matériau introduit une variation dimensionnelle de manières spécifiques :
- Aluminium : sujet à l'arête rapportée (matériau adhérant à l'arête de coupe), ce qui augmente le diamètre de coupe effectif et produit une finition de surface rugueuse. Des outils tranchants, une vitesse de coupe élevée et une géométrie à angle de coupe positif minimisent l'arête rapportée.
- Acier inoxydable : s'écrouit à l'interface de coupe si la vitesse des copeaux est faible, augmentant la force de coupe et générant de la chaleur qui provoque une dérive dimensionnelle.
- Titane : la faible conductivité thermique concentre la chaleur à la pointe de coupe, accélérant l'usure de l'outil et provoquant une dilatation thermique du trou pendant son perçage.
- Plastiques techniques : la récupération élastique après le passage de l'arête de coupe fait que les trous mesurent plus petits que le diamètre nominal du foret après usinage.
Types d'opérations de perçage CNC
Perçage peu profond standard (L/D ≤ 3)
Le perçage standard dans le cycle G81 est efficace et produit des résultats fiables pour des profondeurs de trou inférieures à environ trois diamètres. L'évacuation des copeaux est simple, la génération de chaleur est gérable et la déflexion de l'outil est minimale. La plupart des trous de boulons, trous de passage et caractéristiques à lamage peu profond entrent dans cette catégorie.
Perçage par à-coups (L/D 3–10)
Lorsque la profondeur du trou dépasse trois diamètres, le perçage par à-coups interrompu brise les copeaux avant qu'ils ne se compactent dans les cannelures. G73 (perçage par à-coups haute vitesse, retrait partiel) est approprié pour les matériaux produisant des copeaux cassants (de nombreux aciers, fonte). G83 (perçage par à-coups avec retrait complet) est requis pour les matériaux produisant des copeaux longs et filandreux (aluminium, acier inoxydable, titane) ou pour les trous plus profonds qu'environ six diamètres, où l'accumulation de copeaux entre les retraits partiels présente toujours un risque de colmatage.
La profondeur d'à-coup — l'avance incrémentale par à-coup — est un paramètre critique. Des à-coups trop courts sont inefficaces ; des à-coups trop profonds provoquent un colmatage des copeaux entre les retraits. La profondeur d'à-coup optimale dépend du matériau, du diamètre et de la géométrie de l'outil, généralement de 1 à 3× le diamètre par à-coup pour la plupart des applications de production.
Perçage de trous profonds (L/D > 10)
Les trous plus profonds que dix diamètres nécessitent un outillage et une stratégie de processus fondamentalement différents. Les forets canons — outils longs à cannelure unique avec refroidissement interne à travers le corps, produisant des copeaux en forme de V qui s'évacuent par une rainure longitudinale — sont l'approche standard pour les trous très profonds (des rapports profondeur/diamètre de 30:1 ou plus sont réalisables). Les applications incluent les passages de blocs hydrauliques, les canaux de refroidissement dans l'outillage et les moules, et les alésages structurels dans les composants aérospatiaux.
Le forage canon nécessite des vitesses d'avance significativement plus faibles que le perçage standard, un refroidissement haute pression (généralement 40–80 bar à travers l'outil), et des configurations machine spécialisées ou des machines de forage canon dédiées. Le compromis pour accepter cette complexité de processus est l'accès à des géométries de trous qu'aucun autre processus ne peut produire économiquement.
Micro-perçage (diamètre < 1 mm)
Le micro-perçage pour des diamètres inférieurs à 1 mm — jusqu'à 0,1 mm ou moins — nécessite des vitesses de broche de 20 000 à 100 000+ tr/min (pour maintenir une vitesse de coupe acceptable à de très petits diamètres), un faux-rond d'outil ultra-faible (tout faux-rond à l'échelle du micro-foret représente une fraction importante du diamètre du foret), et une gestion très minutieuse de l'avance pour éviter la rupture de l'outil due à l'accumulation de copeaux. Les applications incluent les micro-trous de PCB, les connexions de canaux micro-fluidiques et la fabrication d'instruments chirurgicaux.
Facteurs clés qui affectent la qualité de perçage CNC
Matériel
Le comportement du matériau est le principal déterminant de la stratégie de paramètres, du choix de l'outillage et des résultats attendus.
| Matériel | Comportement | Défi typique | Stratégie d'ingénierie |
|---|---|---|---|
| Aluminium (6061, 7075) | Doux, ductile, bas point de fusion | Arête rapportée, bavures, adhérence des copeaux | Haute vitesse, outils à angle de coupe positif affûté, bonne évacuation des copeaux, revêtement DLC |
| Acier au carbone (1045) | Usinabilité équilibrée | Usure d'outil modérée | Forets en carbure standard, lubrifiant par inondation |
| Acier inoxydable (316L) | Écrouissage, rétention de chaleur | Accumulation de chaleur, usure rapide de l'outil | Vitesse réduite, carbure revêtu (TiAlN), perçage par à-coups, pression de liquide de coupe élevée |
| Titane (Ti-6Al-4V) | Très faible conductivité thermique | Concentration de chaleur à la pointe, adhérence de l'outil | Vitesse faible (~30–50 m/min), liquide de coupe haute pression à travers l'outil, outils tranchants, perçage par à-coups |
| Plastiques techniques | Élastique, sensible à la chaleur | Retrait du trou, fusion | Faible génération de chaleur, outils tranchants, avance minimale |
Géométrie de l'outil
Le choix de l'angle de pointe dépend du matériau. Une pointe fendue à 135° réduit la tendance à dévier sur les matériaux durs et est préférée pour l'acier et l'inox. Une pointe standard à 118° est adaptée à l'aluminium et à l'acier doux. L'épaisseur de l'âme, l'angle d'hélice des goujures et le volume des canaux d'évacuation des copeaux affectent tous l'efficacité de l'évacuation des copeaux — la source la plus courante de défaillances en perçage profond.
Paramètres de découpe
La vitesse de broche et l'avance interagissent pour déterminer l'épaisseur des copeaux, la température de coupe et l'état de surface. La relation d'ingénierie fondamentale : la vitesse de coupe (m/min) génère la chaleur ; l'avance par tour détermine l'épaisseur des copeaux et l'effort de coupe. Une vitesse de coupe excessivement élevée sans refroidissement adéquat produit une usure thermique de l'outil ; une avance excessivement élevée produit des efforts élevés et un mauvais état de surface.
Les paramètres optimaux sont spécifiques au matériau et à l'outil — il n'existe pas de réglage universel. Les données de coupe publiées par les fabricants d'outils fournissent un point de départ, mais l'ajustement en cours de processus basé sur la couleur observée des copeaux, le son et la qualité mesurée du trou fait partie du contrôle du processus de perçage de précision.
Refroidissement et évacuation des copeaux
Le liquide de coupe remplit plusieurs fonctions dans le perçage : réduire la température de la zone de coupe, lubrifier l'interface de coupe et évacuer les copeaux hors du trou. Pour le perçage peu profond de l'aluminium, l'arrosage par inondation est généralement suffisant. Pour l'inox et le titane, le liquide de coupe haute pression à travers l'outil est nettement plus efficace — délivrant le liquide directement à la pointe de coupe plutôt que de compter sur le flux de copeaux pour le transporter le long de la goujure.
La lubrification minimale (MQL) — un fin brouillard d'air-huile précisément dirigé — est une alternative efficace pour certaines applications en aluminium et en acier où la gestion du liquide de coupe par inondation est une contrainte de production, et produit un très bon état de surface sur l'aluminium. Elle n'est généralement pas adaptée au titane ni aux trous profonds dans l'inox.
Directives de conception pour le perçage CNC (DFM)
Les décisions de conception prises avant qu'un dessin n'atteigne un fournisseur d'usinage déterminent la majorité des coûts de perçage et des résultats en termes de qualité. Des trous mal conçus — trop profonds, trop serrés, trop rapprochés ou avec des tolérances excessives — augmentent les coûts d'usinage, accroissent le risque de rejet et créent une instabilité de production que la seule capacité du fournisseur ne peut pas améliorer.
Profondeur du trou : la contrainte DFM principale
Limiter la profondeur du trou à ≤5× le diamètre lorsque la fonction le permet évite les défis d'évacuation des copeaux, de déflexion de l'outil et de gestion de la chaleur des trous plus profonds. De nombreuses conceptions spécifient la profondeur du trou en fonction de l'épaisseur de matière disponible ou de la commodité géométrique plutôt que de la profondeur fonctionnelle minimale — examiner si un trou débouchant pourrait remplacer un trou borgne, ou si la profondeur d'un trou borgne pourrait être réduite, génère souvent des économies de fabrication.
Lorsque des trous profonds sont fonctionnellement requis (canaux hydrauliques, passages de refroidissement, alésages structurels), le dessin de conception doit spécifier l'approche de processus — perçage au canon, perçage avec liquide de coupe traversant — plutôt que de laisser le fournisseur interpréter une géométrie difficile sans directives.
Spécification des tolérances
L'impact du coût des tolérances est non linéaire : spécifier ±0,01 mm alors que ±0,05 mm est fonctionnellement suffisant peut augmenter le coût de finition du trou de 3 à 5× en raison de l'ajout d'une opération d'alésage ou de brochage. La tolérance doit découler de l'exigence fonctionnelle du trou — ni spécifiée par prudence, ni héritée d'une conception précédente, ni appliquée uniformément à tous les trous indépendamment de leur fonction.
Une discipline pratique : pour chaque trou sur un dessin, demander quelle défaillance d'assemblage ou de performance se produirait si le diamètre était 50% plus lâche. Si la réponse est “ aucune ”, la tolérance peut être assouplie. Appliquer des tolérances serrées (±0,01–0,02 mm) uniquement aux trous avec des ajustements fonctionnels : goupilles de positionnement, ajustements serrés, sièges de roulements, éléments d'alignement de précision.
Tailles de forets standard
Spécifier les diamètres de trous à partir des séries de forets standard (séries de diamètres de forets ISO ou équivalent en pouces) permet au fournisseur d'utiliser des outils standard disponibles dans le commerce sans rectifier des forets spéciaux. Les diamètres de forets personnalisés — courants dans les conceptions héritées de caractéristiques de pièces tournées ou ajustés pour “ nettoyer ” les tailles standard — nécessitent des outils spéciaux, allongent les délais et augmentent les coûts. Lorsque l'exigence fonctionnelle est une plage de tolérance spécifique plutôt qu'une dimension nominale spécifique, utiliser la taille de foret standard la plus proche dans la plage de tolérance.
Espacement des trous
La distance minimale au bord (du centre du trou au bord de la pièce) et l'espacement minimal entre trous affectent tous deux la stabilité d'usinage et l'intégrité structurelle de la pièce. En règle générale, la distance au bord doit être ≥ 1,5× le diamètre du trou et l'espacement entre trous (centre à centre) ≥ 2× le diamètre du trou. Un espacement plus rapproché réduit la rigidité du matériau entre les trous, ce qui provoque des vibrations pendant le perçage et réduit l'efficacité structurelle de la section restante.
Trous borgnes vs trous débouchants
Les trous borgnes sont nettement plus coûteux à usiner que les trous débouchants de même diamètre et tolérance. Ils présentent des défis d'évacuation des copeaux (les copeaux doivent remonter sur toute la profondeur du trou plutôt que de se dégager à la sortie), nécessitent un contrôle précis de la profondeur pour éviter les dommages en fond de trou et rendent l'accès du liquide de coupe à la pointe de coupe plus difficile.
Lorsque la fonction permet un trou débouchant, le spécifier. Lorsque des trous borgnes sont requis, le dessin doit spécifier explicitement la géométrie du fond plat ou du fond pointu — un “ trou borgne ” ambigu laisse le fournisseur interpréter la géométrie du fond, produisant souvent un résultat qui ne correspond pas à l'intention du concepteur. Pour les trous borgnes à fond plat, une opération séparée de fraisage ou d'alésage est généralement nécessaire après le perçage.
Liste de contrôle DFM pour le perçage CNC
| Choix de conception | Recommandation DFM |
|---|---|
| Profondeur du trou | ≤ 5×D pour perçage standard ; spécifier le procédé pour les trous plus profonds |
| Diamètre des trous | Utiliser des tailles de forets standard dans la mesure du possible |
| Tolérance | Spécifier selon la fonction ; éviter ±0,01 mm sur les trous non critiques |
| Espacement des trous | ≥ 2×D centre à centre ; ≥ 1,5×D distance au bord |
| Trou borgne ou débouchant | Privilégier les trous débouchants ; spécifier la géométrie du fond pour les trous borgnes |
| Type de tolérance | Tolérance de position (position vraie) pour les trous critiques à l’assemblage |
| Chaîne de processus | Noter si un alésage ou un lamage est requis (ne pas laisser non spécifié) |
Problèmes courants de perçage CNC et solutions
Formation de bavures
Les bavures à l’entrée ou à la sortie du trou comptent parmi les défauts de perçage les plus courants, en particulier dans les matériaux ductiles (aluminium, acier doux) et à la percée sur les sections minces.
Causes profondes : Arêtes de coupe émoussées ou usées ; avance excessive, en particulier à la percée ; absence de matériau de support à la sortie (arrachement côté sortie).
Solutions : Remplacer les forets à intervalles planifiés plutôt que de les utiliser jusqu’à la rupture ; réduire l’avance dans les derniers 10–15% de la profondeur de percée ; utiliser des plaques de support pour les trous débouchants sur sections minces ; ajouter une spécification d’ébavurage secondaire lorsqu’une condition sans bavure est fonctionnellement requise pour l’assemblage ou l’étanchéité.
Les bavures non retirées entraînent de véritables conséquences fonctionnelles : elles empêchent l’appui à plat des surfaces de contact, compromettent les performances d’étanchéité aux interfaces de fluides et créent des risques de sécurité lors de la manipulation des assemblages de précision.
Erreur de position (déviation de l’emplacement du trou)
L’erreur de position du trou — la distance entre le centre prévu et le centre réel du trou — est généralement causée par des problèmes de fixation, de réglage ou de programmation plutôt que par l’opération de perçage elle-même.
Causes profondes : Rigidité de maintien insuffisante permettant un mouvement de la pièce pendant la coupe ; déviation de l’outil due à un porte-à-faux excessif ou à une force de coupe trop élevée ; référence de datum incorrecte dans la programmation CAM ; dérive thermique de la machine lors de séries de production prolongées.
Solutions : Améliorez la surface et la force de contact du bridage de maintien ; utilisez un perçage de centrage ou un perçage pilote avant le perçage pour créer un point de départ précis ; minimisez le porte-à-faux de l'outil ; vérifiez que l'alignement des références dans la programmation FAO correspond à la structure de références du dessin.
Une erreur de position de 0,02 à 0,05 mm — facilement atteignable sur un montage mal contrôlé — provoque un désalignement d'assemblage dans les composants de précision, une répartition inégale de la charge aux interfaces de boulons et des problèmes d'interférence dans les motifs de trous pour ajustement par pression.
Rupture d'outil
La rupture d'outil en perçage est presque toujours causée par un bourrage de copeaux, un refroidissement insuffisant ou des paramètres incorrects — et non par une résistance d'outil inadéquate. Le foret ne casse pas ; il est bloqué par les copeaux ou endommagé thermiquement.
Causes profondes : Bourrage de copeaux dans les trous profonds dû à un cycle incorrect (G81 alors que G83 est nécessaire) ; apport de liquide de coupe insuffisant empêchant l'évacuation de la chaleur à la pointe de coupe ; avance excessive créant un volume de copeaux que les goujures ne peuvent pas évacuer ; faux rond de l'outil dépassant environ 0,02 mm provoquant une charge inégale sur les arêtes de coupe.
Solutions : Utilisez un cycle de perçage par à-coups approprié à la profondeur ; vérifiez que la pression du liquide de coupe à travers l'outil est adéquate (généralement 20 à 60 bars pour le perçage de l'acier inoxydable et du titane) ; réduisez l'avance ; vérifiez le faux rond à la pointe de l'outil.
La rupture d'outil crée des fragments de foret cassé incrustés dans la pièce — nécessitant généralement une extraction EDM, coûteuse et chronophage, ou la mise au rebut complète de la pièce.
Trous surdimensionnés ou sous-dimensionnés
Un diamètre systématiquement hors tolérance indique un problème de processus systématique plutôt qu'une variation aléatoire.
Trous surdimensionnés : Usure progressive de l'outil augmentant le diamètre de coupe effectif ; faux rond élevé de l'outil provoquant un diamètre d'orbite supérieur au diamètre nominal du foret ; dilatation thermique du foret pendant une coupe prolongée.
Trous sous-dimensionnés : Retour élastique du matériau de la pièce après perçage (courant dans certains plastiques et composites) ; brunissage du trou dû à une vitesse de coupe trop lente dans certains métaux ductiles.
Solutions : Mettez en place une surveillance de la durée de vie de l'outil et un remplacement à intervalles définis ; mesurez le faux rond à la pointe de l'outil avant la production ; calibrez les paramètres de coupe pour tenir compte du retour élastique spécifique au matériau.
Applications de perçage CNC par secteur
Automobile
Les composants de transmission et de moteur automobiles nécessitent des motifs de trous à grand volume avec une précision de position et une qualité de surface constantes. Les passages d'huile du bloc moteur et les canaux de refroidissement nécessitent un perçage de trous profonds avec une rectitude contrôlée. Les alésages de paliers du carter de transmission nécessitent un alésage après perçage pour atteindre les tolérances dimensionnelles et de circularité qui déterminent l'alignement des arbres de pignon. Les corps d'étriers de frein nécessitent des motifs de trous de boulons précis pour maintenir l'alignement sous la charge dynamique du freinage.
Sur la base de notre expérience de production avec les carters de transmission automobiles, le perçage des alésages de paliers suivi d'un alésage de précision est la chaîne de processus standard — le perçage standard seul ne peut pas atteindre le diamètre d'alésage de ±0,015 mm et la circularité de 0,005 mm requis pour l'installation des bagues de roulement.
Aérospatial
Les assemblages structuraux aérospatiaux — en particulier les structures de peau rivetées — contiennent des milliers de trous de fixation qui doivent être positionnés dans des tolérances de position vraie serrées pour maintenir la continuité structurelle sous charge de fatigue. Les trous de rivets d'aéronefs dans la structure primaire sont généralement percés et alésés, certaines applications nécessitant une expansion à froid du trou fini pour introduire une contrainte résiduelle de compression bénéfique qui améliore considérablement la durée de vie en fatigue.
Les composants structurels en titane nécessitent une gestion minutieuse des paramètres : vitesses de coupe faibles (30 à 50 m/min pour le Ti-6Al-4V), liquide de coupe haute pression à travers l'outil, outils tranchants avec remplacement fréquent et cycles de perçage par à-coups pour les profondeurs supérieures à 3×D. Les conséquences d'une pratique de perçage inadéquate du titane — dommages de surface de la pièce, micro-fissuration thermique, contrainte résiduelle de traction élevée aux surfaces des trous — peuvent être indétectables par inspection visuelle tout en réduisant considérablement la durée de vie en fatigue.
Dispositifs médicaux
La fabrication d'instruments médicaux et d'implants nécessite des trous répondant aux tolérances dimensionnelles selon les normes de documentation qualité ISO 13485. Les trous pilotes pour vis à os nécessitent un contrôle précis du diamètre pour l'engagement du filetage — un trou sous-dimensionné augmente le couple d'insertion et le risque de dommage osseux ; un trou surdimensionné réduit la prise du filetage. Les arbres d'instruments chirurgicaux avec plusieurs trous transversaux nécessitent un contrôle de position vraie dans les 0,02 à 0,03 mm pour garantir une articulation correcte.
Électronique et micro-composants
Le perçage de trous de vias PCB à des diamètres de 0,1 à 0,5 mm nécessite un équipement de perçage haute vitesse dédié avec des broches fonctionnant à 80 000 à 200 000 tr/min. À ces échelles, le faux rond de l'outil et les vibrations dominent la précision dimensionnelle, et la durée de vie du foret se compte en centaines de trous plutôt qu'en milliers comme dans les applications de perçage de métaux. Les matériaux PCB composites (FR4 verre-époxy) sont abrasifs et nécessitent des forets diamantés ou en carbure avec remplacement fréquent.
Facteurs de coût du perçage CNC
Principaux facteurs de coût
Dureté du matériau — les matériaux plus durs nécessitent des vitesses de coupe plus lentes, accélèrent l'usure de l'outil et peuvent nécessiter des cycles de perçage par à-coups qui ajoutent du temps de cycle. Le perçage du titane et de l'Inconel est nettement plus coûteux par trou que le perçage de l'aluminium. L'acier inoxydable se situe entre ces extrêmes.
Nombre de trous — chaque trou supplémentaire ajoute proportionnellement du temps de cycle. La production à grand volume de pièces identiques bénéficie de trajectoires d'outil optimisées qui minimisent le temps de déplacement rapide entre les trous.
Profondeur — la profondeur du trou augmente disproportionnellement le coût. Un trou à 8×D peut prendre 4 à 6 fois plus de temps à usiner qu'un trou équivalent à 2×D dans le même matériau, en raison du temps supplémentaire du cycle par à-coups, des avances réduites et des changements d'outil supplémentaires dus à une usure accélérée.
Tolérance — le passage du perçage standard à ±0,05 mm à l'alésage ou l'alésage de précision à ±0,010 mm ajoute généralement une opération distincte, un montage supplémentaire et un temps d'inspection considérablement plus long par pièce.
Longueur de la chaîne de processus — chaque opération supplémentaire (perçage → surfaçage → fraisage de chanfrein → alésage) ajoute du temps machine, des changements d'outil et un risque d'erreur de montage.
Opportunités de réduction des coûts
La plupart des réductions de coûts de perçage CNC se décident au stade de la conception :
- Remplacer les spécifications de tolérance de ±0,010 mm sur des trous non fonctionnels par ±0,050 mm élimine entièrement l'opération d'alésage ou de lamage.
- Transformer les trous borgnes en trous débouchants lorsque la géométrie le permet élimine les difficultés d'évacuation des copeaux et l'incertitude de profondeur du perçage borgne.
- Utiliser des diamètres de forets standard permet d'employer des outils disponibles sur étagère. Spécifier des diamètres non standard — 8,3 mm au lieu de 8 mm, par exemple — nécessite un approvisionnement en outillage spécial qui ajoute des délais et des coûts.
- Limiter les trous profonds inutiles évite les surcoûts liés aux cycles de perçage par à-coups et à l'outillage spécialisé.
D'un point de vue approvisionnement, l'action la plus impactante consiste à demander un retour DFM aux fournisseurs avant de finaliser les plans. Dans notre expérience de production en revue de plans clients, l'identification et la correction de deux ou trois sur-spécifications de tolérance ou de trous borgnes inutiles réduit généralement le coût estimé de 15 à 30% sur les composants multi-trous complexes — des économies entièrement disponibles au stade du dessin et indisponibles une fois l'usinage commencé.
Principaux enseignements
- Le perçage CNC atteint une tolérance de diamètre de ±0,05 à 0,15 mm et une précision de position de ±0,02 à 0,05 mm dans les opérations standard — suffisant pour les trous de passage et les emplacements de fixations, insuffisant pour les ajustements de précision.
- La chaîne de processus détermine la qualité finale du trou: perçage → alésage (±0,005 à 0,02 mm) → alésage de finition (±0,01 à 0,03 mm) → rodage (niveau micron), chaque étape pour des exigences progressivement plus strictes.
- Le rapport profondeur/diamètre régit le choix du processus: perçage standard sous 3×D, perçage par à-coups jusqu'à 10×D, perçage profond au-dessus de 10×D. Dépasser ces limites sans adapter le processus est la cause la plus courante de défauts de perçage et de rupture d'outil.
- L'usure de l'outil est la principale source de variation systématique du diamètre en production — le remplacement planifié à intervalles définis, et non le fonctionnement jusqu'à la panne, est la pratique de production correcte.
- Le comportement du matériau détermine la stratégie des paramètres: le titane nécessite une vitesse faible et un liquide de refroidissement haute pression ; l'acier inoxydable nécessite des outils revêtus et un perçage par à-coups ; l'aluminium nécessite des outils tranchants et une bonne évacuation des copeaux.
- Les décisions de conception déterminent le coût de production: la profondeur, la tolérance, l'espacement des trous, borgne ou débouchant, et le diamètre standard ou personnalisé déterminent ensemble 70 à 80% du coût de perçage. Ce sont des décisions de conception, pas des décisions de capacité fournisseur.
- À l'attention des acheteurs de OEM, spécifier des tolérances issues d'une analyse fonctionnelle plutôt que de valeurs par défaut conservatrices, et demander un retour DFM avant la diffusion des plans, réduit systématiquement le coût de perçage CNC de 15 à 30% sur les pièces complexes sans aucun compromis sur les performances fonctionnelles.
Questions fréquemment posées
Quelle précision le forage CNC peut-il atteindre ?
Le forage CNC standard atteint une précision de position de ±0,02–0,05 mm et une tolérance de diamètre de ±0,05–0,15 mm selon le matériau, la profondeur et l'état de la machine. Pour les applications nécessitant un contrôle de diamètre plus strict, le forage est la première étape d'une chaîne de processus : l'alésage de finition atteint une tolérance de diamètre de ±0,005–0,02 mm avec un état de surface Ra 0,4–1,6 µm ; le brochage atteint ±0,01–0,03 mm avec une précision de position corrigée ; le rodage atteint ±0,001–0,005 mm avec Ra 0,1–0,4 µm. Le processus correct est déterminé par l'exigence de tolérance fonctionnelle du trou, et non par la précision maximale réalisable.
Quelle est la différence entre le forage CNC, l'alésage de finition et le brochage ?
Le forage CNC crée le trou en faisant avancer un foret rotatif — rapide, efficace, mais limité à une tolérance de diamètre de ±0,05–0,15 mm et un état de surface Ra 1,6–3,2 µm. L'alésage de finition utilise un outil de finition à plusieurs cannelures qui suit l'axe du trou foré pour améliorer la précision du diamètre (±0,005–0,02 mm) et l'état de surface, mais ne corrige pas significativement l'erreur de position. Le brochage utilise un outil à un seul point sur un axe rotatif pour usiner le diamètre du trou avec précision — il peut corriger à la fois le diamètre et la position, ce qui en fait le processus approprié lorsque la précision et la correction de position sont toutes deux nécessaires. Le rodage utilise des pierres abrasives à l'intérieur de l'alésage pour l'état de surface le plus fin et la cylindricité la plus serrée, généralement après que le meulage ou le brochage a établi la géométrie.
Quelle profondeur le forage CNC peut-il atteindre de manière fiable ?
Le forage CNC standard est fiable jusqu'à environ 3× le diamètre (3×D) dans la plupart des matériaux. De 3×D à 10×D, des cycles de forage par à-coups (rétraction intermittente pour l'évacuation des copeaux) sont nécessaires. Au-delà de 10×D, des méthodes spécialisées de forage profond — principalement le forage au canon avec liquide de refroidissement haute pression interne — sont nécessaires pour une rectitude, un état de surface et une durée de vie d'outil acceptables. À mesure que le rapport L/D augmente, l'évacuation des copeaux devient la préoccupation dominante du processus : les copeaux compactés provoquent une accumulation de chaleur et la rupture de l'outil. Spécifier des profondeurs de trou au-delà de ces directives sans spécifier l'approche de processus appropriée place entièrement le problème sur le fournisseur pour le résoudre.
Quels matériaux peuvent être forés avec CNC ?
Le forage CNC est applicable à pratiquement tous les matériaux d'ingénierie — métaux (aluminium, acier au carbone, acier inoxydable, titane, Inconel, laiton, cuivre), plastiques techniques (ABS, PEEK, nylon, polycarbonate) et composites (fibre de carbone, fibre de verre) avec un outillage approprié. La sélection du matériau détermine la stratégie des paramètres : l'aluminium est foré à grande vitesse (150–300 m/min) avec des outils à angle de coupe positif tranchants ; le titane nécessite une vitesse de coupe très faible (30–50 m/min), un liquide de refroidissement haute pression à travers l'outil et un remplacement fréquent de l'outil ; l'acier inoxydable nécessite des outils en carbure revêtus et un forage par à-coups au-delà des profondeurs faibles ; les composites en fibre de carbone nécessitent des outils revêtus de diamant ou en diamant polycristallin (PCD) pour résister au contenu de fibres hautement abrasif.
Quand l'alésage de finition doit-il être spécifié après le forage ?
L'alésage de finition doit être spécifié lorsque le trou nécessite une tolérance de diamètre plus stricte qu'environ ±0,03 mm, un état de surface meilleur que Ra 1,6 µm, ou un ajustement de précision (classe H7, H8) pour des goupilles de positionnement, des arbres ou des roulements. L'alésage de finition ne corrige pas l'erreur de position — si la précision de position et de diamètre sont toutes deux requises, le brochage est plus approprié que l'alésage de finition. Les applications courantes de trous alésés incluent les emplacements de goupilles de positionnement (tolérance H7, ±0,010–0,020 mm), les trous de localisation de précision dans les gabarits et l'outillage, et les ajustements avec jeu pour arbres où un jeu contrôlé est critique pour le maintien du film de lubrification.
Qu'est-ce qui cause la rupture d'outil dans le forage CNC et comment est-elle évitée ?
La rupture d'outil dans le forage est presque universellement causée par l'accumulation de copeaux, un liquide de refroidissement inadéquat ou des paramètres incorrects — et non par une résistance insuffisante de l'outil. Les copeaux s'accumulant dans les cannelures bloquent le foret, le couple dépasse la résistance en torsion de l'outil et le foret se fracture. Prévention : utiliser le cycle de forage correct pour la profondeur (cycle de picotage G83 avec rétraction complète pour les trous au-delà de 5×D dans les matériaux difficiles) ; garantir une pression et une distribution adéquates du liquide de refroidissement, en particulier pour le forage de l'acier inoxydable et du titane ; vérifier que le faux-rond de la broche est inférieur à 0,015 mm à la pointe de l'outil ; surveiller et contrôler l'avance (une avance trop élevée pour le matériau produit un volume de copeaux que les cannelures ne peuvent pas évacuer). Lorsqu'une rupture d'outil s'est produite, la première question de diagnostic est de savoir si le type de cycle et la profondeur de picotage étaient appropriés pour le matériau et la profondeur — cela représente la majorité des cas.
Comment les décisions de conception affectent-elles le coût du forage CNC ?
Les décisions de conception déterminent 70–80% du coût de forage avant même le début de l'usinage. Les choix de conception les plus coûteux sont : spécifier des tolérances plus strictes que nécessaire fonctionnellement (±0,010 mm là où ±0,050 mm fonctionne correctement élimine toute une opération d'alésage de finition ou de brochage et son inspection associée) ; spécifier des trous borgnes là où des trous débouchants rempliraient la fonction (les trous débouchants sont nettement plus rapides et plus fiables à forer) ; spécifier des diamètres de trou non standard nécessitant un outillage personnalisé ; et permettre des profondeurs de trou inutiles qui nécessitent des cycles de forage par à-coups ou des méthodes de forage profond. Dans une revue pratique de production, assouplir les spécifications de tolérance sur les trous non fonctionnels, convertir les trous borgnes en trous débouchants et normaliser les tailles de trous aux valeurs standard de la série de forets réduit systématiquement le coût du forage CNC de 15–30% sur les composants multi-trous complexes.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en usinage de précision CNC dans les applications de perçage, alésage, forage et perçage profond pour les secteurs automobile, aérospatial, médical et industriel OEM. Références techniques : ISO 286-1 (Limites et ajustements), ASME Y14.5-2018 (Dimensionnement et tolérancement), SME Machining Handbook (Perçage et réalisation de trous), ISO 13485 (Systèmes de qualité des dispositifs médicaux).
Approvisionnement en composants percés de précision CNC avec une qualité de trou vérifiée ?
Chez CMS, nous produisons des trous percés, alésés et forés dans les classes de tolérance IT6–IT7 avec une vérification positionnelle complète CMM et un rapport documenté de rugosité de surface. Chaque travail de perçage est examiné pour la faisabilité profondeur-diamètre, la sélection de la chaîne de processus et le réalisme des tolérances avant le début de la production — afin que vos pièces soient conçues pour le processus, et non redessinées après le premier lot.
[Demander une revue DFM et un devis de perçage CNC →]


