
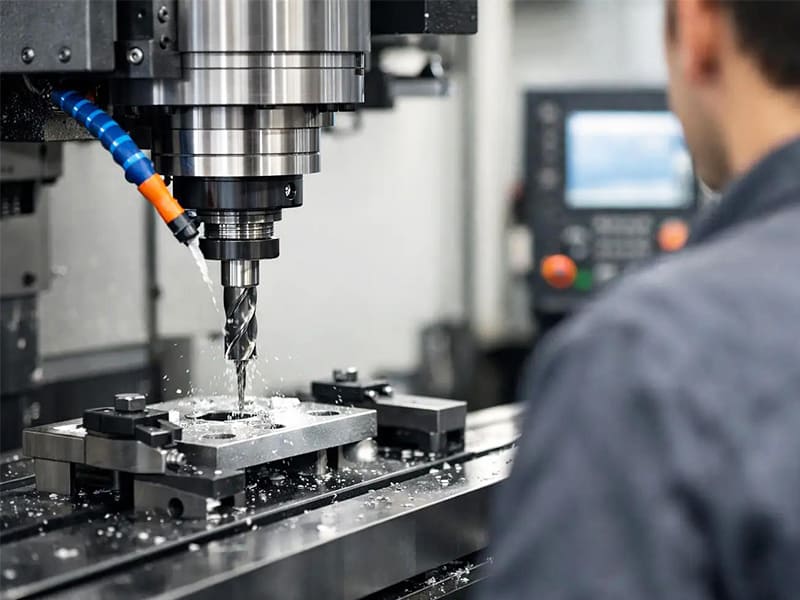
Respuesta rápida: El taladrado CNC es un proceso de perforación de precisión en el que una broca giratoria avanza hacia una pieza de trabajo fija bajo control numérico por ordenador, produciendo orificios cilíndricos con una precisión posicional repetible (±0,02-0,05 mm) y una tolerancia de diámetro (±0,05-0,15 mm) en operaciones estándar. En el caso de requisitos más estrictos —asientos de rodamientos, orificios para pasadores, canales hidráulicos—, el taladrado es el primer paso de una cadena de procesos que continúa con el escariado (±0,005–0,02 mm), el mandrinado (±0,01–0,03 mm) o el bruñido (a nivel de micras). La calidad de los orificios, el rendimiento del montaje y el coste de producción se ven más influidos por las decisiones de diseño (relación de profundidad, especificación de tolerancias, combinación de materiales) que por el mecanizado en sí mismo.
¿Qué es la perforación CNC?
El taladrado CNC es un proceso de mecanizado en el que una herramienta de corte giratoria —la broca— avanza linealmente hacia una pieza de trabajo fija bajo control programado para crear orificios cilíndricos. A diferencia del taladrado manual, en el que la velocidad del husillo, la velocidad de avance, la profundidad y la posición dependen del criterio del operario, todos los parámetros del taladrado CNC vienen definidos por instrucciones en código G ejecutadas por el controlador de la máquina. Esta automatización proporciona una precisión posicional y una uniformidad entre lotes que los métodos manuales no pueden igualar.
El funcionamiento es sencillo: el husillo hace girar la broca a una velocidad controlada, la herramienta avanza a una velocidad de avance programada, los filos de corte eliminan material en la punta de la broca y las virutas se desplazan por las ranuras helicoidales hacia la salida. La simplicidad física de esta acción oculta la complejidad técnica que supone llevarla a cabo con precisión, sobre todo cuando los materiales se resisten al corte, los agujeros son profundos, las tolerancias son ajustadas o hay que realizar millones de agujeros idénticos.
Para los ingenieros y diseñadores de productos, los orificios no son meros detalles geométricos, sino elementos funcionales. Los orificios para pernos deben permitir el posicionamiento de los componentes de acoplamiento. Los orificios de ajuste a presión deben mantener una interferencia específica con los ejes o pasadores. Los asientos de los rodamientos deben ser redondos y lo suficientemente precisos como para evitar la deformación de la pista. Los orificios preparados para rosca deben tener el tamaño correcto para garantizar un acoplamiento fiable de la rosca. Los conductos hidráulicos deben alinearse con precisión para evitar fugas. En cada caso, los requisitos funcionales del orificio determinan qué proceso de mecanizado es el adecuado, qué tolerancias hay que especificar y cuál es el coste de la desviación.
El taladrado CNC influye directamente en la precisión del montaje, el rendimiento del ajuste a presión, la calidad de la rosca, la alineación de los rodamientos, la resistencia estructural y la fiabilidad del sellado. Para los equipos de compras, también influye en el coste del mecanizado secundario, la tasa de reelaboración, el plazo de entrega de la producción y los requisitos de capacidad que se exigen a los proveedores.
Cómo funciona la perforación CNC: desde el diseño hasta la inspección
De CAD a código G: donde comienza la precisión
La precisión del taladrado CNC se determina en gran medida antes de que la máquina se ponga en marcha. El diseño define las posiciones, los diámetros, las profundidades y las tolerancias de los orificios. El software CAM traduce esta información en trayectorias de herramienta, ciclos de taladrado, velocidades del husillo, velocidades de avance y secuencia de mecanizado. El código G codifica estas decisiones como instrucciones para la máquina. Los errores que se producen en cualquiera de estas fases —selección incorrecta del punto de referencia, tipo de ciclo erróneo, falta de compensación de la herramienta— se propagan a las piezas físicas.
Entre las decisiones clave que hay que tomar desde la fase de diseño hasta el mecanizado se incluyen:
Selección de datos de referencia — La precisión de la posición de los orificios depende de la precisión de las superficies de referencia con respecto a las cuales se miden. Los orificios funcionales (alojamientos de cojinetes, pasadores de centrado) deben situarse en relación con los puntos de referencia funcionales del ensamblaje, y no con referencias geométricas arbitrarias que pueden no reflejar la forma en que la pieza se ubica realmente en su ensamblaje.
Secuencia de mecanizado — La deformación, la tensión residual y la dilatación térmica derivadas de operaciones anteriores afectan a las dimensiones de los elementos mecanizados posteriormente. En el caso de los patrones de orificios de precisión, la secuencia de mecanizado que minimiza el error acumulado no siempre es la más eficiente en términos de tiempo, por lo que hay que sopesar esta disyuntiva de forma consciente.
Selección del ciclo de perforación — El taladrado estándar (G81), el taladrado por toques a alta velocidad (G73) y el taladrado por toques profundo (G83) presentan un comportamiento diferente en cuanto a la evacuación de virutas, la generación de calor y la aplicabilidad en función de la profundidad. Utilizar un ciclo inadecuado para la profundidad del orificio es uno de los fallos de taladrado más comunes y evitables.
Ciclos de perforación: adaptación del proceso a la profundidad
| Ciclo | Escribe | Profundidad del orificio | Solicitud |
|---|---|---|---|
| G81 | Taladrado sencillo | < 3×D | Agujeros poco profundos, alta eficiencia |
| G73 | Picoteo rápido | 3×D – 8×D | Rotura de virutas, profundidad moderada |
| G83 | Perforación profunda con picado | > 5×D | Evacuación total de virutas, agujeros profundos |
La relación profundidad-diámetro (L/D) es el factor determinante principal a la hora de seleccionar el ciclo. Por debajo de 3×D, el taladrado estándar con G81 resulta eficiente y ofrece resultados fiables en la mayoría de los materiales. Entre 3×D y 8×D, la retracción intermitente (G73) rompe las virutas y reduce el calor. Más allá de 5–10×D, se requiere un taladrado por picadas con retracción completa (G83) o métodos especializados para taladrados profundos, a fin de evacuar las virutas antes de que se acumulen y provoquen la rotura de la herramienta.
A modo de referencia general de ingeniería:
- Profundidad ≤ 3×D — perforación estándar
- De 5×D a 10×D: se requiere un control avanzado del refrigerante
- Por encima de 10×D: taladrado con broca de calibre grande o sistemas especializados para taladros profundos
Selección de herramientas: la variable física más importante
La elección de la broca influye en la precisión del diámetro del orificio, el acabado superficial, la vida útil de la herramienta, la formación de rebabas y la evacuación de virutas, todo ello de forma simultánea. Parámetros clave para la selección:
Geometría de la broca (ángulo de punta): 118° es el ángulo estándar para la mayoría de los metales. La punta dividida de 135° reduce la tendencia a desviarse en materiales duros. Los ángulos de punta más bajos (90°–100°) mejoran el centrado en materiales blandos.
Material de la herramienta: El acero rápido (HSS) es adecuado para el taladrado de pequeños volúmenes de materiales blandos. El carburo monometálico ofrece una vida útil mucho más larga, mayor rigidez y una mejor consistencia dimensional en el mecanizado en serie de acero, acero inoxidable, titanio y aleaciones duras.
Recubrimiento: Los recubrimientos de TiAlN mejoran considerablemente la vida útil de las herramientas en acero y acero inoxidable al reducir el desgaste térmico. Los recubrimientos de DLC (carbono tipo diamante) evitan la acumulación de material en el filo al trabajar con aluminio. El AlCrN ofrece un buen rendimiento en condiciones de corte a alta temperatura.
Excentricidad: La excentricidad de la broca —la desviación de la rotación real de la herramienta respecto a su eje teórico— provoca directamente agujeros de mayor diámetro y una carga desigual en las ranuras. Para orificios de precisión, la excentricidad debe ser inferior a 0,010 mm en la punta de la broca. Esto depende tanto del portaherramientas (la calidad de la pinza; los portaherramientas hidráulicos o de ajuste por contracción reducen la excentricidad más que las pinzas de ajuste a presión o estándar) como de la propia broca.
Suministro de refrigerante: El refrigerante a través de la herramienta (refrigerante a alta presión que se suministra a través del cuerpo de la broca hasta la punta de corte) resulta muy eficaz para taladros profundos y materiales difíciles. El refrigerante externo por inundación es adecuado para taladros poco profundos en la mayoría de los materiales, pero resulta menos eficaz para taladros profundos en los que las virutas deben recorrer toda la longitud del canal para salir.
Precisión y tolerancia en el taladrado CNC
Qué se consigue con la perforación estándar CNC
El taladrado estándar CNC —con las herramientas adecuadas, programado correctamente y realizado en un centro de mecanizado en buen estado— da como resultado:
- Precisión posicional: ±0,02–0,05 mm (posición del centro del orificio con respecto al punto de referencia)
- Tolerancia de diámetro: ±0,05–0,15 mm (dependiendo del material, la profundidad y el estado de la herramienta)
- Rugosidad superficial: Ra 1,6–3,2 µm (acabado típico tras el taladrado)
Estas capacidades son suficientes para orificios pasantes, ubicaciones de elementos de fijación no críticas y elementos estructurales generales. No son suficientes para ajustes con pasadores de centrado, asientos de cojinetes, orificios de sellado de colectores hidráulicos ni ninguna aplicación que requiera una tolerancia de diámetro IT7 o más ajustada.
Cadena de procesos para orificios de precisión
Las aplicaciones de perforación de precisión utilizan la perforación como primer paso de un proceso de varias etapas:
| Proceso | Tolerancia típica del diámetro | Rugosidad superficial | Solicitud |
|---|---|---|---|
| Perforación estándar CNC | ±0,05–0,15 mm | Ra 1,6–3,2 µm | Orificios de paso, ubicaciones de los elementos de fijación |
| Escariado | ±0,005–0,020 mm | Ra 0,4–1,6 µm | Orificios para clavijas, ajustes de precisión |
| Aburrido | ±0,010–0,030 mm | Ra 0,8–1,6 µm | Asientos de rodamientos, orificios de precisión |
| Afilado | ±0,001–0,005 mm | Ra 0,1–0,4 µm | Cilindros hidráulicos, diámetros interiores de los motores |
El escariado mejora la precisión del diámetro y el acabado superficial, pero no mejora significativamente la precisión posicional, ya que el escariador sigue el eje del orificio taladrado. El mandrinado (mediante una barra de mandrinado de un solo punto en un centro de mecanizado CNC) corrige tanto el diámetro como la posición, lo que lo convierte en el proceso adecuado cuando se requieren tanto precisión dimensional como corrección posicional. El bruñido permite obtener el acabado superficial más fino y la cilindricidad más precisa, pero requiere una geometría del orificio establecida por separado, distinta de la del mandrinado o el rectificado.
¿Qué factores limitan la precisión de la perforación CNC en la producción?
Desgaste de la herramienta es la principal causa de la variación sistemática del diámetro en el taladrado de producción. A medida que se desgasta el filo de corte, aumenta el diámetro de corte efectivo: las brocas desgastadas producen orificios de mayor tamaño. Según nuestra experiencia en la producción de taladrados de aluminio y acero a gran escala, el desgaste no supervisado de la herramienta provoca un aumento gradual del diámetro de entre 0,02 y 0,06 mm a lo largo de su ciclo de vida, lo que basta para que los orificios con tolerancias ajustadas queden fuera de especificación. La supervisión de la vida útil de la herramienta y su sustitución programada a intervalos definidos (en lugar de “utilizarla hasta que falle”) mantienen la consistencia dimensional a lo largo de toda una serie de producción.
Expansión térmica Durante los ciclos de mecanizado prolongados se produce una deriva dimensional. Un aumento de temperatura de 10 °C en una pieza de acero de 50 mm hace que la distancia entre orificios aumente en aproximadamente 0,006 mm, lo que equivale a la mitad de la banda de tolerancia para una tolerancia posicional IT6. En el caso de patrones de orificios de precisión (cajas de rodamientos, cárteres de caja de cambios), la estabilidad térmica de la pieza y de la estructura de la máquina entre las operaciones de desbaste y acabado constituye una variable de precisión significativa.
Excentricidad de la herramienta provoca agujeros de mayor tamaño. Una broca que funciona con una excentricidad de 0,015 mm en la punta perfora, en la práctica, un agujero mayor que su diámetro nominal en aproximadamente el doble del valor de la excentricidad. Por eso la calidad del portaherramientas forma parte de la capacidad de taladrado de precisión, y no solo la propia broca.
Profundidad del orificio reduce la precisión. A medida que aumenta la relación L/D, se incrementan la acumulación de virutas, la concentración de calor y la deflexión de la herramienta. Un agujero de 30 mm de diámetro y 10 mm de profundidad mantiene la tolerancia con mucha mayor facilidad que el mismo agujero a 80 mm de profundidad, incluso con los mismos parámetros de herramienta y máquina.
Comportamiento de los materiales introduce variaciones dimensionales de formas concretas:
- Aluminio: propenso a la formación de incrustaciones (material que se adhiere al filo de corte), lo que aumenta el diámetro efectivo de corte y produce un acabado superficial rugoso. Las herramientas afiladas, la alta velocidad de corte y la geometría de ángulo de inclinación positivo minimizan la formación de incrustaciones.
- Acero inoxidable: se endurece por deformación en la zona de corte si la velocidad de la viruta es baja, lo que aumenta la fuerza de corte y genera calor que provoca desviaciones dimensionales.
- Titanio: su baja conductividad térmica concentra el calor en la punta de corte, lo que acelera el desgaste de la herramienta y provoca la expansión térmica del orificio mientras se perfora.
- Plásticos técnicos: la recuperación elástica tras el paso del filo de corte hace que los orificios tengan unas dimensiones inferiores al diámetro nominal de la broca tras el mecanizado.
Tipos de operaciones de perforación CNC
Perforación estándar a poca profundidad (L/D ≤ 3)
El taladrado estándar en el ciclo G81 es eficiente y ofrece resultados fiables para profundidades de taladro inferiores a aproximadamente tres diámetros. La evacuación de virutas es sencilla, la generación de calor es controlable y la desviación de la herramienta es mínima. La mayoría de los orificios para pernos, los orificios pasantes y los avellanados poco profundos entran en esta categoría.
Peck Drilling (L/D 3–10)
Cuando la profundidad del orificio supera los tres diámetros, el taladrado por pulsos intermitentes rompe las virutas antes de que se acumulen en las ranuras. El código G73 (taladrado por pulsos a alta velocidad, retroceso parcial) es adecuado para materiales que producen virutas frágiles (muchos aceros, hierro fundido). El código G83 (taladrado por golpes con retroceso completo) es necesario para materiales que producen virutas largas y fibrosas (aluminio, acero inoxidable, titanio) o para agujeros de una profundidad superior a aproximadamente seis diámetros, en los que la acumulación de virutas entre los retrocesos parciales sigue suponiendo un riesgo de obstrucción.
La profundidad de cada pasada —el avance incremental por pasada— es un parámetro fundamental. Las pasadas demasiado cortas son ineficaces; las pasadas demasiado profundas provocan atascos de virutas entre las retracciones. La profundidad óptima de cada pasada depende del material, el diámetro y la geometría de la herramienta, y suele oscilar entre 1 y 3 veces el diámetro por pasada en la mayoría de las aplicaciones de producción.
Perforación de agujeros profundos (L/D > 10)
Los agujeros con una profundidad superior a diez diámetros requieren herramientas y una estrategia de proceso fundamentalmente diferentes. Las brocas de cañón —herramientas largas de un solo canal con refrigerante interno que circula por el cuerpo, que producen virutas en forma de V que se evacuan a través de una ranura longitudinal— son el método estándar para orificios muy profundos (se pueden alcanzar relaciones profundidad-diámetro de 30:1 o superiores). Entre sus aplicaciones se incluyen los conductos de los colectores hidráulicos, los canales de refrigeración en utillajes y moldes, y los orificios estructurales en componentes aeroespaciales.
El taladrado con pistola requiere velocidades de avance considerablemente inferiores a las del taladrado estándar, refrigerante a alta presión (normalmente entre 40 y 80 bar a través de la herramienta) y configuraciones de máquina especializadas o máquinas específicas para taladrado con pistola. A cambio de aceptar esta complejidad del proceso, se obtiene acceso a geometrías de orificios que ningún otro proceso puede producir de forma rentable.
Microperforación (diámetro < 1 mm)
El microperforado para diámetros inferiores a 1 mm —hasta 0,1 mm o menos— requiere velocidades de husillo de entre 20 000 y más de 100 000 rpm (para mantener una velocidad de corte aceptable con diámetros muy pequeños), una excentricidad ultrabaja de la herramienta (cualquier excentricidad a escala de microperforación supone una fracción considerable del diámetro de la broca) y una gestión muy cuidadosa de la velocidad de avance para evitar la rotura de la herramienta por acumulación de virutas. Entre sus aplicaciones se incluyen los orificios pasantes de placas de circuito impreso, las conexiones de canales microfluídicos y la fabricación de instrumentos quirúrgicos.
Factores clave que influyen en la calidad de la perforación CNC
Material
El comportamiento del material es el factor determinante principal de la estrategia de parámetros, la elección de las herramientas y los resultados esperados.
| Material | Comportamiento | Reto típico | Estrategia de ingeniería |
|---|---|---|---|
| Aluminio (6061, 7075) | Blando, dúctil, de bajo punto de fusión | Bordes con acumulaciones, rebabas, adherencia de virutas | Herramientas de alta velocidad con ángulo de inclinación positivo pronunciado, buena evacuación de virutas, recubrimiento DLC |
| Acero al carbono (1045) | Maquinabilidad equilibrada | Desgaste moderado de la herramienta | Brocas estándar de metal duro, refrigeración por inundación |
| Acero inoxidable (316L) | Endurecimiento por deformación, retención del calor | Acumulación de calor, desgaste rápido de las herramientas | Velocidad reducida, carburo recubierto (TiAlN), taladrado por picado, alta presión de refrigerante |
| Titanio (Ti-6Al-4V) | Conductividad térmica muy baja | Concentración de calor en la punta, adherencia de la herramienta | Baja velocidad (~30-50 m/min), refrigeración a alta presión a través de la herramienta, herramientas afiladas, taladrado por picadas |
| Plásticos técnicos | Elástico, termosensible | Contracción del orificio, fusión | Baja generación de calor, herramientas afiladas, velocidad de avance mínima |
Geometría de la herramienta
La elección del ángulo de la punta depende del material. Una punta dividida de 135° reduce la tendencia a desviarse en materiales duros y es la más recomendable para acero y acero inoxidable. Una punta estándar de 118° es adecuada para aluminio y acero dulce. El grosor de la banda, el ángulo de hélice de la ranura y el volumen del canal de virutas influyen en la eficiencia de la evacuación de virutas, la causa más habitual de fallos en el taladrado de agujeros profundos.
Parámetros de corte
La velocidad del husillo y la velocidad de avance interactúan para determinar el espesor de la viruta, la temperatura de corte y el acabado superficial. La relación técnica fundamental es la siguiente: la velocidad de corte (m/min) determina la generación de calor; el avance por revolución determina el espesor de la viruta y la fuerza de corte. Una velocidad de corte excesivamente alta sin un refrigerante adecuado provoca el desgaste térmico de la herramienta; un avance excesivamente alto genera una fuerza elevada y un acabado superficial deficiente.
Los parámetros óptimos dependen del material y de la herramienta; no existe un ajuste universal. Los datos de corte publicados por los fabricantes de herramientas sirven como punto de partida, pero el ajuste durante el proceso —basado en el color de la viruta, el sonido y la calidad del orificio medida— forma parte del control del proceso de taladrado de precisión.
Refrigeración y evacuación de virutas
El refrigerante cumple varias funciones en el taladrado: reduce la temperatura de la zona de corte, lubrica la interfaz de corte y expulsa las virutas del orificio. Para el taladrado superficial de aluminio, suele bastar con el refrigerante por inundación. En el caso del acero inoxidable y el titanio, el refrigerante de alta presión a través de la herramienta resulta significativamente más eficaz, ya que suministra el refrigerante directamente a la punta de corte en lugar de depender del flujo de virutas para transportarlo por el canal de la herramienta.
La lubricación con cantidad mínima (MQL) —una pequeña niebla de aire y aceite dirigida con precisión— es una alternativa eficaz para algunas aplicaciones con aluminio y acero en las que la gestión del refrigerante a gran caudal supone una limitación para la producción, y proporciona un acabado superficial muy bueno en el aluminio. Por lo general, no resulta adecuada para el titanio ni para agujeros profundos en acero inoxidable.
Directrices de diseño para la perforación CNC (DFM)
Las decisiones de diseño que se toman antes de que un plano llegue al proveedor encargado del mecanizado determinan en gran medida el coste del taladrado y los resultados en cuanto a calidad. Los orificios mal diseñados —demasiado profundos, demasiado estrechos, demasiado próximos entre sí o con tolerancias excesivas— aumentan el coste del mecanizado, incrementan el riesgo de rechazo y generan inestabilidad en la producción que no mejora solo con la capacidad del proveedor.
Profundidad del orificio: la principal restricción del DFM
Limitar la profundidad del orificio a ≤5× su diámetro, siempre que la función lo permita, evita los problemas de evacuación de virutas, desviación de la herramienta y gestión del calor que plantean los orificios más profundos. Muchos diseños especifican la profundidad del orificio en función del espesor disponible del material o de la conveniencia geométrica, en lugar de basarse en la profundidad funcional mínima; por lo tanto, evaluar si un orificio pasante podría sustituir a uno ciego, o si se podría reducir la profundidad de un orificio ciego, suele suponer un ahorro en la fabricación.
Cuando se requieran orificios profundos por motivos funcionales (canales hidráulicos, conductos de refrigeración, orificios estructurales), el plano de diseño debe especificar el método de mecanizado —perforación con pistola, perforación con refrigeración interna— en lugar de dejar que el proveedor interprete una geometría compleja sin ninguna orientación.
Especificaciones de tolerancia
El impacto de la tolerancia en los costes no es lineal: especificar ±0,01 mm cuando ±0,05 mm es funcionalmente adecuado puede multiplicar por 3 a 5 el coste del acabado del orificio, debido a la incorporación de una operación de escariado o mandrinado. La tolerancia debe derivarse de los requisitos funcionales del orificio: no debe especificarse de forma conservadora, ni heredarse de un diseño anterior, ni aplicarse de manera uniforme a todos los orificios independientemente de su función.
Una regla práctica: para cada orificio de un plano, pregúntate qué fallo de montaje o de funcionamiento se produciría si el diámetro fuera 50% más holgado. Si la respuesta es “ninguno”, se puede relajar la tolerancia. Aplica tolerancias estrictas (±0,01-0,02 mm) únicamente a los orificios con ajustes funcionales: pasadores de centrado, ajustes a presión, asientos de rodamientos y elementos de alineación de precisión.
Tamaños estándar de brocas
Especificar los diámetros de los orificios a partir de series de brocas estándar (series de diámetros de brocas ISO o su equivalente en pulgadas) permite al proveedor utilizar herramientas estándar disponibles en el mercado sin necesidad de rectificar brocas especiales. Los diámetros de broca personalizados —habituales en diseños heredados de características de piezas torneadas o ajustados para “redondear” tamaños estándar— requieren herramientas especiales, alargan los plazos de entrega y aumentan los costes. Cuando el requisito funcional sea un rango de tolerancia específico en lugar de una dimensión nominal concreta, utilice el tamaño de broca estándar más cercano dentro de ese rango de tolerancia.
Distancia entre agujeros
Tanto la distancia mínima al borde (del centro del orificio al borde de la pieza) como la distancia mínima entre orificios influyen en la estabilidad del mecanizado y en la integridad estructural de la pieza. Como pauta general, la distancia al borde debe ser ≥ 1,5 veces el diámetro del orificio y la distancia entre orificios (de centro a centro) ≥ 2 veces el diámetro del orificio. Una separación menor reduce la rigidez del material entre los agujeros, lo que provoca vibraciones durante el taladrado y reduce la eficacia estructural de la sección restante.
Agujeros ciegos frente a agujeros pasantes
El mecanizado de los agujeros ciegos resulta considerablemente más costoso que el de los agujeros pasantes del mismo diámetro y tolerancia. Plantean dificultades a la hora de evacuar las virutas (estas deben recorrer toda la profundidad del agujero en sentido ascendente, en lugar de salir por la boca), requieren un control minucioso de la profundidad para evitar daños en el fondo y dificultan el acceso del refrigerante a la punta de corte.
Cuando la función permita un orificio pasante, especifíquelo. Cuando se requieran orificios ciegos, el plano debe especificar explícitamente si la geometría del fondo es plana o en punta; una indicación ambigua como “orificio ciego” deja a criterio del proveedor la interpretación de la geometría del fondo, lo que a menudo da lugar a un resultado que no se ajusta a la intención del diseñador. En el caso de los orificios ciegos de fondo plano, suele ser necesaria una operación independiente de fresado o mandrinado tras el taladrado.
Lista de comprobación de DFM para el taladrado CNC
| Decisión de diseño | Recomendación sobre el diseño para la fabricación (DFM) |
|---|---|
| Profundidad del orificio | ≤ 5×D para perforaciones estándar; especificar el proceso para agujeros más profundos |
| Diámetro del orificio | Utiliza brocas de tamaño estándar siempre que sea posible |
| Tolerancia | Especificar en función de la función; evitar ±0,01 mm en los orificios no críticos |
| Distancia entre agujeros | ≥ 2×D de centro a centro; ≥ 1,5×D de distancia entre bordes |
| Ciego frente a de paso | Se recomienda utilizar orificios pasantes; especificar la geometría del fondo en los orificios ciegos |
| Tipo de tolerancia | Tolerancia de posición (posición real) para los orificios críticos para el montaje |
| Cadena de procesos | Indica si es necesario escariar o mandrinar (no lo dejes sin especificar) |
Problemas habituales en la perforación CNC y sus soluciones
Formación de Burr
Las rebabas en la entrada o salida del orificio se encuentran entre los defectos de perforación más habituales, sobre todo en materiales dúctiles (aluminio, acero dulce) y en el momento de la perforación en secciones delgadas.
Causas fundamentales: Cantos de corte desafilados o desgastados; velocidad de avance excesiva, sobre todo en el momento de la perforación; falta de material de apoyo en la salida (desgarro en el lado de salida).
Soluciones: Sustituya las brocas a intervalos programados en lugar de utilizarlas hasta que fallen; reduzca la velocidad de avance en los últimos 10–15% de la profundidad de perforación; utilice placas de apoyo para agujeros pasantes en secciones delgadas; añada una especificación de desbarbado secundario cuando sea funcionalmente necesario que no haya rebabas para el montaje o el sellado.
Las rebabas no eliminadas tienen consecuencias funcionales reales: impiden que las superficies de contacto encajen a ras, comprometen la eficacia del sellado en las interfaces de fluidos y suponen un riesgo para la seguridad en la manipulación de conjuntos de precisión.
Error de posición (desviación en la ubicación del orificio)
El error de ubicación del orificio —la distancia entre el centro previsto y el centro real del orificio— suele deberse a problemas relacionados con la sujeción, la configuración o la programación, más que a la propia operación de taladrado.
Causas fundamentales: Rigidez insuficiente de la sujeción de la pieza, lo que permite que esta se desplace durante el corte; desviación de la herramienta debido a un saliente excesivo o a una fuerza de corte excesiva; referencia de punto de referencia incorrecta en la programación CAM; deriva térmica de la máquina durante ciclos de producción prolongados.
Soluciones: Mejorar el área de contacto y la fuerza de sujeción de la pieza; utilizar el taladrado puntual o el taladrado de centrado antes de taladrar para crear un punto de inicio preciso; minimizar el saliente de la herramienta; comprobar que la alineación de los puntos de referencia en la programación CAM coincida con la estructura de los puntos de referencia del plano.
Un error de posicionamiento de entre 0,02 y 0,05 mm —que se produce con facilidad en una configuración mal controlada— provoca desalineaciones en el montaje de componentes de precisión, una distribución desigual de la carga en las uniones atornilladas y problemas de interferencia en los patrones de orificios de ajuste a presión.
Rotura de herramientas
La rotura de la herramienta durante la perforación se debe casi siempre a la acumulación de virutas, a un suministro insuficiente de refrigerante o a unos parámetros incorrectos, y no a una resistencia insuficiente de la herramienta. La broca no falla; se atasca por las virutas o sufre daños térmicos.
Causas fundamentales: Acumulación de virutas en los orificios profundos debido a una selección incorrecta del ciclo (G81 cuando se necesita G83); suministro insuficiente de refrigerante, lo que impide la disipación del calor en la punta de corte; velocidad de avance excesiva, lo que genera un volumen de virutas que las ranuras no pueden evacuar; excentricidad de la herramienta superior a aproximadamente 0,02 mm, lo que provoca una carga desigual en los filos de corte.
Soluciones: Utilice un ciclo de taladrado por toques adecuado para la profundidad; compruebe que la presión del refrigerante a través de la herramienta sea la adecuada (normalmente entre 20 y 60 bar para el taladrado de acero inoxidable y titanio); reduzca la velocidad de avance; compruebe la excentricidad en la punta de la herramienta.
La rotura de la herramienta provoca que queden fragmentos de broca incrustados en la pieza de trabajo, lo que suele requerir una extracción EDM —un proceso costoso y que lleva mucho tiempo— o bien desechar la pieza por completo.
Agujeros demasiado grandes o demasiado pequeños
Un diámetro que se sitúe sistemáticamente fuera de la tolerancia indica un problema sistemático del proceso, más que una variación aleatoria.
Agujeros de gran tamaño: El desgaste progresivo de la herramienta aumenta el diámetro efectivo de corte; una elevada excentricidad de la herramienta provoca que el diámetro de la órbita sea mayor que el nominal de la broca; expansión térmica de la broca durante un corte prolongado.
Agujeros de diámetro inferior al normal: Recuperación elástica del material de la pieza tras el taladrado (habitual en algunos plásticos y materiales compuestos); pulido del agujero debido a una velocidad de corte demasiado lenta en algunos metales dúctiles.
Soluciones: Implantar un sistema de control de la vida útil de las herramientas y su sustitución a intervalos definidos; medir la excentricidad en la punta de la herramienta antes de iniciar la producción; calibrar los parámetros de corte para tener en cuenta la recuperación elástica específica del material.
Aplicaciones de perforación del CNC por sectores
Automotor
Los componentes del tren de transmisión y del motor de los vehículos requieren patrones de orificios de gran volumen con una precisión posicional y una calidad superficial constantes. Los conductos de aceite y los canales de refrigerante del bloque del motor requieren taladrados profundos con rectitud controlada. Los orificios para cojinetes de la carcasa de la transmisión requieren un mandrinado tras el taladrado para alcanzar las tolerancias dimensionales y de redondez que determinan la alineación del eje del engranaje. Los cuerpos de las pinzas de freno requieren patrones precisos de orificios para pernos a fin de mantener la alineación bajo la carga dinámica del frenado.
Según nuestra experiencia en la fabricación de carcasas de transmisiones para automóviles, la cadena de procesos estándar consiste en taladrar el orificio del cojinete y, a continuación, realizar un mandrinado de precisión; el taladrado estándar por sí solo no permite alcanzar el diámetro de orificio de ±0,015 mm ni la redondez de 0,005 mm necesarios para la instalación de la pista del cojinete.
Aeroespacial
Los conjuntos estructurales aeroespaciales —en particular, las estructuras de revestimiento remachadas— contienen miles de orificios para elementos de fijación que deben colocarse dentro de estrictas tolerancias de posición real para mantener la continuidad estructural bajo cargas de fatiga. Los orificios para remaches de la estructura primaria de las aeronaves suelen perforarse y escariarse, y en algunas aplicaciones es necesario realizar una expansión en frío del orificio acabado para introducir una tensión residual de compresión beneficiosa que mejora significativamente la vida útil frente a la fatiga.
Los componentes estructurales de titanio requieren una gestión cuidadosa de los parámetros: bajas velocidades de corte (30-50 m/min para el Ti-6Al-4V), refrigerante a alta presión a través de la herramienta, herramientas afiladas que deben sustituirse con frecuencia y ciclos de taladrado por toques para profundidades superiores a 3×D. Las consecuencias de unas prácticas inadecuadas de taladrado del titanio —daños en la superficie de trabajo, microfisuras térmicas, elevada tensión residual de tracción en las superficies de los orificios— pueden pasar desapercibidas en una inspección visual, pero reducen significativamente la vida útil frente a la fatiga.
Productos sanitarios
La fabricación de instrumentos médicos e implantes requiere orificios que cumplan con las tolerancias dimensionales establecidas en las normas de documentación de calidad ISO 13485. Los orificios piloto de los tornillos óseos exigen un control preciso del diámetro para el acoplamiento de la rosca: un orificio demasiado pequeño aumenta el par de inserción y el riesgo de daño óseo; un orificio demasiado grande reduce el agarre de la rosca. Los vástagos de los instrumentos quirúrgicos con múltiples orificios transversales requieren un control de posición preciso, con una tolerancia de entre 0,02 y 0,03 mm, para garantizar una articulación adecuada.
Electrónica y microcomponentes
El taladrado de orificios pasantes en placas de circuito impreso (PCB) con diámetros de entre 0,1 y 0,5 mm requiere equipos de taladrado de alta velocidad específicos, con husillos que funcionan a velocidades de entre 80 000 y 200 000 rpm. A estas escalas, la excentricidad y la vibración de la herramienta influyen de manera determinante en la precisión dimensional, y la vida útil de la broca se mide en cientos de orificios, en lugar de los miles que se pueden alcanzar en aplicaciones de perforación de metal. Los materiales compuestos de los PCB (FR4, vidrio-epoxi) son abrasivos y requieren brocas recubiertas de diamante o de carburo que deben sustituirse con frecuencia.
Factores que influyen en el coste de la perforación CNC
Factores principales que influyen en los costes
Dureza del material — Los materiales más duros requieren velocidades de corte más lentas, aceleran el desgaste de la herramienta y pueden exigir ciclos de taladrado por toques que alargan la duración del ciclo. El taladrado de titanio e Inconel resulta considerablemente más caro por orificio que el de aluminio. El acero inoxidable se sitúa entre estos dos extremos.
Número de agujeros — Cada orificio adicional aumenta el tiempo de ciclo de forma proporcional. La producción a gran escala de piezas idénticas se beneficia de trayectorias de herramienta optimizadas que minimizan el tiempo de desplazamiento rápido entre orificios.
Profundidad — La profundidad del orificio aumenta el coste de forma desproporcionada. Un orificio de 8×D puede tardar entre 4 y 6 veces más en mecanizarse que un orificio equivalente de 2×D en el mismo material, debido al tiempo adicional que supone el ciclo de picado, a la reducción de las velocidades de avance y a los cambios adicionales de herramienta provocados por el desgaste acelerado.
Tolerancia — El paso de un taladrado estándar de ±0,05 mm a un mandrinado o escariado de precisión de ±0,010 mm suele suponer una operación adicional, una configuración más y un tiempo de inspección considerablemente mayor por pieza.
Longitud de la cadena de procesos — Cada operación adicional (taladrado → aplanado → avellanado → escariado) supone un aumento del tiempo de mecanizado, cambios de herramienta y posibles errores de ajuste.
Oportunidades de reducción de costes
La mayor parte de la reducción de costes en la perforación CNC se produce en la fase de diseño:
- Si se sustituyen las especificaciones de tolerancia de ±0,010 mm en los orificios no funcionales por ±0,050 mm, se elimina por completo la operación de mandrinado o escariado.
- La sustitución de los agujeros ciegos por agujeros pasantes, siempre que sea geométricamente posible, elimina los problemas de evacuación de virutas y la incertidumbre sobre la profundidad que plantea el taladrado ciego.
- El uso de taladros de tamaño estándar permite utilizar herramientas disponibles en el mercado. Especificar diámetros no estándar —por ejemplo, 8,3 mm en lugar de 8 mm— requiere la adquisición de herramientas especiales, lo que aumenta los plazos de entrega y los costes.
- Limitar los agujeros profundos innecesarios evita la sobrecarga que suponen los ciclos de taladrado por pulsos y el uso de herramientas especializadas.
Desde el punto de vista de las compras, la medida más eficaz es solicitar a los proveedores comentarios sobre el diseño para la fabricación (DFM) antes de dar por concluidos los planos. Según nuestra experiencia en producción al revisar los planos de los clientes, identificar y corregir dos o tres tolerancias excesivas o agujeros ciegos innecesarios suele reducir el coste presupuestado entre un 15 % y un 30% en componentes complejos con múltiples agujeros; un ahorro que se puede conseguir íntegramente en la fase de diseño y que ya no es posible una vez iniciado el mecanizado.
Principales conclusiones
- El taladrado CNC alcanza una tolerancia de diámetro de ±0,05–0,15 mm y una precisión posicional de ±0,02–0,05 mm en operaciones estándar: adecuado para orificios pasantes y la colocación de elementos de fijación, pero insuficiente para ajustes de precisión.
- La cadena de procesos determina la calidad final del orificio: taladrado → escariado (±0,005–0,02 mm) → mandrinado (±0,01–0,03 mm) → bruñido (a nivel de micras), cada paso con requisitos cada vez más estrictos.
- La relación entre la profundidad y el diámetro determina la elección del proceso: taladrado estándar por debajo de 3×D, taladrado por pulsos hasta 10×D y taladrado con taladro de alta velocidad por encima de 10×D. Superar estos valores sin adaptar el proceso es la causa más habitual de defectos de taladrado y rotura de herramientas.
- El desgaste de las herramientas es la principal causa de la variación sistemática del diámetro. En producción: la práctica correcta consiste en realizar sustituciones programadas a intervalos definidos, en lugar de esperar a que se produzca una avería.
- El comportamiento del material determina la estrategia de parámetros: el titanio requiere un refrigerante a baja velocidad y alta presión; el acero inoxidable requiere herramientas recubiertas y taladrado por picadas; el aluminio requiere herramientas afiladas y una buena evacuación de virutas.
- Las decisiones de diseño influyen en los costes de producción: La profundidad, la tolerancia, la distancia entre orificios, si se trata de orificios ciegos o pasantes, y si el diámetro es estándar o personalizado determinan en conjunto el 70–80% del coste del taladrado. Se trata de decisiones de diseño, no de decisiones relacionadas con la capacidad del proveedor.
- Para los compradores de OEM, al especificar tolerancias derivadas del análisis funcional en lugar de valores predeterminados conservadores y solicitar comentarios sobre el diseño para la fabricación (DFM) antes de la aprobación de los planos, se reduce de forma sistemática el coste de taladrado de CNC entre un 15 % y un 30% en piezas complejas, sin comprometer en absoluto el rendimiento funcional.
Preguntas frecuentes
¿Qué precisión se puede alcanzar con la perforación CNC?
El taladrado estándar CNC alcanza una precisión posicional de ±0,02-0,05 mm y una tolerancia de diámetro de ±0,05-0,15 mm, dependiendo del material, la profundidad y el estado de la máquina. Para aplicaciones que requieren un control más estricto del diámetro, el taladrado es el primer paso de una cadena de procesos: el escariado alcanza una tolerancia de diámetro de ±0,005–0,02 mm con un acabado superficial de Ra 0,4–1,6 µm; el mandrinado alcanza una tolerancia de ±0,01–0,03 mm con una precisión posicional corregida; el bruñido alcanza una tolerancia de ±0,001–0,005 mm con un acabado superficial de Ra 0,1–0,4 µm. El proceso adecuado viene determinado por los requisitos de tolerancia funcional del orificio, y no por la precisión máxima alcanzable.
¿Cuál es la diferencia entre el taladrado, el escariado y el mandrinado CNC?
El taladrado CNC crea el orificio haciendo avanzar una broca giratoria: es un método rápido y eficaz, pero limitado a una tolerancia de diámetro de ±0,05–0,15 mm y un acabado superficial de Ra 1,6–3,2 µm. El escariado utiliza una herramienta de acabado de múltiples canales que sigue el eje del orificio taladrado para mejorar la precisión del diámetro (±0,005–0,02 mm) y el acabado superficial, pero no corrige de forma significativa el error de posición. El mandrinado utiliza una herramienta de un solo punto sobre un eje de rotación para mecanizar el diámetro del orificio con precisión; puede corregir tanto el diámetro como la posición, lo que lo convierte en el proceso adecuado cuando se necesitan tanto precisión como corrección posicional. El bruñido utiliza piedras abrasivas en el interior del orificio para obtener el acabado superficial más fino y la cilindricidad más ajustada, normalmente después de que el rectificado o el mandrinado hayan establecido la geometría.
¿Hasta qué profundidad se puede perforar de forma fiable con el método CNC?
El taladrado estándar CNC es fiable hasta aproximadamente 3 veces el diámetro (3×D) en la mayoría de los materiales. Entre 3×D y 10×D, se requieren ciclos de taladrado por picadas (retracción intermitente para la evacuación de virutas). Más allá de 10×D, se necesitan métodos especializados de taladrado profundo —principalmente el taladrado con pistola con refrigerante interno a alta presión— para conseguir una rectitud, un acabado superficial y una vida útil de la herramienta aceptables. A medida que aumenta la relación L/D, la evacuación de virutas se convierte en la principal preocupación del proceso: las virutas acumuladas provocan una acumulación de calor y la rotura de la herramienta. Especificar profundidades de taladro que superen estas directrices sin indicar el enfoque de proceso adecuado hace que la responsabilidad de resolver el problema recaiga íntegramente en el proveedor.
¿Qué materiales se pueden perforar con CNC?
El taladrado CNC es aplicable a prácticamente todos los materiales de ingeniería —metales (aluminio, acero al carbono, acero inoxidable, titanio, Inconel, latón, cobre), plásticos técnicos (ABS, PEEK, nailon, policarbonato) y materiales compuestos (fibra de carbono, fibra de vidrio)— con las herramientas adecuadas. La selección del material determina la estrategia de parámetros: el aluminio se perfora a alta velocidad (150-300 m/min) con herramientas afiladas de ángulo de inclinación positivo; el titanio requiere una velocidad de corte muy baja (30-50 m/min), refrigerante a alta presión a través de la herramienta y un cambio frecuente de la misma; el acero inoxidable requiere herramientas de carburo recubiertas y taladrado por picadas en cualquier profundidad que supere las mínimas; los compuestos de fibra de carbono requieren herramientas recubiertas de diamante o de diamante policristalino (PCD) para resistir el contenido de fibra altamente abrasivo.
¿Cuándo se debe especificar el escariado tras el taladrado?
El escariado debe especificarse cuando el orificio requiera una tolerancia de diámetro más ajustada que aproximadamente ±0,03 mm, un acabado superficial mejor que Ra 1,6 µm o un ajuste de precisión (clase H7, H8) para pasadores, ejes o rodamientos. El escariado no corrige los errores de posición; si se requiere precisión tanto en la posición como en el diámetro, el mandrinado es más adecuado que el escariado. Entre las aplicaciones habituales de los orificios escariados se incluyen las ubicaciones de pasadores de centrado (tolerancia H7, ±0,010–0,020 mm), los orificios de posicionamiento de precisión en accesorios y utillaje, y los ajustes con holgura en ejes en los que es fundamental controlar la holgura para mantener la película lubricante.
¿Qué provoca la rotura de las herramientas en la perforación CNC y cómo se previene?
La rotura de la herramienta durante el taladrado se debe casi siempre a la acumulación de virutas, a un refrigerante inadecuado o a parámetros incorrectos, y no a una resistencia insuficiente de la herramienta. Las virutas que se acumulan en las ranuras atascan la broca, el par de torsión supera la resistencia torsional de la herramienta y la broca se rompe. Prevención: utilice el ciclo de taladrado adecuado para la profundidad (G83, taladrado por toques con retracción total para orificios de más de 5×D en materiales difíciles); asegúrese de que la presión y el caudal del refrigerante sean adecuados, especialmente para el taladrado de acero inoxidable y titanio; compruebe que la excentricidad del husillo sea inferior a 0,015 mm en la punta de la herramienta; supervise y controle la velocidad de avance (una velocidad de avance demasiado alta para el material produce un volumen de virutas que las ranuras no pueden evacuar). Cuando se ha producido una rotura de la herramienta, la primera pregunta de diagnóstico es si el tipo de ciclo y la profundidad de perforación eran adecuados para el material y la profundidad; esto explica la mayoría de los casos.
¿Cómo influyen las decisiones de diseño en el coste de perforación de CNC?
Las decisiones de diseño determinan entre el 70 % y el 80 % del coste de taladrado antes de que comience cualquier proceso de mecanizado. Las opciones de diseño que más encarecen el proceso son: especificar tolerancias más ajustadas de lo funcionalmente necesario (±0,010 mm cuando ±0,050 mm funciona adecuadamente elimina toda una operación de escariado o mandrinado y su inspección asociada); especificar agujeros ciegos cuando unos agujeros pasantes cumplirían la misma función (los agujeros pasantes son significativamente más rápidos y fiables de taladrar); especificar diámetros de agujero no estándar que requieran herramientas a medida; y permitir profundidades de agujero innecesarias que requieran ciclos de taladrado por pulsos o métodos de taladrado profundo. En la revisión práctica de la producción, relajar las especificaciones de tolerancia en los orificios no funcionales, convertir los orificios ciegos en orificios pasantes y estandarizar los tamaños de los orificios a los valores estándar de las series de brocas reduce de forma sistemática el coste de taladrado entre un 15 % y un 30 % en componentes complejos con múltiples orificios.
Redactado por el equipo de ingeniería de CMS, con más de 15 años de experiencia en mecanizado de precisión CNC en aplicaciones de taladrado, escariado, mandrinado y taladrado profundo para la fabricación en los sectores de la automoción, aeroespacial, médico e industrial OEM. Referencias técnicas: ISO 286-1 (Límites y ajustes), ASME Y14.5-2018 (Dimensionamiento y tolerancias), SME Machining Handbook (Taladrado y perforación), ISO 13485 (Sistemas de calidad de dispositivos médicos).
¿Cómo conseguir componentes perforados de precisión CNC con calidad de perforación verificada?
En CMS, realizamos taladrados, escariados y mandrinados con clases de tolerancia IT6–IT7, con una verificación posicional completa según CMM y un informe documentado de la rugosidad superficial. Antes de iniciar la producción, se revisa cada trabajo de taladrado para comprobar la viabilidad de la relación profundidad-diámetro, la selección de la cadena de procesos y la viabilidad de las tolerancias, de modo que sus piezas se diseñen en función del proceso y no haya que rediseñarlas tras el primer lote.
[Solicita una revisión de DFM y un presupuesto de taladrado CNC →]


