
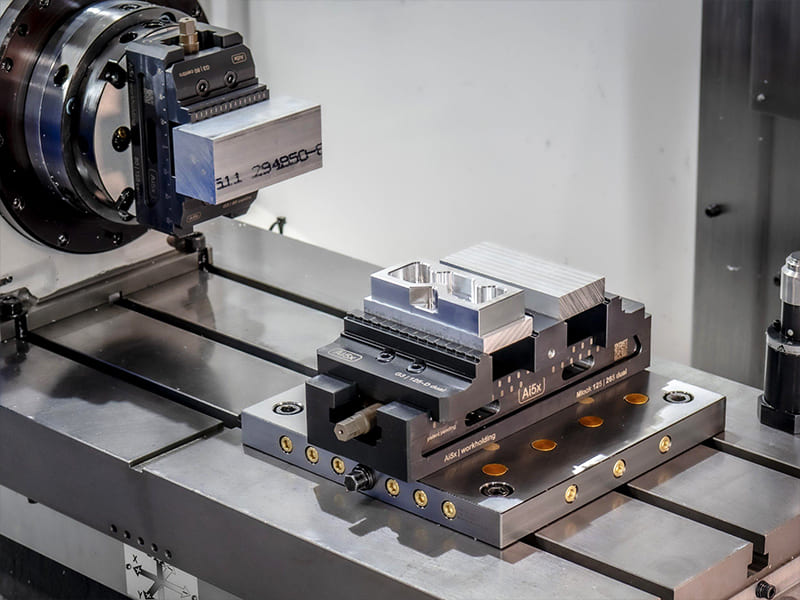
Цех CNC, выполняющий программу из 200 алюминиевых кронштейнов, использует стандартные верстачные тиски для фрезерования — параллельность губок составляет примерно 0,08 мм по всей поверхности губок. Детали показывают позиционную погрешность 0,06 мм на отверстиях, и 12% требуют доработки из-за несоответствия допускам. Переход на прецизионные слесарные тиски со шлифованными губками (параллельность ≤0,01 мм) и прижимом с подтягиванием вниз устраняет подъём губок, снижает позиционную погрешность до ≤0,015 мм и снижает процент доработки до менее 1%. Тиски стоят в 4 раза дороже верстачных, но экономят $3 200 на стоимости доработки по всей программе — окупаясь в первом же производственном цикле. Мы регулярно оптимизируем выбор закрепления для фрезерных программ CNC. Слесарные тиски — это прецизионное зажимное устройство, предназначенное для жёсткого, прямоугольного и повторяемого закрепления заготовок под воздействием сил резания. В отличие от универсальных верстачных тисков, слесарные тиски имеют прецизионно шлифованные поверхности губок (параллельность ≤0,01–0,02 мм), механизмы зажима с защитой от подъёма и тяжёлую жёсткую конструкцию, обеспечивающую точность размеров на протяжении всех операций резания.
Это руководство охватывает: что такое слесарные тиски, их основные компоненты, принцип работы, типы (слесарные vs CNC vs верстачные vs инструментальные), фиксированное vs поворотное основание, критерии выбора, процедуру настройки и выверки, стратегии закрепления для производства, особенности CNC, влияние на стоимость, обслуживание и практическую систему принятия решений.
Основные компоненты
| Компонент | Функция | Влияние инженерии |
|---|---|---|
| Неподвижная губка | Базовая поверхность отсчёта | Контролирует прямоугольность и повторяемость |
| Подвижная губка | Прикладывает усилие зажима | Влияет на стабильность удержания |
| Ходовой винт | Преобразует крутящий момент в линейное усилие | Влияет на постоянство зажима |
| Корпус тисков | Конструктивный каркас | Определяет жёсткость и виброустойчивость |
| Основание (фиксированное/поворотное) | Крепится к столу станка | Влияет на точность выравнивания |
| Губки | Контактируют с поверхностью заготовки | Влияют на сцепление, защиту и кастомизацию |
Неподвижная губка является прецизионной базой — шлифованная плоская и прямоугольная с точностью ≤0,01–0,02 мм. Любое отклонение напрямую переносится на геометрию детали. Механизм подтягивания вниз (защита от подъёма) в качественных слесарных тисках использует клиновую конструкцию, которая при затягивании подтягивает заготовку вниз к подкладкам — предотвращая подъём губок вверх, из-за которого детали садятся неровно. По нашим производственным данным, тиски с защитой от подъёма снижают погрешность посадки деталей примерно на 80% по сравнению со стандартными винтовыми тисками — эффект подтягивания вниз является наиболее значимой функцией для стабильного позиционирования деталей.
Принцип работы
Рукоятка вращает ходовой винт, который перемещает подвижную губку к неподвижной или от неё. Заготовка зажимается между двумя губками — неподвижная губка обеспечивает базовый отсчёт, подвижная прикладывает усилие. Сцепление зависит от текстуры поверхности губок, площади контакта и усилия зажима.
Критический баланс: Достаточное усилие для сопротивления нагрузкам резания без деформации тонкостенных деталей. Слишком малое → деталь смещается во время обработки. Слишком большое → размерная деформация на деликатных элементах. Выравнивайте направление зажима против основной силы резания для максимальной стабильности.
Типы
| Тип | Точность | Лучшее для |
|---|---|---|
| Слесарные тиски | Высокая (±0,01–0,02 мм) | Общее прецизионное фрезерование, мелкосерийное CNC |
| Тиски CNC (производственные) | Очень высокий | Многосерийные наладки, серийное производство |
| Верстачные тиски | Низкий-средний | Ручные работы, сборка, ремонт |
| Инструментальные тиски | Очень высокий | Мелкие прецизионные детали, шлифование, контроль |
Слесарные тиски является универсальным стандартом — прецизионно шлифованные губки, хорошая жёсткость, подходят как для ручных работ, так и для фрезерования CNC. Справляются с большинством задач закрепления для мелко- и среднесрийного производства.
Тиски CNC оптимизированы для производства — разработаны для повторяемости с совместимостью с мягкими губками, мультизажимом и интеграцией модульных приспособлений. Быстрая загрузка/разгрузка. Стабильное позиционирование across партий. Одна распространённая ошибка, которую мы наблюдаем: использование универсальных верстачных тисков для фрезерования CNC ради экономии — отсутствие прецизионно шлифованных поверхностей и механизма защиты от подъёма приводит к нестабильному зажиму, который создаёт больше затрат на брак, чем экономия на тисках.
Верстачные тиски крепятся на верстаке для общего удержания при ручных операциях. Не шлифованы прецизионно. Не подходят для CNC или работ с жёсткими допусками.
Инструментальные тиски Компактные и чрезвычайно точные — используются для шлифования, EDM, контроля и мелких точных деталей. Ограниченная ёмкость зажима.
Фиксированное основание vs поворотное основание
| Основание | Преимущество | Ограничение |
|---|---|---|
| Фиксированное | Более высокая жёсткость, лучшая точность, меньшая высота | Без регулировки угла |
| Поворотное | Быстрое угловое позиционирование (0–360°) | Пониженная жёсткость, требуется повторная выставка |
Фиксированное основание обеспечивает максимальную жёсткость — прямое крепление к столу станка с меньшим числом сопряжений означает меньший прогиб и лучшую параллельность. Стандарт для обработки CNC и точных работ. Поворотное основание позволяет быстро поворачивать для угловых элементов при ручном фрезеровании — удобно, но увеличивает высоту пакета (снижая жёсткость) и требует повторной выставки по индикатору после каждого поворота. По нашему опыту в цехе, примерно 90% наших наладок тисков CNC используют фиксированные основания — углы достигаются программированием траектории инструмента или 4-й/5-й осью, а не механическим поворотом тисков.
Как выбрать
| Фактор | Рекомендации |
|---|---|
| Ширина губок | Соответствие типичному размеру детали (обычно 4″, 6″, 8″) |
| Раскрытие губок | Обеспечить зазор для детали + параллелек |
| Жёсткость | Более тяжёлые/жёсткие для резки стали |
| Точность | ≤0,01–0,02 мм параллельность для точных работ |
| Тип основания | Фиксированное для CNC, поворотное только при необходимости |
| Совместимость с мягкими губками | Необходимо для серийного производства CNC |
Правило выбора размера: Тиски 6″ покрывают большинство стандартных фрезерных работ CNC. 4″ для мелких точных деталей. 8″ для тяжёлых или крупных компонентов. Подбирайте размер тисков под стол станка — увеличенные тиски занимают лишнее место на столе, уменьшенные ограничивают ёмкость детали.
Установка и выставка
Правильная выставка обеспечивает параллельность неподвижной губки оси X станка — обязательное условие для выдерживания допусков на прямоугольных элементах.
Шаг 1: Очистите все контактные поверхности — стол, T-пазы, низ тисков. Даже мелкий мусор вносит погрешность 0,01–0,05 мм. Шаг 2: Установите тиски и слегка затяните T-болты (не затягивайте полностью). Шаг 3: Установите индикатор на шпиндель или магнитное основание. Проведите вдоль неподвижной губки слева направо. Шаг 4: Осторожно постучите по тискам мягким молотком для регулировки, пока биение не окажется в пределах цели (≤0,01 мм для точных работ, ≤0,02 мм для общих). Шаг 5: Затягивайте болты постепенно, попеременно с обеих сторон. Повторяйте проверку после каждого этапа затяжки — затяжка может сместить тиски. Шаг 6: Проверьте с помощью контрольного блока — зажмите и проверьте подъём или наклон губок.
Целевые допуски: Общая обработка ≤0,02 мм. Точные работы ≤0,005–0,01 мм. После выставки избегайте снятия тисков без необходимости — каждая переустановка требует повторной выставки.
Стратегии закрепления заготовки
Параллельки: Поддерживают детали приподнятыми и ровными. Позволяют сквозное сверление и фрезерование. Обеспечивают постоянную привязку по высоте Z.
Мягкие губки: Обрабатываемые алюминиевые или из мягкой стали губки, профилированные под контур детали. Увеличивают площадь контакта на нерегулярной геометрии. Снижают деформацию хрупких деталей. Необходимы для серийного производства CNC с постоянной загрузкой деталей.
Твёрдые губки: Закалённая сталь для долговечности и повторяющегося стандартного зажима. По умолчанию для общих работ.
Наладка с несколькими тисками: Установите 2–4 тисков на одном столе для параллельной обработки. Сокращает время простоя и увеличивает производительность за цикл. По нашим производственным данным, установка двух тисков на станках CNC повышает эффективную производительность примерно на 40–60% по сравнению с одним тисками — станок обрабатывает одну деталь, пока оператор загружает другую.
Упоры: Фиксированные упорные штифты или блоки для повторяемого позиционирования деталей. Более быстрая загрузка без измерений. Критично для серийной стабильности.
Двухпозиционные тиски: Зажимайте две детали в одних тисках — удваивает количество деталей за цикл.
Особенности CNC
Слесарные тиски хорошо работают в CNC для прототипов, малых партий и простых призматических деталей. Для крупносерийного производства тиски, специально разработанные для CNC, с системами мягких губок, многопозиционной возможностью и модульной оснасткой обеспечивают лучшую повторяемость и производительность.
Ключевые факторы CNC: Повторяемое позиционирование (используйте упоры и точные параллели). Постоянное усилие зажима (ручная затяжка варьируется — разработайте единообразный метод для операторов). Зазор для инструмента (убедитесь в отсутствии помех между траекторией инструмента и губками тисков). Выравнивание нескольких тисков (проверьте высоту и параллельность всех блоков при использовании нескольких тисков). В проектах, которые мы реализовали, переход от универсальных слесарных тисков к специализированным системам тисков CNC с мягкими губками и упорами сокращает среднее время наладки примерно на 35% и улучшает размерную стабильность на 40–50% в серийных программах.
Влияние на стоимость
Закрепление заготовки напрямую влияет на стоимость обработки через время наладки, процент брака и стабильность процесса.
Риски низкокачественных тисков: Вибрация (дребезг), смещение детали, размерный дрейф → переделка и брак. Точные слесарные тиски стоят дороже upfront, но уменьшают вариацию, повышая выход годных.
Время наладки: Может составлять 20–40% от общей стоимости обработки в малых партиях. Оптимизированное закрепление заготовки (упоры, модульные плиты, мягкие губки) значительно сокращает время загрузки и усилия на выравнивание.
Инвестиции в мягкие губки: Дополнительные первоначальные затраты на изготовление custom губок. Окупаются более быстрой загрузкой, лучшим зажимом сложных деталей и снижением вариабельности оператора. Оправдано на любой повторяющейся производственной программе.
Обслуживание
Очищайте после каждого использования — удаляйте стружку, СОЖ и загрязнения, вызывающие ошибки выравнивания. Смазывайте ходовой винт и направляющие регулярно — снижает износ и обеспечивает плавный зажим. Осматривайте губки на наличие вмятин, износа и неровных поверхностей — повреждённые губки снижают сцепление и точность. Наносите лёгкое масло после использования для предотвращения ржавчины — ржавчина влияет на плоскостность и параллельность. Проверяйте параллельность и перпендикулярность периодически (≤0,01–0,02 мм) — обеспечивает стабильные результаты обработки. Заменяйте изношенные компоненты (ходовой винт, шпонки, губки) до того, как они ухудшат производительность.
Руководство по принятию решений
| Состояние | Рекомендация |
|---|---|
| Плоские призматические детали | Слесарные тиски |
| Прототип / малая серия | Слесарные тиски |
| Серийное производство CNC | Тиски CNC + мягкие губки + упоры |
| Тонкостенные / хрупкие | Мягкие губки с поддержкой |
| Нерегулярная геометрия | Custom оснастка |
| Многосторонняя обработка | Закрепление заготовки 4/5-axis |
| Ручная работа в цехе | Верстачные тиски |
| Малые точные детали | Инструментальные тиски |
Заключение
Слесарные тиски — это базовый инструмент закрепления заготовки для точного фрезерования — обеспечивающий жёсткость, точность (параллельность ≤0,01–0,02 мм) и повторяемость, которые требуют операции резания. Качество напрямую влияет на процент брака, эффективность наладки и размерную стабильность. Конструкция с защитой от подъёма (pull-down), прецизионно шлифованные губки и жёсткая конструкция — это особенности, которые отличают тиски machining-grade от универсальных верстачных тисков.
Для производства CNC мягкие губки, упоры, многопозиционные установки и правильная выверка превращают простое зажимное устройство в производственную систему закрепления заготовки. Тиски — это не просто держатель инструмента — это точный инструмент, который напрямую определяет качество детали. Нужна помощь в оптимизации закрепления заготовки для вашей программы CNC? [Свяжитесь с нашей инженерной командой] для проектирования оснастки, DFM-анализа и производственной поддержки.
Часто задаваемые вопросы
Что такое слесарные тиски?
Тяжёлое точное зажимное устройство с шлифованными губками (параллельность ≤0,01–0,02 мм) и зажимом с защитой от подъёма для надёжного, повторяемого удержания детали во время фрезерования, сверления, нарезания резьбы и контроля. Не взаимозаменяемы с универсальными верстачными тисками.
Слесарные тиски vs тиски CNC — в чём разница?
Слесарные тиски универсальны для ручной работы и работы CNC. Тиски CNC оптимизированы для производства с совместимостью с мягкими губками, многодетальной возможностью и модульной оснасткой для более быстрого и повторяемого серийного производства.
Нужна ли мне поворотная база?
Обычно нет для CNC — углы достигаются программированием или поворотными осями. Поворотные базы добавляют удобство для ручного фрезерования, но снижают жёсткость. Фиксированная база является стандартом для точной работы CNC (~90% применений).
Как выверить тиски?
Установите индикатор часового типа на шпиндель, обведите вдоль неподвижной губки, постукивайте по тискам для регулировки, пока биение не станет ≤0,01 мм (точная) или ≤0,02 мм (общая). Затягивайте постепенно, повторяйте обвод после каждого этапа. Очистите все поверхности перед началом.
Как влияет закрепление заготовки на стоимость обработки?
Время наладки может составлять 20–40% от общей стоимости в мелкосерийном производстве. Качественные тиски снижают количество брака. Мягкие губки и упоры сокращают время загрузки. Многоместные тисковые приспособления повышают производительность на 40–60%. Закрепление заготовки — это важный рычаг снижения затрат, а не просто деталь наладки.


