
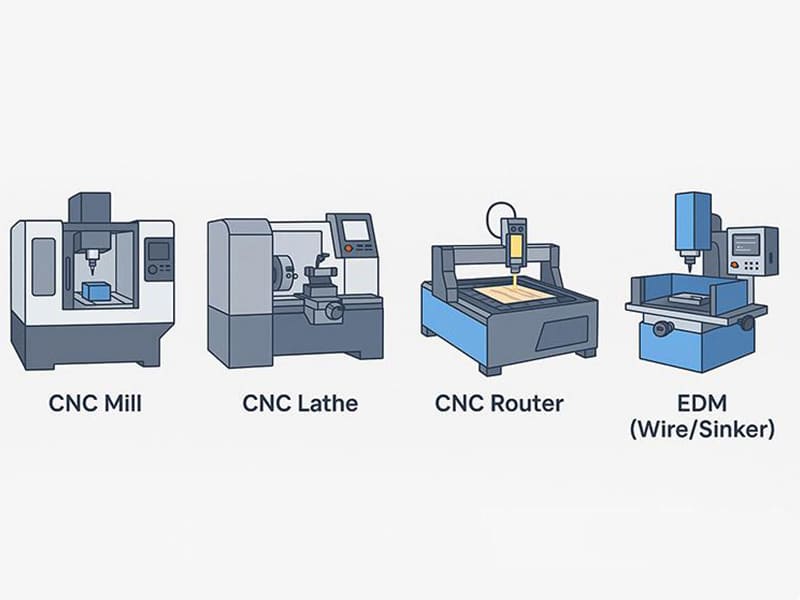
Especificar uma fresadora de 3 eixos para uma peça que precisa de características em cinco faces. Orçar um trabalho de router CNC quando a tolerância exige ±0,02 mm em alumínio 6061. Enviar um suporte aeroespacial de titânio para uma oficina que só tem centros de torneamento. Vemos essas incompatibilidades regularmente — e todas remontam à mesma causa raiz: tratar os tipos de máquinas CNC como intercambiáveis quando eles representam capacidades fundamentalmente diferentes.
Este artigo aborda os tipos de máquinas CNC de uma perspectiva de engenharia e fabricação. Explicamos a lógica de classificação por trás de diferentes máquinas, percorremos os principais tipos por processo de usinagem, comparamos configurações de eixos (3 eixos a 5-axis), cobrimos processos de corte e processos CNC não tradicionais, e fornecemos orientação prática de seleção por material e indústria. Seja você um engenheiro de projeto alinhando a geometria da peça com a capacidade do processo, um engenheiro de fabricação planejando operações, ou uma equipe de compras avaliando fornecedores, o objetivo é ajudá-lo a combinar o tipo certo de máquina com o trabalho certo.
O Que É uma Máquina CNC e Como Ela Funciona?
Uma máquina CNC (Controle Numérico Computadorizado) automatiza operações de usinagem seguindo instruções programadas digitalmente — tipicamente código G — para controlar o movimento da ferramenta, a velocidade do fuso e a taxa de avanço com alta precisão e repetibilidade.
A diferença essencial em relação às máquinas-ferramenta manuais não é apenas a automação — é a consistência de controle. A usinagem manual depende da habilidade do operador e do julgamento em tempo real. A usinagem CNC alcança precisão através de controle servo em malha fechada, permitindo que geometrias complexas sejam produzidas repetidamente com variação mínima.
Um sistema CNC integra vários subsistemas: o controlador (lê o código G e coordena o movimento), servomotores e acionamentos (convertem comandos em movimento linear e rotacional preciso), estrutura da máquina (mesa, fuso, guias — proporcionando rigidez e controle de vibração), e sistema de ferramentas com ATC (troca automática de ferramentas para usinagem multi-operação em uma única configuração).
Como São Classificadas as Máquinas CNC?
Em vez de agrupar máquinas apenas por nome, a prática de engenharia as classifica por três dimensões.
Por processo de usinagem: Subtrativo (fresamento, torneamento, perfuração, retificação), corte térmico (laser, plasma), não tradicional (EDM), e aditivo (impressão 3D controlada por CNC). O tipo de processo define quais materiais e geometrias são fundamentalmente alcançáveis.
Por configuração de eixos: De 2 eixos (torneamento básico) a 3 eixos (fresamento padrão), 4 eixos (rotação indexada), e 5-axis (multi-eixos simultâneos para superfícies complexas). Mais eixos aumentam a flexibilidade, mas também o custo e a complexidade de programação.
Por estrutura da máquina: Centros de usinagem (focados em fresamento com ATC), centros de torneamento (tornos CNC com ferramentas rotativas), e máquinas especializadas vs. de uso geral.
| Classificação | Opções Principais | Impacto da engenharia |
|---|---|---|
| Processo | Subtrativo, EDM, corte, aditivo | Limites de material e tolerância |
| Eixo | 2–5+ eixos | Capacidade geométrica |
| Estrutura | Centro de usinagem / torneamento | Produtividade e estratégia de configuração |
Esta estrutura fornece o contexto necessário para avaliar tipos específicos de máquinas.
Principais Tipos de Máquinas CNC por Processo de Usinagem
Fresadoras CNC
Fresadoras CNC removem material usando uma ferramenta de corte rotativa com movimento linear de eixos. São as máquinas mais versáteis para peças prismáticas e multi-face.
Centros de Usinagem Vertical (VMC) orientam o fuso verticalmente. Oferecem configuração e programação mais fáceis e dominam o trabalho de uso geral. Centros de Usinagem Horizontal (HMC) orientam o fuso horizontalmente, proporcionando evacuação superior de cavacos e estabilidade térmica — mais adequados para usinagem multi-face e volumes de produção mais altos.
Aplicações típicas: carcaças, suportes, placas, componentes estruturais. Tolerância típica: ±0,01–0,05 mm.
Tornos e centros de torneamento CNC
Tornos CNC giram a peça enquanto uma ferramenta estacionária remove material — ideal para geometria axisimétrica como eixos, buchas e pinos.
Centros de torneamento (máquinas de torneamento-fresamento) combinam torneamento com ferramentas rotativas e movimento no eixo Y, permitindo fresamento, perfuração e roscamento em uma única configuração. Na nossa experiência de chão de fábrica, a capacidade de torneamento-fresamento reduz a contagem de configurações em 40–60% em peças cilíndricas complexas comparado a operações separadas de torno e fresadora. Tolerância típica: ±0,005–0,02 mm.
Roteadores CNC
Routers CNC se assemelham a fresadoras, mas otimizam para corte de alta velocidade e baixa força com envelopes de trabalho maiores. Eles lidam bem com madeira, plásticos, compósitos e alumínio macio. No entanto, estruturas de máquina mais leves limitam a rigidez e a capacidade de tolerância — geralmente ±0,05–0,2 mm. Eles são inadequados para peças metálicas de tolerância apertada.
Máquinas de Perfuração e Roscamento CNC
Dedicadas à produção de furos de alta eficiência em padrões repetitivos. Excelente repetibilidade posicional com tempos de ciclo curtos. Comuns em automotivo, eletrônicos e usinagem de painéis.
Retificadoras CNC
A retificação usa rebolos abrasivos para acabamentos superficiais ultrafinos e tolerâncias de nível micron (±0,001–0,005 mm). Essas máquinas realizam o dimensionamento final em materiais endurecidos — superfícies de rolamentos, eixos e componentes de ferramentas. A retificação é um processo de acabamento, não um método de remoção em massa.
| Tipo de Máquina | Movimento Primário | Tolerância típica | Aplicações comuns |
|---|---|---|---|
| Fresagem CNC | Ferramenta rotativa | ±0,01–0,05 mm | Peças prismáticas, carcaças |
| Torno CNC | Peça rotativa | ±0,005–0,02 mm | Eixos, peças cilíndricas |
| Fresadora CNC | Ferramenta rotativa | ±0,05–0,2 mm | Painéis, plásticos, compósitos |
| Perfuração CNC | Avanço linear | Precisão posicional | Padrões de furos |
| retificação CNC | Rebolo abrasivo | ±0,001–0,005 mm | Acabamento de precisão |
Máquinas de Corte e Não Tradicionais CNC
Corte a Laser CNC
Utiliza um feixe de laser focado para derreter ou vaporizar material ao longo de um caminho programado. Proporciona alta velocidade e excelente qualidade de borda em chapas metálicas finas. Cria uma zona afetada pelo calor (ZAC) e é menos adequado para seções espessas ou materiais altamente refletores.
Corte a Plasma CNC
Corta materiais condutores usando um jato de gás ionizado de alta temperatura. Rápido em chapas de aço espessas com custo de equipamento menor que o laser. A desvantagem: kerf maior, ZAC mais ampla e menor precisão dimensional. Melhor onde velocidade e capacidade de espessura superam a precisão.
Corte por Jato de Água
Remove material com um fluxo de água de alta pressão (frequentemente com partículas abrasivas). Zero distorção térmica e compatibilidade extremamente ampla de materiais — metais, compósitos, vidro, pedra. Velocidade de corte mais lenta e custo operacional mais alto limitam a produtividade.
EDM (maquinagem por descarga eléctrica)
Remove material através de faíscas elétricas controladas — sem força de corte envolvida. Arame EDM destaca-se em perfis de precisão e cantos internos apertados. EDM por Penetração usina cavidades, moldes e recursos 3D complexos. Ambos lidam com aços endurecidos e superligas que o corte convencional não consegue atingir. A limitação: remoção de material mais lenta e exigência de material condutor.
| Processo | Precisão | Zona Afetada pelo Calor | Flexibilidade de Material |
|---|---|---|---|
| Corte a laser | Alto | Sim | Metais, chapas finas |
| Corte a plasma | Moderado | Sim (grande) | Metais condutores |
| Jato de água | Moderado-alto | Nenhum | Muito ampla |
| EDM | Muito elevado | Mínima | Materiais condutores |
Máquinas CNC de 3 Eixos vs. 4 Eixos vs. 5 Eixos
A configuração de eixos define a capacidade geométrica, a quantidade de setups e o custo. Escolher a contagem de eixos correta é uma das decisões de maior impacto no planejamento de processo.
CNC de 3 Eixos
Move a ferramenta ao longo de X, Y e Z. Programação mais simples, menor custo, maior disponibilidade de fornecedores. Acesso limitado a recursos complexos e requer múltiplos setups para peças multiface — cada refixação adiciona erro cumulativo. Melhor para placas, suportes e carcaças com recursos em uma ou duas faces.
CNC de 4 Eixos
Adiciona um eixo rotativo (A ou B), tipicamente rotacionando a peça. Permite usinagem indexada de múltiplas faces em um único setup, melhorando a precisão posicional e reduzindo a complexidade do dispositivo. Um avanço custo-efetivo quando os setups de 3 eixos se tornam ineficientes. Bom para peças com recursos distribuídos ao redor de um corpo cilíndrico — manifolds, blanks de engrenagens, padrões de furos indexados.
CNC de 5 Eixos
Permite movimento simultâneo ao longo de três eixos lineares e dois rotativos. Acessa geometrias complexas e rebaixos em um único setup, minimizando o acúmulo de tolerâncias. Ferramentas mais curtas e ângulos de corte otimizados melhoram a qualidade superficial. As desvantagens: maior custo de capital, programação mais complexa e a necessidade de planejamento de processo experiente.
Com base nos nossos dados de produção, mudar um suporte aeroespacial multiface de 3 eixos (4 setups) para 5-axis (1 setup) reduziu o tempo total de ciclo em 35% e melhorou a precisão posicional em 40% — enquanto eliminou dois dispositivos.
| Tipo de Eixo | Capacidade Geométrica | Redução de Setup | Custo Típico |
|---|---|---|---|
| 3 eixos | Baixo-moderado | Baixo | Baixo |
| 4 eixos | Moderado | Médio | Médio |
| 5 eixos | Alto–muito alto | Alto | Alto |
Princípio de seleção: Escolha a menor contagem de eixos que atenda de forma confiável aos requisitos geométricos e de tolerância. Mude para máquinas de mais eixos apenas quando isso reduzir setups, melhorar a precisão ou acessar recursos de outra forma não usináveis.
Seleção de Máquina CNC por Material e Indústria
Por Material
Alumínio (6061/7075): Centros de usinagem de alta velocidade de 3 eixos ou 5-axis. O alumínio favorece alta rotação do spindle e evacuação eficiente de cavacos. Multi-eixos reduz setups para carcaças complexas.
Aço e aço inoxidável (304/316L): Tornos, HMCs, centros de usinagem de 4–5 eixos. Forças de corte e calor mais elevados exigem estruturas rígidas e fixação estável.
Titânio (Ti-6Al-4V): Centros de usinagem 5-axis com spindles de alta rigidez e fornecimento avançado de refrigerante. Condutividade térmica pobre requer ferramentas curtas, ângulos otimizados e re-fixação mínima.
Plásticos e compósitos: Fresadoras CNC, fresadoras de 3 eixos, corte por jato de água para laminados termossensíveis. Forças menores permitem máquinas mais leves; evitar o calor é mais importante que a rigidez.
Por Indústria
Automóvel: Centros de torneamento e HMCs para produtividade, repetibilidade e prontidão para automação.
Aeroespacial: Centros 5-axis e EDM para tolerâncias apertadas em geometrias complexas em materiais duros.
Dispositivos médicos: Centros de alta precisão de 3–5 eixos e tornos tipo suíço para precisão de nível micron e capacidade de pequenas características.
Eletrônicos de consumo: Fresadoras de alta velocidade de 3–5 eixos para usinagem de paredes finas, superfícies cosméticas e iteração rápida de design.
Como Escolher a Máquina CNC Certa
Fatores-Chave de Decisão
Geometria da peça e tolerância: Peças prismáticas simples são adequadas para 3 eixos. Peças multifaces com relações posicionais apertadas justificam 4 ou 5-axis para reduzir setups e erro de acumulação.
Volume de produção: Trabalhos de baixo volume e alta variedade favorecem centros de usinagem flexíveis. Produção repetitiva de alto volume se beneficia de equipamentos especializados e automação.
Material: Alumínio favorece velocidade. Aço e titânio exigem rigidez e torque. Plásticos priorizam evitar o calor.
Orçamento e ROI: Avalie o custo total de fabricação por peça — incluindo tempo de setup, risco de refugo e flexibilidade — não apenas o preço da máquina.
Quando Terceirizar é Melhor que Comprar
Para baixos volumes, prototipagem, peças de alta complexidade ou demanda incerta, a terceirização da usinagem CNC evita investimento de capital enquanto proporciona acesso a múltiplos tipos de máquinas. Em nossa experiência, a maioria das startups e empresas de produtos obtém melhores resultados — mais rápido e mais barato — ao fazer parceria com uma oficina de usinagem personalizada experiente do que ao investir em equipamentos que subutilizarão.
Conclusão
Os tipos de máquinas CNC representam capacidades fundamentalmente diferentes — não apenas nomes ou configurações diferentes. Processo de usinagem, arranjo de eixos e estrutura da máquina juntos definem quais geometrias podem ser produzidas, com que precisão e a que custo. Aplicar lógica de classificação clara ajuda engenheiros a evitar incompatibilidades entre requisitos da peça e capacidade da máquina, reduzindo setups desnecessários, erros de tolerância e risco de produção.
Para a maioria das empresas que produzem peças personalizadas ou operam em ambientes de alta variedade, alinhar material, tolerância, volume e necessidades de prazo com o tipo apropriado de máquina CNC importa mais do que quantidade de máquinas ou marca. Precisa de ajuda para selecionar o processo CNC certo para seu projeto? [Entre em contato com nossa equipe de engenharia] para orientação de fabricação e suporte de usinagem de precisão.
Perguntas frequentes
Qual é o tipo mais comum de máquina CNC?
Fresadoras CNC de 3 eixos e tornos CNC (centros de torneamento) são os mais comuns. Juntos, cobrem a maioria das geometrias de peças industriais — peças prismáticas, carcaças, eixos e buchas. Seu equilíbrio entre capacidade, custo e disponibilidade os torna adequados para tudo, desde protótipos até produção de médio volume.
Uma fresadora CNC é o mesmo que uma fresadora CNC?
Não. Fresadoras CNC são rígidas e focadas em torque, otimizadas para metais e tolerâncias apertadas. Fresadoras CNC são mais leves e rápidas, projetadas para madeira, plásticos, compósitos e alumínio macio. Usar uma fresadora para peças de metal de precisão tipicamente produz vibração, acabamento ruim e problemas de tolerância. Escolha com base no material e nos requisitos de precisão.
Quando devo usar uma máquina 5-axis CNC?
A usinagem 5-axis é justificada quando as peças têm superfícies 3D complexas ou rebaixos, características em múltiplas faces exigindo relações posicionais apertadas, ou tolerâncias altas que se beneficiam de usinagem em setup único. Se a geometria pode ser alcançada com setups de 3 ou 4 eixos sem risco de tolerância, 5-axis adiciona custo desnecessário.
Cortadoras a laser CNC são consideradas máquinas CNC?
Sim — elas usam controle numérico computadorizado para guiar o movimento. No entanto, cortadoras a laser desempenham um papel diferente dos centros de usinagem. Elas se destacam no perfilamento rápido e preciso de chapas, mas não podem produzir características de profundidade, roscas ou tolerâncias 3D apertadas. Trate-as como complementares à usinagem, não como substitutas.
Startups devem comprar máquinas CNC ou terceirizar?
Para a maioria das startups, a terceirização é a opção de menor risco. Evita investimento de capital, custos de manutenção e requisitos de pessoal, enquanto proporciona acesso a múltiplos tipos de máquinas, incluindo 5-axis e EDM. Comprar faz sentido apenas quando os volumes são estáveis e previsíveis, ou quando o controle interno é estrategicamente crítico.


