
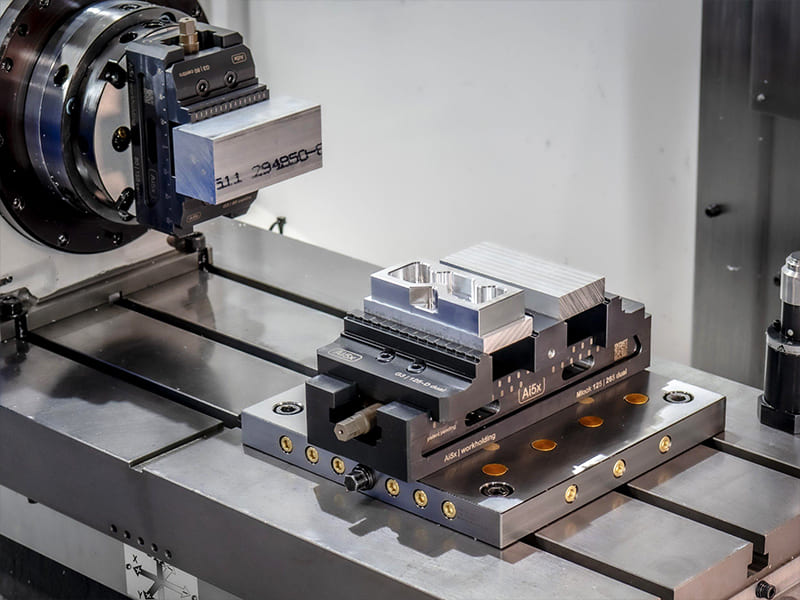
Uma oficina CNC executando um programa de 200 suportes de alumínio usa uma morsa de bancada padrão para fresamento — o paralelismo dos mordentes é de aproximadamente 0,08 mm ao longo da face do mordente. As peças apresentam erro de posicionamento de 0,06 mm nos padrões de furos, e 12% exigem retrabalho para características fora de tolerância. A troca para uma morsa de mecânico de precisão com mordentes retificados (paralelismo ≤0,01 mm) e fixação por tração descendente elimina a elevação dos mordentes, reduz o erro de posicionamento para ≤0,015 mm e diminui a taxa de retrabalho para menos de 1%. A morsa custa 4× mais que a morsa de bancada, mas economiza $3.200 em custos de retrabalho ao longo do programa — pagando-se por si mesma na primeira execução de produção. Otimizamos regularmente a seleção de fixação de peças em programas de fresamento CNC. Uma morsa de mecânico é um dispositivo de fixação de precisão projetado para prender peças de trabalho de forma rígida, esquadrejada e repetível sob as forças de usinagem. Diferentemente das morsas de bancada de uso geral, as morsas de mecânico possuem superfícies de mordentes retificadas com precisão (paralelismo ≤0,01–0,02 mm), mecanismos de fixação anti-elevação e construção pesada e rígida que mantém a precisão dimensional durante todas as operações de corte.
Este guia aborda o que é uma morsa de mecânico, seus principais componentes, como funciona, tipos (morsa de mecânico vs CNC vs bancada vs ferramenteiro), base fixa vs base giratória, critérios de seleção, procedimento de configuração e alinhamento, estratégias de fixação de peças para produção, considerações específicas para CNC, impacto no custo, manutenção e uma estrutura de decisão prática.
Componentes Principais
| Parte | Função | Impacto da engenharia |
|---|---|---|
| Mordente fixo | Superfície de referência de datum | Controla esquadrejamento e repetibilidade |
| Mordente móvel | Aplica força de fixação | Afeta a estabilidade de retenção |
| Fuso de avanço | Converte torque em força linear | Influencia a consistência da fixação |
| Corpo da morsa | Estrutura de suporte | Controla rigidez e resistência à vibração |
| Base (fixa/giratória) | Monta na mesa da máquina | Impacta a precisão de alinhamento |
| Placas de mordente | Superfície de contato com a peça de trabalho | Afeta a aderência, proteção e personalização |
Mordente fixo é a referência de precisão — retificada plana e esquadrejada para ≤0,01–0,02 mm. Qualquer desvio transfere-se diretamente para a geometria da peça. Mecanismo de tração descendente (anti-elevação) em morsas de mecânico de qualidade utiliza um design de cunha que puxa a peça de trabalho para baixo contra os paralelos durante o aperto — evitando a elevação ascendente dos mordentes que faz com que as peças assentem de forma irregular. Com base nos nossos dados de produção, morsas anti-elevação reduzem erros de assentamento das peças em aproximadamente 80% em comparação com morsas de parafuso padrão — o efeito de tração descendente é a característica de maior impacto para um posicionamento consistente das peças.
Como Funciona
A manivela gira um fuso de avanço que aciona o mordente móvel em direção ou para longe do mordente fixo. A peça de trabalho é fixada entre os dois mordentes — o mordente fixo fornece a referência de datum, o mordente móvel aplica força. A aderência depende da textura da superfície do mordente, área de contato e força de fixação.
Equilíbrio crítico: Força suficiente para resistir às cargas de corte sem deformar peças de parede fina. Muito pouca → a peça escorrega durante a usinagem. Muita → distorção dimensional em características delicadas. Alinhe a direção de fixação para opor-se à força de corte primária para máxima estabilidade.
Tipos
| Tipo | Precisão | Melhor para |
|---|---|---|
| Morsa de mecânico | Alta (±0,01–0,02 mm) | Fresamento de precisão geral, CNC de pequenos lotes |
| Morsa CNC (produção) | Muito elevado | Configurações multi-peça, produção em lote |
| Morsa de bancada | Baixa-Média | Trabalho manual, montagem, reparo |
| Morsa de ferramenteiro | Muito elevado | Pequenas peças de precisão, retificação, inspeção |
Morsa de mecânico é o padrão versátil — mordentes retificados com precisão, boa rigidez, adequada tanto para fresamento manual quanto CNC. Atende à maioria das necessidades de fixação de peças para produção de baixo a médio volume.
Morsa CNC é otimizada para produção — projetada para repetibilidade com compatibilidade de mordentes macios, fixação multi-peça e integração de dispositivos modulares. Carregamento/descarregamento mais rápido. Posicionamento consistente entre lotes. Uma armadilha comum que vemos: usar uma morsa de bancada geral para fresamento CNC para economizar custos — a falta de superfícies retificadas com precisão e mecanismo anti-elevação produz fixação inconsistente que gera mais custo de refugo do que a economia da morsa.
Morsa de bancada monta em uma bancada de trabalho para retenção geral durante operações manuais. Não é retificada com precisão. Não é adequada para CNC ou trabalho de tolerância apertada.
Morsa de ferramenteiro é compacto e extremamente preciso — usado para retificação, EDM, inspeção e pequenas peças de precisão. Capacidade de fixação limitada.
Base Fixa vs Base Giratória
| Base | Vantagem | Limitação |
|---|---|---|
| Fixa | Maior rigidez, melhor precisão, menor altura | Sem ajuste de ângulo |
| Giratória | Posicionamento angular rápido (0–360°) | Rigidez reduzida, requer re-indicação |
Base fixa proporciona máxima rigidez — montagem direta na mesa da máquina com menos interfaces significa menos deflexão e melhor paralelismo. Padrão para usinagem CNC e trabalhos de precisão. Base giratória permite rotação rápida para recursos angulares em fresamento manual — conveniente, mas adiciona altura de empilhamento (reduzindo a rigidez) e requer realinhamento com relógio comparador após cada rotação. Em nossa experiência de chão de fábrica, aproximadamente 90% de nossas configurações de morsa CNC usam bases fixas — ângulos são obtidos através de programação de trajetória de ferramenta ou 4º/5º eixo em vez de rotação mecânica da morsa.
Como escolher
| Fator | Consideração |
|---|---|
| Largura da mandíbula | Corresponder ao tamanho típico da peça (4″, 6″, 8″ comuns) |
| Abertura da mandíbula | Garantir folga para peça + paralelas |
| Rigidez | Mais pesada/rígida para corte de aço |
| Precisão | Paralelismo ≤0,01–0,02 mm para precisão |
| Tipo de base | Fixa para CNC, giratória apenas se necessário |
| Compatibilidade com mandíbulas macias | Essencial para produção em lote CNC |
Regra de seleção de tamanho: Morsa de 6″ cobre a maioria dos trabalhos padrão de fresamento CNC. 4″ para pequenas peças de precisão. 8″ para componentes pesados ou grandes. Corresponder o tamanho da morsa à mesa da máquina — morsas superdimensionadas desperdiçam espaço da mesa, morsas subdimensionadas limitam a capacidade de peças.
Configuração e Alinhamento
O alinhamento correto garante que a mandíbula fixa esteja paralela ao eixo X da máquina — pré-requisito para manter tolerâncias em recursos quadrados.
Passo 1: Limpar todas as superfícies de contato — mesa, ranhuras em T, parte inferior da morsa. Mesmo pequenos detritos introduzem erro de 0,01–0,05 mm. Passo 2: Posicionar a morsa e apertar levemente os parafusos em T (não apertar completamente). Passo 3: Montar relógio comparador no fuso ou base magnética. Percorrer ao longo da face da mandíbula fixa da esquerda para a direita. Passo 4: Bater levemente na morsa com martelo de borracha para ajustar até que a excentricidade esteja dentro do alvo (≤0,01 mm para precisão, ≤0,02 mm para geral). Passo 5: Apertar os parafusos gradualmente, alternando os lados. Re-percorrer após cada estágio de aperto — o aperto pode deslocar a morsa. Passo 6: Verificar com bloco de teste — fixar e verificar elevação ou inclinação da mandíbula.
Tolerâncias alvo: Usinagem geral ≤0,02 mm. Trabalho de precisão ≤0,005–0,01 mm. Uma vez alinhada, evitar remover a morsa a menos que necessário — cada reinstalação requer realinhamento.
Estratégias de Fixação de Peças
Paralelas: Manter as peças elevadas e niveladas. Permitir furação passante e fresamento. Garantir referência consistente de altura Z.
Mandíbulas macias: Mandíbulas de alumínio usinável ou aço doce moldadas para corresponder ao contorno da peça. Aumentar a área de contato em geometrias irregulares. Reduzir deformação em peças delicadas. Essencial para produção em lote CNC com carregamento consistente de peças.
Mandíbulas duras: Aço temperado para durabilidade e fixação padrão repetitiva. Padrão para trabalhos gerais.
Configuração de múltiplas morsas: Monte 2–4 morsas em uma mesa para usinagem paralela. Reduz o tempo de inatividade e aumenta a produtividade por ciclo. Com base nos nossos dados de produção, configurações de morsa dupla em fresadoras CNC melhoram a produtividade efetiva em aproximadamente 40–60% em comparação com morsa única — a máquina corta uma peça enquanto o operador carrega a outra.
Batentes de trabalho: Pinos ou blocos de batente fixos para posicionamento repetível da peça. Carregamento mais rápido sem medição. Crítico para consistência em lote.
Morsas de estação dupla: Fixe duas peças em uma morsa — dobra as peças por ciclo.
Considerações sobre CNC
Morsas de mecânico funcionam bem em CNC para protótipos, pequenos lotes e peças prismáticas simples. Para produção de maior volume, morsas específicas para CNC com sistemas de mordentes macios, capacidade multiestação e fixação modular oferecem melhor repetibilidade e produtividade.
Fatores-chave do CNC: Posicionamento repetível (use batentes de trabalho e paralelas de precisão). Força de fixação consistente (o aperto manual varia — desenvolva um método consistente para o operador). Folga da ferramenta (verifique se não há interferência entre a trajetória da ferramenta e os mordentes da morsa). Alinhamento de múltiplas morsas (verifique altura e paralelismo entre todas as unidades ao usar múltiplas morsas). Em projetos que entregamos, a atualização de morsas de mecânico genéricas para sistemas de morsa CNC dedicados com mordentes macios e batentes de trabalho reduz o tempo médio de configuração em aproximadamente 35% e melhora a consistência dimensional em 40–50% em programas de lote.
Impacto no Custo
A fixação da peça afeta diretamente o custo de usinagem através do tempo de configuração, taxa de refugo e estabilidade do processo.
Riscos de morsa de baixa qualidade: Vibração (chatter), movimento da peça, deriva dimensional → retrabalho e refugo. Uma morsa de mecânico de precisão custa mais inicialmente, mas reduz a variação, melhorando o rendimento.
Tempo de configuração: Pode representar 20–40% do custo total de usinagem em pequenos lotes. A fixação otimizada (batentes, placas modulares, mordentes macios) reduz significativamente o tempo de carregamento e o esforço de alinhamento.
Investimento em mordentes macios: Custo inicial adicional para usinar mordentes personalizados. Retorna em carregamento mais rápido, melhor fixação em peças complexas e menor variabilidade do operador. Justificado em qualquer programa de produção repetitiva.
Manutenção
Limpe após cada uso — remova cavacos, refrigerante e detritos que causam erros de alinhamento. Lubrifique o fuso e as guias regularmente — reduz o desgaste e garante uma fixação suave. Inspecione as placas dos mordentes quanto a amassados, desgaste e superfícies irregulares — mordentes danificados reduzem a aderência e a precisão. Aplique óleo leve após o uso para prevenir ferrugem — a ferrugem afeta a planicidade e o paralelismo. Verifique o paralelismo e a esquadria periodicamente (≤0,01–0,02 mm) — garante resultados de usinagem consistentes. Substitua componentes desgastados (fuso, chavetas, placas dos mordentes) antes que degradem o desempenho.
Guia de Decisão
| Estado | Recomendação |
|---|---|
| Peças prismáticas planas | Morsa de mecânico |
| Protótipo / baixo volume | Morsa de mecânico |
| Produção em lote CNC | Morsa CNC + mordentes macios + batentes |
| Parede fina / delicada | Mordentes macios com suporte |
| Geometria irregular | Dispositivo personalizado |
| Usinagem multiface | Fixação 4/5-axis |
| Trabalho manual na oficina | Morsa de bancada |
| Peças de precisão pequenas | Morsa de ferramenteiro |
Conclusão
Uma morsa de mecânico é a ferramenta de fixação fundamental para fresamento de precisão — proporcionando a rigidez, precisão (paralelismo ≤0,01–0,02 mm) e repetibilidade que as operações de corte exigem. A qualidade impacta diretamente a taxa de refugo, a eficiência de configuração e a consistência dimensional. Design anti-elevação (pull-down), mordentes retificados de precisão e construção rígida são as características que separam morsas de grau de usinagem de morsas de bancada de uso geral.
Para produção em CNC, mordentes macios, batentes de trabalho, configurações de múltiplas morsas e alinhamento adequado transformam um simples dispositivo de fixação em um sistema de fixação capaz de produção. A morsa não é apenas um suporte de ferramenta — é um instrumento de precisão que determina diretamente a qualidade da peça. Precisa de ajuda para otimizar a fixação para o seu programa CNC? [Entre em contato com nossa equipe de engenharia] para design de dispositivos, revisão DFM e suporte de fabricação.
Perguntas frequentes
O que é uma morsa de mecânico?
Um dispositivo de fixação de precisão para trabalhos pesados com mordentes retificados (paralelismo ≤0,01–0,02 mm) e fixação anti-elevação para manter a peça de forma segura e repetível durante fresamento, furação, roscamento e inspeção. Não é intercambiável com morsas de bancada de uso geral.
Morsa de mecânico vs morsa CNC — qual é a diferença?
A morsa de mecânico é versátil para trabalho manual e CNC. A morsa CNC é otimizada para produção com compatibilidade com mordentes macios, capacidade multipeças e fixação modular para produção em lote mais rápida e repetível.
Preciso de uma base giratória?
Geralmente não para CNC — ângulos são obtidos através de programação ou eixos rotativos. Bases giratórias adicionam conveniência para fresamento manual, mas reduzem a rigidez. Base fixa é padrão para trabalho de precisão em CNC (~90% das aplicações).
Como alinhar uma morsa?
Monte o comparador de relógio no fuso, varra ao longo da face da morsa fixa, bata na morsa para ajustar até que a excentricidade seja ≤0,01 mm (precisão) ou ≤0,02 mm (geral). Aperte gradualmente, varra novamente após cada etapa. Limpe todas as superfícies antes de começar.
Como a fixação da peça afeta o custo de usinagem?
O tempo de setup pode representar 20–40% do custo total em lotes pequenos. Morsas de qualidade reduzem refugo. Castanhas macias e batentes de peça reduzem o tempo de carregamento. Configurações com múltiplas morsas melhoram a produtividade em 40–60%. A fixação da peça é uma alavanca de custo importante, não apenas um detalhe de setup.


