
Dos carcasas de aluminio idénticas, el mismo archivo CAD, la misma máquina CNC: una tarda 18 minutos, mientras que la otra tarda 12 minutos, con un mejor acabado superficial y una mayor vida útil de la herramienta. La diferencia no radica en la máquina ni en el material, sino en la programación de la máquina CNC. La estrategia de la trayectoria de la herramienta, los avances y las velocidades, el contacto de la herramienta y la secuencia de corte determinan si un trabajo se ejecuta de forma eficiente o si se desgastan las herramientas y se alarga el tiempo de ciclo. Optimizamos los programas a diario, y la diferencia entre un programa aceptable y uno bueno suele oscilar entre 20 y 40 % solo en tiempo de ciclo.
Este artículo aborda la programación de máquinas CNC desde una perspectiva de ingeniería y producción: qué es, cómo funciona el flujo de trabajo de CAD a la máquina, los fundamentos del código G y el código M, cómo se crean las trayectorias de herramienta, los parámetros críticos de mecanizado, el impacto de la selección de herramientas, los errores comunes de programación, las estrategias de optimización y las aplicaciones industriales. Tanto si eres un ingeniero que evalúa estrategias de mecanizado, un diseñador que mejora el DFM o un comprador que evalúa la capacidad de los proveedores, comprender la programación CNC significa comprender qué factores determinan la calidad, el coste y el plazo de entrega de las piezas.
¿En qué consiste la programación de máquinas CNC?
La programación de una máquina CNC genera las instrucciones que controlan cómo fabrica una pieza dicha máquina. Traduce la geometría del diseño digital en movimientos precisos de la máquina, definiendo el desplazamiento de la herramienta, la velocidad del husillo, la velocidad de avance, los cambios de herramienta y la activación del refrigerante mediante una secuencia de comandos codificados.
El flujo de trabajo se desarrolla en cuatro fases: CAD (Modelo 3D de la pieza con cotas y tolerancias) → CAM (generación de trayectorias de mecanizado y definición de parámetros) → Código G (instrucciones legibles por máquina, procesadas posteriormente para el controlador específico) → Ejecución (la máquina ejecuta el programa automáticamente).
| Factor | Repercusiones de la programación |
|---|---|
| Precisión de mecanizado | Controla la tolerancia y el acabado superficial |
| Vida útil de la herramienta | Unas avances o velocidades incorrectas aceleran el desgaste |
| Coste de producción | Las trayectorias de herramienta ineficientes suponen una pérdida de tiempo de máquina |
| Tiempo de ciclo | Los programas optimizados reducen directamente los plazos de entrega |
El trabajo de un programador CNC va más allá de escribir código. Planifica las trayectorias de herramienta, selecciona estrategias de mecanizado (desbaste, acabado, despeje adaptativo), verifica los programas mediante simulación para detectar colisiones e ineficiencias, y optimiza los parámetros para el material y la máquina específicos. Según nuestra experiencia en el taller, la calidad de la programación influye más en la variación del coste y la calidad de las piezas que la marca o la antigüedad de la máquina.
¿Cómo funciona el flujo de trabajo de programación?
De CAD a CAM
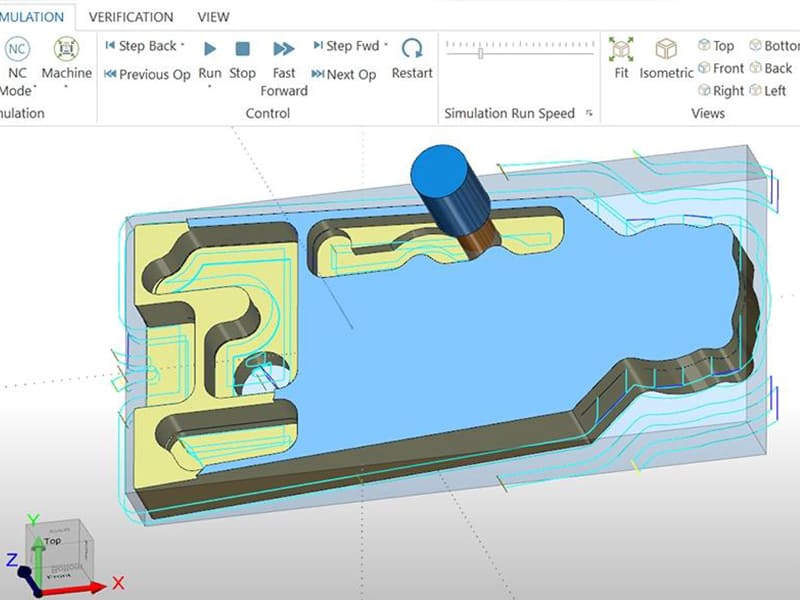
El modelo CAD define la geometría, las tolerancias y las características críticas. El software CAM importa este modelo y el programador define las herramientas de corte, las operaciones de mecanizado (desbaste, acabado, taladrado, contorneado) y los parámetros (velocidad de avance, velocidad del husillo, paso lateral, profundidad de corte). Los sistemas CAM modernos simulan todo el proceso de corte antes de generar el código, lo que permite detectar colisiones, un contacto excesivo y trayectorias ineficientes.
Generación y ejecución de código G
El CAM genera código G a través de un posprocesador adaptado al controlador CNC específico (FANUC, Siemens, Haas, Heidenhain). El código controla los movimientos de los ejes, los comandos del husillo, los cambios de herramienta y el refrigerante. Antes del corte, los operarios verifican las compensaciones de las herramientas, las coordenadas de la pieza y la configuración de la sujeción; para ello, suelen realizar un ciclo en seco con el fin de confirmar que el movimiento se realiza de forma segura.
Métodos de programación
Programación manual
Escribir código G línea por línea sin software CAM. Máximo control sobre cada movimiento. Práctico para piezas sencillas, ciclos de taladrado o modificaciones rápidas en el taller. Demasiado lento y propenso a errores para geometrías 3D complejas.
Programación CAM
El estándar del sector. El software CAM genera automáticamente trayectorias de herramienta optimizadas a partir de modelos 3D, gestiona geometrías complejas multieje, ofrece simulación y genera código para controladores específicos. Imprescindible para los sectores aeroespacial, de la automoción, médico y cualquier trabajo de precisión. Plataformas habituales: Mastercam, Fusion 360, Siemens NX, SolidCAM.
Programación conversacional
Interfaces basadas en menús en el controlador de la máquina (Haas, Mazak, Hurco). Los operarios programan directamente en la máquina utilizando ciclos predefinidos: refrentado, cavado y taladrado. Rápido para piezas sencillas y la creación de prototipos. Limitado para estrategias avanzadas de trayectorias de herramienta.
Fundamentos del código G y del código M
Código G (comandos de movimiento)
| Código | Función |
|---|---|
| G00 | Posicionamiento rápido (sin corte) |
| G01 | Interpolación lineal (movimiento de corte) |
| G02/G03 | Interpolación circular (en sentido horario/en sentido antihorario) |
| G90/G91 | Posicionamiento absoluto/incremental |
Ejemplo: G01 X50 Y25 F200 desplaza la herramienta en línea recta hasta la posición X50 Y25 a una velocidad de avance de 200 mm/min.
Código M (funciones de la máquina)
| Código | Función |
|---|---|
| M03/M04 | Husillo activado (en sentido horario/antihorario) |
| M05 | Parada del husillo |
| M06 | Cambio de herramienta |
| M08/M09 | Activar/desactivar la refrigeración |
Sistemas de coordenadas
El sistema de coordenadas de la máquina (MCS) es la referencia fija de la máquina. Los sistemas de coordenadas de la pieza (WCS, normalmente G54–G59) definen el origen de la pieza. Las compensaciones de herramienta compensan las diferencias de longitud y diámetro entre las herramientas. La configuración correcta de las coordenadas y las compensaciones es fundamental para la precisión dimensional, y una de las causas más comunes de desechos cuando se realiza de forma incorrecta.
Cómo se crean las trayectorias de mecanizado
Desbaste
Elimina rápidamente el material sobrante. Mayor avance transversal y mayor profundidad de corte, dando prioridad a la eficiencia frente al acabado. Estrategias habituales: desbaste de cavidades, desbaste en nivel Z, desbaste adaptativo (contacto constante de la herramienta para un corte estable). El desbaste deja margen de material para el acabado.
Acabado
Perfecciona la geometría y proporciona la calidad final de la superficie. Avance más reducido, cortes más ligeros y mayor control. Las estrategias incluyen el acabado de contornos (paredes), el acabado paralelo (superficies planas/curvas) y el acabado en forma de festón (3D complejo). Según nuestros datos de producción, pasar del desbaste convencional al desbaste adaptativo en aluminio 6061 suele reducir la duración del ciclo de desbaste entre un 25 % y un 35%, al tiempo que prolonga la vida útil de la herramienta entre un 40 % y un 60%.
Trayectorias de herramienta multieje
El sistema de 3 ejes permite mecanizar piezas prismáticas. La incorporación de un eje rotativo (4 ejes) permite el mecanizado indexado de múltiples caras. El sistema 5-axis va más allá al permitir cambios simultáneos en la orientación de la herramienta para superficies complejas: menos configuraciones, mayor precisión y herramientas más cortas. Imprescindible para componentes de turbinas aeroespaciales, implantes médicos y moldes complejos.
Parámetros críticos de mecanizado
Velocidad de avance (mm/min): Velocidad a la que la herramienta se desplaza por el material. Si es demasiado alta → rotura de la herramienta, mal acabado. Si es demasiado baja → rozamiento, acumulación de calor. Depende del material: el aluminio admite velocidades de avance entre 2 y 5 veces superiores a las del acero inoxidable.
Velocidad del cabezal (RPM): Se calcula a partir de la velocidad de corte y el diámetro de la herramienta. Aluminio: 6.000–18.000 RPM. Acero dulce: 2.000–6.000 RPM. Acero inoxidable: 1.500–4.000 RPM.
Profundidad de corte: Desbaste: 2–6 mm. Acabado: 0,2–1 mm. Equilibra la tasa de arranque de viruta con las fuerzas de corte.
Paso cruzado: Desbaste: 40–70% del diámetro de la herramienta. Acabado: 5–20%. Un avance por paso menor mejora el acabado, pero aumenta el tiempo.
Compensaciones de herramienta: Compensación de la longitud y el diámetro de cada herramienta. Las compensaciones incorrectas son la causa más habitual de desechos en la primera pieza en nuestro taller; los sistemas de preajuste de herramientas se amortizan rápidamente.
Repercusiones de la selección de herramientas
La elección de la herramienta determina la estrategia de mecanizado, los parámetros y la estructura del programa.
Fresas de extremo: De 2 canales para aluminio (mejor evacuación de virutas). De 4 canales para acero (mayor rigidez). Punta esférica para el acabado de superficies en 3D. Radio de esquina para mayor durabilidad.
Ejercicios: Brocas helicoidales estándar para taladros generales. Brocas de precisión para una mayor exactitud en el posicionamiento. Ciclos de taladrado por pasos (G83) para taladros profundos que requieran la rotura de virutas.
Insertos de torneado: Carburo para el corte de metales en general. Cerámica para materiales endurecidos de alta velocidad. CBN para el acabado de aceros endurecidos. La geometría y el recubrimiento de la plaquita deben adaptarse al material y a la operación.
Recubrimientos (TiAlN, TiCN, DLC) prolongan la vida útil de las herramientas al reducir el desgaste y la fricción, lo cual resulta especialmente importante en el caso del acero inoxidable y el titanio, donde la concentración de calor acelera el deterioro.
Errores comunes de programación
Colisiones de herramientas — trayectorias de herramienta incorrectas, movimientos de despeje omitidos o longitudes de herramienta erróneas. Simula siempre el proceso antes de ejecutarlo. Una sola colisión puede destruir un husillo $5,000.
Velocidades de avance incorrectas — Si se es demasiado agresivo, se rompe la herramienta; si se es demasiado conservador, se producen roces, calor y un acabado deficiente. Calcula los avances a partir de los datos del material, la geometría de la herramienta y la rigidez de la máquina.
Desplazamientos de herramienta incorrectos — Unos valores incorrectos de longitud o diámetro provocan errores dimensionales en la primera pieza. Utiliza dispositivos de preajuste de herramientas y comprueba las compensaciones antes de empezar a cortar.
Trayectorias de mecanizado ineficientes — Corte en vacío excesivo, cambios de herramienta innecesarios, secuenciación deficiente. Un error habitual que observamos: programas con un tiempo de inactividad de 30% que podría reducirse a la mitad con una optimización básica. La simulación CAM y el análisis de la trayectoria de la herramienta identifican estos problemas antes de que supongan una pérdida de horas de producción.
Optimización de la producción
Reducción del tiempo de ciclo
Reduzca al mínimo los movimientos rápidos y los cortes en vacío. Combine operaciones siempre que sea posible. Utilice herramientas de alto rendimiento. Aumente los avances dentro de los límites de seguridad. Reduzca los cambios de herramienta mediante una secuenciación inteligente. En la producción de gran volumen, una reducción del tiempo de ciclo de 15% se traduce en un ahorro anual significativo.
Mecanizado adaptativo
Mantiene un contacto constante de la herramienta mediante trayectorias curvas suaves, en lugar de cambios bruscos de dirección. Reduce las fuerzas de corte, prolonga la vida útil de la herramienta y permite velocidades de avance más elevadas. Resulta especialmente eficaz en aluminio, acero inoxidable y titanio. La mayoría de los sistemas CAM modernos admiten el «clearing adaptativo» como estrategia estándar.
Simulación y verificación
Ejecuta todos los programas mediante simulación CAM antes del corte. Comprueba si hay colisiones, contacto excesivo y trayectorias ineficientes. La tecnología de gemelo digital permite una simulación cinemática completa de la máquina. En nuestro entorno de producción, la simulación obligatoria redujo los desechos del primer artículo en aproximadamente 60%.
Aplicaciones industriales
Aeroespacial: Programación 5-axis para álabes de turbina, soportes estructurales y carcasas de motor fabricados en titanio y aleaciones de níquel. Tolerancias de ±0,005 mm. Las estrategias avanzadas de trayectorias de herramienta permiten trabajar con materiales difíciles.
Automóvil: Programas de gran volumen optimizados para el tiempo de ciclo en componentes de motor, carcasas de transmisión y piezas de suspensión. Las células automatizadas que ejecutan programas optimizados producen miles de piezas con una intervención mínima.
Médico: Programación de precisión para instrumentos quirúrgicos, implantes y carcasas de dispositivos. Acabado superficial de alta calidad, materiales biocompatibles y un estricto control dimensional.
Equipamiento industrial: Ejes, engranajes, carcasas y componentes de automatización a medida. La flexibilidad de programación de CNC permite la producción de volúmenes bajos a medios con iteraciones rápidas en el diseño.
Conclusión
La programación de máquinas CNC es el eslabón fundamental entre el diseño digital y la producción física. La calidad del programa determina directamente la precisión del mecanizado, la vida útil de las herramientas, la duración del ciclo y el coste de producción. Las trayectorias de herramienta bien estructuradas, con avances, velocidades y selección de herramientas correctas, permiten fabricar piezas de mejor calidad con mayor rapidez. Los programas mal optimizados suponen una pérdida de tiempo, provocan la rotura de herramientas y generan desechos, independientemente de las prestaciones de la máquina.
Para los ingenieros y los responsables de compras, la calidad de la programación es uno de los indicadores más fiables de la verdadera capacidad de un proveedor de CNC. Un taller que optimiza los programas ofrece tolerancias más ajustadas, plazos de entrega más cortos y un menor coste por pieza. ¿Necesitas ayuda con la optimización de la programación CNC o con el mecanizado de precisión? [Ponte en contacto con nuestro equipo de ingeniería] para la revisión de trayectorias de herramienta, asistencia en el diseño para la fabricación (DFM) y servicios de mecanizado de producción.
FAQ
¿En qué consiste la programación de máquinas CNC?
El proceso de creación de instrucciones codificadas (principalmente código G) que controlan los movimientos de la máquina CNC: posición de la herramienta, velocidad del husillo, velocidad de avance, cambios de herramienta y refrigerante. Los programas se generan normalmente a partir de modelos CAD mediante software CAM y, a continuación, se someten a un posprocesamiento para adaptarlos al controlador específico de la máquina.
¿Qué lenguaje utilizan las máquinas CNC?
El código G para los comandos de movimiento (desplazamiento de la herramienta, interpolación, posicionamiento) y el código M para las funciones de la máquina (encendido/apagado del husillo, cambio de herramienta, refrigerante). Juntos conforman el conjunto de instrucciones estándar para la mayoría de los controladores CNC, incluidos FANUC, Siemens, Haas y Heidenhain.
¿Cuál es la diferencia entre la programación manual y la programación CAM?
La programación manual escribe el código G línea por línea, lo cual resulta práctico para piezas sencillas, pero es lento y propenso a errores en el caso de geometrías complejas. La programación CAM genera automáticamente trayectorias de herramienta optimizadas a partir de modelos 3D, con simulación y detección de colisiones. El CAM es el estándar del sector para cualquier operación que vaya más allá de los taladrados y refrentados básicos.
¿Cómo pueden los programas CNC reducir la duración del ciclo?
Optimiza las trayectorias de la herramienta para minimizar el corte en vacío y los movimientos innecesarios. Utiliza el mecanizado adaptativo para mantener un contacto constante de la herramienta con la pieza. Selecciona herramientas de alto rendimiento que permitan avances más elevados. Reduce los cambios de herramienta mediante una secuenciación inteligente. Realiza simulaciones antes del mecanizado para eliminar ineficiencias. Según nuestros datos de producción, la optimización sistemática suele reducir el tiempo de ciclo entre un 15 y un 35% en piezas complejas.
¿Cuáles son los errores más comunes en la programación de CNC?
Colisiones de herramientas (trayectorias o holguras incorrectas), velocidades de avance inadecuadas (demasiado agresivas o demasiado conservadoras), compensaciones de herramienta incorrectas (que provocan errores dimensionales en las primeras piezas) y trayectorias de herramienta ineficientes (tiempo de inactividad excesivo). La simulación obligatoria y el preajuste de herramientas evitan la mayoría de estos problemas.


