
Schnelle Antwort: Werkzeugbau in der Fertigung bezieht sich auf Formen, Gesenke, Vorrichtungen, Spannvorrichtungen, Schneidwerkzeuge und Prüflehren, die verwendet werden, um Teile zu formen, zu halten, zu schneiden und zu verifizieren, damit sie konsistent, präzise und in großem Maßstab hergestellt werden können. Der Kernunterschied liegt zwischen Maschinen (die Kraft und Bewegung bereitstellen) und Werkzeugen (die Geometrie und Zwang bereitstellen – und bestimmen, welche Form die Maschine erzeugt). Spritzgussformen halten Toleranzen von ±0,020–0,050 mm über Produktionsläufe von 100.000+ Teilen; eine CNC-Vorrichtung mit einem Positionsfehler von 0,050 mm erzeugt denselben Fehler an jedem Teil, das sie hält. Werkzeuge haben hohe Anschaffungskosten, aber niedrige Stückkosten bei großen Stückzahlen: Eine $10.000-Spritzgussform bei 50.000 Einheiten addiert $0,20/Einheit zu den Kosten, während die CNC-Bearbeitung desselben Teils bei $6/Einheit $300.000 für dasselbe Volumen kostet. Die Werkzeuginvestition ist gerechtfertigt, wenn Volumen, Designstabilität und Konsistenzanforderungen übereinstimmen – und sie ist der primäre Hebel zur Senkung der Stückkosten in der Mittel- bis Hochvolumenfertigung.
Was Werkzeugbau in der Fertigung tatsächlich bedeutet
Eine Maschine ohne Werkzeug kann sich bewegen – aber sie kann Form, Dimension oder Konsistenz nicht garantieren. Werkzeug ist die physische Schnittstelle zwischen der Kraft der Maschine und der Geometrie des Teils.
Betrachten Sie eine Spritzgussmaschine: Die Maschine liefert die Schließkraft (typischerweise 50–5.000 Tonnen), Heizung und Einspritzdruck. Aber ohne Form kann sie keine spezifische Form erzeugen. Die Form – das Werkzeug – definiert jedes Merkmal des Teils: Wandstärke, Oberflächentextur, Lochpositionen, Gewindegeometrien und Schnappverbindungsprofile. Die Form bestimmt, ob das Teil ein M4-Steckergehäuse oder eine Automobil-Airbag-Halterung ist.
Das gleiche Prinzip gilt für alle Fertigungsprozesse:
- Ein CNC-Bearbeitungszentrum liefert Spindelrotation und Achsbewegung; die Vorrichtung (Werkzeug) hält das Werkstück in der korrekten Position und Ausrichtung, sodass das Werkzeug die richtige Geometrie bearbeitet
- Eine hydraulische Presse liefert Kraft; das Stanzwerkzeug (Werkzeug) bestimmt, ob diese Kraft eine flache Unterlegscheibe, eine komplexe Halterung oder eine Automobiltürverkleidung erzeugt
- Eine Bohrmaschine liefert Rotation und Vorschub; die Bohrlehre (Werkzeug) führt den Bohrer zur exakten Lochposition relativ zu den Bezugsmerkmalen des Teils
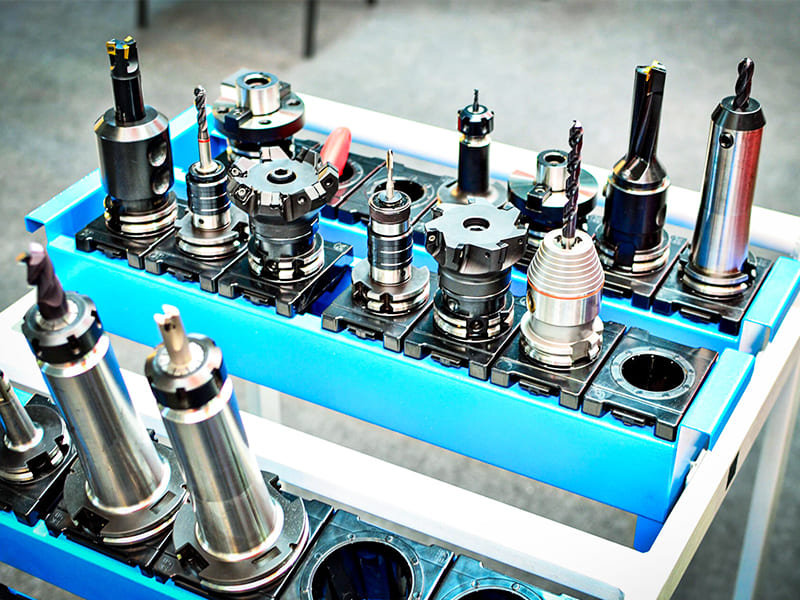
Die technische Definition: Werkzeug ist jede zweckgebaute Vorrichtung oder jedes Werkzeug, das direkt die Geometrie, Position oder Dimension eines hergestellten Teils steuert. Dies umfasst Formwerkzeuge (Formen, Gesenke), Haltewerkzeuge (Vorrichtungen, Spannvorrichtungen), Schneidwerkzeuge (Schaftfräser, Bohrer, Drehwendeschneidplatten) und Verifikationswerkzeuge (Go/No-Go-Lehren, CMM-Vorrichtungen, Vergleichslehren).
Die Haupttypen der Fertigungswerkzeuge
| Werkzeugtyp | Hauptfunktion | Typische Toleranzfähigkeit | Hauptanwendungsbereich |
|---|---|---|---|
| Spritzgussformen | Formen geschmolzenen Kunststoffs in Form | ±0,020–0,050 mm | Hochvolumige Kunststoffteile |
| Druckgussformen | Spritzen geschmolzenen Metalls in Form | ±0,050–0,100 mm | Komplexe Aluminium-/Zinkkomponenten |
| Stanzwerkzeuge (Folgeverbund) | Schneiden und Formen von Blech | ±0,050–0,100 mm | Hochvolumige Blechteile |
| CNC-Vorrichtungen | Halten des Werkstücks in präziser Position | Positionskontrolle ±0,010–0,050 mm | Präzisionsbearbeitete Komponenten |
| Bohrlehren | Führen des Bohrers zur spezifizierten Position | ±0,050–0,100 mm Lochposition | Volumenbohroperationen |
| Schneidwerkzeuge (Fräsen, Drehen) | Materialabtrag zur Formgeometrie | Prozessabhängig (±0,005–0,050 mm) | Alle CNC-Bearbeitungsoperationen |
| Go/No-Go-Lehren | Verifizieren der Maßhaltigkeit | ±0,005–0,010 mm | Produktionsqualitätskontrolle |
| CMM-Vorrichtungen | Halten von Teilen für Koordinatenmessung | Konsistente Bezugsreferenz | Erstmuster- und SPC-Prüfung |
Spritzgussformen
Eine Spritzgussform ist die Werkzeuginvestition, die am häufigsten mit Werkzeugbau-Entscheidungen in der Fertigung verbunden ist. Die Form besteht aus einem Kavitätsblock (Negativ der äußeren Geometrie des Teils) und einem Kernblock (Negativ der inneren Geometrie), mit Angusskanalsystemen zur Verteilung des Kunststoffs, Kühlkanälen zur Steuerung der Teileverfestigung und Auswerfersystemen zur Entnahme des Teils nach der Verfestigung.
Die Formkosten variieren stark: Aluminium-Prototypenformen für einfache Teile kosten $2.000–$8.000 und haben eine Werkzeuglebensdauer von 1.000–50.000 Schüssen; gehärtete Stahl-Produktionsformen für komplexe Teile kosten $15.000–$150.000+ und haben eine Werkzeuglebensdauer von 500.000–1.000.000+ Schüssen. Die Kosten werden bestimmt durch: Formstahlgüte und -härte, Anzahl der Kavitäten (jede Kavität produziert ein Teil pro Zyklus), Teilekomplexität (Anzahl der Schieber, Ausheber und Seitenaktionen, die für Hinterschneidungsgeometrie erforderlich sind) und Oberflächengüte-Spezifikation.
Stanzwerkzeuge
Folgeverbund-Stanzwerkzeuge führen mehrere Operationen (Beschneiden, Formen, Lochen, Biegen) in einem einzigen Pressenhub mit einem mehrstufigen Werkzeug durch. Blechmaterial wird schrittweise durch das Werkzeug geführt, wobei jeder Pressenhub den Streifen einen Schritt weiterbewegt und die nächste Operation ausführt. Ein Folgeverbundwerkzeug, das eine komplexe Halterung produziert, könnte 8–12 Stationen haben, mit Zykluszeiten von 1–3 Sekunden pro Teil.
Die Kosten für Folgeverbundwerkzeuge liegen typischerweise bei $20.000–$100.000+ je nach Komplexität und Anzahl der Stationen. Diese Investition wird durch den dramatischen Zykluszeitvorteil gerechtfertigt: Stanzen bei 20–60 Teilen pro Minute ist ungefähr 100× schneller als die Bearbeitung desselben Teils, wobei die Stückkosten in Cent statt in Dollar gemessen werden.
Vorrichtungen und Spannvorrichtungen
Vorrichtungen halten das Werkstück in einer spezifischen Position und Ausrichtung relativ zur Schneidachse der Maschine. Die Vorrichtung definiert die Bezugsebene – die Referenz, von der alle Abmessungen des Teils gemessen und erzeugt werden. Eine gut konstruierte Vorrichtung positioniert das Teil so, dass beim ersten Schnitt alle nachfolgenden Schnitte in der korrekten Beziehung zueinander stehen, ohne dass eine erneute Messung erforderlich ist.
Die Toleranz-Stack-up-Auswirkung der Vorrichtungsqualität: Wenn eine Spannvorrichtung ein Werkstück mit einem wiederholbaren Fehler von 0,050 mm positioniert, trägt jedes in dieser Vorrichtung bearbeitete Teil diesen Positionsfehler von 0,050 mm. Dieser Fehler ist deterministisch (derselbe Fehler bei jedem Teil) und nicht zufällig, beeinflusst jedoch das gesamte verfügbare Toleranzbudget für die Bearbeitungsoperation. Bei einer Teilespezifikation von ±0,025 mm macht eine Vorrichtung mit einem Positionierfehler von 0,050 mm die Spezifikation unabhängig von der Maschinengenauigkeit unerreichbar.
Bohrlehren führen Schneidwerkzeuge gezielt zu definierten Positionen, ohne dass eine CMM-basierte Einrichtung für jedes Teil erforderlich ist. Eine Bohrerlehre mit gehärteten Stahlbohrbuchsen führt den Bohrer zur korrekten Position und Rechtwinkligkeit und ermöglicht so Volumenbohroperationen ohne die Einrichtungszeit von Vorrichtungs- und Messmethoden.
Prototyp-, Brücken- und Produktionswerkzeuge: Investition passend zur Phase
Werkzeuge sollten zur Phase des Produktentwicklungs- und Produktionslebenszyklus passen. Die Verwendung von Produktionswerkzeugen, bevor das Design stabil ist, verschwendet Geld; die Verwendung von Prototypwerkzeugen über das angemessene Volumen hinaus verschwendet Fertigungskosten.
| Faktor | Prototypwerkzeuge | Brückenwerkzeuge | Produktionswerkzeuge |
|---|---|---|---|
| Anschaffungskosten | Niedrig ($500–$5.000 für Formen) | Mittel ($3.000–$20.000) | Hoch ($10.000–$150.000+) |
| Vorlaufzeit | Schnell (3–10 Tage) | Mittel (2–6 Wochen) | Lang (6–16 Wochen) |
| Standzeit | Niedrig (1–1.000 Schüsse/Zyklen) | Mittel (1.000–50.000) | Hoch (100.000–1.000.000+) |
| Angemessenes Volumen | Unter 100–500 Stück | 500–10.000 Stück | Über 10.000 Stück |
| Kosten für Designänderungen | Niedrig | Mäßig | Hoch ($2.000–$15.000+ pro Änderung) |
Prototypwerkzeuge
Prototypwerkzeuge priorisieren Geschwindigkeit und Designflexibilität gegenüber Haltbarkeit. Aluminium-Spritzgussformen, Weichstahl-Matrizen und 3D-gedruckte Werkzeugeinsätze fallen in diese Kategorie. Der Hauptwert liegt darin, Teile aus echten Materialien mit Produktionsprozessen für Designvalidierung und Funktionstests zu ermöglichen – ohne sich vor der Identifizierung von Designproblemen auf gehärtete Produktionswerkzeuge festzulegen.
Die Kosten für die Entdeckung eines Designfehlers in einer Prototypform sind die Kosten für die Bearbeitung eines neuen Aluminiumeinsatzes ($500–$2.000 und ein paar Tage). Dieselbe Entdeckung in einer gehärteten Produktionsstahlform kostet $5.000–$20.000 und 2–6 Wochen für die Nacharbeit. Zwei oder drei Designiterationen mit Prototypwerkzeugen durchzulaufen, bevor man zu Produktionswerkzeugen übergeht, ist fast immer kostengünstiger, als dieselben Probleme nach der Festlegung auf Produktionswerkzeuge zu entdecken.
Brückenwerkzeuge
Brückenwerkzeuge nehmen die Zwischenposition ein: haltbarer als Prototypwerkzeuge, aber nicht die vollständig optimierten Mehrfachkavitäten-Hochvolumenwerkzeuge der Produktion. Sie überbrücken die Lücke zwischen Design-Freeze und Verfügbarkeit der Massenproduktionswerkzeuge und unterstützen typischerweise die ersten Kundenlieferungen, die anfängliche Marktvalidierung oder den Produktionshochlauf, während die Produktionswerkzeuge parallel gebaut werden.
Ein häufiges Brückenwerkzeug-Szenario: Ein Produkt ist bereit für den kommerziellen Start, aber die Produktionsform mit 4 Kavitäten und voller Automatisierung benötigt 16 Wochen Bauzeit. Eine Einzelkavitäten-Brückenform mit geringerer Produktionsgeschwindigkeit kann erste Kundenlieferungen innerhalb von 4–6 Wochen unterstützen, Einnahmen generieren und die Marktakzeptanz bestätigen, während das Produktionswerkzeug gebaut wird.
Produktionswerkzeuge
Produktionswerkzeuge sind für die niedrigsten Kosten pro Teil bei maximalem Volumen ausgelegt, mit minimaler Zykluszeit, maximaler Verfügbarkeit und der längstmöglichen Werkzeuglebensdauer. Diese Werkzeuge verwenden typischerweise gehärteten Werkzeugstahl (P20 bei HRC 30–34, H13 bei HRC 48–52 oder S7 für schlagbelastete Werkzeuge), fortschrittliche Kühlkanalanordnungen (konformative Kühlung durch Metall-3D-Druck für komplexe Geometrien), Heißkanalsysteme (Vermeidung von Angussabfall im Spritzguss) und Automatisierungsintegration.
Die Wirtschaftlichkeit von Produktionswerkzeugen: Eine Spritzgussform mit 4 Kavitäten, die 4 Teile pro 20-Sekunden-Zyklus produziert, arbeitet mit 720 Teilen/Stunde. Dasselbe Teil, auf einer CNC-Maschine hergestellt, könnte 3 Minuten pro Teil dauern – etwa 20 Teile/Stunde pro Maschine. Spritzgusswerkzeuge bei dieser Produktionsrate erfordern 36 weniger Maschinenstunden pro 1.000 Teile, was bei typischen Maschinensätzen direkte Kosteneinsparungen von $1.800–$3.600 pro 1.000 Teile bedeutet.
Werkzeugbau vs. CNC-Bearbeitung: Die Break-Even-Entscheidung nach Volumen
Die praktische Fertigungsentscheidung zwischen CNC-Bearbeitung (keine Werkzeuginvestition) und Prozesswerkzeugen (Form, Matrize oder spezielle Vorrichtung) ist grundlegend eine wirtschaftliche Berechnung basierend auf dem Produktionsvolumen.
Das Break-Even-Modell für Spritzguss:
| Umfang | CNC-Bearbeitung ($8/Teil) | Spritzguss ($10.000 Form + $1/Teil) | Die bessere Wahl |
|---|---|---|---|
| 100 Stk | $800 gesamt | $10.100 gesamt | CNC-Bearbeitung |
| 1.000 Stück | $8.000 gesamt | $11.000 gesamt | CNC-Bearbeitung (marginal) |
| 000 Stück | $40.000 gesamt | $15.000 gesamt | Spritzgießen |
| 000 Stück | $400.000 gesamt | $60.000 gesamt | Spritzgießen |
Der Break-even in diesem Beispiel liegt bei etwa 1.400 Teilen. Unter 1.400 Teilen ist die CNC-Bearbeitung trotz der höheren Stückkosten günstiger. Über 1.400 Teilen werden die höheren Anschaffungskosten der Spritzgussform durch die niedrigeren Stückkosten mehr als ausgeglichen.
Der Break-even-Punkt variiert mit der Teilekomplexität, den Formkosten, der Stückkostendifferenz und der erwarteten Häufigkeit von Konstruktionsänderungen. Hohe Formkosten (komplexes Teil, $30.000 Form) verschieben den Break-even in Richtung höherer Stückzahlen; eine große Stückkostendifferenz (komplexes Teil, bei dem CNC 20 Minuten dauert) verschiebt den Break-even in Richtung niedrigerer Stückzahlen.
Wichtige Faktoren, die die Entscheidung früher in Richtung Werkzeugbau verschieben:
Enge Toleranzen, die CNC allein bei Produktionsraten nicht konsistent einhalten kann; Montageanforderungen, die eine konsistente Teilevarianz deutlich unter ±0,050 mm verlangen; sowie Anforderungen an die Produktionskontinuität, bei denen die Stabilität der Lieferkette eine Rolle spielt (eine Form und ein bekannter Lieferant bieten eine besser planbare Versorgung als ad-hoc CNC-Bearbeitung).
Wichtige Faktoren, die die CNC-Bearbeitung auch bei höheren Stückzahlen angemessen halten:
Sehr geringe Jahresproduktion (unter 500 Teilen/Jahr, bei der die Werkzeugamortisation nie günstige Stückkosten erreicht); schnelle Produktentwicklung (Konstruktionsänderungen alle 6–12 Monate machen die Werkzeuginvestition schwer amortisierbar); und hochkomplexe Geometrien, bei denen Formen oder Werkzeuge die geforderte Toleranz ohne kostenintensive Werkzeugkomplexität nicht halten können.
Wie die Werkzeugqualität die Produktionsleistung direkt beeinflusst
Zwei Hersteller, die dieselbe Spritzgussmaschine mit demselben Material und derselben Teilespezifikation betreiben, können allein aufgrund der Formqualität dramatisch unterschiedliche Produktionsleistungen erzielen. Dies ist die wichtigste praktische Konsequenz von Werkzeugentscheidungen.
Zykluszeit: Eine gut konstruierte Form mit optimierten Kühlkanälen (Kanaldurchmesser, -abstände und Nähe zu den Teilwänden, konstruiert für maximale Wärmeabfuhr) erreicht bei einem typischen Teil mit 2 mm Wandstärke Zykluszeiten von 12–18 Sekunden. Eine Form mit schlechter Kühlkonstruktion oder Kühlkanälen, die zu weit von den Kavitätswänden entfernt sind, kann bei demselben Teil Zykluszeiten von 30–40 Sekunden erreichen. Bei 100.000 Teilen pro Jahr beträgt die Differenz 550–650 Maschinenstunden pro Jahr – bei $100/Stunde Maschinenkosten ergibt das $55.000–$65.000 jährliche Maschinenkostendifferenz allein durch die Kühlkonstruktion.
Ausschussrate: Eine Form mit unzureichender Entlüftung, unausgewogenem Füllverhalten oder unzureichenden Entformungsschrägen produziert Teile mit Gratbildung, Kurzspritzern, Einfallstellen oder Verzug. Ausschussraten von 5–15% sind bei schlecht konstruierten Werkzeugen üblich; gut konstruierte Produktionswerkzeuge erreichen Ausschussraten unter 1–2%. Bei 100.000 Teilen pro Jahr und $2 Materialkosten pro Teil beträgt die Differenz zwischen 10% und 2% Ausschuss $16.000/Jahr allein an Materialverschwendung, vor Nacharbeitslohn und Maschinenzeit.
Maßhaltigkeit: Eine Form mit korrektem Schwindungsausgleich, ausgewogenem Füllverhalten und ausreichender Kühlung produziert Teile mit einer Teilevarianz deutlich unterhalb der Spezifikation. Eine Form ohne diese Elemente erzeugt systematische Maßabweichungen, die sich über den Produktionslauf akkumulieren und zu periodischen Chargenrückweisungen, Montage-Nonkonformitäten und Qualitätssperren führen.
Häufige Werkzeugfehler, die die Fertigungskosten erhöhen
Festlegung auf Produktionswerkzeuge vor dem Design-Freeze: Jede technische Änderung an einer gehärteten Spritzgussform kostet $2.000–$15.000 an Stahlbearbeitungs- und Wärmebehandlungszeit sowie 2–6 Wochen verlorener Produktionskapazität. Ein Produkt, das nach der Festlegung auf Produktionswerkzeuge drei Konstruktionsiterationen durchläuft, hat effektiv für zwei oder drei zusätzliche Formen bezahlt. Der richtige Ansatz ist, Prototypenwerkzeuge zur Designvalidierung, Brückenwerkzeuge zur Unterstützung der frühen Produktion und Produktionswerkzeuge erst dann einzusetzen, wenn das Design eingefroren und validiert ist.
Werkzeugauswahl nach dem niedrigsten Angebotspreis: Kostengünstige Formen und Werkzeuge werden typischerweise aus weicherem Stahl gebaut, mit weniger Aufmerksamkeit für Kühlungsoptimierung, Anschnittposition und Trennflächenqualität. Die Folgen zeigen sich in der Produktion: kürzere Werkzeuglebensdauer (früherer Ersatz erforderlich), längere Zykluszeiten (durch unzureichende Kühlung) und höhere Ausschussraten (durch inkonsistentes Füllverhalten oder unzureichende Entlüftung). Die Bewertung der Werkzeugkosten auf Gesamtlebenszyklusbasis – (Werkzeugkosten) + (Zykluszeit × Maschinenstundensatz × Stückzahl) + (Ausschussrate × Teilekosten × Stückzahl) – spricht fast immer für eine höhere anfängliche Werkzeuginvestition gegenüber den niedrigsten Anschaffungskosten.
Ignorieren von DFM bei der Werkzeugkonstruktion: Merkmale, die für das Werkzeug schwer zu reproduzieren sind – scharfe Innenkanten (ohne Entformungsschräge), tiefe schmale Vertiefungen mit begrenzter Stahlunterstützung, Wandstärkenübergänge, die unterschiedliche Schwindung erzeugen – erhöhen direkt die Werkzeugkomplexität und -kosten und verringern die Teilequalitätskonsistenz. Das Hinzufügen von 1–2° Entformungsschräge an Formteilen, das Ersetzen scharfer Kanten durch Übergänge mit minimalem Radius (R0,5–1,0 mm) und die Auslegung von Wandstärkenschwankungen innerhalb ±20% des Nennwerts vereinfachen das Werkzeug direkt und verbessern gleichzeitig die Teilequalität.
Werkzeugwartung als optional behandeln: Produktionswerkzeuge sind Kapitalanlagen mit Verschleißrate und Wartungsanforderungen. Trennflächen von Spritzgussformen, Anschnitteinsätze und Auswerferstifte verschleißen mit jedem Zyklus. Stanzwerkzeug-Spielräume verändern sich mit dem Gebrauch. Das Ignorieren von Wartungsintervallen führt zu fortschreitend schlechterer Teilequalität – Gratbildung nimmt zu, wenn Trennflächen verschleißen, Maße driften, wenn Spielräume zunehmen – bis ein vermeidbarer Qualitätsausfall eine Notfall-Werkzeugreparatur zu maximalen Störungskosten erzwingt. Die Definition von Wartungsintervallen (alle 50.000–100.000 Schuss bei Spritzgussformen, abhängig von Material und Teilekomplexität) und die Bevorratung kritischer Ersatzteile verhindert dieses Muster.
Wichtigste Erkenntnisse
- Das Werkzeug ist die Schnittstelle zwischen Maschinenfähigkeit und Teilegeometrie: Maschinen liefern Kraft, Bewegung und Leistung; das Werkzeug definiert, welche Form mit welcher Toleranz und mit welcher Konsistenz hergestellt wird.
- Die drei Werkzeugstufen – Prototyp, Brücke, Produktion – erfüllen unterschiedliche Zwecke und sollten basierend auf Designstabilität und Produktionsvolumen ausgewählt werden.: Die Festlegung auf Produktionswerkzeuge vor dem Design-Freeze ist die häufigste vermeidbare Ursache für Werkzeugkosten.
- Der Break-even zwischen CNC-Bearbeitung und Prozesswerkzeugen ist die zentrale fertigungswirtschaftliche Entscheidung.: Bei spritzgussfähigen Kunststoffteilen liegt dieser typischerweise zwischen 1.000 und 5.000 Teilen, abhängig von Werkzeugkosten und Stückkostendifferenz.
- Die Werkzeugqualität bestimmt direkt Zykluszeit, Ausschussrate und Maßhaltigkeit.: Zwei Hersteller mit identischen Maschinen und Materialien können allein aufgrund der Form- oder Werkzeugkonstruktionsqualität einen 2-fachen Unterschied bei der Zykluszeit und einen 5–10-fachen Unterschied bei der Ausschussrate erzielen.
- Die Gesamtlebenszykluskosten – nicht der anfängliche Werkzeugpreis – sind die richtige Grundlage für Werkzeuginvestitionsentscheidungen.: Niedrigere Anschaffungskosten bedeuten oft kürzere Werkzeuglebensdauer, längere Zykluszeiten und höheren Ausschuss, was über die Produktionslaufzeit häufig mehr kostet als die anfängliche Preisdifferenz.
- DFM-Input in die Werkzeugkonstruktion reduziert sowohl Werkzeugkosten als auch Produktionsausschuss.: Entformungsschrägen an Formteilen (1–3°), minimale Innenradien und konstante Wandstärke sind die drei einflussreichsten DFM-Parameter für Kosten und Qualität von Spritzgusswerkzeugen.
- Für OEM-Einkaufsteams: Werkzeugeigentum, Lagerverantwortung und Wartungsverpflichtung sollten vor Produktionsbeginn ausdrücklich in Lieferantenvereinbarungen dokumentiert werden. Kundeneigene Werkzeuge (der Käufer bezahlt das Werkzeug, der Lieferant lagert und verwendet es) bieten Hebelwirkung in der Lieferkette, erfordern jedoch eine klare Dokumentation des Werkzeugzustands, der Wartungshistorie und der Umsetzungsrechte, falls sich die Lieferbeziehung ändert.
Häufig gestellte Fragen
Was ist Tooling in der Fertigung?
Tooling in der Fertigung ist der Sammelbegriff für Formen, Stempel, Vorrichtungen, Spannvorrichtungen, Schneidwerkzeuge und Lehren, die zur konsistenten und präzisen Herstellung von Teilen verwendet werden. Der Unterschied zu Maschinen besteht darin, dass Maschinen Kraft und Bewegung bereitstellen, während Tooling Geometrie und Zwang bereitstellt – es definiert, welche Form erzeugt wird. Eine Spritzgussform definiert jedes Merkmal eines Kunststoffteils; eine CNC-Vorrichtung definiert das Bezugssystem, von dem alle Bearbeitungsmaße gemessen werden; eine Gut-/Schlecht-Lehre definiert die Annahmegrenze für eine Toleranzspezifikation. Ohne Tooling kann sich eine Maschine bewegen, aber nicht garantieren, dass sie die korrekte Form erzeugt. Mit geeignetem Tooling produziert die Maschine über eine Produktionslaufzeit hinweg konsistente, maßgenaue Teile.
Was ist der Unterschied zwischen Prototypen-Werkzeug, Brücken-Werkzeug und Produktionswerkzeug?
Prototypen-Werkzeug ist kostengünstiges, schnell herstellbares Werkzeug (typischerweise Aluminiumformen oder Weichstahlwerkzeuge) für die Designvalidierung und kleine Stückzahlen – typischerweise 1–1.000 Teile. Es priorisiert Geschwindigkeit und Modifizierbarkeit gegenüber Haltbarkeit. Brücken-Werkzeug hat mittlere Haltbarkeit und Kosten und unterstützt die frühe Produktion von 1.000–50.000 Teilen, während das vollständige Produktionswerkzeug gebaut wird. Produktionswerkzeug ist gehärtetes Stahlwerkzeug, das für eine Lebensdauer von 100.000–1.000.000+ Zyklen ausgelegt ist, auf minimale Zykluszeit optimiert und für die Integration in die automatisierte Produktion konstruiert ist. Die richtige Werkzeugstufe entspricht dem Entwicklungsstatus des Produkts: Prototypen-Werkzeug, wenn sich das Design weiterentwickelt, Brücken-Werkzeug während Markteinführung und Hochlauf, und Produktionswerkzeug, wenn das Design stabil ist und die Stückzahl die Investition rechtfertigt.
Wann ist Tooling kostengünstiger als CNC-Bearbeitung?
Tooling wird kostengünstiger als CNC-Bearbeitung, wenn die kumulierte Werkzeuginvestition, verteilt auf die Produktionsmenge, geringer ist als die dadurch ermöglichten Stückkosteneinsparungen. Für ein typisches spritzgussfähiges Kunststoffteil mit CNC-Kosten von $8/Teil und Spritzgusskosten von $1/Teil nach einer $10.000-Form liegt der Break-even bei etwa 1.400 Teilen. Oberhalb dieser Menge ist Spritzguss insgesamt günstiger; unterhalb dieser Menge ist CNC-Bearbeitung günstiger. Der Break-even verschiebt sich je nach Formkosten, Stückkostendifferenz und erwarteter Änderungshäufigkeit des Designs. Hochkomplexe Teile mit großen Stückkosteneinsparungen erreichen den Break-even bei geringeren Mengen; Teile mit geringer Komplexität und kleinen Einsparungen erfordern höhere Mengen, um Werkzeuge zu rechtfertigen.
Warum beeinflusst die Werkzeugqualität die Produktionsleistung so erheblich?
Die Werkzeugqualität beeinflusst die Produktion über drei Mechanismen. Erstens, Zykluszeit: Eine gut gekühlte Spritzgussform zykliert in 12–18 Sekunden, während eine schlecht gekühlte Form für dasselbe Teil 30–40 Sekunden benötigt – ein 2-facher Durchsatzunterschied, der bei typischen Mengen Zehntausende Dollar pro Jahr an Maschinenkosten ausmacht. Zweitens, Ausschussrate: Richtig konstruiertes Werkzeug mit korrekter Entlüftung, Füllbalance und Entformungsschrägen erreicht weniger als 2% Ausschuss; schlecht konstruiertes Werkzeug erzeugt 5–15% Ausschuss durch Gratbildung, Kurzspritzungen und Verzug. Drittens, Maßhaltigkeit: Werkzeug, das Materialschrumpfung, thermische Ausdehnung und Fülldynamik korrekt kompensiert, produziert Teile mit konsistenten Maßen; Werkzeug, das dies nicht tut, erzeugt systematische Maßabweichungen, die zu periodischen Chargenrückweisungen führen.
Wem gehört das Werkzeug nach dem Bau?
Das Werkzeugeigentum hängt von der Vereinbarung zwischen Käufer und Lieferant ab. Bei kundeneigenen Werkzeugen bezahlt der Käufer das Werkzeug als separaten Posten, behält das rechtliche Eigentum und hat das Recht, das Werkzeug zu einem anderen Lieferanten zu verlagern oder es zurückzuholen. Bei lieferanteneigenen Werkzeugen baut und besitzt der Lieferant das Werkzeug und amortisiert die Kosten über die Teilepreise während der Produktionslaufzeit. Kundeneigene Werkzeuge bieten Flexibilität und Hebelwirkung in der Lieferkette, erfordern jedoch eine ausdrückliche Dokumentation des Werkzeugzustands, der Wartungsverantwortung, der Versicherung und der Verlagerungsverfahren. Vor Beginn eines Werkzeugprogramms sollten Käufer klären: wer das Werkzeug bezahlt, wem es gehört, wer für Wartungs- und Reparaturkosten verantwortlich ist, wie der Werkzeugzustand dokumentiert wird und was mit dem Werkzeug passiert, wenn die Lieferbeziehung endet.
Verfasst vom CMS-Engineering-Team mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung, einschließlich Koordination von Spritzgussformen, Stanzwerkzeugprogrammen, CNC-Vorrichtungsentwicklung und Prüfmitteln für Automobil-, Luftfahrt-, Medizingeräte-, Unterhaltungselektronik- und industrielle OEM-Fertigungsprogramme. Technische Referenzen: Rosato D.V. — Injection Molding Handbook (Tooling and Mold Design), Kalpakjian S. und Schmid S.R. — Manufacturing Engineering and Technology (Kapitel zu Werkzeugen und Vorrichtungen), SME Fundamentals of Tool Design, ASM Handbook Vol. 14B (Metalworking: Sheet Forming — Progressive Dies).
Benötigen Sie Unterstützung bei der Werkzeugstrategie für Ihr Fertigungsprogramm?
Bei CMS bieten wir Beratung zur Werkzeugspezifikation bereits in der Angebotsphase an – einschließlich Empfehlungen für Prototypen- vs. Serienwerkzeuge, DFM-Prüfung hinsichtlich Formbarkeit und Vorrichtungsdesign sowie Abstimmung mit Werkzeuglieferanten, um die Werkzeuginvestition an die Produktionsmengenziele anzupassen.
[Werkzeugstrategie-Prüfung und Fertigungsangebot anfordern →]


