
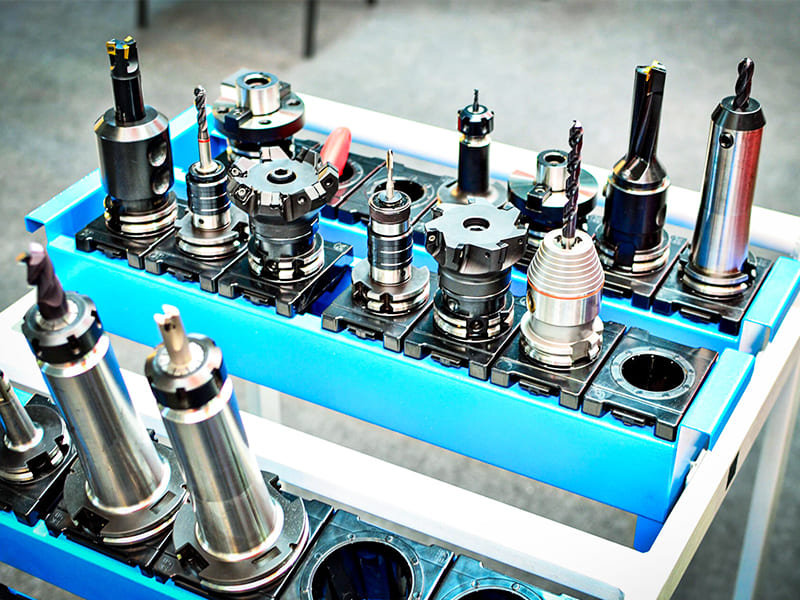
Risposta rapida: Nel settore manifatturiero, per “attrezzature” si intendono gli stampi, le matrici, i dispositivi di fissaggio, le maschere, gli utensili da taglio e i calibri di controllo utilizzati per modellare, fissare, tagliare e verificare i pezzi, in modo da garantirne una produzione uniforme, precisa e su larga scala. La distinzione fondamentale è quella tra macchine (che forniscono forza e movimento) e attrezzature (che definiscono la geometria e i vincoli, determinando la forma che la macchina produce). Gli stampi a iniezione mantengono tolleranze di ±0,020–0,050 mm su cicli di produzione di oltre 100.000 pezzi; un dispositivo di fissaggio CNC con un errore di posizionamento di 0,050 mm produce lo stesso errore su ogni pezzo che trattiene. Gli utensili hanno un costo iniziale elevato ma un costo per pezzo basso su larga scala: uno stampo a iniezione da $10.000 a 50.000 unità aggiunge $0,20/unità al costo, mentre la lavorazione CNC dello stesso pezzo a $6/unità costa $300.000 per lo stesso volume. L’investimento negli stampi è giustificato quando il volume, la stabilità del progetto e i requisiti di uniformità sono allineati — ed è la leva principale per ridurre il costo unitario nella produzione di volumi medio-alti.
Cosa significa realmente il termine “attrezzatura” nel settore manifatturiero
Una macchina priva di utensili può funzionare, ma non è in grado di garantire forma, dimensioni o uniformità. Gli utensili costituiscono l’interfaccia fisica tra la potenza della macchina e la geometria del pezzo.
Si consideri una macchina per lo stampaggio a iniezione: la macchina fornisce la forza di chiusura (in genere da 50 a 5.000 tonnellate), il riscaldamento e la pressione di iniezione. Tuttavia, senza uno stampo, non è in grado di produrre alcuna forma specifica. È lo stampo — l’attrezzatura — a definire ogni caratteristica del pezzo: spessore delle pareti, finitura superficiale, posizione dei fori, geometria delle filettature e profili di incastro. È lo stampo a determinare se il pezzo sarà l’alloggiamento di un connettore M4 o una staffa per airbag automobilistico.
Lo stesso principio vale per tutti i processi produttivi:
- Un centro di lavoro CNC garantisce la rotazione del mandrino e il movimento degli assi; il dispositivo di fissaggio (attrezzatura) mantiene il pezzo nella posizione e nell'orientamento corretti, in modo che l'utensile possa agire sulla geometria corretta
- Una pressa idraulica fornisce la forza; lo stampo (attrezzatura) determina se tale forza darà origine a una rondella piatta, a una staffa complessa o a un pannello per portiera di un’auto
- Una trapana garantisce la rotazione e l'avanzamento; la maschera di foratura (utensile) guida la punta di foratura nella posizione esatta del foro rispetto alle caratteristiche di riferimento del pezzo
La definizione ingegneristica: Per "attrezzatura" si intende qualsiasi dispositivo o utensile realizzato appositamente per controllare direttamente la geometria, la posizione o le dimensioni di un pezzo prodotto. Ciò comprende utensili di formatura (stampi, matrici), utensili di serraggio (dispositivi di fissaggio, maschere), utensili da taglio (fresette, punte da trapano, inserti per tornitura) e strumenti di verifica (calibri go/no-go, dispositivi di fissaggio CMM, calibri di confronto).
Le principali tipologie di attrezzature di produzione
| Tipo di attrezzatura | Funzione principale | Capacità di tolleranza tipica | Applicazione principale |
|---|---|---|---|
| Stampi a iniezione | Modellare la plastica fusa | ±0,020–0,050 mm | Componenti in plastica prodotti in grandi quantità |
| Stampi per pressofusione | Iniettare il metallo fuso nello stampo | ±0,050–0,100 mm | Componenti a base di complessi di alluminio e zinco |
| Stampi per stampaggio (progressivi) | Taglio e formatura della lamiera | ±0,050–0,100 mm | Componenti in lamiera prodotti in grandi volumi |
| Dispositivi di fissaggio CNC | Mantenere il pezzo in posizione precisa | Controllo della posizione ±0,010–0,050 mm | Componenti lavorati con precisione |
| Maschere di foratura | Posizionare la punta di foratura nel punto specificato | Posizione del foro: ±0,050–0,100 mm | Operazioni di perforazione a volume |
| Utensili da taglio (fresatura, tornitura) | Rimuovere materiale per definire la geometria | Dipendente dal processo (±0,005–0,050 mm) | Tutte le operazioni di lavorazione CNC |
| Calibri Go/No-Go | Verificare la conformità dimensionale | ±0,005–0,010 mm | Controllo della qualità della produzione |
| Dispositivi di fissaggio CMM | Supporti per la misurazione a coordinate | Riferimento di dati coerente | Controllo del primo articolo e dell'SPC |
Stampi a iniezione
Uno stampo a iniezione rappresenta l'investimento in attrezzature più comunemente associato alle decisioni relative alle attrezzature di produzione. Lo stampo è costituito da un blocco cavità (negativo della geometria esterna del pezzo) e da un blocco anima (negativo della geometria interna), con sistemi di canalizzazione per la distribuzione della plastica, canali di raffreddamento per controllare la solidificazione del pezzo e sistemi di espulsione per rimuovere il pezzo dopo la solidificazione.
Il costo degli stampi varia notevolmente: gli stampi prototipali in alluminio per pezzi semplici costano da $2.000 a $8.000 e hanno una durata di 1.000–50.000 cicli; gli stampi di produzione in acciaio temprato per pezzi complessi costano da $15.000 a $150.000+ e hanno una durata di 500.000–1.000.000+ colpi. Il costo dipende da: tipo e durezza dell’acciaio dello stampo, numero di cavità (ogni cavità produce un pezzo per ciclo), complessità del pezzo (numero di slitte, sollevatori e azioni laterali necessarie per la geometria con sottosquadro) e specifiche relative alla finitura superficiale.
Fustelle per stampaggio
Gli stampi a progressione eseguono più operazioni (tranciatura, formatura, foratura, piegatura) in un’unica corsa della pressa utilizzando uno stampo a più stazioni. La lamiera viene alimentata progressivamente attraverso lo stampo; ad ogni corsa della pressa, il nastro avanza di una fase e viene eseguita l’operazione successiva. Uno stampo progressivo per la produzione di una staffa complessa può avere da 8 a 12 stazioni, con tempi di ciclo compresi tra 1 e 3 secondi per pezzo.
Il costo di uno stampo progressivo varia in genere da $20.000 a $100.000+, a seconda della complessità e del numero di stazioni. Questo investimento è giustificato dal notevole vantaggio in termini di tempo di ciclo: lo stampaggio a una velocità di 20–60 pezzi al minuto è circa 100 volte più veloce rispetto alla lavorazione meccanica dello stesso pezzo, con costi unitari misurati in centesimi anziché in dollari.
Attrezzature e maschere
I dispositivi di fissaggio mantengono il pezzo in una posizione e in un orientamento specifici rispetto all’asse di taglio della macchina. Il dispositivo di fissaggio definisce il punto di riferimento — il punto a partire dal quale vengono misurate e realizzate tutte le dimensioni del pezzo. Un dispositivo di fissaggio ben progettato posiziona il pezzo in modo tale che, una volta effettuato il primo taglio, tutti i tagli successivi si trovino nella corretta relazione tra loro senza richiedere una nuova misurazione.
L'impatto dell'accumulo di tolleranze sulla qualità dei dispositivi di fissaggio: Se un dispositivo di fissaggio posiziona un pezzo con un errore ripetibile di 0,050 mm, ogni pezzo lavorato in quel dispositivo presenta lo stesso errore di posizionamento di 0,050 mm. Si tratta di un errore deterministico (lo stesso su ogni pezzo) piuttosto che casuale, ma incide sul margine di tolleranza totale disponibile per l’operazione di lavorazione. Per una specifica del pezzo di ±0,025 mm, un dispositivo di fissaggio con un errore di posizionamento di 0,050 mm rende la specifica irraggiungibile, indipendentemente dalla precisione della macchina.
Maschere di foratura guidare con precisione gli utensili da taglio in posizioni definite senza richiedere una regolazione basata sul sistema CMM per ogni pezzo. Una maschera di foratura dotata di boccole in acciaio temprato guida la punta nella posizione corretta e garantisce la perpendicolarità, consentendo operazioni di foratura in serie senza i tempi di regolazione tipici dei metodi basati su maschere e indicatori.
Prototipi, modelli di transizione e attrezzature di produzione: adeguare l’investimento alla fase di sviluppo
Gli stampi devono essere adeguati alla fase del ciclo di vita di sviluppo e produzione di un prodotto. Utilizzare stampi di livello produttivo prima che la progettazione sia definitiva comporta uno spreco di denaro; utilizzare stampi prototipali oltre il volume appropriato comporta uno spreco di costi di produzione.
| Fattore | Attrezzature per prototipi | Attrezzature per ponti | Attrezzature di produzione |
|---|---|---|---|
| Costo iniziale | Basso (da $500 a $5.000 per gli stampi) | Medio (da $3.000 a $20.000) | Alto (da $10.000 a $150.000+) |
| Tempi di consegna | Veloce (3–10 giorni) | Medio (2–6 settimane) | Lunga (6–16 settimane) |
| Durata degli utensili | Basso (1–1.000 colpi/cicli) | Medio (1.000–50.000) | Elevato (100.000–1.000.000+) |
| Volume adeguato | Meno di 100–500 pezzi | 500–10.000 pezzi | Oltre 10.000 pezzi |
| Costo della modifica progettuale | Basso | Moderato | Elevato (da $2.000 a $15.000+ per modifica) |
Attrezzature per prototipi
Gli stampi prototipali privilegiano la rapidità e la flessibilità progettuale rispetto alla durata. Rientrano in questa categoria gli stampi a iniezione in alluminio, gli stampi in acciaio dolce e gli inserti stampati in 3D. Il vantaggio principale è quello di consentire la realizzazione di parti in materiale reale e con processi di produzione reali per la convalida del progetto e i test funzionali, senza dover ricorrere a stampi di produzione definitivi prima che siano stati individuati eventuali problemi di progettazione.
Il costo per individuare un difetto di progettazione in uno stampo prototipo corrisponde al costo di lavorazione di un nuovo inserto in alluminio (da $500 a $2.000 e alcuni giorni). La stessa scoperta in uno stampo di produzione in acciaio temprato costa da $5.000 a $20.000 e richiede da 2 a 6 settimane per la rielaborazione. Eseguire due o tre iterazioni di progettazione sugli stampi prototipali prima di passare a quelli di produzione è quasi sempre meno costoso che individuare gli stessi problemi dopo aver già definito gli stampi di produzione.
Attrezzature per ponti
Gli stampi "bridge" occupano una posizione intermedia: sono più resistenti degli stampi prototipali, ma non sono gli stampi a più cavità completamente ottimizzati per la produzione in serie. Colmano il divario tra il congelamento del progetto e la disponibilità degli stampi per la produzione in serie, supportando in genere le prime consegne ai clienti, la validazione iniziale sul mercato o l'avvio della produzione, mentre gli stampi di produzione vengono realizzati in parallelo.
Uno scenario comune nell'ambito degli stampi ponte: un prodotto è pronto per il lancio sul mercato, ma la realizzazione dello stampo di produzione a 4 cavità con automazione completa richiederà 16 settimane. Uno stampo ponte a cavità singola, con una velocità di produzione inferiore, può consentire di effettuare le prime consegne ai clienti entro 4–6 settimane, generando ricavi e confermando l'accettazione da parte del mercato mentre viene realizzato lo stampo di produzione.
Attrezzature di produzione
Gli stampi di produzione sono progettati per garantire il minor costo per pezzo a volumi massimi, con tempi di ciclo minimi, massima operatività e la massima durata possibile degli stampi. Questi stampi utilizzano tipicamente acciaio da stampo temprato (P20 a HRC 30–34, H13 con durezza HRC 48–52 o S7 per attrezzature soggette a sollecitazioni da impatto), configurazioni avanzate dei canali di raffreddamento (raffreddamento conformazionale tramite stampa 3D in metallo per geometrie complesse), sistemi a canale caldo (che eliminano lo spreco di materiale del canale di colata nello stampaggio a iniezione) e integrazione dell’automazione.
L'aspetto economico delle attrezzature di produzione: uno stampo a iniezione a 4 cavità che produce 4 pezzi per ciclo di 20 secondi raggiunge una produttività di 720 pezzi/ora. Lo stesso pezzo prodotto su un centro CNC potrebbe richiedere 3 minuti per pezzo — circa 20 pezzi/ora per macchina. Con questa velocità di produzione, gli stampi a iniezione richiedono 36 ore-macchina in meno ogni 1.000 pezzi, il che si traduce in un risparmio sui costi diretti compreso tra $1.800 e $3.600 ogni 1.000 pezzi alle velocità tipiche delle macchine.
Attrezzatura vs lavorazione CNC: la decisione sul punto di pareggio in termini di volume
La scelta operativa tra la lavorazione CNC (senza investimenti in attrezzature) e l'utilizzo di attrezzature di processo (stampi, matrici o dispositivi di fissaggio dedicati) è fondamentalmente un calcolo economico basato sul volume di produzione.
Il modello di pareggio per lo stampaggio a iniezione:
| Volume | Lavorazione CNC ($8/pezzo) | Stampaggio a iniezione ($10.000 stampi + $1/pezzo) | Una scelta migliore |
|---|---|---|---|
| 100 pezzi | $800 in totale | $10.100 in totale | Lavorazione CNC |
| 1.000 pezzi | $8.000 in totale | $11.000 in totale | Lavorazione CNC (marginale) |
| 5.000 pezzi | $40.000 in totale | $15.000 in totale | Stampaggio a iniezione |
| 50.000 pezzi | $400.000 in totale | $60.000 in totale | Stampaggio a iniezione |
In questo esempio, il punto di pareggio è pari a circa 1.400 pezzi. Al di sotto dei 1.400 pezzi, la lavorazione CNC risulta più conveniente nonostante il costo unitario più elevato. Al di sopra dei 1.400 pezzi, il costo iniziale più elevato dello stampo a iniezione viene più che compensato dal costo unitario inferiore.
Il punto di pareggio varia in base alla complessità del pezzo, al costo dello stampo, al differenziale di costo per pezzo e alla frequenza prevista delle modifiche progettuali. Un costo elevato dello stampo (pezzo complesso, stampo $ da 30.000 pezzi) sposta il punto di pareggio verso volumi più elevati; un ampio differenziale di costo per pezzo (pezzo complesso in cui la lavorazione CNC richiede 20 minuti) sposta il punto di pareggio verso volumi più bassi.
Fattori chiave che inducono a optare per la produzione di attrezzature in una fase più precoce:
Tolleranze strette che la sola lavorazione CNC non è in grado di garantire in modo costante ai ritmi di produzione; requisiti di assemblaggio che richiedono una variazione tra i pezzi ben al di sotto di ±0,050 mm; e requisiti di continuità produttiva in cui la stabilità della catena di approvvigionamento è fondamentale (uno stampo e un fornitore noto garantiscono un approvvigionamento più prevedibile rispetto alla lavorazione CNC ad hoc).
Fattori chiave che rendono la lavorazione CNC una soluzione adeguata anche in caso di volumi elevati:
Produzione annuale molto ridotta (inferiore a 500 pezzi all’anno, con un ammortamento degli stampi che non consente mai di raggiungere una redditività unitaria favorevole); rapida evoluzione del prodotto (le modifiche progettuali ogni 6–12 mesi rendono difficile il recupero dell’investimento negli stampi); e geometria altamente complessa, in cui gli stampi o le matrici non sono in grado di garantire la tolleranza richiesta senza una complessità degli stampi che comporta costi proibitivi.
In che modo la qualità degli utensili influisce direttamente sulle prestazioni produttive
Due produttori che utilizzano la stessa macchina per lo stampaggio a iniezione, lo stesso materiale e le stesse specifiche del pezzo possono ottenere prestazioni produttive notevolmente diverse a seconda esclusivamente della qualità dello stampo. Questa è la conseguenza pratica più importante delle decisioni relative agli stampi.
Tempo di ciclo: Uno stampo ben progettato con canali di raffreddamento ottimizzati (diametro dei canali, spaziatura e vicinanza alle pareti del pezzo studiati per garantire la massima dissipazione del calore) completa un ciclo in 12–18 secondi per un pezzo tipico con spessore delle pareti di 2 mm. Uno stampo con una progettazione di raffreddamento inadeguata o con canali di raffreddamento troppo distanti dalle pareti della cavità può completare un ciclo in 30–40 secondi per lo stesso pezzo. Con una produzione annua di 100.000 pezzi, la differenza è di 550–650 ore macchina all’anno — a un costo della macchina di $100/ora, la variazione annuale del costo della macchina, dovuta esclusivamente alla progettazione del raffreddamento, è compresa tra $55.000 e $65.000.
Tasso di scarto: Uno stampo con sfiato inadeguato, riempimento sbilanciato o angoli di sformo insufficienti produce pezzi con bave, riempimento insufficiente, impronte di affossamento o deformazioni. Tassi di scarto compresi tra 5 e 15% sono comuni in caso di stampi progettati male; gli stampi di produzione ben progettati raggiungono tassi di scarto inferiori a 1–2%. A 100.000 pezzi all’anno con un costo del materiale di $2 per pezzo, la differenza tra 10% e 2% di scarti corrisponde a $16.000 all’anno solo in termini di spreco di materiale, senza considerare la manodopera per la rilavorazione e il tempo macchina.
Coerenza dimensionale: Uno stampo dotato di una corretta compensazione del ritiro, di un riempimento bilanciato e di un raffreddamento adeguato produce pezzi con una variazione da pezzo a pezzo ben al di sotto dei limiti specificati. Uno stampo privo di questi elementi produce una variazione dimensionale sistematica che si accumula nel corso del ciclo produttivo, causando periodici scarti di lotti, non conformità nell’assemblaggio e blocchi di qualità.
Errori comuni nella progettazione degli stampi che aumentano i costi di produzione
Impegnarsi nella realizzazione degli stampi di produzione prima del congelamento del progetto: Ogni modifica tecnica apportata a uno stampo a iniezione in acciaio temprato comporta un costo compreso tra $2.000 e $15.000 in termini di lavorazione dell’acciaio e tempo di trattamento termico, oltre a 2–6 settimane di perdita di capacità produttiva. Un prodotto che subisce tre iterazioni di progettazione dopo che gli stampi di produzione sono stati approvati ha di fatto comportato il costo di due o tre stampi aggiuntivi. L’approccio corretto consiste nell’utilizzare stampi prototipali per convalidare il progetto, stampi di transizione per supportare la produzione iniziale e stampi di produzione solo quando il progetto è definitivo e convalidato.
Scelta degli utensili in base al preventivo iniziale più basso: Gli stampi e le matrici a basso costo sono in genere realizzati in acciaio più morbido, con minore attenzione all’ottimizzazione del raffreddamento, alla posizione del punto di iniezione e alla qualità della superficie di divisione. Le conseguenze si manifestano in produzione: minore durata degli stampi (che richiede una sostituzione anticipata), tempi di ciclo più lunghi (a causa di un raffreddamento inadeguato) e tassi di scarto più elevati (a causa di un riempimento non uniforme o di uno sfiato insufficiente). La valutazione del costo degli stampi considerando l’intero ciclo di vita — (costo degli stampi) + (tempo di ciclo × velocità della macchina × volume) + (tasso di scarti × costo del pezzo × volume) — favorisce quasi sempre un investimento iniziale più elevato negli stampi rispetto al costo iniziale più basso.
Trascurare il DFM nella progettazione degli utensili: Le caratteristiche difficili da riprodurre con gli stampi — angoli interni acuti (senza smussatura), cavità profonde e strette con supporto in acciaio limitato, variazioni dello spessore delle pareti che causano un ritiro differenziale — aumentano direttamente la complessità e il costo degli stampi e riducono l’uniformità della qualità dei pezzi. Aggiungere 1–2° di smussatura alle pareti stampate, sostituire gli angoli acuti con transizioni a raggio minimo (R0,5–1,0 mm) e progettare variazioni dello spessore delle pareti entro ±20% del valore nominale semplifica direttamente la realizzazione degli stampi, migliorando al contempo la qualità dei pezzi.
Considerare la manutenzione degli utensili come facoltativa: Gli stampi di produzione sono beni strumentali soggetti a usura e con specifici requisiti di manutenzione. Le superfici di divisione degli stampi a iniezione, gli inserti di colata e i perni di espulsione si usurano ad ogni ciclo. I giochi degli stampi di tranciatura variano con l’uso. Ignorare gli intervalli di manutenzione comporta un progressivo peggioramento della qualità dei pezzi — le sbavature aumentano con l’usura delle superfici di divisione, le dimensioni subiscono scostamenti con l’aumentare dei giochi — fino a quando un difetto di qualità evitabile costringe a una riparazione d’emergenza degli stampi con costi di interruzione della produzione massimi. La definizione di intervalli di manutenzione (ogni 50.000–100.000 colpi per gli stampi a iniezione, a seconda del materiale e della complessità del pezzo) e la disponibilità a magazzino dei componenti di ricambio critici prevengono questo scenario.
Punti di forza
- L'attrezzatura costituisce l'interfaccia tra le capacità della macchina e la geometria del pezzo: le macchine forniscono forza, movimento e potenza; gli utensili determinano quale forma viene prodotta, con quale tolleranza e con quale uniformità.
- Le tre fasi di produzione — prototipo, fase di transizione e produzione vera e propria — hanno finalità diverse e dovrebbero essere selezionate in base alla stabilità del progetto e al volume di produzione: l'impegno a realizzare gli stampi di produzione prima del congelamento del progetto è la causa principale dei costi evitabili legati agli stampi.
- Il punto di pareggio in termini di volume tra la lavorazione CNC e l'attrezzatura di processo rappresenta la decisione fondamentale dal punto di vista dell'economia di produzione: per i componenti in plastica stampati a iniezione, ciò avviene in genere tra i 1.000 e i 5.000 pezzi, a seconda del costo dello stampo e del differenziale di costo per pezzo.
- La qualità degli utensili incide direttamente sul tempo di ciclo, sul tasso di scarti e sull'uniformità dimensionale: due produttori che utilizzano macchine e materiali identici possono registrare una differenza nel tempo di ciclo pari a 2 volte e una differenza nel tasso di scarti compresa tra 5 e 10 volte, esclusivamente in base alla qualità della progettazione degli stampi o delle matrici.
- Il costo totale del ciclo di vita — e non il prezzo iniziale degli stampi — costituisce la base corretta su cui fondare le decisioni relative agli investimenti in stampi: un costo iniziale inferiore comporta spesso una durata degli utensili più breve, tempi di ciclo più lunghi e una maggiore quantità di scarti, il che spesso comporta un costo complessivo superiore nel corso del ciclo produttivo rispetto alla differenza di prezzo iniziale.
- L'integrazione del DFM nella progettazione degli stampi riduce sia i costi degli stampi che gli scarti di produzione: gli angoli di sformo sulle pareti stampate (1–3°), i raggi interni minimi e lo spessore uniforme delle pareti sono i tre parametri DFM che incidono maggiormente sui costi e sulla qualità degli stampi a iniezione.
- Per i team di approvvigionamento degli OEM: la titolarità degli stampi, la responsabilità del loro stoccaggio e l’obbligo di manutenzione dovrebbero essere esplicitamente documentati nei contratti con i fornitori prima dell’avvio della produzione. Gli stampi di proprietà del cliente (il committente ne sostiene i costi, mentre il fornitore provvede allo stoccaggio e all’utilizzo) offrono un vantaggio nella catena di approvvigionamento, ma richiedono una documentazione chiara delle condizioni degli stampi, della cronologia delle manutenzioni e dei diritti di trasferimento qualora il rapporto di fornitura dovesse subire modifiche.
Domande frequenti
Che cos’è l’attrezzatura nella produzione?
Nel settore manifatturiero, il termine “attrezzatura” indica l’insieme di stampi, matrici, dispositivi di fissaggio, maschere, utensili da taglio e calibri utilizzati per produrre componenti in modo coerente e preciso. La differenza rispetto alle macchine sta nel fatto che queste ultime forniscono la forza e il movimento, mentre l’attrezzatura definisce la geometria e i vincoli, determinando la forma del prodotto finale. Uno stampo a iniezione definisce ogni caratteristica di un componente in plastica; un dispositivo di fissaggio CNC definisce il punto di riferimento da cui vengono misurate tutte le dimensioni di lavorazione; un calibro go/no-go definisce il limite di accettabilità per una specifica di tolleranza. Senza gli utensili, una macchina può muoversi ma non può garantire di produrre la forma corretta. Con gli utensili adeguati, la macchina produce pezzi uniformi e dalle dimensioni precise per tutta la durata di un ciclo di produzione.
Qual è la differenza tra stampi prototipali, stampi ponte e stampi di produzione?
Gli stampi prototipali sono stampi a basso costo e di rapida realizzazione (in genere stampi in alluminio o matrici in acciaio dolce) destinati alla validazione del progetto e alla produzione di piccole quantità — in genere da 1 a 1.000 pezzi. Privilegiano la velocità e la modificabilità rispetto alla durata. Gli stampi ponte presentano una durata e un costo intermedi e consentono la produzione iniziale di 1.000–50.000 pezzi mentre vengono realizzati gli stampi per la produzione a pieno regime. Gli stampi di produzione sono realizzati in acciaio temprato, progettati per una durata compresa tra 100.000 e oltre 1.000.000 di cicli, ottimizzati per ridurre al minimo i tempi di ciclo e pensati per l’integrazione con la produzione automatizzata. La fase di stampaggio corretta corrisponde allo stato di sviluppo del prodotto: stampi prototipali quando il progetto è in fase di evoluzione, stampi ponte durante il lancio sul mercato e la fase di avvio della produzione, e stampi di produzione quando il progetto è stabile e i volumi giustificano l’investimento.
In quali casi l'utilizzo di stampi risulta più conveniente rispetto alla lavorazione CNC?
L'utilizzo di stampi diventa più conveniente rispetto alla lavorazione CNC quando l'investimento cumulativo negli stampi, ripartito sul volume di produzione, è inferiore al risparmio sui costi per singolo pezzo che ne deriva. Per un tipico pezzo in plastica stampabile a iniezione con un costo CNC pari a $8 per pezzo e un costo di stampaggio a iniezione pari a $1 per pezzo dopo uno stampo da $10.000, il punto di pareggio è di circa 1.400 pezzi. Al di sopra di questo volume, lo stampaggio a iniezione risulta complessivamente meno costoso; al di sotto di tale volume, la lavorazione CNC risulta meno costosa. Il punto di pareggio varia in base al costo dello stampo, al differenziale di costo per pezzo e alla frequenza prevista delle modifiche progettuali. I pezzi ad alta complessità con un notevole risparmio sul costo unitario raggiungono il punto di pareggio a volumi inferiori; i pezzi a bassa complessità con un risparmio unitario modesto richiedono volumi più elevati per giustificare l’investimento negli stampi.
Perché la qualità degli utensili influisce in modo così significativo sulla produzione?
La qualità degli stampi influisce sulla produzione attraverso tre meccanismi. In primo luogo, il tempo di ciclo: uno stampo a iniezione ben raffreddato completa un ciclo in 12–18 secondi, mentre uno stampo raffreddato male impiega 30–40 secondi per lo stesso pezzo — una differenza di produttività pari a 2× che, a volumi tipici, comporta un costo di macchina pari a decine di migliaia di dollari all’anno. In secondo luogo, il tasso di scarti: uno stampo progettato correttamente, con un adeguato sistema di sfiato, un corretto equilibrio di riempimento e angoli di sformo adeguati, produce meno di 2% di scarti; uno stampo progettato male produce invece da 5 a 15% di scarti dovuti a bave, riempimenti insufficienti e deformazioni. In terzo luogo, l’uniformità dimensionale: gli stampi che compensano correttamente il ritiro del materiale, l’espansione termica e le dinamiche di riempimento producono pezzi con dimensioni uniformi; quelli che non lo fanno generano scostamenti dimensionali sistematici che causano periodici scarti di lotti.
A chi appartiene l'attrezzatura una volta realizzata?
La titolarità degli stampi dipende dall’accordo tra l’acquirente e il fornitore. Negli accordi in cui gli stampi sono di proprietà del cliente, l’acquirente ne sostiene il costo come voce di bilancio separata, ne mantiene la titolarità legale e ha il diritto di trasferire lo stampo a un altro fornitore o di recuperarlo. Negli accordi in cui gli stampi sono di proprietà del fornitore, quest’ultimo li costruisce e ne detiene la proprietà, recuperandone il costo attraverso il prezzo dei pezzi nel corso del ciclo di produzione. Gli stampi di proprietà del cliente offrono flessibilità e un vantaggio competitivo nella catena di fornitura, ma richiedono una documentazione esplicita relativa alle condizioni degli stampi, alla responsabilità della manutenzione, all’assicurazione e alle procedure di trasferimento. Prima di avviare un programma di attrezzature, gli acquirenti dovrebbero verificare: chi paga le attrezzature, chi ne è proprietario, chi è responsabile dei costi di manutenzione e riparazione, come viene documentato lo stato delle attrezzature e cosa ne sarà di esse qualora il rapporto di fornitura dovesse terminare.
Scritto dal team di ingegneri CMS con oltre 15 anni di esperienza nella lavorazione di precisione CNC, compreso il coordinamento della progettazione di stampi a iniezione, dei programmi relativi agli stampi per stampaggio, della progettazione di attrezzature CNC e degli strumenti di controllo per programmi di produzione nei settori automobilistico, aerospaziale, dei dispositivi medici, dell’elettronica di consumo e industriale OEM. Riferimenti tecnici: Rosato D.V. — Injection Molding Handbook (Progettazione di utensili e stampi), Kalpakjian S. e Schmid S.R. — Manufacturing Engineering and Technology (capitoli su utensili e attrezzature di fissaggio), SME Fundamentals of Tool Design, ASM Handbook Vol. 14B (Lavorazione dei metalli: Formatura della lamiera — Stampi progressivi).
Hai bisogno di assistenza nella definizione della strategia relativa alle attrezzature per il tuo programma di produzione?
Noi di CMS forniamo consulenza sulle specifiche degli stampi già in fase di preventivazione, comprese raccomandazioni sulla scelta tra stampi prototipali e di produzione, revisione DFM (Design for Manufacturing) per la stampabilità e la progettazione dei dispositivi di fissaggio, nonché il coordinamento con i fornitori di stampi per allineare l’investimento negli stampi agli obiettivi di volume di produzione.
[Richiedi una valutazione della strategia di attrezzaggio e un preventivo di produzione →]


