
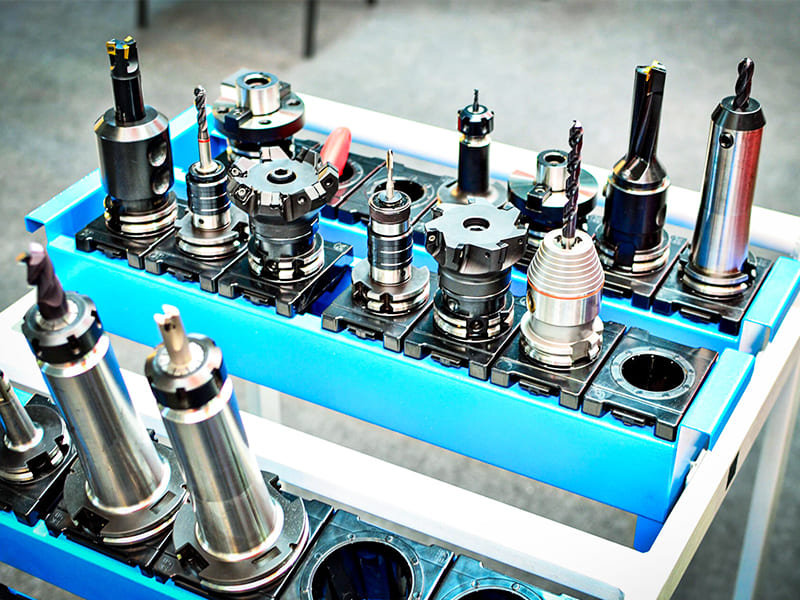
Respuesta rápida: En el ámbito de la fabricación, el término «utillaje» hace referencia a los moldes, matrices, fijaciones, plantillas, herramientas de corte y calibres de inspección que se utilizan para dar forma, sujetar, cortar y verificar las piezas, con el fin de que puedan fabricarse de forma uniforme, precisa y a gran escala. La distinción fundamental se establece entre las máquinas (que proporcionan fuerza y movimiento) y las herramientas (que proporcionan la geometría y la restricción, determinando qué forma produce la máquina). Los moldes de inyección mantienen tolerancias de ±0,020–0,050 mm en tiradas de producción de más de 100 000 piezas; un dispositivo de sujeción CNC con un error de posicionamiento de 0,050 mm produce el mismo error en cada pieza que sujeta. Las herramientas tienen un alto coste inicial, pero un bajo coste por pieza a gran escala: un molde de inyección de $10 000 para 50 000 unidades añade $0,20/unidad al coste, mientras que el mecanizado CNC de la misma pieza a $6/unidad cuesta $300 000 para el mismo volumen. La inversión en utillaje se justifica cuando se dan los requisitos de volumen, estabilidad del diseño y consistencia, y constituye la principal palanca para reducir el coste por pieza en la fabricación de volúmenes medios a altos.
Qué significa realmente el término «herramientas» en el sector de la fabricación
Una máquina sin utillaje puede funcionar, pero no puede garantizar la forma, las dimensiones ni la uniformidad. El utillaje es la interfaz física entre la potencia de la máquina y la geometría de la pieza.
Pensemos en una máquina de moldeo por inyección: la máquina proporciona la fuerza de sujeción (normalmente entre 50 y 5.000 toneladas), el calentamiento y la presión de inyección. Pero sin un molde, no puede producir ninguna forma concreta. El molde —la herramienta— define todas las características de la pieza: espesor de pared, textura de la superficie, posición de los orificios, geometría de las roscas y perfiles de encaje a presión. El molde determina si la pieza es una carcasa de conector M4 o un soporte para un airbag de automóvil.
El mismo principio se aplica a todos los procesos de fabricación:
- Un centro de mecanizado CNC proporciona la rotación del husillo y el movimiento de los ejes; el dispositivo de sujeción (herramienta) mantiene la pieza de trabajo en la posición y orientación correctas para que la herramienta se acople a la geometría adecuada.
- Una prensa hidráulica proporciona la fuerza; la matriz de estampado (herramienta) determina si esa fuerza da lugar a una arandela plana, un soporte complejo o un panel de puerta de automóvil.
- Una taladradora proporciona la rotación y el avance; la plantilla de taladrado (herramienta) guía la broca hasta la ubicación exacta del orificio con respecto a las características de referencia de la pieza.
La definición desde el punto de vista de la ingeniería: Se entiende por «utillaje» cualquier dispositivo o herramienta diseñada específicamente para controlar directamente la geometría, la posición o las dimensiones de una pieza fabricada. Esto incluye herramientas de conformado (moldes, matrices), herramientas de sujeción (soportes, plantillas), herramientas de corte (fresas, brocas, plaquitas de torneado) y herramientas de verificación (calibres de paso, soportes CMM, calibres comparativos).
Los principales tipos de utillaje de fabricación
| Tipo de utillaje | Función principal | Capacidad de tolerancia típica | Aplicación clave |
|---|---|---|---|
| Moldes de inyección | Dar forma al plástico fundido | ±0,020–0,050 mm | Piezas de plástico de gran volumen |
| Moldes para fundición a presión | Inyectar metal fundido en un molde | ±0,050–0,100 mm | Componentes de complejos de aluminio y zinc |
| Matrices de estampado (progresivas) | Corte y conformado de chapa metálica | ±0,050–0,100 mm | Piezas de chapa metálica de gran volumen |
| Accesorios CNC | Sujeta la pieza de trabajo en una posición precisa | Control de posición: ±0,010–0,050 mm | Componentes mecanizados con precisión |
| Plantillas de taladrado | Dirige la broca de guía hacia la posición indicada | Posición del orificio: ±0,050–0,100 mm | Operaciones de perforación a gran escala |
| Herramientas de corte (fresado, torneado) | Retirar material para dar forma a la geometría | Depende del proceso (±0,005–0,050 mm) | Todas las operaciones de mecanizado CNC |
| Calibres de «apto/no apto» | Comprobar que se respeten las dimensiones | ±0,005–0,010 mm | Control de calidad de la producción |
| Accesorios CMM | Soportes para piezas destinadas a la medición por coordenadas | Referencia de datos coherente | Inspección del primer artículo y del certificado de protección complementario (SPC) |
Moldes de inyección
Un molde de inyección es la inversión en utillaje que más habitualmente se asocia a las decisiones relativas al utillaje de fabricación. El molde consta de un bloque de cavidad (el negativo de la geometría externa de la pieza) y un bloque de núcleo (el negativo de la geometría interna), con sistemas de canalización para distribuir el plástico, canales de refrigeración para controlar la solidificación de la pieza y sistemas de expulsión para extraer la pieza tras su solidificación.
El coste de los moldes varía considerablemente: los moldes prototipo de aluminio para piezas sencillas cuestan entre $2.000 y $8.000 y tienen una vida útil de entre 1.000 y 50.000 inyecciones; los moldes de producción de acero templado para piezas complejas cuestan entre $15 000 y $150 000+ y tienen una vida útil de entre 500 000 y 1 000 000+ ciclos. El coste depende de: la calidad y la dureza del acero del molde, el número de cavidades (cada cavidad produce una pieza por ciclo), la complejidad de la pieza (número de correderas, elevadores y acciones laterales necesarias para la geometría de socavado) y las especificaciones de acabado superficial.
Troqueles de estampado
Las matrices de estampado progresivo realizan múltiples operaciones (corte, conformado, perforación, plegado) en una sola carrera de la prensa mediante una matriz de varias estaciones. La chapa se alimenta progresivamente a través de la matriz, y con cada carrera de la prensa la banda avanza un paso y se lleva a cabo la siguiente operación. Una matriz progresiva que fabrique un soporte complejo puede tener entre 8 y 12 estaciones, con tiempos de ciclo de entre 1 y 3 segundos por pieza.
El coste de un troquel progresivo suele oscilar entre $20 000 y $100 000+, dependiendo de la complejidad y del número de estaciones. Esta inversión se justifica por la enorme ventaja en cuanto al tiempo de ciclo: el estampado a una velocidad de entre 20 y 60 piezas por minuto es aproximadamente 100 veces más rápido que el mecanizado de la misma pieza, y los costes por pieza se miden en céntimos en lugar de en dólares.
Soportes y plantillas
Las fijaciones sujetan la pieza de trabajo en una posición y orientación específicas con respecto al eje de corte de la máquina. La fijación define el punto de referencia, es decir, el punto a partir del cual se miden y se producen todas las dimensiones de la pieza. Un dispositivo de sujeción bien diseñado coloca la pieza de tal manera que, una vez realizado el primer corte, todos los cortes posteriores se realizan en la relación correcta entre sí sin necesidad de volver a medir.
El impacto de la calidad de los accesorios en la acumulación de tolerancias: Si un dispositivo de sujeción posiciona una pieza con un error repetible de 0,050 mm, cada pieza mecanizada en ese dispositivo de sujeción presenta ese error de posicionamiento de 0,050 mm. Este error es determinista (el mismo error en cada pieza) y no aleatorio, pero afecta al margen de tolerancia total disponible para la operación de mecanizado. Para una especificación de pieza de ±0,025 mm, un dispositivo de sujeción con un error de posicionamiento de 0,050 mm hace que la especificación sea inalcanzable, independientemente de la precisión de la máquina.
Plantillas de taladrado guiar de forma específica las herramientas de corte a posiciones definidas sin necesidad de realizar una configuración basada en CMM para cada pieza. Una plantilla de taladrado con casquillos de acero endurecido guía la broca hasta la ubicación correcta y garantiza la perpendicularidad, lo que permite realizar operaciones de taladrado en serie sin el tiempo de configuración que requieren los métodos de fijación y marcación.
Herramientas de prototipo, puente y producción: adaptar la inversión a cada fase
Las herramientas deben adaptarse a la fase del ciclo de vida de desarrollo y producción de un producto. Utilizar herramientas de nivel de producción antes de que el diseño esté estabilizado supone un derroche de dinero; utilizar herramientas de prototipo más allá del volumen adecuado supone un gasto innecesario en costes de fabricación.
| Factor | Herramientas para prototipos | Herramientas para puentes | Utillaje de producción |
|---|---|---|---|
| Coste inicial | Bajo ($500–$5.000 para moldes) | Medio ($3.000–$20.000) | Alto ($10 000–$150 000+) |
| Plazo de entrega | Rápido (3-10 días) | Media (2-6 semanas) | Largo (6-16 semanas) |
| Vida útil de la herramienta | Bajo (1-1.000 disparos/ciclos) | Medio (1.000–50.000) | Alto (100 000–1 000 000+) |
| Volumen adecuado | Menos de 100-500 unidades | 500–10 000 unidades | Más de 10 000 unidades |
| Coste del cambio de diseño | Bajo | Moderado | Alto ($2.000–$15.000+ por cambio) |
Herramientas para prototipos
Las herramientas de prototipado dan prioridad a la rapidez y la flexibilidad de diseño frente a la durabilidad. En esta categoría se incluyen los moldes de inyección de aluminio, las matrices de acero blando y los insertos de herramientas impresos en 3D. Su principal ventaja es permitir la fabricación de piezas con materiales reales y mediante procesos de producción para la validación del diseño y las pruebas funcionales, sin tener que comprometerse con herramientas de producción endurecidas antes de que se identifiquen los problemas de diseño.
El coste de detectar un defecto de diseño en un molde prototipo es el coste de mecanizar un nuevo inserto de aluminio (entre $500 y $2.000, y unos días). El mismo descubrimiento en un molde de producción de acero templado cuesta entre $5.000 y $20.000, además de entre 2 y 6 semanas para la reelaboración. Realizar dos o tres iteraciones de diseño en el utillaje prototipo antes de pasar al utillaje de producción suele ser casi siempre más económico que detectar los mismos problemas una vez que ya se ha fijado el utillaje de producción.
Herramientas para puentes
Los moldes intermedios ocupan una posición intermedia: son más duraderos que los prototipos, pero no son los moldes de producción de gran volumen y múltiples cavidades totalmente optimizados. Sirven para cubrir el vacío entre la finalización del diseño y la disponibilidad de los moldes de producción en masa, y suelen utilizarse para los primeros envíos a los clientes, la validación inicial en el mercado o la puesta en marcha de la producción, mientras se fabrican en paralelo los moldes de producción.
Una situación habitual en el ámbito de los moldes puente: un producto está listo para su lanzamiento comercial, pero la fabricación del molde de producción de 4 cavidades con automatización completa tardará 16 semanas. Un molde puente de una sola cavidad, con una velocidad de producción menor, puede permitir realizar las primeras entregas a los clientes en un plazo de entre 4 y 6 semanas, lo que genera ingresos y confirma la aceptación del mercado mientras se fabrica el molde de producción.
Utillaje de producción
Los utillajes de producción se diseñan para obtener el menor coste por pieza con el máximo volumen, con un tiempo de ciclo mínimo, un tiempo de actividad máximo y la mayor vida útil posible del utillaje. Estos utillajes suelen utilizar acero para utillaje endurecido (P20 con una dureza HRC de 30–34, H13 con una dureza HRC de 48-52, o S7 para utillajes sometidos a impactos), diseños avanzados de canales de refrigeración (refrigeración conformada mediante impresión 3D metálica para geometrías complejas), sistemas de canal caliente (que eliminan el desperdicio de material del canal en el moldeo por inyección) e integración de la automatización.
La economía de los utillajes de producción: un molde de inyección de 4 cavidades que produce 4 piezas por ciclo de 20 segundos funciona a un ritmo de 720 piezas por hora. La misma pieza producida en un centro CNC podría tardar 3 minutos por pieza, lo que supone aproximadamente 20 piezas por hora por máquina. El utillaje de inyección a este ritmo de producción requiere 36 horas-máquina menos por cada 1.000 piezas, lo que se traduce en un ahorro de costes directos de entre $1.800 y $3.600 por cada 1.000 piezas, a las tarifas habituales de las máquinas.
Herramientas frente al mecanizado CNC: la decisión sobre el umbral de rentabilidad en función del volumen
La decisión práctica de fabricación entre el mecanizado CNC (sin inversión en utillaje) y el utillaje de proceso (molde, matriz o dispositivo de sujeción específico) es, fundamentalmente, un cálculo económico basado en el volumen de producción.
El modelo de umbral de rentabilidad para el moldeo por inyección:
| Volumen | Mecanizado CNC ($8/pieza) | Moldeo por inyección (1 TP 18 T 10 000 moldes + 1 TP 18 T 1 por pieza) | La mejor opción |
|---|---|---|---|
| 100 unidades | $800 en total | $10.100 en total | Mecanizado CNC |
| 1.000 unidades | $8.000 en total | $11 000 en total | Mecanizado CNC (marginal) |
| 5.000 unidades | $40 000 en total | $15 000 en total | Moldeo por inyección |
| 50 000 unidades | $400 000 en total | $60 000 en total | Moldeo por inyección |
En este ejemplo, el umbral de rentabilidad se sitúa en aproximadamente 1.400 piezas. Por debajo de las 1.400 piezas, el mecanizado CNC resulta más económico a pesar de que el coste por pieza es mayor. Por encima de las 1.400 piezas, el mayor coste inicial del molde de inyección queda más que compensado por el menor coste por pieza.
El umbral de rentabilidad varía en función de la complejidad de la pieza, el coste del molde, la diferencia de coste por pieza y la frecuencia prevista de cambios en el diseño. Un coste elevado del molde (pieza compleja, molde $ de 30 000 unidades) desplaza el umbral de rentabilidad hacia volúmenes más altos; una gran diferencia de coste por pieza (pieza compleja en la que el ciclo CNC tarda 20 minutos) desplaza el umbral de rentabilidad hacia volúmenes más bajos.
Factores clave que inclinan la decisión hacia la fabricación de utillaje en una fase más temprana:
Tolerancias estrictas que el CNC por sí solo no puede mantener de forma constante a los ritmos de producción; requisitos de montaje que exigen una variación constante entre piezas muy por debajo de ±0,050 mm; y requisitos de continuidad de la producción en los que la estabilidad de la cadena de suministro es fundamental (un molde y un proveedor conocido garantizan un suministro más predecible que el mecanizado CNC ad hoc).
Factores clave que hacen que el mecanizado CNC siga siendo adecuado incluso con volúmenes más elevados:
Una producción anual muy baja (por debajo de 500 piezas al año, en la que la amortización de las herramientas nunca alcanza una rentabilidad unitaria favorable); una rápida evolución del producto (los cambios de diseño cada 6-12 meses hacen que sea difícil recuperar la inversión en herramientas); y una geometría muy compleja en la que los moldes o matrices no pueden mantener la tolerancia requerida sin que la complejidad de las herramientas resulte prohibitiva desde el punto de vista económico.
Cómo la calidad de las herramientas influye directamente en el rendimiento de la producción
Dos fabricantes que utilicen la misma máquina de moldeo por inyección, con el mismo material y las mismas especificaciones de pieza, pueden obtener resultados de producción radicalmente diferentes en función únicamente de la calidad del molde. Esta es la consecuencia práctica más importante de las decisiones relativas al utillaje.
Tiempo de ciclo: Un molde bien diseñado con canales de refrigeración optimizados (diámetro de los canales, espaciado y proximidad a las paredes de la pieza, diseñados para lograr la máxima extracción de calor) completa un ciclo en 12-18 segundos para una pieza típica con un espesor de pared de 2 mm. Un molde con un diseño de refrigeración deficiente o con canales de refrigeración demasiado alejados de las paredes de la cavidad puede completar un ciclo en 30-40 segundos para la misma pieza. Con una producción anual de 100 000 piezas, la diferencia supone entre 550 y 650 horas de máquina al año; a un coste de máquina de $100 por hora, entre $55 000 y $65 000 en variación del coste anual de la máquina solo por el diseño de la refrigeración.
Índice de desechos: Un molde con ventilación inadecuada, llenado desequilibrado o ángulos de desmoldeo insuficientes produce piezas con rebabas, inyecciones incompletas, marcas de hundimiento o deformaciones. Las tasas de desechos de entre 5 y 15% son habituales con utillaje mal diseñado; el utillaje de producción bien diseñado alcanza tasas de desechos inferiores a 1–2%. Con una producción de 100 000 piezas al año y un coste de material de $2 por pieza, la diferencia entre un 10% y un 2% de desechos supone $16 000 al año solo en desperdicio de material, sin contar la mano de obra de reelaboración ni el tiempo de máquina.
Coherencia dimensional: Un molde con una compensación de contracción correcta, un llenado equilibrado y una refrigeración adecuada produce piezas con una variación entre piezas muy por debajo de lo especificado. Un molde que carezca de estos elementos produce una variación dimensional sistemática que se acumula a lo largo de la tirada de producción, lo que provoca rechazos periódicos de lotes, incumplimientos en el montaje y retenciones por motivos de calidad.
Errores habituales en el utillaje que aumentan los costes de fabricación
Comprometerse con las herramientas de producción antes de que se cierre el diseño: Cada modificación técnica en un molde de inyección de acero endurecido supone un coste de entre $2.000 y $15.000 en tiempo de mecanizado del acero y tratamiento térmico, además de entre 2 y 6 semanas de pérdida de capacidad de producción. Un producto que pasa por tres iteraciones de diseño después de que se haya aprobado el utillaje de producción ha supuesto, en la práctica, el coste de dos o tres moldes adicionales. El enfoque correcto consiste en utilizar utillaje de prototipo para validar el diseño, utillaje puente para respaldar la producción inicial y utillaje de producción solo cuando el diseño esté definitivo y validado.
Selección de herramientas basándose en el presupuesto inicial más bajo: Los moldes y matrices de bajo coste suelen fabricarse con acero más blando, prestando menos atención a la optimización de la refrigeración, la ubicación de la entrada de material y la calidad de la superficie de separación. Las consecuencias se hacen patentes en la producción: menor vida útil del utillaje (lo que requiere una sustitución más temprana), tiempos de ciclo más largos (debido a una refrigeración inadecuada) y mayores índices de desechos (debido a un llenado irregular o a una ventilación insuficiente). La evaluación del coste de las herramientas teniendo en cuenta todo el ciclo de vida —(coste de las herramientas) + (tiempo de ciclo × rendimiento de la máquina × volumen) + (índice de desechos × coste de la pieza × volumen)— casi siempre favorece una mayor inversión inicial en herramientas frente al menor coste inicial.
No tener en cuenta el DFM en el diseño de utillaje: Las características que resultan difíciles de reproducir con el utillaje —esquinas internas afiladas (sin ángulo de desmoldeo), rebajes profundos y estrechos con un soporte de acero limitado, transiciones en el espesor de las paredes que provocan una contracción diferencial— aumentan directamente la complejidad y el coste del utillaje y reducen la uniformidad de la calidad de las piezas. Añadir un ángulo de desmoldeo de 1-2° a las paredes moldeadas, sustituir las esquinas afiladas por transiciones con un radio mínimo (R0,5-1,0 mm) y diseñar variaciones en el espesor de las paredes dentro de un margen de ±20% respecto al valor nominal simplifican directamente el utillaje, al tiempo que mejoran la calidad de la pieza.
Considerar el mantenimiento de las herramientas como algo opcional: Las herramientas de producción son activos fijos que presentan una tasa de desgaste y requieren mantenimiento. Las superficies de separación de los moldes de inyección, los insertos de entrada y los pasadores de expulsión se desgastan con cada ciclo. Las holguras de las matrices de estampación varían con el uso. Ignorar los intervalos de mantenimiento provoca un empeoramiento progresivo de la calidad de las piezas —las rebabas aumentan a medida que se desgastan las superficies de separación y las dimensiones se desvían al incrementarse las holguras— hasta que un fallo de calidad evitable obliga a una reparación de emergencia del utillaje, con el consiguiente coste máximo en términos de interrupción de la producción. Establecer intervalos de mantenimiento (cada 50 000-100 000 inyecciones para los moldes de inyección, dependiendo del material y la complejidad de la pieza) y disponer de un stock de componentes de recambio críticos evita que se produzca este patrón.
Principales conclusiones
- El utillaje es el nexo entre las capacidades de la máquina y la geometría de la pieza: las máquinas aportan fuerza, movimiento y potencia; las herramientas determinan qué forma se produce, con qué tolerancia y con qué uniformidad.
- Las tres fases de fabricación de utillaje —prototipo, puente y producción— tienen fines distintos y deben seleccionarse en función de la estabilidad del diseño y el volumen de producción.: comprometerse con la fabricación de utillaje de producción antes de que se cierre el diseño es la causa más habitual de costes de utillaje evitables.
- El umbral de rentabilidad en términos de volumen entre el mecanizado CNC y las herramientas de proceso es la decisión clave en materia de economía de la fabricación.: en el caso de las piezas de plástico moldeadas por inyección, esto suele ocurrir entre 1.000 y 5.000 piezas, dependiendo del coste del molde y de la diferencia de coste por pieza.
- La calidad de las herramientas determina directamente la duración del ciclo, la tasa de desechos y la uniformidad dimensional.: dos fabricantes con máquinas y materiales idénticos pueden presentar una diferencia de hasta el doble en el tiempo de ciclo y una diferencia de entre 5 y 10 veces en la tasa de desechos, dependiendo únicamente de la calidad del diseño del molde o la matriz.
- El coste total del ciclo de vida —y no el precio inicial del utillaje— es la base adecuada para tomar decisiones de inversión en utillaje.: un coste inicial más bajo suele implicar una vida útil más corta de las herramientas, tiempos de ciclo más largos y un mayor porcentaje de desechos, lo que a menudo supone un coste superior a lo largo de la tirada de producción que la diferencia de precio inicial.
- La aplicación de los principios de DFM al diseño de utillaje reduce tanto el coste del utillaje como los desechos de producción: los ángulos de desmoldeo en las paredes moldeadas (1–3°), los radios internos mínimos y un espesor de pared uniforme son los tres parámetros de DFM que más influyen en el coste y la calidad de los moldes de inyección.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): La titularidad de las herramientas, la responsabilidad de su almacenamiento y la obligación de mantenimiento deben quedar documentadas de forma explícita en los acuerdos con los proveedores antes de que comience la producción. Las herramientas propiedad del cliente (el comprador las paga, y el proveedor las almacena y utiliza) proporcionan una ventaja en la cadena de suministro, pero requieren una documentación clara del estado de las herramientas, el historial de mantenimiento y los derechos de reubicación en caso de que cambie la relación de suministro.
Preguntas frecuentes
¿Qué es el utillaje en la industria manufacturera?
En el ámbito de la fabricación, el término «utillaje» hace referencia al conjunto de moldes, matrices, accesorios, plantillas, herramientas de corte y calibres que se utilizan para producir piezas de forma consistente y precisa. La diferencia con respecto a las máquinas radica en que estas últimas proporcionan la fuerza y el movimiento, mientras que el utillaje aporta la geometría y la restricción: define la forma que se va a producir. Un molde de inyección define todas las características de una pieza de plástico; un dispositivo de sujeción CNC define el punto de referencia a partir del cual se miden todas las dimensiones de mecanizado; un calibre de «pasa/no pasa» define el límite de aceptación para una especificación de tolerancia. Sin herramientas de fabricación, una máquina puede moverse, pero no puede garantizar que produzca la forma correcta. Con el utillaje adecuado, la máquina produce piezas uniformes y con dimensiones precisas a lo largo de toda una serie de producción.
¿Cuál es la diferencia entre el utillaje de prototipo, el utillaje puente y el utillaje de producción?
Los utillajes de prototipo son utillajes de bajo coste y rápida fabricación (normalmente moldes de aluminio o matrices de acero blando) destinados a la validación del diseño y a la producción de pequeñas cantidades —por lo general, entre 1 y 1.000 piezas—. Priorizan la rapidez y la facilidad de modificación frente a la durabilidad. Los utillajes de transición presentan una durabilidad y un coste intermedios, y permiten la producción inicial de entre 1.000 y 50.000 piezas mientras se fabrican los utillajes de producción a gran escala. El utillaje de producción es de acero endurecido, diseñado para una vida útil de entre 100 000 y más de 1 000 000 de ciclos, optimizado para un tiempo de ciclo mínimo y concebido para integrarse en la producción automatizada. La etapa de utillaje adecuada se ajusta al estado de desarrollo del producto: utillaje de prototipo cuando el diseño está en evolución, utillaje puente durante el lanzamiento al mercado y la fase de aumento de la producción, y utillaje de producción cuando el diseño es estable y el volumen justifica la inversión.
¿En qué casos resulta más rentable el uso de utillaje que el mecanizado CNC?
El uso de utillaje resulta más rentable que el mecanizado CNC cuando la inversión acumulada en utillaje, dividida entre el volumen de producción, es inferior al ahorro en el coste por pieza que permite obtener. Para una pieza típica de plástico moldeable por inyección con un coste de CNC de $8 por pieza y un coste de moldeo por inyección de $1 por pieza tras un molde de $10 000, el umbral de rentabilidad se sitúa aproximadamente en 1 400 piezas. Por encima de este volumen, el moldeo por inyección resulta más económico en total; por debajo de este volumen, el mecanizado CNC resulta más económico. El umbral de rentabilidad varía en función del coste del molde, la diferencia de coste por pieza y la frecuencia prevista de cambios en el diseño. Las piezas de alta complejidad con un gran ahorro de coste por pieza alcanzan el umbral de rentabilidad con volúmenes más bajos; las piezas de baja complejidad con un ahorro por pieza reducido requieren volúmenes más altos para justificar el coste del utillaje.
¿Por qué la calidad de las herramientas influye tanto en el rendimiento de la producción?
La calidad de los utillajes influye en la producción a través de tres mecanismos. En primer lugar, el tiempo de ciclo: un molde de inyección bien refrigerado realiza un ciclo en 12-18 segundos, mientras que uno mal refrigerado tarda entre 30 y 40 segundos para la misma pieza —una diferencia de rendimiento de 2× que supone decenas de miles de dólares al año en costes de maquinaria con volúmenes habituales—. En segundo lugar, la tasa de desechos: un utillaje correctamente diseñado, con una ventilación, un equilibrio de llenado y unos ángulos de desmoldeo adecuados, genera menos de 21 TP17T de desechos; un utillaje mal diseñado produce entre 5 y 151 TP17T de desechos debido a rebabas, inyecciones incompletas y deformaciones. En tercer lugar, la consistencia dimensional: el utillaje que compensa correctamente la contracción del material, la expansión térmica y la dinámica de llenado produce piezas con dimensiones consistentes; el utillaje que no lo hace produce una deriva dimensional sistemática que provoca rechazos periódicos de lotes.
¿A quién pertenece el utillaje una vez fabricado?
La titularidad de los utillajes depende del acuerdo entre el comprador y el proveedor. En los acuerdos en los que los utillajes son propiedad del cliente, este abona el coste de los utillajes como una partida separada, conserva la titularidad legal y tiene derecho a trasladar los utillajes a otro proveedor o a recuperarlos. En los acuerdos en los que el utillaje es propiedad del proveedor, este fabrica y es propietario del utillaje, recuperando el coste a través del precio de las piezas a lo largo de la tirada de producción. El utillaje propiedad del cliente aporta flexibilidad y ventaja a la cadena de suministro, pero requiere una documentación explícita sobre el estado del utillaje, la responsabilidad del mantenimiento, el seguro y los procedimientos de reubicación. Antes de iniciar un programa de utillaje, los compradores deben confirmar: quién paga el utillaje, quién es su propietario, quién se hace cargo de los costes de mantenimiento y reparación, cómo se documenta el estado del utillaje y qué ocurre con este si finaliza la relación de suministro.
Escrito por el equipo de ingeniería de CMS, con más de 15 años de experiencia en mecanizado de precisión CNC, incluida la coordinación de utillaje para moldes de inyección, programas de troqueles de estampación, ingeniería de fijaciones CNC y calibres de inspección para programas de fabricación en los sectores de la automoción, aeroespacial, dispositivos médicos, electrónica de consumo e industrial OEM. Referencias técnicas: Rosato D.V. — Injection Molding Handbook (Tooling and Mold Design); Kalpakjian S. y Schmid S.R. — Manufacturing Engineering and Technology (capítulos sobre utillaje y fijación); SME Fundamentals of Tool Design; ASM Handbook, vol. 14B (Metalurgia: Conformado de chapa — Matrices progresivas).
¿Necesitas ayuda con la estrategia de herramientas para tu programa de fabricación?
En CMS, ofrecemos asesoramiento sobre las especificaciones de los utillajes en la fase de elaboración del presupuesto, lo que incluye recomendaciones sobre la elección entre utillajes de prototipo y de producción, revisión de la diseñabilidad para la fabricación (DFM) en cuanto a la moldeabilidad y el diseño de los dispositivos de sujeción, y coordinación con los proveedores de utillajes para adaptar la inversión en utillajes a los objetivos de volumen de producción.
[Solicita una revisión de la estrategia de utillaje y un presupuesto de fabricación →]


