
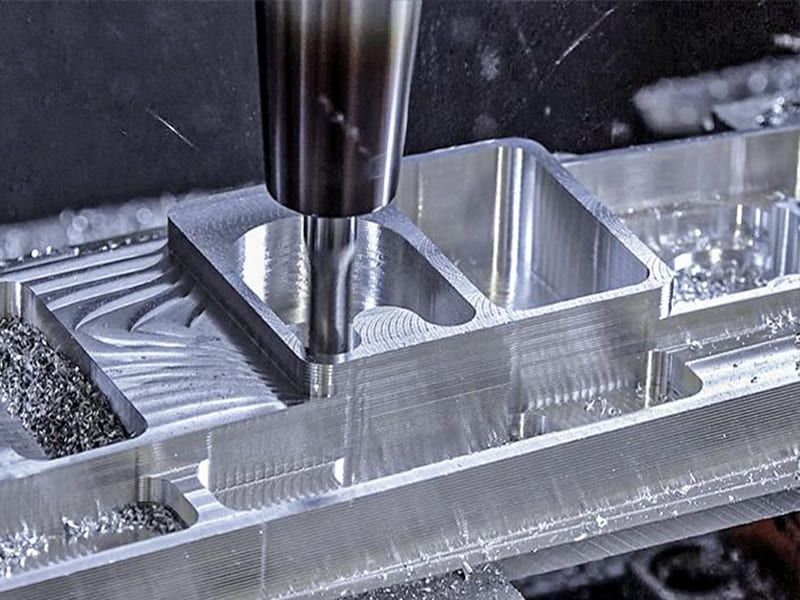
Das Schaftfräsen ist eine zentrale CNC-Bearbeitungsoperation, die die präzise Erstellung dreidimensionaler Geometrien ermöglicht und das Rückgrat moderner Fräsprozesse bildet. Sein Wert liegt in der kontrollierten Materialabtragung, die digitale Konstruktionen in präzise, wiederholbare Merkmale übersetzt.
Da das Schaftfräsen in mehreren Richtungen schneidet, ist es unerlässlich für die Herstellung von Taschen, Nuten, Konturen und komplexen Kavitäten. Das Verständnis der Funktionsweise des Schaftfräsens hilft Ingenieuren, fertigungsgerechte Teile zu konstruieren, ermöglicht stabiles und effizientes Bearbeiten und unterstützt fundierte Entscheidungen zu Kosten, Toleranz und Lieferfähigkeit.
Was ist Schaftfräsen und wie unterscheidet es sich von anderen Fräsoperationen?
Schaftfräsen ist eine CNC-Fräsoperation, bei der ein rotierendes Schneidwerkzeug Material sowohl mit seinem Ende (axiale Richtung) als auch mit seinen Seiten (radiale Richtung) abträgt. Aus technischer Sicht ist diese doppelte Schneidfähigkeit das, was das Schaftfräsen besonders flexibel macht. Ein Schaftfräser kann in Material eintauchen, seitlich schneiden, komplexen Konturen folgen und dreidimensionale Merkmale in einem einzigen Aufspannvorgang erzeugen.
Das definierende Merkmal des Schaftfräsens ist, dass axiales und radiales Schneiden gleichzeitig erfolgen. Das Werkzeug greift mit seinen unteren Schneidkanten in das Werkstück ein, um die Tiefe zu steuern, während seine Umfangsnuten Wände, Profile und Kavitäten formen. Dies ermöglicht es dem Schaftfräsen, Taschen, Nuten, Konturen und innere Merkmale zu erzeugen, die mit Operationen, die auf eine Schneidrichtung beschränkt sind, nicht hergestellt werden können.
Axiales und radiales Schneiden beim Schaftfräsen
Beim axialen Schneiden bewegt sich der Schaftfräser nach unten in das Material, ähnlich wie beim Bohren, jedoch mit einer anderen Schneidgeometrie. Beim radialen Schneiden trägt das Werkzeug Material von der Seite ab, während es sich seitlich bewegt. Das Zusammenspiel dieser beiden Modi bestimmt Schnittkräfte, Spanabfuhr und Werkzeugdurchbiegung. Für Ingenieure wirkt sich dies direkt auf erreichbare Eckradien, Wandgeradheit und Oberflächengüte aus. Für Maschinisten bestimmt es die Werkzeugauswahl, die Zustellstrategie und die Schnitttiefe.
Schaftfräsen vs. Planfräsen vs. Bohren
Planfräsen verwendet einen Fräser, der hauptsächlich für radialen Eingriff ausgelegt ist, um große, ebene Flächen effizient zu bearbeiten, kann jedoch keine tiefen Taschen oder Innenprofile erzeugen. Bohren ist nur für axiales Schneiden optimiert und erzeugt runde Bohrungen mit begrenzter Flexibilität in Form oder Bahn. Stirnfräsen überbrückt diese Operationen, indem es axialen Eintritt mit seitlicher Formgebung kombiniert und so komplexe Geometrien in einem einzigen Prozess ermöglicht.
In der Praxis ist das Schaftfräsen nicht nur eine weitere Fräsmethode – es ist die Operation, die geometrische Freiheit, Merkmalskomplexität und Präzisionsfähigkeit in der CNC-Bearbeitung definiert.
Was sind die grundlegenden Prozessprinzipien hinter dem Schaftfräsen?
Die Leistung des Schaftfräsens wird bestimmt durch Schneidmechanik und nicht allein durch die Maschinenbewegung. Das Verständnis, wie Späne gebildet werden, Kräfte entstehen und Wärme gemanagt wird, erklärt, warum identische Werkzeugbahnen sehr unterschiedliche Ergebnisse bei Oberflächengüte, Genauigkeit und Werkzeugstandzeit erzeugen können.
Unterbrochenes Schneiden und Spanbildung
Schaftfräsen ist eine mehrschneidiger, unterbrochener Schneidprozess. Jede Schneide greift das Material einmal pro Spindelumdrehung an und löst sich wieder, wodurch eine zyklische Spanbildung entsteht und kein kontinuierliches Schneiden. Die Spandicke variiert mit dem radialen Eingriff, dem Vorschub pro Zahn und der Werkzeuggeometrie. Eine ordnungsgemäße Spanbildung ist entscheidend: Zu dünne Späne reiben und erzeugen Wärme; zu dicke Späne überlasten die Schneide. Ein effektives Nuten- und Vorschubdesign stellt sicher, dass Späne sauber gebildet und abgeführt werden, wodurch Schneidkantenverschleiß und Oberflächenschäden reduziert werden.
Schnittkräfte und Prozessstabilität
Schnittkräfte beim Schaftfräsen haben sowohl radiale als auch axiale Komponenten, und ihre Größe schwankt mit dem Zahneingriff. Diese dynamischen Kräfte können Werkzeugdurchbiegung verursachen und Vibrationen (Rattern) anregen, wenn das System an Steifigkeit mangelt oder Parameter in instabile Bereiche fallen. Für Ingenieure wirkt sich dies direkt auf Wandgeradheit und Maßgenauigkeit aus; für Produktionsteams bestimmt es, ob höhere Materialabtragsraten ohne Qualitätseinbußen machbar sind. Stabiles Fräsen balanciert Spindeldrehzahl, Schnitttiefe und Eingriff aus, um Resonanzbedingungen zu vermeiden.
Wärmeentwicklung und Werkzeug-Werkstück-Interaktion
Wärme beim Schaftfräsen entsteht an der Grenzfläche zwischen Werkzeug und Span und verteilt sich auf Span, Werkzeug und Werkstück. Da das Schneiden unterbrochen ist, erfahren Werkzeuge schnelle thermische Zyklen, die den Verschleiß beschleunigen können, wenn Beschichtungen und Substrate nicht auf das Material abgestimmt sind. Eine effiziente Spanabfuhr transportiert Wärme ab, während geeignete Schnittparameter die Reibungswärme minimieren. Die Steuerung dieser Interaktion ist entscheidend für die Aufrechterhaltung der Schneidkantenintegrität und einer gleichbleibenden Oberflächengüte.
Zusammenfassend ist die Qualität des Schaftfräsens das Ergebnis kontrollierter Mechanik. Wenn Spanbildung, Kräfte und Wärme aufeinander abgestimmt sind, verbessert sich die Oberflächenintegrität, Vibrationen werden unterdrückt und die Werkzeugstandzeit wird vorhersehbar.
Was ist die Werkzeuggeometrie von Schaftfräsern und warum ist sie wichtig?
Die Schaftfräsergeometrie definiert wie das Werkzeug Material angreift, Späne bildet und Schnittkräften standhält. Kleine geometrische Unterschiede – oft beim Kauf übersehen – können Oberflächengüte, Vibrationsverhalten, Werkzeugstandzeit und erreichbare Materialabtragsraten dramatisch verändern. In der Praxis ist die Geometrie die Brücke zwischen Schneidtheorie und zuverlässiger Produktion.
Nuten, Drallwinkel und Schneidkanten
Anzahl der Flöten bestimmt den Spanraum und die Lastverteilung. Weniger Nuten (2–3) bieten größere Spantaschen für weiche oder zähe Materialien wie Aluminium und verbessern die Spanabfuhr. Mehr Nuten (4–6+) verteilen die Last und versteifen das Werkzeug für Stähle und Schlichtbearbeitungen. Der Drallwinkel beeinflusst die Schnittglätte und die Kraftrichtung. Höhere Drallwinkel reduzieren die Schnittkräfte und verbessern die Oberflächengüte, können jedoch den axialen Zug erhöhen; niedrigere Drallwinkel erhöhen die Kantenfestigkeit für härtere Materialien. Die Kantenvorbereitung (scharf vs. gehont) optimiert die Leistung weiter, indem sie Schärfe und Haltbarkeit ausbalanciert.
Werkzeugdurchmesser, -länge und Steifigkeit
Durchmesser und Länge kontrollieren direkt die Steifigkeit. Größere Durchmesser widerstehen Durchbiegung und ermöglichen größere Schnitttiefen, während Werkzeuge mit großer Reichweite die Hebelwirkung und das Vibrationsrisiko erhöhen. Die Auswahl des kürzesten Werkzeugs, das das Merkmal freiräumt, ist eine grundlegende Stabilitätsregel. Für Ingenieure beeinflusst dies minimale Innenradien und Wandstärken; für Käufer beeinflusst es Werkzeugkosten, Lebensdauer und Ausschussrisiko.
Eckengeometrie: Quadratisch, Kugelkopf, Eckenradius
Quadratische Schaftfräser zeichnen sich durch flache Böden und scharfe Ecken aus, konzentrieren jedoch Spannung an der Ecke. Kugelkopf-Schaftfräser ermöglichen glatte 3D-Konturen und Freiformflächen, erfordern jedoch sorgfältige Schrittüberlappung, um feine Oberflächen zu erzielen. Schaftfräser mit Eckenradius (Kugelnase) kombinieren Festigkeit und Oberflächengüte, indem sie Spannungskonzentrationen reduzieren, was sie ideal für Taschenbearbeitung und Schlichtbearbeitung macht.
Zusammenfassend, ist die Geometrieauswahl eine technische Entscheidung. Die Abstimmung von Spanzahl, Drallwinkel, Größe und Eckenform auf Material- und Eingriffsbedingungen verwandelt das Schaftfräsen von Versuch-und-Irrtum in vorhersehbare, qualitativ hochwertige Bearbeitung.
Welche Arten von Schaftfräsern werden für verschiedene Bearbeitungsaufgaben verwendet?
Schaftfräser sind zweckgebaute Werkzeuge. Die Auswahl des richtigen Typs bestimmt direkt die Materialabtragsrate, Oberflächenqualität und Werkzeugstandzeit. Die Verwendung des falschen Typs erzwingt oft konservative Parameter, erhöht Vibrationen oder verkürzt die Werkzeugstandzeit – was die Kosten erhöht, selbst wenn das Werkzeug selbst günstig ist
Schrupp- vs. Schlicht-Schaftfräser
Schrupp-Schaftfräser sind für aggressiven Materialabtrag ausgelegt. Sie verfügen oft über gezahnte oder spanbrechende Spannuten, die Schnittkräfte reduzieren und Späne brechen.
-
Typische Aufgaben: Massiver Materialabtrag, tiefes Taschen-Schruppen, schwerer axialer/radialer Eingriff
-
Technischer Hinweis: Sie hinterlassen eine grobe Oberfläche und Maßabweichungen – planen Sie immer einen Schlichtgang ein.
Schlicht-Schaftfräser priorisieren Kantenschärfe und Geometriegenauigkeit. Glatte Spannuten und verfeinerte Kantenvorbereitung erzeugen bessere Oberflächengüte und engere Toleranzen.
-
Typische Aufgaben: Endgültige Wanddurchgänge, Boden-Schlichten, toleranzkritische Merkmale
-
Technischer Hinweis: Verwenden Sie leichten radialen Eingriff und stabile Werkzeugbahnen, um Rattermarken zu vermeiden.
Schaftfräser mit quadratischer, Kugel- und Eckenradiusform
Quadratische (flache) Schaftfräser erzeugen flache Böden und scharfe Innenkanten (begrenzt durch den Werkzeugradius).
-
Am besten geeignet für Taschen, Nuten und planare Merkmale.
Kugelkopf-Schaftfräser sind für 3D-Oberflächen und Freiformkonturen optimiert.
-
Am besten geeignet für Formen, Gesenke und skulptierte Geometrien; die Oberflächengüte hängt stark vom Zeilenabstand ab.
Schaftfräser mit Eckenradius (Kugelnase) verstärken die Schneidkante, indem sie die scharfe Ecke entfernen.
-
Am besten geeignet für Schlichten und Fertigbearbeitung von Taschen, bei denen sowohl Kantenhaltbarkeit als auch Oberflächenqualität wichtig sind.
Beschichtete vs. unbeschichtete Schaftfräser
Unbeschichtete Schaftfräser bieten scharfe Kanten und geringe Kosten und eignen sich gut für Aluminium und Kunststoffe, bei denen die Wärmeentwicklung beherrschbar ist. Beschichtete Schaftfräser (z. B. TiAlN, AlTiN, DLC) reduzieren Reibung, widerstehen Hitze und verlängern die Werkzeugstandzeit in Stählen und schwierigen Materialien.
-
Technischer Hinweis: Die Beschichtungswahl muss auf Material und Schnitttemperatur abgestimmt sein; die falsche Beschichtung kann die Leistung verschlechtern.
In der Praxis, ist die Auswahl des Schaftfräsertyps eine Produktivitätsentscheidung. Die Abstimmung des Werkzeugtyps auf die Aufgabe ermöglicht höhere Vorschübe, tiefere Schnitte und konstante Qualität – und macht das Schaftfräsen zu einem kontrollierten, wiederholbaren Prozess statt zu einem konservativen Kompromiss.
Wie werden Schnittparameter beim Schaftfräsen ausgewählt?
Die Auswahl der Schnittparameter beim Schaftfräsen ist ein technisches Optimierungsproblem, keine Nachschlageübung. Spindeldrehzahl, Vorschubgeschwindigkeit und Schnitttiefe interagieren, um Spanbelastung, Schnittkräfte, Wärmeentwicklung, Oberflächengüte und Werkzeugstandzeit zu bestimmen. Das Ziel ist, stabile Spanbildung zu erreichen, während Produktivität und Risiko ausbalanciert werden.
Spindeldrehzahl und Vorschubgeschwindigkeit
Spindeldrehzahl (U/min) legt die Schnittgeschwindigkeit an der Werkzeugkante fest, während die Vorschubgeschwindigkeit steuert, wie viel Material jeder Zahn pro Umdrehung entfernt. Ihre Beziehung wird durch die Spanbelastung—die Dicke des Spans, den jede Schneide schneidet.
-
Zu geringe Spanbelastung verursacht Reiben statt Schneiden, erhöht die Wärme und beschleunigt den Verschleiß der Schneidkante.
-
Zu hohe Spanbelastung überlastet die Schneidkante und riskiert Ausbröckeln, Rattern oder Bruch.
Ingenieure starten typischerweise mit einem material- und werkzeugspezifischen Spanbelastungsbereich und berechnen dann die Vorschubgeschwindigkeit aus Drehzahl und Schneidenanzahl, um ein stabiles Schneiden zu gewährleisten.
Schnitttiefe und Zustellung
Axiale Schnitttiefe (DOC) und radiale Zustellung definieren, wie stark das Werkzeug eingreift. Eine Erhöhung beider Werte steigert die Materialabtragsrate, verstärkt aber auch Schnittkräfte und Durchbiegung.
-
Tiefere axiale Schnitte bevorzugen Werkzeugsteifigkeit und Maschinensteifigkeit.
-
Geringere radiale Zustellung (leichter Eingriff) ermöglicht höhere Geschwindigkeiten mit besserer Stabilität, insbesondere beim Schlichten.
Moderne Strategien tauschen oft radialen Eingriff gegen axiale Tiefe, um Kräfte vorhersehbar und Vibrationen gering zu halten.
Balance zwischen Werkzeugstandzeit und Oberflächengüte
Schnittparameter beeinflussen direkt Oberflächenrauheit (Ra) und Werkzeugverschleiß. Höhere Geschwindigkeiten und geringere Zustellung verbessern die Oberfläche, können aber die thermische Belastung erhöhen; konservative Geschwindigkeiten verlängern die Standzeit, reduzieren jedoch den Durchsatz. Schlichtdurchgänge reduzieren typischerweise Spanbelastung und Eingriff, um Werkzeugspuren zu minimieren, während das Schruppen stabile, aggressive Abtragung priorisiert.
In der Praxis folgt die Parameterauswahl einer risikomanagierten Vorgehensweise: Zuerst eine stabile Spanbelastung etablieren, dann Geschwindigkeit oder Eingriff schrittweise erhöhen. Wenn Parameter mit Blick auf die Spanmechanik gewählt werden, liefert das Schaftfräsen wiederholbare Qualität, vorhersehbare Werkzeugstandzeit und effiziente Zykluszeiten.
Wie beeinflusst die Zerspanbarkeit des Materials die Schaftfrässtrategie?
Die Zerspanbarkeit des Materials bestimmt Werkzeuggeometrie, Schnittparameter und Risikotoleranz beim Schaftfräsen. Verschiedene Materialien reagieren grundlegend unterschiedlich auf Schnittkräfte, Wärme und Spanbildung; die Anwendung einer Einheitsstrategie ist eine häufige Ursache für schlechte Oberflächen, Rattern und vorzeitigen Werkzeugverschleiß.
Aluminium und Nichteisenmetalle
Aluminium und andere Nichteisenmetalle (z. B. Kupferlegierungen) sind im Allgemeinen leicht zu schneiden neigen jedoch zu Anhaftungen und Aufbauschneiden.
-
Werkzeug/Parameter: Verwenden Sie scharfe, polierte Werkzeuge mit weniger Schneiden (2–3), höheren Drallwinkeln, hohen Spindeldrehzahlen und ausreichender Spanbelastung, um Reiben zu vermeiden.
-
Strategie: Bevorzugen Sie höhere Geschwindigkeiten mit ausreichendem Vorschub, um die Spandicke zu erhalten; priorisieren Sie die Spanabfuhr.
-
Risiken: Aufbauschneiden und Verschmieren bei zu geringer Spanbelastung; Werkzeugbelastung ohne geeignete Beschichtungen oder Schmierung.
Stähle und Edelstähle
Kohlenstoff- und legierte Stähle bieten vorhersehbares Schneiden, erfordern jedoch ausgewogene Kraft- und Wärmekontrolle. Edelstähle stellen zusätzlich die Herausforderung der Kaltverfestigung dar.
-
Werkzeug/Parameter: Moderate Drallwinkel, mehr Schneiden (4–6), verschleißfeste Beschichtungen; konservative Geschwindigkeiten mit gleichmäßigem Vorschub.
-
Strategie: Halten Sie einen gleichmäßigen Eingriff aufrecht, um Stillstand zu vermeiden; verwenden Sie Gleichlauffräsen, um die Kaltverfestigung bei Edelstahl zu reduzieren.
-
Risiken: Rattern durch übermäßigen Eingriff; schneller Verschleiß bei zu hohen Geschwindigkeiten oder wenn Reiben auftritt.
Titan, Superlegierungen und Verbundwerkstoffe
Titan und Superlegierungen kombinieren geringe Wärmeleitfähigkeit mit hoher Festigkeit, wodurch sich Wärme an der Schneidkante konzentriert. Verbundwerkstoffe fügen Anisotropie und abrasive Fasern hinzu.
-
Werkzeug/Parameter: Starre Aufspannungen, kurze Werkzeuglängen, spezielle Beschichtungen; niedrigere Geschwindigkeiten mit kontrollierter Spanbelastung.
-
Strategie: Begrenzen Sie den Eingriff, bevorzugen Sie trochoidale oder leicht radiale Bahnen und managen Sie Wärme aggressiv.
-
Risiken: Schneidkantenausbrüche, thermische Schäden und schneller Werkzeugverschleiß, wenn Wärme nicht abgeführt wird; Delamination bei Verbundwerkstoffen.
Über alle Materialien hinweg sorgt effektives Schaftfräsen für Ausrichtung Materialverhalten → Werkzeuggeometrie → Parameter → Werkzeugbahn. Wenn die Zerspanbarkeit berücksichtigt wird, werden Strategien stabil und vorhersehbar; wenn sie ignoriert wird, steigt das Risiko schnell in Bezug auf Qualität und Kosten.
Was sind häufige Anwendungen und Einsatzfälle des Schaftfräsens?
Schaftfräsen wird überall dort eingesetzt, wo geometrische Flexibilität, Präzision und kontrollierter Materialabtrag erforderlich sind. Seine Fähigkeit, axiales Eintauchen mit seitlichem Profilieren zu kombinieren, macht es zur primären Operation für die Erstellung komplexer Merkmale in zahlreichen Branchen.
Unter Luft- und Raumfahrtfertigung, ist Schaftfräsen unerlässlich für die Bearbeitung leichter Strukturkomponenten, Halterungen und Gehäuse aus Aluminium, Titan und hochfesten Legierungen. Diese Teile umfassen oft dünne Wände, tiefe Taschen und gemischte Radien, bei denen enge Maßkontrolle und Oberflächenintegrität entscheidend sind. Schaftfräsen unterstützt diese Anforderungen durch mehrachsige Werkzeugbahnen und stabile Schlichtstrategien.
Unter Formen- und Gesenkbau, definiert Schaftfräsen die Kavitätsgeometrie und Oberflächenqualität. Kugelkopf- und Eckenradius-Schaftfräser werden umfassend eingesetzt, um Freiformflächen und komplexe Konturen zu erzeugen. Die Stärke der Operation liegt in der Erzeugung glatter Übergänge und präziser Profile, die direkt die Qualität geformter Teile beeinflussen.
Unter Medizintechnik und Gerätefertigung, ermöglicht Schaftfräsen die präzise Bearbeitung von Instrumentenkomponenten, Gehäusen und Vorrichtungen aus Edelstahl und technischen Kunststoffen. Hier sind Merkmalsgenauigkeit, Gratkontrolle und Wiederholbarkeit von größter Bedeutung – Bereiche, in denen kontrolliertes Schaftfräsen hervorragende Leistungen erbringt.
Unter Allgemeine Industrie- und Automatisierungsausrüstung, erzeugt Schaftfräsen Nuten, Taschen, Montagemerkmale und funktionale Oberflächen in kundenspezifischen Teilen und Kleinserien-Baugruppen. Seine Anpassungsfähigkeit ermöglicht es Herstellern, Konstruktionsänderungen ohne Umrüstung zu bewältigen, was in der Produktion mit niedrigem bis mittlerem Volumen wertvoll ist.
In diesen Anwendungen wird Schaftfräsen nicht nur wegen der Materialabtragsgeschwindigkeit gewählt, sondern weil es die Bearbeitungskapazität an geometrische und Toleranzanforderungen anpasst, was es zu einer Eckpfeileroperation in der Präzisions-CNC-Bearbeitung macht.
Welche Qualitätskennzahlen sind bei Schaftfräsoperationen wichtig?
Die Qualität des Schaftfräsens wird bewertet anhand messbarer Ergebnisse, die Bearbeitungsentscheidungen mit funktionaler Leistung verbinden. Die Fokussierung auf die richtigen Kennzahlen hilft Ingenieuren, Risiken zu kontrollieren, Herstellern, Konsistenz aufrechtzuerhalten, und Käufern, die Lieferfähigkeit über die visuelle Inspektion hinaus zu bewerten.
Oberflächenrauheit (Ra)
Oberflächenrauheit (Ra) quantifiziert die mikroskalige Textur, die vom Schneidprozess hinterlassen wird, und beeinflusst direkt Reibung, Abdichtung, Ermüdungslebensdauer und Erscheinungsbild. Beim Schaftfräsen wird Ra durch Werkzeuggeometrie, Spanlast, Zustellung, Spindeldrehzahl und Vibration beeinflusst. Schlichtdurchgänge mit geringer radialer Eingriffstiefe und stabilen Parametern erreichen typischerweise niedrigere Ra-Werte, während aggressives Schruppen Ra erhöht, aber die Produktivität verbessert. Der wichtigste Kontrollpunkt ist die Aufrechterhaltung stabilen Schneidens ohne Rattern – Vibration dominiert Ra unabhängig von den Nenneinstellungen.
Maßgenauigkeit und geometrische Toleranzen
Maßgenauigkeit umfasst Größenkontrolle sowie geometrische Toleranzen wie Ebenheit, Rechtwinkligkeit und Profil. Schaftfräsfehler entstehen oft durch Werkzeugdurchbiegung, thermische Drift oder inkonsistenten Eingriff. Kontrollstrategien umfassen die Auswahl starrer Werkzeuglängen, das Ausbalancieren von axialem vs. radialem Eingriff und die Sequenzierung von Schruppen vor dem Schlichten, um Eigenspannungen abzubauen. Inspektion mit CMMs oder In-Process-Messtastern validiert, dass der Prozess innerhalb der Toleranz bleibt, nicht nur das Endteil.
Werkzeugverschleiß und Prozesskonsistenz
Werkzeugverschleiß ist sowohl eine Qualitätskennzahl als auch ein Prädiktor für Prozessstabilität. Progressiver Freiflächenverschleiß erhöht die Schnittkräfte und verschlechtert die Oberflächengüte; plötzliches Schneidkantenausbrechen führt zu Variabilität und Ausschuss. Die Überwachung von Verschleißmustern, die Standardisierung von Werkzeugstandzeiten und die Aufrechterhaltung konsistenter Schnittbedingungen sind für wiederholbare Qualität unerlässlich – besonders in der Serienproduktion.
Beim Schaftfräsen ist Qualität keine nachträgliche Prüfung. Sie ist das Ergebnis kontrollierter Parameter, stabiler Mechanik und disziplinierter Werkzeugverwaltung , ausgerichtet auf die geforderten Ra-, Toleranz- und Konsistenzziele.
Was sind häufige Herausforderungen beim Schaftfräsen und wie werden sie gemindert?
Herausforderungen beim Schaftfräsen sind selten zufällig; sie entstehen aus vorhersehbaren Wechselwirkungen zwischen Werkzeuggeometrie, Materialverhalten, Maschinendynamik und Prozessparametern. Effektive Minderung erfordert die Behebung der Ursachen sowohl auf Prozess- als auch auf Konstruktionsebene.
Rattern (Vibration)
Rattern erscheint als Welligkeit auf der Oberfläche und hörbare Vibration während des Schneidens.
-
Grund: Dynamische Instabilität durch übermäßigen Werkzeugüberhang, ungünstige Spindeldrehzahl, hohen radialen Eingriff oder unzureichende Systemsteifigkeit.
-
Milderung: Werkzeuglänge verkürzen, radiale Zustellung reduzieren, Spindeldrehzahl weg von Resonanzbändern anpassen und höhere axiale Tiefe mit geringerem radialem Eingriff bevorzugen. Werkzeuge mit variabler Drallsteigung können ebenfalls Vibrationsharmonische unterbrechen.
Werkzeugbruch
Werkzeugbruch ist meist plötzlich und kostspielig, was zu Ausschuss und Stillstand führt.
-
Grund: Übermäßige Spanlast, Werkzeugdurchbiegung, harte Einschlüsse oder falsche Eintrittsstrategien (z. B. Eintauchen mit nicht tauchfähigen Werkzeugen).
-
Milderung: Spanlast pro Zahn überprüfen, Rampen- oder Helix-Eintritt verwenden, geeigneten Werkzeugdurchmesser und Eckengeometrie wählen und sicherstellen, dass Werkzeugbahnen Stoßbelastungen vermeiden. Konservative Parameter beim Eintritt sind entscheidend.
Schlechte Spanabfuhr
Spanabfuhrprobleme führen zu Nachschneiden, Wärmestau und Schneidkantenausbrüchen.
-
Grund: Zu viele Nuten für das Material, tiefe Nuten mit begrenztem Freiraum oder unzureichende Kühlmittel-/Luftströmung.
-
Milderung: Weniger Nuten für weiche Materialien verwenden, Druckluft oder Hochdruck-Kühlmittel zur Spanentfernung einsetzen und volle Nutbreite in mehrere Durchgänge aufteilen.
Kühl- und Schmierungstrategien
Kühlung dreht sich nicht nur um Temperatur – es geht um Spanbildung und Reibungsreduzierung.
-
Überflutungskühlung unterstützt die Wärmeabfuhr und Schmierung.
-
Hochdruckkühlmittel verbessert die Spanabfuhr in tiefen Geometrien.
-
Minimalmengenschmierung (MMS) oder Druckluft ist effektiv für Aluminium und Hochgeschwindigkeits-Schlichtbearbeitung.
Antworten auf Prozess- und Konstruktionsebene
Bei der Prozessebene, stabile Parameter, geeignete Werkzeugwege und diszipliniertes Werkzeuglebensdauermanagement reduzieren die Variabilität. Auf Konstruktionsebene, können innere Radien, größere Wandstärken und Werkzeugzugänglichkeit die Stabilität erheblich verbessern und Risiken reduzieren.
Beim Schaftfräsen lassen sich Herausforderungen am besten durch die Abstimmung der Konstruktionsabsicht mit der Zerspanungsmechanikbewältigen – so werden häufige Probleme zu kontrollierbaren technischen Variablen statt zu Überraschungen in der Produktion.
Zusammenfassung: Wichtige technische Erkenntnisse zum Schaftfräsen
Schaftfräsen ist ein geometriegetriebener Prozess, der auf dem Zusammenspiel von Werkzeugdesign, Materialverhalten, Schnittparametern und Maschinensteifigkeit basiert. Stabile Ergebnisse hängen von der Auswahl der richtigen Werkzeuggeometrie und Eingriffsbedingungen ab, während Spanbildung und Schnittkräfte kontrolliert werden.
Konstruktions- und Prozessentscheidungen sind eng miteinander verbunden, da Merkmale wie innere Radien, Wandstärken und Werkzeugzugänglichkeit die Bearbeitungsqualität und -effizienz direkt beeinflussen. Die Anwendung technischer Prinzipien anstelle von Faustregeln führt zu wiederholbareren, effizienteren und skalierbaren Schaftfräsoperationen.
FAQ
Wann sollte Schaftfräsen anstelle von Planfräsen verwendet werden?
Schaftfräsen sollte verwendet werden, wenn das Bauteil innere Merkmale oder komplexe Geometrien, erfordert, wie Taschen, Nuten, Konturen, Kavitäten oder 3D-Oberflächen. Planfräsen ist optimiert, um große, flache Oberflächen mit hohen Materialabtragsraten effizient zu erzeugen, kann jedoch keine vertikalen Wände, innere Ecken oder Merkmale mit variabler Tiefe bearbeiten. In der Praxis wird Planfräsen oft zur anfänglichen Rohteilbearbeitung eingesetzt, während Schaftfräsen die funktionale Geometrie des Bauteils definiert.
Wie wähle ich den richtigen Schaftfräser für mein Material?
Die Auswahl des Schaftfräsers sollte mit Materialbearbeitbarkeit, beginnen, nicht mit der Werkzeugverfügbarkeit. Für Aluminium und andere Nichteisenmetalle verwenden Sie scharfe Werkzeuge mit weniger Schneiden und hohem Drallwinkel, um die Spanabfuhr zu verbessern. Für Stähle und Edelstähle bieten höhere Schneidenzahlen, verschleißfeste Beschichtungen und moderate Drallwinkel bessere Kantenfestigkeit und Stabilität. Für Titan und hitzebeständige Legierungen sind kurze, starre Werkzeuge mit speziellen Beschichtungen und konservativen Schnittgeschwindigkeiten entscheidend. Die richtige Wahl balanciert Werkzeuggeometrie, Beschichtung und Steifigkeit mit dem Zerspanungsverhalten des Materials.
Bedeuten mehr Schneiden immer eine bessere Oberflächengüte?
Nein. Während höhere Schneidenzahlen die Oberfläche bei leichten Schlichtschnitten, verbessern können, reduzieren sie den Spanraum und erhöhen das Risiko von Spanverdichtung – besonders bei weichen Materialien. Die Oberflächengüte wird stärker durch Spanlastkonsistenz, Schwingungskontrolle und Zustellstrategie beeinflusst als allein durch die Schneidenzahl. Zu viele Schneiden im falschen Material verschlechtern die Oberfläche oft, anstatt sie zu verbessern.
Was verursacht Rattern beim Schaftfräsen?
Rattern wird durch dynamische Instabilität zwischen Schnittkräften und dem Maschine-Werkzeug-Werkstück-System verursacht. Häufige Auslöser sind übermäßiger Werkzeugüberhang, ungünstige Spindeldrehzahl, hoher radialer Eingriff, unzureichende Steifigkeit oder verschlissene Werkzeuge. Rattern ist nicht einfach ein Drehzahlproblem – es ist eine Systemreaktion. Die Abhilfe umfasst typischerweise die Verkürzung der Werkzeuglänge, die Anpassung der Spindeldrehzahl weg von Resonanzfrequenzen, die Reduzierung des radialen Eingriffs oder die Änderung der Werkzeuggeometrie.
Welche engen Toleranzen kann Schaftfräsen erreichen?
Schaftfräsen kann routinemäßig enge Toleranzen, erreichen, aber die genaue Fähigkeit hängt von Werkzeugsteifigkeit, Material, Geometrie des Merkmals und Prozesskontrolle ab. Gerade Wände, flache Taschen und gut gestützte Merkmale sind leichter präzise zu halten als dünne Wände oder tiefe Kavitäten. Werkzeugdurchbiegung, thermische Effekte und Verschleiß beeinflussen die Ergebnisse. In kritischen Anwendungen werden Schrupp- und Schlichtschnitte getrennt, und Inspektionsfeedback wird genutzt, um Konsistenz aufrechtzuerhalten.


