
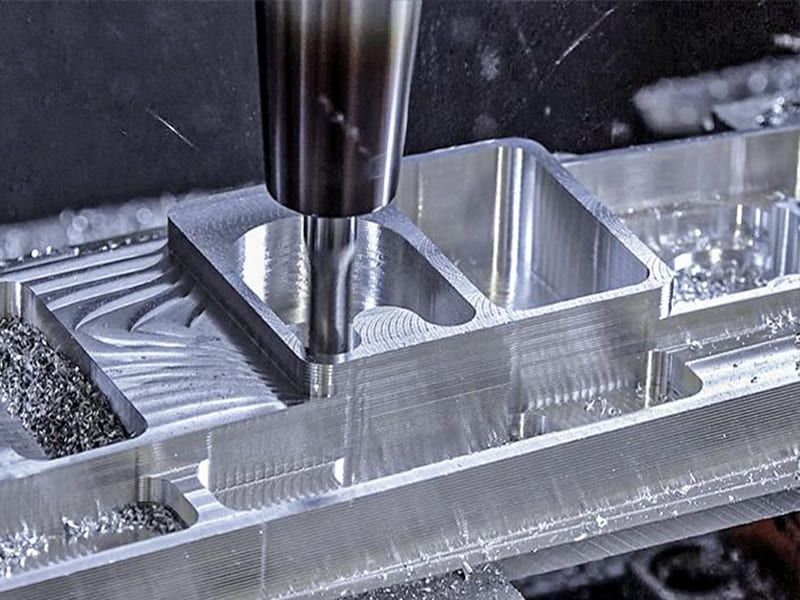
Le fraisage en bout est une opération d'usinage CNC fondamentale qui permet la création précise de géométries tridimensionnelles et constitue la colonne vertébrale des procédés de fraisage modernes. Sa valeur réside dans l'enlèvement de matière contrôlé qui transforme les conceptions numériques en caractéristiques précises et reproductibles.
Parce que le fraisage en bout coupe dans plusieurs directions, il est essentiel pour produire des poches, des rainures, des contours et des cavités complexes. Comprendre le fonctionnement du fraisage en bout aide les ingénieurs à concevoir des pièces usinables, permet un usinage stable et efficace, et soutient des décisions éclairées concernant les coûts, les tolérances et les capacités des fournisseurs.
Qu'est-ce que le fraisage en bout et en quoi diffère-t-il des autres opérations de fraisage ?
Le fraisage en bout est une opération de fraisage CNC dans laquelle un outil de coupe rotatif enlève de la matière en utilisant à la fois son extrémité (direction axiale) et ses côtés (direction radiale). D'un point de vue technique, cette double capacité de coupe est ce qui rend le fraisage en bout particulièrement flexible. Une fraise en bout peut plonger dans la matière, couper latéralement, suivre des contours complexes et générer des caractéristiques tridimensionnelles en un seul montage.
La caractéristique déterminante du fraisage en bout est que la coupe axiale et radiale se produisent simultanément. L'outil engage la pièce avec ses arêtes de coupe inférieures pour contrôler la profondeur tandis que ses cannelures périphériques façonnent les parois, les profils et les cavités. Cela permet au fraisage en bout de créer des poches, des rainures, des contours et des caractéristiques internes qui ne peuvent pas être produits par des opérations limitées à une seule direction de coupe.
Coupe axiale et radiale dans le fraisage en bout
En coupe axiale, la fraise en bout descend dans la matière, de manière similaire au perçage mais avec une géométrie de coupe différente. En coupe radiale, l'outil enlève de la matière sur le côté en se déplaçant latéralement. L'interaction entre ces deux modes détermine les efforts de coupe, l'évacuation des copeaux et la déflexion de l'outil. Pour les ingénieurs, cela affecte directement les rayons de coin réalisables, la rectitude des parois et l'état de surface. Pour les opérateurs, cela régit le choix de l'outil, la stratégie de pas latéral et la profondeur de passe.
Fraisage en bout vs fraisage de face vs perçage
Fraisage frontal utilise une fraise conçue principalement pour l'engagement radial afin d'usiner efficacement de grandes surfaces planes, mais ne peut pas créer de poches profondes ni de profils internes. Forage est optimisé pour la coupe axiale uniquement, produisant des trous ronds avec une flexibilité limitée en forme ou en trajectoire. Fraisage en bout fait le pont entre ces opérations en combinant l'entrée axiale avec le façonnage latéral, permettant une géométrie complexe en un seul processus.
En termes pratiques, le fraisage en bout n'est pas simplement une autre méthode de fraisage — c'est l'opération qui définit la liberté géométrique, la complexité des caractéristiques et la capacité de précision dans l'usinage CNC.
Quels sont les principes fondamentaux du procédé derrière le fraisage en bout ?
La performance du fraisage en bout est régie par la mécanique de coupe plutôt que par le seul mouvement de la machine. Comprendre comment les copeaux se forment, comment les efforts sont générés et comment la chaleur est gérée explique pourquoi des trajectoires d'outil identiques peuvent produire des résultats très différents en termes d'état de surface, de précision et de durée de vie de l'outil.
Coupe intermittente et formation des copeaux
Le fraisage en bout est une processus de coupe intermittent à cannelures multiples. Chaque dent engage et désengage la matière une fois par tour de broche, créant une formation cyclique des copeaux plutôt qu'une coupe continue. L'épaisseur du copeau varie avec l'engagement radial, l'avance par dent et la géométrie de l'outil. Une formation correcte des copeaux est essentielle : des copeaux trop minces frottent et génèrent de la chaleur ; des copeaux trop épais surchargent l'arête. Une conception efficace des cannelures et une sélection appropriée de l'avance garantissent que les copeaux sont formés et évacués proprement, réduisant l'usure des arêtes et les dommages de surface.
Efforts de coupe et stabilité du procédé
Les efforts de coupe dans le fraisage en bout ont à la fois des composantes radiales et axiales, et leur amplitude fluctue avec l'engagement des dents. Ces efforts dynamiques peuvent provoquer une déflexion de l'outil et exciter des vibrations (broutement) si le système manque de rigidité ou si les paramètres se situent dans des plages instables. Pour les ingénieurs, cela impacte directement la rectitude des parois et la précision dimensionnelle ; pour les équipes de production, cela détermine si des taux d'enlèvement de matière plus élevés sont réalisables sans sacrifier la qualité. Un fraisage stable équilibre la vitesse de broche, la profondeur de passe et l'engagement pour éviter les conditions de résonance.
Génération de chaleur et interaction outil–pièce
La chaleur dans le fraisage en bout est générée à l'interface outil–copeau et se répartit entre le copeau, l'outil et la pièce. Parce que la coupe est intermittente, les outils subissent des cycles thermiques rapides, ce qui peut accélérer l'usure si les revêtements et les substrats ne sont pas adaptés au matériau. Une évacuation efficace des copeaux emporte la chaleur, tandis que des paramètres de coupe appropriés minimisent l'échauffement par frottement. Gérer cette interaction est essentiel pour maintenir l'intégrité des arêtes et un état de surface constant.
En résumé, la qualité du fraisage en bout est le résultat d'une mécanique contrôlée. Lorsque la formation des copeaux, les efforts et la chaleur sont alignés, l'intégrité de surface s'améliore, les vibrations sont supprimées et la durée de vie de l'outil devient prévisible.
Qu'est-ce que la géométrie de la fraise en bout et pourquoi est-elle importante ?
La géométrie de la fraise en bout définit comment l'outil engage la matière, forme les copeaux et résiste aux efforts de coupe. De petites différences géométriques — souvent négligées lors de l'achat — peuvent modifier considérablement l'état de surface, le comportement vibratoire, la durée de vie de l'outil et les taux d'enlèvement de matière réalisables. En pratique, la géométrie est le pont entre la théorie de la coupe et une production fiable.
Cannelures, angle d'hélice et arêtes de coupe
Nombre de flûtes détermine l'espace pour les copeaux et la répartition de la charge. Moins de cannelures (2–3) offrent de plus grandes gorges pour les matériaux tendres ou gommeux comme l'aluminium, améliorant l'évacuation. Plus de cannelures (4–6+) répartissent la charge et rigidifient l'outil pour les aciers et les passes de finition. L' angle d'hélice influence la douceur de coupe et la direction des efforts. Des angles d'hélice plus élevés réduisent les efforts de coupe et améliorent l'état de surface mais peuvent augmenter la traction axiale ; des angles d'hélice plus faibles renforcent l'arête pour les matériaux plus durs. La préparation des arêtes (tranchante ou émoussée) affine encore la performance en équilibrant la netteté et la durabilité.
Diamètre et longueur de l'outil, rigidité
Diamètre et longueur contrôlent directement la rigidité. Les diamètres plus grands résistent à la déflexion et permettent des profondeurs de coupe plus élevées, tandis que les outils à longue portée augmentent l'effet de levier et le risque de vibration. Sélectionner l'outil le plus court possible qui dégage la fonction est une règle fondamentale de stabilité. Pour les ingénieurs, cela affecte les rayons internes minimaux et l'épaisseur des parois ; pour les acheteurs, cela influence le coût de l'outil, sa durée de vie et le risque de rebut.
Géométrie des coins : carré, bout sphérique, rayon de coin
Fraises à bout plat carré excellent pour les fonds plats et les angles vifs mais concentrent les contraintes au niveau du coin. Fraises à bout sphérique permettent des contours 3D lisses et des surfaces libres mais nécessitent un pas de coupe soigné pour obtenir des finitions fines. Fraises à rayon de coin (nez de taureau) combinent résistance et finition en réduisant la concentration de contraintes, ce qui les rend idéales pour le fraisage de poches et la semi-finition.
En résumé, le choix de la géométrie est une décision d’ingénierie. L’adaptation du nombre de cannelures, de l’angle d’hélice, de la taille et de la forme de coin au matériau et aux conditions d’engagement transforme le fraisage en bout d’une méthode par essais-erreurs en un usinage prévisible et de haute qualité.
Quels types de fraises en bout sont utilisés pour différentes tâches d’usinage ?
Les fraises en bout sont des outils spécialement conçus. Le choix du bon type détermine directement le taux d’enlèvement de matière, la qualité de surface et la durée de vie de l’outil. L’utilisation d’un mauvais type impose souvent des paramètres conservateurs, augmente les vibrations ou réduit la durée de vie de l’outil—ce qui augmente les coûts même si l’outil lui-même est peu coûteux
Fraises en bout d’ébauche vs de finition
Les fraises en bout d’ébauche sont conçues pour un enlèvement de matière agressif. Elles présentent souvent des cannelures dentelées ou brise-copeaux qui réduisent les efforts de coupe et fragmentent les copeaux.
-
Tâches typiques : Enlèvement de matière en masse, ébauche de poches profondes, engagement axial/radial important
-
Note technique : Elles laissent une surface grossière et des variations dimensionnelles—prévoyez toujours une passe de finition.
Les fraises en bout de finition privilégient la netteté du tranchant et la précision géométrique. Des cannelures lisses et une préparation de tranchant affinée produisent un meilleur état de surface et des tolérances plus serrées.
-
Tâches typiques : Passes de parois finales, finition de fonds, caractéristiques critiques en tolérance
-
Note technique : Utilisez un engagement radial léger et des trajectoires stables pour éviter les marques de broutage.
Fraises en bout carrées, à bout sphérique et à rayon de coin
Les fraises en bout carrées (plates) génèrent des fonds plats et des angles internes vifs (limités par le rayon de l’outil).
-
Idéales pour les poches, les rainures et les caractéristiques planes.
Fraises à bout sphérique sont optimisées pour les surfaces 3D et les contours de forme libre.
-
Idéales pour les moules, les matrices et les géométries sculptées ; l’état de surface dépend fortement du pas de croisement.
Fraises à rayon de coin (nez de taureau) renforcent le tranchant en supprimant le coin vif.
-
Idéales pour la semi-finition et la finition de poches où la durabilité du tranchant et la qualité de surface comptent toutes deux.
Fraises en bout revêtues vs non revêtues
Les fraises en bout non revêtues offrent des tranchants vifs et un faible coût, avec de bonnes performances dans l’aluminium et les plastiques où la chaleur est gérable. Les fraises en bout revêtues (par ex. TiAlN, AlTiN, DLC) réduisent le frottement, résistent à la chaleur et prolongent la durée de vie de l’outil dans les aciers et les matériaux difficiles.
-
Note technique : Le choix du revêtement doit correspondre au matériau et à la température de coupe ; un mauvais revêtement peut dégrader les performances.
Dans la pratique, le choix du type de fraise en bout est une décision de productivité. L’adaptation du type d’outil à la tâche permet des avances plus élevées, des coupes plus profondes et une qualité constante—transformant le fraisage en bout en une opération contrôlée et répétable plutôt qu’en un compromis conservateur.
Comment les paramètres de coupe sont-ils sélectionnés en fraisage en bout ?
La sélection des paramètres de coupe en fraisage en bout est un problème d’optimisation d’ingénierie, et non un simple exercice de consultation. La vitesse de broche, l’avance et la profondeur de coupe interagissent pour déterminer la charge de copeau, les efforts de coupe, la génération de chaleur, l’état de surface et la durée de vie de l’outil. L’objectif est d’obtenir une formation de copeau stable tout en équilibrant productivité et risque.
Vitesse de broche et avance
Vitesse de rotation de la broche (tr/min) définit la vitesse de coupe au niveau du tranchant, tandis que l’ avance contrôle la quantité de matière enlevée par chaque dent à chaque révolution. Leur relation est capturée par la charge de copeau—l’épaisseur du copeau coupé par chaque cannelure.
-
Une charge de copeau trop faible provoque un frottement au lieu d’une coupe, augmentant la chaleur et accélérant l’usure du tranchant.
-
Une une charge de copeau trop élevée surcharge le tranchant, risquant l’écaillage, le broutage ou la rupture.
Les ingénieurs partent généralement d’une plage de charge de copeau spécifique au matériau et à l’outil, puis calculent l’avance à partir du régime de broche et du nombre de cannelures pour maintenir une coupe stable.
Profondeur de coupe et pas radial
Profondeur de coupe axiale (DOC) et pas radial définissent la quantité d'engagement de l'outil. Augmenter l'un ou l'autre augmente le taux d'enlèvement de matière mais amplifie également les forces de coupe et la déflexion.
-
Des coupes axiales plus profondes favorisent la rigidité de l'outil et la stabilité de la machine.
-
Un pas radial plus faible (engagement léger) permet des vitesses plus élevées avec une meilleure stabilité, notamment en finition.
Les stratégies modernes échangent souvent l'engagement radial contre la profondeur axiale pour maintenir des forces prévisibles et des vibrations faibles.
Équilibrer la durée de vie de l'outil et l'état de surface
Les paramètres de coupe influencent directement la rugosité de surface (Ra) et l'usure de l'outil. Des vitesses plus élevées et un pas plus léger améliorent la finition mais peuvent augmenter la charge thermique ; des vitesses prudentes prolongent la durée de vie de l'outil mais réduisent le débit. Les passes de finition réduisent généralement la charge de copeau et l'engagement pour minimiser les marques d'outil, tandis que l'ébauche privilégie un enlèvement agressif et stable.
En pratique, la sélection des paramètres suit une progression gérée par les risques: établir d'abord une charge de copeau stable, puis augmenter la vitesse ou l'engagement progressivement. Lorsque les paramètres sont choisis en tenant compte de la mécanique des copeaux, le fraisage en bout offre une qualité reproductible, une durée de vie d'outil prévisible et des temps de cycle efficaces.
Comment l'usinabilité du matériau affecte-t-elle la stratégie de fraisage en bout ?
L'usinabilité du matériau dicte la géométrie de l'outil, les paramètres de coupe et la tolérance au risque en fraisage en bout. Différents matériaux réagissent aux forces de coupe, à la chaleur et à la formation des copeaux de manières fondamentalement différentes ; appliquer une stratégie universelle est une cause courante de mauvaise finition, de broutement et de défaillance prématurée de l'outil.
Aluminium et métaux non ferreux
L'aluminium et d'autres métaux non ferreux (par exemple, les alliages de cuivre) sont généralement faciles à usiner mais sujets à l'adhérence et à l'arête rapportée.
-
Outil/paramètres : Utiliser des outils tranchants et polis avec moins de cannelures (2–3), des angles d'hélice plus élevés, des vitesses de broche élevées et une charge de copeau adéquate pour éviter le frottement.
-
Stratégie : Privilégier des vitesses plus élevées avec une avance suffisante pour maintenir l'épaisseur de copeau ; prioriser l'évacuation des copeaux.
-
Risques : Arête rapportée et étalement si la charge de copeau est trop faible ; surcharge de l'outil sans revêtements ou lubrification appropriés.
Aciers et aciers inoxydables
Les aciers au carbone et alliés offrent une coupe prévisible mais nécessitent un contrôle équilibré des forces et de la chaleur. Les aciers inoxydables ajoutent le défi de l'écrouissage.
-
Outil/paramètres : Angles d'hélice modérés, plus de cannelures (4–6), revêtements résistants à l'usure ; vitesses prudentes avec avance constante.
-
Stratégie : Maintenir un engagement régulier pour éviter les temps d'arrêt ; utiliser le fraisage en avalant pour réduire l'écrouissage sur l'inox.
-
Risques : Broutement dû à un engagement excessif ; usure rapide si les vitesses sont trop élevées ou en cas de frottement.
Titane, superalliages et composites
Le titane et les superalliages combinent une faible conductivité thermique avec une résistance élevée, concentrant la chaleur au niveau de l'arête de coupe. Les composites ajoutent l'anisotropie et des fibres abrasives.
-
Outil/paramètres : Montages rigides, longueurs d'outil courtes, revêtements spécialisés ; vitesses plus faibles avec charge de copeau contrôlée.
-
Stratégie : Limiter l'engagement, privilégier les trajectoires trochoïdales ou à faible engagement radial, et gérer la chaleur de manière agressive.
-
Risques : Écaillage de l'arête, dommages thermiques et défaillance rapide de l'outil si la chaleur n'est pas évacuée ; délaminage dans les composites.
Quel que soit le matériau, un fraisage en bout efficace aligne comportement du matériau → géométrie de l'outil → paramètres → trajectoire d'outil. Lorsque l'usinabilité est respectée, les stratégies deviennent stables et prévisibles ; lorsqu'elle est ignorée, le risque augmente rapidement tant en qualité qu'en coût.
Quelles sont les applications et utilisations courantes du fraisage en bout ?
Le fraisage en bout est utilisé partout où la flexibilité géométrique, la précision et l'enlèvement de matière contrôlé sont requis. Sa capacité à combiner l'entrée axiale avec le profilage latéral en fait l'opération principale pour créer des caractéristiques complexes dans de multiples industries.
En fabrication aérospatiale, le fraisage en bout est essentiel pour usiner des composants structurels légers, des supports et des boîtiers en aluminium, titane et alliages à haute résistance. Ces pièces comprennent souvent des parois minces, des poches profondes et des rayons raccordés où le contrôle dimensionnel serré et l'intégrité de surface sont critiques. Le fraisage en bout répond à ces besoins grâce à des trajectoires multi-axes et des stratégies de finition stables.
En fabrication de moules et matrices, le fraisage en bout définit la géométrie de la cavité et la qualité de surface. Les fraises à bout sphérique et à rayon d'angle sont largement utilisées pour générer des surfaces libres et des contours complexes. La force de cette opération réside dans la production de transitions lisses et de profils précis qui affectent directement la qualité des pièces moulées.
En fabrication de dispositifs médicaux et d'équipements, le fraisage en bout permet l'usinage précis de composants d'instruments, de boîtiers et de fixations en acier inoxydable et en plastiques techniques. Ici, la précision des caractéristiques, le contrôle des bavures et la répétabilité sont primordiaux—des domaines où le fraisage en bout contrôlé excelle.
En équipements industriels généraux et d'automatisation, le fraisage en bout produit des rainures, des poches, des caractéristiques de montage et des surfaces fonctionnelles dans des pièces personnalisées et des assemblages en petites séries. Son adaptabilité permet aux fabricants de gérer les changements de conception sans réoutillage, ce qui est précieux dans la production à volume faible à moyen.
Dans toutes ces applications, le fraisage en bout est choisi non seulement pour la vitesse d'enlèvement de matière, mais parce qu'il adapte la capacité d'usinage aux exigences géométriques et de tolérance, ce qui en fait une opération fondamentale dans l'usinage CNC de précision.
Quels indicateurs de qualité sont importants dans les opérations de fraisage en bout ?
La qualité du fraisage en bout est évaluée à l'aide de résultats mesurables qui relient les décisions d'usinage aux performances fonctionnelles. Se concentrer sur les bons indicateurs aide les ingénieurs à contrôler les risques, les fabricants à maintenir la cohérence et les acheteurs à évaluer la capacité des fournisseurs au-delà de l'inspection visuelle.
Rugosité de surface (Ra)
Rugosité de surface (Ra) quantifie la texture à micro-échelle laissée par le processus de coupe et affecte directement le frottement, l'étanchéité, la durée de vie en fatigue et l'apparence. En fraisage en bout, le Ra est influencé par la géométrie de l'outil, la charge de copeau, le pas radial, la vitesse de broche et les vibrations. Les passes de finition avec une faible engagement radial et des paramètres stables atteignent généralement des valeurs de Ra plus faibles, tandis qu'un ébauche agressif augmente le Ra mais améliore la productivité. Le point de contrôle clé est le maintien d'une coupe stable sans broutement—les vibrations domineront le Ra quels que soient les réglages nominaux.
Précision dimensionnelle et tolérances géométriques
La précision dimensionnelle comprend le contrôle de la taille ainsi que les tolérances géométriques telles que la planéité, la perpendicularité et le profil. Les erreurs de fraisage en bout proviennent souvent de la déflexion de l'outil, de la dérive thermique ou d'un engagement incohérent. Les stratégies de contrôle incluent la sélection de longueurs d'outil rigides, l'équilibrage de l'engagement axial par rapport à l'engagement radial, et la séquence d'ébauche avant la finition pour soulager les contraintes résiduelles. L'inspection avec des CMMs ou la mesure en cours de processus valide que le processus reste dans la tolérance, pas seulement la pièce finale.
Usure de l'outil et cohérence du processus
Usure des outils est à la fois un indicateur de qualité et un prédicteur de stabilité du processus. L'usure progressive en dépouille augmente les forces de coupe et dégrade l'état de surface ; l'écaillage soudain du tranchant introduit de la variabilité et des rebuts. La surveillance des modèles d'usure, la normalisation des limites de durée de vie des outils et le maintien de conditions de coupe cohérentes sont essentiels pour une qualité reproductible—en particulier en production par lots.
En fraisage en bout, la qualité n'est pas un contrôle après coup. C'est le résultat de paramètres contrôlés, d'une mécanique stable et d'une gestion disciplinée des outils alignés sur les objectifs de Ra, de tolérances et de cohérence requis.
Quels sont les défis courants en fraisage en bout et comment sont-ils atténués ?
Les défis du fraisage en bout sont rarement aléatoires ; ils proviennent d'interactions prévisibles entre la géométrie de l'outil, le comportement du matériau, la dynamique de la machine et les paramètres du processus. Une atténuation efficace nécessite de traiter les causes profondes à la fois au niveau du processus et de la conception.
Broutement (Vibrations)
Bavardages apparaît comme une ondulation sur la surface et des vibrations audibles pendant la coupe.
-
Motif : Instabilité dynamique due à un porte-à-faux excessif de l'outil, une vitesse de broche défavorable, un engagement radial élevé ou une rigidité insuffisante du système.
-
Mesures d'atténuation : Raccourcir la longueur de l'outil, réduire le pas radial, ajuster la vitesse de broche pour éviter les bandes de résonance, et privilégier une profondeur axiale plus élevée avec un engagement radial plus léger. Les outils à hélice variable peuvent également perturber les harmoniques de vibration.
Rupture d'outil
Rupture d'outil est généralement soudain et coûteux, entraînant des rebuts et des temps d'arrêt.
-
Motif : Charge de copeau excessive, déflexion de l'outil, inclusions dures ou stratégies d'entrée inappropriées (par exemple, plongée avec des outils non adaptés à la plongée).
-
Mesures d'atténuation : Vérifier la charge de copeau par dent, utiliser une entrée en rampe ou hélicoïdale, sélectionner le diamètre d'outil et la géométrie d'angle appropriés, et s'assurer que les trajectoires évitent les charges de choc. Des paramètres conservateurs pendant l'entrée sont critiques.
Mauvaise évacuation des copeaux
Les problèmes d'évacuation des copeaux entraînent un recoupage, une accumulation de chaleur et un écaillage du tranchant.
-
Motif : Trop de cannelures pour le matériau, des rainures profondes avec un dégagement limité, ou une lubrification/flux d'air inadéquats.
-
Mesures d'atténuation : Utiliser moins de cannelures pour les matériaux tendres, appliquer un soufflage d'air ou un liquide de coupe haute pression pour évacuer les copeaux, et diviser les rainures pleine largeur en plusieurs passes.
Stratégies de refroidissement et de lubrification
Le refroidissement ne concerne pas seulement la température—il s'agit de contrôle des copeaux et réduction du frottement.
-
L'arrosage inondé aide à l'évacuation de la chaleur et à la lubrification.
-
Le liquide de coupe haute pression améliore l'évacuation des copeaux dans les caractéristiques profondes.
-
La lubrification de quantité minimale (MQL) ou le soufflage d'air est efficace pour l'aluminium et la finition à haute vitesse.
Réponses au niveau du processus et de la conception
À la niveau du processus, des paramètres stables, des trajectoires d'outil appropriées et une gestion disciplinée de la durée de vie des outils réduisent la variabilité. Au niveau de la conception, l'ajout de rayons internes, l'augmentation de l'épaisseur des parois et la possibilité d'accès à l'outil peuvent considérablement améliorer la stabilité et réduire les risques.
En fraisage en bout, les défis sont mieux atténués en alignant l'intention de conception sur la mécanique de coupe—transformant les problèmes courants en variables d'ingénierie contrôlables plutôt qu'en surprises de production.
Résumé : Points clés d'ingénierie sur le fraisage en bout
Le fraisage en bout est un processus piloté par la géométrie qui repose sur l'interaction entre la conception de l'outil, le comportement du matériau, les paramètres de coupe et la rigidité de la machine. Des résultats stables dépendent du choix de la géométrie d'outil et des conditions d'engagement appropriées tout en contrôlant la formation des copeaux et les forces de coupe.
Les décisions de conception et de processus sont étroitement liées, car des caractéristiques telles que les rayons internes, l'épaisseur des parois et l'accès à l'outil affectent directement la qualité et l'efficacité de l'usinage. L'application de principes d'ingénierie plutôt que de réglages empiriques conduit à des opérations de fraisage en bout plus répétables, efficaces et évolutives.
FAQ
Quand faut-il utiliser le fraisage en bout plutôt que le fraisage de face ?
Le fraisage en bout doit être utilisé lorsque la pièce nécessite des caractéristiques internes ou une géométrie complexe, telles que des poches, des rainures, des contours, des cavités ou des surfaces 3D. Le fraisage de face est optimisé pour générer efficacement de grandes surfaces planes avec des taux d'enlèvement de matière élevés, mais il ne peut pas usiner des parois verticales, des coins internes ou des caractéristiques de profondeur variable. En pratique, le fraisage de face est souvent utilisé pour la préparation initiale du stock, tandis que le fraisage en bout définit la géométrie fonctionnelle de la pièce.
Comment choisir la fraise en bout adaptée à mon matériau ?
La sélection de la fraise en bout doit commencer par l'usinabilité des matériaux, et non par la disponibilité de l'outil. Pour l'aluminium et les autres métaux non ferreux, utilisez des outils tranchants avec moins de cannelures et des angles d'hélice élevés pour améliorer l'évacuation des copeaux. Pour les aciers et les aciers inoxydables, des nombres de cannelures plus élevés, des revêtements résistants à l'usure et des angles d'hélice modérés offrent une meilleure résistance et stabilité du tranchant. Pour le titane et les alliages résistants à la chaleur, des outils courts et rigides avec des revêtements spécialisés et des vitesses prudentes sont essentiels. Le bon choix équilibre la géométrie de l'outil, le revêtement et la rigidité avec le comportement de coupe du matériau.
Un plus grand nombre de cannelures signifie-t-il toujours une meilleure finition de surface ?
Non. Bien que des nombres de cannelures plus élevés puissent améliorer la finition lors des passes de finition légères, ils réduisent l'espace pour les copeaux et augmentent le risque d'accumulation de copeaux—en particulier dans les matériaux tendres. La finition de surface est davantage influencée par la constance de la charge de copeau, le contrôle des vibrations et la stratégie de pas latéral que par le nombre de cannelures seul. Utiliser trop de cannelures dans le mauvais matériau dégrade souvent la finition plutôt que de l'améliorer.
Qu'est-ce qui cause le broutement en fraisage en bout ?
Le broutement est causé par l'instabilité dynamique entre les forces de coupe et le système machine–outil–pièce. Les déclencheurs courants incluent un porte-à-faux excessif de l'outil, une vitesse de broche défavorable, un engagement radial élevé, une rigidité insuffisante ou des outils usés. Le broutement n'est pas simplement un problème de vitesse—c'est une réponse du système. L'atténuation implique généralement de raccourcir la longueur de l'outil, d'ajuster la vitesse de broche loin des fréquences de résonance, de réduire l'engagement radial ou de modifier la géométrie de l'outil.
Quelles tolérances serrées le fraisage en bout peut-il atteindre ?
Le fraisage en bout peut atteindre couramment des tolérances serrées, mais la capacité exacte dépend de la rigidité de l'outil, du matériau, de la géométrie de la caractéristique et du contrôle du processus. Les parois droites, les poches peu profondes et les caractéristiques bien supportées sont plus faciles à maintenir avec précision que les parois minces ou les cavités profondes. La déflexion de l'outil, les effets thermiques et l'usure influencent tous les résultats. Dans les applications critiques, les passes d'ébauche et de finition sont séparées, et les retours d'inspection sont utilisés pour maintenir la cohérence.


