
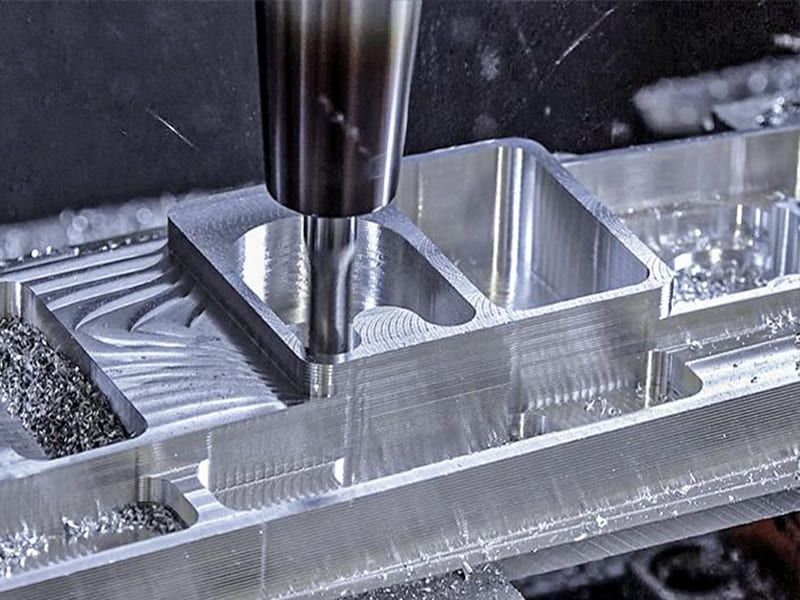
El fresado de extremos es una operación de mecanizado CNC básica que permite crear geometrías tridimensionales precisas y constituye la columna vertebral de los procesos de fresado modernos. Su valor reside en la eliminación controlada de material que convierte los diseños digitales en características precisas y repetibles.
Dado que el fresado de extremos corta en múltiples direcciones, es esencial para producir cajeras, ranuras, contornos y cavidades complejas. Entender cómo funciona el fresado de extremos ayuda a los ingenieros a diseñar piezas fabricables, permite un mecanizado estable y eficiente y facilita la toma de decisiones informadas sobre costes, tolerancia y capacidad del proveedor.
¿Qué es el fresado de cantos y en qué se diferencia de otras operaciones de fresado?
El fresado final es un Operación de fresado CNC en la que una herramienta de corte giratoria elimina material utilizando tanto su extremo (dirección axial) como sus lados (dirección radial).. Desde el punto de vista de la ingeniería, esta doble capacidad de corte es lo que hace que el fresado sea excepcionalmente flexible. Una fresa de mango puede penetrar en el material, cortar lateralmente, seguir contornos complejos y generar características tridimensionales con una sola configuración.
La característica que define el fresado de los extremos es que el corte axial y radial se producen simultáneamente. La herramienta se acopla a la pieza con sus filos inferiores para controlar la profundidad, mientras que sus canales periféricos dan forma a paredes, perfiles y cavidades. Esto permite crear cavidades, ranuras, contornos y características internas que no pueden producirse mediante operaciones limitadas a una dirección de corte.
Corte axial y radial en el fresado de extremos
En el corte axial, la fresa se desplaza hacia abajo en el material, de forma similar al taladrado pero con una geometría de corte diferente. En el corte radial, la herramienta retira material del lateral a medida que se desplaza lateralmente. La interacción entre estos dos modos determina las fuerzas de corte, la evacuación de la viruta y la desviación de la herramienta. Para los ingenieros, esto afecta directamente a los radios de esquina alcanzables, la rectitud de la pared y el acabado superficial. Para los maquinistas, rige la selección de la herramienta, la estrategia de paso y la profundidad de corte.
Fresado frontal vs fresado frontal vs taladrado
Fresado frontal utiliza una fresa diseñada principalmente para el engrane radial para mecanizar grandes superficies planas de forma eficaz, pero no puede crear cavidades profundas ni perfiles internos. Perforación está optimizado sólo para corte axial, produciendo agujeros redondos con flexibilidad limitada en forma o trayectoria. Fresado final une estas operaciones combinando la entrada axial con la conformación lateral, lo que permite obtener geometrías complejas en un solo proceso.
En la práctica, el fresado de extremos no es un método de fresado más, sino la operación que define libertad geométrica, complejidad de las características y capacidad de precisión en mecanizado CNC.
¿Cuáles son los principios fundamentales del proceso de fresado de cantos?
El rendimiento del fresado final se rige por la mecánica de corte y no sólo el movimiento de la máquina. Comprender cómo se forman las virutas, se generan las fuerzas y se gestiona el calor explica por qué sendas idénticas pueden producir resultados muy diferentes en cuanto a acabado superficial, precisión y vida útil de la herramienta.
Corte intermitente y formación de virutas
El fresado final es un proceso de corte intermitente de varios canales. Cada diente engrana y desengrana el material una vez por revolución del husillo, creando una formación de viruta cíclica en lugar de un corte continuo. El grosor de la viruta varía con el engrane radial, el avance por diente y la geometría de la herramienta. Una formación de viruta adecuada es esencial: las virutas demasiado finas rozan y generan calor; las virutas demasiado gruesas sobrecargan el filo. El diseño eficaz de los canales y la selección del avance garantizan que las virutas se formen y evacuen limpiamente, reduciendo el desgaste del filo y los daños superficiales.
Fuerzas de corte y estabilidad del proceso
Las fuerzas de corte en el fresado frontal tienen componentes radiales y axiales, y su magnitud fluctúa con el engrane del diente. Estas fuerzas dinámicas pueden provocar la desviación de la herramienta y excitar las vibraciones (chatter) si el sistema carece de rigidez o si los parámetros caen dentro de rangos inestables. Para los ingenieros, esto afecta directamente a la rectitud de la pared y a la precisión dimensional; para los equipos de producción, determina si es factible aumentar las velocidades de arranque de material sin sacrificar la calidad. El fresado estable equilibra la velocidad del husillo, la profundidad de corte y el acoplamiento para evitar condiciones resonantes.
Generación de calor e interacción herramienta-pieza
El calor en el fresado frontal se genera en la interfaz herramienta-fresa y se distribuye entre la viruta, la herramienta y la pieza de trabajo. Dado que el corte es intermitente, las herramientas experimentan ciclos térmicos rápidos, que pueden acelerar el desgaste si los recubrimientos y sustratos no están adaptados al material. Una evacuación eficaz de la viruta transporta el calor, mientras que unos parámetros de corte adecuados minimizan el calentamiento por fricción. La gestión de esta interacción es fundamental para mantener la integridad de los bordes y un acabado superficial uniforme.
En resumen, la calidad del fresado final es el resultado de mecánica controlada. Cuando la formación de virutas, las fuerzas y el calor están alineados, mejora la integridad de la superficie, se suprimen las vibraciones y la vida útil de la herramienta se vuelve predecible.
¿Qué es la geometría de una fresa de mango y por qué es importante?
La geometría de la fresa define cómo la herramienta engrana el material, forma virutas y soporta las fuerzas de corte. Las pequeñas diferencias geométricas, que a menudo se pasan por alto a la hora de comprar, pueden cambiar drásticamente el acabado superficial, el comportamiento ante las vibraciones, la vida útil de la herramienta y los índices de arranque de material alcanzables. En la práctica, la geometría es el puente entre la teoría del corte y una producción fiable.
Canales, ángulo de hélice y filos de corte
Recuento de flautas determina el espacio para la viruta y el reparto de la carga. Con menos canales (2-3) se obtienen canales de viruta más grandes para materiales blandos o gomosos como el aluminio, lo que mejora la evacuación. Más canales (4-6+) distribuyen la carga y endurecen la herramienta para aceros y pasadas de acabado. El sitio ángulo de hélice influye en la suavidad de corte y en la dirección de la fuerza. Los ángulos de hélice más altos reducen las fuerzas de corte y mejoran el acabado superficial, pero pueden aumentar la tracción axial; los ángulos de hélice más bajos mejoran la resistencia del filo para materiales más duros. La preparación del filo (afilado vs. apomazado) ajusta aún más el rendimiento equilibrando el afilado con la durabilidad.
Diámetro, longitud y rigidez de la herramienta
Diámetro y longitud controlan directamente la rigidez. Los diámetros más grandes resisten la flexión y permiten mayores profundidades de corte, mientras que las herramientas de largo alcance aumentan el apalancamiento y el riesgo de vibraciones. Seleccionar la herramienta más corta posible que despeje el elemento es una regla de estabilidad fundamental. Para los ingenieros, esto afecta a los radios internos mínimos y al grosor de la pared; para los compradores, influye en el coste, la vida útil y el riesgo de desecho de la herramienta.
Geometría de las esquinas: Cuadrado, nariz de bola, radio de esquina
Fresas cuadradas sobresalen en suelos planos y esquinas agudas, pero concentran la tensión en la esquina. Fresas de punta esférica permiten obtener contornos suaves en 3D y superficies de forma libre, pero requieren un cuidadoso repaso para lograr acabados finos. Fresas de radio angular combinan resistencia y acabado reduciendo la concentración de tensiones, lo que las hace ideales para embolsado y semiacabado.
En resumen, la selección de la geometría es una decisión de ingeniería. La adaptación del número de estrías, el ángulo de hélice, el tamaño y la forma de las esquinas al material y a las condiciones de acoplamiento transforma el fresado de extremos de ensayo y error en un mecanizado predecible y de alta calidad.
¿Qué tipos de fresas de mango se utilizan para las distintas tareas de mecanizado?
Las fresas de mango son herramientas especiales. La selección del tipo correcto determina directamente la velocidad de arranque de material, la calidad de la superficie y la vida útil de la herramienta.. El uso de un tipo de herramienta inadecuado a menudo obliga a utilizar parámetros conservadores, aumenta las vibraciones o acorta la vida útil de la herramienta, lo que encarece los costes aunque la herramienta en sí sea barata.
Fresas de desbaste y de acabado
Fresas de desbaste están diseñadas para el arranque agresivo de material. A menudo cuentan con estrías dentadas o de separación de virutas que reducen las fuerzas de corte y rompen las virutas.
-
Tareas típicas: Arranque de material a granel, desbaste de cavidades profundas, mecanizado axial/radial pesado
-
Nota de ingeniería: Dejan una superficie áspera y una variación dimensional: planifique siempre una pasada de acabado.
Fresas de acabado dan prioridad a la nitidez del filo y a la precisión geométrica. Las ranuras lisas y la preparación refinada del filo producen un mejor acabado superficial y tolerancias más ajustadas.
-
Tareas típicas: Pasadas finales de pared, acabado de suelos, características críticas de tolerancia
-
Nota de ingeniería: Utilice un engranaje radial ligero y trayectorias de herramienta estables para evitar las marcas de vibración.
Fresas de mango cuadradas, de punta esférica y de radio angular
Fresas cuadradas (planas) generar suelos planos y esquinas internas afiladas (limitadas por el radio de la herramienta).
-
Lo mejor para bolsillos, ranuras y características planas.
Fresas de punta esférica están optimizados para superficies 3D y contornos de forma libre.
-
Lo mejor para moldes, matrices y geometría esculpida; el acabado de la superficie depende en gran medida del escalonado.
Fresas de radio angular reforzar el filo de corte eliminando la esquina afilada.
-
Lo mejor para semiacabado y acabado de bolsillos donde la durabilidad del borde y la calidad de la superficie son importantes.
Fresas de mango recubiertas y no recubiertas
Fresas sin recubrimiento ofrecen bordes afilados y bajo coste, con un buen rendimiento en aluminio y plásticos donde el calor es manejable. Fresas revestidas (por ejemplo, TiAlN, AlTiN, DLC) reducen la fricción, resisten el calor y prolongan la vida útil de las herramientas en aceros y materiales difíciles.
-
Nota de ingeniería: La elección del revestimiento debe coincidir con el material y la temperatura de corte; un revestimiento incorrecto puede empeorar el rendimiento.
En la práctica, la elección del tipo de fresa es una decisión de productividad. La adecuación del tipo de herramienta a la tarea permite mayores avances, cortes más profundos y una calidad constante, convirtiendo el fresado en una operación controlada y repetible en lugar de un compromiso conservador.
¿Cómo se seleccionan los parámetros de corte en el fresado de extremos?
La selección de los parámetros de corte en el fresado final es una problema de optimización en ingeniería, no es un ejercicio de búsqueda. La velocidad del husillo, el avance y la profundidad de corte interactúan para determinar la carga de viruta, las fuerzas de corte, la generación de calor, el acabado superficial y la vida útil de la herramienta. El objetivo es conseguir formación estable de virutas equilibrando productividad y riesgo.
Velocidad del cabezal y avance
Velocidad del cabezal (RPM) fija la velocidad de corte en el filo de la herramienta, mientras que velocidad de alimentación controla cuánto material elimina cada diente por revolución. Su relación se capta mediante carga de virutas-el grosor de la viruta que corta cada estría.
-
Demasiado baja carga de chip provoca rozamiento en lugar de corte, aumentando el calor y acelerando el desgaste del filo.
-
Demasiado alta carga de virutas sobrecarga el filo de corte, con el consiguiente riesgo de astillado, vibración o rotura.
Los ingenieros suelen partir de un rango de carga de viruta específico para el material y la herramienta y, a continuación, calculan la velocidad de avance a partir de las RPM y el recuento de estrías para mantener un corte estable.
Profundidad de corte y Step-Over
Profundidad de corte axial (DOC) y paso radial definen qué parte de la herramienta se engrana. El aumento de uno u otro aumenta la velocidad de arranque de material, pero también amplifica las fuerzas de corte y la desviación.
-
Los cortes axiales más profundos favorecen la rigidez de la herramienta y la rigidez de la máquina.
-
El paso radial más pequeño (enganche ligero) permite velocidades más altas con mejor estabilidad, especialmente en el acabado.
Las estrategias modernas suelen cambiar el acoplamiento radial por la profundidad axial para mantener las fuerzas predecibles y las vibraciones bajas.
Equilibrio entre la vida útil de la herramienta y el acabado superficial
Los parámetros de corte influyen directamente rugosidad superficial (Ra) y desgaste de la herramienta. Las velocidades más altas y los pasos más ligeros mejoran el acabado pero pueden aumentar la carga térmica; las velocidades conservadoras prolongan la vida útil de la herramienta pero reducen el rendimiento. Las pasadas de acabado suelen reducir la carga de viruta y el compromiso para minimizar las marcas de la herramienta, mientras que el desbaste prioriza la eliminación estable y agresiva.
En la práctica, la selección de parámetros sigue un progresión con gestión de riesgosEn primer lugar, establezca una carga de viruta estable y, a continuación, aumente la velocidad o el acoplamiento de forma gradual. Cuando los parámetros se eligen teniendo en cuenta la mecánica de la viruta, el fresado final proporciona calidad repetible, vida útil predecible y tiempos de ciclo eficientes.
¿Cómo afecta la mecanizabilidad del material a la estrategia de fresado de los extremos?
La maquinabilidad del material dicta geometría de la herramienta, parámetros de corte y tolerancia al riesgo en el fresado frontal. Los distintos materiales responden a las fuerzas de corte, al calor y a la formación de viruta de formas fundamentalmente diferentes; aplicar una estrategia única para todos es una causa común de acabado deficiente, vibración y fallo prematuro de la herramienta.
Aluminio y metales no férreos
El aluminio y otros metales no ferrosos (por ejemplo, las aleaciones de cobre) son generalmente fácil de cortar pero propensa a la adherencia y a la formación de bordes.
-
Herramienta/parámetros: Utilice herramientas afiladas y pulidas con menos canales (2-3), ángulos de hélice más altos, velocidades de husillo elevadas y una carga de viruta adecuada para evitar el rozamiento.
-
Estrategia: Favorecer velocidades más altas con avance suficiente para mantener el espesor de la viruta; priorizar la evacuación de la viruta.
-
Riesgos: Formación de aristas y embadurnamiento si la carga de viruta es demasiado baja; carga de la herramienta sin los recubrimientos o la lubricación adecuados.
Aceros y aceros inoxidables
Los aceros al carbono y aleados ofrecen un corte predecible pero requieren fuerza equilibrada y control del calor. Los aceros inoxidables añaden el reto del endurecimiento por deformación.
-
Herramienta/parámetros: Ángulos de hélice moderados, más estrías (4-6), revestimientos resistentes al desgaste; velocidades conservadoras con avance constante.
-
Estrategia: Mantener un engrane constante para evitar la detención; utilizar el fresado ascendente para reducir el endurecimiento por deformación en el acero inoxidable.
-
Riesgos: Chirrido por excesivo engranaje; desgaste rápido si las velocidades son demasiado altas o si se produce rozamiento.
Titanio, superaleaciones y materiales compuestos
El titanio y las superaleaciones se combinan baja conductividad térmica con alta resistencia, concentrando el calor en el filo de corte. Los compuestos añaden anisotropía y fibras abrasivas.
-
Herramienta/parámetros: Configuraciones rígidas, longitudes de herramienta cortas, recubrimientos especializados; velocidades más bajas con carga de viruta controlada.
-
Estrategia: Limite el compromiso, favorezca las trayectorias trocoidales o radiales de luz y gestione el calor de forma agresiva.
-
Riesgos: Astillado de bordes, daños térmicos y fallo rápido de la herramienta si no se evacua el calor; delaminación en materiales compuestos.
En todos los materiales, el fresado efectivo de los extremos alinea comportamiento del material → geometría de la herramienta → parámetros → trayectoria de la herramienta.. Cuando se respeta la maquinabilidad, las estrategias se vuelven estables y predecibles; cuando se ignora, el riesgo aumenta rápidamente tanto en calidad como en coste.
¿Cuáles son las aplicaciones y los casos de uso habituales del fresado de extremos?
El fresado final se utiliza siempre que flexibilidad geométrica, precisión y eliminación controlada de material son necesarios. Su capacidad para combinar la entrada axial con el perfilado lateral la convierte en la principal operación para crear características complejas en múltiples sectores.
En fabricación aeroespacial, El fresado de extremos es esencial para el mecanizado de componentes estructurales ligeros, soportes y carcasas de aluminio, titanio y aleaciones de alta resistencia. Estas piezas suelen tener paredes finas, cavidades profundas y radios redondeados en los que el control dimensional estricto y la integridad de la superficie son fundamentales. El fresado de extremos satisface estas necesidades mediante trayectorias de herramienta multieje y estrategias de acabado estables.
En fabricación de moldes y matrices, El fresado de extremos define la geometría de la cavidad y la calidad de la superficie. Las fresas de punta esférica y de radio angular se utilizan ampliamente para generar superficies de forma libre y contornos complejos. La fuerza de esta operación reside en producir transiciones suaves y perfiles precisos que afectan directamente a la calidad de la pieza moldeada.
En fabricación de dispositivos y equipos médicos, El fresado de superficies permite el mecanizado preciso de componentes de instrumentos, carcasas y dispositivos de acero inoxidable y plásticos técnicos. En este caso, la precisión de las características, el control de las rebabas y la repetibilidad son primordiales, áreas en las que el fresado de extremos controlado destaca.
En equipos industriales y de automatización en general, El fresado de extremos produce ranuras, cavidades, elementos de montaje y superficies funcionales en piezas personalizadas y ensamblajes de lotes pequeños. Su adaptabilidad permite a los fabricantes realizar cambios de diseño sin necesidad de reequipamiento, lo que resulta muy útil en la producción de volúmenes bajos y medios.
En todas estas aplicaciones, el fresado no se elige simplemente por la velocidad de arranque de material, sino porque adapta la capacidad de mecanizado a los requisitos geométricos y de tolerancia, La mecanización CNC de precisión es la piedra angular de este tipo de operaciones.
¿Qué parámetros de calidad son importantes en las operaciones de fresado final?
La calidad del fresado final se evalúa mediante resultados mensurables que vinculan las decisiones de mecanizado con el rendimiento funcional. Centrarse en las métricas adecuadas ayuda a los ingenieros a controlar el riesgo, a los fabricantes a mantener la coherencia y a los compradores a evaluar la capacidad del proveedor más allá de la inspección visual.
Rugosidad superficial (Ra)
Rugosidad superficial (Ra) cuantifica la textura a microescala dejada por el proceso de corte y afecta directamente a la fricción, el sellado, la vida a fatiga y la apariencia. En el fresado final, Ra está influenciado por la geometría de la herramienta, la carga de viruta, el paso, la velocidad del husillo y la vibración. Las pasadas de acabado con un compromiso radial ligero y parámetros estables suelen conseguir valores de Ra más bajos, mientras que el desbaste agresivo aumenta el Ra pero mejora la productividad. El punto de control clave es mantener un corte estable sin vibraciones, ya que la vibración dominará la Ra independientemente de los ajustes nominales.
Precisión dimensional y tolerancias geométricas
La precisión dimensional incluye el control del tamaño, así como tolerancias geométricas como la planitud, la perpendicularidad y el perfil. Los errores de fresado final suelen deberse a la desviación de la herramienta, la desviación térmica o un acoplamiento incoherente. Las estrategias de control incluyen seleccionar longitudes de herramienta rígidas, equilibrar el acoplamiento axial frente al radial y secuenciar el desbaste antes del acabado para aliviar las tensiones residuales. La inspección con MMC o sondeo en proceso valida que el proceso se mantiene dentro de la tolerancia, no sólo la pieza final.
Desgaste de herramientas y consistencia del proceso
Desgaste de la herramienta es una medida de calidad y un indicador de la estabilidad del proceso. El desgaste progresivo del flanco aumenta las fuerzas de corte y degrada el acabado superficial; el astillado repentino del filo introduce variabilidad y desechos. La supervisión de los patrones de desgaste, la normalización de los límites de vida útil de las herramientas y el mantenimiento de unas condiciones de corte constantes son esenciales para una calidad repetible, especialmente en la producción por lotes.
En el fresado final, la calidad no es una comprobación a posteriori. Es el resultado de parámetros controlados, mecánica estable y gestión disciplinada de las herramientas alineados con los objetivos de Ra, tolerancias y consistencia requeridos.
¿Cuáles son los retos habituales en el fresado de extremos y cómo se mitigan?
Los retos del fresado de extremos rara vez son aleatorios, sino que se derivan de interacciones previsibles entre la geometría de la herramienta, el comportamiento del material, la dinámica de la máquina y los parámetros del proceso. Una mitigación eficaz requiere abordar las causas profundas tanto a nivel de proceso como de diseño.
Parloteo (vibración)
Charla aparece como ondulación en la superficie y vibración audible durante el corte.
-
Causa: Inestabilidad dinámica debida a un voladizo excesivo de la herramienta, una velocidad desfavorable del husillo, un acoplamiento radial elevado o una rigidez insuficiente del sistema.
-
Mitigación: Acorte la longitud de la herramienta, reduzca el paso radial, ajuste la velocidad del husillo lejos de las bandas de resonancia y favorezca una mayor profundidad axial con un compromiso radial más ligero. Las herramientas de hélice variable también pueden alterar los armónicos de vibración.
Rotura de herramientas
Rotura de herramientas suele ser repentina y costosa, lo que provoca desguaces y tiempos de inactividad.
-
Causa: Carga de viruta excesiva, desviación de la herramienta, inclusiones duras o estrategias de penetración inadecuadas (por ejemplo, penetración con herramientas no aptas para la penetración).
-
Mitigación: Verifique la carga de viruta por diente, utilice la entrada en rampa o helicoidal, seleccione el diámetro de herramienta y la geometría de las esquinas adecuados y asegúrese de que las trayectorias de las herramientas evitan la carga de impacto. Los parámetros conservadores durante la entrada son fundamentales.
Evacuación de virutas deficiente
Problemas de evacuación de virutas provocar un nuevo corte, la acumulación de calor y el astillado de los bordes.
-
Causa: Demasiadas ranuras para el material, ranuras profundas con espacio limitado o flujo de aire/refrigerante inadecuado.
-
Mitigación: Utilice menos ranuras para materiales blandos, aplique chorro de aire o refrigerante a alta presión para eliminar las virutas y divida las ranuras de ancho completo en varias pasadas.
Estrategias de refrigeración y lubricación
Enfriar no es sólo cuestión de temperatura, sino de control de virutas y reducción de la fricción.
-
El líquido refrigerante ayuda a eliminar el calor y a lubricar.
-
El refrigerante de alta presión mejora la evacuación de virutas en rasgos profundos.
-
La lubricación por cantidades mínimas (MQL) o el chorro de aire son eficaces para el aluminio y el acabado de alta velocidad.
Respuestas a nivel de proceso y diseño
En el nivel de proceso, Los parámetros estables, las trayectorias adecuadas y una gestión disciplinada de la vida útil de las herramientas reducen la variabilidad. En el nivel de diseño, Si se añaden radios internos, se aumenta el grosor de la pared y se permite el acceso de herramientas, se puede mejorar drásticamente la estabilidad y reducir el riesgo.
En el fresado final, los retos se mitigan mejor mediante alinear la intención del diseño con la mecánica de corte-convertir problemas comunes en variables de ingeniería controlables en lugar de sorpresas de producción.
Resumen: Puntos clave de ingeniería en el fresado de extremos
El fresado de extremos es un proceso basado en la geometría que depende de la interacción entre el diseño de la herramienta, el comportamiento del material, los parámetros de corte y la rigidez de la máquina. La obtención de resultados estables depende de la selección de la geometría de la herramienta y las condiciones de acoplamiento adecuadas, al tiempo que se controlan la formación de viruta y las fuerzas de corte.
Las decisiones de diseño y proceso están estrechamente relacionadas, ya que características como los radios internos, el grosor de las paredes y el acceso a las herramientas afectan directamente a la calidad y la eficacia del mecanizado. La aplicación de principios de ingeniería en lugar de ajustes prácticos da lugar a operaciones de fresado más repetibles, eficientes y escalables.
FAQ
¿Cuándo debe utilizarse el fresado frontal en lugar del frontal?
El fresado de extremos debe utilizarse cuando la pieza requiera características internas o geometría compleja, como cajeras, ranuras, contornos, cavidades o superficies 3D. El fresado frontal está optimizado para generar de forma eficaz superficies grandes y planas con altos índices de arranque de material, pero no puede mecanizar paredes verticales, esquinas internas o características de profundidad variable. En la práctica, el fresado frontal se utiliza a menudo para la preparación inicial del material, mientras que el fresado final define la geometría funcional de la pieza.
¿Cómo elijo la fresa adecuada para mi material?
La selección de la fresa debe empezar por maquinabilidad del material, no la disponibilidad de herramientas. Para el aluminio y otros metales no férreos, utilice herramientas afiladas con menos canales y ángulos de hélice elevados para mejorar la evacuación de la viruta. Para aceros y aceros inoxidables, un mayor número de canales, recubrimientos resistentes al desgaste y ángulos de hélice moderados proporcionan una mayor resistencia y estabilidad del filo. Para el titanio y las aleaciones resistentes al calor, son fundamentales las herramientas cortas y rígidas con recubrimientos especializados y velocidades conservadoras. La elección correcta equilibra la geometría, el recubrimiento y la rigidez de la herramienta con el comportamiento de corte del material.
¿Más estrías significa siempre mejor acabado superficial?
No. Aunque un mayor número de estrías puede mejorar el acabado en ligeros pases de acabado, reducen el espacio de viruta y aumentan el riesgo de aglomeración de virutas, especialmente en materiales blandos. El acabado superficial depende más de consistencia de la carga de virutas, control de vibraciones y estrategia de paso a paso que sólo por el número de estrías. Utilizar demasiadas estrías en el material equivocado a menudo degrada el acabado en lugar de mejorarlo.
¿Cuál es la causa de la vibración en el fresado de los extremos?
El parloteo se debe a inestabilidad dinámica entre las fuerzas de corte y el sistema máquina-herramienta-pieza. Entre los factores desencadenantes más comunes se incluyen un voladizo excesivo de la herramienta, una velocidad desfavorable del husillo, un acoplamiento radial elevado, una rigidez insuficiente o herramientas desgastadas. El castañeteo no es simplemente un problema de velocidad, es una respuesta del sistema. La mitigación suele implicar acortar la longitud de la herramienta, ajustar la velocidad del husillo lejos de las frecuencias resonantes, reducir el acoplamiento radial o cambiar la geometría de la herramienta.
¿Qué tolerancias puede alcanzar el fresado de cantos?
El fresado de extremos puede conseguir tolerancias estrictas, pero la capacidad exacta depende de la rigidez de la herramienta, el material, la geometría del elemento y el control del proceso. Las paredes rectas, las cavidades poco profundas y los elementos bien apoyados son más fáciles de sujetar con precisión que las paredes finas o las cavidades profundas. La desviación de la herramienta, los efectos térmicos y el desgaste influyen en los resultados. En las aplicaciones críticas, se separan las pasadas de desbaste y acabado, y se utiliza la retroalimentación de la inspección para mantener la coherencia.


