
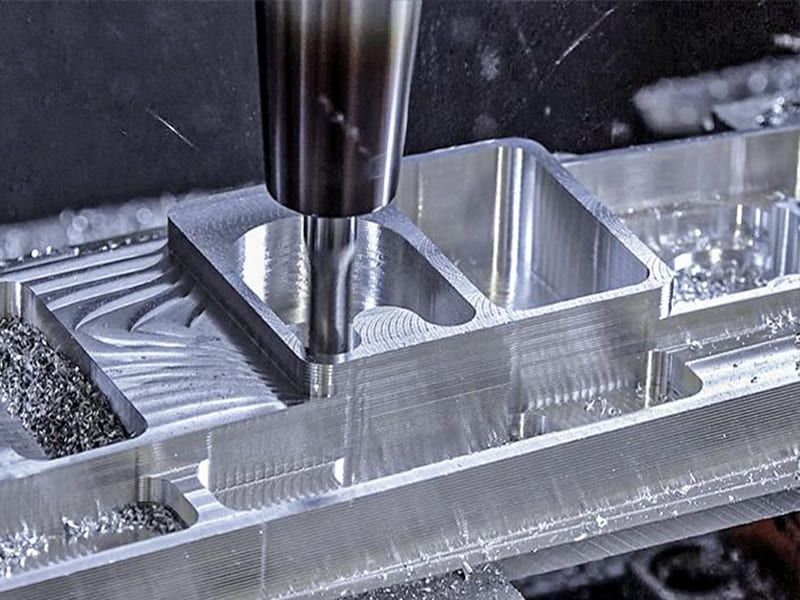
Uç frezeleme, hassas üç boyutlu geometri oluşturmayı sağlayan ve modern frezeleme işlemlerinin bel kemiğini oluşturan temel bir CNC işleme operasyonudur. Değeri, dijital tasarımları doğru, tekrarlanabilir özelliklere dönüştüren kontrollü malzeme kaldırmada yatar.
Parmak frezeleme birden fazla yönde kesim yaptığından, cepler, yuvalar, konturlar ve karmaşık boşluklar üretmek için gereklidir. Parmak frezelemenin nasıl çalıştığını anlamak, mühendislerin üretilebilir parçalar tasarlamasına yardımcı olur, istikrarlı ve verimli işleme sağlar ve maliyet, tolerans ve tedarikçi kapasitesi hakkında bilinçli kararları destekler.
Uç Frezeleme Nedir ve Diğer Frezeleme İşlemlerinden Farkı Nedir?
Uç frezeleme bir Dönen bir kesici takımın hem ucunu (eksenel yön) hem de yanlarını (radyal yön) kullanarak malzemeyi kaldırdığı CNC frezeleme işlemi. Mühendislik açısından bakıldığında, parmak frezelemeyi benzersiz bir şekilde esnek kılan şey bu ikili kesme özelliğidir. Bir parmak freze malzemeye dalabilir, yanal olarak kesebilir, karmaşık konturları takip edebilir ve tek bir kurulumda üç boyutlu özellikler oluşturabilir.
Parmak frezelemenin tanımlayıcı özelliği şudur eksenel ve radyal kesim aynı anda gerçekleşir. Takım, derinliği kontrol etmek için alt kesme kenarlarıyla iş parçasını kavrarken çevresel olukları duvarları, profilleri ve boşlukları şekillendirir. Bu, parmak frezelemenin tek bir kesme yönüyle sınırlı işlemlerle üretilemeyen cepler, yuvalar, konturlar ve iç özellikler oluşturmasına olanak tanır.
Parmak Frezelemede Eksenel ve Radyal Kesme
Eksenel kesmede parmak freze, delmeye benzer şekilde ancak farklı bir kesme geometrisi ile malzemenin içine doğru hareket eder. Radyal kesmede takım, yanal olarak hareket ederken malzemeyi yandan kaldırır. Bu iki mod arasındaki etkileşim kesme kuvvetlerini, talaş tahliyesini ve takım sapmasını belirler. Mühendisler için bu, elde edilebilir köşe yarıçaplarını, duvar düzlüğünü ve yüzey finişini doğrudan etkiler. Makineciler için ise takım seçimini, adım atma stratejisini ve kesme derinliğini yönetir.
Uç Frezeleme vs Yüzey Frezeleme vs Delme
Yüzey frezeleme büyük, düz yüzeyleri verimli bir şekilde işlemek için öncelikle radyal geçme için tasarlanmış bir kesici kullanır, ancak derin cepler veya iç profiller oluşturamaz. Sondaj sadece eksenel kesim için optimize edilmiştir ve şekil veya yolda sınırlı esnekliğe sahip yuvarlak delikler üretir. Uç frezeleme eksenel giriş ile yanal şekillendirmeyi birleştirerek bu işlemler arasında köprü kurar ve tek bir işlemde karmaşık geometri sağlar.
Pratik anlamda, parmak frezeleme sadece başka bir frezeleme yöntemi değildir; aynı zamanda geometrik serbestlik, özellik karmaşıklığı ve hassasiyet kapasitesi CNC işlemede.
Parmak Frezelemenin Arkasındaki Temel Proses Prensipleri Nelerdir?
Parmak frezeleme performansı aşağıdakiler tarafından yönetilir tek başına makine hareketinden ziyade kesme mekaniği. Talaşların nasıl oluştuğunu, kuvvetlerin nasıl üretildiğini ve ısının nasıl yönetildiğini anlamak, aynı takım yollarının yüzey kalitesi, hassasiyet ve takım ömrü açısından neden çok farklı sonuçlar üretebildiğini açıklar.
Aralıklı Kesme ve Talaş Oluşumu
Uç frezeleme bir çok ağızlı, aralıklı kesme işlemi. Her diş, malzemeyi iş mili devri başına bir kez devreye sokar ve çıkarır, bu da sürekli kesme yerine döngüsel talaş oluşumu yaratır. Talaş kalınlığı radyal bağlantıya, diş başına ilerlemeye ve takım geometrisine göre değişir. Doğru talaş oluşumu çok önemlidir: çok ince talaşlar sürtünür ve ısı üretir; çok kalın talaşlar ise kenara aşırı yük bindirir. Etkili kanal tasarımı ve ilerleme seçimi, talaşların temiz bir şekilde oluşmasını ve boşaltılmasını sağlayarak kenar aşınmasını ve yüzey hasarını azaltır.
Kesme Kuvvetleri ve Proses Kararlılığı
Parmak frezelemede kesme kuvvetlerinin her ikisi de radyal ve eksenel bileşenler, ve büyüklükleri diş geçişi ile dalgalanır. Bu dinamik kuvvetler, sistemde sertlik yoksa veya parametreler dengesiz aralıklara düşerse takım sapmasına ve titreşimlere (gevezelik) neden olabilir. Mühendisler için bu, duvar düzlüğünü ve boyutsal doğruluğu doğrudan etkiler; üretim ekipleri için ise kaliteden ödün vermeden daha yüksek malzeme kaldırma hızlarının mümkün olup olmadığını belirler. Kararlı frezeleme, rezonans koşullarını önlemek için iş mili hızını, kesme derinliğini ve kavramayı dengeler.
Isı Üretimi ve Takım-İş Parçası Etkileşimi
Parmak frezelemede ısı, takım-talaş arayüzünde üretilir ve talaş, takım ve iş parçası arasında dağıtılır. Kesme işlemi aralıklı olduğundan, takımlar hızlı termal döngüye maruz kalır ve bu da kaplamaların ve alt tabakaların malzemeyle uyumsuz olması durumunda aşınmayı hızlandırabilir. Etkili talaş tahliyesi ısıyı uzaklaştırırken, uygun kesme parametreleri sürtünmeden kaynaklanan ısınmayı en aza indirir. Bu etkileşimi yönetmek, kenar bütünlüğünü ve tutarlı yüzey kalitesini korumak için kritik öneme sahiptir.
Özet olarak, parmak frezeleme kalitesi aşağıdakilerin sonucudur kontrollü mekani̇k. Talaş oluşumu, kuvvetler ve ısı hizalandığında yüzey bütünlüğü iyileşir, titreşim bastırılır ve takım ömrü öngörülebilir hale gelir.
Freze Takım Geometrisi Nedir ve Neden Önemlidir?
Freze geometrisi tanımlar takımın malzemeyi nasıl kavradığı, talaş oluşturduğu ve kesme kuvvetlerine nasıl dayandığı. Satın almada genellikle göz ardı edilen küçük geometrik farklılıklar, yüzey kalitesini, titreşim davranışını, takım ömrünü ve elde edilebilir malzeme kaldırma oranlarını önemli ölçüde değiştirebilir. Uygulamada geometri, kesme teorisi ile güvenilir üretim arasındaki köprüdür.
Kanallar, Helis Açısı ve Kesme Kenarları
Flüt sayısı talaş alanını ve yük paylaşımını belirler. Daha az yiv (2-3), alüminyum gibi yumuşak veya yapışkan malzemeler için daha büyük talaş kanalları sağlar ve tahliyeyi iyileştirir. Daha fazla yiv (4-6+) yükü dağıtır ve çelikler ve finiş pasoları için takımı sertleştirir. Bu sarmal açı kesme düzgünlüğünü ve kuvvet yönünü etkiler. Daha yüksek helis açıları kesme kuvvetlerini azaltır ve yüzey kalitesini iyileştirir ancak eksenel çekmeyi artırabilir; daha düşük helis açıları daha sert malzemeler için kenar mukavemetini artırır. Kenar hazırlığı (keskin ve honlanmış), keskinliği dayanıklılığa karşı dengeleyerek performansı daha da ayarlar.
Takım Çapı, Uzunluğu ve Sertliği
Çap ve uzunluk doğrudan sertliği kontrol eder. Daha büyük çaplar sapmaya karşı direnç gösterir ve daha yüksek kesme derinliklerine izin verirken, uzun erişimli takımlar kaldıraç ve titreşim riskini artırır. Özelliği temizleyen mümkün olan en kısa takımı seçmek, temel bir stabilite kuralıdır. Mühendisler için bu, minimum iç yarıçapı ve et kalınlığını etkiler; alıcılar içinse takım maliyetini, ömrünü ve hurda riskini etkiler.
Köşe Geometrisi: Kare, Top Burun, Köşe Yarıçapı
Kare parmak frezeler Düz zeminlerde ve keskin köşelerde mükemmeldir ancak stresi köşede yoğunlaştırır. Bilyalı uçlu parmak frezeler pürüzsüz 3D konturlar ve serbest biçimli yüzeyler sağlar, ancak ince yüzeyler elde etmek için dikkatli bir adımlama gerektirir. Köşe radyüslü (bull nose) parmak frezeler Gerilim konsantrasyonunu azaltarak mukavemet ve finisajı harmanlar, bu da onları cep açma ve yarı finisaj için ideal hale getirir.
Özetle, geometri seçimi bir mühendislik kararıdır. Kanal sayısı, helis açısı, boyutu ve köşe formunun malzeme ve bağlantı koşullarıyla eşleştirilmesi, parmak frezelemeyi deneme-yanılma yönteminden öngörülebilir, yüksek kaliteli işlemeye dönüştürür.
Farklı İşleme Görevleri İçin Ne Tür Frezeler Kullanılır?
Parmak frezeler amaca yönelik üretilmiş aletlerdir. Doğru tipin seçilmesi malzeme kaldırma oranını, yüzey kalitesini ve takım ömrünü doğrudan belirler. Yanlış tip kullanımı genellikle muhafazakar parametreleri zorlar, titreşimi artırır veya takım ömrünü kısaltır - takımın kendisi ucuz olsa bile maliyeti yükseltir
Kaba İşleme ve Finiş Frezeleri
Kaba frezeler agresif malzeme kaldırma için tasarlanmıştır. Genellikle kesme kuvvetlerini azaltan ve talaşları kıran tırtıklı veya talaş ayırıcı kanallara sahiptirler.
-
Tipik görevler: Yığın talaş kaldırma, derin cep kaba işleme, ağır eksenel/radyal kavrama
-
Mühendislik notu: Kaba bir yüzey ve boyutsal farklılıklar bırakırlar - her zaman bir finisaj geçişi planlayın.
Son işlem frezeleri kenar keskinliği ve geometri doğruluğuna öncelik verir. Pürüzsüz oluklar ve rafine kenar hazırlığı daha iyi yüzey kalitesi ve daha sıkı toleranslar üretir.
-
Tipik görevler: Son duvar geçişleri, zemin bitirme, tolerans açısından kritik özellikler
-
Mühendislik notu: Çentik izlerini önlemek için hafif radyal kavrama ve sabit takım yolları kullanın.
Kare, Bilyalı Burun ve Köşe Yarıçaplı Frezeler
Kare (düz) parmak frezeler düz zeminler ve keskin iç köşeler oluşturun (takım yarıçapı ile sınırlıdır).
-
Cepler, yuvalar ve düzlemsel özellikler için en iyisi.
Bilyalı uçlu parmak frezeler 3D yüzeyler ve serbest biçimli konturlar için optimize edilmiştir.
-
Kalıplar, kalıplar ve yontulmuş geometri için en iyisi; yüzey kalitesi büyük ölçüde step-over'a bağlıdır.
Köşe radyüslü (bull nose) parmak frezeler keskin köşeyi kaldırarak kesici kenarı güçlendirin.
-
Kenar dayanıklılığı ve yüzey kalitesinin her ikisinin de önemli olduğu yarı finisaj ve finisaj cepleri için en iyisidir.
Kaplamalı ve Kaplamasız Frezeler
Kaplamasız parmak frezeler keskin kenarlar ve düşük maliyet sunar, ısının yönetilebilir olduğu alüminyum ve plastiklerde iyi performans gösterir. Kaplamalı parmak frezeler (örn. TiAlN, AlTiN, DLC) sürtünmeyi azaltır, ısıya direnç gösterir ve çeliklerde ve zor malzemelerde takım ömrünü uzatır.
-
Mühendislik notu: Kaplama seçimi malzeme ve kesme sıcaklığına uygun olmalıdır; yanlış kaplama performansı kötüleştirebilir.
Pratikte, parmak freze tipi seçimi bir verimlilik kararıdır. Takım tipinin görevle eşleştirilmesi, daha yüksek ilerlemelere, daha derin kesimlere ve tutarlı kaliteye olanak tanıyarak parmak frezelemeyi muhafazakar bir uzlaşma yerine kontrollü, tekrarlanabilir bir operasyona dönüştürür.
Parmak Frezelemede Kesme Parametreleri Nasıl Seçilir?
Parmak frezelemede kesme parametrelerinin seçilmesi bir mühendislik optimizasyon problemi, bir arama alıştırması değildir. İş mili hızı, ilerleme hızı ve kesme derinliği etkileşime girerek talaş yükünü, kesme kuvvetlerini, ısı oluşumunu, yüzey kalitesini ve takım ömrünü belirler. Amaç aşağıdakilere ulaşmaktır kararlı talaş oluşumu Verimlilik ve riski dengelerken.
İş Mili Hızı ve İlerleme Hızı
İş mili hızı (RPM) takım kenarındaki kesme hızını ayarlarken besleme hızı her dişin devir başına ne kadar malzeme çıkardığını kontrol eder. Aralarındaki ilişki şu şekilde yakalanır çip yükü-Her bir yivin kestiği talaşın kalınlığı.
-
Çok düşük çip yükü kesme yerine sürtünmeye neden olur, ısıyı artırır ve kenar aşınmasını hızlandırır.
-
Çok yüksek çip yükü kesici kenara aşırı yük bindirerek ufalanma, gevşeme veya kırılma riskine neden olur.
Mühendisler genellikle malzemeye ve takıma özgü bir talaş yükü aralığından başlar, ardından dengeli kesimi sürdürmek için RPM ve kanal sayısından ilerleme hızını hesaplar.
Kesme Derinliği ve Step-Over
Eksenel kesme derinliği (DOC) ve radyal kademeli geçiş takımın ne kadarının devreye girdiğini tanımlar. Her ikisinin de artırılması talaş kaldırma oranını yükseltir ancak kesme kuvvetlerini ve sapmayı da artırır.
-
Daha derin eksenel kesimler, takım rijitliğini ve makine sertliğini destekler.
-
Daha küçük radyal step-over (hafif kavrama), özellikle finisajda daha iyi stabilite ile daha yüksek hızlar sağlar.
Modern stratejiler, kuvvetleri öngörülebilir ve titreşimi düşük tutmak için genellikle radyal geçişi eksenel derinlikle takas eder.
Takım Ömrü ve Yüzey Finişinin Dengelenmesi
Kesme parametreleri doğrudan şunları etkiler yüzey pürüzlülüğü (Ra) ve takım aşınması. Daha yüksek hızlar ve daha hafif kademeler finişi iyileştirir ancak termal yükü artırabilir; muhafazakar hızlar takım ömrünü uzatır ancak verimi azaltır. Finisaj pasoları tipik olarak talaş yükünü azaltır ve takım izlerini en aza indirir, kaba işleme ise kararlı, agresif kaldırmaya öncelik verir.
Uygulamada, parametre seçimi bir risk yönetimli ilerleme: önce sabit talaş yükü oluşturun, ardından hızı veya kavramayı kademeli olarak artırın. Parametreler talaş mekaniği göz önünde bulundurularak seçildiğinde, parmak frezeleme şunları sağlar tekrarlanabilir kalite, öngörülebilir takım ömrü ve verimli döngü süreleri.
Malzemenin İşlenebilirliği Parmak Frezeleme Stratejisini Nasıl Etkiler?
Malzeme işlenebilirliği belirler takım geometrisi, kesme parametreleri ve risk toleransı parmak frezelemede. Farklı malzemeler kesme kuvvetlerine, ısıya ve talaş oluşumuna temelde farklı şekillerde tepki verir; herkese uyan tek bir strateji uygulamak kötü finiş, gevezelik ve erken takım arızalarının yaygın bir nedenidir.
Alüminyum ve Demir Dışı Metaller
Alüminyum ve diğer demir dışı metaller (örn. bakır alaşımları) genellikle kesmesi kolay ancak yapışma ve kenar oluşumu eğilimli.
-
Araç/parametreler: Sürtünmeyi önlemek için daha az kanallı (2-3), daha yüksek helis açılı, yüksek iş mili hızlarına ve yeterli talaş yüküne sahip keskin, parlatılmış takımlar kullanın.
-
Strateji: Talaş kalınlığını korumak için yeterli ilerleme ile daha yüksek hızları tercih edin; talaş tahliyesine öncelik verin.
-
Riskler: Talaş yükü çok düşükse kenarda birikme ve lekelenme; uygun kaplama veya yağlama olmadan takım yüklemesi.
Çelikler ve Paslanmaz Çelikler
Karbon ve alaşımlı çelikler öngörülebilir kesim sunar ancak dengeli kuvvet ve ısı kontrolü. Paslanmaz çelikler iş sertleştirme zorluğunu da beraberinde getirir.
-
Araç/parametreler: Orta helis açıları, daha fazla oluk (4-6), aşınmaya dayanıklı kaplamalar; tutarlı ilerleme ile muhafazakar hızlar.
-
Strateji: Beklemeyi önlemek için sabit kavramayı koruyun; paslanmaz üzerinde iş sertleşmesini azaltmak için tırmanma frezeleme kullanın.
-
Riskler: Aşırı kavramadan kaynaklanan gıcırtı; hızlar çok yüksekse veya sürtünme meydana gelirse hızlı aşınma.
Titanyum, Süperalaşımlar ve Kompozitler
Titanyum ve süper alaşımlar birleşiyor yüksek mukavemet ile düşük ısı iletkenliği, ısıyı kesme kenarında yoğunlaştırır. Kompozitler anizotropi ve aşındırıcı lifler ekler.
-
Araç/parametreler: Sert kurulumlar, kısa takım uzunlukları, özel kaplamalar; kontrollü talaş yükü ile daha düşük hızlar.
-
Strateji: Etkileşimi sınırlayın, trokoidal veya ışık radyal yolları tercih edin ve ısıyı agresif bir şekilde yönetin.
-
Riskler: Isı tahliye edilmezse kenar ufalanması, termal hasar ve hızlı takım arızası; kompozitlerde delaminasyon.
Malzemeler arasında etkili parmak frezeleme malzeme davranışı → takım geometrisi → parametreler → takım yolu. İşlenebilirliğe saygı duyulduğunda, stratejiler istikrarlı ve öngörülebilir hale gelir; göz ardı edildiğinde, risk hem kalite hem de maliyet açısından hızla artar.
Parmak Frezelemenin Yaygın Uygulamaları ve Kullanım Alanları Nelerdir?
Uç frezeleme her yerde kullanılır geometrik esneklik, hassasiyet ve kontrollü malzeme kaldırma gereklidir. Eksenel girişi yanal profilleme ile birleştirme yeteneği, onu birçok sektörde karmaşık özellikler oluşturmak için birincil işlem haline getirir.
İçinde havacılık ve uzay üretimi, uç frezeleme, alüminyum, titanyum ve yüksek mukavemetli alaşımlardan hafif yapısal bileşenlerin, braketlerin ve muhafazaların işlenmesi için gereklidir. Bu parçalar genellikle ince duvarlar, derin cepler ve sıkı boyutsal kontrol ve yüzey bütünlüğünün kritik önem taşıdığı harmanlanmış yarıçaplar içerir. Parmak frezeleme, çok eksenli takım yolları ve kararlı son işlem stratejileri ile bu ihtiyaçları destekler.
İçinde kalıp ve kalıp imalatı, uç frezeleme, boşluk geometrisini ve yüzey kalitesini tanımlar. Küresel uçlu ve köşe yarıçaplı parmak frezeler, serbest biçimli yüzeyler ve karmaşık konturlar oluşturmak için yaygın olarak kullanılır. Bu işlemin gücü, kalıplanmış parça kalitesini doğrudan etkileyen yumuşak geçişler ve doğru profiller üretmesinde yatar.
İçinde tibbi̇ ci̇haz ve eki̇pman üreti̇mi̇, uç frezeleme, paslanmaz çelik ve mühendislik plastiklerinden alet bileşenlerinin, muhafazaların ve fikstürlerin hassas bir şekilde işlenmesini sağlar. Burada özellik doğruluğu, çapak kontrolü ve tekrarlanabilirlik çok önemlidir; kontrollü parmak frezelemenin üstün olduğu alanlar.
İçinde genel endüstri̇yel ve otomasyon eki̇pmanlari, uç frezeleme, özel parçalarda ve küçük seri montajlarda yuvalar, cepler, montaj özellikleri ve işlevsel yüzeyler üretir. Uyarlanabilirliği, üreticilerin tasarım değişikliklerini yeniden takımlama yapmadan gerçekleştirmesine olanak tanır, bu da düşük ila orta hacimli üretimde değerlidir.
Bu uygulamalarda parmak frezeleme sadece malzeme kaldırma hızı için değil, aynı zamanda İşleme kapasitesini geometrik ve tolerans gereklilikleriyle eşleştirir, Bu da onu hassas CNC işlemede bir köşe taşı haline getirmektedir.
Parmak Frezeleme Operasyonlarında Hangi Kalite Ölçütleri Önemlidir?
Parmak frezeleme kalitesi şu şekilde değerlendirilir İşleme kararlarını işlevsel performansla ilişkilendiren ölçülebilir sonuçlar. Doğru metriklere odaklanmak mühendislerin riski kontrol etmesine, üreticilerin tutarlılığı korumasına ve alıcıların görsel denetimin ötesinde tedarikçi kapasitesini değerlendirmesine yardımcı olur.
Yüzey Pürüzlülüğü (Ra)
Yüzey pürüzlülüğü (Ra) Kesme işleminin bıraktığı mikro ölçekli dokuyu ölçer ve sürtünmeyi, sızdırmazlığı, yorulma ömrünü ve görünümü doğrudan etkiler. Parmak frezelemede Ra; takım geometrisi, talaş yükü, adım atma, iş mili hızı ve titreşimden etkilenir. Hafif radyal kavrama ve sabit parametrelerle finiş pasoları tipik olarak daha düşük Ra değerleri elde ederken, agresif kaba işleme Ra değerini artırır ancak üretkenliği geliştirir. Kilit kontrol noktası, gevezelik olmadan istikrarlı kesimi sürdürmektir; nominal ayarlardan bağımsız olarak titreşim Ra'ya hakim olacaktır.
Boyutsal Doğruluk ve Geometrik Toleranslar
Boyutsal doğruluk, boyut kontrolünün yanı sıra geometri̇k toleranslar Düzlük, diklik ve profil gibi. Parmak frezeleme hataları genellikle takım sapması, termal kayma veya tutarsız kavramadan kaynaklanır. Kontrol stratejileri arasında rijit takım uzunluklarının seçilmesi, eksenel ve radyal kavramanın dengelenmesi ve artık gerilmeleri azaltmak için finiş işleminden önce kaba işlemenin sıralanması yer alır. CMM'ler veya proses içi problama ile denetim, sadece nihai parçanın değil, prosesin de tolerans dahilinde kaldığını doğrular.
Takım Aşınması ve Süreç Tutarlılığı
Alet aşınması hem bir kalite ölçütü hem de proses kararlılığının bir öngörücüsüdür. İlerleyen yan aşınması kesme kuvvetlerini artırır ve yüzey kalitesini bozar; ani kenar ufalanması ise değişkenlik ve ıskarta yaratır. Aşınma modellerinin izlenmesi, takım ömrü limitlerinin standartlaştırılması ve tutarlı kesme koşullarının korunması, özellikle seri üretimde tekrarlanabilir kalite için gereklidir.
Parmak frezelemede kalite, olaydan sonra yapılan bir kontrol değildir. Şunun sonucudur kontrollü parametreler, kararlı mekanikler ve disiplinli takım yönetimi gerekli Ra, toleranslar ve tutarlılık hedeflerine göre hizalanmıştır.
Parmak Frezelemede Sık Karşılaşılan Zorluklar Nelerdir ve Bunlar Nasıl Azaltılır?
Parmak frezeleme zorlukları nadiren rastlantısaldır; şunlardan kaynaklanır Takım geometrisi, malzeme davranışı, makine dinamikleri ve proses parametreleri arasındaki öngörülebilir etkileşimler. Etkili hafifletme, kök nedenlerin hem süreç hem de tasarım seviyelerinde ele alınmasını gerektirir.
Gevezelik (Titreşim)
Gevezelik yüzeyde dalgalanma ve kesme sırasında duyulabilir titreşim olarak görünür.
-
Sebep: Aşırı takım çıkıntısı, uygun olmayan iş mili hızı, yüksek radyal bağlantı veya yetersiz sistem sertliği nedeniyle dinamik kararsızlık.
-
Azaltma: Takım uzunluğunu kısaltın, radyal adımlamayı azaltın, iş mili hızını rezonans bantlarından uzağa ayarlayın ve daha hafif radyal bağlantı ile daha yüksek eksenel derinliği tercih edin. Değişken helisli takımlar da titreşim harmoniklerini bozabilir.
Alet Kırılması
Alet kırılması genellikle ani ve maliyetlidir, hurdaya ve arıza süresine yol açar.
-
Sebep: Aşırı talaş yükü, takım sapması, sert inklüzyonlar veya uygun olmayan giriş stratejileri (örn. dalma kabiliyeti olmayan takımlarla dalma).
-
Azaltma: Diş başına talaş yükünü doğrulayın, rampalı veya helisel giriş kullanın, uygun takım çapını ve köşe geometrisini seçin ve takım yollarının şok yüklemesinden kaçındığından emin olun. Giriş sırasında muhafazakar parametreler kritik önem taşır.
Zayıf Çip Tahliyesi
Talaş tahliye sorunları yeniden kesmeye, ısı birikimine ve kenar yontulmasına yol açar.
-
Sebep: Malzeme için çok fazla yiv, sınırlı boşluğa sahip derin yuvalar veya yetersiz soğutma sıvısı/hava akışı.
-
Azaltma: Yumuşak malzemeler için daha az yiv kullanın, talaşları temizlemek için hava püskürtme veya yüksek basınçlı soğutma sıvısı uygulayın ve tam genişlikteki yuvaları birden fazla geçişe bölün.
Soğutma ve Yağlama Stratejileri
Soğutma sadece sıcaklıkla ilgili değildir, aynı zamanda talaş kontrolü ve sürtünme azaltma.
-
Taşkın soğutma sıvısı ısının uzaklaştırılmasına ve yağlamaya yardımcı olur.
-
Yüksek basınçlı soğutma sıvısı, derin özelliklerde talaş tahliyesini iyileştirir.
-
Minimum miktarda yağlama (MQL) veya hava üfleme alüminyum ve yüksek hızlı finisaj için etkilidir.
Süreç ve Tasarım Düzeyinde Yanıtlar
At the süreç seviyesi, stabil parametreler, uygun takım yolları ve disiplinli takım ömrü yönetimi değişkenliği azaltır. Bu noktada tasarım seviyesi, İç yarıçapların eklenmesi, duvar kalınlığının artırılması ve alet erişimine izin verilmesi stabiliteyi önemli ölçüde artırabilir ve riski azaltabilir.
Parmak frezelemede zorluklar en iyi şu şekilde azaltılır tasarım amacının kesim mekaniği ile uyumlu hale getirilmesi-Yaygın sorunları üretim sürprizleri yerine kontrol edilebilir mühendislik değişkenlerine dönüştürmek.
Özet: Parmak Frezeleme ile İlgili Temel Mühendislik Çıkarımları
Parmak frezeleme; takım tasarımı, malzeme davranışı, kesme parametreleri ve makine rijitliği arasındaki etkileşime dayanan geometri odaklı bir işlemdir. Kararlı sonuçlar, talaş oluşumunu ve kesme kuvvetlerini kontrol ederken doğru takım geometrisini ve bağlantı koşullarını seçmeye bağlıdır.
İç yarıçaplar, duvar kalınlığı ve takım erişimi gibi özellikler işleme kalitesini ve verimliliğini doğrudan etkilediğinden tasarım ve süreç kararları birbiriyle yakından bağlantılıdır. Kurallara uygun ayarlar yerine mühendislik ilkelerini uygulamak daha tekrarlanabilir, verimli ve ölçeklenebilir parmak frezeleme operasyonları sağlar.
Sıkça Sorulan Sorular
Yüzey frezeleme yerine uç frezeleme ne zaman kullanılmalıdır?
Uç frezeleme, parça aşağıdakileri gerektirdiğinde kullanılmalıdır iç özellikler veya karmaşık geometri, cepler, yuvalar, konturlar, boşluklar veya 3D yüzeyler gibi. Yüzey frezeleme, yüksek malzeme kaldırma hızlarıyla büyük, düz yüzeyleri verimli bir şekilde oluşturmak için optimize edilmiştir, ancak dikey duvarları, iç köşeleri veya değişken derinlikli özellikleri işleyemez. Uygulamada, yüzey frezeleme genellikle ilk stok hazırlığı için kullanılırken, uç frezeleme parçanın işlevsel geometrisini tanımlar.
Malzemem için doğru parmak frezeyi nasıl seçerim?
Parmak freze seçimi şu şekilde başlamalıdır malzeme işlenebilirliği, takım kullanılabilirliği değil. Alüminyum ve diğer demir dışı metallerde, talaş tahliyesini iyileştirmek için daha az kanallı ve yüksek helis açılı keskin takımlar kullanın. Çelikler ve paslanmaz çelikler için, daha yüksek kanal sayıları, aşınmaya dayanıklı kaplamalar ve orta helis açıları daha iyi kenar mukavemeti ve stabilite sağlar. Titanyum ve ısıya dayanıklı alaşımlar için, özel kaplamalara ve muhafazakar hızlara sahip kısa, sert takımlar kritik öneme sahiptir. Doğru seçim; takım geometrisi, kaplama ve sertlik ile malzemenin kesme davranışını dengeler.
Daha fazla yiv her zaman daha iyi yüzey kalitesi anlamına mı gelir?
Hayır. Daha yüksek oluk sayıları finisajı iyileştirebilirken hafif son işlem pasoları, Talaş alanını azaltırlar ve özellikle yumuşak malzemelerde talaş paketleme riskini artırırlar. Yüzey kalitesi aşağıdakilerden daha fazla etkilenir talaş yükü tutarlılığı, titreşim kontrolü ve adım atma stratejisi tek başına yiv sayısından daha iyidir. Yanlış malzemede çok fazla yiv kullanmak genellikle finisajı iyileştirmek yerine bozar.
Parmak frezelemede gevezeliğe ne sebep olur?
Gevezelik şunlardan kaynaklanır dinamik kararsızlık Kesme kuvvetleri ile makine-takım-iş parçası sistemi arasında. Yaygın tetikleyiciler arasında aşırı takım çıkıntısı, uygun olmayan iş mili hızı, yüksek radyal bağlantı, yetersiz rijitlik veya aşınmış takımlar bulunur. Gevezelik sadece bir hız sorunu değil, bir sistem tepkisidir. Azaltma genellikle takım uzunluğunun kısaltılmasını, iş mili hızının rezonans frekanslarından uzağa ayarlanmasını, radyal bağlantının azaltılmasını veya takım geometrisinin değiştirilmesini içerir.
Parmak frezeleme ne kadar dar toleranslara ulaşabilir?
Uç frezeleme rutin olarak şunları başarabilir sıkı toleranslar, Ancak tam kapasite takım sertliğine, malzemeye, özellik geometrisine ve proses kontrolüne bağlıdır. Düz duvarlar, sığ cepler ve iyi desteklenmiş özelliklerin doğru şekilde tutulması, ince duvarlar veya derin boşluklara göre daha kolaydır. Takım sapması, termal etkiler ve aşınma sonuçları etkiler. Kritik uygulamalarda, kaba işleme ve son işlem pasoları ayrılır ve tutarlılığı korumak için denetim geri bildirimi kullanılır.


