
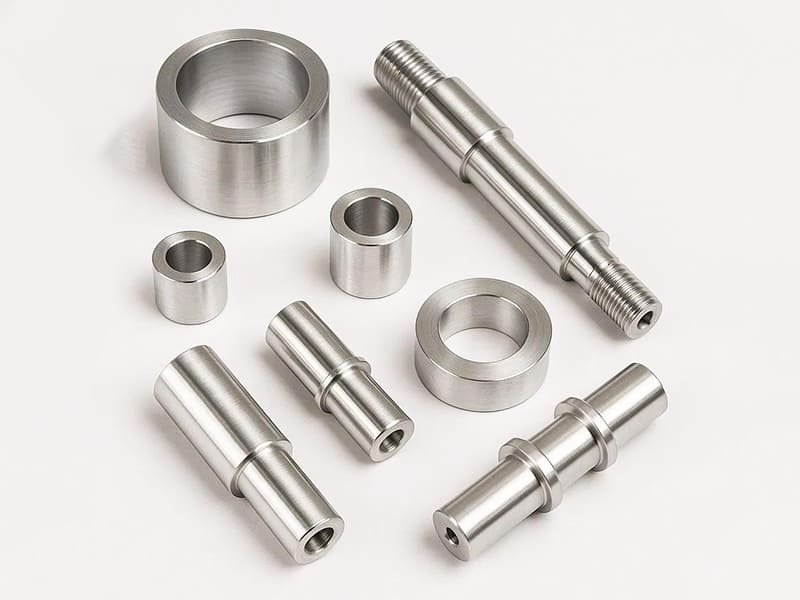
Schnelle Antwort: CNC-Drehen ist ein spanendes Bearbeitungsverfahren, bei dem das Werkstück in der Maschinenspindel rotiert, während sich ein stationäres Schneidwerkzeug entlang der X- und Z-Achse bewegt, um Material abzutragen und die endgültige Geometrie zu formen. Das Verfahren ist für rotationssymmetrische Teile optimiert — Wellen, Buchsen, Stifte, Verbindungselemente, Gewindekomponenten — bei denen alle kritischen Merkmale durch Durchmesser (Außen- und Innendurchmesser), Längen entlang der Achse und Konzentrizitätsbeziehungen zwischen den Merkmalen definiert sind. Standard-Produktionstoleranzen liegen bei ±0,010–0,025 mm auf Durchmessern; Oberflächengüten von Ra 0,8–1,6 µm sind bei Schlichtdrehpassagen üblich. CNC-Drehen übertrifft CNC-Fräsen bei zylindrischen Teilen in drei Punkten: höhere Konzentrizität (alle Durchmesser werden von derselben Spindelrotationsachse aus gedreht); kürzere Zykluszeit (eine komplette Welle mit mehreren Durchmessern, Gewinden und Nuten wird oft in einer einzigen Aufspannung fertiggestellt); und geringere Kosten (20–50% niedriger für äquivalente zylindrische Geometrie). Wenn ein Teil signifikante nicht-rotative Merkmale aufweist — Flächen, Seitenbohrungen, außermittige Taschen — kombiniert eine Drehmaschine mit angetriebenen Werkzeugen Drehen und Fräsen in einer einzigen Aufspannung.
Wie CNC-Drehen funktioniert
Eine CNC-Drehmaschine hält das Werkstück in einem Spindelfutter oder zwischen Spitzen und rotiert es mit einer programmierten Drehzahl (typischerweise 200–5.000 U/min, abhängig von Material und Durchmesser). Eine Schneidplatte — eine gehärtete Hartmetall- oder Keramikschneidspitze, die in einem Werkzeughalter montiert ist — wird auf eine definierte Tiefe positioniert und entlang der Z-Achse (entlang der Teillänge) oder in die X-Achse (über den Durchmesser) vorgeschoben, um Material abzutragen.
Die Geometrie eines gedrehten Teils wird durch diese Werkzeugbewegungen definiert: Ein konstanter Z-Achsen-Vorschub bei fester X-Position dreht einen Zylinder; eine gleichzeitige Z- und X-Bewegung erzeugt einen Kegel; eine programmierte Kontur erzeugt jedes Profil, das in zwei Achsen beschrieben werden kann. Gewindeschneiden wird durch Synchronisierung der Z-Achsen-Vorschubgeschwindigkeit auf exakt eine Gewindesteigung pro Spindelumdrehung erzeugt.
Was die CNC-Steuerung verwaltet: Spindeldrehzahl (konstante Schnittgeschwindigkeit oder konstante U/min), Vorschubgeschwindigkeit (mm/U für Drehen, mm/min für Gewindeschneiden), Schnitttiefe (X-Achse), Werkzeugauswahl und -wechselsequenzen sowie Kühlmittelzufuhr. Die Genauigkeit des Endteils hängt ab von: geometrischer Maschinengenauigkeit (Spindelrundlauf, Achsgeradheit), Werkzeugqualität (Plattenschärfe und Rundlauf), Auswahl der Schnittparameter und Werkstückspannung.
Warum das rotierende Werkstück für die Präzision entscheidend ist: Da das Werkstück um die Spindelachse rotiert, teilen sich alle Durchmesser und Merkmale, die in derselben Aufspannung bearbeitet werden, dieselbe Rotationsachse als Referenz. Die Konzentrizität zwischen Lagersitz und Gewinde, zwischen Außen- und Innendurchmesser und zwischen mehreren Lagerzapfen auf einer Welle wird natürlich dadurch kontrolliert, dass sie alle auf derselben Achse rotierend bearbeitet wurden. Deshalb erreicht CNC-Drehen routinemäßig Konzentrizitäten von 0,005–0,020 mm — ein Niveau, das CNC-Fräsen für zylindrische Merkmale ohne wesentlich komplexere Vorrichtungen nicht erreichen kann.
CNC-Drehen vs. CNC-Fräsen: Wann welches Verfahren verwendet wird
Die Verfahrensauswahl zwischen CNC-Drehen und CNC-Fräsen wird durch die Teilegeometrie bestimmt. Es gibt kein universell “besseres” Verfahren — nur die richtige Übereinstimmung zwischen Bewegungsprinzip und Teileform.
| Faktor | CNC-Drehen | CNC-Fräsen |
|---|---|---|
| Bewegungsprinzip | Werkstück rotiert; Werkzeug bewegt sich translatorisch | Werkzeug rotiert; Werkstück bewegt sich translatorisch |
| Optimale Geometrie | Rotationssymmetrisch (zylindrisch) | Prismatisch, komplexe 3D-, multidirektionale Merkmale |
| Typische Bauteile | Wellen, Stifte, Buchsen, Verbindungselemente | Halterungen, Gehäuse, Platten, Formen |
| Konzentrizitätskontrolle | Ausgezeichnet (0,005–0,020 mm Standard) | Begrenzt (abhängig von der Vorrichtung) |
| Flache Oberflächenqualität | Schlecht (erfordert Plandrehen, ein einstufiger Vorgang) | Ausgezeichnet |
| Komplexe 3D-Konturen | Begrenzt (erfordert gleichzeitige Z/X-Bewegung) | Ausgezeichnet (3-, 4-, 5-axis-Fähigkeit) |
| Kosten für runde Teile | Niedriger (eine Aufspannung, schneller Zyklus) | Höher (mehrere Aufspannungen, langsamer) |
| Kosten für prismatische Teile | Höher (mehrere Aufspannungen, schlechte geometrische Passung) | Niedriger (native Geometrie) |
Die maßgebende technische Regel: Wenn die primären Merkmale des Teils — diejenigen, die die Funktion beeinflussen — Durchmesser, Längen entlang einer Mittelachse und Konzentrizitätsbeziehungen zwischen Merkmalen auf dieser Achse sind, ist CNC-Drehen das richtige Verfahren. Wenn die primären Merkmale flache Oberflächen, Winkelflächen, Taschen und multidirektionale Bohrungen sind, ist CNC-Fräsen richtig.
Kombination von Drehen und Fräsen: Viele reale Teile sind überwiegend zylindrisch, weisen aber sekundäre gefräste Merkmale auf — eine Welle mit Passfedernut, ein Hydraulikanschluss mit Sechskantflächen, ein Pumpengehäuse mit quergebohrten Kanälen. Für diese Teile kann ein Drehzentrum mit angetriebenen Werkzeugen (eine Frässpindel, die im Revolver neben Drehplatten montiert ist) sowohl die Dreh- als auch die Fräsoperationen in einer einzigen Aufspannung abschließen. Dies eliminiert den Umspannfehler, der andernfalls die Positionsbeziehung zwischen den gedrehten und gefrästen Merkmalen beeinträchtigen würde.
Teile, die durch CNC-Drehen hergestellt werden
Die Gemeinsamkeit der durch CNC-Drehen hergestellten Teile besteht darin, dass ihre Funktion von der Rotationsgeometrie abhängt: Eine Welle muss rund und konzentrisch zu ihren Lagersitzen sein; eine Buchse muss eine genaue Bohrung konzentrisch zu ihrem Außendurchmesser haben; ein Hydraulikanschluss muss Gewinde haben, die konzentrisch zur Dichtfläche sind.
Wellen: Eine Welle überträgt Drehmoment oder trägt eine rotierende Last. Ihre Lagersitze müssen zueinander konzentrisch sein (damit die Laufbahn des Lagers präzise läuft) sowie zum Gewinde (damit eine Mutter gerade läuft). Abgesetzte Wellen – mit mehreren Durchmessern für unterschiedliche Funktionen entlang der Achse – werden in einer einzigen CNC-Drehaufspannung hergestellt, wobei alle Durchmesser auf dieselbe Rotationsachse bezogen sind. Eine Konzentrizität zwischen den Absätzen von 0,005–0,015 mm ist Standard. Dieselbe Welle, hergestellt durch CNC-Fräsen, würde mehrere Aufspannungen erfordern und würde Spannfehler zwischen den einzelnen Durchmessern akkumulieren.
Buchsen und Gleitlager: Die Funktion einer Buchse besteht darin, ein kontrolliertes Spiel zwischen einer rotierenden Welle und einem stationären Gehäuse aufrechtzuerhalten. Die Bohrung (Innendurchmesser) muss konzentrisch zum Außendurchmesser sein, sodass bei eingepresster Buchse in die Gehäusebohrung das Wellenspiel gleichmäßig über den Umfang verteilt ist. Eine Konzentrizität von Bohrung zu Außendurchmesser von 0,010–0,025 mm ist typisch; die erreichbare Toleranz für den Bohrungsdurchmesser beträgt ±0,010–0,020 mm mit Standardwerkzeugen.
Gewindebauteile und Fittings: Ein Hydraulikfitting erfordert, dass die Dichtfläche (die flache oder konische Fläche, die mit dem Gegenfitting in Kontakt kommt) senkrecht zur Gewindeachse steht und dass das Gewinde konzentrisch zur Dichtfläche ist. Die CNC-Drehbearbeitung erzeugt beide Merkmale aus derselben Aufspannung auf derselben Rotationsachse und kontrolliert dadurch inhärent die Rechtwinkligkeits- und Konzentrizitätsbeziehungen, die darüber entscheiden, ob das Fitting zuverlässig abdichtet.
Präzisionsstifte und Passstifte: Stifte, die als Ausrichtungsmerkmale verwendet werden, erfordern enge Durchmessertoleranzen (typischerweise Toleranzklasse h6 oder h7, was für einen 8-mm-Stift −0,009 bis 0 mm bedeutet) und Rundheit (Kreisform) innerhalb von etwa 0,003–0,005 mm. Die CNC-Drehbearbeitung mit einem Schlichtdrehgang und geeigneten Schnittparametern erreicht diese Spezifikationen routinemäßig.
CNC-Drehoperationen und die von ihnen erzeugten Merkmale
Ein vollständig gedrehtes Bauteil kombiniert typischerweise mehrere unterschiedliche Drehoperationen in sequenzieller Abfolge innerhalb derselben Aufspannung.
| Betrieb | Hergestelltes Merkmal | Typische Toleranz | Typische Anwendung |
|---|---|---|---|
| Plandrehen | Flache, senkrechte Stirnfläche | Teillänge ±0,025–0,050 mm | Längenkontrolle, Dichtflächen, Bezugsflächen |
| Schruppdrehen | Entfernt Massenmaterial auf nahezu endgültigen Außendurchmesser | Schruppaufmaß Außendurchmesser: 0,3–0,5 mm pro Seite | Erster Schnitt nach Materialzuführung |
| Schlichtdrehen | Endgültiger präziser Außendurchmesser | ±0,010–0,025 mm | Lagersitze, Passdurchmesser, Gleitflächen |
| Kegeldrehen | Konische Flächen | ±0,025 mm über die Länge | Kegelpassungen, Rohrgewindevorbereitung, Einführschrägen |
| Nutenfräsen | Schmale Nuten auf Außen- oder Innendurchmesser | Breite ±0,025–0,050 mm; Tiefe ±0,025 mm | O-Ring-Nuten, Sicherungsringnuten, Trennnuten |
| Gewindedrehen (Einpunkt) | Helikale Gewindeform | Gemäß Gewindetoleranzklasse (ISO 4g/6g) | Verbindungselemente, Rohrverschraubungen, Anschlüsse |
| Bohren (Zentrierbohrer + Bohrer) | Axiale Durchgangs- oder Sacklöcher | Durchmesser ±0,050–0,100 mm; Position auf der Achse | Fluidkanäle, Vorbereitung für Gewindebohrungen |
| Langweilig | Präziser Innendurchmesser | Innendurchmesser ±0,010–0,020 mm | Lagerbohrungen, Buchsen, präzise Passungen |
| Rändeln | Strukturierte Oberfläche (Rauten- oder Geradrändel) | Teilung und Tiefe gemäß Spezifikation | Griffknöpfe, Presssitz-Eingriff |
| Abstechen | Abtrennen des fertigen Teils vom Stangenmaterial | Länge ±0,025–0,050 mm | Stangenvorschub-Produktion, endgültige Teiletrennung |
Die Produktionsreihenfolge ist entscheidend: Die Reihenfolge, in der Operationen ausgeführt werden, beeinflusst die endgültige Genauigkeit. Standardpraxis ist: Planen (legt die Längenbezugsfläche fest) → Schruppdrehen des Außendurchmessers (entfernt schnell das meiste Material) → Bohren und Ausdrehen des Innendurchmessers falls erforderlich → Schlichtdrehen des Außendurchmessers (erreicht den endgültigen Durchmesser) → Nuten und Gewinden (Merkmale, die einen präzisen Referenzdurchmesser voraussetzen). Diese Reihenfolge minimiert Fehlerakkumulation und stellt sicher, dass jede Operation eine stabile Referenz hat.
Gewindeherstellung durch CNC-Drehen: Einpunkt-Gewindedrehen ist die Standardmethode für Außen- und Innengewinde an Drehteilen. Das Werkzeug fährt das Gewindeprofil in mehreren Schnitten (typischerweise 4–10 Schnitte, abhängig von Gewindetiefe und Material), wobei jeder Schnitt eine kontrollierte Materialtiefe entfernt. Gewindegenauigkeit gemäß ISO 965 Gewindetoleranzklassen (4g, 6g für Außengewinde; 6H für Innengewinde) ist zuverlässig erreichbar. Der Vorteil gegenüber geschnittenen oder gewalzten Gewinden bei kleinen Stückzahlen ist die Flexibilität — jedes Standard- oder Sondergewinde kann ohne spezielle Werkzeuge programmiert werden.
Toleranzen und Oberflächengüte beim CNC-Drehen
CNC-Drehen ist einer der maßlich leistungsfähigsten Zerspanungsprozesse für zylindrische Merkmale. Die erreichbaren Toleranzen werden durch Maschinengeometrie, Werkzeugzustand, Schnittparameterauswahl und Werkstückmaterialeigenschaften bestimmt.
Standard-Produktionstoleranzen:
| Objekttyp | Standardproduktion | Präzision | Hohe Präzision |
|---|---|---|---|
| Außendurchmesser (Schlichtdrehen) | ±0,025–0,050 mm | ±0,010–0,025 mm | ±0,005–0,010 mm |
| Innendurchmesser (Ausdrehen) | ±0,020–0,050 mm | ±0,010–0,020 mm | ±0,005–0,010 mm |
| Teillänge (bearbeitet) | ±0,050–0,100 mm | ±0,025–0,050 mm | ±0,010–0,025 mm |
| Gewinde (Klasse 6g) | Standard gemäß ISO 965 | Klasse 4g enger | Präzisionsgeschliffen |
| Konzentrizität (AD-AD) | 0,010–0,025 mm TIR | 0,005–0,010 mm TIR | 0,002–0,005 mm TIR |
| Oberflächengüte (Schlichtdrehen) | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm | Ra 0,4–0,8 µm |
Kontrolle der Oberflächenbeschaffenheit: Die Oberflächenrauheit auf gedrehten Flächen wird hauptsächlich durch den Werkzeug-Eckenradius und die Vorschubgeschwindigkeit pro Umdrehung bestimmt: Ra ≈ f²/(8r), wobei f der Vorschub pro Umdrehung und r der Werkzeug-Eckenradius ist. Bei einem Eckenradius von 0,8 mm und einem Vorschub von 0,1 mm/Umdrehung ergibt diese Formel Ra ≈ 1,6 µm. Eine Reduzierung des Vorschubs auf 0,05 mm/Umdrehung bei gleichem Eckenradius verringert Ra auf etwa 0,4 µm – auf Kosten der doppelten Zykluszeit für dieselbe Materialabtragslänge. Für Dichtflächen und Gleitkontakte wird die niedrigere Vorschubgeschwindigkeit und die entsprechend bessere Oberflächengüte nur dort spezifiziert, wo dies funktional erforderlich ist, um die Kosten zu kontrollieren.
Thermische Effekte auf die Präzision: Aluminium dehnt sich um etwa 23 µm/m·°C aus. Eine 100 mm lange Aluminiumwelle ändert sich um etwa 0,0023 mm pro °C. Bei Toleranzen enger als ±0,010 mm wird die Temperaturschwankung während der Bearbeitung zu einer signifikanten Fehlerquelle, und Teile müssen bei kontrollierter Temperatur (nominell 20°C gemäß ISO 1) gemessen werden, um die Konformität zu verifizieren.
DFM-Richtlinien für CNC-Drehteile
Konstruktion um Standard-Werkzeuggeometrien herum: Die gängigsten Nutwerkzeuge haben Breiten von 2, 3, 4 und 6 mm. Die Konstruktion von O-Ring-Nuten und Sicherungsring-Nuten entsprechend diesen Standardbreiten eliminiert die Notwendigkeit kundenspezifischer Werkzeuge, reduziert Kosten und Lieferzeit. Für Gewindeformen werden Standard-ISO-Metrisch-Gewinde, UN/UNF-Gewinde und BSP-Rohrgewinde mit Standard-Schneidplatten geschnitten, die in jeder CNC-Dreherei erhältlich sind; nicht standardisierte Gewindeprofile erfordern kundenspezifische Schneidplatten oder Formschleifen.
Mindestbohrungsdurchmesser und Tiefenbegrenzungen: Bohrstangen müssen in die zu bearbeitende Bohrung passen, und die Steifigkeit der Bohrstange nimmt mit der dritten Potenz der Stangenlänge ab. Für Bohrungen, die flacher als etwa das 3-fache des Bohrungsdurchmessers sind, sind Standard-Bohrstangen ausreichend. Bei Bohrungen tiefer als das 5-fache des Durchmessers wird Vibration (Rattern) wahrscheinlich, was reduzierte Schnittparameter und längere Zykluszeiten erfordert. Sehr kleine Bohrungen (unter etwa 8–10 mm Durchmesser) müssen gebohrt, nicht ausgedreht werden, da Bohrstangen bei diesen Durchmessern für Standard-Drehgeschwindigkeiten nicht ausreichend steif gemacht werden können.
Mindestwandstärke: Dünnwandige Drehteile (Wandstärke unter etwa 1,5–2,0 mm) verformen sich unter Schnittkräften, was Maßungenauigkeiten und Rattern erzeugt. Bei dünnen Wänden müssen die Schnittkräfte reduziert werden (geringere Schnitttiefe, geringerer Vorschub), und eine innere Abstützung (Spindeldurchlass-Abstützung oder Lünette) kann erforderlich sein. Konstruieren Sie eine Mindestwandstärke von 1,5 mm für Aluminium und 1,0 mm für Stahl als DFM-Basislinie.
Gewindeauslauf-Entlastung: Am Ende eines Gewindemerkmals, wo das Gewinde an einer Schulter oder einem Durchmesserwechsel endet, benötigt das Gewindewerkzeug Platz zum Abbremsen und Freiräumen des Werkstücks. Die Spezifikation einer Gewindeauslaufnut (2–3 mm breit, etwas unter den Gewindegrund geschnitten) am Gewindeende bietet diesen Freiraum, ermöglicht das Schneiden des Gewindes über die volle Länge und bietet ein Spannungsentlastungsmerkmal, das die Ermüdungsfestigkeit am Gewindegrund verbessert.
Toleranzangabe: Spezifizieren Sie Toleranzen entsprechend der Funktion jedes Merkmals. Lagersitzdurchmesser erfordern ±0,010–0,015 mm für korrekte Lagerpressung oder -spiel; allgemeine Wellendurchmesser erfordern möglicherweise nur ±0,050 mm; kosmetische Oberflächen benötigen möglicherweise nur ±0,100 mm. Die Anwendung von ±0,010 mm auf alle Durchmesser, weil “es ein Präzisionsteil ist”, erhöht die Bearbeitungskosten um 30–50% für die zusätzlichen Schlichtdurchgänge und die erforderliche Prüfung, ohne die Funktion des Teils an nicht kritischen Merkmalen zu verbessern.
Wichtigste Erkenntnisse
- CNC-Drehen ist der richtige Prozess für rotationssymmetrische Teile, bei denen Konzentrizität zwischen Merkmalen eine funktionale Anforderung ist: die rotierende Spindelachse ist die geometrische Referenz für alle Merkmale und erzeugt Konzentrizität von 0,005–0,025 mm zwischen Durchmessern, die in derselben Aufspannung geschnitten werden.
- Standard-Produktionstoleranzen beim CNC-Drehen sind ±0,010–0,025 mm auf Durchmesser und ±0,025–0,050 mm auf Längen: engere Toleranzen sind erreichbar, erfordern jedoch zusätzliche Schlichtdurchgänge, Temperaturkontrolle und Werkzeuge mit höherer Leistungsfähigkeit.
- CNC-Drehen ist typischerweise 20–50% kostengünstiger als Fräsen für zylindrische Geometrie: Einspannungs-Bearbeitung, kontinuierliche Materialabtragsrate und kürzere Zykluszeiten erzeugen diesen Vorteil. Der gleiche Vorteil kehrt sich für prismatische Geometrie um.
- Gewindeherstellung, Außen- und Innendrehen, Nuten und Planen werden alle in einer Aufspannung auf einer CNC-Drehmaschine durchgeführt: dies eliminiert das Umspannen zwischen Operationen, das erforderlich wäre, wenn diese Merkmale auf separaten Maschinen hergestellt würden, und damit die Positionsfehler, die das Umspannen mit sich bringt.
- Drehzentren mit angetriebenen Werkzeugen kombinieren CNC-Drehen und Fräsen in einer einzigen Aufspannung: für Teile mit sowohl gedrehten als auch gefrästen Merkmalen (Wellenkeilnuten, Fitting-Sechskantflächen, quergebohrte Anschlüsse) eliminiert die angetriebene Werkzeugausstattung die zweite Aufspannung vollständig und hält die Positionsbeziehung zwischen den gedrehten und gefrästen Merkmalen aufrecht.
- Die häufigsten DFM-Fehler beim CNC-Drehen sind: nicht standardisierte Nutbreiten, die kundenspezifische Werkzeuge erzwingen; Bohrungen, die tiefer als das 5-fache des Durchmessers spezifiziert sind, ohne die Rattern-Grenzen der Bohrstange zu berücksichtigen; und einheitlich enge Toleranzen auf allen Merkmalen unabhängig von der Funktion.
- Für OEM-Einkaufsteams: bei der Spezifikation von CNC-Drehteilen sind die wichtigsten Zeichnungsinformationen die Toleranzklasse für jeden Durchmesser (nicht nur das Nennmaß), die Oberflächengüte-Spezifikation für Dicht- und Kontaktflächen, die Konzentrizitäts- oder Gesamtindikator-Rundlaufanforderung (TIR) zwischen zusammenhängenden Merkmalen und die Gewindetoleranzklasse. Das Fehlen einer dieser Angaben zwingt Lieferanten zu Annahmen, die möglicherweise nicht der funktionalen Absicht des Designs entsprechen.
Häufig gestellte Fragen
Was ist CNC-Drehen und wie funktioniert es?
CNC-Drehen ist ein spanender Fertigungsprozess, bei dem das Werkstück in einer rotierenden Spindel gehalten wird und ein stationäres Schneidwerkzeug – typischerweise eine Hartmetall-Wendeschneidplatte – Material abträgt, während es entlang der Werkstücklänge (Z-Achse) oder über den Durchmesser (X-Achse) vorschreitet. Das Werkstück rotiert mit einer programmierten Drehzahl; das Werkzeug bewegt sich mit einer programmierten Vorschubgeschwindigkeit; die Kombination erzeugt zylindrische Oberflächen, Kegel, Gewinde, Nuten und andere Merkmale, die rotationssymmetrisch um die Spindelachse sind. Der Hauptvorteil gegenüber dem CNC-Fräsen für runde Teile besteht darin, dass alle in derselben Aufspannung geschnittenen Merkmale dieselbe Rotationsachse wie ihre Referenz teilen, was eine Konzentrizität von 0,005–0,025 mm zwischen Durchmessern ohne komplexe Vorrichtungen ermöglicht.
Welche Toleranzen können beim CNC-Drehen erreicht werden?
Standardmäßiges CNC-Drehen in der Produktion erreicht ±0,010–0,025 mm bei schlichtgedrehten Durchmessern und ±0,025–0,050 mm bei Bauteillängen. Die Konzentrizität zwischen Merkmalen, die in derselben Aufspannung geschnitten werden, beträgt typischerweise 0,005–0,020 mm TIR. Die Oberflächengüte bei Schlichtdreh-Durchgängen beträgt standardmäßig Ra 0,8–1,6 µm; Ra 0,4–0,8 µm ist mit niedrigeren Vorschubgeschwindigkeiten erreichbar. Engere Toleranzen (±0,005 mm Durchmesser) erfordern Präzisionsdrehen mit kontrollierten Schnittbedingungen und temperaturkontrollierter Messung. Für Wellen und Bohrungen mit hohen Toleranzanforderungen ist das Rundschleifen nach dem Drehen der Standardansatz, um Durchmesser innerhalb von ±0,002–0,005 mm zu erreichen.
Wann sollten Sie CNC-Drehen anstelle von CNC-Fräsen verwenden?
CNC-Drehen ist die richtige Wahl, wenn die primären Merkmale des Teils durch Rotation definiert sind: Durchmesser, Konzentrizität zwischen Merkmalen, Gewinde und Längen entlang einer Mittelachse. Wellen, Buchsen, Stifte, Hydraulikverschraubungen und Steckverbinder sind typische Beispiele. CNC-Fräsen ist richtig, wenn die primären Merkmale ebene Flächen, Taschen, winklige Merkmale und multidirektionale Bohrungen sind. Für Teile, die hauptsächlich zylindrisch sind, aber sekundäre gefräste Merkmale (Passfedernuten, Abflachungen, Querbohrungen) aufweisen, erzeugt ein Drehzentrum mit angetriebenen Werkzeugen beide Merkmalstypen in einer einzigen Aufspannung. Die Kostenfolge der Wahl des falschen Verfahrens ist erheblich – das Fräsen eines zylindrischen Teils kostet typischerweise 30–60% mehr als das Drehen desselben Teils, aufgrund mehrerer Aufspannungen und langsamerer Materialabtragsraten.
Welche Materialien können CNC-gedreht werden?
Die meisten technischen Metalle und viele Kunststoffe können CNC-gedreht werden. Aluminiumlegierungen (6061, 7075, 2024) werden mit 300–600 m/min Schnittgeschwindigkeit bearbeitet und sind die kostengünstigsten Teile pro Stück beim Drehen. Edelstahl (303 Automatenstahl, 304, 316) wird mit 100–200 m/min bearbeitet; 316 ist langsamer und schwieriger zu drehen als 303, aufgrund der stärkeren Kaltverfestigungstendenz. Titan Ti-6Al-4V wird mit 30–80 m/min gedreht und erfordert sorgfältiges Wärmemanagement. Kohlenstoffstähle und legierte Stähle (4140, 1018) sind mittelschwer zu bearbeiten. Technische Kunststoffe – POM (Delrin), Nylon, PEEK, PTFE – lassen sich gut drehen; PTFE und UHMW erfordern Sorgfalt, um Durchbiegung und fadenförmige Spanbildung zu vermeiden. Messing- und Kupferlegierungen gehören zu den am einfachsten zu drehenden Materialien, mit hohen Schnittgeschwindigkeiten und ausgezeichneter Oberflächengüte.
Was sind angetriebene Werkzeuge und wann werden sie benötigt?
Angetriebene Werkzeuge bezeichnen rotierende Werkzeugpositionen im CNC-Drehmaschinen-Revolver – im Wesentlichen Frässpindeln, die neben Drehschneidplatten montiert sind – die Bohr-, Fräs- und Gewindeschneidoperationen am gedrehten Werkstück durchführen können, ohne es aus der Drehmaschine zu entnehmen. Angetriebene Werkzeuge werden benötigt, wenn ein hauptsächlich zylindrisches Teil auch gefräste Merkmale erfordert: Passfedernuten, Abflachungen (z. B. Sechskant an einer Verschraubung), Querbohrungen oder radiale Nuten. Ohne angetriebene Werkzeuge erfordern diese Merkmale die Übergabe des Teils an eine separate Fräsmaschine und eine erneute Aufspannung, was Positionsfehler zwischen den gedrehten und gefrästen Merkmalen einführt. Mit angetriebenen Werkzeugen wird das komplette Teil in einer einzigen Handhabung fertiggestellt, wobei die Positionsbeziehung zwischen gedrehten und gefrästen Merkmalen innerhalb der Maschinengenauigkeit erhalten bleibt, anstatt einen erneuten Aufspannfehler hinzuzufügen.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren CNC-Dreherfahrung in der Fertigung von Wellen, Buchsen, Verschraubungen, Steckverbindern, medizinischen Schrauben, Luft- und Raumfahrt-Abstandshaltern und Präzisionsdrehteilen aus Aluminium, Edelstahl, Titan, Messing und technischen Kunststoffen für Fertigungsprogramme in der Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Robotik- und Fluidsystem-OEM-Industrie. Technische Referenzen: Machinery’s Handbook (Drehoperationen und Schnittdaten), Sandvik Coromant Drehanwendungshandbuch, ISO 965-1 (Metrische Gewinde – Toleranzen), ASM Handbook Vol. 16 (Zerspanung – Drehverfahren und Werkzeuge).
Suchen Sie präzise gedrehte CNC-Bauteile?
Bei CMS fertigen wir Präzisions-CNC-Drehteile – Wellen, Buchsen, Verschraubungen, Steckverbinder und Präzisionsstifte – mit angetriebenen Werkzeugen, enger Toleranzkontrolle bis ±0,010 mm, Oberflächengüte-Spezifikationen und CMM-Erstmusterprüfberichten.
[DFM-Überprüfung und CNC-Drehangebot anfordern →]


