
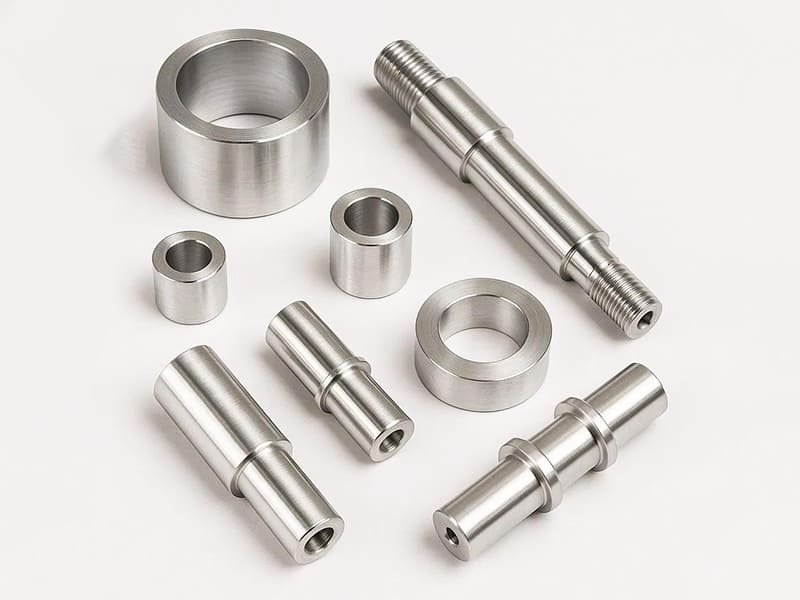
Respuesta rápida: El torneado CNC es un proceso de mecanizado donde la pieza de trabajo gira en el husillo de la máquina mientras una herramienta de corte estacionaria se mueve en los ejes X y Z para eliminar material y formar la geometría final. El proceso está optimizado para piezas con simetría rotacional — ejes, casquillos, pasadores, conectores, componentes roscados — donde todas las características críticas están definidas por diámetros (DE y DI), longitudes a lo largo del eje y relaciones de concentricidad entre características. Las tolerancias estándar de producción son ±0,010–0,025 mm en diámetros; el acabado superficial de Ra 0,8–1,6 µm es habitual en pasadas de torneado de acabado. El torneado CNC supera al fresado CNC para piezas cilíndricas en tres aspectos: mayor concentricidad (todos los diámetros se tornean desde el mismo eje de rotación del husillo); menor tiempo de ciclo (un eje completo con múltiples diámetros, roscas y ranuras a menudo se termina en una sola configuración); y menor costo (20–50% menor para geometría cilíndrica equivalente). Cuando una pieza tiene características significativas no rotacionales — caras planas, orificios laterales, cavidades fuera de eje — un centro de torneado con herramientas vivas combina torneado y fresado en una sola configuración.
Cómo funciona el torneado CNC
Un torno CNC sujeta la pieza de trabajo en un mandril del husillo o entre puntos y la gira a una velocidad programada (típicamente 200–5,000 RPM dependiendo del material y diámetro). Una plaquita de corte — una punta de corte de carburo endurecido o cerámica montada en un portaherramientas — se posiciona a una profundidad definida y avanza a lo largo del eje Z (a lo largo de la longitud de la pieza) o hacia el eje X (a través del diámetro) para eliminar material.
La geometría de una pieza torneada está definida por estos movimientos de herramienta: un avance constante en el eje Z mientras se corta en una posición X fija produce un cilindro; un movimiento simultáneo en Z y X produce un cono; un contorno programado produce cualquier perfil que pueda describirse en dos ejes. El roscado se produce sincronizando la velocidad de avance del eje Z con exactamente un paso de rosca por revolución del husillo.
Lo que gestiona el controlador CNC: Velocidad del husillo (velocidad superficial constante o RPM constantes), velocidad de avance (mm/rev para torneado, mm/min para roscado), profundidad de corte (eje X), selección de herramientas y secuencias de cambio, y suministro de refrigerante. La precisión de la pieza final depende de: precisión geométrica de la máquina (desviación del husillo, rectitud de los ejes), calidad de la herramienta (afilado y desviación de la plaquita), selección de parámetros de corte y fijación de la pieza de trabajo.
Por qué la pieza giratoria importa para la precisión: Debido a que la pieza de trabajo gira alrededor del eje del husillo, todos los diámetros y características cortados en la misma configuración comparten el mismo eje de rotación como referencia. La concentricidad entre el asiento del rodamiento y la rosca, entre el DE y el DI, y entre múltiples muñones de rodamiento en un eje se controla naturalmente por el hecho de que todos se cortaron mientras giraban en el mismo eje. Esta es la razón por la que el torneado CNC logra concentricidad de 0,005–0,020 mm de forma rutinaria — un nivel que el fresado CNC no puede igualar para características cilíndricas sin un fijado sustancialmente más complejo.
Torneado CNC vs Fresado CNC: Cuándo usar cada uno
La selección del proceso entre torneado CNC y fresado CNC está determinada por la geometría de la pieza. No existe un proceso universalmente “mejor” — solo la coincidencia correcta entre el principio de movimiento y la forma de la pieza.
| Factor | Torneado CNC | Fresado CNC |
|---|---|---|
| Principio de movimiento | La pieza de trabajo gira; la herramienta se traslada | La herramienta gira; la pieza de trabajo se traslada |
| Geometría óptima | Simetría rotacional (cilíndrica) | Prismática, 3D compleja, características multidireccionales |
| Piezas típicas | Ejes, pasadores, casquillos, conectores | Soportes, carcasas, placas, moldes |
| Control de concentricidad | Excelente (0,005–0,020 mm estándar) | Limitado (depende del fijado) |
| Calidad de superficie plana | Pobre (requiere refrentado, que es una operación de una sola pasada) | Excelente |
| Contornos 3D complejos | Limitado (requiere solo Z/X simultáneos) | Excelente (capacidad 3, 4, 5-axis) |
| Costo para piezas redondas | Menor (una sola configuración, ciclo rápido) | Mayor (múltiples configuraciones, más lento) |
| Costo para piezas prismáticas | Mayor (múltiples configuraciones, mal ajuste geométrico) | Menor (geometría nativa) |
La regla de ingeniería que gobierna: Si las características principales de la pieza — las que afectan la función — son diámetros, longitudes a lo largo de un eje central y relaciones de concentricidad entre características en ese eje, el torneado CNC es el proceso correcto. Si las características principales son superficies planas, características angulares, cavidades y orificios multidireccionales, el fresado CNC es correcto.
Combinando torneado y fresado: Muchas piezas reales son predominantemente cilíndricas pero incluyen características fresadas secundarias — un eje con una chavetero, un accesorio hidráulico con caras planas hexagonales, un cuerpo de bomba con puertos perforados transversalmente. Para estas piezas, un centro de torneado con herramientas vivas (un husillo de fresado montado en la torreta junto a las plaquitas de torneado) puede completar tanto las operaciones de torneado como de fresado en una sola configuración. Esto elimina el error de re-fijado que de otro modo afectaría la relación posicional entre las características torneadas y fresadas.
Piezas producidas por torneado CNC
El hilo común entre las piezas producidas por torneado CNC es que su función depende de la geometría rotacional: un eje debe ser redondo y concéntrico con sus asientos de rodamiento; un casquillo debe tener un agujero preciso concéntrico con su DE; un accesorio hidráulico debe tener roscas concéntricas con la cara de sellado.
Ejes: Un eje transmite torque o soporta una carga rotativa. Sus asientos de rodamiento deben ser concéntricos entre sí (para que la pista del rodamiento gire con precisión) y con la rosca (para que una tuerca avance recta). Los ejes escalonados —con múltiples diámetros para diferentes funciones a lo largo del eje— se producen en una sola configuración de torneado CNC, con todos los diámetros referenciados al mismo eje de rotación. La concentricidad entre escalones de 0.005–0.015 mm es estándar. El mismo eje producido por fresado CNC requeriría múltiples configuraciones y acumularía errores de fijación entre cada diámetro.
Bujes y cojinetes lisos: La función de un buje es mantener una holgura controlada entre un eje rotativo y una carcasa estacionaria. El agujero (DI) debe ser concéntrico con el DE para que cuando el buje se presione en el agujero de la carcasa, la holgura del eje sea uniforme alrededor de la circunferencia. La concentricidad agujero-a-DE de 0.010–0.025 mm es típica; la tolerancia alcanzable en el diámetro del agujero es de ±0.010–0.020 mm con herramientas estándar.
Componentes roscados y accesorios: Un accesorio hidráulico requiere que la cara de sellado (la cara plana o cónica que contacta con el accesorio de acoplamiento) sea perpendicular al eje de la rosca, y que la rosca sea concéntrica con la cara de sellado. El torneado CNC produce ambas características desde la misma configuración en el mismo eje de rotación, controlando inherentemente las relaciones de perpendicularidad y concentricidad que determinan si el accesorio sella de manera confiable.
Pasadores y clavijas de precisión: Los pasadores utilizados como características de alineación requieren una tolerancia de diámetro ajustada (típicamente clase de tolerancia h6 o h7, que para un pasador de 8 mm significa −0.009 a 0 mm) y redondez (circularidad) dentro de aproximadamente 0.003–0.005 mm. El torneado CNC con una pasada de acabado y parámetros de corte apropiados logra estas especificaciones de manera rutinaria.
Operaciones de torneado CNC y las características que producen
Un componente torneado completo normalmente combina varias operaciones de torneado distintas en secuencia dentro de la misma configuración.
| Operación | Característica Producida | Tolerancia típica | Aplicación típica |
|---|---|---|---|
| Refrentado | Superficie final plana y perpendicular | Longitud de pieza ±0.025–0.050 mm | Control de longitud, caras de sellado, superficies de referencia |
| Torneado de desbaste | Elimina material en bruto hasta un diámetro exterior casi final | Sobremetal de desbaste en OD: 0.3–0.5 mm por lado | Primera pasada después de la carga de material |
| Torneado de acabado | Diámetro exterior final preciso | ±0,010–0,025 mm | Asientos de rodamientos, diámetros de ajuste, superficies deslizantes |
| Torneado cónico | Superficies cónicas | ±0.025 mm sobre la longitud | Ajustes cónicos, preparación de roscas de tubería, entradas |
| Ranurado | Canales estrechos en OD o ID | Ancho ±0.025–0.050 mm; profundidad ±0.025 mm | Ranuras para anillos O, ranuras para anillos de retención, ranurado de separación |
| Roscado (punto único) | Forma de rosca helicoidal | Según clase de tolerancia de rosca (ISO 4g/6g) | Sujetadores, accesorios de tubería, conectores |
| Taladrado (taladro piloto + broca) | Agujeros axiales pasantes o ciegos | Diámetro ±0.050–0.100 mm; posición sobre el eje | Pasos de fluido, preparación de agujeros roscados |
| Aburrido | Diámetro interno de precisión | D.I. ±0.010–0.020 mm | Alojamientos de rodamientos, casquillos, ajustes precisos |
| Moleteado | Superficie texturizada (diamante o recta) | Paso y profundidad según especificación | Perillas de agarre, ajuste por presión |
| Corte de separación | Cortar la pieza completada de la barra | Longitud ±0.025–0.050 mm | Producción alimentada por barra, separación final de la pieza |
La secuencia de producción importa: El orden en que se realizan las operaciones afecta la precisión final. La práctica estándar es: refrentar (establece la referencia de longitud) → torneado de desbaste del OD (elimina la mayor parte del material rápidamente) → taladrar y mandrinar el ID si se requiere → torneado de acabado del OD (logra el diámetro final) → ranurar y roscar (características que requieren que ya exista un diámetro de referencia preciso). Esta secuencia minimiza la acumulación de errores y asegura que cada operación tenga una referencia estable.
Producción de roscas mediante torneado CNC: El roscado de punto único es el método estándar para roscas externas e internas en componentes torneados. La herramienta traza el perfil de la rosca en múltiples pasadas (típicamente 4–10 pasadas dependiendo de la profundidad de la rosca y el material), con cada pasada eliminando una profundidad controlada de material. La precisión de rosca según las clases de tolerancia ISO 965 (4g, 6g para externas; 6H para internas) es alcanzable de manera confiable. La ventaja sobre roscas troqueladas o laminadas para pequeñas cantidades es la flexibilidad: cualquier rosca estándar o personalizada puede programarse sin herramientas dedicadas.
Tolerancias y acabado superficial en torneado CNC
El torneado CNC es uno de los procesos de mecanizado con mayor capacidad dimensional para características cilíndricas. Las tolerancias alcanzables están determinadas por la geometría de la máquina, la condición de la herramienta, la selección de parámetros de corte y las propiedades del material de la pieza de trabajo.
Tolerancias de producción estándar:
| Tipo de elemento | Producción Estándar | Precisión | Alta precisión |
|---|---|---|---|
| Diámetro exterior (torneado de acabado) | ±0,025–0,050 mm | ±0,010–0,025 mm | ±0,005–0,010 mm |
| Diámetro interior (mandrinado) | ±0,020–0,050 mm | ±0.010–0.020 mm | ±0,005–0,010 mm |
| Longitud de la pieza (refrentado) | ±0,050–0,100 mm | ±0,025–0,050 mm | ±0,010–0,025 mm |
| Rosca (clase 6g) | Estándar según ISO 965 | Clase 4g más ajustada | Rectificado de precisión |
| Concentricidad (OD-OD) | 010–0.025 mm TIR | 005–0.010 mm TIR | 002–0.005 mm TIR |
| Acabado superficial (torneado de acabado) | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm | Ra 0,4–0,8 µm |
Control del acabado superficial: La rugosidad superficial en superficies torneadas está determinada principalmente por el radio de la punta de la herramienta y el avance por revolución: Ra ≈ f²/(8r), donde f es el avance por revolución y r es el radio de la punta de la herramienta. Para un radio de punta de herramienta de 0.8 mm y un avance de 0.1 mm/rev, esta fórmula predice Ra ≈ 1.6 µm. Reducir el avance a 0.05 mm/rev con el mismo radio de punta reduce Ra a aproximadamente 0.4 µm — a costa de duplicar el tiempo de ciclo para la misma longitud de remoción de material. Para superficies de sellado y contactos deslizantes, el avance más bajo y el mejor acabado correspondiente se especifican solo donde es funcionalmente necesario para controlar costos.
Efectos térmicos en la precisión: El aluminio se expande aproximadamente 23 µm/m·°C. Un eje de aluminio de 100 mm cambia aproximadamente 0.0023 mm por °C. Para tolerancias más ajustadas que ±0.010 mm, la variación de temperatura durante el mecanizado se convierte en una fuente de error significativa, y las piezas deben medirse a temperatura controlada (nominalmente 20°C según ISO 1) para verificar el cumplimiento.
Guías de DFM para piezas torneadas CNC
Diseñe alrededor de geometrías de herramienta estándar: Las herramientas de ranurado más comunes tienen anchos de 2, 3, 4 y 6 mm. Diseñar ranuras para anillos O y ranuras para anillos de retención para que coincidan con estos anchos estándar elimina la necesidad de herramientas personalizadas, reduciendo costos y tiempo de entrega. Para formas de rosca, las roscas métricas ISO estándar, las roscas UN/UNF y las roscas de tubería BSP se cortan con insertos estándar disponibles en cualquier taller de torneado CNC; los perfiles de rosca no estándar requieren insertos personalizados o rectificado de forma.
Límites mínimos de diámetro y profundidad de agujeros: Las barras de mandrinar deben caber dentro del agujero que se está mecanizando, y la rigidez de la barra de mandrinar disminuye con el cubo de la longitud de la barra. Para agujeros menos profundos que aproximadamente 3× el diámetro del agujero, las barras de mandrinar estándar son adecuadas. Para agujeros más profundos que 5× el diámetro, la vibración (chatter) se vuelve probable, requiriendo parámetros de corte reducidos y tiempos de ciclo más largos. Los agujeros muy pequeños (por debajo de aproximadamente 8–10 mm de diámetro) deben perforarse, no mandrinarse, porque las barras de mandrinar no pueden hacerse lo suficientemente rígidas a esos diámetros para velocidades de torneado estándar.
Espesor mínimo de pared: Las piezas torneadas de pared delgada (espesor de pared por debajo de aproximadamente 1.5–2.0 mm) se deflectan bajo las fuerzas de corte, produciendo inexactitud dimensional y chatter. Para paredes delgadas, las fuerzas de corte deben reducirse (menor profundidad de corte, menor avance), y puede requerirse soporte interno (soporte a través del husillo o luneta fija). Diseñe un espesor mínimo de pared de 1.5 mm para aluminio y 1.0 mm para acero como base de DFM.
Alivio de salida de rosca: Al final de una característica roscada donde la rosca termina en un hombro o un cambio de diámetro, la herramienta de roscado necesita espacio para desacelerar y despejar la pieza de trabajo. Especificar una ranura de alivio de rosca (2–3 mm de ancho, cortada ligeramente por debajo de la raíz de la rosca) en la terminación de la rosca proporciona este espacio libre, permite que la rosca se corte a la longitud completa, y proporciona una característica de alivio de tensiones que mejora la resistencia a la fatiga en la raíz de la rosca.
Especificación de tolerancias: Especifique tolerancias apropiadas para la función de cada característica. Los asientos de rodamientos requieren ±0.010–0.015 mm para una interferencia o juego adecuado del rodamiento; los diámetros generales de ejes podrían requerir solo ±0.050 mm; las superficies cosméticas podrían necesitar solo ±0.100 mm. Aplicar ±0.010 mm a todos los diámetros porque “es una pieza de precisión” aumenta el costo de mecanizado en 30–50% por las pasadas de acabado adicionales y la inspección requerida, sin mejorar la función de la pieza en características no críticas.
Principales conclusiones
- El torneado CNC es el proceso correcto para piezas con simetría rotacional donde la concentricidad entre características es un requisito funcional: el eje del husillo giratorio es la referencia geométrica para todas las características, produciendo concentricidad de 0.005–0.025 mm entre diámetros cortados en la misma configuración.
- Las tolerancias estándar de producción para torneado CNC son ±0.010–0.025 mm en diámetros y ±0.025–0.050 mm en longitudes: se pueden lograr tolerancias más ajustadas, pero requieren pasadas de acabado adicionales, control de temperatura y herramientas de mayor capacidad.
- El torneado CNC es típicamente 20–50% más económico que el fresado para geometría cilíndrica: el mecanizado en una sola configuración, la tasa continua de remoción de material y los tiempos de ciclo más cortos producen esta ventaja. La misma ventaja se invierte para geometría prismática.
- La producción de roscas, el torneado de OD e ID, el ranurado y el refrentado se realizan todos en una sola configuración en un torno CNC: esto elimina el re-sujetado entre operaciones que sería necesario si estas características se produjeran en máquinas separadas, y con ello, los errores posicionales que introduce el re-sujetado.
- Los centros de torneado con herramientas vivas combinan el torneado CNC y el fresado en una sola configuración: para piezas con características tanto torneadas como fresadas (chaveteros en ejes, hexágonos en accesorios, puertos perforados transversalmente), las herramientas vivas eliminan la segunda configuración por completo y mantienen la relación posicional entre las características torneadas y fresadas.
- Los errores de DFM más comunes en el torneado CNC son: anchos de ranura no estándar que obligan a usar herramientas personalizadas; agujeros especificados más profundos que 5× el diámetro sin considerar los límites de chatter de la barra de mandrinar; y tolerancias uniformes ajustadas en todas las características independientemente de su función.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): al especificar componentes torneados CNC, la información de dibujo más importante es la clase de tolerancia para cada diámetro (no solo el nominal), la especificación de acabado superficial para superficies de sellado y contacto, el requisito de concentricidad o indicador de lectura total (TIR) entre características relacionadas, y la clase de tolerancia de rosca. La falta de cualquiera de estos obliga a los proveedores a hacer suposiciones que pueden no coincidir con la intención funcional del diseño.
Preguntas frecuentes
¿Qué es el torneado CNC y cómo funciona?
El torneado CNC es un proceso de mecanizado donde la pieza de trabajo se sujeta en un husillo giratorio y una herramienta de corte estacionaria — típicamente una plaquita de carburo — elimina material mientras avanza a lo largo de la longitud de la pieza (eje Z) o a través de su diámetro (eje X). La pieza gira a una velocidad programada; la herramienta se mueve a una velocidad de avance programada; la combinación produce superficies cilíndricas, conos, roscas, ranuras y otras características que son simétricas rotacionalmente alrededor del eje del husillo. La ventaja principal sobre el fresado CNC para piezas redondas es que todas las características cortadas en la misma configuración comparten el mismo eje rotacional como referencia, produciendo concentricidad de 0.005–0.025 mm entre diámetros sin necesidad de fijaciones complejas.
¿Qué tolerancias se pueden lograr con el torneado CNC?
El torneado CNC de producción estándar logra ±0.010–0.025 mm en diámetros torneados de acabado y ±0.025–0.050 mm en longitudes de pieza. La concentricidad entre características cortadas en la misma configuración es típicamente de 0.005–0.020 mm TIR. El acabado superficial en pasadas de torneado de acabado es Ra 0.8–1.6 µm como estándar; Ra 0.4–0.8 µm es alcanzable con velocidades de avance más bajas. Tolerancias más ajustadas (±0.005 mm de diámetro) requieren torneado de precisión con condiciones de corte controladas e inspección con temperatura controlada. Para ejes y agujeros de alta tolerancia, el rectificado cilíndrico después del torneado es el enfoque estándar para lograr diámetros dentro de ±0.002–0.005 mm.
¿Cuándo se debe usar torneado CNC en lugar de fresado CNC?
El torneado CNC es la opción correcta cuando las características principales de la pieza están definidas por rotación: diámetros, concentricidad entre características, roscas y longitudes a lo largo de un eje central. Ejes, casquillos, pasadores, accesorios hidráulicos y conectores son ejemplos típicos. El fresado CNC es correcto cuando las características principales son superficies planas, cavidades, características angulares y agujeros multidireccionales. Para piezas que son principalmente cilíndricas pero incluyen características fresadas secundarias (chaveteros, caras planas, agujeros taladrados transversalmente), un centro de torneado con herramientas vivas produce ambos tipos de características en una sola configuración. La consecuencia de costo de elegir el proceso incorrecto es significativa — usar fresado para una pieza cilíndrica típicamente cuesta 30–60% más que tornear la misma pieza debido a múltiples configuraciones y velocidades de remoción de material más lentas.
¿Qué materiales se pueden tornear con CNC?
La mayoría de los metales de ingeniería y muchos plásticos se pueden tornear con CNC. Las aleaciones de aluminio (6061, 7075, 2024) se mecanizan a 300–600 m/min de velocidad superficial y son el menor costo por pieza en torneado. El acero inoxidable (303 de fácil mecanizado, 304, 316) se mecaniza a 100–200 m/min; el 316 es más lento y más difícil de tornear que el 303 debido a una mayor tendencia al endurecimiento por deformación. El titanio Ti-6Al-4V se tornea a 30–80 m/min y requiere un manejo cuidadoso del calor. Los aceros al carbono y aceros aleados (4140, 1018) son de dificultad intermedia. Los plásticos de ingeniería — POM (Delrin), nailon, PEEK, PTFE — se tornean fácilmente; el PTFE y el UHMW requieren cuidado para prevenir deflexión y formación de virutas fibrosas. Las aleaciones de latón y cobre están entre los materiales más fáciles de tornear, con altas velocidades superficiales y excelente acabado.
¿Qué es el herramiental vivo y cuándo se necesita?
El herramiental vivo se refiere a posiciones de herramienta rotativas en el torreta del torno CNC — esencialmente husillos de fresado montados junto a plaquitas de torneado — que pueden taladrar, fresar y roscar características en la pieza torneada sin retirarla del torno. El herramiental vivo se necesita cuando una pieza que es principalmente cilíndrica también requiere características fresadas: chaveteros, caras planas (por ejemplo, hexagonal en un accesorio), agujeros taladrados transversalmente o ranuras radiales. Sin herramiental vivo, estas características requieren transferir la pieza a una fresadora separada y volver a fijarla, lo que introduce error posicional entre las características torneadas y fresadas. Con herramiental vivo, la pieza completa se termina en una sola manipulación, manteniendo la relación posicional entre características torneadas y fresadas dentro de la precisión de la máquina en lugar de agregar error de re-fijación.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en torneado CNC produciendo ejes, casquillos, accesorios, conectores, tornillos médicos, espaciadores aeroespaciales y componentes torneados de precisión en aluminio, acero inoxidable, titanio, latón y plásticos de ingeniería para programas de fabricación de sistemas de fluidos OEM en automoción, aeroespacial, dispositivos médicos, robótica. Referencias técnicas: Machinery’s Handbook (Operaciones de Torneado y Datos de Corte), Guía de Aplicación de Torneado de Sandvik Coromant, ISO 965-1 (Roscas de Tornillo Métricas — Tolerancias), ASM Handbook Vol. 16 (Mecanizado — Procesos de Torneado y Herramientas).
¿Buscando componentes torneados de precisión CNC?
En CMS, producimos componentes torneados CNC de precisión — ejes, casquillos, accesorios, conectores y pasadores de precisión — con capacidad de herramiental vivo, control de tolerancia ajustada a ±0.010 mm, especificaciones de acabado superficial e informes de inspección de primera pieza CMM.
[Solicitar una revisión DFM y cotización de torneado CNC →]


