
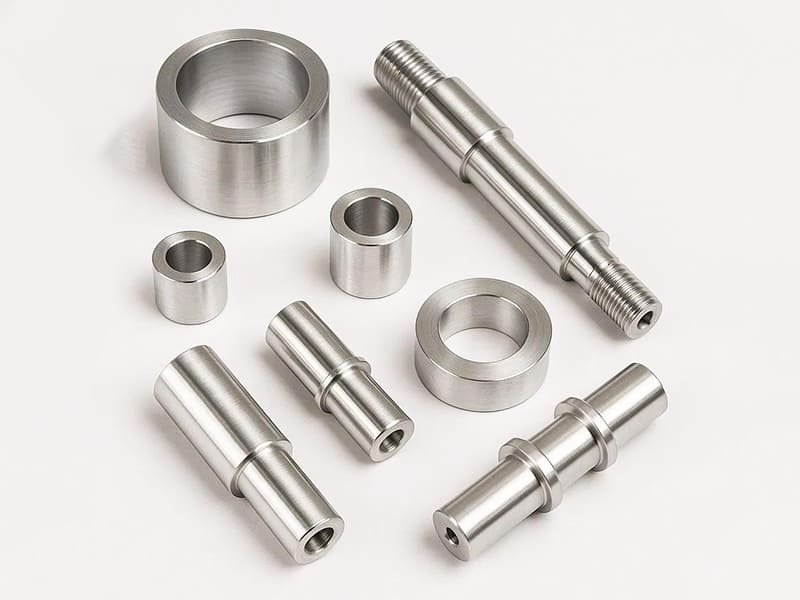
Réponse rapide : Le tournage CNC est un processus d'usinage où la pièce tourne dans la broche de la machine tandis qu'un outil de coupe stationnaire se déplace sur les axes X et Z pour enlever de la matière et former la géométrie finale. Le processus est optimisé pour les pièces à symétrie de rotation — arbres, bagues, goupilles, connecteurs, composants filetés — où toutes les caractéristiques critiques sont définies par des diamètres (OD et ID), des longueurs le long de l'axe et des relations de concentricité entre les caractéristiques. Les tolérances de production standard sont de ±0,010–0,025 mm sur les diamètres ; un état de surface de Ra 0,8–1,6 µm est courant sur les passes de finition en tournage. Le tournage CNC surpasse le fraisage CNC pour les pièces cylindriques de trois manières : une concentricité plus élevée (tous les diamètres sont tournés à partir du même axe de rotation de la broche) ; un temps de cycle plus faible (un arbre complet avec plusieurs diamètres, filetages et gorges est souvent terminé en un seul montage) ; et un coût plus faible (20–50% inférieur pour une géométrie cylindrique équivalente). Lorsqu'une pièce présente des caractéristiques non rotatives importantes — méplats, trous latéraux, poches hors axe — un tour à outils motorisés combine le tournage et le fraisage en un seul montage.
Comment fonctionne le tournage CNC
Un tour CNC maintient la pièce dans un mandrin de broche ou entre pointes et la fait tourner à une vitesse programmée (généralement 200–5 000 tr/min selon le matériau et le diamètre). Une plaquette de coupe — une pointe de coupe en carbure durci ou en céramique montée dans un porte-outil — est positionnée à une profondeur définie et avancée le long de l'axe Z (le long de la longueur de la pièce) ou dans l'axe X (à travers le diamètre) pour enlever de la matière.
La géométrie d'une pièce tournée est définie par ces mouvements d'outil : une avance constante sur l'axe Z tout en coupant à une position X fixe produit un cylindre ; un mouvement simultané en Z et X produit un cône ; un contour programmé produit tout profil pouvant être décrit sur deux axes. Le filetage est produit en synchronisant la vitesse d'avance sur l'axe Z à exactement un pas de filet par tour de broche.
Ce que gère le contrôleur CNC : Vitesse de broche (vitesse de surface constante ou vitesse constante en tr/min), vitesse d'avance (mm/tour pour le tournage, mm/min pour le filetage), profondeur de coupe (axe X), sélection des outils et séquences de changement, et distribution du liquide de refroidissement. La précision de la pièce finale dépend de : la précision géométrique de la machine (voile de broche, rectitude des axes), la qualité de l'outillage (netteté et voile de la plaquette), la sélection des paramètres de coupe et le bridage de la pièce.
Pourquoi la rotation de la pièce est importante pour la précision : Parce que la pièce tourne autour de l'axe de la broche, tous les diamètres et caractéristiques usinés dans le même montage partagent le même axe de rotation comme référence. La concentricité entre le siège de roulement et le filetage, entre l'OD et l'ID, et entre plusieurs portées de roulement sur un arbre est naturellement contrôlée par le fait qu'ils ont tous été usinés en tournant sur le même axe. C'est pourquoi le tournage CNC atteint une concentricité de 0,005–0,020 mm en routine — un niveau que le fraisage CNC ne peut pas égaler pour les caractéristiques cylindriques sans un bridage nettement plus complexe.
Tournage CNC vs Fraisage CNC : Quand utiliser chacun
Le choix du processus entre le tournage CNC et le fraisage CNC est déterminé par la géométrie de la pièce. Il n'existe pas de processus universellement “ meilleur ” — seulement la correspondance correcte entre le principe de mouvement et la forme de la pièce.
| Facteur | Tournage CNC | Fraisage CNC |
|---|---|---|
| Principe de mouvement | La pièce tourne ; l'outil se translate | L'outil tourne ; la pièce se translate |
| Géométrie optimale | Symétrie de rotation (cylindrique) | Prismatique, 3D complexe, caractéristiques multidirectionnelles |
| Pièces typiques | Arbres, goupilles, bagues, connecteurs | Supports, boîtiers, plaques, moules |
| Contrôle de concentricité | Excellent (0,005–0,020 mm standard) | Limité (dépend du bridage) |
| Qualité des surfaces planes | Médiocre (nécessite un surfaçage, qui est une opération en une seule passe) | Excellent |
| Contours 3D complexes | Limité (nécessite uniquement Z/X simultanés) | Excellent (capacité 3, 4, 5-axis) |
| Coût pour les pièces rondes | Inférieur (montage unique, cycle rapide) | Supérieur (montages multiples, plus lent) |
| Coût pour les pièces prismatiques | Supérieur (montages multiples, mauvaise adaptation géométrique) | Inférieur (géométrie native) |
La règle d'ingénierie directrice : Si les caractéristiques principales de la pièce — celles qui affectent la fonction — sont des diamètres, des longueurs le long d'un axe central et des relations de concentricité entre les caractéristiques sur cet axe, le tournage CNC est le processus correct. Si les caractéristiques principales sont des surfaces planes, des caractéristiques angulaires, des poches et des trous multidirectionnels, le fraisage CNC est correct.
Combinaison du tournage et du fraisage : De nombreuses pièces réelles sont principalement cylindriques mais incluent des caractéristiques fraisées secondaires — un arbre avec une rainure de clavette, un raccord hydraulique avec des méplats hexagonaux, un corps de pompe avec des perçages transversaux. Pour ces pièces, un tour à outils motorisés (une broche de fraisage montée dans la tourelle aux côtés des plaquettes de tournage) peut réaliser à la fois les opérations de tournage et de fraisage en un seul montage. Cela élimine l'erreur de re-bridage qui affecterait autrement la relation de position entre les caractéristiques tournées et fraisées.
Pièces produites par tournage CNC
Le point commun entre les pièces produites par tournage CNC est que leur fonction dépend de la géométrie de rotation : un arbre doit être rond et concentrique avec ses sièges de roulement ; une bague doit avoir un alésage précis concentrique avec son OD ; un raccord hydraulique doit avoir des filetages concentriques avec la face d'étanchéité.
Arbres : Un arbre transmet un couple ou supporte une charge rotative. Ses sièges de roulement doivent être concentriques entre eux (afin que la piste du roulement tourne sans faux rond) et avec le filetage (afin qu'un écrou se visse droit). Les arbres étagés — avec plusieurs diamètres pour différentes fonctions le long de l'axe — sont produits en un seul montage de tournage CNC, avec tous les diamètres référencés au même axe de rotation. Une concentricité entre les étages de 0,005–0,015 mm est standard. Le même arbre produit par fraisage CNC nécessiterait plusieurs montages et accumulerait des erreurs de bridage entre chaque diamètre.
Bagues et paliers lisses : La fonction d'une bague est de maintenir un jeu contrôlé entre un arbre rotatif et un logement fixe. L'alésage (diamètre intérieur) doit être concentrique avec le diamètre extérieur afin que, lorsque la bague est pressée dans l'alésage du logement, le jeu de l'arbre soit uniforme sur toute la circonférence. La concentricité alésage-diamètre extérieur de 0,010 à 0,025 mm est typique ; la tolérance réalisable sur le diamètre de l'alésage est de ±0,010 à 0,020 mm avec un outillage standard.
Composants filetés et raccords : Un raccord hydraulique exige que la face d'étanchéité (la face plate ou conique qui entre en contact avec le raccord correspondant) soit perpendiculaire à l'axe du filetage, et que le filetage soit concentrique avec la face d'étanchéité. Le tournage CNC produit ces deux caractéristiques à partir du même montage sur le même axe de rotation, contrôlant intrinsèquement les relations de perpendicularité et de concentricité qui déterminent si le raccord assure une étanchéité fiable.
Broches et goupilles de précision : Les broches utilisées comme éléments d'alignement nécessitent une tolérance serrée sur le diamètre (généralement classe de tolérance h6 ou h7, ce qui pour une broche de 8 mm signifie −0,009 à 0 mm) et une rondeur (circularité) d'environ 0,003 à 0,005 mm. Le tournage CNC avec une passe de finition et des paramètres de coupe appropriés atteint régulièrement ces spécifications.
Opérations de tournage CNC et caractéristiques produites
Un composant tourné complet combine généralement plusieurs opérations de tournage distinctes en séquence dans le même montage.
| Fonctionnement | Caractéristique produite | Tolérance type | Application typique |
|---|---|---|---|
| Face à | Surface d'extrémité plane et perpendiculaire | Longueur de pièce ±0,025–0,050 mm | Contrôle de longueur, faces d'étanchéité, surfaces de référence |
| Tournage d'ébauche | Enlève le matériau en vrac jusqu'à un diamètre extérieur quasi final | Surépaisseur d'ébauche du DE : 0,3–0,5 mm par côté | Première passe après chargement du matériau |
| Tournage de finition | DE final précis | ±0,010–0,025 mm | Portées de roulements, diamètres d'ajustement, surfaces de glissement |
| Tournage conique | Surfaces coniques | ±0,025 mm sur la longueur | Ajustements coniques, préparation de filetage de tuyaux, amorces |
| Rainurage | Rainures étroites sur DE ou DI | Largeur ±0,025–0,050 mm ; profondeur ±0,025 mm | Gorges de joints toriques, gorges de circlips, séparation |
| Filetage (au point unique) | Profil de filet hélicoïdal | Selon la classe de tolérance du filet (ISO 4g/6g) | Fixations, raccords de tuyauterie, connecteurs |
| Perçage (foret centré + foret) | Trous axiaux traversants ou borgnes | Diamètre ±0,050–0,100 mm ; position sur l'axe | Passages de fluide, préparation de trous taraudés |
| Ennuyeux | Diamètre intérieur de précision | DI ±0,010–0,020 mm | Alésages de roulements, bagues, ajustements précis |
| Moletage | Surface texturée (diamant ou droite) | Pas et profondeur selon spécification | Boutons de préhension, engagement par emmanchement forcé |
| Adieu | Tronçonnage de la pièce finie à partir de la barre | Longueur ±0,025–0,050 mm | Production alimentée en barre, séparation finale de la pièce |
La séquence de production est importante : L'ordre dans lequel les opérations sont effectuées affecte la précision finale. La pratique standard est : surfaçage (établit la référence de longueur) → tournage d'ébauche du DE (enlève la plupart du matériau rapidement) → perçage et alésage du DI si nécessaire → tournage de finition du DE (atteint le diamètre final) → gorges et filetage (caractéristiques nécessitant qu'un diamètre de référence précis existe déjà). Cette séquence minimise l'accumulation d'erreurs et garantit que chaque opération dispose d'une référence stable.
Production de filets par tournage CNC : Le filetage au point unique est la méthode standard pour les filets externes et internes sur les composants tournés. L'outil trace le profil du filet en plusieurs passes (généralement 4 à 10 passes selon la profondeur du filet et le matériau), chaque passe enlevant une profondeur de matériau contrôlée. La précision du filet selon les classes de tolérance ISO 965 (4g, 6g pour les filets externes ; 6H pour les filets internes) est atteignable de manière fiable. L'avantage par rapport aux filets filière ou roulés pour les petites quantités est la flexibilité — tout filet standard ou personnalisé peut être programmé sans outillage dédié.
Tolérances et état de surface en tournage CNC
Le tournage CNC est l'un des procédés d'usinage les plus performants dimensionnellement pour les caractéristiques cylindriques. Les tolérances atteignables sont déterminées par la géométrie de la machine, l'état de l'outillage, la sélection des paramètres de coupe et les propriétés du matériau de la pièce.
Tolérances de production standard :
| Type d'élément | Production standard | Précision | Haute précision |
|---|---|---|---|
| Diamètre DE (tournage de finition) | ±0,025–0,050 mm | ±0,010–0,025 mm | ±0,005–0,010 mm |
| Diamètre DI (alésage) | ±0,020–0,050 mm | ±0,010–0,020 mm | ±0,005–0,010 mm |
| Longueur de pièce (surfaçage) | ±0,050–0,100 mm | ±0,025–0,050 mm | ±0,010–0,025 mm |
| Filet (classe 6g) | Standard selon ISO 965 | Classe 4g plus serrée | Rectifié de précision |
| Concentricité (DE-DE) | 0,010–0,025 mm TIR | 0,005–0,010 mm TIR | 0,002–0,005 mm TIR |
| État de surface (tournage de finition) | Ra 1,6-3,2 µm | Ra 0,8–1,6 µm | Ra 0,4 à 0,8 µm |
Contrôle de l'aspect de surface : La rugosité de surface sur les surfaces tournées est principalement déterminée par le rayon de bec d'outil et l'avance par tour : Ra ≈ f²/(8r), où f est l'avance par tour et r le rayon de bec d'outil. Pour un rayon de bec d'outil de 0,8 mm et une avance de 0,1 mm/tour, cette formule prédit Ra ≈ 1,6 µm. Réduire l'avance à 0,05 mm/tour avec le même rayon de bec réduit Ra à environ 0,4 µm — au prix d'un temps de cycle doublé pour la même longueur d'enlèvement de matière. Pour les surfaces d'étanchéité et les contacts glissants, l'avance réduite et l'état de surface correspondant amélioré ne sont spécifiés que lorsque cela est fonctionnellement nécessaire pour maîtriser les coûts.
Effets thermiques sur la précision : L'aluminium se dilate à environ 23 µm/m·°C. Un arbre en aluminium de 100 mm varie d'environ 0,0023 mm par °C. Pour des tolérances plus serrées que ±0,010 mm, la variation de température pendant l'usinage devient une source d'erreur significative, et les pièces doivent être mesurées à température contrôlée (nominalement 20°C selon ISO 1) pour vérifier la conformité.
Directives DFM pour les pièces tournées CNC
Concevoir autour des géométries d'outils standard : Les outils de gorges les plus courants ont des largeurs de 2, 3, 4 et 6 mm. Concevoir les gorges de joints toriques et les gorges de bagues de retenue pour correspondre à ces largeurs standard élimine le besoin d'outillage personnalisé, réduisant les coûts et les délais. Pour les formes de filetage, les filetages métriques ISO standard, les filetages UN/UNF et les filetages de tuyauterie BSP sont usinés avec des plaquettes standard disponibles dans tout atelier de tournage CNC ; les profils de filetage non standard nécessitent des plaquettes personnalisées ou une rectification de forme.
Diamètre minimal d'alésage et limites de profondeur : Les barres d'alésage doivent s'insérer dans l'alésage usiné, et la rigidité de la barre d'alésage diminue avec le cube de la longueur de la barre. Pour les alésages moins profonds qu'environ 3× le diamètre d'alésage, les barres d'alésage standard sont adéquates. Pour les alésages plus profonds que 5× le diamètre, les vibrations (broutage) deviennent probables, nécessitant des paramètres de coupe réduits et des temps de cycle plus longs. Les très petits alésages (en dessous d'environ 8–10 mm de diamètre) doivent être percés, et non alésés, car les barres d'alésage ne peuvent pas être rendues suffisamment rigides à ces diamètres pour les vitesses de tournage standard.
Épaisseur minimale de paroi : Les pièces tournées à parois minces (épaisseur de paroi inférieure à environ 1,5–2,0 mm) se déforment sous les efforts de coupe, produisant des imprécisions dimensionnelles et du broutage. Pour les parois minces, les efforts de coupe doivent être réduits (profondeur de passe réduite, avance réduite), et un support interne (support traversant la broche ou lunette) peut être nécessaire. Concevoir une épaisseur de paroi minimale de 1,5 mm pour l'aluminium et de 1,0 mm pour l'acier comme base DFM.
Dégagement de fin de filetage : À l'extrémité d'une caractéristique filetée où le filetage se termine à un épaulement ou un changement de diamètre, l'outil de filetage a besoin d'espace pour décélérer et dégager la pièce. Spécifier une gorge de dégagement de filetage (2–3 mm de large, usinée légèrement sous le fond de filet) à la terminaison du filetage fournit ce dégagement, permet au filetage d'être usiné sur toute sa longueur, et fournit une caractéristique de soulagement des contraintes qui améliore la résistance à la fatigue à la racine du filet.
Spécification des tolérances : Spécifier des tolérances appropriées à la fonction de chaque caractéristique. Les diamètres de portée de roulement nécessitent ±0,010–0,015 mm pour une interférence ou un jeu de roulement correct ; les diamètres d'arbre généraux peuvent nécessiter seulement ±0,050 mm ; les surfaces cosmétiques peuvent nécessiter seulement ±0,100 mm. Appliquer ±0,010 mm à tous les diamètres parce que “ c'est une pièce de précision ” augmente le coût d'usinage de 30–50% pour les passes de finition supplémentaires et l'inspection requise, sans améliorer la fonction de la pièce sur les caractéristiques non critiques.
Principaux enseignements
- Le tournage CNC est le procédé correct pour les pièces à symétrie de révolution où la concentricité entre les caractéristiques est une exigence fonctionnelle: l'axe de broche rotatif est la référence géométrique pour toutes les caractéristiques, produisant une concentricité de 0,005–0,025 mm entre les diamètres usinés dans le même montage.
- Les tolérances standard de production en tournage CNC sont ±0,010–0,025 mm sur les diamètres et ±0,025–0,050 mm sur les longueurs: des tolérances plus serrées sont réalisables mais nécessitent des passes de finition supplémentaires, un contrôle de température et un outillage à capacité supérieure.
- Le tournage CNC est généralement 20–50% moins coûteux que le fraisage pour les géométries cylindriques: l'usinage en un seul montage, le taux d'enlèvement de matière continu et les temps de cycle plus courts produisent cet avantage. Le même avantage s'inverse pour les géométries prismatiques.
- La production de filetages, le tournage extérieur et intérieur, le gorgement et le surfaçage sont tous effectués en un seul montage sur un tour CNC: cela élimine le re-bridage entre les opérations qui serait nécessaire si ces caractéristiques étaient produites sur des machines séparées, et avec lui, les erreurs de position que le re-bridage introduit.
- Les centres de tournage à outils rotatifs combinent le tournage CNC et le fraisage en un seul montage: pour les pièces avec des caractéristiques à la fois tournées et fraisées (clavetages d'arbre, méplats hexagonaux de raccords, orifices percés transversalement), les outils rotatifs éliminent entièrement le second montage et maintiennent la relation de position entre les caractéristiques tournées et fraisées.
- Les erreurs DFM les plus courantes en tournage CNC sont: des largeurs de gorges non standard qui imposent un outillage personnalisé ; des alésages spécifiés plus profonds que 5× le diamètre sans tenir compte des limites de broutage des barres d'alésage ; et des tolérances serrées uniformes sur toutes les caractéristiques indépendamment de leur fonction.
- À l'attention des équipes d'approvisionnement des équipementiers: lors de la spécification de composants tournés CNC, les informations de dessin les plus importantes sont la classe de tolérance pour chaque diamètre (pas seulement le nominal), la spécification d'état de surface pour les surfaces d'étanchéité et de contact, l'exigence de concentricité ou de faux-rond total (TIR) entre les caractéristiques liées, et la classe de tolérance du filetage. L'absence de l'un de ces éléments oblige les fournisseurs à faire des hypothèses qui peuvent ne pas correspondre à l'intention fonctionnelle de la conception.
Questions fréquemment posées
Qu'est-ce que le tournage CNC et comment fonctionne-t-il ?
Le tournage CNC est un procédé d'usinage dans lequel la pièce est maintenue dans une broche rotative et un outil de coupe stationnaire — généralement une plaquette en carbure — retire de la matière en avançant le long de la longueur de la pièce (axe Z) ou sur son diamètre (axe X). La pièce tourne à une vitesse programmée ; l'outil se déplace à une vitesse d'avance programmée ; la combinaison produit des surfaces cylindriques, des cônes, des filetages, des gorges et d'autres caractéristiques symétriques en rotation autour de l'axe de la broche. L'avantage principal par rapport au fraisage CNC pour les pièces rondes est que toutes les caractéristiques usinées dans le même montage partagent le même axe de rotation comme référence, produisant une concentricité de 0,005–0,025 mm entre les diamètres sans montage complexe.
Quelles tolérances le tournage CNC peut-il atteindre ?
Le tournage CNC de production standard atteint ±0,010–0,025 mm sur les diamètres de finition et ±0,025–0,050 mm sur les longueurs de pièces. La concentricité entre les caractéristiques usinées dans le même montage est généralement de 0,005–0,020 mm TIR. L'état de surface sur les passes de finition est Ra 0,8–1,6 µm en standard ; Ra 0,4–0,8 µm est atteignable avec des vitesses d'avance plus faibles. Des tolérances plus serrées (±0,005 mm sur le diamètre) nécessitent un tournage de précision avec des conditions de coupe contrôlées et une inspection à température contrôlée. Pour les arbres et alésages à haute tolérance, la rectification cylindrique après tournage est l'approche standard pour atteindre des diamètres dans ±0,002–0,005 mm.
Quand utiliser le tournage CNC plutôt que le fraisage CNC ?
Le tournage CNC est le bon choix lorsque les caractéristiques principales de la pièce sont définies par la rotation : diamètres, concentricité entre caractéristiques, filetages et longueurs le long d'un axe central. Les arbres, bagues, goupilles, raccords hydrauliques et connecteurs sont des exemples typiques. Le fraisage CNC est approprié lorsque les caractéristiques principales sont des surfaces planes, des poches, des caractéristiques angulaires et des trous multidirectionnels. Pour les pièces principalement cylindriques mais incluant des caractéristiques fraisées secondaires (clavetages, méplats, trous transversaux), un centre de tournage avec outils motorisés produit les deux types de caractéristiques en un seul montage. La conséquence de coût d'un mauvais choix de procédé est significative — utiliser le fraisage pour une pièce cylindrique coûte généralement 30–60% de plus que le tournage de la même pièce en raison des montages multiples et des taux d'enlèvement de matière plus lents.
Quels matériaux peuvent être tournés en CNC ?
La plupart des métaux techniques et de nombreux plastiques peuvent être tournés en CNC. Les alliages d'aluminium (6061, 7075, 2024) s'usinent à une vitesse de surface de 300–600 m/min et représentent le coût le plus bas par pièce en tournage. L'acier inoxydable (303 usinabilité améliorée, 304, 316) s'usine à 100–200 m/min ; le 316 est plus lent et plus difficile à tourner que le 303 en raison d'une plus grande tendance à l'écrouissage. Le titane Ti-6Al-4V se tourne à 30–80 m/min et nécessite une gestion thermique soignée. Les aciers au carbone et aciers alliés (4140, 1018) sont de difficulté intermédiaire. Les plastiques techniques — POM (Delrin), nylon, PEEK, PTFE — se tournent facilement ; le PTFE et l'UHMW nécessitent des précautions pour éviter la déflexion et la formation de copeaux filandreux. Les alliages de laiton et de cuivre sont parmi les matériaux les plus faciles à tourner, avec des vitesses de surface élevées et un excellent état de surface.
Qu'est-ce que l'outillage motorisé et quand est-il nécessaire ?
L'outillage motorisé désigne les positions d'outils rotatifs dans la tourelle du tour CNC — essentiellement des broches de fraisage montées aux côtés des plaquettes de tournage — qui peuvent percer, fraiser et tarauder des caractéristiques sur la pièce tournée sans la retirer du tour. L'outillage motorisé est nécessaire lorsqu'une pièce principalement cylindrique requiert également des caractéristiques fraisées : clavetages, méplats (par exemple, un hexagone sur un raccord), trous transversaux ou rainures radiales. Sans outillage motorisé, ces caractéristiques nécessitent le transfert de la pièce vers une fraiseuse séparée et un nouveau montage, ce qui introduit une erreur de position entre les caractéristiques tournées et fraisées. Avec l'outillage motorisé, la pièce complète est finie en une seule manipulation, maintenant la relation de position entre les caractéristiques tournées et fraisées dans la précision de la machine plutôt que d'ajouter une erreur de re-montage.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en tournage CNC produisant des arbres, bagues, raccords, connecteurs, vis médicales, entretoises aérospatiales et composants tournés de précision en aluminium, acier inoxydable, titane, laiton et plastiques techniques pour des programmes de fabrication OEM dans les secteurs automobile, aérospatial, dispositifs médicaux, robotique et systèmes fluidiques. Références techniques : Machinery's Handbook (Turning Operations and Cutting Data), Sandvik Coromant Turning Application Guide, ISO 965-1 (Filetages métriques — Tolérances), ASM Handbook Vol. 16 (Machining — Turning Processes and Tooling).
Vous recherchez des composants tournés CNC de précision ?
Chez CMS, nous produisons des composants tournés CNC de précision — arbres, bagues, raccords, connecteurs et goupilles de précision — avec capacité d'outillage motorisé, contrôle de tolérance serré à ±0,010 mm, spécifications d'état de surface et rapports d'inspection première pièce CMM.
[Demander une revue DFM et un devis de tournage CNC →]


