
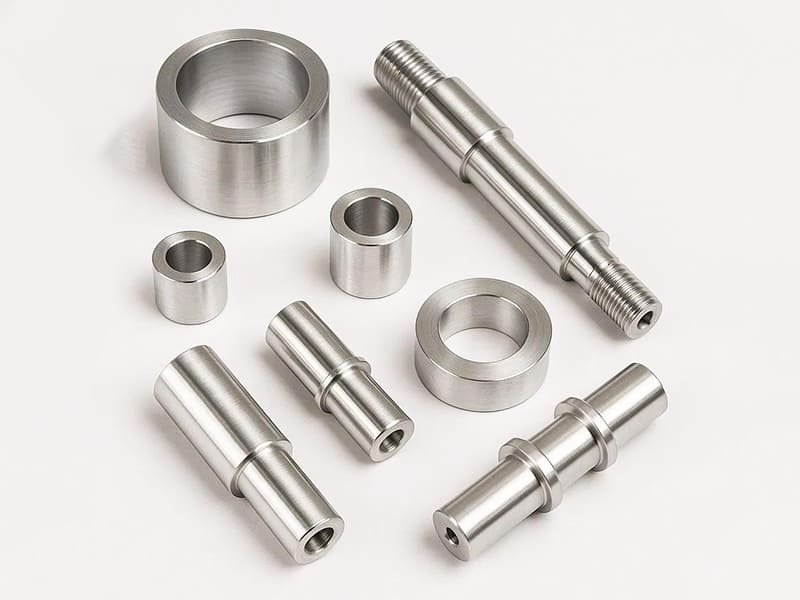
Hızlı Cevap: CNC tornalama, iş parçasının makine milinde döndüğü, sabit bir kesici takımın ise malzemeyi kaldırmak ve nihai geometriyi oluşturmak için X ve Z eksenlerinde hareket ettiği bir işleme sürecidir. Süreç, tüm kritik özellikleri çaplar (OD ve ID), eksen boyunca uzunluklar ve özellikler arasındaki eşmerkezlilik ilişkileri ile tanımlanan dönel simetrik parçalar — miller, burçlar, pimler, konektörler, dişli bileşenler — için optimize edilmiştir. Standart üretim toleransları çaplarda ±0,010–0,025 mm'dir; Ra 0,8–1,6 µm yüzey kalitesi finiş tornalama geçişlerinde rutindir. CNC tornalama, silindirik parçalar için CNC frezelemeye kıyasla üç açıdan daha üstündür: daha yüksek eşmerkezlilik (tüm çaplar aynı mil dönme ekseninden tornalanır); daha düşük çevrim süresi (çoklu çaplar, dişler ve kanallar içeren tam bir mil genellikle tek bir kurulumda tamamlanır); ve daha düşük maliyet (eşdeğer silindirik geometri için –50% daha düşük). Bir parçanın belirgin dönel olmayan özellikleri olduğunda — düz yüzeyler, yan delikler, eksen dışı cepler — canlı takımlı bir tornalama merkezi, tornalama ve frezelemeyi tek bir kurulumda birleştirir.
CNC Tornalama Nasıl Çalışır
Bir CNC torna tezgahı, iş parçasını bir mil aynasında veya punta merkezleri arasında tutar ve programlanmış bir hızda döndürür (malzemeye ve çapa bağlı olarak tipik olarak 200–5.000 RPM). Bir kesici uç — takım tutucuya monte edilmiş sertleştirilmiş karbür veya seramik kesici uç — tanımlanmış bir derinliğe konumlandırılır ve malzemeyi kaldırmak için Z ekseni boyunca (parça uzunluğu boyunca) veya X eksenine doğru (çap boyunca) ilerletilir.
Tornalanmış bir parçanın geometrisi bu takım hareketleriyle tanımlanır: sabit bir X konumunda keserken sürekli Z ekseni ilerlemesi bir silindir tornalar; eşzamanlı Z ve X hareketi bir koniklik üretir; programlanmış bir kontur, iki eksende tanımlanabilen herhangi bir profili üretir. Diş açma, Z ekseni ilerleme hızının mil devri başına tam olarak bir diş adımına senkronize edilmesiyle üretilir.
CNC kontrol ünitesinin yönettiği unsurlar: Mil hızı (sabit yüzey hızı veya sabit RPM), ilerleme hızı (tornalama için mm/dev, diş açma için mm/dak), kesme derinliği (X ekseni), takım seçimi ve değiştirme sıraları ve soğutma sıvısı beslemesi. Nihai parçanın doğruluğu şunlara bağlıdır: makine geometrik doğruluğu (mil salgısı, eksen düzlüğü), takım kalitesi (uç keskinliği ve salgısı), kesme parametresi seçimi ve iş parçası bağlama düzeneği.
Dönen iş parçasının hassasiyet için neden önemli olduğu: İş parçası mil ekseni etrafında döndüğü için, aynı kurulumda kesilen tüm çaplar ve özellikler referansları olarak aynı dönme eksenini paylaşır. Rulman yatağı ile diş arasındaki, OD ile ID arasındaki ve bir mil üzerindeki çoklu rulman muyluları arasındaki eşmerkezlilik, hepsinin aynı eksende dönerken kesilmiş olması gerçeğiyle doğal olarak kontrol edilir. Bu nedenle CNC tornalama rutin olarak 0,005–0,020 mm eşmerkezlilik elde eder — bu, CNC frezelemenin silindirik özellikler için önemli ölçüde daha karmaşık bağlama düzenekleri olmadan eşleşemeyeceği bir seviyedir.
CNC Tornalama vs CNC Frezeleme: Her Biri Ne Zaman Kullanılır
CNC tornalama ile CNC frezeleme arasındaki süreç seçimi parça geometrisi tarafından belirlenir. Evrensel bir “daha iyi” süreç yoktur — yalnızca hareket prensibi ile parça şekli arasındaki doğru eşleşme vardır.
| Faktör | CNC Torna | CNC Frezeleme |
|---|---|---|
| Hareket prensibi | İş parçası döner; takım ötelenir | Takım döner; iş parçası ötelenir |
| Optimal geometri | Dönel simetrik (silindirik) | Prizmatik, karmaşık 3D, çok yönlü özellikler |
| Tipik parçalar | Miller, pimler, burçlar, konektörler | Braketler, gövdeler, plakalar, kalıplar |
| Eşmerkezlilik kontrolü | Mükemmel (0,005–0,020 mm standart) | Sınırlı (bağlama düzeneğine bağlıdır) |
| Düz yüzey kalitesi | Zayıf (alın tornalama gerektirir, bu tek geçişli bir işlemdir) | Mükemmel |
| Karmaşık 3D konturlar | Sınırlı (yalnızca eşzamanlı Z/X gerektirir) | Mükemmel (3, 4, 5-axis kabiliyeti) |
| Yuvarlak parçalar için maliyet | Daha düşük (tek kurulum, hızlı çevrim) | Daha yüksek (çoklu kurulumlar, daha yavaş) |
| Prizmatik parçalar için maliyet | Daha yüksek (çoklu kurulumlar, zayıf geometrik uyum) | Daha düşük (doğal geometri) |
Yönlendirici mühendislik kuralı: Parçanın birincil özellikleri — işlevi etkileyenler — çaplar, merkezi bir eksen boyunca uzunluklar ve o eksendeki özellikler arasındaki eşmerkezlilik ilişkileri ise, CNC tornalama doğru süreçtir. Birincil özellikler düz yüzeyler, açısal özellikler, cepler ve çok yönlü delikler ise, CNC frezeleme doğrudur.
Tornalama ve frezelemeyi birleştirme: Birçok gerçek parça ağırlıklı olarak silindiriktir ancak ikincil frezelenmiş özellikler içerir — kama yuvası olan bir mil, altıgen düz yüzeyli bir hidrolik bağlantı parçası, çapraz delinmiş portları olan bir pompa gövdesi. Bu parçalar için, canlı takımlı bir tornalama merkezi (tornalama uçlarının yanında taret içine monte edilmiş bir frezeleme mili) hem tornalama hem de frezeleme işlemlerini tek bir kurulumda tamamlayabilir. Bu, aksi takdirde tornalanmış ve frezelenmiş özellikler arasındaki konumsal ilişkiyi etkileyecek olan yeniden bağlama hatasını ortadan kaldırır.
CNC Tornalama ile Üretilen Parçalar
CNC tornalama ile üretilen parçalar arasındaki ortak nokta, işlevlerinin dönel geometriye bağlı olmasıdır: bir mil yuvarlak ve rulman yataklarıyla eşmerkezli olmalıdır; bir burç, OD'si ile eşmerkezli hassas bir deliğe sahip olmalıdır; bir hidrolik bağlantı parçası, sızdırmazlık yüzüyle eşmerkezli dişlere sahip olmalıdır.
Miller: Bir mil tork iletir veya dönen bir yük taşır. Rulman yatakları birbirleriyle (rulmanın yuvarlanma yolu doğru çalışsın diye) ve dişle (somun düz gitsin diye) eşmerkezli olmalıdır. Kademeli miller — eksen boyunca farklı işlevler için çoklu çaplara sahip — tek bir CNC tornalama kurulumunda üretilir ve tüm çaplar aynı dönme eksenine referanslanır. Kademeler arasında 0,005–0,015 mm eşmerkezlilik standarttır. CNC frezeleme ile üretilen aynı mil, çoklu kurulumlar gerektirir ve her çap arasında bağlama hataları biriktirir.
Burçlar ve kaymalı yataklar: Bir burcun işlevi, dönen bir mil ile sabit bir gövde arasında kontrollü bir boşluk sağlamaktır. Delik (ID), dış çap (OD) ile eş merkezli olmalıdır; böylece burç gövde deliğine preslendiğinde mil boşluğu çevre boyunca eşit olur. Delikten dış çapa eş merkezlilik tipik olarak 0,010–0,025 mm'dir; standart takımlarla delik çapında elde edilebilir tolerans ±0,010–0,020 mm'dir.
Dişli bileşenler ve bağlantı parçaları: Bir hidrolik bağlantı parçası, sızdırmazlık yüzünün (karşılık gelen bağlantı parçasıyla temas eden düz veya konik yüzey) diş eksenine dik olmasını ve dişin sızdırmazlık yüzüyle eş merkezli olmasını gerektirir. CNC tornalama, her iki özelliği de aynı kurulumda aynı dönme ekseni üzerinde üretir ve bağlantı parçasının güvenilir şekilde sızdırmazlık sağlayıp sağlamadığını belirleyen diklik ve eş merkezlilik ilişkilerini doğal olarak kontrol eder.
Hassas pimler ve kama pimleri: Hizalama özelliği olarak kullanılan pimler, sıkı çap toleransı (tipik olarak h6 veya h7 tolerans sınıfı; 8 mm'lik bir pim için bu −0,009 ila 0 mm anlamına gelir) ve yaklaşık 0,003–0,005 mm aralığında yuvarlaklık (dairesellik) gerektirir. Uygun kesme parametreleriyle bir finis tornalama geçişi içeren CNC tornalama, bu spesifikasyonları rutin olarak karşılar.
CNC Tornalama Operasyonları ve Ürettikleri Özellikler
Tam bir tornalanmış bileşen, tipik olarak aynı kurulum içinde sırayla birkaç farklı tornalama operasyonunu birleştirir.
| Operasyon | Üretilen Özellik | Tipik Tolerans | Tipik Uygulama |
|---|---|---|---|
| Alın işleme | Düz dik uç yüzeyi | Parça uzunluğu ±0,025–0,050 mm | Uzunluk kontrolü, sızdırmazlık yüzeyleri, referans yüzeyleri |
| Kaba tornalama | Neredeyse son dış çapa kadar toplu malzeme kaldırır | Dış çap kaba işleme payı: yan başına 0,3–0,5 mm | Malzeme yüklemesinden sonraki ilk geçiş |
| Finis tornalama | Son hassas dış çap | ±0,010–0,025 mm | Rulman yatakları, geçme çapları, kayma yüzeyleri |
| Konik tornalama | Konik yüzeyler | Uzunluk boyunca ±0,025 mm | Konik geçmeler, boru dişi hazırlığı, giriş kılavuzları |
| Kanal açma | Dış çap veya iç çap üzerinde dar kanallar | Genişlik ±0,025–0,050 mm; derinlik ±0,025 mm | O-ring kanalları, segman kanalları, kesme |
| Diş açma (tek noktalı) | Helisel diş formu | Diş tolerans sınıfına göre (ISO 4g/6g) | Bağlantı elemanları, boru bağlantı parçaları, konektörler |
| Delme (merkez matkap + matkap) | Eksenel geçiş veya kör delikler | Çap ±0,050–0,100 mm; eksen üzerinde konum | Sıvı geçiş yolları, kılavuz çekme hazırlığı |
| Delik büyütme | Hassas iç çap | İç çap ±0,010–0,020 mm | Rulman delikleri, burçlar, hassas geçmeler |
| Tırtıllama | Dokulu yüzey (elmas veya düz) | Şartnameye göre hatve ve derinlik | Tutma topuzları, pres geçme teması |
| Kesme | Tamamlanan parçayı çubuk stoktan kesme | Uzunluk ±0,025–0,050 mm | Çubuk beslemeli üretim, son parça ayırma |
Üretim sırası önemlidir: İşlemlerin gerçekleştirilme sırası son hassasiyeti etkiler. Standart uygulama şöyledir: yüz (uzunluk referansını oluşturur) → kaba dış çap tornalama (malzemenin çoğunu hızlıca kaldırır) → gerekirse delme ve iç çap işleme → finis dış çap tornalama (son çapı elde eder) → kanal açma ve diş açma (hassas bir referans çapının zaten mevcut olmasını gerektiren özellikler). Bu sıra hata birikimini en aza indirir ve her işlemin kararlı bir referansa sahip olmasını sağlar.
CNC tornalama ile diş üretimi: Tek noktalı diş tornalama, tornalanmış bileşenlerde dış ve iç dişler için standart yöntemdir. Takım, diş profilini birden fazla geçişte izler (tipik olarak diş derinliğine ve malzemeye bağlı olarak 4–10 geçiş), her geçiş kontrollü bir malzeme derinliği kaldırır. ISO 965 diş tolerans sınıflarına (dış dişler için 4g, 6g; iç dişler için 6H) göre diş hassasiyeti güvenilir şekilde elde edilebilir. Küçük miktarlar için pafta ile kesme veya haddelenmiş dişlere kıyasla avantaj esnekliktir — herhangi bir standart veya özel diş, özel takım gerektirmeden programlanabilir.
CNC Tornalamada Toleranslar ve Yüzey Kalitesi
CNC tornalama, silindirik özellikler için boyutsal olarak en yetenekli işleme süreçlerinden biridir. Elde edilebilir toleranslar makine geometrisi, takım durumu, kesme parametresi seçimi ve iş parçası malzeme özellikleri tarafından belirlenir.
Standart üretim toleransları:
| Özellik Tipi | Standart Üretim | Hassasiyet | Yüksek Hassasiyet |
|---|---|---|---|
| Dış çap (finis tornalama) | ±0,025–0,050 mm | ±0,010–0,025 mm | ±0,005–0,010 mm |
| İç çap (delik işleme) | ±0,020–0,050 mm | ±0,010–0,020 mm | ±0,005–0,010 mm |
| Parça uzunluğu (alın işleme) | ±0,050–0,100 mm | ±0,025–0,050 mm | ±0,010–0,025 mm |
| Diş (6g sınıfı) | ISO 965 standardına göre | 4g sınıfı daha sıkı | Hassas taşlanmış |
| Eş merkezlilik (OD-OD) | 0,010–0,025 mm TIR | 0,005–0,010 mm TIR | 0,002–0,005 mm TIR |
| Yüzey kalitesi (finis tornalama) | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm | Ra 0,4–0,8 µm |
Yüzey kalitesi kontrolü: Tornalanmış yüzeylerde yüzey pürüzlülüğü öncelikle takım ucu yarıçapı ve devir başına ilerleme hızı ile belirlenir: Ra ≈ f²/(8r), burada f devir başına ilerleme ve r takım ucu yarıçapıdır. 0,8 mm takım ucu yarıçapı ve 0,1 mm/dev ilerleme hızı için bu formül Ra ≈ 1,6 µm öngörür. Aynı uç yarıçapında ilerlemenin 0,05 mm/dev'e düşürülmesi Ra'yı yaklaşık 0,4 µm'ye indirir — aynı malzeme kaldırma uzunluğu için çevrim süresinin iki katına çıkması pahasına. Sızdırmazlık yüzeyleri ve kayma temasları için, daha düşük ilerleme hızı ve buna karşılık gelen daha iyi yüzey kalitesi yalnızca maliyeti kontrol etmek için işlevsel olarak gerekli olduğu yerlerde belirtilir.
Hassasiyet üzerindeki termal etkiler: Alüminyum yaklaşık 23 µm/m·°C genleşir. 100 mm alüminyum bir mil, °C başına yaklaşık 0,0023 mm değişir. ±0,010 mm'den daha sıkı toleranslar için, işleme sırasındaki sıcaklık değişimi önemli bir hata kaynağı haline gelir ve uygunluğu doğrulamak için parçalar kontrollü sıcaklıkta (ISO 1'e göre nominal 20°C) ölçülmelidir.
CNC Tornalanmış Parçalar için DFM Kılavuzları
Standart takım geometrilerine göre tasarlayın: En yaygın kanal açma takımları 2, 3, 4 ve 6 mm genişliklerdedir. O-ring kanallarını ve segman kanallarını bu standart genişliklere uyacak şekilde tasarlamak, özel takım ihtiyacını ortadan kaldırarak maliyeti ve teslim süresini azaltır. Diş formları için, standart ISO metrik dişler, UN/UNF dişler ve BSP boru dişleri herhangi bir CNC tornalama atölyesinde bulunabilen standart uçlarla açılır; standart olmayan diş profilleri özel uçlar veya form taşlama gerektirir.
Minimum delik çapı ve derinlik sınırları: Delik işleme çubukları işlenen deliğin içine sığmalıdır ve delik işleme çubuğu sertliği çubuk uzunluğunun küpüyle azalır. Yaklaşık 3× delik çapından daha sığ delikler için standart delik işleme çubukları yeterlidir. Çaptan 5× daha derin delikler için titreşim (çatırtı) olası hale gelir ve bu da azaltılmış kesme parametreleri ve daha uzun çevrim süreleri gerektirir. Çok küçük delikler (yaklaşık 8–10 mm çapın altında) delinmelidir, delik işlenmemelidir, çünkü delik işleme çubukları standart tornalama hızları için bu çaplarda yeterince rijit yapılamaz.
Minimum duvar kalınlığı: İnce cidarlı tornalanmış parçalar (cidar kalınlığı yaklaşık 1,5–2,0 mm'nin altında) kesme kuvvetleri altında sapar ve boyutsal yanlışlık ile çatırtı üretir. İnce cidarlar için kesme kuvvetleri azaltılmalıdır (daha düşük kesme derinliği, daha düşük ilerleme hızı) ve iç destek (mil içi destek veya puntalı destek) gerekebilir. DFM temel değeri olarak alüminyum için minimum 1,5 mm ve çelik için 1,0 mm cidar kalınlığı tasarlayın.
Diş çıkış boşluğu: Dişli bir özelliğin bir omuza veya çap değişimine sonlandığı ucunda, diş açma takımının yavaşlaması ve iş parçasından çekilmesi için boşluğa ihtiyacı vardır. Diş sonlandırma noktasında bir diş boşaltma kanalı (2–3 mm genişliğinde, diş kökünün biraz altına kadar açılmış) belirtmek bu açıklığı sağlar, dişin tam uzunluğa kadar açılmasına olanak tanır ve diş kökünde yorulma direncini artıran bir gerilme giderme özelliği sunar.
Tolerans belirtimi: Her özelliğin işlevine uygun toleranslar belirtin. Rulman yatak çapları uygun rulman sıkılığı veya boşluğu için ±0,010–0,015 mm gerektirir; genel mil çapları yalnızca ±0,050 mm gerektirebilir; kozmetik yüzeyler yalnızca ±0,100 mm gerektirebilir. “Hassas parça” olduğu için tüm çaplara ±0,010 mm uygulamak, gereken ek finis geçişleri ve muayene için işleme maliyetini –50% artırır ve kritik olmayan özelliklerde parçanın işlevini iyileştirmez.
Önemli Noktalar
- CNC tornalama, özellikler arasındaki eş merkezliliğin işlevsel bir gereklilik olduğu dönel simetrik parçalar için doğru işlemdir: dönen mil ekseni tüm özellikler için geometrik referanstır ve aynı kurulumda kesilen çaplar arasında 0,005–0,025 mm eş merkezlilik üretir.
- Standart üretim CNC tornalama toleransları çaplarda ±0,010–0,025 mm ve uzunluklarda ±0,025–0,050 mm'dir: daha sıkı toleranslar elde edilebilir ancak ek finis geçişleri, sıcaklık kontrolü ve daha yüksek kabiliyetli takımlar gerektirir.
- CNC tornalama, silindirik geometri için frezelemeden tipik olarak –50% daha düşük maliyetlidir: tek kurulumda işleme, sürekli malzeme kaldırma hızı ve daha kısa çevrim süreleri bu avantajı üretir. Aynı avantaj prizmatik geometri için tersine döner.
- Diş üretimi, OD ve ID tornalama, kanal açma ve alın işleme bir CNC torna tezgahında tek kurulumda gerçekleştirilir: bu, bu özellikler ayrı makinelerde üretilseydi gerekecek operasyonlar arası yeniden bağlama ihtiyacını ve bununla birlikte yeniden bağlamanın getirdiği konumsal hataları ortadan kaldırır.
- Canlı takım tornalama merkezleri CNC tornalama ve frezelemeyi tek kurulumda birleştirir: hem tornalanmış hem de frezelenmiş özelliklere sahip parçalar için (mil kama kanalları, bağlantı altıgen düzlükleri, çapraz delinmiş portlar), canlı takım ikinci kurulumu tamamen ortadan kaldırır ve tornalanmış ile frezelenmiş özellikler arasındaki konumsal ilişkiyi korur.
- CNC tornalamada en yaygın DFM hataları şunlardır: özel takım gerektiren standart olmayan kanal genişlikleri; delik işleme çubuğu çatırtı sınırları hesaba katılmadan çaptan 5× daha derin belirtilen delikler; ve işlevden bağımsız olarak tüm özelliklerde tek tip sıkı toleranslar.
- OEM tedarik ekipleri için: CNC tornalanmış bileşenler belirtirken, en önemli çizim bilgisi her çap için tolerans sınıfı (yalnızca nominal değil), sızdırmazlık ve temas yüzeyleri için yüzey kalitesi belirtimi, ilgili özellikler arasındaki eş merkezlilik veya toplam gösterge sapması (TIR) gereksinimi ve diş tolerans sınıfıdır. Bunlardan herhangi birinin eksik olması, tedarikçileri tasarımın işlevsel amacıyla uyuşmayabilecek varsayımlar yapmaya zorlar.
Sık Sorulan Sorular
CNC tornalama nedir ve nasıl çalışır?
CNC tornalama, iş parçasının dönen bir mil üzerinde tutulduğu ve sabit bir kesici takımın — genellikle bir karbür uç — iş parçasının uzunluğu boyunca (Z ekseni) veya çapı boyunca (X ekseni) ilerlerken malzeme kaldırdığı bir işleme sürecidir. İş parçası programlanmış bir hızda döner; takım programlanmış bir ilerleme hızında hareket eder; bu kombinasyon silindirik yüzeyler, konikler, dişler, kanallar ve mil ekseni etrafında dönel simetrik olan diğer özellikleri üretir. Yuvarlak parçalar için CNC frezelemeye kıyasla birincil avantaj, aynı kurulumda kesilen tüm özelliklerin referanslarıyla aynı dönme eksenini paylaşması ve karmaşık bağlama gerektirmeden çaplar arasında 0,005–0,025 mm eşmerkezlilik üretmesidir.
CNC tornalama hangi toleransları elde edebilir?
Standart üretim CNC tornalama, bitirme tornalama çaplarında ±0,010–0,025 mm ve parça uzunluklarında ±0,025–0,050 mm elde eder. Aynı kurulumda kesilen özellikler arasındaki eşmerkezlilik tipik olarak 0,005–0,020 mm TIR'dir. Bitirme tornalama geçişlerinde yüzey kalitesi standart olarak Ra 0,8–1,6 µm'dir; daha düşük ilerleme hızlarıyla Ra 0,4–0,8 µm elde edilebilir. Daha sıkı toleranslar (±0,005 mm çap) kontrollü kesme koşulları ve sıcaklık kontrollü muayene ile hassas tornalama gerektirir. Yüksek toleranslı miller ve delikler için, tornalamadan sonra silindirik taşlama, çapları ±0,002–0,005 mm içinde elde etmek için standart yaklaşımdır.
CNC frezeleme yerine ne zaman CNC tornalama kullanmalısınız?
CNC tornalama, parçanın birincil özellikleri dönme ile tanımlandığında doğru seçimdir: çaplar, özellikler arası eşmerkezlilik, dişler ve merkezi bir eksen boyunca uzunluklar. Miller, burçlar, pimler, hidrolik bağlantı parçaları ve konnektörler tipik örneklerdir. CNC frezeleme, birincil özellikler düz yüzeyler, cepler, açısal özellikler ve çok yönlü delikler olduğunda doğrudur. Esas olarak silindirik olan ancak ikincil frezelenmiş özellikler (kama yuvaları, düz yüzeyler, çapraz delinmiş delikler) içeren parçalar için, canlı takımlı bir tornalama merkezi her iki özellik türünü tek bir kurulumda üretir. Yanlış prosesi seçmenin maliyet sonucu önemlidir — silindirik bir parça için frezeleme kullanmak, birden fazla kurulum ve daha yavaş malzeme kaldırma hızları nedeniyle aynı parçayı tornalamaktan tipik olarak –60% daha fazla maliyete sahiptir.
Hangi malzemeler CNC tornalanabilir?
Çoğu mühendislik metali ve birçok plastik CNC tornalanabilir. Alüminyum alaşımları (6061, 7075, 2024) 300–600 m/dk yüzey hızında işlenir ve tornalamada parça başına en düşük maliyettir. Paslanmaz çelik (303 serbest işlenebilir, 304, 316) 100–200 m/dk'da işlenir; 316, daha yüksek iş sertleşmesi eğilimi nedeniyle 303'ten daha yavaş ve tornalanması daha zordur. Titanyum Ti-6Al-4V 30–80 m/dk'da tornalanır ve dikkatli ısı yönetimi gerektirir. Karbon çelikleri ve alaşımlı çelikler (4140, 1018) zorluk açısından ortalamadır. Mühendislik plastikleri — POM (Delrin), naylon, PEEK, PTFE — kolayca tornalanır; PTFE ve UHMW sapmayı ve ipliksi talaş oluşumunu önlemek için dikkat gerektirir. Pirinç ve bakır alaşımları, yüksek yüzey hızları ve mükemmel yüzey kalitesi ile tornalanması en kolay malzemeler arasındadır.
Canlı takım nedir ve ne zaman gereklidir?
Canlı takım, CNC torna taretindeki dönen takım pozisyonlarını ifade eder — esasen tornalama uçlarının yanına monte edilmiş freze milleri — tornalanmış iş parçasını tornadan çıkarmadan delme, frezeleme ve kılavuz çekme özelliklerini gerçekleştirebilir. Canlı takım, esas olarak silindirik olan bir parçanın aynı zamanda frezelenmiş özellikler gerektirdiğinde gereklidir: kama yuvaları, düz yüzeyler (örn. bir bağlantı parçası üzerinde altıgen), çapraz delinmiş delikler veya radyal kanallar. Canlı takım olmadan, bu özellikler parçanın ayrı bir freze makinesine aktarılmasını ve yeniden bağlanmasını gerektirir, bu da tornalanmış ve frezelenmiş özellikler arasında konumsal hata getirir. Canlı takım ile, tam parça tek bir elleçlemede bitirilir ve tornalanmış ve frezelenmiş özellikler arasındaki konumsal ilişki, yeniden bağlama hatası eklemek yerine makinenin doğruluğu içinde korunur.
CMS mühendislik ekibi tarafından, otomotiv, havacılık, medikal cihaz, robotik ve akışkan sistem OEM üretim programları için alüminyum, paslanmaz çelik, titanyum, pirinç ve mühendislik plastiklerinde miller, burçlar, bağlantı parçaları, konnektörler, medikal vidalar, havacılık ara parçaları ve hassas tornalanmış bileşenler üreten 15+ yıllık CNC tornalama deneyimiyle yazılmıştır. Teknik referanslar: Machinery's Handbook (Tornalama Operasyonları ve Kesme Verileri), Sandvik Coromant Tornalama Uygulama Kılavuzu, ISO 965-1 (Metrik Vida Dişleri — Toleranslar), ASM Handbook Vol. 16 (İşleme — Tornalama Prosesleri ve Takımlama).
Hassas CNC Tornalanmış Bileşenler mi Tedarik Ediyorsunuz?
CMS'de, canlı takım kabiliyeti, ±0,010 mm'ye kadar sıkı tolerans kontrolü, yüzey kalitesi spesifikasyonları ve CMM ilk makale muayene raporları ile hassas CNC tornalanmış bileşenler — miller, burçlar, bağlantı parçaları, konnektörler ve hassas pimler — üretiyoruz.
[DFM incelemesi ve CNC tornalama teklifi isteyin →]


