
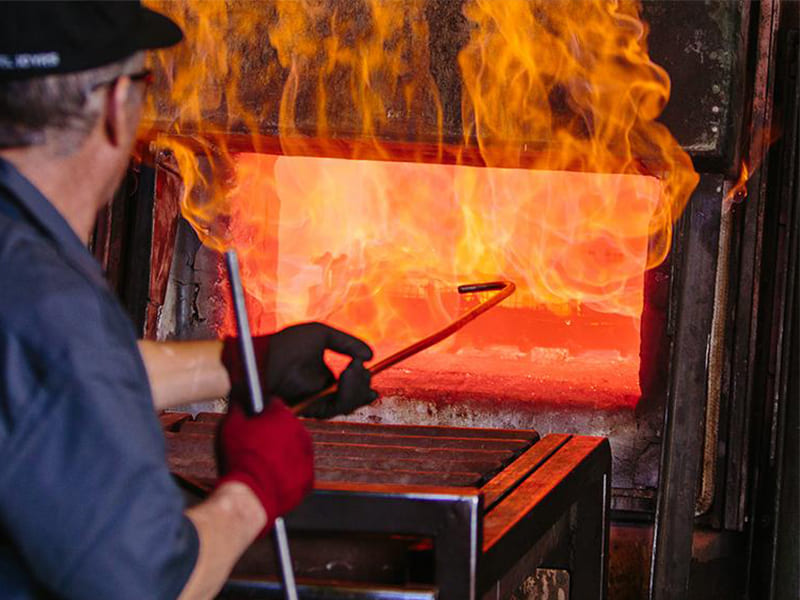
Jede CNC-Werkstatt kennt dieses Szenario: Eine Charge kaltgezogener Stahlstangen trifft ein, lässt sich unregelmäßig bearbeiten, verschleißt Wendeschneidplatten und erzeugt Teile, die sich nach dem Schruppen verziehen. Die Ursache liegt nicht an schlechtem Werkzeug oder falschen Vorschüben – sondern an Eigenspannungen und Kaltverfestigung, die durch die vorgelagerte Verarbeitung im Material eingeschlossen sind. Die Lösung ist das Glühen.
Was ist also Glühen und warum ist es für die Fertigung wichtig? Glühen ist eine kontrollierte Wärmebehandlung, bei der das Material auf eine bestimmte Temperatur erhitzt, dort gehalten und langsam abgekühlt wird, um die innere Struktur neu einzustellen. Es reduziert Eigenspannungen, stellt die Duktilität wieder her und stabilisiert die Maße – wodurch nachgelagerte Bearbeitung, Umformung und Montage weitaus berechenbarer werden. Dieser Leitfaden behandelt die metallurgischen Grundlagen, den schrittweisen Prozess, gängige Glüharten, materialspezifische Auswirkungen, Vergleiche mit anderen Wärmebehandlungen sowie praktische Anwendungen in der CNC- und Industriefertigung.
Was ist Glühen in der Materialwissenschaft?
Formale Definition
Glühen ist ein Wärmebehandlungsprozess, der durch drei kontrollierte Phasen definiert ist: Erhitzen eines Materials auf einen festgelegten Temperaturbereich, Halten (Durchwärmen) bei dieser Temperatur und anschließendes Abkühlen – typischerweise langsam. Diese Abfolge “Erhitzen → Halten → langsames Abkühlen” ist nicht willkürlich. Jede Phase erfüllt einen metallurgischen Zweck.
Das Erhitzen aktiviert die atomare Mobilität im Kristallgitter. Das Halten ermöglicht innere Veränderungen – Versetzungsumbau, Kornkeimbildung, Niveauausgleich der Zusammensetzung – die sich gleichmäßig über den Querschnitt ausbreiten. Das langsame Abkühlen verhindert die Wiedereinführung thermischer Spannungen. Zusammen reduzieren diese Phasen Eigenspannungen, stellen die Duktilität wieder her und stabilisieren das Material für die weiteren Schritte.
Wie sich Glühen von einfachem Erhitzen unterscheidet
Viele Fertigungsprozesse beinhalten Wärme – Schweißen, Umformen, sogar aggressive Bearbeitung. Eine beliebige thermische Belastung gilt jedoch nicht als Glühen. Der Unterschied liegt in der Kontrolle.
Beim Glühen werden die Temperaturziele relativ zur Rekristallisationsschwelle oder zum Phasenverhalten des Materials gewählt. Die Haltezeit gewährleistet eine gleichmäßige mikrostrukturelle Veränderung im gesamten Bauteilvolumen. Die Abkühlgeschwindigkeit bestimmt, ob die Vorteile erhalten bleiben. Schnelleres Abkühlen würde Spannungen einschließen oder unerwünschte Phasen erzeugen – und das Ergebnis eher in Richtung Härtung statt Entfestigung treiben.
Aus Bearbeitungssicht ist dies wichtig, weil Glühen ein Prozess zur Eigenschaftskontrolle ist. Die Angabe “geglüht” auf einer Zeichnung bedeutet einen definierten mikrostrukturellen Zustand, nicht nur “es wurde irgendwann heiß”.”
Warum verändert Glühen die Materialeigenschaften?
Atomare Diffusion und Versetzungen
Kaltverformung, Schweißen und schnelle Erstarrung erzeugen hohe Versetzungsdichten – Linienfehler im Kristallgitter, die weitere Verformung behindern. Infolgedessen erhöhen diese Defekte Härte und Festigkeit, während sie die Duktilität verringern. Deshalb lässt sich kaltgezogenes Stangenmaterial anders bearbeiten als geglühtes Material derselben Legierung.
Wenn Sie das Material in den Glühbereich erhitzen, gewinnen die Atome genügend Mobilität, um sich neu anzuordnen. Versetzungen annihilieren, organisieren sich in energieärmere Konfigurationen um oder werden an Korngrenzen absorbiert. Wenn die Versetzungsdichte sinkt, sinkt auch der innere Widerstand gegen Verformung. Folglich nimmt die Härte ab, die Duktilität steigt, und das Material lässt sich leichter umformen und bearbeiten.
Thermodynamische Triebkräfte
Die zugrunde liegende Physik ist einfach: Systeme bewegen sich in Richtung energieärmerer Zustände, wenn sie die Gelegenheit dazu erhalten. Kaltverformung, schnelles Abkühlen und Schweißen speichern Energie als Gitterspannung und Defekte. Das Glühen liefert die thermische Energie, die benötigt wird, um diese gespeicherte Energie durch Erholung, Rekristallisation und – wenn zu weit getrieben – Kornwachstum freizusetzen.
Während der Haltezeit richten sich Korngrenzen auf, Konzentrationsgradienten gleichen sich aus und die Defektpopulationen nehmen ab. Das langsame Abkühlen bewahrt diese stabilisierte Struktur. In der Praxis erklärt dies, warum sich geglühte Materialien gleichmäßiger bearbeiten lassen, vorhersehbarer verformen und nach Schruppschnitten weniger verziehen.
Wie funktioniert der Glühprozess Schritt für Schritt?
Erhitzen: Erreichen der Zieltemperatur
Der Prozess beginnt mit dem Erhitzen des Materials auf eine sorgfältig gewählte Glühtemperatur – typischerweise auf oder über dem Rekristallisationspunkt für Metalle. Diese Schwelle variiert je nach Legierung und vorheriger Verformungsgeschichte. Beispielsweise glüht kohlenstoffarmer Stahl (1018/1020) bei etwa 850–900 °C, während 6061-Aluminium nur 340–415 °C benötigt. Ti-6Al-4V liegt für das Spannungsarmglühen bei etwa 700–785 °C.
Noch wichtiger ist die präzise Temperaturkontrolle. Zu niedrig, und die mikrostrukturellen Veränderungen kommen vor dem Abschluss zum Stillstand. Zu hoch, und übermäßiges Kornwachstum oder Oberflächenoxidation beeinträchtigen das Bauteil. Basierend auf unseren Produktionsdaten kann eine Abweichung von ±10 °C vom Zielwert bei dünnem kaltverformtem Blechmaterial das Ergebnis von ordnungsgemäßer Rekristallisation in unkontrollierte Kornvergröberung verschieben.
Halten: Zeitabhängige mikrostrukturelle Veränderungen
Sobald die Temperatur erreicht ist, durchläuft das Material eine definierte Haltezeit. Die Zeit ist hier ebenso wichtig wie die Temperatur – Erholung und Rekristallisation schreiten mit der Dauer voran, nicht nur mit der thermischen Energie. Eine ausreichende Haltezeit gewährleistet gleichmäßige Veränderungen durch dicke Querschnitte.
Allerdings birgt Überhalten Risiken. Längere Einwirkung bei Temperatur führt zu übermäßigem Kornwachstum, was die Festigkeit reduziert und die Ermüdungsleistung verschlechtert. Nach unserer Erfahrung in der Werkstatt berechnen wir die Haltezeit für Stähle typischerweise mit etwa 1 Stunde pro 25 mm Querschnittsdicke – und validieren dann durch Härteprüfung an Musterteilen, bevor wir ganze Chargen freigeben.
Abkühlung: Warum langsames Abkühlen wichtig ist
Die Abkühlung bestimmt weitgehend, ob die Vorteile des Glühens erhalten bleiben. Langsames Abkühlen – oft im Ofen bei geschlossener Tür – ermöglicht es den Atomen, sich in stabilen, energiearmen Anordnungen zu setzen. Dies minimiert thermische Gradienten, unterdrückt neue Eigenspannungen und bewahrt die weichgeglühte Kornstruktur.
Umgekehrt kann schnelles Abkühlen die Arbeit zunichtemachen. Es führt thermische Spannungen wieder ein, fixiert Nichtigleichgewichtsphasen und erzeugt genau die Probleme, die das Glühen lösen sollte. Für Fertigungsabläufe gewährleistet kontrolliertes Abkühlen vorhersehbares Verhalten in nachfolgenden Bearbeitungs- oder Umformoperationen.
Die drei metallurgischen Stufen des Glühens
Glühen verändert Eigenschaften nicht auf einmal. Stattdessen verläuft es in drei Stufen – Erholung, Rekristallisation und Kornwachstum – jeweils mit unterschiedlichen Mechanismen und technischen Konsequenzen.
Erholung: Spannungsabbau ohne Kornveränderung
Die Erholung findet am unteren Ende des Glühbereichs statt. Die Gesamtkornstruktur bleibt intakt, aber Versetzungen ordnen sich um und werden teilweise annihiliert. Die innere Dehnungsenergie sinkt. Die Härte kann leicht abnehmen. Die Dimensionsstabilität verbessert sich.
Aus technischer Sicht ist die Erholung allein oft ausreichend, wenn das Ziel Spannungsabbau ist – zum Beispiel nach dem Schweißen oder grober CNC-Bearbeitung – ohne Festigkeit oder Korngröße wesentlich zu verändern.
Rekristallisation: Bildung neuer Körner
Wenn die Temperatur über die Rekristallisationsschwelle steigt, bilden sich neue spannungsfreie Körner und ersetzen die verformten Körner aus der Kaltverformung. Diese Stufe erzeugt die dramatischsten Eigenschaftsänderungen: Die Versetzungsdichte sinkt stark, Härte und Streckgrenze nehmen ab, und die Duktilität steigt deutlich.
Für die Fertigung ist die Rekristallisation die Stufe, die das Material “zurücksetzt”. Sie stellt die Verformbarkeit für weitere Umform- oder Bearbeitungsschritte wieder her. Ein häufiger Fehler, den wir sehen, ist, dass Kunden Glühen anfordern, ohne anzugeben, welche Stufe sie benötigen – Erholungs-Spannungsabbau und vollständige Rekristallisation erzeugen sehr unterschiedliche Materialzustände zu sehr unterschiedlichen Kosten.
Kornwachstum: Wenn Glühen zu weit geht
Wenn das Glühen bei hoher Temperatur oder übermäßig lange fortgesetzt wird, wachsen die Körner weiter, während Korngrenzen wandern, um die gesamte Grenzflächenenergie zu reduzieren. Dies senkt zwar die innere Energie weiter, führt aber zu echten technischen Problemen. Insbesondere reduzieren grobe Körner Festigkeit, Zähigkeit und Ermüdungsbeständigkeit. Auch die Oberflächengüte bei der Bearbeitung leidet.
In den meisten Anwendungen wird Kornwachstum vermieden statt angestrebt. Effektives Glühen bedeutet, an der richtigen Stufe zu stoppen.
Stufenvergleich
| Glühstufe | Mikrostrukturelle Veränderung | Eigenschaftsauswirkung | Typische Verwendung |
|---|---|---|---|
| Erholung | Spannungsreduktion, Versetzungsumordnung | Leichte Entfestigung | Stressabbau |
| Rekristallisation | Bildung neuer spannungsfreier Körner | Deutlicher Duktilitätsgewinn | Prozessrücksetzung |
| Kornwachstum | Kornvergröberung | Festigkeitsverlust | Meist unerwünscht |
Hauptarten von Glühverfahren
Glühen ist keine Einheitslösung. Verschiedene Arten zielen auf unterschiedliche Ergebnisse ab, und die falsche Auswahl verschwendet Zeit und Geld – oder erzeugt schlimmer noch den falschen Werkstoffzustand.
Vollglühen (Vollständiges Glühen)
Beim Vollglühen wird Stahl über seine kritische Umwandlungstemperatur erhitzt, zur vollständigen Austenitisierung gehalten und im Ofen langsam abgekühlt. Das Ergebnis ist ein grobes, gleichgewichtiges Ferrit-Perlit-Gefüge mit geringer Härte und hoher Duktilität. Dieses Verfahren ist Standard, wenn Gussteile oder stark umgeformte Stähle vor der Bearbeitung oder Umformung eine vollständige Rücksetzung benötigen.
Zwischenglühen (Rekristallisationsglühen)
Das Zwischenglühen ist die wichtigste Zwischenwärmebehandlung in der Blech-, Draht- und Bandproduktion. Die Temperaturen liegen unterhalb des vollständigen Umwandlungsbereichs, aber oberhalb des Rekristallisationspunkts. Dadurch wird die Duktilität wiederhergestellt, ohne das Material vollständig zu erweichen – weitere Umformschritte sind bei gleichbleibender Maßkontrolle möglich. In der Praxis wird kaltgewalztes Blech, das nach einer 40–50%-Reduktion seine Umformbarkeit verloren hat, zwischengeglüht, um das Ziehen oder Biegen fortzusetzen.
Spannungsarmglühen
Das Spannungsarmglühen arbeitet bei relativ niedrigen Temperaturen – unterhalb der Rekristallisationsschwelle. Gefügeveränderungen sind minimal. Festigkeit und Härte bleiben weitgehend unverändert. Jedoch sinken Eigenspannungen deutlich, was die Dimensionsstabilität verbessert und das Risiko von Verzug oder Rissbildung während des Betriebs oder der anschließenden Bearbeitung reduziert.
In Projekten, die wir geliefert haben, reduzierte ein zusätzlicher Spannungsarmglühzyklus zwischen Schrupp- und Schlichtbearbeitung von 4140-Stahlgehäusen die Maßabweichung bei kritischen Bohrungstoleranzen um etwa 60%.
Weitere Spezialarten
Weichglühen (Kugelglühen) wandelt lamellare Karbide in kohlenstoffreichen Stählen in kugelförmige Partikel um. Dies verbessert die Zerspanbarkeit und Umformbarkeit erheblich – unerlässlich für Stähle mit mehr als ~0,6% C, die sonst zu hart für effizientes Schneiden wären.
Isothermisches Glühen hält das Material bei einer konstanten Umwandlungstemperatur für ein gleichmäßigeres Gefüge und vorhersehbare Eigenschaften. Es wird oft verwendet, um die Zykluszeit im Vergleich zum konventionellen Vollglühen zu verkürzen.
Vergleichstabelle
| Glühart | Hauptzweck | Temperaturniveau | Typische Wirkung |
|---|---|---|---|
| Vollglühen | Maximale Erweichung | Hoch | Geringste Härte, hohe Duktilität |
| Zwischenglühen | Duktilität mid-process wiederherstellen | Mittel | Rekristallisation ohne vollständige Erweichung |
| Stressabbau | Eigenspannungen reduzieren | Niedrig | Spannungsreduktion, minimale Eigenschaftsänderung |
| Weichglühen | Zerspanbarkeit verbessern | Mittel bis hoch | Weiche Karbide, verbesserte Umformbarkeit |
| Isothermisches Glühen | Gleichmäßige Eigenschaften | Kontrolliertes Halten | Konsistentes Gefüge |
Wie Glühen verschiedene Werkstoffe beeinflusst
Glühen erzeugt nicht bei jedem Werkstoff die gleichen Ergebnisse. Kristallstruktur, Legierungselemente und die vorherige Verarbeitungsgeschichte verschieben alle das Ergebnis.
Stahl und legierte Stähle
Bei Kohlenstoffstählen erzeugt das Vollglühen ein weiches Ferrit-Perlit-Gefüge mit deutlich reduzierter Härte. Bei legierten Stählen (4140, 4340, 8620) homogenisiert kontrolliertes Glühen die Zusammensetzung und baut Spannungen aus Schmieden oder Gießen ab. Aus zerspanungstechnischer Sicht lassen sich geglühte Stähle vorhersehbarer schneiden, erzeugen weniger Werkzeugverschleiß und zeigen reduzierte Verformung während der Bearbeitung. Basierend auf unseren Produktionsdaten reduzierte die Umstellung von warmgewalztem auf geglühtes 4140-Stangenmaterial den Wendeschneidplattenverbrauch um etwa 25% bei einem kürzlichen Gehäuseprogramm.
Aluminium, Kupfer und Messing
Im Gegensatz dazu durchlaufen Nichteisenmetalle nicht die gleichen Phasenumwandlungen wie Stahl. Bei Aluminium treibt das Glühen Erholung und Rekristallisation voran – kaltverformtes 6061 erweicht schnell, sobald die Rekristallisation bei etwa 340°C beginnt, und stellt die Duktilität für weitere Umformungen wieder her. Überglühen verursacht Kornwachstum, das Festigkeit und Oberflächenqualität verschlechtert.
Kupfer reagiert ähnlich – Glühen erhöht die Duktilität stark, während die Härte reduziert wird. Bei elektrischen Bauteilen stellt das Glühen auch die Leitfähigkeit wieder her, indem die Versetzungsdichte reduziert wird. Messing profitiert vom Glühen zwischen Umformschritten, obwohl der Zinkgehalt es empfindlicher gegenüber Temperatur und Kornwachstum macht.
Glas und Kunststoffe
Glühen ist nicht auf Metalle beschränkt. Glasglühen baut innere Spannungen aus dem Abkühlen ab, verhindert Rissbildung und verbessert die optische Gleichmäßigkeit. Kunststoffglühen reduziert eingefrorene Formspannungen, verbessert die Dimensionsstabilität und Spannungsrissbeständigkeit – obwohl die strukturellen Veränderungen weit weniger dramatisch sind als bei Metallen.
Glühen vs. andere Wärmebehandlungen
Alle Wärmebehandlungen beinhalten kontrolliertes Erhitzen, aber die technische Absicht und die Ergebnisse unterscheiden sich grundlegend. Diese Prozesse zu verwechseln führt zu falschen Werkstoffzuständen in der Fertigung.
Glühen vs. Normalisieren
Beide Prozesse erhitzen Stahl auf erhöhte Temperaturen. Der Unterschied liegt in der Abkühlgeschwindigkeit. Glühen verwendet langsame Ofenabkühlung, um die Erweichung und Spannungsentlastung zu maximieren. Normalisieren kühlt an ruhender Luft, was die Korngröße verfeinert und höhere Festigkeit mit gleichmäßigerem Gefüge erzeugt.
Wählen Sie Glühen, wenn Bearbeitbarkeit und Umformbarkeit Priorität haben. Wählen Sie Normalisieren, wenn ausgewogene Festigkeit und Gleichmäßigkeit vor dem Einsatz oder einer weiteren Wärmebehandlung wichtig sind.
Glühen vs. Anlassen
Anlassen ist kein Weichmachungsprozess. Es folgt auf das Härten (Abschrecken), um die Sprödigkeit zu reduzieren, während die Festigkeit erhalten bleibt. Glühen bewirkt das Gegenteil – es senkt die Festigkeit gezielt, um die Duktilität wiederherzustellen und die Kaltverfestigung zu entfernen. In der Praxis “setzt” das Glühen das Material “zurück”. Das Anlassen „feinjustiert“ einen gehärteten Zustand.
Glühen vs. Spannungsarmglühen
Das Spannungsarmglühen arbeitet derweil bei niedrigeren Temperaturen als das Vollglühen und löst keine Rekristallisation aus. Es konzentriert sich darauf, Eigenspannungen zu reduzieren, ohne Festigkeit oder Gefügestruktur zu verändern. Das Glühen geht weiter – es bewirkt Erholung, Rekristallisation und erhebliche Veränderungen von Härte und Duktilität.
Verwenden Sie Spannungsarmglühen, um Maße zu stabilisieren. Verwenden Sie Glühen, um das Materialverhalten zu verändern.
Wärmebehandlungsvergleich
| Prozess | Hauptziel | Abkühlmethode | Rekristallisation? | Ergebnis |
|---|---|---|---|---|
| Glühen | Maximale Duktilität, Spannungsabbau | Sehr langsam (Ofen) | Ja | Weiches, stabiles Gefüge |
| Normalisierung | Gleichmäßige Festigkeit, Kornfeinung | Luftabkühlung | Teilweise | Fester als geglüht |
| Anlassen | Zähigkeit nach dem Härten | Kontrolliert | Nein | Festigkeits-Zähigkeits-Gleichgewicht |
| Spannungsarmglühen | Eigenspannungen reduzieren | Langsam | Nein | Formstabilität |
Wo Glühen in der CNC- und industriellen Fertigung passt
Vor der CNC-Bearbeitung
Glühen vor der Bearbeitung weicht gegossenes, geschmiedetes oder kaltverformtes Material auf, um die Bearbeitbarkeit zu verbessern. Geringere Härte bedeutet geringere Schnittkräfte, gleichmäßigere Spanbildung, weniger Werkzeugverschleiß und bessere Oberflächengüte. Bei Stählen und kaltverfestigten Aluminiumlegierungen führt das Überspringen des Glühens vor der Bearbeitung häufig zu Rattern, schlechter Oberflächenqualität und Maßabweichungen während des Schneidens.
Darüber hinaus verbessert das Glühen vor der Bearbeitung die Dimensionsstabilität. Ungleichmäßig während des Schruppens freigesetzte Eigenspannungen führen dazu, dass sich Teile bewegen – manchmal genug, um kritische Merkmale aus der Toleranz zu drücken. In unserer Werkstattpraxis reduzierte das Glühen von 17-4 PH-Edelstahlmaterial vor dem Schruppen die Ausschussrate bei einem kürzlichen Luftfahrt-Bracket-Programm von 12% auf unter 2%.
Nach dem Schweißen und Umformen
Schweißen erzeugt wärmebeeinflusste Zonen mit ungleichmäßigen Spannungsverteilungen. Umformen führt Kaltverfestigung ein. Infolgedessen baut das Nachbearbeitungsglühen Eigenspannungen ab, stellt die Duktilität wieder her und verringert die Wahrscheinlichkeit von Rissen oder Verzug. Bei Schweißbaugruppen homogenisiert es die mechanischen Eigenschaften über die Verbindung. Bei gebogenen oder tiefgezogenen Teilen stellt es die durch Kaltverfestigung verlorene Duktilität wieder her.
In Produktionsabläufen
Viele Produktionsumgebungen positionieren das Glühen als wiederholbaren Zwischenschritt: Umformen → Glühen → Sekundärumformen oder Bearbeitung. Dieser Ansatz ermöglicht es Herstellern, Umformgrenzen zu erweitern und gleichzeitig die Materialkontrolle aufrechtzuerhalten. In der Serienproduktion balancieren standardisierte Glühpläne Zykluszeit, Energiekosten und Eigenschaftskonsistenz über große Teileserien aus.
Praktische Überlegungen und Einschränkungen
Temperaturkontrolle und Prozessgenauigkeit
Glühergebnisse hängen stark von Temperaturgenauigkeit und -gleichmäßigkeit ab. Bereits eine Abweichung von ±15°C kann dünne, kaltverformte Teile von ordnungsgemäßer Rekristallisation in unkontrolliertes Kornwachstum verschieben. Die Spezifikation des Glühens mit Temperaturbereichen – nicht nur Nennwerten – ist unerlässlich. Bei kritischen Teilen liefert die Thermoelement-Verifizierung an mehreren Zonen im Ofen die Dokumentation, die zur Erfüllung der AS9100- oder NADCAP-Auditanforderungen erforderlich ist.
Ofenauswahl
Die Ofenwahl beeinflusst direkt Oberflächenqualität, Kosten und Konsistenz. Kastenöfen bewältigen allgemeines Chargenglühen, bieten jedoch begrenzte Atmosphärenkontrolle. Öfen mit kontrollierter Atmosphäre reduzieren Oxidation und Entkohlung – wichtig für Stähle und Kupferlegierungen. Vakuumöfen liefern die höchste Oberflächenreinheit und Dimensionsstabilität, verursachen jedoch deutlich höhere Betriebskosten. Infolgedessen führt die Auswahl des falschen Ofentyps zu Oberflächenzunder, Materialverlust oder zusätzlichen Nachbearbeitungsschritten.
Kosten- und Zykluszeitrealitäten
Glühen ist von Natur aus zeit- und energieintensiv. Langsames Aufheizen und Abkühlen erhöhen die Zykluszeit und beeinflussen den Durchsatz – besonders bei großen oder dicken Bauteilen. Die Ofenkapazität kann die Teilegröße einschränken oder eine Chargenaufteilung in der Produktion erzwingen. Aus fertigungstechnischer Sicht muss das Glühen als wertschöpfender Schritt gerechtfertigt sein. Die Vorteile – bessere Bearbeitbarkeit, weniger Ausschuss, engere Maßkontrolle – müssen die Kosten für Wärmebehandlung, Handhabung und zusätzliche Durchlaufzeit überwiegen.
Wichtige technische Erkenntnisse
Glühen ist ein grundlegendes Werkzeug zur Kontrolle der Materialmikrostruktur und -eigenschaften – nicht nur ein Erwärmungsschritt. Durch die Ermöglichung von Erholung, Rekristallisation und kontrollierter Stabilisierung setzt es das Materialverhalten nach Verformung, Schweißen, Gießen oder vorheriger Verarbeitung zurück. Sein technischer Wert zeigt sich in verbesserter Bearbeitbarkeit, Dimensionsstabilität und Prozesszuverlässigkeit. Geglühte Materialien schneiden konsistenter, verziehen sich weniger während CNC-Operationen und liefern vorhersehbarere mechanische Leistung über Produktionschargen hinweg.
Ebenso wichtig ist, dass das Glühen eine korrekte Spezifikation erfordert. Temperaturbereich, Haltezeit, Abkühlrate und Glühtyp müssen zum Material und zum Fertigungsziel passen. Wenn Ihr nächstes Projekt Teile umfasst, bei denen der Materialzustand die Bearbeitungsqualität oder Dimensionsstabilität beeinflusst, [kontaktieren Sie unser Ingenieurteam], um Wärmebehandlungsspezifikation, Legierungsauswahl und Prozessreihenfolge für Ihre Anwendung zu besprechen.
FAQ: Häufige Fragen zum Glühen
Was ist der Hauptzweck des Glühens?
Glühen kontrolliert und stabilisiert Materialeigenschaften durch Modifikation der internen Mikrostruktur. In der Praxis baut es Eigenspannungen ab, stellt die Duktilität nach Kaltverformung wieder her, verbessert die Bearbeitbarkeit und gewährleistet konsistentes Verhalten während weiterer Fertigung oder Nutzung. Speziell für die CNC-Bearbeitung reduziert das Glühen vor dem Schneiden oft den Werkzeugverschleiß um 20–30% und verbessert die Dimensionsstabilität bei komplexen Teilen erheblich.
Macht Glühen ein Material immer weicher?
Nicht unbedingt. Das Ausmaß der Entfestigung hängt von der Glühart und der Temperatur ab. Spannungsarmglühen reduziert hauptsächlich Eigenspannungen bei minimaler Härteänderung. Eine signifikante Entfestigung tritt nur auf, wenn Rekristallisation stattfindet – was ein Erhitzen über die Rekristallisationsschwelle des Materials erfordert. Die richtige Glühart für das richtige Ziel zu spezifizieren, vermeidet sowohl Überentfestigung als auch unzureichende Behandlung.
Wie bestimmen Ingenieure die Glühtemperatur?
Die Glühtemperatur hängt von Materialart, Legierungszusammensetzung und vorheriger Verarbeitung ab. Ingenieure beziehen sich auf Rekristallisationstemperaturbereiche, Phasendiagramme (für Stähle) und Spezifikationen wie AMS 2750 (Pyrometrie) und AMS 2759 (Wärmebehandlung von Stahlteilen). Das Ziel muss hoch genug sein, um atomare Diffusion zu aktivieren, aber niedrig genug, um Schmelzen, Phaseninstabilität oder übermäßiges Kornwachstum zu vermeiden.
Kann Glühen die CNC-Zerspanbarkeit verbessern?
Ja – oft drastisch. Glühen senkt Schnittkräfte, reduziert Werkzeugverschleiß und minimiert Bauteilverzug während der Bearbeitung. Deshalb werden Guss-, Schmiede- oder kaltverformte Materialien üblicherweise vor Präzisions-CNC-Operationen geglüht. In unserer Erfahrung rechtfertigt die Verbesserung der Zerspanbarkeit bei kaltverfestigten legierten Stählen den zusätzlichen Wärmebehandlungsschritt in nahezu jedem Produktionsprogramm.
Was passiert, wenn das Glühen falsch durchgeführt wird?
Falsches Glühen schafft neue Probleme. Unzureichende Temperatur oder Zeit hinterlässt Eigenspannungen und ungleichmäßige Eigenschaften. Übermäßige Temperatur oder Haltezeit verursacht Kornwachstum, Festigkeitsverlust und Oberflächenoxidation. Schlechte Kühlkontrolle führt thermische Spannungen wieder ein. Das Ergebnis sind Teile, die unvorhersehbar bearbeitet werden, die Prüfung nicht bestehen oder sich im Betrieb verziehen. Richtige Parameterauswahl und Ofenprozesskontrolle sind essenziell – nicht optional.


