
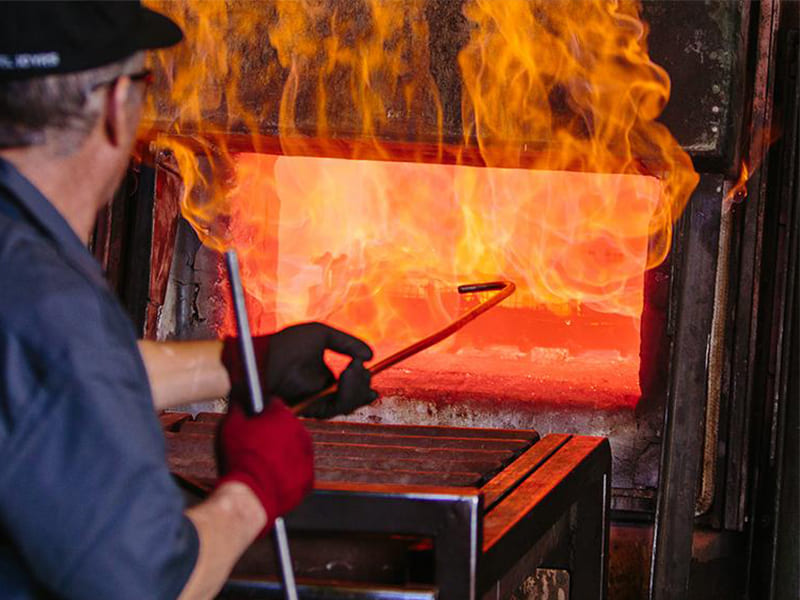
Her CNC atölyesi bu senaryoyla karşılaşmıştır: bir parti soğuk çekilmiş çelik çubuk stoku gelir, düzensiz işlenir, uçları yakar ve kaba işleme sonrası çarpılan parçalar üretir. Kök neden kötü takım veya yanlış ilerleme değildir — malzemeye yukarı akış işlemlerinden kilitlenmiş artık gerilme ve iş sertleşmesidir. Çözüm tavlamadır.
Peki tavlama nedir ve imalat için neden önemlidir? Tavlama, malzemeyi belirli bir sıcaklığa ısıtan, orada tutan ve iç yapıyı sıfırlamak için yavaşça soğutan kontrollü bir ısıl işlemdir. Artık gerilmeyi azaltır, sünekliği geri kazandırır ve boyutları stabilize eder — böylece sonraki işleme, şekillendirme ve montaj çok daha öngörülebilir hale gelir. Bu kılavuz, metalurjik prensipleri, adım adım süreci, yaygın tavlama türlerini, malzemeye özgü etkileri, diğer ısıl işlemlerle karşılaştırmaları ve CNC ile endüstriyel imalattaki pratik uygulamaları kapsar.
Malzeme Biliminde Tavlama Nedir?
Resmi Tanım
Tavlama, üç kontrollü aşamayla tanımlanan bir ısıl işlem sürecidir: malzemeyi belirli bir sıcaklık aralığına ısıtma, o sıcaklıkta tutma (bekletme) ve ardından soğutma — genellikle yavaşça. Bu “ısıt → tut → yavaş soğut” dizisi keyfi değildir. Her aşama metalurjik bir amaca hizmet eder.
Isıtma, kristal kafes içindeki atomik hareketliliği aktive eder. Tutma, iç değişimlerin — dislokasyon yeniden düzenlenmesi, tane çekirdeklenmesi, bileşimsel dengeleme — kesit boyunca homojen olarak ilerlemesini sağlar. Yavaş soğutma, termal gerilmenin yeniden oluşmasını önler. Bu aşamalar birlikte artık gerilmeyi azaltır, sünekliği geri kazandırır ve malzemeyi sonraki her ne olursa olsun stabilize eder.
Tavlamanın Basit Isıtmadan Farkı
Birçok imalat süreci ısı içerir — kaynak, şekillendirme, hatta agresif işleme. Ancak rastgele termal maruziyet tavlama olarak nitelendirilmez. Ayrım kontroldedir.
Tavlamada sıcaklık hedefleri, malzemenin yeniden kristalleşme eşiğine veya faz davranışına göre seçilir. Bekletme süresi, parça hacmi boyunca homojen mikroyapısal değişimi sağlar. Soğutma hızı, faydaların kalıp kalmayacağını belirler. Daha hızlı soğutma gerilmeyi kilitleyebilir veya istenmeyen fazlar oluşturabilir — sonucu yumuşatma yerine sertleştirmeye doğru iter.
İşleme açısından bu önemlidir çünkü tavlama bir özellik kontrol sürecidir. Bir çizime “tavlanmış durum” belirtmek, tanımlanmış bir mikroyapısal durum anlamına gelir, sadece “bir noktada ısındı” değil.”
Tavlama Malzeme Özelliklerini Neden Değiştirir?
Atomik Difüzyon ve Dislokasyonlar
Soğuk işleme, kaynak ve hızlı katılaşma, yüksek yoğunlukta dislokasyonlar oluşturur — kristal kafeste daha fazla deformasyona direnen çizgi kusurları. Sonuç olarak, bu kusurlar sünekliği azaltırken sertliği ve mukavemeti artırır. Bu yüzden soğuk çekilmiş çubuk stoku, aynı alaşımın tavlanmış stokundan farklı işlenir.
Malzemeyi tavlama aralığına ısıttığınızda, atomlar yeniden düzenlenmek için yeterli hareketlilik kazanır. Dislokasyonlar yok olur, daha düşük enerjili konfigürasyonlara yeniden düzenlenir veya tane sınırlarında absorbe edilir. Dislokasyon yoğunluğu düştükçe, deformasyona karşı iç direnç de düşer. Sonuç olarak sertlik düşer, süneklik artar ve malzeme şekillendirilmesi ve işlenmesi daha kolay hale gelir.
Termodinamik İtici Güçler
Altında yatan fizik basittir: sistemler fırsat verildiğinde daha düşük enerji durumlarına doğru hareket eder. Soğuk işleme, hızlı soğutma ve kaynak, enerjiyi kafes gerilmesi ve kusurlar olarak depolar. Tavlama, bu depolanan enerjiyi toparlanma, yeniden kristalleşme ve — çok ileri gidilirse — tane büyümesi yoluyla serbest bırakmak için gereken termal enerjiyi sağlar.
Bekletme süresi boyunca tane sınırları düzleşir, bileşimsel gradyanlar dengelenir ve kusur popülasyonları azalır. Yavaş soğutma bu stabilize yapıyı korur. Pratikte bu, tavlanmış malzemelerin neden daha tutarlı işlendiğini, daha öngörülebilir şekilde deforme olduğunu ve kaba işleme kesimlerinden sonra daha az çarpıldığını açıklar.
Tavlama Süreci Adım Adım Nasıl İşler?
Isıtma: Hedef Sıcaklığa Ulaşma
Süreç, malzemenin dikkatlice seçilmiş bir tavlama sıcaklığına ısıtılmasıyla başlar — metaller için genellikle yeniden kristalleşme noktasında veya üzerinde. Bu eşik alaşıma ve önceki deformasyon geçmişine göre değişir. Örneğin, düşük karbonlu çelik (1018/1020) yaklaşık 850–900°C'de tavlanırken, 6061 alüminyum sadece 340–415°C gerektirir. Ti-6Al-4V, gerilme giderme tavlaması için yaklaşık 700–785°C civarındadır.
Daha da önemlisi, hassas sıcaklık kontrolü önemlidir. Çok düşük olursa, mikroyapısal değişimler tamamlanmadan durur. Çok yüksek olursa, aşırı tane büyümesi veya yüzey oksidasyonu parçayı bozar. Üretim verilerimize göre, ince soğuk işlenmiş sac stokunda hedeften ±10°C sapma, sonuçları uygun yeniden kristalleşmeden kontrolsüz tane kabalaşmasına kaydırabilir.
Tutma: Zamana Bağlı Mikroyapısal Değişimler
Sıcaklığa ulaşıldığında, malzeme belirli bir süre bekletilir. Burada zaman sıcaklık kadar önemlidir — toparlanma ve yeniden kristalleşme sadece termal enerjiyle değil, süreyle ilerler. Yeterli bekletme süresi, kalın kesitler boyunca homojen değişimi sağlar.
Ancak, aşırı tavlama riski beraberinde getirir. Sıcaklıkta uzun süreli maruz kalma, aşırı tane büyümesine yol açarak mukavemeti düşürür ve yorulma performansını bozar. Atölye deneyimimizde, çelikler için tavlama süresini genellikle kesit kalınlığının her 25 mm'si için yaklaşık 1 saat olarak hesaplarız — ardından tam partileri onaylamadan önce numune parçalar üzerinde sertlik testi ile doğrularız.
Soğutma: Yavaş Soğumanın Neden Önemli Olduğu
Soğutma, tavlama faydalarının kalıcı olup olmayacağını büyük ölçüde belirler. Yavaş soğutma — genellikle kapı kapalıyken fırın içinde — atomların kararlı, düşük enerjili düzenlemelere yerleşmesini sağlar. Bu, termal gradyanları en aza indirir, yeni kalıntı gerilimi bastırır ve yumuşatılmış tane yapısını korur.
Tersine, hızlı soğutma yapılan işi geri alabilir. Termal gerilimi yeniden ortaya çıkarır, dengesiz fazları kilitler ve tavlamanın çözmesi gereken sorunları yaratır. Üretim iş akışları için kontrollü soğutma, sonraki işleme veya şekillendirme operasyonlarında öngörülebilir davranış sağlar.
Tavlamanın Üç Metalurjik Aşaması
Tavlama özellikleri bir anda değiştirmez. Bunun yerine, her biri farklı mekanizmalara ve mühendislik sonuçlarına sahip üç aşamada ilerler — toparlanma, yeniden kristalleşme ve tane büyümesi.
Toparlanma: Tane Değişimi Olmadan Gerilim Giderme
Toparlanma, tavlama aralığının alt ucunda gerçekleşir. Genel tane yapısı bozulmadan kalır, ancak dislokasyonlar yeniden düzenlenir ve kısmen yok olur. İç gerinim enerjisi düşer. Sertlik hafifçe azalabilir. Boyutsal kararlılık iyileşir.
Mühendislik açısından, amaç gerilim giderme olduğunda — örneğin kaynak sonrası veya kaba CNC işleme sonrası — mukavemeti veya tane boyutunu önemli ölçüde değiştirmeden tek başına toparlanma genellikle yeterlidir.
Yeniden Kristalleşme: Yeni Tane Oluşumu
Sıcaklık yeniden kristalleşme eşiğini aştığında, yeni gerinimsiz taneler çekirdeklenir ve soğuk işlemeden kalan deforme tanelerin yerini alır. Bu aşama en çarpıcı özellik değişikliklerini üretir: dislokasyon yoğunluğu keskin şekilde düşer, sertlik ve akma mukavemeti azalır ve süneklik önemli ölçüde artar.
Üretim için yeniden kristalleşme, malzemeyi “sıfırlayan” aşamadır. Sonraki şekillendirme veya işleme için işlenebilirliği geri kazandırır. Sık karşılaştığımız bir tuzak, müşterilerin hangi aşamaya ihtiyaç duyduklarını belirtmeden tavlama talep etmeleridir — toparlanma düzeyinde gerilim giderme ve tam yeniden kristalleşme, çok farklı maliyetlerle çok farklı malzeme koşulları üretir.
Tane Büyümesi: Tavlama Çok İleri Gittiğinde
Tavlama yüksek sıcaklıkta veya aşırı süre devam ederse, toplam tane sınırı enerjisini azaltmak için sınırlar göç ettikçe taneler büyümeye devam eder. Bu, iç enerjiyi daha da düşürse de gerçek mühendislik sorunlarına yol açar. Özellikle, kaba taneler mukavemeti, tokluğu ve yorulma direncini azaltır. İşleme sırasında yüzey kalitesi de olumsuz etkilenir.
Çoğu uygulamada, tane büyümesi hedeflenmek yerine kaçınılır. Etkili tavlama, doğru aşamada durmak anlamına gelir.
Aşama Karşılaştırması
| Tavlama Aşaması | Mikroyapısal Değişim | Özellik Etkisi | Tipik Kullanım |
|---|---|---|---|
| Toparlanma | Gerilim azalması, dislokasyon yeniden düzenlenmesi | Hafif yumuşama | Stres giderici |
| Yeniden Kristalleşme | Yeni gerilimsiz taneler oluşur | Büyük süneklik kazancı | Proses sıfırlama |
| Tane büyümesi | Tane irileşmesi | Mukavemet kaybı | Genellikle istenmeyen |
Tavlama Proseslerinin Ana Türleri
Tavlama her derde deva değildir. Farklı türler farklı sonuçları hedefler ve yanlış olanı seçmek zaman ve para kaybettirir — daha kötüsü, yanlış malzeme koşuluna yol açar.
Tam (Komple) Tavlama
Tam tavlama, çeliği kritik dönüşüm sıcaklığının üzerine ısıtır, tam östenitleşme için bekletir ve fırın içinde yavaşça soğutur. Sonuç, düşük sertlik ve yüksek süneklik ile kaba, denge durumunda ferrit-perlit mikroyapısıdır. Bu proses, dökümlerin veya ağır şekillendirilmiş çeliklerin işleme veya şekillendirme öncesinde tam bir sıfırlamaya ihtiyaç duyduğu durumlarda standarttır.
Proses Tavlaması (Yeniden Kristalleşme Tavlaması)
Proses tavlaması, sac metal, tel ve şerit üretiminde iş atı olan ara ısıl işlemdir. Sıcaklık hedefleri tam dönüşüm aralığının altında ancak yeniden kristalleşme noktasının üzerinde yer alır. Bu, malzemeyi tamamen yumuşatmadan sünekliği geri kazandırır — boyutsal kontrolü korurken ek şekillendirme adımlarına olanak tanır. Pratikte, –50 indirgemeden sonra tüm şekillendirilebilirliğini kaybeden soğuk haddelenmiş sac, çekme veya bükmeye devam etmek için proses tavlamasına tabi tutulur.
Gerilim Giderme Tavlaması
Gerilim giderme tavlaması nispeten düşük sıcaklıklarda — yeniden kristalleşme eşiğinin altında — çalışır. Mikroyapısal değişiklikler minimaldir. Mukavemet ve sertlik büyük ölçüde değişmez. Ancak, kalıntı gerilimler önemli ölçüde düşer, boyutsal kararlılığı iyileştirir ve servis veya sonraki işleme sırasında distorsiyon veya çatlama riskini azaltır.
Teslim ettiğimiz projelerde, 4140 çelik gövdelerde kaba ve finiş işleme arasına bir gerilim giderme çevrimi eklemek, kritik delik toleranslarında boyutsal kaymayı yaklaşık azalttı.
Diğer Özelleşmiş Türler
Küreselleştirme tavlaması yüksek karbonlu çeliklerdeki lameller karbürleri küresel parçacıklara dönüştürür. Bu, işlenebilirliği ve şekillendirilebilirliği çarpıcı biçimde iyileştirir — aksi takdirde verimli kesim için çok sert olacak ~%0,6 C üzerindeki çelikler için esastır.
İzotermal tavlama malzemeyi daha homojen bir mikroyapı ve öngörülebilir özellikler için sabit bir dönüşüm sıcaklığında bekletir. Geleneksel tam tavlamaya kıyasla çevrim süresini kısaltmak için sıklıkla kullanılır.
Karşılaştırma Tablosu
| Tavlama Türü | Birincil Amaç | Sıcaklık Seviyesi | Tipik Etki |
|---|---|---|---|
| Tam tavlama | Maksimum yumuşatma | Yüksek | En düşük sertlik, yüksek süneklik |
| Proses tavlaması | Proses ortasında sünekliği geri kazandırma | Orta | Tam yumuşatma olmadan yeniden kristalleşme |
| Stres giderici | Kalıntı gerilimi azaltma | Düşük | Gerilim azaltma, minimal özellik değişimi |
| Küreselleştirme | İşlenebilirliği iyileştirme | Orta-yüksek | Yumuşak karbürler, iyileştirilmiş şekillendirilebilirlik |
| İzotermal | Homojen özellikler | Kontrollü bekletme | Tutarlı mikroyapı |
Tavlamanın Farklı Malzemeleri Nasıl Etkilediği
Tavlama her malzemede aynı sonuçları üretmez. Kristal yapı, alaşım elementleri ve önceki işleme geçmişi sonucu değiştirir.
Çelik ve Alaşımlı Çelikler
Karbon çeliklerinde, tam tavlama sertliği önemli ölçüde azaltılmış yumuşak bir ferrit-perlit yapısı üretir. Alaşımlı çelikler (4140, 4340, 8620) için kontrollü tavlama, bileşimi homojenleştirir ve dövme veya dökümden kaynaklanan gerilimleri giderir. İşleme açısından, tavlanmış çelikler daha öngörülebilir kesilir, daha az takım aşınması oluşturur ve işleme operasyonları sırasında azalmış distorsiyon gösterir. Üretim verilerimize dayanarak, sıcak haddelenmişten tavlanmış 4140 çubuk stoğuna geçiş, son bir gövde programında uç tüketimini yaklaşık azalttı.
Alüminyum, Bakır ve Pirinç
Buna karşılık, demir dışı metaller çelikle aynı faz dönüşümlerine uğramaz. Alüminyumda tavlama, toparlanma ve yeniden kristalleşmeyi tetikler — soğuk işlenmiş 6061, yaklaşık 340°C'de yeniden kristalleşme başladığında hızla yumuşar ve daha fazla şekillendirme için sünekliği geri kazandırır. Aşırı tavlama, mukavemeti ve yüzey kalitesini bozan tane büyümesine neden olur.
Bakır benzer şekilde tepki verir — tavlama sünekliği keskin biçimde artırırken sertliği azaltır. Elektrik bileşenleri için tavlama, dislokasyon yoğunluğunu azaltarak iletkenliği de geri kazandırır. Pirinç, şekillendirme adımları arasında tavlamadan fayda görür, ancak çinko içeriği onu sıcaklığa ve tane büyümesine karşı daha hassas hale getirir.
Cam ve Plastikler
Tavlama metallerle sınırlı değildir. Cam tavlaması, soğumadan kaynaklanan iç gerilimleri giderir, çatlamayı önler ve optik homojenliği iyileştirir. Plastik tavlaması, kalıplanmış gerilimleri azaltır, boyutsal kararlılığı ve gerilim çatlağı direncini iyileştirir — ancak yapısal değişiklikler metallerdekinden çok daha az çarpıcıdır.
Tavlama vs. Diğer Isıl İşlemler
Tüm ısıl işlemler kontrollü ısıtma içerir, ancak mühendislik amacı ve sonuçları temelden farklıdır. Bu süreçleri karıştırmak, atölye zemininde yanlış malzeme koşullarına yol açar.
Tavlama vs. Normalizasyon
Her iki süreç de çeliği yüksek sıcaklıklara ısıtır. Fark, soğutma hızıdır. Tavlama, yumuşamayı ve gerilim gidermeyi en üst düzeye çıkarmak için yavaş fırın soğutması kullanır. Normalizasyon, durgun havada soğutma yapar; bu, tane boyutunu inceltir ve daha homojen bir mikro yapı ile daha yüksek mukavemet üretir.
İşlenebilirlik ve şekillendirilebilirlik öncelikli olduğunda tavlamayı seçin. Servis veya daha ileri ısıl işlem öncesinde dengeli mukavemet ve homojenlik önemli olduğunda normalizasyonu seçin.
Tavlama vs. Menevişleme
Menevişleme bir yumuşatma süreci değildir. Mukavemeti korurken gevreklıği azaltmak için sertleştirme (su verme) sonrasında uygulanır. Tavlama ise tam tersini yapar — süneklıği geri kazanmak ve iş sertleşmesini gidermek için mukavemeti kasıtlı olarak düşürür. Pratik anlamda, tavlama malzemeyi “sıfırlar”. Menevişleme, sertleştirilmiş bir durumu “ince ayar” yapar.
Tavlama vs. Gerilim Giderme
Bu arada, gerilim giderme tam tavlamadan daha düşük sıcaklıklarda çalışır ve yeniden kristalleşmeyi tetiklemez. Odağını, mukavemeti veya tane yapısını değiştirmeden kalıntı gerilimi azaltmaya daraltır. Tavlama daha ileri gider — toparlanma, yeniden kristalleşme ve sertlik ile süneklikte önemli değişikliklere neden olur.
Boyutsal stabilite için gerilim giderme kullanın. Malzeme davranışını değiştirmek için tavlama kullanın.
Isıl İşlem Karşılaştırması
| Süreç | Birincil Amaç | Soğutma Yöntemi | Yeniden Kristalleşme? | Sonuç |
|---|---|---|---|---|
| Tavlama | Maksimum süneklik, gerilim giderme | Çok yavaş (fırın) | Evet | Yumuşak, kararlı yapı |
| Normalleştirme | Homojen mukavemet, tane incelmesi | Havada soğutma | Kısmi | Tavlanmıştan daha güçlü |
| Temperleme | Sertleştirme sonrası tokluk | Kontrollü | Hayır | Mukavemet-tokluk dengesi |
| Gerilim giderme | Kalıntı gerilimi azaltma | Yavaş | Hayır | Boyutsal kararlılık |
Tavlamanın CNC ve Endüstriyel Üretimdeki Yeri
CNC İşleme Öncesi
İşleme öncesi tavlama, döküm, dövme veya soğuk işlenmiş stokun işlenebilirliğini artırmak için yumuşatır. Daha düşük sertlik, daha düşük kesme kuvvetleri, daha tutarlı talaş oluşumu, daha az takım aşınması ve daha iyi yüzey kalitesi anlamına gelir. Çelikler ve iş sertleşmesine uğramış alüminyum alaşımları için, işleme öncesi tavlamanın atlanması genellikle titreşim, kötü yüzey kalitesi ve kesme sırasında boyutsal kaymaya yol açar.
Ayrıca, işleme öncesi tavlama boyutsal stabiliteyi iyileştirir. Kaba işleme sırasında eşit olmayan şekilde açığa çıkan kalıntı gerilim, parçaların hareket etmesine neden olur — bazen kritik özellikleri tolerans dışına itecek kadar. Atölye deneyimimizde, kaba işleme öncesi 17-4 PH paslanmaz stokun tavlanması, yakın tarihli bir havacılık braket programında ret oranlarını 12%'den 2%'nin altına düşürdü.
Kaynak ve Şekillendirme Sonrası
Kaynak, eşit olmayan gerilim dağılımlarına sahip ısıdan etkilenen bölgeler oluşturur. Şekillendirme iş sertleşmesine neden olur. Sonuç olarak, işlem sonrası tavlama kalıntı gerilimi giderir, süneklıği geri kazanır ve çatlama veya çarpılma olasılığını azaltır. Kaynaklı montajlar için, bağlantı boyunca mekanik özellikleri homojenleştirir. Bükülmüş veya derin çekilmiş parçalar için, iş sertleşmesi nedeniyle kaybedilen süneklıği geri kazanır.
Üretim İş Akışlarında
Birçok üretim ortamı tavlamayı tekrarlanabilir bir ara adım olarak konumlandırır: Şekillendirme → Tavlama → İkincil Şekillendirme veya İşleme. Bu yaklaşım, üreticilerin malzeme kontrolünü korurken şekillendirme sınırlarını zorlamasına olanak tanır. Parti üretiminde, standartlaştırılmış tavlama programları çevrim süresi, enerji maliyeti ve büyük parça serileri boyunca özellik tutarlılığını dengeler.
Pratik Hususlar ve Sınırlamalar
Sıcaklık Kontrolü ve Süreç Doğruluğu
Tavlama sonuçları büyük ölçüde sıcaklık doğruluğuna ve homojenliğine bağlıdır. ±15°C'lik bir sapma bile ince, soğuk işlenmiş parçaları uygun yeniden kristalleşmeden kontrolsüz tane büyümesine kaydırabilir. Tavlamanın sıcaklık aralıklarıyla — sadece nominal değerlerle değil — belirtilmesi esastır. Kritik parçalar için, fırın içindeki birden fazla bölgede termokupl doğrulaması, AS9100 veya NADCAP denetim gereksinimlerini karşılamak için gereken dokümantasyonu sağlar.
Fırın Seçimi
Fırın seçimi yüzey kalitesini, maliyeti ve tutarlılığı doğrudan etkiler. Kutu fırınlar genel amaçlı parti tavlamasını karşılar ancak sınırlı atmosfer kontrolü sunar. Kontrollü atmosfer fırınları oksidasyonu ve dekarbürizasyonu azaltır — çelikler ve bakır alaşımları için önemlidir. Vakum fırınları en yüksek yüzey temizliğini ve boyutsal stabiliteyi sağlar ancak önemli ölçüde daha yüksek işletme maliyetleri taşır. Sonuç olarak, yanlış fırın tipinin seçilmesi yüzey kabuklanmasına, malzeme kaybına veya ek işlem sonrası bitirme adımlarına yol açar.
Maliyet ve Çevrim Süresi Gerçekleri
Tavlama doğası gereği zaman ve enerji yoğundur. Yavaş ısıtma ve soğutma çevrim süresini artırır ve verimi etkiler — özellikle büyük veya kalın bileşenler için. Fırın kapasitesi parça boyutunu kısıtlayabilir veya üretimde parti bölünmesini zorlayabilir. Üretim perspektifinden, tavlama katma değerli bir adım olarak gerekçelendirilmelidir. Faydalar — daha iyi işlenebilirlik, daha az ret, daha sıkı boyutsal kontrol — ısıl işlem, elleçleme ve ek teslim süresi maliyetinden ağır basmalıdır.
Temel Mühendislik Çıkarımları
Tavlama, malzeme mikro yapısını ve özelliklerini kontrol etmek için temel bir araçtır — sadece bir ısıtma adımı değildir. Toparlanma, yeniden kristalleşme ve kontrollü stabilizasyonu mümkün kılarak, deformasyon, kaynak, döküm veya önceki işleme sonrasında malzeme davranışını sıfırlar. Mühendislik değeri, gelişmiş işlenebilirlik, boyutsal stabilite ve süreç güvenilirliği olarak kendini gösterir. Tavlanmış malzemeler daha tutarlı keser, CNC operasyonları sırasında daha az distorsiyona uğrar ve üretim partileri boyunca daha öngörülebilir mekanik performans sunar.
Aynı derecede önemli olarak, tavlama doğru spesifikasyon gerektirir. Sıcaklık aralığı, tutma süresi, soğutma hızı ve tavlama tipi malzeme ve üretim hedefiyle eşleşmelidir. Bir sonraki projeniz malzeme durumunun işleme kalitesini veya boyutsal stabiliteyi etkilediği parçalar içeriyorsa, uygulamanız için ısıl işlem spesifikasyonu, alaşım seçimi ve süreç sıralamasını görüşmek üzere [mühendislik ekibimizle iletişime geçin].
SSS: Tavlama Hakkında Sık Sorulan Sorular
Tavlamanın ana amacı nedir?
Tavlama, iç mikro yapıyı değiştirerek malzeme özelliklerini kontrol eder ve stabilize eder. Pratikte, kalıntı gerilimi giderir, soğuk işleme sonrası sünekliği geri kazandırır, işlenebilirliği artırır ve sonraki imalat veya kullanım sırasında tutarlı davranış sağlar. Özellikle CNC işleme için, kesme öncesi tavlama genellikle takım aşınmasını –30% azaltır ve karmaşık parçalarda boyutsal kararlılığı önemli ölçüde iyileştirir.
Tavlama her zaman bir malzemeyi yumuşatır mı?
Mutlaka değil. Yumuşama derecesi tavlama türüne ve sıcaklığına bağlıdır. Gerilim giderme tavlaması, sertlikte minimum değişiklikle esas olarak kalıntı gerilimi azaltır. Önemli yumuşama yalnızca yeniden kristalleşme gerçekleştiğinde ortaya çıkar — bu da malzemenin yeniden kristalleşme eşiğinin üzerine ısıtmayı gerektirir. Doğru hedef için doğru tavlama türünün belirlenmesi hem aşırı yumuşamayı hem de yetersiz işlemi önler.
Mühendisler tavlama sıcaklığını nasıl belirler?
Tavlama sıcaklığı malzeme türüne, alaşım bileşimine ve önceki işlemlere bağlıdır. Mühendisler yeniden kristalleşme sıcaklık aralıklarını, faz diyagramlarını (çelikler için) ve AMS 2750 (pirometri) ile AMS 2759 (çelik parçaların ısıl işlemi) gibi spesifikasyonları referans alır. Hedef, atomik difüzyonu aktive edecek kadar yüksek, ancak erime, faz kararsızlığı veya aşırı tane büyümesini önleyecek kadar düşük olmalıdır.
Tavlama CNC işlenebilirliğini iyileştirebilir mi?
Evet — genellikle çarpıcı biçimde. Tavlama, kesme kuvvetlerini düşürür, takım aşınmasını azaltır ve işleme sırasında parça distorsiyonunu en aza indirir. Bu nedenle döküm, dövme veya soğuk işlenmiş malzemeler genellikle hassas CNC operasyonlarından önce tavlanır. Deneyimlerimize göre, iş sertleşmesine uğramış alaşımlı çeliklerde işlenebilirliğin iyileştirilmesi, neredeyse her üretim programında ek ısıl işlem adımını haklı çıkarır.
Tavlama yanlış yapılırsa ne olur?
Yanlış tavlama yeni sorunlar yaratır. Yetersiz sıcaklık veya süre, kalıntı gerilimi ve dengesiz özellikleri olduğu gibi bırakır. Aşırı sıcaklık veya tutma süresi tane büyümesine, mukavemet kaybına ve yüzey oksidasyonuna neden olur. Zayıf soğutma kontrolü termal gerilimi yeniden oluşturur. Sonuç, öngörülemez şekilde işlenen, muayenede başarısız olan veya kullanımda distorsiyona uğrayan parçalardır. Doğru parametre seçimi ve fırın proses kontrolü esastır — isteğe bağlı değildir.


