
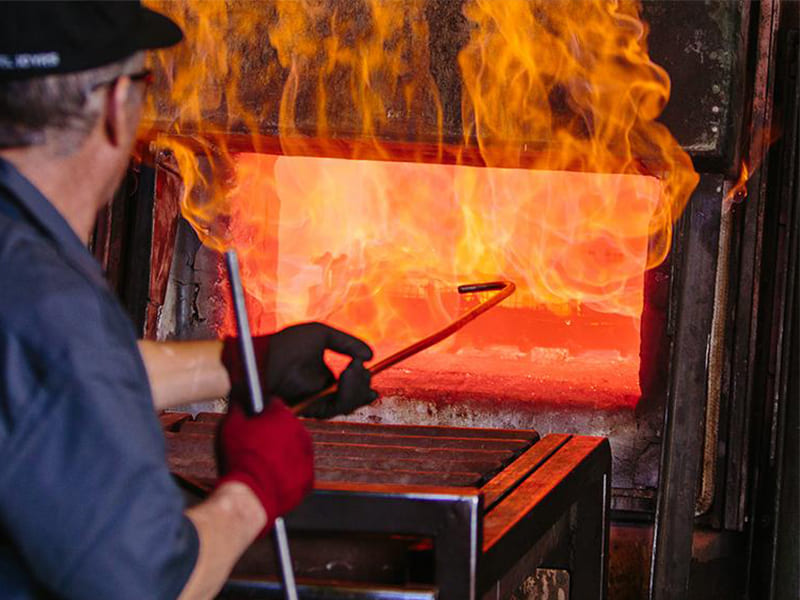
Ogni officina CNC ha affrontato questo scenario: un lotto di barre di acciaio trafilato a freddo arriva, lavora in modo irregolare, brucia gli inserti e produce pezzi che si deformano dopo la sgrossatura. La causa principale non è l'utensile sbagliato o gli avanzamenti errati — è lo stress residuo e l'incrudimento bloccati nel materiale dalla lavorazione a monte. La soluzione è la ricottura.
Quindi, che cos'è la ricottura e perché è importante per la produzione? La ricottura è un trattamento termico controllato che riscalda il materiale a una temperatura specifica, lo mantiene a quella temperatura e lo raffredda lentamente per resettare la struttura interna. Riduce lo stress residuo, ripristina la duttilità e stabilizza le dimensioni — rendendo le lavorazioni a valle, la formatura e l'assemblaggio molto più prevedibili. Questa guida copre i principi metallurgici, il processo passo dopo passo, i tipi comuni di ricottura, gli effetti specifici per materiale, i confronti con altri trattamenti termici e le applicazioni pratiche nella produzione CNC e industriale.
Che cos'è la ricottura nella scienza dei materiali?
Definizione formale
La ricottura è un processo di trattamento termico definito da tre fasi controllate: riscaldare un materiale a un intervallo di temperatura specificato, mantenere (immersione) a quella temperatura, e poi raffreddare — tipicamente lentamente. Questa sequenza “calore → mantenimento → raffreddamento lento” non è arbitraria. Ogni fase ha uno scopo metallurgico.
Il riscaldamento attiva la mobilità atomica all'interno del reticolo cristallino. Il mantenimento consente ai cambiamenti interni — riarrangiamento delle dislocazioni, nucleazione dei grani, livellamento compositivo — di progredire uniformemente attraverso la sezione trasversale. Il raffreddamento lento previene la reintroduzione di stress termico. Insieme, queste fasi riducono lo stress residuo, ripristinano la duttilità e stabilizzano il materiale per ciò che verrà dopo.
Come la ricottura si differenzia dal semplice riscaldamento
Molti processi di produzione coinvolgono il calore — saldatura, formatura, persino lavorazioni aggressive. Tuttavia, l'esposizione termica casuale non qualifica come ricottura. La distinzione è il controllo.
Nella ricottura, gli obiettivi di temperatura sono selezionati in relazione alla soglia di ricristallizzazione del materiale o al comportamento di fase. Il tempo di immersione garantisce un cambiamento microstrutturale uniforme in tutto il volume del pezzo. La velocità di raffreddamento determina se i benefici persistono. Un raffreddamento più rapido bloccherebbe lo stress o creerebbe fasi indesiderate — spingendo il risultato verso l'indurimento piuttosto che l'addolcimento.
Dal punto di vista della lavorazione, questo è importante perché la ricottura è un processo di controllo delle proprietà. Specificare “condizione ricotta” su un disegno significa uno stato microstrutturale definito, non solo “si è riscaldato a un certo punto.”
Perché la ricottura cambia le proprietà dei materiali?
Diffusione atomica e dislocazioni
La lavorazione a freddo, la saldatura e la solidificazione rapida creano alte densità di dislocazioni — difetti lineari nel reticolo cristallino che resistono a ulteriore deformazione. Di conseguenza, questi difetti aumentano durezza e resistenza riducendo la duttilità. Ecco perché le barre trafilate a freddo si lavorano diversamente rispetto al materiale ricotto della stessa lega.
Quando riscaldi il materiale nell'intervallo di ricottura, gli atomi acquisiscono abbastanza mobilità per riorganizzarsi. Le dislocazioni si annichilano, si riorganizzano in configurazioni a minore energia, o vengono assorbite ai bordi di grano. Quando la densità di dislocazioni diminuisce, diminuisce anche la resistenza interna alla deformazione. Di conseguenza, la durezza cala, la duttilità aumenta e il materiale diventa più facile da formare e lavorare.
Forze motrici termodinamiche
La fisica sottostante è semplice: i sistemi si muovono verso stati a minore energia quando ne hanno l'opportunità. La lavorazione a freddo, il raffreddamento rapido e la saldatura immagazzinano energia come deformazione del reticolo e difetti. La ricottura fornisce l'energia termica necessaria per rilasciare quell'energia immagazzinata attraverso il recupero, la ricristallizzazione e — se spinta troppo oltre — la crescita dei grani.
Durante il periodo di immersione, i bordi di grano si raddrizzano, i gradienti compositivi si livellano e le popolazioni di difetti diminuiscono. Il raffreddamento lento preserva questa struttura stabilizzata. In pratica, questo spiega perché i materiali ricotti si lavorano in modo più consistente, si deformano in modo più prevedibile e si deformano meno dopo i tagli di sgrossatura.
Come funziona il processo di ricottura passo dopo passo?
Riscaldamento: raggiungimento della temperatura target
Il processo inizia riscaldando il materiale a una temperatura di ricottura accuratamente selezionata — tipicamente pari o superiore al punto di ricristallizzazione per i metalli. Questa soglia varia in base alla lega e alla storia di deformazione precedente. Ad esempio, l'acciaio a basso tenore di carbonio (1018/1020) viene ricotto a circa 850–900°C, mentre l'alluminio 6061 richiede solo 340–415°C. Il Ti-6Al-4V si attesta intorno a 700–785°C per la ricottura di distensione.
Ancora più importante, il controllo preciso della temperatura conta. Troppo bassa, e i cambiamenti microstrutturali si fermano prima del completamento. Troppo alta, e la crescita eccessiva dei grani o l'ossidazione superficiale degradano il pezzo. In base ai nostri dati di produzione, una deviazione di ±10°C dal target su lamiera sottile incrudita a freddo può spostare i risultati da una corretta ricristallizzazione a un ingrossamento incontrollato dei grani.
Mantenimento: cambiamenti microstrutturali dipendenti dal tempo
Una volta raggiunta la temperatura, il materiale viene immerso per un periodo definito. Il tempo è importante quanto la temperatura qui — il recupero e la ricristallizzazione progrediscono con la durata, non solo con l'energia termica. Un tempo di immersione adeguato garantisce cambiamenti uniformi attraverso sezioni trasversali spesse.
Tuttavia, una sovraesposizione al calore introduce rischi. L'esposizione prolungata alla temperatura provoca una crescita eccessiva dei grani, che riduce la resistenza e degrada le prestazioni a fatica. Nella nostra esperienza in officina, calcoliamo tipicamente il tempo di permanenza a circa 1 ora per ogni 25 mm di spessore della sezione trasversale per gli acciai — poi validiamo con prove di durezza su campioni prima di impegnare interi lotti.
Raffreddamento: Perché un Raffreddamento Lento è Importante
Il raffreddamento determina in gran parte se i benefici della ricottura persistono. Un raffreddamento lento — spesso all'interno del forno con lo sportello chiuso — consente agli atomi di assestarsi in configurazioni stabili a bassa energia. Questo minimizza i gradienti termici, sopprime nuove tensioni residue e preserva la struttura a grani addolcita.
Al contrario, un raffreddamento rapido può annullare il lavoro. Reintroduce tensioni termiche, blocca fasi di non equilibrio e crea proprio i problemi che la ricottura doveva risolvere. Per i flussi di produzione, un raffreddamento controllato garantisce un comportamento prevedibile nelle successive operazioni di lavorazione o formatura.
Le Tre Fasi Metallurgiche della Ricottura
La ricottura non modifica le proprietà tutte in una volta. Invece, progredisce attraverso tre fasi — recupero, ricristallizzazione e crescita dei grani — ciascuna con meccanismi distinti e conseguenze ingegneristiche.
Recupero: Riduzione delle Tensioni Senza Modifica dei Grani
Il recupero avviene all'estremità inferiore dell'intervallo di ricottura. La struttura complessiva dei grani rimane intatta, ma le dislocazioni si riorganizzano e si annichilano parzialmente. L'energia di deformazione interna diminuisce. La durezza può diminuire leggermente. La stabilità dimensionale migliora.
Da un punto di vista ingegneristico, il solo recupero è spesso sufficiente quando l'obiettivo è la riduzione delle tensioni — ad esempio, dopo saldatura o lavorazione di sgrossatura — senza alterare significativamente resistenza o dimensione dei grani.
Ricristallizzazione: Formazione di Nuovi Grani
Quando la temperatura supera la soglia di ricristallizzazione, nuovi grani privi di deformazione si nucleano e sostituiscono i grani deformati dal lavoro a freddo. Questa fase produce i cambiamenti di proprietà più drammatici: la densità delle dislocazioni diminuisce bruscamente, la durezza e il carico di snervamento si riducono, e la duttilità aumenta significativamente.
Per la produzione, la ricristallizzazione è la fase che “azzera” il materiale. Ripristina la lavorabilità per ulteriori operazioni di formatura o lavorazione. Un errore comune che vediamo è quello di clienti che richiedono la ricottura senza specificare quale fase necessitano — la riduzione delle tensioni a livello di recupero e la piena ricristallizzazione producono condizioni del materiale molto diverse a costi molto diversi.
Crescita dei Grani: Quando la Ricottura Va Troppo Oltre
Se la ricottura continua ad alta temperatura o per un tempo eccessivo, i grani continuano a crescere mentre i bordi migrano per ridurre l'energia totale dei bordi. Sebbene ciò riduca ulteriormente l'energia interna, introduce problemi ingegneristici reali. Nello specifico, grani grossolani riducono resistenza, tenacità e resistenza a fatica. Anche la qualità della finitura superficiale durante la lavorazione ne risente.
Nella maggior parte delle applicazioni, la crescita dei grani viene evitata piuttosto che ricercata. Una ricottura efficace significa fermarsi alla fase giusta.
Confronto delle Fasi
| Fase di Ricottura | Modifica Microstrutturale | Impatto sulle Proprietà | Uso tipico |
|---|---|---|---|
| Recupero | Riduzione delle tensioni, riorganizzazione delle dislocazioni | Leggero addolcimento | Sollievo dallo stress |
| Ricristallizzazione | Si formano nuovi grani privi di deformazione | Notevole aumento della duttilità | Reset del processo |
| Crescita dei grani | Ingrossamento dei grani | Perdita di resistenza | Solitamente indesiderato |
Principali tipi di processi di ricottura
La ricottura non è una soluzione universale. Diversi tipi mirano a risultati differenti, e scegliere quello sbagliato spreca tempo e denaro — o peggio, produce una condizione del materiale errata.
Ricottura completa (totale)
La ricottura completa riscalda l'acciaio al di sopra della sua temperatura critica di trasformazione, lo mantiene per una completa austenitizzazione e lo raffredda lentamente all'interno del forno. Il risultato è una microstruttura grossolana di ferrite-perlite all'equilibrio con bassa durezza ed elevata duttilità. Questo processo è standard quando getti o acciai fortemente lavorati necessitano di un reset completo prima della lavorazione meccanica o della formatura.
Ricottura di processo (ricottura di ricristallizzazione)
La ricottura di processo è il trattamento termico intermedio di lavoro nella produzione di lamiera, filo e nastri. Le temperature target sono al di sotto dell'intervallo di trasformazione completa ma al di sopra del punto di ricristallizzazione. Questo ripristina la duttilità senza ammorbidire completamente il materiale — consentendo ulteriori fasi di formatura mantenendo il controllo dimensionale. In pratica, la lamiera laminata a freddo che ha perso tutta la formabilità dopo una riduzione del 40–50% viene sottoposta a ricottura di processo per continuare la trafilatura o la piegatura.
Ricottura di distensione (stress relief annealing)
La ricottura di distensione opera a temperature relativamente basse — al di sotto della soglia di ricristallizzazione. Le modifiche microstrutturali sono minime. Resistenza e durezza rimangono in gran parte invariate. Tuttavia, le tensioni residue diminuiscono significativamente, migliorando la stabilità dimensionale e riducendo il rischio di distorsione o cricche durante il servizio o le successive lavorazioni meccaniche.
In progetti che abbiamo consegnato, l'aggiunta di un ciclo di distensione tra la sgrossatura e la finitura CNC su alloggiamenti in acciaio 4140 ha ridotto la deriva dimensionale di circa il 60% sulle tolleranze critiche dei fori.
Altri tipi specializzati
La ricottura di sferoidizzazione converte i carburi lamellari negli acciai ad alto tenore di carbonio in particelle sferiche. Questo migliora notevolmente la lavorabilità e la formabilità — essenziale per acciai con oltre ~0,6% di C che altrimenti sarebbero troppo duri per essere tagliati efficientemente.
La ricottura isotermica mantiene il materiale a una temperatura di trasformazione costante per una microstruttura più uniforme e proprietà prevedibili. Viene spesso utilizzata per ridurre i tempi di ciclo rispetto alla ricottura completa convenzionale.
Tabella di confronto
| Tipo di ricottura | Scopo principale | Livello di temperatura | Effetto tipico |
|---|---|---|---|
| Ricottura completa | Massimo ammorbidimento | Alto | Durezza minima, elevata duttilità |
| Ricottura di processo | Ripristino della duttilità a metà processo | Medio | Ricristallizzazione senza ammorbidimento completo |
| Sollievo dallo stress | Riduzione delle tensioni residue | Basso | Riduzione dello stress, modifica minima delle proprietà |
| Sferoidizzazione | Migliorare la lavorabilità | Medio-alto | Carburi morbidi, formabilità migliorata |
| Isotermica | Proprietà uniformi | Mantenimento controllato | Microstruttura consistente |
Come la ricottura influisce sui diversi materiali
La ricottura non produce gli stessi risultati su tutti i materiali. La struttura cristallina, gli elementi di lega e la storia di lavorazione precedente influenzano tutti il risultato.
Acciaio e acciai legati
Negli acciai al carbonio, la ricottura completa produce una struttura morbida di ferrite-perlite con durezza significativamente ridotta. Per gli acciai legati (4140, 4340, 8620), la ricottura controllata omogeneizza la composizione e allevia le tensioni da forgiatura o colata. Dal punto di vista della lavorazione meccanica, gli acciai ricotti si tagliano in modo più prevedibile, generano meno usura degli utensili e mostrano una ridotta distorsione durante le operazioni CNC. Sulla base dei nostri dati di produzione, il passaggio da barre laminate a caldo a barre ricotte in 4140 ha ridotto il consumo di inserti di circa il 25% in un recente programma di alloggiamenti.
Alluminio, rame e ottone
Al contrario, i metalli non ferrosi non subiscono le stesse trasformazioni di fase dell'acciaio. Nell'alluminio, la ricottura guida il recupero e la ricristallizzazione — l'6061 lavorato a freddo si ammorbidisce rapidamente una volta che la ricristallizzazione inizia a circa 340°C, ripristinando la duttilità per ulteriori formatura. Una ricottura eccessiva causa crescita dei grani che degrada la resistenza e la qualità superficiale.
Il rame risponde in modo simile — la ricottura aumenta notevolmente la duttilità riducendo la durezza. Per i componenti elettrici, la ricottura ripristina anche la conducibilità riducendo la densità delle dislocazioni. L'ottone beneficia della ricottura tra le fasi di formatura, sebbene il contenuto di zinco lo renda più sensibile alla temperatura e alla crescita dei grani.
Vetro e plastiche
La ricottura non è limitata ai metalli. La ricottura del vetro allevia le tensioni interne dal raffreddamento, prevenendo cricche e migliorando l'uniformità ottica. La ricottura delle plastiche riduce le tensioni da stampaggio, migliorando la stabilità dimensionale e la resistenza alle cricche da stress — sebbene le modifiche strutturali siano molto meno drammatiche rispetto ai metalli.
Ricottura vs. altri trattamenti termici
Tutti i trattamenti termici comportano un riscaldamento controllato, ma l'intento ingegneristico e i risultati differiscono fondamentalmente. Confondere questi processi porta a condizioni del materiale errate in officina.
Ricottura vs. Normalizzazione
Entrambi i processi riscaldano l'acciaio a temperature elevate. La differenza è la velocità di raffreddamento. La ricottura utilizza un lento raffreddamento in forno per massimizzare l'addolcimento e la riduzione delle tensioni. La normalizzazione raffredda in aria ferma, che affina la dimensione del grano e produce una resistenza maggiore con una microstruttura più uniforme.
Scegliere la ricottura quando la lavorabilità e la formabilità sono priorità. Scegliere la normalizzazione quando contano resistenza bilanciata e uniformità prima del servizio o di un ulteriore trattamento termico.
Ricottura vs. Rinvenimento
Il rinvenimento non è un processo di addolcimento. Segue la tempra per ridurre la fragilità mantenendo la resistenza. La ricottura fa l'opposto — riduce intenzionalmente la resistenza per ripristinare la duttilità e rimuovere l'incrudimento. In termini pratici, la ricottura “azzera” il materiale. Il rinvenimento “ottimizza” una condizione temprata.
Ricottura vs. Distensione
Nel frattempo, la distensione opera a temperature inferiori rispetto alla ricottura completa e non innesca la ricristallizzazione. Si concentra sulla riduzione delle tensioni residue senza modificare resistenza o struttura del grano. La ricottura va oltre — causando recupero, ricristallizzazione e cambiamenti sostanziali in durezza e duttilità.
Usare la distensione per stabilizzare le dimensioni. Usare la ricottura per modificare il comportamento del materiale.
Confronto del trattamento termico
| Processo | Obiettivo principale | Metodo di raffreddamento | Ricristallizzazione? | Risultato |
|---|---|---|---|---|
| Ricottura | Duttilità massima, riduzione delle tensioni | Molto lento (forno) | Sì | Struttura morbida e stabile |
| Normalizzazione | Resistenza uniforme, affinamento del grano | Raffreddamento ad aria | Parziale | Più resistente del ricotto |
| Tempra | Tenacità dopo la tempra | Controllato | No | Bilanciamento resistenza-tenacità |
| Alleviare lo stress | Riduzione delle tensioni residue | Lento | No | Stabilità dimensionale |
Dove si Colloca la Ricottura nella Lavorazione CNC e nella Produzione Industriale
Prima della Lavorazione CNC
La ricottura prima della lavorazione ammorbidisce il materiale grezzo fuso, forgiato o incrudito per migliorare la lavorabilità. Una durezza inferiore significa forze di taglio ridotte, formazione di truciolo più costante, minore usura dell'utensile e migliore finitura superficiale. Per acciai e leghe di alluminio incrudite, saltare la ricottura pre-lavorazione porta spesso a vibrazioni, scarsa qualità superficiale e deriva dimensionale durante il taglio.
Inoltre, la ricottura pre-lavorazione migliora la stabilità dimensionale. Le tensioni residue rilasciate in modo non uniforme durante la sgrossatura causano il movimento dei pezzi — a volte abbastanza da spingere le caratteristiche critiche fuori tolleranza. Nella nostra esperienza di officina, la ricottura dell'acciaio inossidabile 17-4 PH prima della sgrossatura ha ridotto il tasso di scarti in un recente programma di staffe aerospaziali dal 12% a meno del 2%.
Dopo Saldatura e Formatura
La saldatura crea zone termicamente alterate con distribuzioni di tensione non uniformi. La formatura introduce incrudimento. Di conseguenza, la ricottura post-processo riduce le tensioni residue, ripristina la duttilità e riduce la probabilità di cricche o deformazioni. Per assemblaggi saldati, omogeneizza le proprietà meccaniche attraverso il giunto. Per pezzi piegati o imbutiti, recupera la duttilità persa per incrudimento.
Nei Flussi di Lavoro di Produzione
Molti ambienti di produzione posizionano la ricottura come fase intermedia ripetibile: Formatura → Ricottura → Formatura Secondaria o Lavorazione. Questo approccio consente ai produttori di spingere i limiti di formatura mantenendo il controllo del materiale. Nella produzione a lotti, programmi di ricottura standardizzati bilanciano tempo di ciclo, costo energetico e coerenza delle proprietà su grandi serie di pezzi.
Considerazioni Pratiche e Limitazioni
Controllo della Temperatura e Precisione del Processo
I risultati della ricottura dipendono fortemente dalla precisione e dall'uniformità della temperatura. Anche una deviazione di ±15°C può spostare pezzi sottili incruditi da una corretta ricristallizzazione a una crescita incontrollata del grano. Specificare la ricottura con intervalli di temperatura — non solo valori nominali — è essenziale. Per pezzi critici, la verifica con termocoppie in più zone all'interno del forno fornisce la documentazione necessaria per soddisfare i requisiti di audit AS9100 o NADCAP.
Selezione del Forno
La scelta del forno influisce direttamente su qualità superficiale, costo e coerenza. I forni a cassetta gestiscono la ricottura batch per uso generale ma offrono un controllo limitato dell'atmosfera. I forni ad atmosfera controllata riducono ossidazione e decarburazione — importante per acciai e leghe di rame. I forni a vuoto offrono la massima pulizia superficiale e stabilità dimensionale ma comportano costi operativi significativamente più elevati. Di conseguenza, scegliere il tipo di forno sbagliato porta a scaglie superficiali, perdita di materiale o fasi di finitura post-processo aggiuntive.
Realtà di Costo e Tempo di Ciclo
La ricottura è per natura intensiva in termini di tempo ed energia. Il riscaldamento e il raffreddamento lenti aumentano il tempo di ciclo e influiscono sulla produttività — specialmente per componenti grandi o spessi. La capacità del forno può limitare la dimensione del pezzo o forzare la suddivisione dei lotti in produzione. Da una prospettiva produttiva, la ricottura deve essere giustificata come fase a valore aggiunto. I benefici — migliore lavorabilità, meno scarti, controllo dimensionale più stretto — devono superare il costo del trattamento termico, della movimentazione e del tempo di consegna aggiuntivo.
Conclusioni Ingegneristiche Chiave
La ricottura è uno strumento fondamentale per controllare la microstruttura e le proprietà del materiale — non semplicemente una fase di riscaldamento. Consentendo recupero, ricristallizzazione e stabilizzazione controllata, azzera il comportamento del materiale dopo deformazione, saldatura, colata o lavorazioni precedenti. Il suo valore ingegneristico si manifesta come migliore lavorabilità, stabilità dimensionale e affidabilità del processo. I materiali ricotti si tagliano in modo più coerente, si deformano meno durante le operazioni CNC e offrono prestazioni meccaniche più prevedibili su lotti di produzione.
Altrettanto importante, la ricottura richiede una specifica corretta. Intervallo di temperatura, tempo di mantenimento, velocità di raffreddamento e tipo di ricottura devono corrispondere al materiale e all'obiettivo produttivo. Se il tuo prossimo progetto coinvolge pezzi in cui la condizione del materiale influisce sulla qualità di lavorazione o sulla stabilità dimensionale, [contatta il nostro team di ingegneria] per discutere specifiche di trattamento termico, selezione della lega e sequenziamento del processo per la tua applicazione.
FAQ: Domande Comuni sulla Ricottura
Qual è lo scopo principale della ricottura?
La ricottura controlla e stabilizza le proprietà del materiale modificando la microstruttura interna. In pratica, allevia le tensioni residue, ripristina la duttilità dopo la lavorazione a freddo, migliora la lavorabilità e garantisce un comportamento costante durante le successive fasi di produzione o in servizio. Per la lavorazione CNC in particolare, la ricottura prima della taglio riduce spesso l'usura dell'utensile del 20–30% e migliora significativamente la stabilità dimensionale su parti complesse.
La ricottura ammorbidisce sempre un materiale?
Non necessariamente. Il grado di ammorbidimento dipende dal tipo di ricottura e dalla temperatura. La ricottura di distensione riduce principalmente le tensioni residue con una variazione minima di durezza. Un ammorbidimento significativo si verifica solo quando avviene la ricristallizzazione — che richiede un riscaldamento oltre la soglia di ricristallizzazione del materiale. Specificare il giusto tipo di ricottura per il giusto obiettivo evita sia un eccessivo ammorbidimento che un trattamento insufficiente.
Come determinano gli ingegneri la temperatura di ricottura?
La temperatura di ricottura dipende dal tipo di materiale, dalla composizione della lega e dalla lavorazione precedente. Gli ingegneri fanno riferimento agli intervalli di temperatura di ricristallizzazione, ai diagrammi di fase (per gli acciai) e alle specifiche come AMS 2750 (pirometria) e AMS 2759 (trattamento termico di parti in acciaio). L'obiettivo deve essere abbastanza alto da attivare la diffusione atomica ma abbastanza basso da evitare fusione, instabilità di fase o crescita eccessiva dei grani.
La ricottura può migliorare la lavorabilità CNC?
Sì — spesso in modo drastico. La ricottura riduce le forze di taglio, diminuisce l'usura dell'utensile e minimizza la distorsione del pezzo durante la lavorazione. Questo è il motivo per cui i materiali fusi, forgiati o lavorati a freddo vengono comunemente ricotti prima delle operazioni CNC di precisione. Nella nostra esperienza, il miglioramento della lavorabilità su acciai legati incruditi giustifica il passaggio aggiuntivo di trattamento termico in quasi ogni programma di produzione.
Cosa succede se la ricottura viene eseguita in modo errato?
Una ricottura errata crea nuovi problemi. Una temperatura o un tempo insufficienti lasciano tensioni residue e proprietà non uniformi. Una temperatura o un tempo di mantenimento eccessivi causano crescita dei grani, perdita di resistenza e ossidazione superficiale. Un controllo scarso del raffreddamento reintroduce tensioni termiche. Il risultato sono parti che si lavorano in modo imprevedibile, falliscono l'ispezione o si deformano in servizio. Una corretta selezione dei parametri e il controllo del processo del forno sono essenziali — non opzionali.


