
Ein Lagerzapfen an einer 316L-Edelstahlwelle benötigt eine Durchmessertoleranz von ±0,010 mm mit einer Oberflächengüte von Ra 0,4 µm und einer Konzentrizität von 0,015 mm zur angrenzenden Dichtfläche. Fräsen kann dies annähern – ein Bohrwerkzeug, das eine Kreisbahn interpoliert – erfordert jedoch mehrere Schnitte, sorgfältige Radiuskompensation und erzeugt dennoch ein Oberflächenmuster, das nicht der kontinuierlichen spiralförmigen Werkzeugspur einer Drehmaschine entspricht. Auf einer CNC-Drehmaschine wird dieser Zapfen in einem einzigen Schnitt bei 150 m/min Schnittgeschwindigkeit mit einer TiAlN-beschichteten Wendeschneidplatte fertiggestellt und erfüllt alle drei Spezifikationen gleichzeitig. Wir führen diese Art von Toleranzvergleich zwischen Drehen und Fräsen regelmäßig durch. Bei rotativen Merkmalen – Durchmessern, Bohrungen, Gewinden, konzentrischen Flächen – erzeugt die Drehmaschine eine Genauigkeit, die das Fräsen annähern, aber bei gleichen Kosten und Zykluszeiten selten erreichen kann.
Eine Drehmaschine ist eine Werkzeugmaschine, die das Werkstück gegen ein stationäres Schneidwerkzeug rotiert, um zylindrische, konische und konturierte Geometrien zu erzeugen. Dieser Leitfaden behandelt, wie eine Drehmaschine funktioniert, welchen Beitrag jede Komponente zur Genauigkeit leistet, die durchgeführten Operationen, Drehmaschinentypen von manuell bis CNC-Drehzentren und wie man die richtige Maschine für reale Fertigungsentscheidungen auswählt.
Wie eine Drehmaschine funktioniert
Hauptbewegung: Das Werkstück rotiert um seine Achse. Nebenbewegung: Das Schneidwerkzeug wird linear in Z (axial) und X (radial) zugestellt. Diese Kinematik erzeugt natürlicherweise achsensymmetrische Geometrie – präzise, weil sie von der Spindelachse selbst abgeleitet ist, nicht von Werkzeugbahnen, die einen Kreis annähern.
Schritt für Schritt
Werkstückrotation. Die Spindel treibt das Werkstück mit definierter Drehzahl (U/min oder Schnittgeschwindigkeit) an. CNC-Drehmaschinen verwenden den Modus konstanter Schnittgeschwindigkeit (CSS) – die Ziel-m/min werden automatisch gehalten, während das Werkzeug über unterschiedliche Durchmesser fährt.
Werkzeugvorschub. Axialer Vorschub (Z) erzeugt zylindrische Durchmesser und Kegel. Radialer Vorschub (X) erzeugt Plandrehoperationen. Kombinierte X/Z-Interpolation erzeugt komplexe Profile und Radien.
Spanbildung. Schnittgeschwindigkeit, Vorschub und Schnitttiefe bestimmen gemeinsam die Spanform, die thermische Belastung und die Oberflächengüte – das klassische Schnittdreieck, das das Arbeitsfenster für jede Material-Werkzeug-Kombination definiert.
Warum Drehmaschinen präzise zylindrische Merkmale erzeugen
Das Drehen bietet einen kontinuierlichen Schnitteingriff statt des unterbrochenen Kontakts beim Fräsen. Diese Stabilität reduziert Vibrationen, hält eine konstante Spanlast aufrecht und erzeugt Rundheit natürlicherweise aus der Spindelachse.
Bei 6061-T6-Aluminium erreicht das CNC-Drehen routinemäßig ±0,010–0,015 mm Durchmesser und Ra 0,8–1,6 µm in einem einzigen Schlichtschnitt. Bei 316L-Edelstahl erfordern vergleichbare Toleranzen eine niedrigere Schnittgeschwindigkeit und höheren Kühlmitteldruck, bleiben aber erreichbar. Basierend auf unseren Produktionsdaten hält das Drehen die Durchmessertoleranz 2–3× enger als äquivalente Fräsoperationen an denselben Merkmalen bei vergleichbaren Zykluszeiten.
Hauptkomponenten und ihr Beitrag zur Genauigkeit
Bett
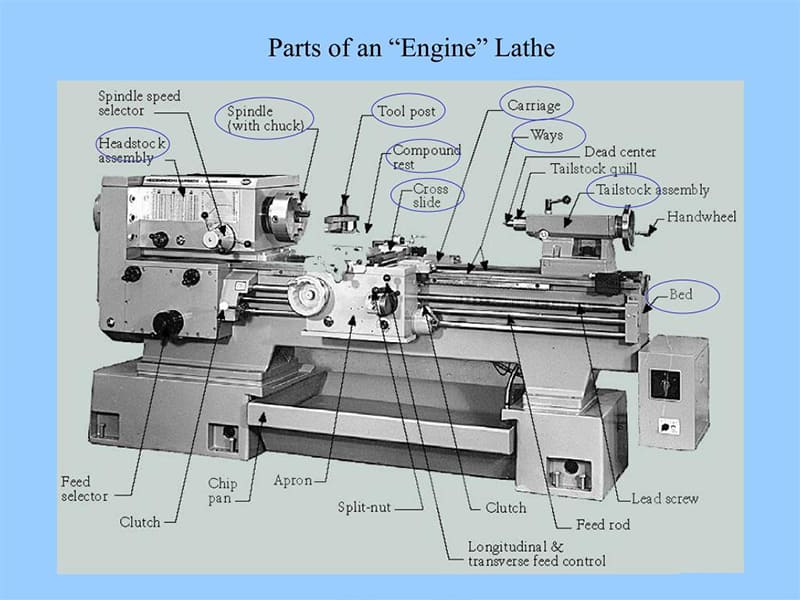
Das strukturelle Fundament. Gusseisen bietet Masse zur Vibrationsdämpfung und inhärente Materialdämpfung. Präzisionsgeschliffene Führungsbahnen (Flach-, V- oder Kastenbahn) bieten den geraden Bewegungsweg, dem der Schlitten folgt. Jeder Bettverschleiß, jede Verwindung oder thermische Verformung überträgt sich direkt in Kegelfehler und Geradheitsabweichung. Die Bettgeometrie ist der primäre Genauigkeitstreiber.
Spindelstock und Spindel
Beherbergt Spindel, Lager und Antrieb. Die Qualität der Spindellager bestimmt den Rundlauf – was direkt Rundheit und Konzentrizität beeinflusst. Hochwertige CNC-Drehmaschinen erzeugen Rundlauf unter 1–2 µm, weshalb CNC-gedrehte Lagerzapfen in der Produktion 1–3 µm Rundheit halten.
Hohe Drehzahl (5.000–6.000) begünstigt kleine Durchmesser und Nichteisenmetalle. Hohes Drehmoment bei niedriger Drehzahl eignet sich für Stähle und große Durchmesser.
Reitstock
Stützt lange Werkstücke gegen Durchbiegung. Ohne Reitstockunterstützung biegen sich Wellen mit einem L/D-Verhältnis über ~4:1 unter Schnittkraft durch und erzeugen tonnenförmige Durchmesserschwankungen. Eine Fluchtungsabweichung zwischen Spindelstock und Reitstock von nur 0,02–0,03 mm erzeugt bei längeren Teilen messbaren Kegel.
Schlitten, Querschlitten und Werkzeugträger
Der Schlitten trägt das Werkzeug in Z; der Querschlitten bietet die X-Bewegung. Die CNC-servogetriebene Kugelgewindepositionierung bietet 2–5 µm Wiederholgenauigkeit – ausreichend für IT6–IT7-Toleranzarbeiten. Die Steifigkeit des Revolvers ist ebenso wichtig: Ein nachgiebiger Werkzeugträger verstärkt Vibrationen zu Rattermarken.
Werkstückhaltung
Dreibackenfutter für allgemeine Arbeiten. Vierbackenfutter für Exzentrizitätskorrektur. Spannzangen bieten die beste Konzentrizität – typischer Rundlauf 0,005–0,015 mm gegenüber 0,03–0,10 mm bei einem verschlissenen Dreibackenfutter. Nach unserer Erfahrung in der Werkstatt reduziert die Verwendung von Spannzangen-Werkstückhaltung für Präzisionslagerzapfen die Konzentrizitäts-Ausschussraten um 40–60% im Vergleich zu Dreibackenfuttern.
Drehoperationen
| Betrieb | Erzeugte Geometrie | Warum auf einer Drehmaschine effizient |
|---|---|---|
| Drehen | Zylinder, Kegel, Konturen | Kontinuierlicher Schnitt; Rundheit aus der Spindelachse |
| Plandrehen | Rechte Enden, Bezugsflächen | Radialer Vorschub gewährleistet Rechtwinkligkeit |
| Langweilig | Präzisionsbohrungen, Lagersitze | Koaxial zur Spindel; hohe Ausrichtung |
| Gewindedrehen | Schraubgewinde, Präzisionssteigungen | Spindelsynchronisierter Vorschub gewährleistet die Steigung |
| Nutenfräsen | Dichtnuten, Sicherungsringnuten | Präzise Tiefen- und Breitenkontrolle |
| Abstechen | Endgültige Längentrennung | Axiale Steuerung erzeugt eine saubere Fläche |
| Bohren | Durchgangsbohrungen, Kanäle | Perfekte axiale Ausrichtung über Reitstock/Revolver |
Teile mit vorwiegend zylindrischen Merkmalen, Gewindeschnittstellen oder konzentrischen Bohrungen sollten standardmäßig gedreht werden. Die Bearbeitung auf einer Fräsmaschine ist typischerweise weniger genau und teurer.
Arten von Drehmaschinen
| Typ | Eigenschaften | Anwendungen |
|---|---|---|
| Manuell (Leitspindel) | Handbetätigte Vorschübe | Prototyping, Reparatur, Wartung |
| Werkzeugraum | Höhere Präzision, feine Steuerungen | Lehren, Werkzeuge, Präzisions-Einzelstücke |
| CNC-Drehmaschine | Computergesteuerte Achsen | Serienfertigung, komplexe Profile |
| CNC-Drehzentrum | CNC + Revolver + angetriebene Werkzeuge | Mehrfachbearbeitung in einer Aufspannung |
| Drehmaschine | Indexierender Revolver, mehrere Werkzeuge | Mittlere bis hohe Stückzahlen |
| Vertikal (VTL) | Vertikale Spindel | Große Ringe, Flansche, Luftfahrt-Scheiben |
Abstimmung des Typs auf die Produktion
Geringe Stückzahl, hohe Flexibilität: Manuelle und Werkzeugraum-Drehmaschinen. Schnelle Parameteränderungen, direkte Bedienerbeurteilung. Ein erfahrener Bediener fertigt ein einzelnes Präzisionsteil schneller als die Einrichtung eines CNC-Programms für dieselbe Geometrie.
Mittlere bis hohe Stückzahlen: CNC-Drehmaschinen dominieren. Einmal programmiert, fertigen sie identische Teile ohne Bedienereingriff konsistent. Konstruktionsänderungen über CAD/CAM-Umsetzung statt manueller Anpassung.
Komplexe Teile: CNC-Drehzentren mit angetriebenen Werkzeugen ermöglichen Fräsen, Bohren und Gewindeschneiden in derselben Aufspannung wie das Drehen. Eine Welle mit Querbohrungen, gefrästen Flächen und gedrehten Durchmessern, die in einer einzigen Aufspannung fertiggestellt wird, eliminiert Datums-Akkumulationsfehler durch mehrere Maschinenübergaben.
Große/schwere Bauteile: Vertikaldrehmaschinen orientieren die Spindel vertikal – die Schwerkraft setzt das Werkstück auf der Spannfutterfläche auf, was die Handhabung großer Ringe und Flansche praktisch und sicher macht.
Manuelle vs. CNC-Drehmaschine
| Aspekt | Handbuch | CNC |
|---|---|---|
| Steuerung | Handräder und Hebel | G-Code / dialoggeführt |
| Genauigkeit | Bedienerabhängig | Programmgesteuert |
| Wiederholbarkeit | Begrenzt zwischen Teilen | Ausgezeichnet über Chargen hinweg |
| Komplexe Geometrie | Einfache Profile | Komplexe Konturen, Gewindezyklen |
| Beste Anwendung | Prototypen, Reparatur, Einzelstücke | Serienfertigung, Präzision |
Manuelle Drehmaschinen sind nicht veraltet – sie bleiben wertvoll für Prototypenarbeit, Nacharbeit und Situationen, in denen die Rüstzeit einen CNC-Zyklus dominieren würde. CNC-Drehmaschinen sind richtig, wenn Wiederholbarkeit, komplexe Geometrie oder dokumentierte Produktion gefordert sind. Ein einmal geschriebenes Programm produziert das 500. Teil identisch zum ersten.
CNC-Drehmaschinen-Anwendungen
Typische Teile und Toleranzerwartungen
Wellen und Achsen: Lagerzapfen bei IT6 (±0,008–0,011 mm bei 30 mm) mit Ra 0,4–0,8 µm. Erfordert Spindelaufwärmung, In-Prozess-Messung und Werkzeugkorrekturkompensation – Standardpraxis bei CNC.
Hülsen und Buchsen: Konzentrischer Außen-/Innendurchmesser in Aluminium oder Bronze. Einspannungs-Drehen (zuerst Bohrung, dann Außendurchmesser) eliminiert Zwischenaufspannungs-Rundlauf, erreicht 0,010–0,020 mm TIR-Konzentrizität.
Gewindekomponenten: Präzisionsgewindeschneiden (ACME, Trapez, Feingewinde metrisch) über Spindelgeber-Synchronisation — automatisch an CNC, zeitaufwendig manuell.
Dichtflächen: Hydraulikzylinderstangen mit Ra ≤ 0,4 µm. Erreichbar durch CSS-Modus, scharfe Wendeschneidplatten und 0,05–0,10 mm Schnitttiefe. 316L erfordert 120–180 m/min mit TiAlN-beschichteten Wendeschneidplatten für ein gleichmäßiges Finish.
Anwendungen in der Industrie
Automobilindustrie: Getriebewellen, Ventilschäfte, Einspritzdüsenkörper in hohen Stückzahlen mit Cpk-Anforderungen, die nur CNC-Konsistenz erfüllt. SPC-Regelkreise passen Offsets in Echtzeit an.
Luft- und Raumfahrt: Gedrehte Titan-Fittings, Aluminium-Buchsen, Edelstahl-Rohlingsbefestigungen mit Materialrückverfolgbarkeit und revisionskontrollierten Programmen. Konzentrizität ±0,010–0,015 mm bei zusammengesetzten Merkmalen.
Industrieanlagen: Hydraulikpumpenwellen, Motorspindeln, Getriebekomponenten — Rundheit und Oberflächengüte für Lagerpassungen über lange Lebensdauern.
Auswahlkriterien
Werkstückgröße: Maximaler Drehdurchmesser, Spitzenweite und Spindelbohrung müssen Teile mit Spannvorrichtungsfreiheit aufnehmen. Betrieb an geometrischen Grenzen verschlechtert die Ergebnisse.
Materialanforderungen: Harte Materialien (Stahl, Titan) benötigen hohes Spindeldrehmoment bei moderater Drehzahl. Weiche Materialien (Aluminium, Messing) profitieren von hoher Drehzahlfähigkeit.
Toleranzniveau: IT6 und enger erfordert Präzisionsführungen, hochgenaue Spindellager und thermische Kompensation. IT8–IT9 funktioniert auf jeder Qualitäts-CNC-Drehmaschine. Ein häufiger Fehler, den wir sehen: Spezifikation einer Hochpräzisionsmaschine für allgemeine Arbeiten (unnötige Kosten) oder einer Standardmaschine für Präzisionsarbeiten (Zuverlässigkeitsproblem).
Stückzahl und Automatisierung: Geringe Stückzahl (1–20 Teile) bevorzugt schnell eingerichtete konversationelle Programmierung. Mittlere bis hohe Stückzahlen (100+) rechtfertigen Stangenvorschübe, Teilefänger und Roboterbeladung. In Projekten, die wir geliefert haben, übertrifft eine automatisierte CNC-Drehmaschine drei manuell betriebene Äquivalente bei geeigneten Teilefamilien.
Gesamtbetriebskosten: Der Kaufpreis ist ein Bruchteil der 10-Jahres-Kosten. Programmierzeit, Werkzeugverbrauch, Wartung, Spindelbetriebszeit und Energieverbrauch bestimmen die tatsächlichen Kosten pro Teil.
Schlussfolgerung
Eine Drehmaschine ist die grundlegende Maschine für präzise rotationssymmetrische Fertigung. Das Drehen leitet die Geometrie von der Spindelachse ab — weshalb es Rundheit, Konzentrizität und Oberflächengüte erreicht, die alternative Prozesse schwerer nachbilden. CNC-Drehmaschinen sind heute integrierte Produktionsplattformen, die mit CAD/CAM verbunden sind, geschlossene Regelkreise ausführen und automatisierte Handhabung für Serienproduktion unterstützen.
Wenn die Teilegeometrie von rotationssymmetrischen Merkmalen und engen Toleranzen dominiert wird, ist Drehen fast immer der richtige Prozess. Die Auswahl des richtigen Drehmaschinentyps und Leistungsniveaus bestimmt, ob dieser Prozess wirtschaftlich, zuverlässig und skalierbar ist. Benötigen Sie Hilfe bei CNC-Drehen, Toleranzoptimierung oder Präzisionswellen- und Bohrungsbearbeitung? [Kontaktieren Sie unser Engineering-Team] für Prozessberatung und Fertigungsunterstützung.
FAQ
Was ist die Hauptfunktion einer Drehmaschine?
Drehen eines Werkstücks, während ein Schneidwerkzeug Material in kontrollierten Bahnen entfernt — Erzeugung präziser Durchmesser, Bohrungen, Planflächen, Gewinde und konzentrischer Merkmale. Der genaueste und wirtschaftlichste Prozess für rotationssymmetrische Teile in den meisten Fertigungskontexten.
Was ist der Unterschied zwischen einer Drehmaschine und einer Fräsmaschine?
Auf einer Drehmaschine rotiert das Werkstück und das Werkzeug bewegt sich linear → effizient für zylindrische und koaxiale Geometrie. Auf einer Fräsmaschine rotiert das Werkzeug und das Werkstück bewegt sich → effizient für prismatische Merkmale, Nuten und 3D-Oberflächen. Rotationssymmetrie gehört auf die Drehmaschine; flache/Profilmerkmale gehören auf die Fräsmaschine.
Welche Materialien können auf einer Drehmaschine bearbeitet werden?
Kohlenstoffstahl, legierter Stahl, Edelstahl (316L), Aluminium (6061, 7075), Messing, Kupfer, Titan, technische Kunststoffe (POM, PEEK, Nylon) und Verbundwerkstoffe. Die Materialwahl beeinflusst Geschwindigkeit, Werkzeug und Kühlmittel — aber Drehen ist mit praktisch allen bearbeitbaren Materialien kompatibel.
Ist CNC besser als eine manuelle Drehmaschine?
CNC für Wiederholbarkeit, komplexe Geometrie, dokumentierte Produktion und Chargenkonsistenz. Manuell für Prototypen, Nacharbeit und Einzelstücke, bei denen die Rüstzeit dominiert. In der Produktion dominiert CNC. Manuell bleibt wertvoll für Entwicklung und Sonderaufgaben.
Welche Teile eignen sich am besten für die Drehbearbeitung?
Teile mit kritischen Merkmalen um eine Mittelachse: Wellen, Buchsen, Gewindebefestigungen, Stifte, Hydraulikstangen, Lagerzapfen, Dichtflächen. Wenn Konzentrizität, Rundheit und Oberflächengüte bei definierten Durchmessern das Design bestimmen, ist Drehen fast immer der genaueste und kosteneffektivste Prozess.


