
316L paslanmaz bir şaft üzerindeki bir yatak muylusu, Ra 0,4 µm yüzey pürüzlülüğü ve bitişik sızdırmazlık yüzeyine 0,015 mm içinde eşmerkezlilik ile ±0,010 mm çap toleransı gerektirir. Frezeleme buna yaklaşabilir — dairesel bir yol boyunca enterpolasyon yapan bir delik işleme çubuğu — ancak birden fazla paso, dikkatli yarıçap telafisi gerektirir ve yine de bir torna tezgahının oluşturduğu sürekli helisel takım iziyle eşleşmeyen bir yüzey pürüzlülüğü deseni üretir. Bir CNC torna tezgahında, bu muylu TiAlN kaplamalı bir uç ile 150 m/dak yüzey hızında tek pasoda işlenir ve üç spesifikasyonu da aynı anda karşılar. Bu tür tolerans karşılaştırmasını tornalama ve frezeleme arasında düzenli olarak yapıyoruz. Dönel özellikler için — çaplar, delikler, dişler, eşmerkezli yüzeyler — torna tezgahı, frezelemenin yaklaşabileceği ancak aynı maliyet ve çevrim süresinde nadiren eşleştirebileceği bir doğruluk üretir.
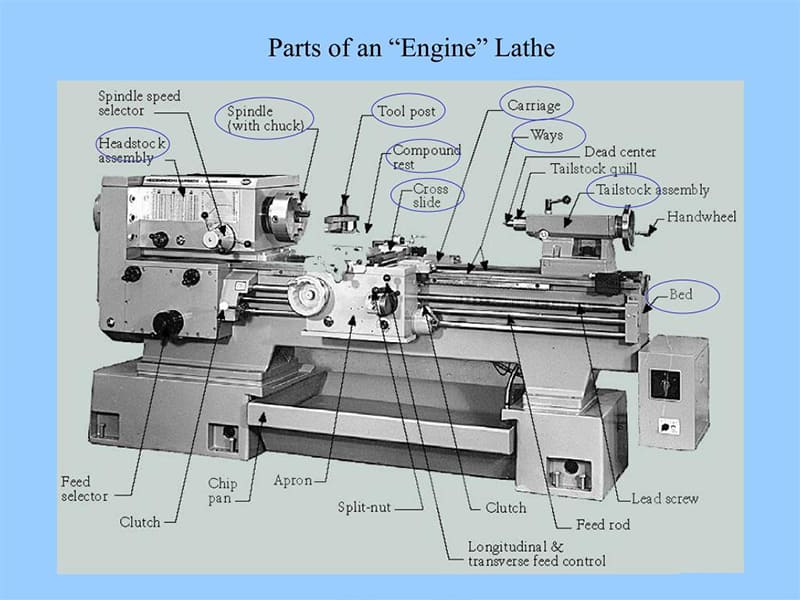
Torna, silindirik, konik ve konturlu geometri oluşturmak için iş parçasını sabit bir kesici takıma karşı döndüren bir takım tezgahıdır. Bu kılavuz, bir torna tezgahının nasıl çalıştığını, her bir bileşenin doğruluğa ne katkıda bulunduğunu, gerçekleştirdiği işlemleri, manuelden CNC tornalama merkezlerine kadar torna tiplerini ve gerçek üretim kararları için doğru makinenin nasıl seçileceğini kapsar.
Bir Torna Tezgahı Nasıl Çalışır
Birincil hareket: İş parçası kendi ekseni etrafında döner. İkincil hareket: Kesici takım Z (eksenel) ve X (radyal) yönünde doğrusal olarak ilerler. Bu kinematik, doğal olarak eksenel simetrik geometri üretir — doğrudur çünkü bir daireyi yaklaşık olarak taklit eden takım yollarından değil, doğrudan iş mili ekseninden türetilir.
Adım Adım
İş parçası dönüşü. İş mili, iş parçasını tanımlanmış hızda (RPM veya yüzey hızı) tahrik eder. CNC torna tezgahları sabit yüzey hızı (CSS) modunu kullanır — takım değişen çapları geçerken hedef m/dak'yı otomatik olarak korur.
Takım ilerlemesi. Eksenel ilerleme (Z) silindirik çaplar ve konikler üretir. Radyal ilerleme (X) alın işleme operasyonlarını üretir. Birleşik X/Z enterpolasyonu karmaşık profiller ve yarıçaplar üretir.
Talaş oluşumu. Hız, ilerleme ve kesme derinliği birlikte talaş şeklini, termal yükü ve yüzey pürüzlülüğünü yönetir — herhangi bir malzeme-takım kombinasyonu için çalışma penceresini tanımlayan klasik kesme üçgeni.
Torna Tezgahları Neden Doğru Silindirik Özellikler Üretir
Tornalama, frezelemenin kesintili teması yerine sürekli kesme teması sağlar. Bu kararlılık titreşimi azaltır, tutarlı talaş yükünü korur ve doğal olarak iş mili ekseninden yuvarlaklık üretir.
6061-T6 alüminyumda, CNC tornalama rutin olarak tek bir bitirme pasosunda ±0,010–0,015 mm çap ve Ra 0,8–1,6 µm elde eder. 316L paslanmazda, karşılaştırılabilir toleranslar daha düşük yüzey hızı ve daha yüksek soğutucu basıncı gerektirir ancak elde edilebilir kalır. Üretim verilerimize dayanarak, tornalama aynı özelliklerde karşılaştırılabilir çevrim sürelerinde eşdeğer frezeleme operasyonlarından 2–3× daha sıkı çap toleransı tutar.
Ana Bileşenler ve Doğruluk Katkıları
Yatak
Yapısal temel. Dökme demir, titreşim sönümleme ve doğal malzeme sönümlemesi için kütle sağlar. Hassas taşlanmış kılavuz yatakları (düz, V veya kutu kılavuzlar), kızağın izlediği düz hareket yolunu sağlar. Herhangi bir yatak aşınması, burulma veya termal distorsiyon doğrudan koniklik hatasına ve düzlük sapmasına yayılır. Yatak geometrisi birinci dereceden doğruluk sürücüsüdür.
Fener Mili ve İş Mili
İş milini, yatakları ve tahriki barındırır. İş mili yatağı kalitesi salgıyı yönetir — doğrudan yuvarlaklığı ve eşmerkezliliği etkiler. Kaliteli CNC torna tezgahları 1–2 µm'nin altında salgı üretir, bu nedenle CNC ile tornalanmış yatak muyluları üretimde 1–3 µm yuvarlaklık tutar.
Yüksek RPM (5.000–6.000) küçük çaplar ve demir dışı malzemeler için uygundur. Düşük RPM'de yüksek tork çelikler ve büyük çaplar için uygundur.
Punta
Uzun iş parçalarını sehime karşı destekler. Punta desteği olmadan, L/D oranı ~4:1'in üzerinde olan şaftlar kesme kuvveti altında sehim yapar ve fıçı şeklinde çap varyasyonu üretir. 0,02–0,03 mm'lik fener mili-punta yanlış hizalaması bile daha uzun parçalarda ölçülebilir koniklik üretir.
Kızak, Kros Kaydırıcı ve Takım Tutucu
Kızak takımı Z yönünde taşır; kros kaydırıcı X hareketi sağlar. CNC servo tahrikli bilyalı vida konumlandırma 2–5 µm tekrarlanabilirlik verir — IT6–IT7 tolerans işleri için yeterlidir. Taret rijitliği eşit derecede önemlidir: esnek bir takım tutucu titreşimi tırlama izlerine dönüştürür.
İş Parçası Bağlama
Genel işler için üç ayaklı aynalar. Eksantriklik düzeltmesi için dört ayaklı. Pensler en iyi eşmerkezliliği sağlar — tipik salgı 0,005–0,015 mm, aşınmış bir üç ayaklı ayna için 0,03–0,10 mm'ye karşı. Atölye deneyimimizde, hassas yatak muyluları için pens iş parçası bağlama belirtmek, üç ayaklı aynalara kıyasla eşmerkezlilik reddetme oranlarını –60% azaltır.
Torna Operasyonları
| Operasyon | Üretilen Geometri | Tornada Neden Verimli |
|---|---|---|
| Dönüş | Silindirler, konikler, konturlar | Sürekli kesim; iş mili ekseninden yuvarlaklık |
| Alın işleme | Kare uçlar, referans yüzeyler | Radyal ilerleme dikliği sağlar |
| Delik büyütme | Hassas delikler, yatak yatakları | İş mili ile eş eksenli; yüksek hizalama |
| Diş açma | Vida dişleri, hassas hatveler | İş mili ile senkronize ilerleme hatveyi sağlar |
| Kanal açma | Sızdırmazlık kanalları, segman yuvaları | Hassas derinlik ve genişlik kontrolü |
| Kesme | Nihai uzunluk ayrımı | Eksenel kontrol temiz yüzey üretir |
| Sondaj | Delikler, kanallar | Punta/terevid ile mükemmel eksenel hizalama |
Silindirik özellikler, dişli arayüzler veya eş merkezli deliklerin baskın olduğu parçalar varsayılan olarak tornalamaya bırakılmalıdır. Bunları frezede işlemek genellikle daha az hassas ve daha pahalıdır.
Torna Tipleri
| Tip | Özellikler | Uygulamalar |
|---|---|---|
| Manuel (üniversal) | El ile kumandalı ilerlemeler | Prototipleme, onarım, bakım |
| Takım tezgahı | Daha yüksek hassasiyet, ince kontroller | Mastarlar, takım, hassas tek parçalar |
| CNC torna | Bilgisayar kontrollü eksenler | Seri üretim, karmaşık profiller |
| CNC tornalama merkezi | CNC + terevid + canlı takım | Tek kurulumda çoklu işlem |
| Taret torna | İndekslenebilir terevid, çoklu takımlar | Orta-yüksek hacim |
| Dikey (VTL) | Dikey iş mili | Büyük halkalar, flanşlar, havacılık diskleri |
Üretim Tipini Eşleştirme
Düşük hacim, yüksek esneklik: Manuel ve takım tezgahı tornaları. Hızlı parametre değişiklikleri, doğrudan operatör muhakemesi. Deneyimli bir operatör, aynı geometri için bir CNC programı kurmaktan daha hızlı tek bir hassas parça üretir.
Orta-yüksek hacim: CNC tornaları baskındır. Bir kez programlandığında, operatör müdahalesi olmadan tutarlı bir şekilde aynı parçaları üretir. Tasarım değişiklikleri manuel ayarlama yerine CAD/CAM uygulaması yoluyla yapılır.
Karmaşık parçalar: Canlı takımlı CNC tornalama merkezleri, tornalama ile aynı kurulumda frezeleme, delme ve kılavuz çekmeyi mümkün kılar. Çapraz delikleri, frezelenmiş düz yüzeyleri ve tornalanmış çapları olan bir milin tek kurulumda tamamlanması, çoklu makine transferlerinden kaynaklanan referans birikim hatasını ortadan kaldırır.
Büyük/ağır bileşenler: Dikey tornalar iş milini dikey olarak yönlendirir — yerçekimi iş parçasını ayna yüzüne oturtur, bu da büyük halka ve flanş taşımayı pratik ve güvenli hale getirir.
Manuel vs. CNC Torna
| Aspect | Manuel | CNC |
|---|---|---|
| Kontrol | El çarkları ve kollar | G-kodu / konuşmalı |
| Doğruluk | Operatöre bağlı | Program kontrollü |
| Tekrarlanabilirlik | Parçalar arasında sınırlı | Partiler arasında mükemmel |
| Karmaşık geometri | Basit profiller | Karmaşık konturlar, diş çevrimleri |
| En iyi kullanım | Prototipler, onarım, tek parçalar | Seri üretim, hassasiyet |
Manuel tornalar modası geçmiş değil — prototip çalışmaları, yeniden işleme ve kurulum süresinin bir CNC çevrimine hakim olacağı durumlar için değerli olmaya devam ediyor. CNC tornaları doğrudur tekrarlanabilirlik, karmaşık geometri veya belgelenmiş üretim söz konusu olduğunda. Bir kez yazılan bir program, 500. parçada da ilk parçayla aynı parçayı üretir.
CNC Torna Uygulamaları
Tipik Parçalar ve Tolerans Beklentileri
Miller ve akslar: IT6'da (±30 mm'de ±0,008–0,011 mm) Ra 0,4–0,8 µm ile rulman muyluları. İş mili ısınması, işlem içi ölçüm ve takım ofset kompanzasyonu gerektirir — standart CNC uygulaması.
Burçlar ve kovanlar: Alüminyum veya bronzda eş merkezli OD/ID. Tek kurulumda tornalama (önce delik, sonra OD) kurulumlar arası salgıyı ortadan kaldırarak 0,010–0,020 mm TIR eş merkezliliği sağlar.
Dişli bileşenler: İş mili enkoder senkronizasyonu ile hassas diş açma (ACME, trapezoidal, ince metrik) — CNC'de otomatik, manuelde zaman alıcı.
Sızdırmazlık yüzeyleri: Ra ≤ 0,4 µm'de hidrolik silindir çubukları. CSS modu, keskin uçlar ve 0,05–0,10 mm kesme derinliği ile elde edilebilir. 316L, tutarlı yüzey için TiAlN kaplı uçlarla 120–180 m/dk gerektirir.
Endüstri Uygulamaları
Otomotiv: Yüksek hacimlerde şanzıman milleri, valf sapları, enjektör gövdeleri — Cpk gereksinimlerini yalnızca CNC tutarlılığı karşılar. SPC geri besleme döngüleri ofsetleri gerçek zamanlı olarak ayarlar.
Havacılık ve Uzay: Malzeme izlenebilirliği ve revizyon kontrollü programlarla tornalanmış titanyum bağlantı parçaları, alüminyum burçlar, paslanmaz bağlantı elemanı boşlukları. Bileşik özelliklerde eş merkezlilik ±0,010–0,015 mm.
Endüstriyel ekipman: Hidrolik pompa milleri, motor iş milleri, şanzıman bileşenleri — uzun hizmet ömürleri boyunca rulman geçmeleri için yuvarlaklık ve yüzey kalitesi.
Seçim Değerlendirmeleri
İş parçası boyutu: Maksimum salınım, merkezler arası uzunluk ve iş mili deliği, bağlama payı olan parçaları barındırmalıdır. Geometrik sınırlarda çalışmak sonuçları bozar.
Malzeme gereksinimleri: Sert malzemeler (çelik, titanyum) orta RPM'de yüksek iş mili torku gerektirir. Yumuşak malzemeler (alüminyum, pirinç) yüksek hız kabiliyetinden fayda sağlar.
Tolerans seviyesi: IT6 ve daha sıkı, hassas kızaklar, yüksek doğrulukta iş mili rulmanları ve termal kompanzasyon gerektirir. IT8–IT9 herhangi bir kaliteli CNC torna tezgahında çalışır. Sık gördüğümüz bir tuzak: genel iş için yüksek hassasiyetli makine belirlemek (gereksiz maliyet) veya hassas iş için genel makine belirlemek (güvenilirlik sorunu).
Hacim ve otomasyon: Düşük hacim (1–20 parça) hızlı kurulumlu konuşmalı programlamayı tercih eder. Orta-yüksek (100+) çubuk besleyicileri, parça yakalayıcıları ve robotik yüklemeyi haklı çıkarır. Teslim ettiğimiz projelerde, bir otomatik CNC torna tezgahı uygun parça ailelerinde üç manuel eşdeğerinden daha fazla üretim yapar.
Toplam sahip olma maliyeti: Satın alma fiyatı 10 yıllık maliyetin küçük bir kısmıdır. Programlama süresi, takım tüketimi, bakım, iş mili çalışma süresi ve enerji tüketimi parça başına gerçek maliyeti belirler.
Sonuç
Torna, hassas dönel imalat için temel makinedir. Tornalama geometriyi iş mili ekseninden türetir — bu nedenle alternatif proseslerin eşleşmek için daha fazla çabaladığı yuvarlaklık, eş merkezlilik ve yüzey kalitesini elde eder. CNC tornalar bugün CAD/CAM'e bağlı, kapalı döngü kompanzasyon çalıştıran ve hacim üretimi için otomatik taşımayı destekleyen entegre üretim platformlarıdır.
Parça geometrisine dönel özellikler ve sıkı toleranslar hakim olduğunda, tornalama neredeyse her zaman doğru prosestir. Doğru torna tipini ve kabiliyet seviyesini seçmek, bu prosesin ekonomik, güvenilir ve ölçeklenebilir olup olmadığını belirler. CNC tornalama, tolerans optimizasyonu veya hassas mil ve delik işleme konusunda yardıma mı ihtiyacınız var? Proses rehberliği ve üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Bir torna tezgahının ana işlevi nedir?
Bir kesici takım kontrollü yollarda malzeme kaldırırken iş parçasını döndürmek — doğru çaplar, delikler, düz yüzeyler, dişler ve eş merkezli özellikler oluşturur. Çoğu imalat bağlamında dönel parçalar için en doğru ve ekonomik proses.
Torna ile freze tezgahı arasındaki fark nedir?
Bir tornada iş parçası döner ve takım doğrusal ilerler → silindirik ve eş eksenli geometri için verimli. Bir frezede takım döner ve iş parçası hareket eder → prizmatik özellikler, kanallar ve 3D yüzeyler için verimli. Dönel simetri tornaya aittir; düz/profil özellikler frezeye aittir.
Tornada hangi malzemeler işlenebilir?
Karbon çeliği, alaşımlı çelik, paslanmaz (316L), alüminyum (6061, 7075), pirinç, bakır, titanyum, mühendislik plastikleri (POM, PEEK, naylon) ve kompozitler. Malzeme seçimi hızı, takımı ve soğutucuyu etkiler — ancak tornalama esasen tüm işlenebilir malzemelerle uyumludur.
CNC manuel tornadan daha mı iyi?
Tekrarlanabilirlik, karmaşık geometri, belgelenmiş üretim ve parti tutarlılığı için CNC. Kurulum süresinin baskın olduğu prototipler, yeniden işleme ve tek seferlik işler için manuel. Üretimde CNC hakimdir. Manuel, geliştirme ve özel görevler için değerini korur.
Hangi parçalar torna işlemesi için en uygundur?
Kritik özellikleri merkezi bir eksen etrafında düzenlenmiş parçalar: miller, burçlar, dişli bağlantı elemanları, pimler, hidrolik çubuklar, rulman muyluları, sızdırmazlık yüzeyleri. Tanımlanmış çaplarda eş merkezlilik, yuvarlaklık ve yüzey kalitesi tasarıma hakim olduğunda, tornalama neredeyse her zaman en doğru ve maliyet etkin prosestir.


