
Цапфа подшипника на валу из нержавеющей стали 316L должна иметь допуск по диаметру ±0,010 мм, чистоту поверхности Ra 0,4 мкм и концентричность в пределах 0,015 мм относительно соседней уплотнительной поверхности. Фрезерование может приблизить эту задачу - расточной брусок интерполирует круговую траекторию, - но оно требует нескольких проходов, тщательной компенсации радиуса и все равно дает картину чистоты поверхности, которая не соответствует непрерывному спиральному следу инструмента, создаваемому токарным станком. На токарном станке с ЧПУ эта цапфа обрабатывается за один проход при скорости поверхности 150 м/мин вставкой с TiAlN-покрытием, при этом одновременно соблюдаются все три спецификации. Мы регулярно проводим сравнение допусков между токарной и фрезерной обработкой. Для вращающихся элементов - диаметров, отверстий, резьбы, концентрических поверхностей - токарный станок обеспечивает точность, к которой фрезерование может приблизиться, но редко соответствует ей при той же стоимости и времени цикла.
Токарный станок - это станок, который вращает заготовку относительно неподвижного режущего инструмента для получения цилиндрической, конической и контурной геометрии. В этом руководстве рассказывается о том, как работает токарный станок, какой вклад вносит каждый компонент в точность, какие операции он выполняет, типы токарных станков - от ручных до токарных центров с ЧПУ - и как выбрать подходящий станок для реальных производственных решений.
Как работает токарный станок
Основное движение: Заготовка вращается вокруг своей оси. Вторичное движение: Режущий инструмент подается линейно по осям Z (осевая) и X (радиальная). Такая кинематика естественным образом создает осесимметричную геометрию - точную, поскольку она исходит из самой оси шпинделя, а не из траекторий инструмента, приближенных к окружности.
Шаг за шагом
1. Вращение заготовки. Шпиндель приводит заготовку в движение с определенной скоростью (число оборотов в минуту или скорость поверхности). В токарных станках с ЧПУ используется режим постоянной скорости обработки поверхности (CSS) - автоматическое поддержание заданной скорости м/мин при прохождении инструментом различных диаметров.
2. Подача инструмента. Осевая подача (Z) позволяет получать цилиндрические диаметры и конусы. Радиальная подача (X) позволяет выполнять торцевые операции. Комбинированная интерполяция X/Z позволяет получать сложные профили и радиусы.
3. Формирование стружки. Скорость, подача и глубина резания вместе определяют форму стружки, тепловую нагрузку и качество поверхности - классический треугольник резания, определяющий рабочее окно для любой комбинации материала и инструмента.
Почему токарные станки производят точные цилиндрические детали
Токарная обработка обеспечивает непрерывное резание, а не прерывистый контакт при фрезеровании. Такая стабильность снижает вибрацию, поддерживает постоянную нагрузку стружки и естественным образом создает округлость оси шпинделя.
При токарной обработке алюминия 6061-T6 с ЧПУ за один проход чистовой обработки обычно достигается диаметр ±0,010-0,015 мм и Ra 0,8-1,6 мкм. Для нержавеющей стали 316L сопоставимые допуски требуют меньшей скорости обработки поверхности и большего давления СОЖ, но все равно достижимы. По нашим производственным данным, токарная обработка обеспечивает допуск по диаметру на 2-3× жестче, чем аналогичные фрезерные операции на тех же элементах при сопоставимом времени цикла.
Основные компоненты и их вклад в точность
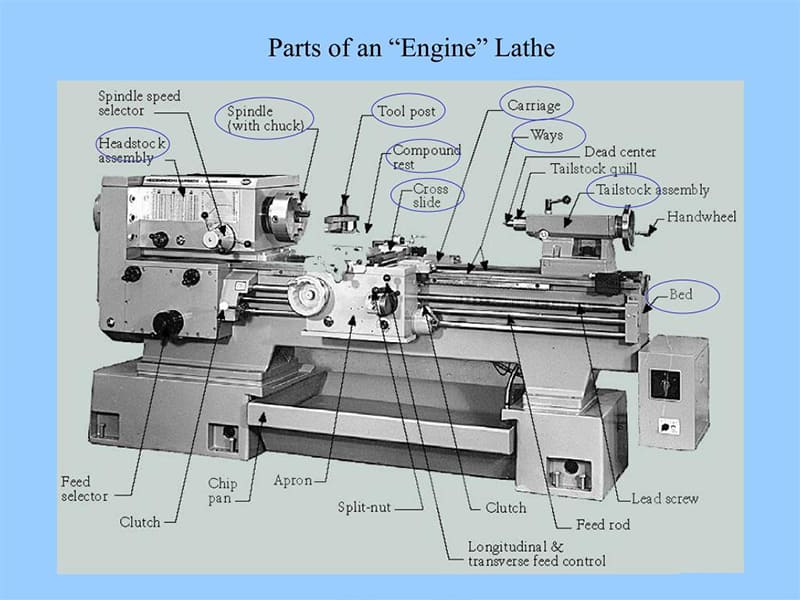
Кровать
Конструктивная основа. Чугун обеспечивает массу для демпфирования вибраций и демпфирование материала. Прецизионно отшлифованные направляющие (плоские, V-образные или коробчатые) обеспечивают прямолинейное движение каретки. Любой износ станины, скручивание или термические искажения напрямую приводят к ошибкам конусности и отклонениям от прямолинейности. Геометрия станины является первостепенным фактором точности.
Бабка и шпиндель
Содержит шпиндель, подшипники и привод. Качество подшипников шпинделя определяет биение, непосредственно влияющее на круглость и концентричность. Качественные токарные станки с ЧПУ обеспечивают биение менее 1-2 мкм, поэтому токарные шейки подшипников с ЧПУ в производстве имеют округлость 1-3 мкм.
Высокое число оборотов (5 000-6 000) благоприятно для малых диаметров и цветных материалов. Высокий крутящий момент при более низких оборотах подходит для сталей и больших диаметров.
Хвостовая бабка
Поддержка длинных заготовок против прогиба. Без поддержки задней бабки валы с отношением L/D более ~4:1 отклоняются под действием силы резания, что приводит к бочкообразному изменению диаметра. Перекос между бабкой и задней бабкой даже на 0,02-0,03 мм приводит к ощутимому конусу на длинных деталях.
Каретка, поперечные салазки и стойка для инструментов
Каретка перемещает инструмент по оси Z; поперечные салазки обеспечивают движение по оси X. Позиционирование ШВП с ЧПУ обеспечивает повторяемость 2-5 мкм - достаточно для работы с допусками IT6-IT7. Жесткость револьверной головки имеет не меньшее значение: податливая инструментальная стойка усиливает вибрацию, превращая ее в следы от болтанки.
Зажимные приспособления
Трехкулачковые патроны для общих работ. Четырехкулачковый для коррекции эксцентриситета. Цанги обеспечивают наилучшую концентричность - типичное биение 0,005-0,015 мм против 0,03-0,10 мм для изношенного трехкулачкового патрона. По нашему опыту, использование цанговых заготовок для прецизионных подшипниковых шеек снижает процент брака по концентричности на 40-60% по сравнению с трехкулачковыми патронами.
Токарные работы
| Операция | Производимая геометрия | Почему эффективен токарный станок |
|---|---|---|
| Поворот | Цилиндры, конусы, контуры | Непрерывный рез; округлость от оси шпинделя |
| Лицо | Квадратные торцы, базовые поверхности | Радиальная подача обеспечивает перпендикулярность |
| Скучно | Прецизионные отверстия, посадочные места под подшипники | Коаксиально со шпинделем; высокое выравнивание |
| Нарезка резьбы | Винтовая резьба, прецизионные выводы | Синхронизированная со шпинделем подача обеспечивает шаг |
| Нанесение канавок | Пазы для уплотнений, пазы для защелкивающихся колец | Точный контроль глубины и ширины |
| Расставание | Окончательное разделение по длине | Осевой контроль позволяет получить чистую поверхность |
| Бурение | Сквозные отверстия, проходы | Идеальная осевая центровка с помощью задней бабки/револьверной головки |
Детали, в которых преобладают цилиндрические элементы, резьбовые соединения или концентрические отверстия, лучше обрабатывать точением. Обработка таких деталей на фрезерном станке, как правило, менее точна и более дорога.
Виды токарных станков
| Тип | Характеристики | Приложения |
|---|---|---|
| Ручное управление (двигатель) | Ручная подача | Создание прототипов, ремонт, техническое обслуживание |
| Инструментальный цех | Высокая точность, тонкое управление | Измерительные приборы, оснастка, прецизионные единичные изделия |
| токарный станок с ЧПУ | Оси с компьютерным управлением | Серийное производство, сложные профили |
| Токарный центр с ЧПУ | ЧПУ + револьверная головка + инструмент под напряжением | Многооперационная единая настройка |
| Токарно-револьверный станок | Индексируемая револьверная головка, несколько инструментов | Средний и высокий объем |
| Вертикаль (VTL) | Вертикальный шпиндель | Большие кольца, фланцы, аэрокосмические диски |
Соответствие типа и производства
Малый объем, высокая гибкость: Ручные и инструментальные токарные станки. Быстрое изменение параметров, непосредственное решение оператора. Опытный оператор изготавливает одну точную деталь быстрее, чем настраивает программу ЧПУ для той же геометрии.
Средний и высокий объем: Токарные станки с ЧПУ занимают доминирующее положение. Однажды запрограммированные идентичные детали последовательно изготавливаются без вмешательства оператора. Изменения конструкции благодаря внедрению CAD/CAM, а не ручной настройке.
Сложные детали: Токарные центры с ЧПУ с инструментами, работающими под напряжением, позволяют выполнять фрезерование, сверление и нарезание резьбы за одну установку с токарной обработкой. Вал с поперечными отверстиями, фрезерованными плоскостями и точеными диаметрами, выполненными за один установ, исключает ошибку накопления базовых точек при многократном переносе станка.
Крупные/тяжелые компоненты: Вертикальные токарные станки ориентируют шпиндель вертикально - сила тяжести прижимает заготовку к торцу патрона, что делает обработку больших колец и фланцев практичной и безопасной.
Ручной станок против токарного станка с ЧПУ
| Аспект | Руководство | ЧПУ |
|---|---|---|
| Управление | Штурвалы и рычаги | G-код / разговорный |
| Точность | Зависит от оператора | Программно-управляемый |
| Повторяемость | Ограниченность между частями | Превосходно подходит для всех партий |
| Сложная геометрия | Простые профили | Сложные контуры, циклы резьбы |
| Лучшее применение | Прототипы, ремонт, единичные экземпляры | Серийное производство, точность |
Ручные токарные станки не устарели - Они по-прежнему ценны для работы с прототипами, доработок и в ситуациях, когда время наладки доминирует в цикле ЧПУ. Токарные станки с ЧПУ когда речь идет о повторяемости, сложной геометрии или документированном производстве. Программа, написанная один раз, на 500-м изделии производит ту же деталь, что и на первом.
Применение токарных станков с ЧПУ
Типовые детали и требования к допускам
Валы и оси: Шейки подшипников на IT6 (±0,008-0,011 мм на 30 мм) с Ra 0,4-0,8 мкм. Требуется прогрев шпинделя, измерение в процессе обработки и компенсация смещения инструмента - стандартная практика ЧПУ.
Втулки и втулки: Концентрические OD/ID из алюминия или бронзы. Токарная обработка с одной установкой (сначала отверстие, затем наружный диаметр) устраняет межустановочное биение, достигая концентричности МДП 0,010-0,020 мм.
Резьбовые компоненты: Прецизионная нарезка резьбы (ACME, трапецеидальная, тонкая метрическая) с помощью синхронизации энкодера шпинделя - автоматическая на ЧПУ, трудоемкая на ручном управлении.
Уплотнительные поверхности: Штоки гидроцилиндров при Ra ≤ 0,4 мкм. Достигается благодаря режиму CSS, острым пластинам и глубине резания 0,05-0,10 мм. Для 316L требуется скорость 120-180 м/мин с пластинами с покрытием TiAlN для равномерной обработки.
Отраслевые применения
Автомобильная промышленность: Трансмиссионные валы, штоки клапанов, корпуса инжекторов в больших объемах с требованиями к Cpk, которым соответствует только система ЧПУ. Контуры обратной связи SPC регулируют смещения в режиме реального времени.
Аэрокосмическая промышленность: Токарная обработка титановых фитингов, алюминиевых втулок, нержавеющих заготовок крепежа с прослеживаемостью материала и программами, контролируемыми при пересмотре. Концентричность ±0,010-0,015 мм на составных элементах.
Промышленное оборудование: Валы гидравлических насосов, шпиндели моторов, компоненты коробок передач - круглость и чистота обработки для обеспечения посадки подшипников в течение длительного срока службы.
Соображения по выбору
Размер заготовки: Максимальный размах, межцентровая длина и отверстие шпинделя должны соответствовать деталям с крепежными зазорами. Работа на предельных геометрических параметрах ухудшает результаты.
Требования к материалам: Твердые материалы (сталь, титан) требуют высокого крутящего момента шпинделя при умеренном числе оборотов. Мягкие материалы (алюминий, латунь) выигрывают от возможности работы на высоких оборотах.
Уровень толерантности: IT6 и более узкие требуют прецизионных направляющих, высокоточных подшипников шпинделя и термокомпенсации. IT8-IT9 работают на любом качественном токарном станке с ЧПУ. Один из распространенных подводных камней: выбор высокоточного станка для общих работ (лишние затраты) или общего станка для точных работ (проблемы с надежностью).
Объем и автоматизация: Небольшие объемы (1-20 деталей) благоприятствуют быстрому программированию с использованием разговорной речи. Средние и большие объемы (100+) оправдывают применение устройств подачи прутка, улавливателей деталей и роботизированной загрузки. В реализованных нами проектах один автоматизированный токарный станок с ЧПУ превосходит три аналогичных станка с ручным управлением для подходящих семейств деталей.
Общая стоимость владения: Цена покупки составляет лишь малую часть от стоимости 10-летнего использования. Время программирования, расход инструмента, техническое обслуживание, время работы шпинделя и потребление энергии определяют фактическую стоимость одной детали.
Заключение
Токарный станок - это основополагающий станок для точного вращательного производства. Геометрия токарной обработки определяется осью шпинделя, поэтому она позволяет добиться округлости, концентричности и чистоты поверхности, которые трудно достичь с помощью других процессов. Токарные станки с ЧПУ сегодня представляют собой интегрированные производственные платформы, подключенные к CAD/CAM, работающие с замкнутым циклом компенсации и поддерживающие автоматизированную обработку для серийного производства.
Если в геометрии детали преобладают вращательные элементы и жесткие допуски, токарная обработка почти всегда является правильным процессом. Выбор правильного типа токарного станка и уровня возможностей определяет экономичность, надежность и масштабируемость этого процесса. Нужна помощь в токарной обработке с ЧПУ, оптимизации допусков или прецизионной обработке валов и отверстий? [Свяжитесь с нашей командой инженеров] для получения рекомендаций по технологическому процессу и поддержки производства.
Часто задаваемые вопросы
Какова основная функция токарного станка?
Вращение заготовки, в то время как режущий инструмент снимает материал по контролируемым траекториям, создавая точные диаметры, отверстия, плоские поверхности, резьбу и концентрические элементы. Наиболее точный и экономичный процесс для вращающихся деталей в большинстве производственных условий.
В чем разница между токарным и фрезерным станками?
На токарном станке заготовка вращается, а инструмент подается линейно → эффективно для цилиндрической и коаксиальной геометрии. На фрезерном станке инструмент вращается, а заготовка перемещается → эффективно для призматических элементов, пазов и 3D-поверхностей. Вращательная симметрия относится к токарному станку; плоские/профильные элементы - к фрезерному станку.
Какие материалы можно обрабатывать на токарном станке?
Углеродистая сталь, легированная сталь, нержавеющая сталь (316L), алюминий (6061, 7075), латунь, медь, титан, инженерные пластики (POM, PEEK, нейлон) и композиты. Выбор материала влияет на скорость, оснастку и охлаждающую жидкость, но токарная обработка совместима практически со всеми обрабатываемыми материалами.
Лучше ли ЧПУ, чем ручной токарный станок?
ЧПУ для повторяемости, сложной геометрии, документированного производства и последовательности партий. Ручной - для прототипов, доработок и разовых изделий, где время наладки имеет решающее значение. В производстве доминирует ЧПУ. Ручное управление остается ценным для разработки и специальных задач.
Какие детали лучше всего подходят для токарной обработки?
Детали с критическими характеристиками, расположенными вокруг центральной оси: валы, втулки, резьбовые крепежные элементы, штифты, гидравлические штоки, шейки подшипников, уплотнительные поверхности. Если при проектировании необходимо обеспечить концентричность, округлость и чистоту поверхности на определенных диаметрах, токарная обработка почти всегда является наиболее точным и экономически эффективным процессом.


