
Un tourillon de palier sur un arbre en acier inoxydable 316L doit présenter une tolérance de diamètre de ±0,010 mm, avec un état de surface de Ra 0,4 µm et une concentricité inférieure à 0,015 mm par rapport à la surface d'étanchéité adjacente. Le fraisage permet d’approcher ces spécifications — à l’aide d’une barre d’alésage interpolant une trajectoire circulaire — mais cela nécessite plusieurs passes, une compensation minutieuse des rayons, et produit malgré tout un motif de finition de surface qui ne correspond pas à la marque d’outil hélicoïdale continue générée par un tour. Sur un tour CNC, ce tourillon est usiné en un seul passage à une vitesse de surface de 150 m/min avec une plaquette revêtue de TiAlN, respectant ainsi les trois spécifications simultanément. Nous effectuons régulièrement ce type de comparaison de tolérances entre le tournage et le fraisage. Pour les éléments rotatifs — diamètres, alésages, filetages, surfaces concentriques —, le tour offre une précision que le fraisage peut approcher mais qu’il atteint rarement, à coût et temps de cycle équivalents.
Un tour est une machine-outil qui fait tourner la pièce à usiner contre un outil de coupe fixe afin d'obtenir des formes cylindriques, coniques et profilées. Ce guide explique le fonctionnement d'un tour, le rôle de chaque composant dans la précision, les opérations qu'il permet d'effectuer, les différents types de tours (des modèles manuels aux centres de tournage CNC), ainsi que la manière de choisir la machine adaptée à vos besoins de production concrets.
Comment fonctionne un tour ?
Motion principale : La pièce tourne autour de son axe. Motion subsidiaire : L'outil de coupe avance de manière linéaire selon les axes Z (axial) et X (radial). Cette cinématique génère naturellement une géométrie axisymétrique — précise, car elle découle de l'axe de la broche lui-même, et non de trajectoires d'outil se rapprochant d'un cercle.
Étape par étape
1. Rotation de la pièce. La broche entraîne la pièce à une vitesse définie (tr/min ou vitesse de surface). Les tours CNC fonctionnent en mode de vitesse de surface constante (CSS) : ils maintiennent automatiquement la vitesse cible en m/min lorsque l'outil traverse des diamètres variables.
2. Avance de l'outil. L'avance axiale (Z) permet d'obtenir des diamètres cylindriques et des cones. L'avance radiale (X) permet d'effectuer des opérations de dressage. L'interpolation combinée X/Z permet d'obtenir des profils et des rayons complexes.
3. Formation des copeaux. La vitesse, l'avance et la profondeur de coupe déterminent ensemble la forme des copeaux, la charge thermique et l'état de surface : c'est ce « triangle de coupe » classique qui définit la plage de fonctionnement pour toute combinaison matériau-outil.
Pourquoi les tours permettent-ils d'obtenir des pièces cylindriques de grande précision ?
Le tournage permet un engagement continu de la coupe, contrairement au contact intermittent du fraisage. Cette stabilité réduit les vibrations, maintient une charge de copeaux constante et assure naturellement la circularité par rapport à l'axe de la broche.
Sur l'aluminium 6061-T6, le tournage en alternance CNC permet systématiquement d'obtenir un diamètre de ±0,010 à 0,015 mm et un Ra de 0,8 à 1,6 µm en une seule passe de finition. Sur l’acier inoxydable 316L, des tolérances comparables nécessitent une vitesse de surface plus faible et une pression de liquide de refroidissement plus élevée, mais restent réalisables. D’après nos données de production, le tournage permet d’obtenir des tolérances de diamètre 2 à 3 fois plus serrées que des opérations de fraisage équivalentes sur les mêmes caractéristiques, pour des temps de cycle comparables.
Principaux composants et leur contribution à la précision
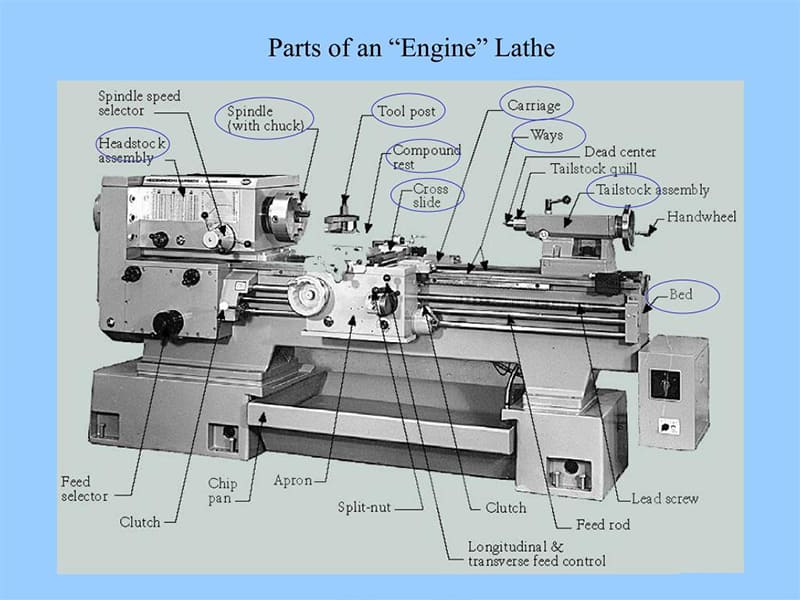
Lit
La base structurelle. La fonte apporte la masse nécessaire à l'amortissement des vibrations ainsi qu'un amortissement inhérent au matériau. Les glissières rectifiées avec précision (plates, en V ou en caisson) assurent la trajectoire rectiligne suivie par le chariot. Toute usure, torsion ou déformation thermique du banc se répercute directement sur l'erreur de conicité et l'écart de rectitude. La géométrie du banc est le facteur déterminant de premier ordre en matière de précision.
Poupée et broche
Il abrite la broche, les roulements et le système d'entraînement. La qualité des roulements de la broche détermine le faux-rond, ce qui influe directement sur la circularité et la concentricité. Les tours de qualité CNC permettent d'obtenir un faux-rond inférieur à 1–2 µm, ce qui explique pourquoi les tourillons de roulements tournés sur des machines CNC présentent une circularité de 1–3 µm en production.
Un régime élevé (5 000 à 6 000 tr/min) est adapté aux petits diamètres et aux matériaux non ferreux. Un couple élevé à bas régime convient aux aciers et aux grands diamètres.
contre-poupée
Empêche la flexion des pièces longues. Sans appui au contre-poupée, les arbres dont le rapport L/D est supérieur à environ 4:1 fléchissent sous l'effet de la force de coupe, ce qui entraîne une variation de diamètre de type « en tonneau ». Un désalignement entre la poupée fixe et le contre-poupée, même de l'ordre de 0,02 à 0,03 mm, génère un conique mesurable sur les pièces plus longues.
Chariot, chariot transversal et porte-outil
Le chariot déplace l'outil dans l'axe Z ; le chariot transversal assure le déplacement dans l'axe X. Le positionnement par vis à billes servocommandée CNC offre une répétabilité de 2 à 5 µm, ce qui est suffisant pour les usinages avec des tolérances IT6 à IT7. La rigidité de la tourelle est tout aussi importante : un porte-outil trop souple amplifie les vibrations et provoque l'apparition de marques de vibration.
Serrage des pièces
Mandrins à trois mors pour les travaux généraux. Mandrins à quatre mors pour la correction de l'excentricité. Les pinces de serrage garantissent une concentricité optimale — faux-rond typique de 0,005 à 0,015 mm contre 0,03 à 0,10 mm pour un mandrin à trois mors usé. D’après notre expérience en atelier, le recours à un serrage par pince pour les tourillons de roulements de précision permet de réduire les taux de rebut liés à la concentricité de 40 à 60 % par rapport aux mandrins à trois mors.
Opérations de tournage
| Fonctionnement | Géométrie générée | Pourquoi « Efficient » sur un tour ? |
|---|---|---|
| Tournant | Cylindres, cônes, contours | Découpe en continu ; circularité par rapport à l'axe de la broche |
| Face à | Extrémités carrées, faces de référence | L'avance radiale garantit la perpendicularité |
| Ennuyeux | Alésages de précision, logements de roulements | Coaxial avec la broche ; alignement précis |
| Filetage | Filetages, pas de précision | L'avance synchronisée avec la broche garantit le pas |
| Rainurage | Rainures de joint, fentes pour anneaux élastiques | Contrôle précis de la profondeur et de la largeur |
| Adieu | Séparation finale en fonction de la longueur | Le contrôle axial permet d'obtenir une face nette |
| Forage | Trous traversants, passages | Alignement axial parfait grâce à la poupée mobile et à la tourelle |
Les pièces présentant principalement des éléments cylindriques, des raccords filetés ou des alésages concentriques doivent, par défaut, être usinées par tournage. Leur usinage sur une fraiseuse est généralement moins précis et plus coûteux.
Types de tours
| Type | Caractéristiques | Applications |
|---|---|---|
| Manuel (moteur) | Avances manuelles | Prototypage, réparation, maintenance |
| Atelier d'outillage | Une précision accrue, des réglages précis | Jauges, outillage, pièces uniques de précision |
| Tour CNC | Axes commandés par ordinateur | Production en série, profils complexes |
| Centre de tournage CNC | CNC + tourelle + outils motorisés | Plusieurs opérations en un seul serrage |
| Tourelle | Tourelle d'indexation, outils multiples | Volume moyen à élevé |
| Vertical (VTL) | Broche verticale | Grands anneaux, brides, disques destinés à l'aérospatiale |
Adéquation entre le type et la production
Faible volume, grande flexibilité : Tours manuels et d'atelier. Changements rapides de paramètres, décision directe de l'opérateur. Un opérateur expérimenté fabrique une pièce de précision unique plus rapidement qu'il ne lui en faudrait pour configurer un programme CNC pour la même géométrie.
Volume moyen à élevé : Les tours CNC s'imposent. Une fois programmés, ils produisent des pièces identiques de manière constante, sans intervention de l'opérateur. Les modifications de conception s'effectuent via la mise en œuvre de CAD/CAM plutôt que par des réglages manuels.
Pièces complexes : Les centres de tournage CNC équipés d'outils motorisés permettent de réaliser des opérations de fraisage, de perçage et de taraudage lors du même serrage que celui utilisé pour le tournage. La réalisation, en un seul serrage, d'un arbre comportant des alésages transversaux, des méplats fraisés et des diamètres tournés élimine les erreurs d'accumulation de repères liées aux multiples transferts entre machines.
Composants volumineux/lourds : Sur les tours verticaux, la broche est orientée verticalement : la gravité assure le positionnement de la pièce sur la face du mandrin, ce qui rend la manipulation des anneaux et des brides de grande taille pratique et sûre.
Tour manuel vs tour CNC
| Aspect | Manuel | CNC |
|---|---|---|
| Contrôle | Volants et leviers | Code G / mode conversationnel |
| Précision | Dépend de l'opérateur | Commande par programme |
| Répétabilité | Limité entre les pièces | Excellente qualité d'un lot à l'autre |
| Géométrie complexe | Profils simples | Contours complexes, cycles de filetage |
| Utilisation optimale | Prototypes, réparations, pièces uniques | Production en série, précision |
Les tours manuels ne sont pas dépassés — elles restent utiles pour la réalisation de prototypes, les retouches et les situations où le temps de configuration prendrait le pas sur un cycle CNC. Les tours CNC sont corrects lorsqu'il s'agit de répétabilité, de géométrie complexe ou de production documentée. Un programme écrit une seule fois permet d'obtenir, à la 500e pièce, un résultat identique à celui de la première.
Applications du tour CNC
Pièces types et tolérances attendues
Arbres et essieux : Tourillons de roulement de précision IT6 (±0,008–0,011 mm sur 30 mm) avec un Ra de 0,4–0,8 µm. Nécessite un préchauffage de la broche, un contrôle en cours d’usinage et une compensation de décalage d’outil — pratique standard CNC.
Manchons et douilles : Concentricité diamètre extérieur/diamètre intérieur en aluminium ou en bronze. Le tournage en une seule opération (alésage d'abord, puis diamètre extérieur) élimine le faux-rond lié au changement de configuration, permettant d'atteindre une concentricité TIR comprise entre 0,010 et 0,020 mm.
Composants filetés : Filetage de précision (ACME, trapézoïdal, métrique fin) grâce à la synchronisation avec le codeur de la broche — automatique sur le modèle CNC, fastidieux en mode manuel.
Surfaces d'étanchéité : Tiges de vérins hydrauliques avec une rugosité Ra ≤ 0,4 µm. Ce résultat est obtenable grâce au mode CSS, à des plaquettes tranchantes et à une profondeur de coupe comprise entre 0,05 et 0,10 mm. L'acier 316L nécessite une vitesse de 120 à 180 m/min avec des plaquettes revêtues de TiAlN pour obtenir une finition homogène.
Applications industrielles
Automobile : Arbres de transmission, tiges de soupapes, corps d'injecteurs produits en grandes séries, avec des exigences de Cpk auxquelles seule la méthode CNC permet de répondre. Les boucles de rétroaction SPC ajustent les écarts en temps réel.
Aérospatiale : Pièces tournées en titane, bagues en aluminium, pièces brutes de fixation en acier inoxydable avec traçabilité des matériaux et programmes soumis à un contrôle des révisions. Concentricité de ±0,010 à 0,015 mm sur les éléments composés.
Équipements industriels : Arbres de pompes hydrauliques, broches de moteurs, composants de boîtes de vitesses : circularité et finition garantissant un ajustement parfait des roulements tout au long de leur longue durée de vie.
Critères de sélection
Dimensions de la pièce : Le diamètre maximal de rotation, la distance entre axes et l'alésage de la broche doivent permettre l'usinage de pièces en laissant un jeu suffisant pour le serrage. Un fonctionnement à la limite des cotes géométriques nuit à la qualité des résultats.
Matériel nécessaire : Les matériaux durs (acier, titane) nécessitent un couple de broche élevé à un régime modéré. Les matériaux tendres (aluminium, laiton) tirent parti d'une vitesse de rotation élevée.
Niveau de tolérance : Les tolérances IT6 et plus strictes nécessitent des glissières de précision, des roulements de broche de haute précision et une compensation thermique. Les tolérances IT8–IT9 peuvent être obtenues sur n’importe quel tour CNC de bonne qualité. Une erreur courante que l'on constate souvent : choisir une machine de haute précision pour des travaux généraux (coût inutile) ou une machine polyvalente pour des travaux de précision (problème de fiabilité).
Volume et automatisation : Les petits volumes (1 à 20 pièces) se prêtent à une programmation conversationnelle rapide. Les volumes moyens à élevés (100 pièces et plus) justifient l'utilisation de chargeurs de barres, de récupérateurs de pièces et de systèmes de chargement robotisés. Dans les projets que nous avons menés à bien, un tour automatisé CNC est plus productif que trois tours équivalents à commande manuelle sur des familles de pièces adaptées.
Coût total de possession : Le prix d'achat ne représente qu'une fraction du coût sur 10 ans. Le temps de programmation, la consommation d'outillage, la maintenance, le temps de fonctionnement de la broche et la consommation d'énergie déterminent le coût réel par pièce.
Conclusion
Le tour est la machine de base pour l'usinage rotatif de précision. Le tournage tire sa géométrie de l’axe de la broche — c’est pourquoi il permet d’obtenir une circularité, une concentricité et un état de surface que les autres procédés ont plus de mal à égaler. Les tours CNC d’aujourd’hui sont des plateformes de production intégrées, connectées à CAD/CAM, fonctionnant avec une compensation en boucle fermée et prenant en charge la manutention automatisée pour la production en série.
Lorsque la géométrie d'une pièce est caractérisée par des éléments de rotation et des tolérances serrées, le tournage est presque toujours le procédé le plus adapté. Le choix du type de tour et de son niveau de performance détermine si ce procédé est rentable, fiable et évolutif. Vous avez besoin d'aide pour le tournage CNC, l'optimisation des tolérances ou l'usinage de précision d'arbres et d'alésages ? [Contactez notre équipe d'ingénieurs] pour obtenir des conseils sur les procédés et une assistance à la fabrication.
FAQ
Quelle est la fonction principale d'un tour ?
Rotation d'une pièce pendant qu'un outil de coupe enlève de la matière selon des trajectoires contrôlées, permettant ainsi d'obtenir des diamètres, des alésages, des faces planes, des filetages et des éléments concentriques de grande précision. Il s'agit du procédé le plus précis et le plus économique pour les pièces tournées dans la plupart des contextes de fabrication.
Quelle est la différence entre un tour et une fraiseuse ?
Sur un tour, la pièce tourne et l'outil avance de manière linéaire → solution efficace pour les géométries cylindriques et coaxiales. Sur une fraiseuse, l'outil tourne et la pièce se déplace → solution efficace pour les éléments prismatiques, les rainures et les surfaces 3D. La symétrie de rotation est l'apanage du tour ; les éléments plats ou profilés sont l'apanage de la fraiseuse.
Quels matériaux peut-on usiner sur un tour ?
Acier au carbone, acier allié, acier inoxydable (316L), aluminium (6061, 7075), laiton, cuivre, titane, plastiques techniques (POM, PEEK, nylon) et composites. Le choix du matériau influe sur la vitesse, l'outillage et le liquide de refroidissement, mais le tournage est compatible avec pratiquement tous les matériaux usinables.
Le CNC est-il plus performant qu'un tour manuel ?
La méthode CNC est privilégiée pour la répétabilité, les géométries complexes, la production documentée et l'uniformité des lots. La méthode manuelle est adaptée aux prototypes, aux retouches et aux pièces uniques, lorsque le temps de préparation est prépondérant. En production, la méthode CNC prévaut. La méthode manuelle reste toutefois utile pour le développement et les tâches spécifiques.
Quelles pièces se prêtent le mieux à l'usinage au tour ?
Pièces présentant des caractéristiques critiques organisées autour d'un axe central : arbres, bagues, éléments de fixation filetés, goupilles, tiges hydrauliques, tourillons de roulements, surfaces d'étanchéité. Lorsque la concentricité, la circularité et l'état de surface à des diamètres définis déterminent la conception, le tournage est presque toujours le procédé le plus précis et le plus rentable.


