
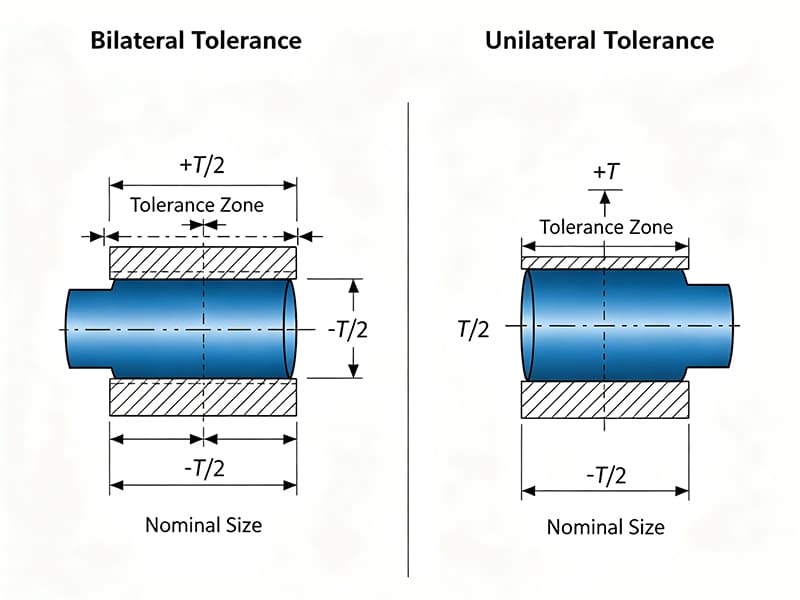
Eine im CNC-Verfahren gedrehte Welle mit den Spezifikationen Ø 10,00 ±0,025 mm (beidseitig) für einen Presssitz-Lagersitz ergibt Teile mit Durchmessern zwischen 9,975 und 10,025 mm. Teile am unteren Ende des Bereichs – unter 10,00 mm – liegen zwar technisch gesehen innerhalb der Spezifikation, sind jedoch zu klein für eine zuverlässige Presspassung. Das Lager gleitet auf, anstatt eingepreßt zu werden, was im Betrieb zu Spiel und Vibrationen führt. Durch die Änderung der Toleranz auf Ø10,00 +0,025/−0,00 (einseitig) wird der Zustand der Untermaßteile vollständig beseitigt – jedes normgerechte Teil sorgt für eine zuverlässige Presspassung, da die Spezifikation verhindert, dass das Maß unter den Nennwert fällt. Der Ausschuss aufgrund von Spiel passt von etwa 8% auf unter 1%. Wir legen regelmäßig einseitige Toleranzen für passungs- und dichtungskritische CNC-Merkmale fest. Eine einseitige Toleranz lässt Maßabweichungen nur in einer Richtung vom Nennwert zu – dadurch wird die funktionale Grenze geschützt, bei deren Überschreitung ein Ausfall eintreten würde, während Abweichungen in die sichere Richtung zulässig sind. Es handelt sich um eine funktionale Kontrollstrategie und nicht nur um ein Format zur Maßangabe.
Dieser Leitfaden behandelt die Definition, das Lesen einseitiger Toleranzen in Zeichnungen, praktische Beispiele für Wellen, Bohrungen und Dicken, den Vergleich mit beidseitigen Toleranzen, die Gründe, warum Ingenieure sich dafür entscheiden, Überlegungen zur Bearbeitung bei CNC, die Anwendung des GD&T-Profils, Berechnungsmethoden, die Cpk-Analyse, die Umrechnung in beidseitige Toleranzen, die Auswirkungen auf die Kosten sowie einen Entscheidungsrahmen.
Was ist einseitige Toleranz?
Jede Abmessung hat einen Nennwert, eine Obergrenze und eine Untergrenze. Bei der einseitigen Toleranz liegt der gesamte Toleranzbereich auf einer Seite des Nennwerts – eine Abweichung beträgt null.
Beispiel: 10,00 +0,05/−0,00 mm. Obergrenze = 10,05 mm. Untergrenze = 10,00 mm. Das Bauteil darf größer als das Nennmaß sein, aber nicht kleiner. Das gesamte Toleranzband (0,05 mm) gilt nur oberhalb des Sollmaßes.
Im Gegensatz zur beidseitigen: 10,00 ±0,025 mm ermöglicht eine gleichmäßige Abweichung in beide Richtungen – bei gleicher Gesamttoleranzbreite (0,05 mm), jedoch zentriert um den Nennwert. Beide Formate definieren dieselbe Breite des Fertigungsfensters, jedoch kommt es zu einseitigen Toleranzverschiebungen hinsichtlich der Lage dieses Fensters relativ zur Funktionsgrenze.
So lesen Sie es in Zeichnungen
| Zeichnungshinweis | Zulässiger Bereich | Bedeutung |
|---|---|---|
| 10,00 +0,05/−0,00 | 10,00–10,05 mm | Nur größere sind zulässig |
| 20,00 +0,00/−0,10 | 19,90–20,00 mm | Nur kleinere sind erlaubt |
| 3,00 +0,20/−0,00 | 3,00–3,20 mm | Geschützte Mindestdicke |
Lesemethode: Ermitteln Sie den Nennwert. Überprüfen Sie die obere Abweichung (+) und die untere Abweichung (−). Ist einer der Werte Null, ist eine Abweichung nur in eine Richtung zulässig. Die Nullseite stellt die geschützte funktionale Grenze dar.
Schlüsselsignal: Wenn Sie in einer Zeichnung „+0,00“ oder „−0,00“ sehen, weist dies auf eine einseitige Toleranz hin – das Maß wird anhand einer kritischen Grenze auf dieser Seite kontrolliert.
Praktische Beispiele
| Funktion | Beispiel | Warum einseitig? |
|---|---|---|
| Welle (Presspassung) | Ø10,00 +0,02/−0,00 | Untermaß vermeiden → Übermaß beibehalten |
| Bohrung (Spielraum) | Ø20,00 +0,00/−0,10 | Übergröße vermeiden → übermäßigen Spielraum vermeiden |
| Dichtungsdicke | 3,00 +0,20/−0,00 | Ausdünnung verhindern → Abdichtung sicherstellen |
| Stoppfläche | 5,00 +0,00/−0,05 | Höhe des Baugruppenstapels beibehalten |
| Verschleißpolster | 8,00 +0,30/−0,00 | Mindestverschleißzugabe sicherstellen |
Welle: Zu kleiner Schaft → lockerer Sitz, Vibrationen, Lagerausfall. Eine ausschließlich positive Toleranz garantiert den Mindestdurchmesser. Loch: Überdimensioniertes Loch → zu großes Spiel, schlechte Ausrichtung. Die ausschließlich negative Toleranz begrenzt die maximale Größe. Dicke: Zu dünn → Leckage oder strukturelle Schwäche. Eine ausschließlich positive Toleranz schützt das funktionale Mindestmaß. Basierend auf unseren Produktionsdaten fallen etwa 65% unserer einseitigen Toleranzanwendungen in die Kategorie der Wellen-/Bohrungspassungen – die Steuerung von Press- und Spielpassungen ist dabei mit Abstand der häufigste funktionale Treiber.
Einseitige vs. beidseitige Toleranz
| Faktor | Einseitig | Beidseitig (±) |
|---|---|---|
| Richtung der Abweichung | Nur auf einer Seite | Beide Seiten |
| Beispiel | 10,00 +0,05/−0,00 | 10,00 ± 0,025 |
| Am besten geeignet für | Passform, Dichtheit, Min.-/Max.-Grenzwerte | Allgemeine Abmessungen, Symmetrie |
| Konstruktionsabsicht | Kritische Grenze schützen | Saldo um den Nennwert herum |
| Kosten | Hängt von der Prozessausrichtung ab | Es ist einfacher, wenn der Prozess zentriert ist |
Wann sollte „einseitig“ verwendet werden: Eine Abweichung in eine Richtung führt zu einem Funktionsausfall (lockerer Sitz, Undichtigkeit, strukturelle Schwäche). Die Toleranz schützt die “Ausfallseite” und lässt gleichzeitig Abweichungen auf der sicheren Seite zu.
Wann sollte „bilateral“ verwendet werden: Beide Ausrichtungen sind gleichermaßen zulässig. Das Maß ist weder passungs- noch funktionskritisch. Symmetrie bzw. allgemeine Herstellbarkeit haben Vorrang.
Wichtigste Erkenntnis: Die Kosten richten sich nach der Gesamttoleranzbreite – nicht nach dem Format. Die Herstellung einer einseitigen Toleranz von 0,05 mm kostet in etwa genauso viel wie die einer beidseitigen Toleranz von ±0,025 mm bei gleicher Gesamttoleranzbreite. Der Unterschied liegt darin, wo sich das Toleranzfenster im Verhältnis zur Funktionsgrenze befindet, nicht darin, wie breit es ist.
Warum Ingenieure sich für einseitige Toleranzen entscheiden
Bedingungen für „Protect Fit“: Bei Well-Bohrungs-Systemen entscheidet eine Abweichungsrichtung darüber, ob die Verbindung funktioniert (Presssitz, Spiel) oder versagt (locker, festgeklemmt). Eine einseitige Toleranz legt die kritische Grenze fest.
Vermeiden Sie Dichtungsausfälle: Dichtungen und O-Ring-Sitze erfordern eine Mindestkompression. Sinkt die Dicke unter das funktionale Minimum, steigt das Leckagerisiko stark an. Durch die einseitige Toleranz wird sichergestellt, dass das Maß diesen Schwellenwert niemals unterschreitet.
Verzerrung im Abgleichverfahren: Fertigungsprozesse führen selten zu perfekt zentrierten Verteilungen. Beim CNC-Drehen kommt es tendenziell zu einer leichten Untermaßlage (Werkzeugverschleiß). Beim Bohren kommt es tendenziell zu einer leichten Übermaßlage (Rundlaufabweichung, Durchbiegung). Die Ausrichtung der Toleranzrichtung auf die natürliche Prozessabweichung reduziert den Ausschuss und verbessert die Ausbeute. Eine häufig auftretende Falle: beidseitige Toleranz bei einer Presspassung, bei der das CNC-Verfahren naturgemäß zu Untermaß tendiert – die Hälfte des Toleranzbandes wird auf der sicheren Seite “verschwendet”, während die kritische Seite keinen zusätzlichen Spielraum hat. Durch die Umstellung auf einseitige Toleranz wird das gesamte Band so verschoben, dass die Funktionsgrenze geschützt wird.
Verbesserung der Montagezuverlässigkeit: Bei Toleranzsummen kann bereits eine einzige kritische Abmessung, die in die falsche Richtung abweicht, zu Interferenzen, Fehlausrichtungen oder Funktionsausfällen in der gesamten Baugruppe führen. Eine einseitige Toleranz stellt sicher, dass der kritische Grenzwert bei jedem Teil in jeder Charge eingehalten wird.
Einseitige Toleranz bei der CNC-Bearbeitung
Prozessverhalten nach Arbeitsgang
Drehen (Außen-Ø der Welle): Natürliche Tendenz zur Untermaßlage aufgrund von Werkzeugverschleiß und Rückfederung. Verwenden Sie bei Presspassungen den Wert +/−0, um eine Untermaßlage zu vermeiden. Bei Spielpassungen kehren Sie die Richtung um, wenn die Gefahr einer Übermaßlage besteht.
Fräsen (Nuten, Taschen): Eine Durchbiegung des Werkzeugs führt häufig zu zu kleinen Merkmalen. Verwenden Sie einseitige Toleranzen, um die Mindestgröße der Merkmale zu gewährleisten. Fügen Sie Schlichtdurchgänge hinzu, um die Maße zu stabilisieren.
Bohren (Löcher): Bohrungen neigen aufgrund von Rundlaufabweichungen und Durchbiegung dazu, übermaßig zu werden. Verwenden Sie bei Bohrungen mit engem Spiel die Toleranz +0,00/−, um die maximale Größe zu begrenzen. Führen Sie anschließend zum Erreichen der gewünschten Präzision ein Reiben oder Ausbohren durch.
Mahlen (Endzerkleinerung): Am besten geeignet für die einseitige Maßkontrolle. Erreicht enge Toleranzen (±0,005 mm oder besser). Ideal für Lagersitze, Präzisionswellen und die endgültige Maßfixierung.
Auswirkungen auf Kosten und Ertrag
Wenn die Toleranzrichtung mit der natürlichen Prozesstendenz übereinstimmt → reduziert dies Ausschuss, vereinfacht die Steuerung und verbessert die Ausbeute. Bei Nichtübereinstimmung → sind eine strengere Maschinensteuerung, häufigere Offset-Anpassungen und ein höherer Prüfaufwand erforderlich. Nach unseren Erfahrungen in der Fertigung verbessert die Ausrichtung einer einseitigen Toleranz auf die Prozesstendenz bei Drehvorgängen die Erstdurchlaufausbeute um etwa 15–20% im Vergleich zu einer beidseitigen Toleranz am selben Merkmal – der Prozess zielt dabei naturgemäß auf die sichere Seite der Spezifikation ab.
Einseitige Profiltoleranz bei GD&T
Die Profiltoleranz bei GD&T bestimmt die Oberflächengeometrie – nicht nur die Größe. Eine einseitige Profiltoleranz verschiebt den Toleranzbereich vollständig auf eine Seite des tatsächlichen (Nenn-)Profils.
Anwendung: Wenn eine nach innen gerichtete Abweichung zu Störungen, Strömungsbeeinträchtigungen oder Dichtungsversagen führt, eine nach außen gerichtete Abweichung jedoch akzeptabel ist. Dies ist häufig bei aerodynamischen Oberflächen der Fall (Tragflächen dürfen nicht in die Luftströmung hineinragen), bei Dichtflächen (die Oberfläche darf den Anpressdruck nicht verringern) und bei äußeren Sichtflächen (Einbuchtungen nach innen sind besser sichtbar als leichte Ausbuchtungen nach außen).
Spezifikation: Definiert mithilfe eines Profiltoleranzrahmens mit Bezugspunkten und Anmerkungen, die den versetzten (ungleichmäßigen) Bereich kennzeichnen. Der Toleranzbereich ist dreidimensional – er regelt die gesamte Oberflächengeometrie und nicht nur ein lineares Maß.
Berechnung von Grenzwerten
Formeln: USL = Nennwert + obere Abweichung. LSL = Nennwert − untere Abweichung.
Beispiel: 10,00 +0,05/−0,00. USL = 10,05 mm. LSL = 10,00 mm. Zulässiger Bereich: ausschließlich 10,00 bis 10,05 mm.
Umgekehrter Fall: 20,00 +0,00/−0,10. USL = 20,00 mm. LSL = 19,90 mm. Das Bauteil darf den Nennwert nicht überschreiten.
Berechnen Sie für die Prüfplanung und die Prozesssteuerung stets beide Grenzwerte explizit – verlassen Sie sich nicht auf Schätzungen aus dem Kopf.
Cpk bei einseitiger Toleranz
Bei einseitiger Toleranz ist nur eine Spezifikationsgrenze funktionskritisch. Verwenden Sie Cpu (Obergrenze) oder Cpl (Untergrenze) anstelle des standardmäßigen zweiseitigen Cpk-Werts.
Cpu = (USL − µ) / 3σ wenn die Obergrenze kritisch ist. Cpl = (µ − LSL) / 3σ wenn die Untergrenze kritisch ist.
Kritische Betrachtung: Der Prozessmittelwert sollte NICHT auf den Nennwert ausgerichtet sein. Bei einer Toleranz von +0,05/−0,00 führt die Zentrierung des Mittelwerts auf den Nennwert dazu, dass die Hälfte der Verteilung an der Grenze liegt. Verschieben Sie den Mittelwert in Richtung der sicheren Seite (z. B. Zielwert 10,02–10,03 statt 10,00), um die Leistungsfähigkeit an der kritischen Grenze zu maximieren. Streben Sie einen Cpk-Wert von mindestens 1,33 an, für hohe Zuverlässigkeit mindestens 1,67.
Umstellung auf bilaterale Beziehungen
Methode: Neuer Nennwert = (USL + LSL) / 2. Neues ± = (USL − LSL) / 2.
Beispiel: 10,00 +0,10/−0,00 → Grenzwerte: 10,00–10,10. Neuer Nennwert: 10,05. Neue Toleranz: ±0,05. Ergebnis: 10,05 ±0,05 mm. Gleiche Grenzwerte, anderer Bezugspunkt.
Warnung: Eine Umwandlung verändert die Konstruktionsabsicht. Die ursprüngliche einseitige Toleranz schützt eine bestimmte funktionale Grenze. Bei der beidseitigen Toleranz wird die Toleranz zentriert – was Abweichungen in Richtung der kritischen Seite zulassen kann, die durch die ursprüngliche Spezifikation verhindert wurden. Eine Umwandlung sollte nur erfolgen, wenn die Funktion nicht von einer einseitigen Kontrolle abhängt oder wenn sie zu statistischen Analysezwecken dient. Basierend auf unseren Produktionsdaten würden etwa 20% der Toleranzumwandlungsanträge, die wir im Rahmen der DFM prüfen, bei einer Umsetzung die ursprüngliche Passungsabsicht beeinträchtigen – überprüfen Sie daher vor einer Umwandlung stets die funktionalen Auswirkungen.
Auswirkungen auf die Kosten
Nicht grundsätzlich teurer. Die Kosten hängen von der Gesamttoleranzbreite und der Prozessfähigkeit ab – nicht von der Art der Toleranz (einseitig oder beidseitig). Die Einhaltung einer einseitigen Toleranz von 0,05 mm kostet genauso viel wie die Einhaltung einer beidseitigen Toleranz von ±0,025 mm bei gleicher Gesamtbreite.
Kann Kosten senken in Verbindung mit einer prozessorientierten Ausrichtung – weniger Ausschuss, einfachere Steuerung, höhere Ausbeute. Kann zu höheren Kosten führen Wenn man eine strenge Kontrolle gegen die natürliche Tendenz des Prozesses durchsetzt – mehr Ausgleichskorrekturen, mehr Prüfungen, höheres Ausschussrisiko.
Entscheidungsregel: Fragen Sie den Lieferanten: “In welche Richtung lässt sich das Teil leichter halten?”, und richten Sie die Toleranzrichtung entsprechend aus, sofern dies funktional möglich ist.
Entscheidungshilfe
| Zustand | Verwendung |
|---|---|
| Einseitiges Ausfallrisiko (Passung, Dichtung) | Einseitig |
| Passungskritischer Schaft oder Bohrung | Einseitig |
| Mindestdicke/-festigkeit | Einseitig (+/−0) |
| Allgemeine Abmessung, beide Seiten in Ordnung | Beidseitig (±) |
| Symmetrie / Aussehen | Beidseitig oder im Profil |
| Die Oberflächengeometrie bestimmt die Funktion | GD&T-Profil |
Logik: Beginnen Sie mit dem Ausfallmodus → Wenn nur eine Richtung zum Ausfall führt, verwenden Sie „einseitig“. Wenn beide Richtungen gleichermaßen von Bedeutung sind, verwenden Sie „beidseitig“. Wenn die Oberflächengeometrie (nicht nur die Größe) die Funktion bestimmt, verwenden Sie die Profiltoleranz GD&T.
Schlussfolgerung
Die einseitige Toleranz regelt die Maßabweichung nur in einer Richtung – sie schützt die funktionale Grenze, an der Abweichungen zu Ausfällen führen (lockerer Sitz, Undichtigkeit, strukturelle Schwäche), lässt jedoch Abweichungen zu, wo dies unbedenklich ist. Sie wird bei etwa 65% passungskritischen CNC-Merkmalen angewendet, da die Presspassung zwischen Welle und Bohrung, das Spiel sowie die Dichtungsleistung von einseitigen Maßgrenzen abhängen.
Das Format verursacht an sich keine höheren Kosten – die Kosten hängen von der gesamten Toleranzbreite und der Prozessausrichtung ab. Wenn die Toleranzrichtung mit der natürlichen Prozessabweichung bei CNC übereinstimmt (Drehen unter Maß, Bohren über Maß), verbessert die einseitige Toleranz die Ausbeute und reduziert den Ausschuss. Bei einer Fehlausrichtung erhöht sich der Kontrollaufwand. Eine intelligente Anwendung bedeutet, die Toleranzart an den Fehlermodus und die Prozessfähigkeit anzupassen – und nicht bei jeder Abmessung standardmäßig ± zu wählen. Benötigen Sie Hilfe bei der Optimierung der Toleranzspezifikationen für Ihr CNC-Programm? [Wenden Sie sich an unser Ingenieurteam], um eine DFM-Prüfung, eine Toleranzanalyse und Unterstützung bei der Fertigung zu erhalten.
FAQ
Was ist einseitige Toleranz?
Maßabweichungen sind nur in einer Richtung gegenüber dem Nennmaß zulässig. Beispiel: 10,00 +0,05/−0,00 bedeutet, dass das Bauteil 10,00–10,05 mm groß sein darf, jedoch niemals kleiner als 10,00. Wird zum Schutz kritischer funktionaler Grenzwerte (Passung, Dichtheit, Mindestdicke) verwendet.
Worin besteht der Unterschied zur bilateralen Toleranz?
„Bilateral (±)“ ermöglicht eine gleichmäßige Abweichung in beide Richtungen. „Unilateral“ verschiebt das gesamte Band auf eine Seite. Die Gesamttoleranzbreite ist dieselbe, jedoch ist die Positionierung relativ zur Funktionsgrenze unterschiedlich. Wählen Sie die Option entsprechend den Abweichungsrichtungen, die die Funktion beeinträchtigen.
Wann sollte ich es verwenden?
Wenn bereits eine Abweichung in nur einer Richtung zu einem Funktionsausfall führt – Presspassungen (Vermeidung einer zu kleinen Welle), Spielpassungen (Vermeidung einer zu großen Bohrung), Dichtflächen (Vermeidung von Wanddickenverlust) und Anforderungen an die Mindestwanddicke.
Kostet das mehr?
Nicht grundsätzlich – die Kosten hängen von der gesamten Toleranzbreite ab, nicht vom Format. Auf den Prozess-Bias abgestimmt → kann Ausschuss und Kosten reduzieren. Nicht abgestimmt → erhöht den Kontrollaufwand. Fragen Sie die Lieferanten, welche Ausrichtung einfacher zu halten ist.
Wie stelle ich auf bilateral um?
Neuer Nennwert = Mittelwert der Grenzwerte. Neues ± = die Hälfte des Gesamtbereichs. Beispiel: 10,00 +0,10/−0,00 → 10,05 ±0,05. Gleiche Grenzwerte, aber stellen Sie sicher, dass die Umrechnung die ursprüngliche Anpassungsabsicht nicht beeinträchtigt.


