
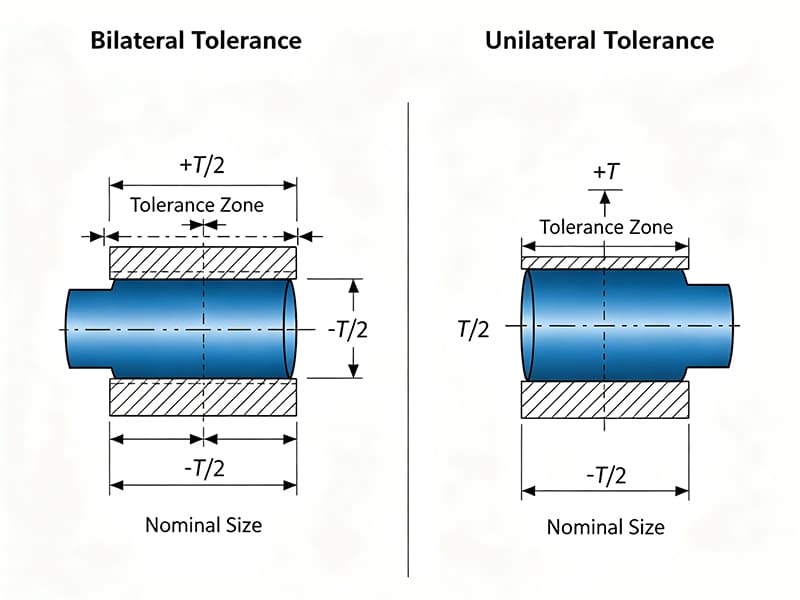
Un arbre tourné CNC spécifié à Ø10,00 ±0,025 mm (bilatéral) pour un logement de roulement à ajustement serré produit des pièces allant de 9,975 à 10,025 mm. Les pièces à l'extrémité inférieure de la plage — en dessous de 10,00 mm — sont techniquement conformes mais trop petites pour un ajustement avec serrage fiable. Le roulement glisse au lieu de se presser, créant du jeu et des vibrations en service. Le changement de la tolérance à Ø10,00 +0,025/−0,00 (unilatéral) élimine entièrement la condition de dimension sous-dimensionnée — chaque pièce conforme produit un ajustement serré fiable car la spécification empêche la dimension de descendre sous le nominal. Les rebuts dus aux ajustements lâches passent d'environ 8% à moins de 1%. Nous spécifions régulièrement des tolérances unilatérales sur les caractéristiques CNC critiques pour l'ajustement et l'étanchéité. La tolérance unilatérale permet une variation dimensionnelle dans une seule direction par rapport à la valeur nominale — protégeant la limite fonctionnelle où un écart provoquerait une défaillance tout en permettant une variation dans la direction sûre. C'est une stratégie de contrôle fonctionnel, pas seulement un format de cotation.
Ce guide couvre la définition, comment lire une tolérance unilatérale sur les dessins, des exemples pratiques pour les arbres, les alésages et l'épaisseur, la comparaison avec la tolérance bilatérale, pourquoi les ingénieurs la choisissent, les considérations d'usinage CNC, l'application du profil GD&T, les méthodes de calcul, l'analyse Cpk, la conversion en bilatéral, l'impact sur les coûts et un cadre de décision.
Qu'est-ce qu'une tolérance unilatérale ?
Chaque dimension a une valeur nominale, une limite supérieure et une limite inférieure. Dans une tolérance unilatérale, toute la zone de tolérance se situe d'un côté du nominal — un écart est nul.
Exemple : 10,00 +0,05/−0,00 mm. Limite supérieure = 10,05 mm. Limite inférieure = 10,00 mm. La pièce peut être plus grande que le nominal mais ne peut pas être plus petite. Toute la bande de tolérance (0,05 mm) existe uniquement au-dessus de la dimension cible.
Contraste avec le bilatéral : 10,00 ±0,025 mm permet une variation égale dans les deux directions — la même largeur de tolérance totale (0,05 mm) mais centrée autour du nominal. Les deux formats définissent la même largeur de fenêtre de fabrication, mais la tolérance unilatérale déplace l'emplacement de cette fenêtre par rapport à la limite fonctionnelle.
Comment la lire sur les dessins
| Mention sur le dessin | Plage autorisée | Signification |
|---|---|---|
| 10,00 +0,05/−0,00 | 10,00–10,05 mm | Seulement plus grand autorisé |
| 20,00 +0,00/−0,10 | 19,90–20,00 mm | Seulement plus petit autorisé |
| 3,00 +0,20/−0,00 | 3,00–3,20 mm | Épaisseur minimale protégée |
Méthode de lecture : Identifier le nominal. Vérifier l'écart supérieur (+) et l'écart inférieur (−). Si l'un est nul, la variation n'est permise que dans une seule direction. Le côté nul est la limite fonctionnelle protégée.
Signal clé : Lorsque vous voyez +0,00 ou −0,00 sur un dessin, cela indique une tolérance unilatérale — la dimension est contrôlée contre une limite critique de ce côté.
Exemples pratiques
| Fonctionnalité | Exemple | Pourquoi unilatéral |
|---|---|---|
| Arbre (ajustement serré) | Ø10,00 +0,02/−0,00 | Empêcher la sous-dimension → maintenir le serrage |
| Alésage (jeu) | Ø20,00 +0,00/−0,10 | Empêcher la surdimension → éviter un jeu excessif |
| Épaisseur de joint | 3,00 +0,20/−0,00 | Empêcher l'amincissement → garantir l'étanchéité |
| Surface de butée | 5,00 +0,00/−0,05 | Protéger la hauteur d'empilement de l'assemblage |
| Plaquette d'usure | 8,00 +0,30/−0,00 | Garantir une marge d'usure minimale |
Arbre : Arbre sous-dimensionné → ajustement lâche, vibrations, défaillance du roulement. Une tolérance positive uniquement garantit le diamètre minimal. Trou : Alésage surdimensionné → jeu excessif, mauvais alignement. Une tolérance négative uniquement plafonne la taille maximale. Épaisseur : Trop mince → fuite ou faiblesse structurelle. Une tolérance positive uniquement protège la dimension fonctionnelle minimale. Sur la base de nos données de production, environ 65% de nos applications de tolérance unilatérale relèvent de la catégorie des ajustements arbre/alésage — le contrôle des ajustements avec serrage et des jeux est de loin le moteur fonctionnel le plus courant.
Tolérance unilatérale vs bilatérale
| Facteur | Unilatéral | Bilatéral (±) |
|---|---|---|
| Direction de variation | Un seul côté | Les deux côtés |
| Exemple | 10,00 +0,05/−0,00 | 10,00 ±0,025 |
| Meilleur pour | Ajustement, étanchéité, limites min/max | Dimensions générales, symétrie |
| Intention de conception | Protéger la limite critique | Équilibre autour de la valeur nominale |
| Coût | Dépend de l'alignement du processus | Plus facile lorsque le processus est centré |
Quand utiliser unilatéral : Une direction d'écart provoque une défaillance fonctionnelle (ajustement lâche, fuite, faiblesse structurelle). La tolérance protège le “ côté défaillance ” tout en permettant une variation du côté sûr.
Quand utiliser bilatéral : Les deux directions sont également acceptables. La dimension n'est pas critique pour l'ajustement ou la fonction. La symétrie ou la fabricabilité générale est la priorité.
Point clé : Le coût est déterminé par la largeur totale de la tolérance — pas par le format. Une tolérance unilatérale de 0,05 mm coûte à peu près le même prix à fabriquer qu'une tolérance bilatérale de ±0,025 mm avec la même bande totale. La différence réside dans l'emplacement de la fenêtre par rapport à la limite fonctionnelle, pas dans sa largeur.
Pourquoi les ingénieurs choisissent la tolérance unilatérale
Protéger les conditions d'ajustement : Dans les systèmes arbre-alésage, une direction d'écart détermine si l'assemblage fonctionne (interférence, jeu) ou échoue (lâche, bloqué). La tolérance unilatérale verrouille la limite critique.
Prévenir les défaillances d'étanchéité : Les joints et les sièges de joints toriques nécessitent une compression minimale. Si l'épaisseur descend sous le minimum fonctionnel, le risque de fuite augmente fortement. La tolérance unilatérale garantit que la dimension ne franchit jamais ce seuil.
Correspondre au biais du processus : Les processus de fabrication produisent rarement des distributions parfaitement centrées. Le tournage CNC tend vers un léger sous-dimensionnement (usure d'outil). Le perçage tend vers un léger surdimensionnement (faux-rond, déflexion). Aligner la direction de tolérance avec la dérive naturelle du processus réduit les rebuts et améliore le rendement. Un piège courant que nous observons : une tolérance bilatérale sur un arbre à ajustement serré où le processus CNC dérive naturellement vers le sous-dimensionnement — la moitié de la bande de tolérance est “ gaspillée ” du côté sûr tandis que le côté critique n'a aucune marge supplémentaire. Passer à unilatéral déplace toute la bande pour protéger la limite fonctionnelle.
Améliorer la fiabilité d'assemblage : Dans les empilements de tolérances, une dimension critique dérivant dans la mauvaise direction peut provoquer une interférence, un désalignement ou une défaillance fonctionnelle sur tout l'assemblage. La tolérance unilatérale garantit que la limite critique est respectée sur chaque pièce de chaque lot.
Tolérance unilatérale en usinage CNC
Comportement du processus par opération
Tournage (diamètre extérieur d'arbre) : Tendance naturelle vers le sous-dimensionnement due à l'usure d'outil et au retour élastique. Pour les ajustements serrés, utiliser +/−0 pour éviter le sous-dimensionnement. Pour les ajustements avec jeu, inverser la direction si le surdimensionnement est le risque.
Fraisage (rainures, poches) : La déflexion d'outil tend à produire des caractéristiques sous-dimensionnées. Utiliser une tolérance unilatérale pour protéger la taille minimale de la caractéristique. Ajouter des passes de finition pour stabiliser les dimensions.
Perçage/alésage (trous) : Les trous tendent à devenir surdimensionnés à cause du faux-rond et de la déflexion. Pour les trous à jeu serré, utiliser +0,00/− pour plafonner la taille maximale. Suivre avec un alésage ou un brochage pour la précision.
Rectification (dimensionnement final) : Idéale pour le contrôle dimensionnel unilatéral. Atteint des tolérances serrées (±0,005 mm ou mieux). Idéale pour les sièges de roulements, les arbres de précision et le verrouillage dimensionnel final.
Impact sur le coût et le rendement
Lorsque la direction de tolérance s'aligne avec la tendance naturelle du processus → réduit les rebuts, simplifie le contrôle, améliore le rendement. Lorsqu'elle est désalignée → nécessite un contrôle machine plus strict, des ajustements d'offset plus fréquents et une charge d'inspection plus élevée. Selon notre expérience en atelier, aligner la tolérance unilatérale avec le biais du processus en tournage améliore le rendement de première passe d'environ 15 à 20% par rapport à une tolérance bilatérale sur la même caractéristique — le processus cible naturellement le côté sûr de la spécification.
Tolérance de profil unilatérale en GD&T
La tolérance de profil en GD&T contrôle la géométrie de surface — pas seulement la taille. Une tolérance de profil unilatérale déplace entièrement la zone de tolérance d'un côté du profil vrai (nominal).
Application : Lorsqu'un écart vers l'intérieur provoque une interférence, une restriction d'écoulement ou une défaillance d'étanchéité, mais qu'un écart vers l'extérieur est acceptable. Courant sur les surfaces aérodynamiques (les profils aérodynamiques ne doivent pas empiéter dans le flux d'air), les faces d'étanchéité (la surface ne doit pas réduire la pression de contact) et les surfaces d'apparence extérieure (les bosses vers l'intérieur sont plus visibles que les légères protubérances vers l'extérieur).
Spécification : Définie à l'aide d'un cadre de tolérance de profil avec des références et des notes indiquant la zone décalée (inégale). La zone de tolérance est en 3D — contrôlant toute la géométrie de surface, pas seulement une dimension linéaire.
Calcul des limites
Formules : USL = Nominal + Écart supérieur. LSL = Nominal − Écart inférieur.
Exemple : 10,00 +0,05/−0,00. USL = 10,05 mm. LSL = 10,00 mm. Plage autorisée : 10,00 à 10,05 mm uniquement.
Cas inverse : 20,00 +0,00/−0,10. USL = 20,00 mm. LSL = 19,90 mm. La pièce ne peut pas dépasser la valeur nominale.
Toujours calculer les deux limites explicitement pour la configuration d'inspection et le contrôle du processus — ne pas se fier à l'estimation mentale.
Cpk pour tolérance unilatérale
Pour une tolérance unilatérale, une seule limite de spécification est fonctionnellement critique. Utiliser Cpu (supérieure) ou Cpl (inférieure) plutôt que le Cpk bilatéral standard.
Cpu = (USL − µ) / 3σ lorsque la limite supérieure est critique. Cpl = (µ − LSL) / 3σ lorsque la limite inférieure est critique.
Un regard critique : La moyenne du processus ne doit PAS cibler la valeur nominale. Pour une tolérance de +0,05/−0,00, centrer la moyenne sur la valeur nominale place la moitié de la distribution à la limite. Déplacez la moyenne vers le côté sûr (par exemple, ciblez 10,02–10,03 au lieu de 10,00) pour maximiser la capabilité sur la limite critique. Visez un Cpk ≥1,33 minimum, ≥1,67 pour une haute fiabilité.
Conversion en bilatéral
Méthode : Nouvelle valeur nominale = (USL + LSL) / 2. Nouveau ± = (USL − LSL) / 2.
Exemple : 10,00 +0,10/−0,00 → Limites : 10,00–10,10. Nouvelle valeur nominale : 10,05. Nouvelle tolérance : ±0,05. Résultat : 10,05 ±0,05 mm. Mêmes limites, centre de référence différent.
Avertissement : La conversion modifie l’intention de conception. La tolérance unilatérale d’origine protège une frontière fonctionnelle spécifique. La tolérance bilatérale centre la tolérance — ce qui peut permettre un écart vers le côté critique que la spécification d’origine empêchait. Ne convertissez que lorsque la fonction ne dépend pas d’un contrôle unilatéral, ou à des fins d’analyse statistique. D’après nos données de production, environ 20% des demandes de conversion de tolérance que nous examinons lors de la DFM compromettraient l’intention d’ajustement d’origine si elles étaient mises en œuvre — vérifiez toujours l’impact fonctionnel avant de convertir.
Incidence sur les coûts
Pas intrinsèquement plus coûteux. Le coût est déterminé par la largeur totale de la tolérance et la capabilité du processus — pas par le format unilatéral/bilatéral. Une bande unilatérale de 0,05 mm coûte autant à maintenir qu’une tolérance bilatérale de ±0,025 mm avec une largeur totale équivalente.
Peut réduire les coûts lorsqu’elle est alignée sur le biais du processus — moins de rebuts, contrôle plus simple, rendement plus élevé. Peut augmenter les coûts lorsqu’elle impose un contrôle strict contre la tendance naturelle du processus — plus d’ajustements de décalage, plus d’inspections, risque de rejet plus élevé.
Règle de décision : Demandez au fournisseur “ quelle direction est la plus facile à maintenir ? ” et alignez la direction de la tolérance en conséquence lorsque la fonction le permet.
Guide de décision
| Condition | Utilisation |
|---|---|
| Risque de défaillance unilatéral (ajustement, étanchéité) | Unilatéral |
| Arbre ou alésage critique pour l’ajustement | Unilatéral |
| Épaisseur/résistance minimale | Unilatérale (+/−0) |
| Dimension générale, les deux côtés acceptables | Bilatéral (±) |
| Symétrie / apparence | Bilatérale ou profil |
| La géométrie de surface contrôle la fonction | Profil GD&T |
Logique : Commencez par le mode de défaillance → si une seule direction provoque la défaillance, utilisez une tolérance unilatérale. Si les deux directions comptent également, utilisez une tolérance bilatérale. Si la géométrie de surface (pas seulement la taille) contrôle la fonction, utilisez une tolérance de profil GD&T.
Conclusion
La tolérance unilatérale contrôle la variation dimensionnelle dans une seule direction — protégeant la frontière fonctionnelle où l’écart provoque une défaillance (ajustement lâche, fuite, faiblesse structurelle) tout en permettant la variation là où c’est sûr. Elle est utilisée sur environ 65% des caractéristiques CNC critiques pour l’ajustement, car l’interférence arbre-alésage, le jeu et les performances d’étanchéité dépendent de limites dimensionnelles unilatérales.
Le format ne coûte pas intrinsèquement plus — le coût dépend de la largeur totale de la tolérance et de l’alignement du processus. Lorsque la direction de la tolérance correspond au biais naturel du processus CNC (tournage sous-dimensionné, perçage surdimensionné), la tolérance unilatérale améliore le rendement et réduit les rebuts. Lorsqu’elle est désalignée, elle augmente la charge de contrôle. Une application intelligente signifie faire correspondre le type de tolérance au mode de défaillance et à la capabilité du processus — pas par défaut ± sur chaque dimension. Besoin d’aide pour optimiser les spécifications de tolérance pour votre programme CNC ? [Contactez notre équipe d’ingénierie] pour une revue DFM, une analyse de tolérance et un support de fabrication.
FAQ
Qu'est-ce que la tolérance unilatérale ?
Variation dimensionnelle autorisée dans une seule direction par rapport à la valeur nominale. Exemple : 10,00 +0,05/−0,00 signifie que la pièce peut être de 10,00–10,05 mm mais jamais plus petite que 10,00. Utilisée pour protéger les frontières fonctionnelles critiques (ajustement, étanchéité, épaisseur minimale).
Quelle est la différence avec la tolérance bilatérale ?
La tolérance bilatérale (±) permet une variation égale dans les deux directions. La tolérance unilatérale déplace toute la bande d’un côté. Même largeur totale de tolérance, positionnement différent par rapport à la limite fonctionnelle. Choisissez en fonction des directions d’écart qui affectent la fonction.
Quand dois-je l’utiliser ?
Lorsqu’une seule direction d’écart provoque une défaillance fonctionnelle — ajustements serrés (empêcher un arbre sous-dimensionné), ajustements avec jeu (empêcher un alésage surdimensionné), surfaces d’étanchéité (empêcher l’amincissement) et exigences d’épaisseur de paroi minimale.
Est-ce que cela coûte plus cher ?
Pas intrinsèquement — le coût dépend de la largeur totale de la tolérance, pas du format. Alignée sur le biais du processus → peut réduire les rebuts et les coûts. Désalignée → augmente la charge de contrôle. Demandez aux fournisseurs quelle direction est la plus facile à maintenir.
Comment convertir en bilatéral ?
Nouvelle valeur nominale = point médian des limites. Nouveau ± = moitié de la plage totale. Exemple : 10,00 +0,10/−0,00 → 10,05 ±0,05. Mêmes limites, mais vérifiez que la conversion ne compromet pas l’intention d’ajustement d’origine.


