
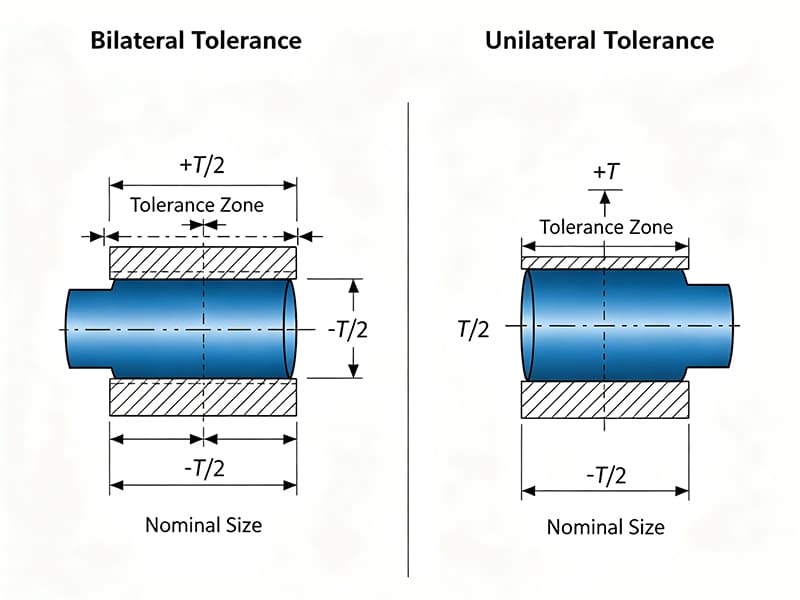
Un eje torneado CNC con unas especificaciones de Ø10,00 ±0,025 mm (ambos extremos) para un asiento de rodamiento de ajuste a presión da lugar a piezas con un diámetro que oscila entre 9,975 y 10,025 mm. Las piezas situadas en el extremo inferior del rango —por debajo de 10,00 mm— se encuentran técnicamente dentro de las especificaciones, pero son demasiado pequeñas para un ajuste por interferencia fiable. El rodamiento se desliza en lugar de encajarse a presión, lo que provoca holgura y vibraciones durante el funcionamiento. Al cambiar la tolerancia a Ø10,00 +0,025/−0,00 (unilateral), se elimina por completo la situación de tamaño insuficiente: todas las piezas conformes producen un ajuste a presión fiable, ya que la especificación impide que la dimensión sea inferior a la nominal. El desecho debido a ajustes holgados se reduce de aproximadamente 8% a menos de 1%. Especificamos habitualmente tolerancias unilaterales en características CNC críticas para el ajuste y la estanqueidad. La tolerancia unilateral permite la variación dimensional en una sola dirección con respecto al valor nominal, lo que protege el límite funcional en el que una desviación provocaría un fallo, al tiempo que permite la variación en la dirección segura. Se trata de una estrategia de control funcional, no solo de un formato de dimensionamiento.
Esta guía aborda la definición, cómo interpretar la tolerancia unilateral en los planos, ejemplos prácticos para ejes, orificios y espesores, la comparación con la tolerancia bilateral, por qué la eligen los ingenieros, consideraciones para el mecanizado CNC, la aplicación del perfil GD&T, métodos de cálculo, análisis del Cpk, conversión a tolerancia bilateral, impacto en los costes y un marco de toma de decisiones.
¿Qué es la tolerancia unilateral?
Cada dimensión tiene un valor nominal, un límite superior y un límite inferior. En la tolerancia unilateral, toda la zona de tolerancia se sitúa a un lado del valor nominal; una de las desviaciones es cero.
Ejemplo: 10,00 +0,05/−0,00 mm. Límite superior = 10,05 mm. Límite inferior = 10,00 mm. La pieza puede ser mayor que la dimensión nominal, pero no menor. La banda de tolerancia completa (0,05 mm) solo se aplica por encima de la dimensión objetivo.
Contrasta con «bilateral»: 10,00 ±0,025 mm permite una variación igual en ambas direcciones: la misma anchura total de tolerancia (0,05 mm), pero centrada en torno al valor nominal. Ambos formatos definen la misma anchura de la ventana de fabricación, pero la tolerancia se desplaza unilateralmente en cuanto a la posición de dicha ventana con respecto al límite funcional.
Cómo interpretarlo en los planos
| Nota explicativa del dibujo | Rango permitido | Significado |
|---|---|---|
| 10,00 +0,05/−0,00 | 10,00–10,05 mm | Solo se admiten los de mayor tamaño |
| 20,00 +0,00/−0,10 | 19,90–20,00 mm | Solo se admiten los más pequeños |
| 3,00 +0,20/−0,00 | 3,00–3,20 mm | Espesor mínimo protegido |
Método de lectura: Identifica el valor nominal. Comprueba la desviación superior (+) y la desviación inferior (−). Si una de ellas es cero, solo se permite la variación en una dirección. El lado del cero es el límite funcional protegido.
Señal clave: Cuando veas +0,00 o −0,00 en un plano, significa que se trata de una tolerancia unilateral: la cota se controla con respecto a un límite crítico en ese lado.
Ejemplos prácticos
| Característica | Ejemplo | ¿Por qué unilateral? |
|---|---|---|
| Eje (ajuste a presión) | Ø10,00 +0,02/−0,00 | Evitar que el tamaño sea inferior al mínimo → mantener la interferencia |
| Orificio (holgura) | Ø20,00 +0,00/−0,10 | Evitar el sobredimensionamiento → evitar un holgura excesiva |
| Espesor de la junta | 3,00 +0,20/−0,00 | Evitar el adelgazamiento → garantizar el sellado |
| Superficie de frenado | 5,00 +0,00/−0,05 | Altura de la pila de montaje de la protección |
| Almohadilla de protección | 8,00 +0,30/−0,00 | Asegúrate de que haya un margen mínimo de desgaste |
Eje: Eje de diámetro inferior al especificado → ajuste holgado, vibraciones, fallo de los rodamientos. La tolerancia «solo positiva» garantiza el diámetro mínimo. Agujero: Orificio demasiado grande → holgura excesiva, mala alineación. La tolerancia exclusivamente negativa limita el tamaño máximo. Espesor: Demasiado delgado → fugas o debilidad estructural. La tolerancia «solo positiva» protege la dimensión funcional mínima. Según nuestros datos de producción, aproximadamente 65% de nuestras aplicaciones de tolerancia unilateral se enmarcan en la categoría de ajuste entre eje y agujero; el control de los ajustes con interferencia y con holgura es, con diferencia, el factor funcional más habitual.
Tolerancia unilateral frente a bilateral
| Factor | Unilateral | Bilateral (±) |
|---|---|---|
| Dirección de la variación | Solo por un lado | Ambas partes |
| Ejemplo | 10,00 +0,05/−0,00 | 10,00 ± 0,025 |
| Ideal para | Ajuste, estanqueidad, límites mínimo y máximo | Dimensiones generales, simetría |
| Objetivo del diseño | Proteger el límite crítico | Saldo en torno al valor nominal |
| Coste | Depende de la alineación del proceso | Es más fácil cuando el proceso está centrado |
Cuándo se utiliza «unilateral»: Una desviación en cualquier sentido provoca un fallo funcional (ajuste holgado, fugas, debilidad estructural). La tolerancia protege el “lado del fallo”, al tiempo que permite la variación en el lado seguro.
Cuándo utilizar «bilateral»: Ambas orientaciones son igualmente aceptables. La dimensión no es crítica para el ajuste ni para el funcionamiento. La prioridad es la simetría o la facilidad de fabricación en general.
Conclusión clave: El coste viene determinado por la amplitud total de la tolerancia, no por el formato. Una tolerancia unilateral de 0,05 mm cuesta aproximadamente lo mismo de fabricar que una tolerancia bilateral de ±0,025 mm con la misma banda total. La diferencia radica en la posición de la ventana con respecto al límite funcional, no en su amplitud.
Por qué los ingenieros eligen la tolerancia unilateral
Condiciones de ajuste de «Protect»: En los sistemas de eje y alojamiento, una dirección de desviación determina si el conjunto funciona correctamente (interferencia, holgura) o falla (holgura excesiva, atascamiento). La tolerancia unilateral fija el límite crítico.
Evitar fallos en el sellado: Las juntas y los asientos de junta tórica requieren una compresión mínima. Si el espesor desciende por debajo del mínimo funcional, el riesgo de fugas aumenta considerablemente. La tolerancia unilateral garantiza que la dimensión nunca supere este umbral.
Sesgo en el proceso de emparejamiento: Los procesos de fabricación rara vez producen distribuciones perfectamente centradas. El torneado CNC tiende a un ligero subdimensionamiento (desgaste de la herramienta). El taladrado tiende a un ligero sobredimensionamiento (excentricidad, desviación). Alinear la dirección de la tolerancia con la desviación natural del proceso reduce los desechos y mejora el rendimiento. Un error habitual que observamos: la tolerancia bilateral en un eje de ajuste a presión en el que el proceso CNC tiende naturalmente a producir un tamaño inferior al nominal; la mitad de la banda de tolerancia se “desperdicia” por el lado de seguridad, mientras que el lado crítico no dispone de margen adicional. Al pasar a la tolerancia unilateral, toda la banda se desplaza para proteger el límite funcional.
Mejorar la fiabilidad del montaje: En las acumulaciones de tolerancias, una sola dimensión crítica que se desvíe en la dirección incorrecta puede provocar interferencias, desalineaciones o fallos funcionales en todo el conjunto. La tolerancia unilateral garantiza que se respete el límite crítico en todas las piezas de cada lote.
Tolerancia unilateral en el mecanizado CNC
Comportamiento del proceso por operación
Torneado (diámetro exterior del eje): Tendencia natural a quedar por debajo de la medida debido al desgaste de la herramienta y a la recuperación elástica. En los ajustes a presión, utilice +/−0 para evitar que quede por debajo de la medida. En los ajustes con holgura, invierta la dirección si existe riesgo de que quede por encima de la medida.
Fresado (ranuras, cavidades): La desviación de la herramienta tiende a producir elementos de dimensiones inferiores a las previstas. Utiliza una tolerancia unilateral para garantizar el tamaño mínimo del elemento. Añade pasadas de acabado para estabilizar las dimensiones.
Perforación (agujeros): Los orificios tienden a quedar sobredimensionados debido a la excentricidad y la deflexión. En el caso de orificios con holgura reducida, utilice +0,00/− para limitar el tamaño máximo. A continuación, realice un escariado o un mandrinado para obtener mayor precisión.
Molienda (calibrado final): Ideal para el control dimensional unilateral. Permite alcanzar tolerancias muy ajustadas (±0,005 mm o mejores). Perfecto para asientos de rodamientos, ejes de precisión y bloqueo dimensional final.
Repercusión en los costes y el rendimiento
Cuando la dirección de la tolerancia se alinea con la tendencia natural del proceso → se reduce el desperdicio, se simplifica el control y se mejora el rendimiento. Cuando no están alineadas → se requiere un control más estricto de la máquina, ajustes de compensación más frecuentes y una mayor carga de inspección. Según nuestra experiencia en el taller, alinear la tolerancia unilateral con el sesgo del proceso en las operaciones de torneado mejora el rendimiento en la primera pasada en aproximadamente un 15–20% en comparación con la tolerancia bilateral en la misma característica: el proceso se orienta de forma natural hacia el lado seguro de la especificación.
Tolerancia del perfil unilateral en GD&T
La tolerancia de perfil en GD&T determina la geometría de la superficie, no solo el tamaño. Una tolerancia de perfil unilateral desplaza la zona de tolerancia por completo hacia un lado del perfil real (nominal).
Aplicación: Cuando la desviación hacia el interior provoca interferencias, restricciones en el flujo o fallos de estanqueidad, pero la desviación hacia el exterior es aceptable. Es habitual en superficies aerodinámicas (los perfiles aerodinámicos no deben invadir el flujo de aire), en superficies de estanqueidad (la superficie no debe reducir la presión de contacto) y en superficies de aspecto exterior (las abolladuras hacia el interior son más visibles que un ligero saliente hacia el exterior).
Especificaciones: Se define mediante un marco de tolerancia de perfil con puntos de referencia y notas que indican la zona desplazada (desigual). La zona de tolerancia es tridimensional, por lo que controla toda la geometría de la superficie, no solo una cota lineal.
Cálculo de límites
Fórmulas: USL = Valor nominal + Desviación superior. LSL = Valor nominal − Desviación inferior.
Ejemplo: 10,00 +0,05/−0,00. USL = 10,05 mm. LSL = 10,00 mm. Rango permitido: únicamente de 10,00 a 10,05 mm.
Caso inverso: 20,00 +0,00/−0,10. USL = 20,00 mm. LSL = 19,90 mm. La pieza no puede superar la medida nominal.
Calcula siempre ambos límites de forma explícita tanto para la configuración de la inspección como para el control del proceso; no te fíes de las estimaciones mentales.
Cpk para la tolerancia unilateral
En el caso de la tolerancia unilateral, solo un límite de especificación es funcionalmente crítico. Utiliza Cpu (límite superior) o Cpl (límite inferior) en lugar del Cpk estándar bilateral.
Cpu = (USL − µ) / 3σ cuando el límite superior es crítico. Cpl = (µ − LSL) / 3σ cuando el límite inferior es crítico.
Perspectiva crítica: La media del proceso NO debe fijarse en el valor nominal. Para una tolerancia de +0,05/−0,00, centrar la media en el valor nominal sitúa la mitad de la distribución en el límite. Desplace la media hacia el lado seguro (por ejemplo, fíjese como objetivo 10,02–10,03 en lugar de 10,00) para maximizar la capacidad en el límite crítico. Fíjese como objetivo un Cpk ≥ 1,33 como mínimo, y ≥ 1,67 para una alta fiabilidad.
Pasar a un sistema bilateral
Método: Nuevo valor nominal = (USL + LSL) / 2. Nuevo ± = (USL − LSL) / 2.
Ejemplo: 10,00 +0,10/−0,00 → Límites: 10,00–10,10. Nuevo valor nominal: 10,05. Nueva tolerancia: ±0,05. Resultado: 10,05 ±0,05 mm. Mismos límites, centro de referencia diferente.
Advertencia: La conversión altera la intención del diseño. La especificación unilateral original protege un límite funcional específico. La especificación bilateral centra la tolerancia, lo que puede permitir una desviación hacia el lado crítico que la especificación original impedía. Solo se debe realizar la conversión cuando la función no dependa de un control unilateral, o con fines de análisis estadístico. Según nuestros datos de producción, aproximadamente el 20% de las solicitudes de conversión de tolerancias que revisamos durante la DFM comprometerían la intención de ajuste original si se implementaran; por lo tanto, comprueba siempre el impacto funcional antes de realizar la conversión.
Repercusión en los costes
No es intrínsecamente más caro. El coste viene determinado por la anchura total de la tolerancia y la capacidad del proceso, y no por el formato unilateral o bilateral. Mantener una banda unilateral de 0,05 mm cuesta lo mismo que mantener una banda bilateral de ±0,025 mm con una anchura total equivalente.
Puede reducir los costes cuando se combina con la optimización de procesos: menos desperdicio, un control más sencillo y un mayor rendimiento. Puede aumentar el coste Cuando se impone un control estricto que va en contra de la tendencia natural del proceso, se producen más ajustes de compensación, más inspecciones y un mayor riesgo de rechazo.
Regla de decisión: Pregunta al proveedor “¿en qué sentido es más fácil sujetarlo?” y ajusta el sentido de la tolerancia en consecuencia, siempre que la función lo permita.
Guía para la toma de decisiones
| Condición | Uso |
|---|---|
| Riesgo de fallo unilateral (ajuste, estanqueidad) | Unilateral |
| Eje o agujero con ajuste crítico | Unilateral |
| Espesor/resistencia mínimos | Unilateral (+/−0) |
| Dimensiones generales, ambos lados correctos | Bilateral (±) |
| Simetría / aspecto | Bilateral o de perfil |
| La geometría de la superficie determina la función | Perfil GD&T |
Lógica: Empieza por el modo de fallo → si solo una dirección provoca el fallo, utiliza «unilateral». Si ambas direcciones tienen la misma importancia, utiliza «bilateral». Si la geometría de la superficie (y no solo el tamaño) determina el funcionamiento, utiliza la tolerancia de perfil GD&T.
Conclusión
La tolerancia unilateral controla la variación dimensional únicamente en una dirección, protegiendo el límite funcional en el que la desviación provoca fallos (ajuste holgado, fugas, debilidad estructural), al tiempo que permite la variación cuando es seguro. Se utiliza en aproximadamente el 65% de las características CNC en las que el ajuste es crítico, ya que la interferencia entre el eje y el orificio, el juego y el rendimiento del sellado dependen de límites dimensionales unilaterales.
El formato no supone, por sí mismo, un coste adicional: el coste depende del ancho total de la tolerancia y de la alineación del proceso. Cuando la dirección de la tolerancia coincide con el sesgo natural del proceso CNC (torneado por debajo de la cota, taladrado por encima de la cota), la tolerancia unilateral mejora el rendimiento y reduce los desechos. Cuando hay desalineación, aumenta la carga de control. Una aplicación inteligente consiste en adaptar el tipo de tolerancia al modo de fallo y a la capacidad del proceso, en lugar de recurrir por defecto a ± en todas las dimensiones. ¿Necesitas ayuda para optimizar las especificaciones de tolerancia de tu programa CNC? [Ponte en contacto con nuestro equipo de ingeniería] para una revisión de DFM, un análisis de tolerancias y asistencia en la fabricación.
FAQ
¿Qué es la tolerancia unilateral?
Variación dimensional permitida en una sola dirección con respecto al valor nominal. Ejemplo: 10,00 +0,05/−0,00 significa que la pieza puede medir entre 10,00 y 10,05 mm, pero nunca menos de 10,00. Se utiliza para proteger los límites funcionales críticos (ajuste, estanqueidad, espesor mínimo).
¿En qué se diferencia de la tolerancia bilateral?
La opción «Bilateral (±)» permite una variación igual en ambas direcciones. La opción «Unilateral» desplaza toda la banda hacia un lado. El ancho total de tolerancia es el mismo, pero la posición respecto al límite funcional es diferente. Elige en función de las direcciones de desviación que afecten a la función.
¿Cuándo debo utilizarlo?
Cuando solo una dirección de desviación provoca un fallo funcional: ajustes a presión (evitar que el eje sea de menor diámetro), ajustes con holgura (evitar que el orificio sea de mayor diámetro), superficies de sellado (evitar el adelgazamiento) y requisitos de espesor mínimo de pared.
¿Cuesta más?
No necesariamente: el coste depende del ancho total de tolerancia, no del formato. Si se alinea con el sesgo del proceso, se pueden reducir los desechos y el coste. Si no se alinea, aumenta la carga de control. Pregunta a los proveedores qué orientación resulta más fácil de sujetar.
¿Cómo puedo pasar al sistema bilateral?
Nuevo valor nominal = punto medio de los límites. Nuevo ± = la mitad del rango total. Ejemplo: 10,00 +0,10/−0,00 → 10,05 ±0,05. Los límites son los mismos, pero comprueba que la conversión no altere la intención original del ajuste.


