
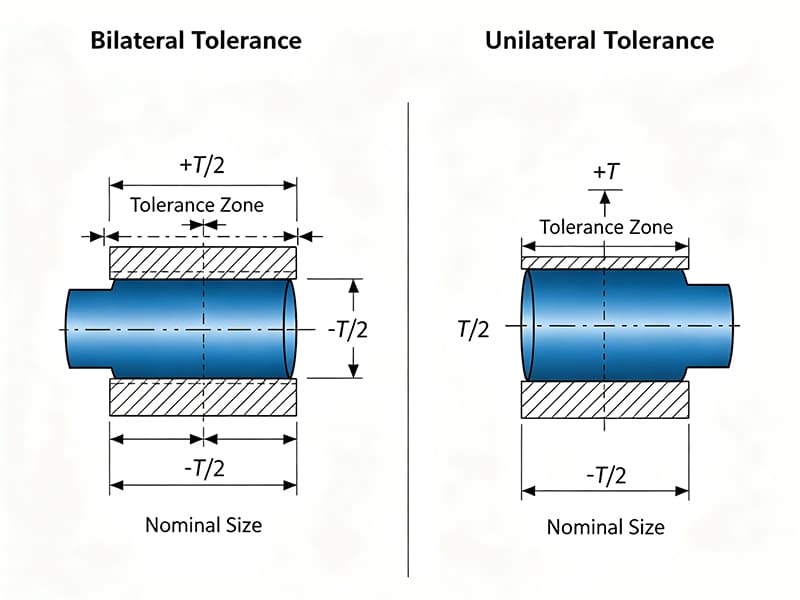
Вал, обработанный на CNC, заданный как Ø10,00 ±0,025 мм (двусторонний) для посадочного места под подшипник с прессовой посадкой, даёт детали в диапазоне от 9,975 до 10,025 мм. Детали на нижней границе диапазона — ниже 10,00 мм — технически в пределах допуска, но слишком малы для надёжной посадки с натягом. Подшипник скользит вместо запрессовки, создавая люфт и вибрацию при эксплуатации. Изменение допуска на Ø10,00 +0,025/−0,00 (односторонний) полностью устраняет условие заниженного размера — каждая соответствующая деталь обеспечивает надёжную прессовую посадку, поскольку спецификация предотвращает уменьшение размера ниже номинала. Брак из-за свободных посадок снижается с примерно 8% до менее 1%. Мы регулярно назначаем односторонние допуски на критичные для посадки и герметизации элементы CNC. Односторонний допуск допускает размерное отклонение только в одном направлении от номинального значения — защищая функциональную границу, где отклонение привело бы к отказу, при этом допуская отклонение в безопасном направлении. Это стратегия функционального контроля, а не просто формат назначения размеров.
Это руководство охватывает определение, как читать односторонний допуск на чертежах, практические примеры для валов, отверстий и толщины, сравнение с двусторонним допуском, почему инженеры выбирают его, соображения обработки CNC, применение профиля GD&T, методы расчёта, анализ Cpk, преобразование в двусторонний допуск, влияние на стоимость и структуру принятия решений.
Что такое односторонний допуск?
Каждый размер имеет номинальное значение, верхний предел и нижний предел. При одностороннем допуске вся зона допуска располагается по одну сторону от номинала — одно отклонение равно нулю.
Пример: 10,00 +0,05/−0,00 мм. Верхний предел = 10,05 мм. Нижний предел = 10,00 мм. Деталь может быть больше номинала, но не может быть меньше. Полная полоса допуска (0,05 мм) существует только выше целевого размера.
В отличие от двустороннего: 10,00 ±0,025 мм допускает равное отклонение в обоих направлениях — та же общая ширина допуска (0,05 мм), но центрированная относительно номинала. Оба формата определяют одинаковую ширину окна производства, но односторонний допуск смещает положение этого окна относительно функциональной границы.
Как читать его на чертежах
| Обозначение на чертеже | Допустимый диапазон | Значение |
|---|---|---|
| 10,00 +0,05/−0,00 | 10,00–10,05 мм | Допускается только больше |
| 20,00 +0,00/−0,10 | 19,90–20,00 мм | Допускается только меньше |
| 3,00 +0,20/−0,00 | 3,00–3,20 мм | Минимальная толщина защищена |
Метод чтения: Определите номинал. Проверьте верхнее отклонение (+) и нижнее отклонение (−). Если одно из них равно нулю, отклонение допускается только в одном направлении. Нулевая сторона — это защищённая функциональная граница.
Ключевой признак: Когда вы видите +0,00 или −0,00 на чертеже, это указывает на односторонний допуск — размер контролируется относительно критического предела на этой стороне.
Практические примеры
| Особенность | Пример | Почему односторонний |
|---|---|---|
| Вал (прессовая посадка) | Ø10,00 +0,02/−0,00 | Предотвратить занижение → сохранить натяг |
| Отверстие (зазор) | Ø20,00 +0,00/−0,10 | Предотвратить завышение → избежать чрезмерного зазора |
| Толщина прокладки | 3,00 +0,20/−0,00 | Предотвратить утонение → обеспечить герметизацию |
| Упорная поверхность | 5,00 +0,00/−0,05 | Защитить высоту сборочного стека |
| Износостойкая накладка | 8,00 +0,30/−0,00 | Обеспечить минимальный припуск на износ |
Вал: Заниженный вал → свободная посадка, вибрация, отказ подшипника. Допуск только в плюс гарантирует минимальный диаметр. Отверстие: Завышенное отверстие → чрезмерный зазор, плохое выравнивание. Допуск только в минус ограничивает максимальный размер. Толщина: Слишком тонкая → утечка или структурная слабость. Допуск только в плюс защищает минимальный функциональный размер. По нашим производственным данным, примерно 65% наших применений одностороннего допуска относятся к категории посадки вал/отверстие — контроль посадок с натягом и зазором является безусловно наиболее распространённым функциональным фактором.
Односторонний vs двусторонний допуск
| Фактор | Односторонний | Двусторонний (±) |
|---|---|---|
| Направление отклонения | Только с одной стороны | С обеих сторон |
| Пример | 10,00 +0,05/−0,00 | 10,00 ±0,025 |
| Идеально подходит для | Посадка, герметичность, предельные значения | Общие размеры, симметрия |
| Замысел конструкции | Защита критической границы | Баланс относительно номинала |
| Стоимость | Зависит от настройки процесса | Проще, когда процесс центрирован |
Когда использовать односторонний допуск: Отклонение в одном направлении приводит к функциональному отказу (ослабление посадки, утечка, ослабление конструкции). Допуск защищает “сторону отказа”, допуская отклонение в безопасную сторону.
Когда использовать двусторонний допуск: Оба направления одинаково приемлемы. Размер не является критичным для посадки или функционирования. Приоритет — симметрия или общая технологичность.
Ключевой вывод: Стоимость определяется общей шириной допуска, а не форматом. Односторонний допуск 0,05 мм стоит примерно столько же в производстве, как ±0,025 мм двусторонний с той же общей полосой. Разница в том, где находится окно относительно функционального предела, а не в его ширине.
Почему инженеры выбирают односторонний допуск
Защита условий посадки: В системах вал-отверстие одно направление отклонения определяет, работает ли сборка (натяг, зазор) или отказывает (ослабление, заклинивание). Односторонний допуск фиксирует критическую границу.
Предотвращение отказа герметичности: Прокладки и посадочные места под O-ring требуют минимального сжатия. Если толщина падает ниже функционального минимума, риск утечки резко возрастает. Односторонний допуск гарантирует, что размер никогда не пересечёт этот порог.
Соответствие смещению процесса: Производственные процессы редко дают идеально центрированные распределения. CNC точение склонно к небольшому занижению (износ инструмента). Сверление склонно к небольшому завышению (биение, отклонение). Согласование направления допуска с естественным дрейфом процесса снижает брак и повышает выход годных. Одна распространённая ошибка, которую мы видим: двусторонний допуск на вал под прессовую посадку, где процесс CNC естественно смещается в сторону занижения — половина полосы допуска “тратится впустую” на безопасной стороне, тогда как критическая сторона не имеет дополнительного запаса. Переход на односторонний допуск смещает всю полосу для защиты функционального предела.
Повышение надёжности сборки: В размерных цепях отклонение одного критического размера в неверном направлении может вызвать интерференцию, несоосность или функциональный отказ всей сборки. Односторонний допуск гарантирует соблюдение критического предела для каждой детали в каждой партии.
Односторонний допуск в обработке CNC
Поведение процесса по операциям
Точение (наружный диаметр вала): Естественная тенденция к занижению из-за износа инструмента и упругого восстановления. Для прессовых посадок используйте +/−0 для предотвращения занижения. Для посадок с зазором измените направление, если завышение является риском.
Фрезерование (пазы, карманы): Отклонение инструмента tends to produce undersized features. Используйте односторонний допуск для защиты минимального размера элемента. Добавьте чистовые проходы для стабилизации размеров.
Сверление/растачивание (отверстия): Отверстия склонны к завышению из-за биения и отклонения. Для отверстий с малым зазором используйте +0,00/− для ограничения максимального размера. После — развёртывание или растачивание для точности.
Шлифование (финальная подгонка размера): Наилучшим образом подходит для одностороннего контроля размеров. Достигает жёстких допусков (±0,005 мм или лучше). Идеально для посадочных мест подшипников, прецизионных валов и финальной фиксации размеров.
Влияние на стоимость и выход годных
Когда направление допуска совпадает с естественной тенденцией процесса → снижается брак, упрощается контроль, повышается выход годных. Когда не совпадает → требуется более жёсткий контроль станка, более частые корректировки смещения и повышенная нагрузка на контроль. По нашему опыту на производстве, согласование одностороннего допуска со смещением процесса на токарных операциях повышает выход годных с первого прохода примерно на 15–20% по сравнению с двусторонним допуском на том же элементе — процесс естественно нацелен на безопасную сторону спецификации.
Односторонний допуск профиля в GD&T
Допуск профиля в GD&T контролирует геометрию поверхности, а не только размер. Односторонний допуск профиля смещает зону допуска полностью на одну сторону от истинного (номинального) профиля.
Применение: Когда отклонение внутрь вызывает интерференцию, ограничение потока или отказ герметичности, но отклонение наружу допустимо. Обычно на аэродинамических поверхностях (профили не должны вторгаться в воздушный поток), уплотнительных поверхностях (поверхность не должна снижать контактное давление) и внешних декоративных поверхностях (вмятины внутрь более заметны, чем небольшое выступание наружу).
Спецификация: Определяется с помощью рамки допуска профиля с базами и примечаниями, указывающими смещённую (неравную) зону. Зона допуска является 3D — контролирует всю геометрию поверхности, а не только линейный размер.
Расчёт пределов
Формулы: USL = Номинал + Верхнее отклонение. LSL = Номинал − Нижнее отклонение.
Пример: 10,00 +0,05/−0,00. USL = 10,05 мм. LSL = 10,00 мм. Допустимый диапазон: только от 10,00 до 10,05 мм.
Обратный случай: 00 +0.00/−0.10. USL = 20.00 мм. LSL = 19.90 мм. Деталь не может превышать номинал.
Всегда рассчитывайте оба предела явно для настройки контроля и управления процессом — не полагайтесь на мысленную оценку.
Cpk для одностороннего допуска
Для одностороннего допуска функционально критичен только один предел спецификации. Используйте Cpu (верхний) или Cpl (нижний) вместо стандартного двустороннего Cpk.
Cpu = (USL − µ) / 3σ когда верхний предел является критическим. Cpl = (µ − LSL) / 3σ когда нижний предел является критическим.
Ключевой вывод: Среднее значение процесса НЕ должно быть нацелено на номинал. Для допуска +0.05/−0.00 центрирование среднего на номинале размещает половину распределения на границе. Сместите среднее в безопасную сторону (например, цель 10.02–10.03 вместо 10.00), чтобы максимизировать возможности на критической границе. Целевой Cpk ≥1.33 минимум, ≥1.67 для высокой надёжности.
Преобразование в двусторонний
Метод: Новый номинал = (USL + LSL) / 2. Новый ± = (USL − LSL) / 2.
Пример: 00 +0.10/−0.00 → Пределы: 10.00–10.10. Новый номинал: 10.05. Новый допуск: ±0.05. Результат: 10.05 ±0.05 мм. Те же пределы, другой опорный центр.
Предупреждение: Преобразование изменяет замысел конструкции. Исходный односторонний допуск защищает конкретную функциональную границу. Двусторонний центрирует допуск — что может допустить отклонение в сторону критической границы, которое исходная спецификация предотвращала. Преобразовывайте только тогда, когда функция не зависит от одностороннего контроля, или для целей статистического анализа. По нашим производственным данным, приблизительно 20% запросов на преобразование допусков, которые мы рассматриваем при DFM, поставили бы под угрозу исходный замысел посадки при реализации — всегда проверяйте функциональное влияние перед преобразованием.
Влияние на стоимость
Не является изначально более дорогим. Стоимость определяется общей шириной допуска и возможностями процесса — а не односторонним/двусторонним форматом. Односторонний диапазон 0.05 мм стоит столько же в соблюдении, как ±0.025 мм двусторонний с эквивалентной общей шириной.
Может снизить стоимость при согласовании с систематическим смещением процесса — меньше брака, проще контроль, выше выход годного. Может увеличить стоимость при принудительном жёстком контроле против естественной тенденции процесса — больше корректировок смещения, больше контроля, выше риск отбраковки.
Правило принятия решения: Спросите поставщика “какое направление легче выдержать?” и согласуйте направление допуска соответственно, когда это позволяет функция.
Руководство по принятию решений
| Состояние | Используйте |
|---|---|
| Риск отказа с одной стороны (посадка, уплотнение) | Односторонний |
| Критичный для посадки вал или отверстие | Односторонний |
| Минимальная толщина/прочность | Односторонний (+/−0) |
| Общий размер, обе стороны допустимы | Двусторонний (±) |
| Симметрия / внешний вид | Двусторонний или профильный |
| Геометрия поверхности контролирует функцию | Профиль GD&T |
Логика: Начните с режима отказа → если только одно направление вызывает отказ, используйте односторонний. Если оба направления одинаково важны, используйте двусторонний. Если геометрия поверхности (а не только размер) контролирует функцию, используйте профильный допуск GD&T.
Заключение
Односторонний допуск контролирует размерную вариацию только в одном направлении — защищая функциональную границу, где отклонение вызывает отказ (свободная посадка, утечка, структурная слабость), при этом допуская вариацию там, где это безопасно. Он используется на приблизительно 65% критичных для посадки CNC элементах, потому что интерференция вал-отверстие, зазор и герметичность зависят от односторонних размерных пределов.
Формат не является изначально более дорогим — стоимость зависит от общей ширины допуска и согласования с процессом. Когда направление допуска совпадает с естественным CNC смещением процесса (точение в минус, сверление в плюс), односторонний допуск улучшает выход годного и снижает брак. При несовпадении — увеличивает нагрузку контроля. Разумное применение означает соответствие типа допуска режиму отказа и возможностям процесса — а не выбор ± по умолчанию для каждого размера. Нужна помощь в оптимизации спецификаций допусков для вашей CNC программы? [Свяжитесь с нашей инженерной командой] для DFM-анализа, анализа допусков и производственной поддержки.
Часто задаваемые вопросы
Что такое односторонний допуск?
Размерная вариация, допускаемая только в одном направлении от номинала. Пример: 10.00 +0.05/−0.00 означает, что деталь может быть 10.00–10.05 мм, но никогда меньше 10.00. Используется для защиты критических функциональных границ (посадка, герметизация, минимальная толщина).
В чём разница от двустороннего допуска?
Двусторонний (±) допускает равную вариацию в обоих направлениях. Односторонний смещает весь диапазон в одну сторону. Та же общая ширина допуска, другое позиционирование относительно функционального предела. Выбирайте на основе того, какие направления отклонения влияют на функцию.
Когда его следует использовать?
Когда только одно направление отклонения вызывает функциональный отказ — прессовые посадки (предотвращение уменьшения вала), посадки с зазором (предотвращение увеличения отверстия), уплотнительные поверхности (предотвращение утонения) и требования к минимальной толщине стенки.
Стоит ли это дороже?
Изначально нет — стоимость зависит от общей ширины допуска, а не от формата. Согласовано с систематическим смещением процесса → может снизить брак и стоимость. Не согласовано → увеличивает нагрузку контроля. Спросите поставщиков, какое направление легче выдержать.
Как преобразовать в двусторонний?
Новый номинал = середина пределов. Новый ± = половина общего диапазона. Пример: 10.00 +0.10/−0.00 → 10.05 ±0.05. Те же пределы, но убедитесь, что преобразование не ставит под угрозу исходный замысел посадки.


