
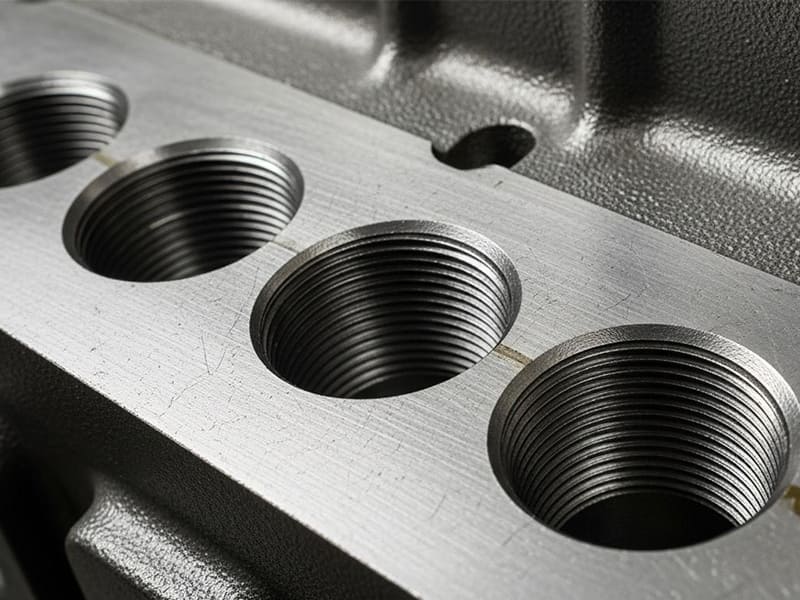
Ein Gewindebohrloch, das sich bei der ersten Montage ablöst, ein Blindgewinde, das 2 mm vor dem nutzbaren Gewinde auf den Boden trifft, eine Zeichnungsangabe, in der die Gewindeklasse fehlt – das sind Probleme, die wir wöchentlich in der CNC-Fertigung beobachten. Sie sind vermeidbar, treten aber immer wieder auf, weil Gewindebohrlöcher als einfache Merkmale und nicht als funktionale technische Entscheidungen behandelt werden.
Dieser Artikel behandelt das Gewindeloch als komplettes technisches System: Was es ist, wie es hergestellt wird, wie man es in Zeichnungen korrekt spezifiziert, wie sich die Materialauswahl auf die Konstruktion auswirkt und wo häufig Fehler auftreten. Ganz gleich, ob Sie als Konstrukteur Spezifikationen erstellen, als Zerspaner Gewindeschneidzyklen programmieren oder als Beschaffungsmanager Angebote von Lieferanten prüfen – unser Ziel ist es, Ihnen dabei zu helfen, Gewindebohrungen auf Anhieb richtig zu gestalten und so Nacharbeiten, Ausschuss und Montagefehler zu vermeiden, die durch Fehler bei der Ausführung entstehen.
Was ist eine Gewindebohrung?
Formale Definition
Ein Gewindebohrloch ist ein Loch mit Innengewinde, das durch Gewindeschneiden hergestellt wird. Bei diesem Verfahren wird mit einem Gewindebohrer ein Gewinde in ein vorgebohrtes Loch geschnitten oder geformt, wodurch ein Innengewinde entsteht, das direkt auf eine Schraube oder einen Bolzen mit dem entsprechenden Gewindenorm passt.
Funktional gesehen nimmt eine Gewindebohrung ein Befestigungselement auf, ohne dass eine Mutter erforderlich ist. Die Last wird durch den Gewindeeingriff vom Befestigungselement auf das Grundmaterial übertragen. Daher sind Gewindebohrungen von grundlegender Bedeutung für kompakte Baugruppen, Blindbefestigungen und modulare Konstruktionen, bei denen der Zugang auf eine Seite des Bauteils beschränkt ist.
Gewindebohrung vs. glatte Bohrung vs. Gewindebohrung
Diese Begriffe tauchen in technischen Zeichnungen ständig auf, und wenn man sie verwechselt, führt das zu echten Problemen.
A einfaches Loch (Durchgangsbohrung) hat kein Gewinde. Sie ermöglicht den freien Durchgang einer Schraube oder eines Bolzens. Die Last wird von einer Mutter oder einem Gewindeteil an einer anderen Stelle der Baugruppe aufgenommen.
A Gewindebohrung Jede Bohrung mit Innengewinde, unabhängig davon, wie dieses Gewinde hergestellt wurde – Gewindeschneiden, Gewindefräsen oder Gewindeeinsätze sind gleichermaßen zulässig.
Der Begriff Gewindebohrung bezieht sich speziell auf Gewinde, die durch Gewindeschneiden hergestellt wurden. Diese Unterscheidung ist wichtig, da das Gewindeschneiden spezifische Auswirkungen auf die erreichbare Tiefe, die Eignung des Materials, die Gewindequalität und die Kosten hat. Wenn ein Ingenieur in einer Zeichnung “Gewindebohrung” vermerkt, gibt er damit nicht nur die Geometrie an, sondern auch das erwartete Fertigungsverfahren und die Leistungsgrenzen.
Wie wird ein Gewindeloch hergestellt? Schritt-für-Schritt-Anleitung
Schritt 1: Vorbohren und Berechnung der Größe
Jedes Gewindebohrloch beginnt mit einer Vorbohrung. Deren Größe ist eine technische Entscheidung – und keine Schätzung in der Werkstatt. Der Durchmesser des Gewindebohrers bestimmt den prozentualen Gewindeeingriff, der sich direkt auf die Ausreißfestigkeit, das Gewindeschneidmoment und die Standzeit des Werkzeugs auswirkt.
Ein zu kleines Vorbohrloch erhöht das Schneidmoment und steigert das Risiko eines Gewindebohrerbruchs. Ein zu großes Vorbohrloch verringert den Gewindegriff und senkt die Belastbarkeit. In der Praxis streben die meisten Ingenieure bei Metallen einen Gewindegriff von 60–75% an, um ein Gleichgewicht zwischen Festigkeit und Fertigungsfreundlichkeit herzustellen. Aus diesem Grund basieren Gewindebohrtabellen auf der Gewindgeometrie (Steigung und Kleindurchmesser) und nicht auf den Präferenzen des Bedieners.
| Gewindegröße | Teilung (mm) | Gewindebohrer (mm) | Gewinde ca. % |
|---|---|---|---|
| M6 | 1.0 | 5.0 | ~75% |
| M8 | 1.25 | 6.8 | ~75% |
| M10 | 1.5 | 8.5 | ~75% |
Wenn diese Berechnung von Anfang an korrekt durchgeführt wird, lassen sich nachfolgende Fehler und Schwankungen bei den Chargen in der CNC-Produktion vermeiden.
Schritt 2: Gewindeschneidverfahren und Werkzeugauswahl
Gewindebohrungen können durch manuelles Gewindeschneiden oder mittels CNC-Gewindeschneiden hergestellt werden. Das manuelle Gewindeschneiden bietet Flexibilität bei geringen Stückzahlen oder Nacharbeiten, weist jedoch Unregelmäßigkeiten bei der Ausrichtung auf. Das CNC-Gewindeschneiden gewährleistet Koaxialität, eine wiederholbare Tiefenkontrolle und eine gleichbleibende Gewindequalität – was für Präzisionsbaugruppen von entscheidender Bedeutung ist.
Zwei Haupttypen von Werkzeugen übernehmen diese Aufgabe:
Gewindebohrer Material abtragen, um Gewinde zu formen. Sie eignen sich für eine Vielzahl von Werkstoffen und können sowohl bei Sacklöchern als auch bei Durchgangslöchern eingesetzt werden, sofern die Spanabfuhr ordnungsgemäß gewährleistet ist.
Formhähne (auch als Rollgewindebohrer bezeichnet) verformen das Material plastisch, ohne Späne zu erzeugen. Durch die Kaltverfestigung und den durchgehenden Kornfluss erzeugen sie in duktilen Metallen wie Aluminium 6061 festere Gewinde. Allerdings erfordern sie eine präzise Dimensionierung der Vorbohrung und erzeugen ein höheres Drehmoment. Formgewindebohrer sind für spröde Werkstoffe wie Gusseisen nicht geeignet.
Nach unseren Erfahrungen aus der Praxis hängt die Wahl zwischen Schneid- und Formgewindebohrern von drei Faktoren ab: der Duktilität des Werkstoffs, der Art der Bohrung (Durchgangs- vs. Sackloch) und den Toleranzanforderungen.
Schritt 3: Schmierung, Spankontrolle und Gewindequalität
Die Schmierung reguliert Reibung, Wärmeentwicklung und Oberflächengüte beim Gewindeschneiden. Die Schneidflüssigkeit muss auf das Material abgestimmt sein. Aluminium erfordert Schmiermittel, die eine Spanansammlung verhindern. Bei Stählen sind EP-Additive für höheren Druck von Vorteil. Rostfreie Stähle erfordern eine gleichmäßige Schmierung, um der Kaltverfestigung entgegenzuwirken. Eine unzureichende Schmierung beschleunigt den Werkzeugverschleiß und beeinträchtigt die Gewindeform.
Die Spanführung ist ebenso entscheidend – insbesondere bei Sacklöchern. Eingeklemmte Späne führen zu Gewinderissen, übergroßen Gewinden oder Gewindebohrerbruch. Bei der CNC-Fertigung mindern Peck-Gewindeschneidzyklen und Gewindebohrer mit Spiralnut dieses Risiko. Basierend auf unseren Produktionsdaten konnten wir durch den Wechsel von Gewindebohrern mit gerader Nut zu solchen mit Spiralnut in Sacklöchern unsere Gewindebohrerbruchrate bei Aufträgen aus Aluminium und Weichstahl um rund 40% senken.
Unterm Strich: Die Zuverlässigkeit einer Gewindebohrung hängt ganz von der dabei angewandten Prozessdisziplin ab. Die richtige Bohrerdimensionierung, die Wahl des geeigneten Gewindebohrers und eine kontrollierte Schmierung sorgen gemeinsam für gleichmäßige, hochwertige Innengewinde.
Welche Arten von Gewindebohrungen werden üblicherweise verwendet?
Durchgehende Gewindebohrungen vs. Sackgewindebohrungen
Durch Gewindebohrungen sich vollständig durch das Bauteil erstrecken. Sie lassen sich in der Regel leichter bearbeiten, da die Späne ungehindert abtransportiert werden, was das Risiko eines Gewindebohrerbruchs verringert und eine höhere Prozesssicherheit ermöglicht. Durchgangsbohrungen werden überall dort bevorzugt, wo ein Zugang von der Rückseite möglich ist.
Blindgewindebohrungen in einer bestimmten Tiefe zum Stillstand kommen, ohne durchzubrechen. Sie kommen häufig in kompakten Baugruppen und abgedichteten Konstruktionen vor, erfordern jedoch eine strengere Tiefenkontrolle. Ingenieure müssen einen sicheren Abstand zwischen der vollen Gewindetiefe und dem Bohrungsboden festlegen, um Werkzeugkollisionen und unvollständige Gewinde zu vermeiden.
Eine häufige Fehlerquelle, die wir beobachten: Konstrukteure legen die Tiefe des Sacklochs gleich der erforderlichen Gewindetiefe fest, ohne die Länge der Gewindefase (in der Regel 2–3 Gewindegänge) und den Spanraum zu berücksichtigen. Das Ergebnis sind 2–4 nutzbare Gewindegänge weniger, als die Zeichnung vermuten lässt. Sehen Sie immer mindestens 3 Gewindegänge Spielraum über die erforderliche Vollgewindetiefe hinaus vor.
Metrische vs. einheitliche Gewindenormen
Gewindebohrungen unterscheiden sich zudem je nach Gewindenorm, was sich unmittelbar auf die Kompatibilität der Befestigungselemente und die weltweite Beschaffung auswirkt.
Metrische Gewinde (M-Reihe) Sie entsprechen den Normen ISO 261/ISO 965 und sind in Europa, Asien und in den meisten Bereichen der weltweiten Fertigung marktführend. Die Bezeichnung umfasst den Durchmesser und die Steigung (z. B. M8 × 1,25).
Einheitliche Gewinde (UNC/UNF) Gemäß ASME B1.1 sind diese in Nordamerika Standard. UNC wird für allgemeine Befestigungen mit grober Gewindesteigung verwendet. UNF bietet eine feinere Gewindesteigung für höhere Zugfestigkeit oder Vibrationsbeständigkeit.
In der grenzüberschreitenden Fertigung führt die Vermischung verschiedener Normen zu Montagefehlern, Verzögerungen bei der Beschaffung und Ausfällen im Einsatz. Eindeutige Angaben in den Zeichnungen – nicht nur zum Durchmesser, sondern auch zur Teilung und zur Norm – beugen diesen Problemen vor.
So werden Gewindebohrungen in technischen Zeichnungen angegeben
Beschriftungen und Symbole
Eindeutige Maßangaben stellen sicher, dass ein Gewindebohrloch wie vorgesehen gefertigt und geprüft wird. Eine typische metrische Maßangabe wie M6 × 1 – 6H – 10 tief bedeutet:
- M6: Nenn-Gewindedurchmesser
- × 1: Gewindesteigung (1,0 mm)
- 6H: Toleranzklasse für Innengewinde
- 10 in der Tiefe: Anforderung an die volle Gewindetiefe
Das Weglassen eines Elements führt zu Interpretationsfehlern. Wird beispielsweise der Durchmesser ohne Gewindesteigung angegeben, wird ein Standardwert vorausgesetzt, der je nach Norm variieren kann. Das Weglassen der Gewindetiefe kann zu einem unzureichenden Gewindeeingriff in Sacklöchern führen. Gute Zeichnungen beseitigen Mehrdeutigkeiten, indem sie Gewindesteigung, Klasse und Tiefe ausdrücklich angeben.
Gewindeklasse, Toleranzen und Passung
Die Gewindeklasse definiert die zulässige Toleranz und Passung zwischen ineinandergreifenden Gewinden. Im metrischen ISO-System ist 6H gemäß ISO 965 die gängigste Klasse für Innengewinde und bietet eine ausgewogene Passung für allgemeine Befestigungszwecke. Das zugehörige Außengewinde ist in der Regel 6g.
Bei einheitlichen Systemen gemäß ASME B1.1 entsprechen Innengewinde in der Regel der Klasse 2B, während die Außengewinde der Klasse 2A entsprechen. Strengere Klassen erhöhen die Belastbarkeit und die Positioniergenauigkeit, erfordern jedoch auch ein höheres Gewindeschneidmoment und eine größere Sorgfalt bei der Montage.
Die Auswahl der richtigen Baugruppe ist eine Konstruktionsentscheidung, die mit der Zuverlässigkeit der Baugruppe zusammenhängt – und nicht nur mit der Einhaltung von Normen.
GD&T – Überlegungen zu Gewindebohrungen
Bei Präzisionsbaugruppen reicht die Gewindegeometrie allein nicht aus. Die GD&T-Vorgaben gemäß ASME Y14.5 oder ISO 1101 legen fest, in welcher Beziehung das Gewindeloch zum restlichen Bauteil steht:
- Positionstoleranz stellt sicher, dass die Gewindeachse mit den Passflächen fluchtet
- Koaxialität ist von Bedeutung, wenn Gewinde mit Lagern oder konzentrischen Bauteilen in Kontakt kommen
- Rechtwinkligkeit steuert die Ausrichtung der Gewinde auf Bezugsebenen und verringert so das Risiko von Gewindeverwechslungen
Diese Kontrollen sind besonders wichtig, wenn mehrere Gewindebohrungen über verschiedene Produktionschargen hinweg einheitlich montiert werden müssen.
| Standard | Allgemeine Klasse | Typische Verwendung |
|---|---|---|
| ISO-Metrik | 6H | Allgemeiner Maschinenbau |
| ISO-Metrik | 5H / 4H | Präzision, begrenzter Spielraum |
| Vereinheitlicht | 2B | Allgemeine Befestigung |
Wie das Material die Auslegung von Gewindebohrungen beeinflusst
Gewindebohrungen in Aluminium
Aluminium ist eines der am einfachsten zu gewindeschneidenden Werkstoffe. Geringe Schnittkräfte und eine gute Spanabfuhr ermöglichen eine hohe Produktivität und eine gleichbleibende Gewindequalität. Aufgrund seiner geringeren Scherfestigkeit ist Aluminium jedoch anfälliger für Gewindeausbrüche, wenn die Konstruktionsspielräume knapp bemessen sind.
Die entscheidende Variable ist die Gewindeeingriffslänge. Eine gängige Richtlinie sieht bei Aluminium das 1,5-Fache des Nennschraubendurchmessers vor, um eine zuverlässige Kraftübertragung zu gewährleisten. Ein kürzerer Eingriff birgt die Gefahr des Herausziehens; eine übermäßige Tiefe verlängert die Zykluszeit, ohne einen nennenswerten Festigkeitsvorteil zu bieten. Bei Aluminium 6061 erzielen Formgewindebohrer oft überlegene Ergebnisse – festere Gewinde mit besserer Oberflächengüte –, vorausgesetzt, die Abmessungen der Vorbohrung sind präzise.
Gewindebohrungen in Stahl und Edelstahl
Stahl und Edelstahl bieten eine deutlich höhere Gewindefestigkeit, was kürzere Gewindelängen ermöglicht – bei Kohlenstoffstählen unter typischen Belastungen oft das 1,0-Fache des Durchmessers. Dadurch eignet sich Stahl ideal für kompakte, hochbelastbare Verbindungen.
Der Nachteil ist die Zerspanbarkeit. Eine höhere Härte erhöht das Gewindeschneidmoment und steigert das Risiko eines Gewindebohrerbruchs, insbesondere bei Sacklöchern. Rostfreie Stähle wie 316L stellen aufgrund der Kaltverfestigung eine zusätzliche Herausforderung dar, die eine präzise Drehzahlregelung, gleichmäßige Schmierung und scharfe Werkzeuge erfordert. Bei unserer CNC-Fertigung führen wir das starre Gewindeschneiden mit konservativen Tiefenstrategien durch und reduzieren die Schnittgeschwindigkeit im Vergleich zu Kohlenstoffstahl um 30–40 % bei %, um die Konsistenz bei Edelstahl zu gewährleisten.
Gewindebohrungen in Kunststoffen
Bei Kunststoffen verlagert sich der Schwerpunkt bei der Auslegung von Gewindebohrungen von der Festigkeit hin zur langfristigen Zuverlässigkeit. Direktgewindeschneiden eignet sich für Anwendungen mit geringer Belastung, doch Kriechen und Spannungsrelaxation können dazu führen, dass sich die Gewinde mit der Zeit lockern. Für wiederholte Montagen oder mittlere bis hohe Belastungen sind Gewindeeinsätze (aus thermisch verfestigtem Messing oder eingegossen) die bessere Lösung.
Zudem kann ein zu festes Anziehen Kunststoffgewinde dauerhaft verformen – selbst wenn die Montage auf den ersten Blick einwandfrei erscheint. Geben Sie in Zeichnungen für Gewindebohrungen aus Kunststoff stets die zulässigen Drehmomentgrenzen an.
| Material | Bearbeitbarkeit | Fadenfestigkeit | Gestaltungsrichtlinie |
|---|---|---|---|
| Aluminium 6061 | Ausgezeichnet | Mäßig | ~1,5-facher Durchmesser im Eingriff |
| Kohlenstoffstahl | Mäßig | Hoch | ~1,0× des Durchmessers im Eingriff |
| Edelstahl 316L | Schwierig | Hoch | Schmierung + Drehzahlregelung entscheidend |
| Technische Kunststoffe | Einfach | Gering bis mäßig | Verwenden Sie Einlagen für eine längere Lebensdauer |
Gewindebohrung im Vergleich zu anderen Gewindeschneidverfahren
Das Gewindeschneiden ist die Standardmethode, aber nicht immer die beste Lösung. Gewindefräsen und Gewindeformen bieten je nach Präzisionsanforderungen, Werkstoff und Produktionsvolumen jeweils eigene Vorteile.
Gewindebohrungen vs. Gewindefräsen
Das Gewindeschneiden zeichnet sich durch kurze Zykluszeiten und einfache Handhabung bei Standardgewindegrößen in duktilen Metallen aus. Es ist jedoch größenabhängig (ein Gewindebohrer pro Gewindegröße) und weniger fehlertolerant bei harten Werkstoffen oder tiefen Sacklöchern.
Beim Gewindefräsen kommt eine spiralförmige Interpolation auf einer CNC-Fräsmaschine zum Einsatz. Mit einem einzigen Werkzeug lassen sich mehrere Durchmesser und Steigungen herstellen. Außerdem eignet sich dieses Verfahren für Teilgewinde oder unterbrochene Gewinde und verringert das Bruchrisiko bei harten oder spröden Werkstoffen. Der Nachteil sind längere Zykluszeiten und eine komplexere Programmierung. Bei Standardgewinden in großen Stückzahlen ist das Gewindeschneiden kostengünstiger. Bei harten Werkstoffen oder in der flexiblen Fertigung hat das Gewindefräsen seine Berechtigung.
Gewindebohrungen vs. Gewindeformen
Beim Gewindeformen wird das Material verdrängt statt geschnitten. Das Ergebnis sind festere Gewinde mit verbesserter Ermüdungsfestigkeit – keine Späne, durchgehender Kornfluss und kaltverfestigte Flanken. Daher eignet sich das Gewindeformen ideal für Sacklöcher in duktilen Werkstoffen wie Aluminium.
Das Formgewindeschneiden erfordert jedoch präzise Vorbohrungen und erzeugt ein höheres Drehmoment. Es eignet sich nicht für spröde Werkstoffe und bietet im Vergleich zum Gewindeschneiden nur begrenzte Möglichkeiten zur Toleranzanpassung. Nach unserer Erfahrung liefert das Formgewindeschneiden die besten Ergebnisse bei Aluminium 6061 und Baustahl, bei Edelstahl 316L und Gusseisen verzichten wir jedoch gänzlich darauf.
| Verfahren | Stärke | Präzision | Flexibilität | Optimaler Anwendungsfall |
|---|---|---|---|---|
| Schneidbohren | Mäßig | Gut | Niedrig | Standardgewinde, allgemein CNC |
| Formbohren | Hoch | Gut | Niedrig | Duktilmetalle, Sacklöcher |
| Gewindefräsen | Mäßig bis hoch | Ausgezeichnet | Sehr hoch | Harte Werkstoffe, enge Toleranzen |
Häufige Fehler bei Konstruktion und Fertigung
Gewindebohrungen versagen weitaus häufiger aufgrund von Konstruktionsannahmen als aufgrund von Werkzeugfehlern. Hier sind die am leichtesten vermeidbaren Probleme, auf die wir bei der CNC-Produktion stoßen.
Unzureichende Gewindetiefe in Sacklöchern. Konstrukteure setzen die “Bohrungs-Tiefe” mit dem “nutzbaren Gewinde” gleich und lassen dabei die Gewindefase und den Spanraum außer Acht. Die Lösung: Fügen Sie stets mindestens 3 Gewindesteigungen über die erforderliche Vollgewindetiefe hinaus hinzu.
Unzureichende Gewindeeingriffslänge. Die Anwendung einer einheitlichen Regel für alle Werkstoffe führt bei Aluminium zu einem zu starken Abtrag und bei Stahl zu einer überdimensionierten Auslegung. Passen Sie die Eingriffslänge an den jeweiligen Werkstoff an – 1,5× Durchmesser bei Aluminium, 1,0× bei Stahl.
Falsche Größe der Vorbohrung. Ist er zu klein, führt dies zu einem höheren Drehmoment und einem höheren Bruchrisiko. Ist er zu groß, verringert sich die Scherfläche des Gewindes. Dies ist eine geometrische Vorgabe aus den Gewindebohrer-Tabellen und keine Frage der betrieblichen Präferenz.
Das materialspezifische Verhalten wird außer Acht gelassen. Aluminium bildet Gallen. Edelstahl wird durch Kaltverformung gehärtet. Kunststoffe kriechen. Jedes Material erfordert unterschiedliche Gewindeschneidparameter, Einstecktiefen und Drehmomentgrenzen.
DFM-Prüfung fehlt. Unzugängliche Tiefen, unnötige Sacklöcher, uneinheitliche Gewindenormen und unvollständige Bemaßungen erhöhen Kosten und Risiken, ohne einen funktionalen Mehrwert zu bieten.
| Fehler | Typische Folge |
|---|---|
| Flacher Blindbohrhahn | Unvollständige Gewinde, Ausreißgefahr |
| Kurze Verlobungszeit | Gewindeabstreifen unter Belastung |
| Falsche Bohrergröße | Bruch des Gewindes oder schwache Gewindegänge |
| Material wurde ignoriert | Reibverschleiß, Kriechen, vorzeitiger Ausfall |
| Keine DFM-Prüfung | Nacharbeit, Ausschuss, Lieferverzögerungen |
Wo kommen Gewindebohrungen in technischen Anwendungen zum Einsatz?
Mechanische Baugruppen und Gehäuse
Gewindebohrungen sind für mechanische Befestigungen unverzichtbar, wenn es auf Kompaktheit und Wiederholgenauigkeit ankommt. Maschinenrahmen, Gehäuse, Halterungen und Elektronikgehäuse sind darauf angewiesen. Sie ermöglichen die Befestigung von Bauteilen ohne Muttern oder Zugang von der Rückseite, was den Montageablauf vereinfacht und modulare Konstruktionen ermöglicht.
Kfz- und Industrieausrüstung
In der Automobilindustrie und im Maschinenbau dienen Gewindebohrungen als tragende Verbindungen für hohe Stückzahlen. Motorblöcke, Getriebegehäuse, Spannvorrichtungen und Automatisierungsanlagen sind auf sie angewiesen, um eine zuverlässige Drehmomentübertragung und Positionsgenauigkeit zu gewährleisten. Die Wahl des Werkstoffs und die Eingriffslänge sind hier besonders entscheidend – Vibrationen, Temperaturwechsel und dauerhafte Betriebsbelastungen beanspruchen die Innengewinde im Laufe der Zeit.
Luftfahrt- und Präzisionskomponenten
Anwendungen in der Luft- und Raumfahrt stellen höchste Anforderungen an Gewindebohrungen. Aufgrund der Gewichtsempfindlichkeit sind optimierte Eingriffslängen erforderlich. Die Toleranzkontrolle erfordert GD&T gemäß ASME Y14.5 oder ISO 1101 hinsichtlich Gewindeposition und -ausrichtung. Gewindebohrungen in Bauteilen der Luft- und Raumfahrt werden häufig mit Helicoil-Einsätzen, kontrollierten Drehmomentvorgaben und Gewindemessprüfungen (Go/No-Go gemäß ASME B1.3M) kombiniert, um eine langfristige Zuverlässigkeit zu gewährleisten.
Schlussfolgerung
Ein Gewindebohrloch ist ein funktionales Konstruktionsmerkmal – und nicht einfach nur ein gebohrtes Loch, dem ein Gewinde hinzugefügt wurde. Es spielt eine direkte Rolle bei der Lastübertragung, der Zuverlässigkeit der Montage und der langfristigen Leistungsfähigkeit der Verbindung. Korrekte Konstruktions- und Bearbeitungsverfahren – einschließlich der richtigen Dimensionierung der Vorbohrung, eines auf das Material abgestimmten ausreichenden Gewindeeingriffs, geeigneter Gewindeschneidverfahren und vollständiger Zeichnungsangaben – entscheiden darüber, ob eine Gewindebohrung wie vorgesehen funktioniert oder zu einer Fehlerquelle wird.
Wenn diese Details bereits in der Konstruktionsphase korrekt festgelegt werden, lassen sich die häufigsten Ursachen für Gewindebruch, Gewindebohrerbruch und Nachbearbeitungen bei der Montage vermeiden. Wenn Materialverhalten, Prozessfähigkeit und funktionale Anforderungen aufeinander abgestimmt sind, gewährleisten Gewindebohrungen zuverlässige und reproduzierbare Verbindungen bei jedem Produktionsvolumen. Benötigen Sie Unterstützung bei der Auslegung von Gewindebohrungen für Ihr nächstes CNC-Projekt? [Wenden Sie sich an unser Ingenieurteam], um eine DFM-Prüfung und Unterstützung bei der Präzisionsbearbeitung zu erhalten.
FAQ
Was ist der Unterschied zwischen einer Gewindebohrung und einem Gewindelooch?
Ein Gewindebohrloch ist jedes Loch mit Innengewinde, unabhängig von der Herstellungsmethode. Ein Gewindebohrloch bezeichnet speziell Gewinde, die durch einen Gewindeschneidvorgang hergestellt wurden – entweder durch Schneidgewindeschneiden oder Formgewindeschneiden. Diese Unterscheidung ist wichtig, da das Gewindeschneiden im Vergleich zum Gewindefräsen oder zur Verwendung von Gewindeeinsätzen bestimmte Einschränkungen hinsichtlich der erreichbaren Tiefe, der Werkstoffeignung und der Kosten mit sich bringt.
Wie tief sollte eine Gewindebohrung sein?
Die Tiefe hängt vom erforderlichen Gewindeeingriff ab, nicht allein von der Schraubenlänge. Als allgemeine Richtwerte gelten etwa das 1,5-Fache des Nenndurchmessers bei Aluminium, etwa das 1,0-Fache bei Stahl und je nach Belastung eine größere Tiefe bei Kunststoffen. Bei Sacklöchern muss stets eine zusätzliche Tiefe (mindestens 3 Gewindegänge) für die Gewindefase und den Spanraum einkalkuliert werden. Andernfalls ist die effektive Gesamtgewindelänge kürzer als angegeben.
Was ist die richtige Größe für den Gewindebohrer?
Die richtige Größe zielt auf einen bestimmten Prozentsatz des Gewindeeingriffs ab – bei Metallen üblicherweise 60–75%. Standardtabellen für Gewindebohrer berechnen diesen Wert anhand der Gewindesteigung und des Kleiners. Ein zu kleiner Bohrer erhöht das Drehmoment und die Bruchgefahr. Ein zu großer Bohrer verringert die Scherkraftfläche des Gewindes und die Tragfähigkeit. Unserer Erfahrung nach ist das Abweichen von den Tabellenwerten ohne technische Begründung eine der häufigsten Ursachen für Fehlschläge beim Gewindeschneiden.
Kann man Gewinde sicher in Aluminium und Kunststoff schneiden?
Ja – mit entsprechenden Konstruktionsanpassungen. Aluminium lässt sich zwar leicht gewindeschneiden, neigt jedoch stärker zum Ausreißen, weshalb die Gewindetiefe und die Drehmomentkontrolle entscheidend sind. Formgewindebohrer eignen sich besonders gut für Aluminium 6061. Kunststoffe können Gewinde für geringe Belastungen aufnehmen, doch Kriechen und Relaxation beeinträchtigen die langfristige Zuverlässigkeit. Für wiederholte Montagen oder höhere Belastungen sind thermisch verfestigte Gewindeeinsätze die bevorzugte Lösung.
Wann sollten Sie Gewindeeinsätze anstelle von Gewindebohrungen verwenden?
Einsätze sollten verwendet werden, wenn das Grundmaterial eine geringe Gewindefestigkeit aufweist (Kunststoffe, weiche Aluminiumlegierungen), wenn Gewinde wiederholten Montagezyklen ausgesetzt sind oder wenn eine höhere Belastbarkeit und Verschleißfestigkeit erforderlich sind. Helicoil- oder Keilverriegelungseinsätze sanieren zudem beschädigte Gewinde und vereinheitlichen die Schnittstellen von Befestigungselementen über verschiedene Grundwerkstoffe hinweg – eine gängige Strategie in der Luft- und Raumfahrt sowie bei vor Ort wartbaren Anlagen.


