
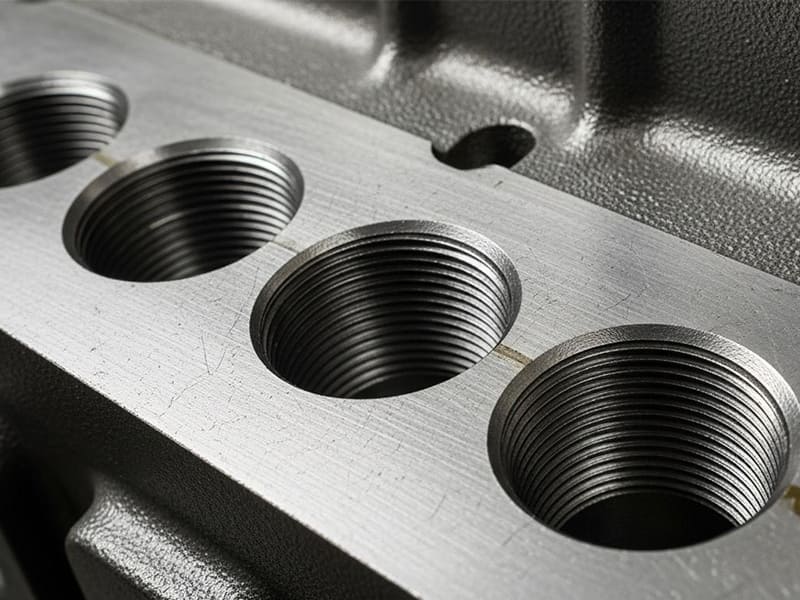
İlk montajda sıyrılan bir kılavuz çekilmiş delik, kullanılabilir dişten 2 mm kısa dibe oturan kör kılavuz, diş sınıfı eksik bir teknik resim çağrısı — bunlar CNC üretiminde haftalık olarak gördüğümüz sorunlardır. Önlenebilirler, ancak kılavuz çekilmiş delikler basit özellikler olarak ele alındığında ve işlevsel mühendislik kararları olarak görülmediğinde sürekli meydana gelirler.
Bu makale, kılavuz çekilmiş deliği eksiksiz bir mühendislik sistemi olarak ele almaktadır: ne olduğu, nasıl yapıldığı, teknik resimlerde doğru şekilde nasıl belirtileceği, malzeme seçiminin tasarımı nasıl etkilediği ve yaygın hataların nerede meydana geldiği. İster spesifikasyonlar yazan bir tasarım mühendisi, ister kılavuz çekme çevrimlerini programlayan bir makine operatörü, ister tedarikçi tekliflerini inceleyen bir satın alma yöneticisi olun, buradaki amaç kılavuz çekilmiş delikleri ilk seferde doğru yapmanıza yardımcı olmak — ve yanlış yapmaktan kaynaklanan yeniden işleme, hurda ve montaj hatalarından kaçınmanızdır.
Kılavuz Çekilmiş Delik Nedir?
Resmi Tanım
Kılavuz çekilmiş delik, kılavuz çekme işlemiyle oluşturulan iç dişlere sahip bir deliktir. İşlem, önceden delinmiş bir deliğin içinde diş açmak veya şekillendirmek için bir kılavuz aleti kullanır ve karşılık gelen diş standardındaki bir vida veya cıvatayla doğrudan eşleşen bir iç diş üretir.
İşlevsel olarak, kılavuz çekilmiş delik bir somun gerektirmeden bir bağlantı elemanını kabul eder. Yük, diş kavraması yoluyla bağlantı elemanından temel malzemeye aktarılır. Bu, kılavuz çekilmiş delikleri kompakt montajlar, kör bağlantı noktaları ve parçanın yalnızca bir tarafına erişimin sınırlı olduğu modüler tasarımlar için temel hale getirir.
Kılavuz Çekilmiş Delik ile Düz Delik ile Dişli Delik Karşılaştırması
Bu terimler mühendislik teknik resimlerinde sürekli karşımıza çıkar ve bunları karıştırmak gerçek sorunlara neden olur.
A düz delik (geçme deliği) diş içermez. Bir cıvatanın veya vidanın serbestçe geçmesini sağlar. Yük, montajın başka bir yerindeki bir somun veya dişli bileşen tarafından taşınır.
A dişli delik bu dişlerin nasıl üretildiğine bakılmaksızın — kılavuz çekme, diş frezeleme veya insertlerin tümü uygundur — iç dişlere sahip herhangi bir deliktir.
Terim kılavuz çekilmiş delik özellikle kılavuz çekme ile oluşturulan dişleri belirtir. Bu ayrım önemlidir çünkü kılavuz çekmenin ulaşılabilir derinlik, malzeme uygunluğu, diş kalitesi ve maliyet üzerinde belirli etkileri vardır. Bir mühendis teknik resme “kılavuz çekilmiş delik” yazdığında, yalnızca geometriyi değil, aynı zamanda beklenen bir üretim yöntemini ve performans zarfını da iletmektedir.
Kılavuz Çekilmiş Delik Nasıl Yapılır? Adım Adım Süreç
Adım 1: Kılavuz Deliği Delme ve Boyut Hesaplama
Her kılavuz çekilmiş delik bir kılavuz deliğiyle başlar. Boyutu bir mühendislik kararıdır — atölye tahmini değil. Kılavuz matkap çapı, diş kavrama yüzdesini belirler ve bu da sıyrılma mukavemetini, kılavuz çekme torkunu ve takım ömrünü doğrudan etkiler.
Çok küçük bir kılavuz deliği kesme torkunu artırır ve kılavuz kırılma riskini yükseltir. Çok büyük olan ise diş kavramasını azaltır ve yük kapasitesini düşürür. Pratikte çoğu mühendis metaller için –75% diş kavramasını hedefler ve mukavemeti üretilebilirlikle dengeler. Bu nedenle kılavuz matkap çizelgeleri operatör tercihine değil diş geometrisine (hatve ve küçük çap) dayanır.
| Diş Ölçüsü | Hatve (mm) | Kılavuz Matkap (mm) | Yaklaşık Diş % |
|---|---|---|---|
| M6 | 1.0 | 5.0 | ~75% |
| M8 | 1.25 | 6.8 | ~75% |
| M10 | 1.5 | 8.5 | ~75% |
Bu hesaplamayı baştan doğru yapmak, CNC üretiminde sonraki arızaları ve parti değişkenliğini önler.
Adım 2: Kılavuz Çekme Yöntemleri ve Takım Seçimi
Kılavuz çekilmiş delikler manuel kılavuz çekme veya CNC kılavuz çekmeden kaynaklanabilir. El ile kılavuz çekme, düşük hacimler veya yeniden işleme için esneklik sunar ancak hizalama tutarsızlığından muzdariptir. CNC kılavuz çekme, eş eksenliliği, tekrarlanabilir derinlik kontrolünü ve tutarlı diş kalitesini garanti eder — hassas montajlar için kritik önemdedir.
İki ana takım türü işi üstlenir:
Kesme kılavuzları diş oluşturmak için malzemeyi kaldırır. Çok çeşitli malzemelerde çalışırlar ve talaş tahliyesi uygun şekilde yönetildiğinde hem kör hem de geçiş deliklerine uygundurlar.
Şekillendirme kılavuzları (haddeleme kılavuzları olarak da adlandırılır) talaş üretmeden malzemeyi plastik olarak yer değiştirir. İş sertleşmesi ve sürekli tane akışı nedeniyle alüminyum 6061 gibi sünek metallerde daha güçlü dişler oluştururlar. Ancak hassas kılavuz deliği boyutlandırması gerektirirler ve daha yüksek tork üretirler. Şekillendirme kılavuzları dökme demir gibi kırılgan malzemelerde çalışmaz.
Atölye deneyimimizden, kesme ve şekillendirme kılavuzları arasındaki seçim üç faktöre bağlıdır: malzeme sünekliği, delik türü (geçiş ile kör) ve tolerans gereksinimleri.
Adım 3: Yağlama, Talaş Kontrolü ve Diş Kalitesi
Yağlama, kılavuz çekme sırasında sürtünmeyi, ısıyı ve yüzey kalitesini kontrol eder. Kesme sıvısı malzemeyle eşleşmelidir. Alüminyum, yığılma kenarını önleyen yağlayıcılar gerektirir. Çelikler daha yüksek basınçlı EP katkı maddelerinden fayda sağlar. Paslanmaz çelikler iş sertleşmesine karşı koymak için tutarlı taşma gerektirir. Zayıf yağlama takım aşınmasını hızlandırır ve diş formunu bozar.
Talaş kontrolü de aynı derecede kritiktir — özellikle kör deliklerde. Sıkışan talaşlar diş yırtılmasına, aşırı boyutlu dişlere veya kılavuz kırılmasına neden olur. CNC üretiminde, kademeli kılavuz çekme çevrimleri ve spiral kanallı kılavuz geometrileri bu riski azaltır. Üretim verilerimize dayanarak, kör deliklerde düz kanallıdan spiral kanallı kılavuzlara geçiş, alüminyum ve yumuşak çelik işlerinde kılavuz kırılma oranımızı yaklaşık % azalttı.
Sonuç: Kılavuz çekilmiş bir delik ancak arkasındaki süreç disiplini kadar güvenilirdir. Doğru matkap boyutlandırması, uygun kılavuz seçimi ve kontrollü yağlama birlikte tutarlı, yüksek kaliteli iç dişler sağlar.
Yaygın Olarak Hangi Kılavuz Çekilmiş Delik Türleri Kullanılır?
Geçiş Kılavuz Çekilmiş Delikler ile Kör Kılavuz Çekilmiş Delikler
Geçiş kılavuz çekilmiş delikler parçanın tamamen içinden geçer. Genellikle işlenmesi daha kolaydır çünkü talaşlar serbestçe tahliye edilir, kılavuz kırılma riskini azaltır ve daha yüksek süreç güvenilirliği sağlar. Arka tarafa erişimin kabul edilebilir olduğu her yerde geçiş delikleri tercih edilir.
Kör kılavuz çekilmiş delikler içinden geçmeden belirtilen bir derinlikte durur. Kompakt montajlarda ve sızdırmaz tasarımlarda yaygındır ancak daha sıkı derinlik kontrolü gerektirir. Mühendisler, takım girişimini ve eksik dişleri önlemek için tam diş derinliği ile delik tabanı arasında güvenli boşluk belirtmelidir.
Sık karşılaştığımız bir tuzak: tasarımcıların, kılavuz pah uzunluğunu (tipik olarak 2–3 adım) ve talaş boşluğunu hesaba katmadan, kör delik derinliğini gerekli diş derinliğine eşit belirlemesi. Sonuç, çizimin ima ettiğinden 2–4 daha az kullanılabilir diş olmasıdır. Gerekli tam diş derinliğinin ötesine her zaman en az 3 adım boşluk ekleyin.
Metrik ve Birleşik Diş Standartları
Kılavuz çekilmiş delikler ayrıca diş standardına göre ayrılır; bu da bağlantı elemanı uyumluluğunu ve küresel tedariki doğrudan etkiler.
Metrik dişler (M serisi) ISO 261/ISO 965 standartlarına uyar ve Avrupa, Asya ile küresel üretimin çoğunda baskındır. Tanımlama, çap ve adımı içerir (örn., M8 × 1.25).
Birleşik dişler (UNC/UNF) ASME B1.1'e göre Kuzey Amerika'da standarttır. UNC, genel bağlantı elemanı sabitleme için kaba adım kullanır. UNF, daha yüksek çekme kapasitesi veya titreşim direnci için daha ince adım sağlar.
Sınır ötesi üretimde, standartların karıştırılması montaj hatalarına, tedarik gecikmelerine ve saha arızalarına neden olur. Çizimlerde net spesifikasyon — sadece çap değil, adım ve standart da — bu sorunları önler.
Mühendislik Çizimlerinde Kılavuz Çekilmiş Delikler Nasıl Belirtilir
Çağrı İşaretleri ve Semboller
Net çağrılar, bir kılavuz çekilmiş deliğin amaçlandığı gibi üretilmesini ve denetlenmesini sağlar. Tipik bir metrik çağrı şu şekildedir: M6 × 1 – 6H – 10 derin şunları ifade eder:
- M6: Nominal diş çapı
- × 1: Diş adımı (1,0 mm)
- 6H: İç diş tolerans sınıfı
- 10 derin: Tam diş derinliği gereksinimi
Herhangi bir unsurun atlanması yorumlama hatalarına davetiye çıkarır. Örneğin, adım belirtilmeden çap belirtmek, standarda göre değişebilecek bir varsayılan değeri kabul etmek anlamına gelir. Derinliğin atlanması, kör deliklerde yetersiz diş kavramasına yol açabilir. İyi teknik resimler, adımı, sınıfı ve derinliği açıkça belirterek belirsizliği ortadan kaldırır.
Diş Sınıfı, Toleranslar ve Geçme
Diş sınıfı, eşleşen dişler arasındaki izin verilen toleransı ve geçmeyi tanımlar. ISO metrik sistemlerinde 6H, ISO 965'e göre en yaygın iç diş sınıfıdır ve genel bağlama için dengeli bir geçme sağlar. Eşleşen dış diş genellikle 6g'dir.
ASME B1.1'e göre Unified sistemlerinde, iç dişler genellikle Sınıf 2B olup Sınıf 2A dış dişlerle eşleştirilir. Daha sıkı sınıflar yük kapasitesini ve konumsal doğruluğu artırır ancak aynı zamanda kılavuz çekme torkunu ve montaj hassasiyetini de yükseltir.
Doğru sınıfın seçilmesi, yalnızca standartlara uygunlukla değil, montaj güvenilirliğiyle bağlantılı bir tasarım kararıdır.
Kılavuz Çekilmiş Delikler için GD&T Hususları
Hassas montajlar için yalnızca diş geometrisi yeterli değildir. ASME Y14.5 veya ISO 1101'e göre GD&T kontrolleri, kılavuz çekilmiş deliğin parçanın geri kalanıyla nasıl ilişkili olduğunu tanımlar:
- Konum toleransı diş ekseninin eşleşen özelliklerle hizalanmasını sağlar
- Eş eksenlilik dişlerin rulmanlar veya eş merkezli bileşenlerle arayüz oluşturduğu durumlarda önemlidir
- Diklik diş hizalamasını referans düzlemlerine göre kontrol eder, çapraz diş açma riskini azaltır
Bu kontroller, özellikle birden fazla kılavuz çekilmiş deliğin üretim partileri boyunca tutarlı bir şekilde monte edilmesi gerektiğinde önemlidir.
| Standart | Yaygın Sınıf | Tipik Kullanım |
|---|---|---|
| ISO Metrik | 6H | Genel mühendislik |
| ISO Metrik | 5H / 4H | Hassas, sınırlı boşluk |
| Birleşik | 2B | Genel amaçlı bağlama |
Malzeme Kılavuz Çekilmiş Delik Tasarımını Nasıl Etkiler
Alüminyumda Kılavuz Çekilmiş Delikler
Alüminyum, kılavuz çekilmesi en kolay malzemelerden biridir. Düşük kesme kuvvetleri ve iyi talaş tahliyesi, yüksek verimlilik ve istikrarlı diş kalitesi sağlar. Ancak alüminyumun daha düşük kayma mukavemeti, tasarım marjları dar olduğunda diş sıyrılmasına daha yatkın hale getirir.
Kilit değişken, diş kavrama uzunluğudur. Yaygın bir kılavuz, alüminyumda güvenilir yük aktarımı elde etmek için nominal vida çapının 1,5 katını önerir. Daha kısa kavrama sıyrılma riski taşır; aşırı derinlik ise anlamlı bir mukavemet faydası olmadan çevrim süresini artırır. Alüminyum 6061 için, kılavuz deliği boyutlandırması hassas olduğu sürece, form kılavuzları genellikle üstün sonuçlar verir — daha güçlü dişler ve daha iyi yüzey kalitesi.
Çelik ve Paslanmaz Çelikte Kılavuz Çekilmiş Delikler
Çelik ve paslanmaz çelik çok daha yüksek diş mukavemeti sağlar ve daha kısa kavramaya izin verir — tipik yükler altında karbon çelikleri için genellikle çapın 1,0 katı. Bu, çeliği kompakt, yüksek yüklü bağlantılar için ideal kılar.
Ödünleşim işlenebilirliktir. Daha yüksek sertlik, kılavuz çekme torkunu artırır ve özellikle kör deliklerde kılavuz kırılma riskini yükseltir. 316L gibi paslanmaz çelikler, hassas hız kontrolü, tutarlı yağlama ve keskin takım gerektiren bir iş sertleşmesi zorluğu ekler. CNC üretimimizde, rijit kılavuz çekme işlemini muhafazakâr derinlik stratejileriyle yürütüyoruz ve paslanmaz çelikte tutarlılığı korumak için kesme hızını karbon çeliğe kıyasla –40% azaltıyoruz.
Plastiklerde Kılavuz Çekilmiş Delikler
Plastiklerde, kılavuz çekilmiş delik tasarımı mukavemetten uzun vadeli güvenilirliğe kayar. Doğrudan kılavuz çekme düşük yüklü uygulamalar için işe yarar, ancak sünme ve gerilme gevşemesi zamanla dişleri gevşetebilir. Tekrarlanan montaj veya orta-yüksek yükler için dişli insertler (ısıyla yerleştirilen pirinç veya kalıp içi) daha iyi çözümdür.
Ayrıca, aşırı sıkma plastik dişleri kalıcı olarak deforme edebilir — ilk montaj sorunsuz görünse bile. Plastik kılavuz çekilmiş delikler için teknik resimlerde her zaman tork limitlerini belirtin.
| Malzeme | İşlenebilirlik | Diş Mukavemeti | Tasarım Kılavuzu |
|---|---|---|---|
| 6061 Alüminyum | Mükemmel | Orta | ~1,5× çap kavrama |
| Karbon çelik | Orta | Yüksek | ~1,0× çap kavrama |
| Paslanmaz 316L | Zor | Yüksek | Yağlama + hız kontrolü kritik |
| Mühendislik plastikleri | Kolay | Düşük–orta | Dayanıklılık için insert kullanın |
Dişli Delik vs. Diğer Diş Açma Yöntemleri
Kılavuz çekme varsayılan yöntemdir, ancak her zaman en iyi cevap değildir. Diş frezeleme ve diş şekillendirme, hassasiyet, malzeme ve üretim hacmine bağlı olarak her biri avantajlar sunar.
Dişli Delikler vs. Diş Frezeleme
Kılavuz çekme, sünek metallerde standart diş boyutları için çevrim süresi ve basitlik açısından üstündür. Ancak boyuta özeldir (her diş boyutu için bir kılavuz) ve sert malzemelerde veya derin kör deliklerde daha az toleranslıdır.
Diş frezeleme, bir CNC frezesinde helisel enterpolasyon kullanır. Tek bir takım birden fazla çap ve hatve üretebilir. Ayrıca kısmi veya kesintili dişleri işleyebilir ve sert veya kırılgan malzemelerde kırılma riskini azaltır. Ödünleşim, daha yüksek çevrim süresi ve programlama karmaşıklığıdır. Yüksek hacimlerde standart dişler için kılavuz çekme maliyet açısından kazanır. Sert malzemeler veya esnek üretim için diş frezeleme yerini hak eder.
Dişli Delikler vs. Diş Şekillendirme
Diş şekillendirme, malzemeyi kesmek yerine yer değiştirir. Sonuç, gelişmiş yorulma direncine sahip daha güçlü dişlerdir — talaş yok, sürekli tane akışı ve işlenerek sertleştirilmiş yan yüzeyler. Bu, şekillendirme kılavuzunu alüminyum gibi sünek malzemelerdeki kör delikler için ideal kılar.
Ancak şekillendirme, hassas kılavuz delikleri gerektirir ve daha yüksek tork üretir. Kırılgan malzemelerde çalışmaz ve kesmeye kıyasla sınırlı tolerans ayarı sunar. Deneyimlerimize göre, şekillendirme kılavuzu alüminyum 6061 ve yumuşak çelikte en iyi sonuçları verir, ancak 316L paslanmaz çelik ve dökme demir için tamamen kaçınırız.
| Yöntem | Güç | Hassasiyet | Esneklik | En İyi Kullanım Örneği |
|---|---|---|---|---|
| Kesme kılavuzu | Orta | İyi | Düşük | Standart dişler, genel CNC |
| Şekillendirme kılavuzu | Yüksek | İyi | Düşük | Sünek metaller, kör delikler |
| Diş frezeleme | Orta–Yüksek | Mükemmel | Çok yüksek | Sert malzemeler, sıkı toleranslar |
Yaygın Tasarım ve Üretim Hataları
Dişli delikler, takım kusurlarından çok tasarım varsayımları nedeniyle çok daha sık başarısız olur. İşte CNC üretiminde karşılaştığımız en önlenebilir sorunlar.
Kör deliklerde yetersiz kılavuz derinliği. Tasarımcılar “delik derinliğini” “kullanılabilir diş” ile eşitler, kılavuz pahını ve talaş boşluğunu göz ardı eder. Çözüm: gerekli tam diş derinliğinin ötesine her zaman en az 3 hatve uzunluğu ekleyin.
Yetersiz diş kavrama uzunluğu. Tüm malzemeler için tek bir kural kullanmak, alüminyumda sıyrılmaya ve çelikte aşırı mühendisliğe yol açar. Kavrama uzunluğunu malzemeyle eşleştirin — alüminyum için 1,5× çap, çelik için 1,0×.
Yanlış kılavuz delik boyutu. Çok küçük, daha yüksek tork ve kırılma riski anlamına gelir. Çok büyük, diş kesme alanını azaltır. Bu, kılavuz matkap çizelgelerinden gelen geometrik bir gerekliliktir, atölye tercihi değil.
Malzemeye özgü davranışın göz ardı edilmesi. Alüminyum sıvanır. Paslanmaz çelik işlenerek sertleşir. Plastikler sünme yapar. Her biri farklı kılavuz parametreleri, kavrama uzunlukları ve tork limitleri gerektirir.
Eksik DFM incelemesi. Ulaşılamayan derinlikler, gereksiz kör delikler, karışık diş standartları ve eksik çağrılar, işlev eklemeden maliyeti ve riski artırır.
| Hata | Tipik Sonuç |
|---|---|
| Sığ kör kılavuz | Eksik dişler, çekilme riski |
| Kısa kavrama | Yük altında diş sıyrılması |
| Yanlış matkap boyutu | Kılavuz kırılması veya zayıf dişler |
| Malzeme göz ardı edildi | Sıvanma, sünme, erken arıza |
| DFM incelemesi yok | Yeniden işleme, hurda, teslimat gecikmeleri |
Dişli Delikler Mühendislik Uygulamalarında Nerede Kullanılır?
Mekanik Montajlar ve Muhafazalar
Dişli delikler, kompaktlık ve tekrarlanabilirliğin önemli olduğu her yerde mekanik bağlantı için temeldir. Makine çerçeveleri, muhafazalar, braketler ve elektronik kutular hepsi bunlara dayanır. Bileşenlerin somun veya arka tarafa erişim olmadan sabitlenmesini sağlar, montaj sıralamasını basitleştirir ve modüler tasarımları mümkün kılar.
Otomotiv ve Endüstriyel Ekipman
Otomotiv ve endüstriyel makinelerde, dişli delikler yüksek hacimli, yük taşıyan bağlantıları destekler. Motor blokları, şanzıman muhafazaları, fikstürler ve otomasyon ekipmanları güvenilir tork transferi ve konumsal doğruluk için bunlara bağlıdır. Malzeme seçimi ve kavrama uzunluğu burada özellikle kritiktir — titreşim, termal döngü ve sürekli servis yükleri zamanla iç dişleri zorlar.
Havacılık ve Hassas Bileşenler
Havacılık uygulamaları dişli deliklere en katı gereksinimleri koyar. Ağırlık hassasiyeti optimize edilmiş kavrama uzunlukları gerektirir. Tolerans kontrolü, diş konumu ve yönelimi üzerinde ASME Y14.5 veya ISO 1101'e göre GD&T gerektirir. Havacılık bileşenlerindeki dişli delikler genellikle Helicoil insertler, kontrollü tork spesifikasyonları ve uzun vadeli güvenilirliği sağlamak için diş mastarı denetimleri (ASME B1.3M'ye göre geç/geçmez) ile eşleştirilir.
Sonuç
Dişli delik işlevsel bir mühendislik özelliğidir — diş eklenmiş basit bir delinmiş delik değil. Yük transferi, montaj güvenilirliği ve uzun vadeli bağlantı performansında doğrudan rol oynar. Doğru tasarım ve işleme uygulamaları — uygun kılavuz delik boyutlandırması, malzemeyle eşleştirilmiş yeterli diş kavraması, uygun kılavuz açma yöntemleri ve eksiksiz çizim çağrıları dahil — bir dişli deliğin amaçlandığı gibi performans gösterip göstermeyeceğini veya bir arıza kaynağı haline gelip gelmeyeceğini belirler.
Bu detayları tasarım aşamasından itibaren doğru yapmak, diş sıyrılması, kılavuz kırılması ve montaj yeniden işlemesinin en yaygın nedenlerini ortadan kaldırır. Malzeme davranışı, süreç yeteneği ve işlevsel gereksinimler uyumlu olduğunda, dişli delikler herhangi bir üretim hacminde güvenilir, tekrarlanabilir bağlantılar sunar. Bir sonraki CNC projeniz için dişli delikleri belirleme konusunda yardıma mı ihtiyacınız var? DFM incelemesi ve hassas işleme desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Dişli delik ile diş açılmış delik arasındaki fark nedir?
Diş açılmış delik, üretim yönteminden bağımsız olarak iç dişleri olan herhangi bir deliktir. Dişli delik özellikle bir kılavuz açma işlemiyle — kesme kılavuzu veya şekillendirme kılavuzu — oluşturulan dişleri ifade eder. Bu ayrım önemlidir çünkü kılavuz açma, diş frezeleme veya insertlere kıyasla ulaşılabilir derinlik, malzeme uygunluğu ve maliyet üzerinde belirli sınırlamalar getirir.
Bir dişli delik ne kadar derin olmalıdır?
Derinlik yalnızca vida uzunluğuna değil, gerekli diş kavrama uzunluğuna bağlıdır. Genel kılavuzlar alüminyumda ~1,5× nominal çap, çelikte ~1,0× ve yüke bağlı olarak plastiklerde daha uzun derinlik önerir. Kör deliklerde, kılavuz pahı ve talaş boşluğu için her zaman ekstra derinlik (en az 3 hatve uzunluğu) ekleyin. Aksi halde, etkin tam diş uzunluğu belirtilenden daha kısa olacaktır.
Doğru kılavuz matkap ucu boyutu nedir?
Doğru boyut, belirli bir diş kavrama yüzdesini hedefler — metaller için yaygın olarak –75%. Standart kılavuz matkap ucu çizelgeleri bunu diş hatvesi ve küçük çaptan hesaplar. Çok küçük bir matkap ucu torku ve kırılma riskini artırır. Çok büyük olması diş kesme alanını ve yük kapasitesini azaltır. Deneyimlerimize göre, mühendislik gerekçesi olmadan çizelge değerlerinden sapmak, kılavuz çekme arızalarının en yaygın nedenlerinden biridir.
Alüminyum ve plastikte güvenli bir şekilde diş açabilir misiniz?
Evet — uygun tasarım ayarlamalarıyla. Alüminyum kolay işlenir ancak daha kolay sıyrılır, bu nedenle kavrama uzunluğu ve tork kontrolü kritiktir. Form kılavuzlar özellikle alüminyum 6061'de iyi çalışır. Plastikler düşük yükler için diş açılmış dişleri kabul edebilir, ancak sünme ve gevşeme uzun vadeli güvenilirliği azaltır. Tekrarlanan montaj veya daha yüksek yükler için, ısıyla yerleştirilen dişli insertler tercih edilen çözümdür.
Diş açılmış delikler yerine ne zaman dişli insert kullanmalısınız?
Ana malzemenin diş mukavemeti düşük olduğunda (plastikler, yumuşak alüminyum alaşımları), dişler tekrarlanan montaj döngüleriyle karşılaştığında veya daha yüksek yük kapasitesi ve aşınma direnci gerektiğinde insert kullanın. Helicoil veya kama kilitlemeli insertler ayrıca hasarlı dişleri kurtarır ve farklı ana malzemeler arasında bağlantı elemanı arayüzlerini standartlaştırır — havacılık ve sahada bakım yapılabilir ekipmanlarda yaygın bir stratejidir.


