
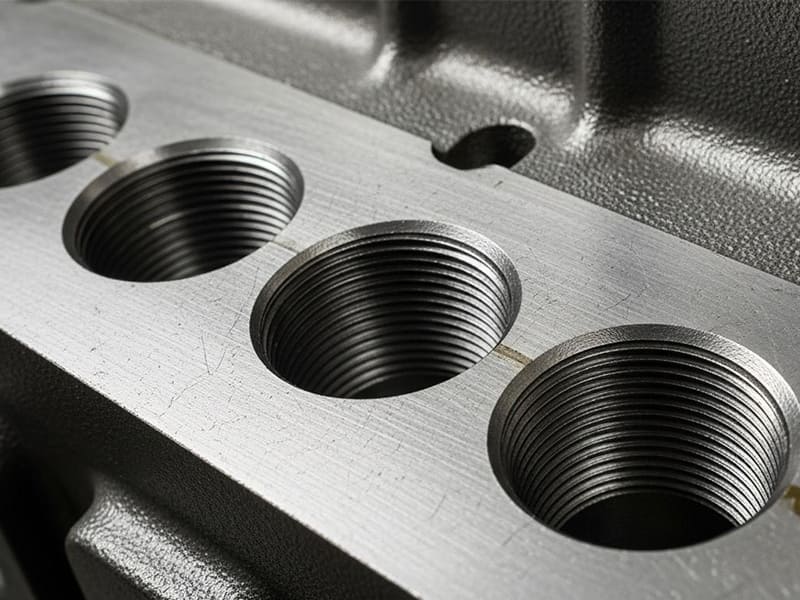
Un foro filettato che si danneggia al primo montaggio, un maschio cieco che arriva a fondo 2 mm prima della filettatura utilizzabile, una quota sul disegno in cui manca l’indicazione della classe di filettatura: questi sono i problemi che riscontriamo ogni settimana nella produzione di CNC. Sono problemi evitabili, ma continuano a verificarsi perché i fori filettati vengono considerati semplici caratteristiche geometriche anziché scelte ingegneristiche funzionali.
Questo articolo tratta il foro filettato come un sistema ingegneristico completo: cos’è, come viene realizzato, come specificarlo correttamente nei disegni, in che modo la scelta del materiale influisce sulla progettazione e dove si verificano gli errori più comuni. Che siate ingegneri progettisti che redigono specifiche tecniche, operai meccanici che programmano cicli di filettatura o responsabili degli acquisti che esaminano i preventivi dei fornitori, l’obiettivo è quello di aiutarvi a realizzare fori filettati corretti sin dal primo tentativo, evitando così le rilavorazioni, gli scarti e i difetti di assemblaggio derivanti da errori di progettazione.
Che cos’è un foro filettato?
Definizione formale
Un foro filettato è un foro con filettatura interna realizzato mediante un'operazione di filettatura. Il processo prevede l'uso di un maschio per tagliare o formare la filettatura all'interno di un foro preforato, ottenendo così una filettatura interna che si accoppia direttamente con una vite o un bullone conforme allo standard di filettatura corrispondente.
Dal punto di vista funzionale, un foro filettato consente l’inserimento di un elemento di fissaggio senza bisogno di un dado. Il carico viene trasferito dall’elemento di fissaggio al materiale di base attraverso l’innesto della filettatura. Ciò rende i fori filettati fondamentali per gli assemblaggi compatti, i punti di fissaggio ciechi e i progetti modulari in cui l’accesso è limitato a un solo lato del pezzo.
Foro filettato vs. foro liscio vs. foro filettato
Questi termini compaiono continuamente nei disegni tecnici e confonderli può causare seri problemi.
A foro semplice (foro passante) non presenta filettatura. Consente il libero passaggio di un bullone o di una vite. Il carico viene sostenuto da un dado o da un componente filettato situato in un altro punto del gruppo.
A foro filettato Si tratta di qualsiasi foro con filettatura interna, indipendentemente dal metodo utilizzato per realizzarla: maschiatura, fresatura a filettatura o inserti sono tutti validi.
Il termine foro filettato indica specificatamente le filettature realizzate mediante maschiatura. Questa distinzione è importante perché la maschiatura comporta implicazioni specifiche in termini di profondità raggiungibile, idoneità del materiale, qualità della filettatura e costo. Quando un ingegnere scrive “foro maschiato” su un disegno, non sta comunicando solo la geometria, ma anche il metodo di produzione previsto e i limiti prestazionali.
Come si realizza un foro filettato? Procedura passo dopo passo
Fase 1: Foratura del foro pilota e calcolo delle dimensioni
Ogni foro filettato inizia con un foro pilota. Le sue dimensioni sono frutto di una scelta ingegneristica, non di una stima approssimativa effettuata in officina. Il diametro della punta pilota determina la percentuale di innesto della filettatura, che influisce direttamente sulla resistenza allo strappo, sulla coppia di filettatura e sulla durata dell’utensile.
Un foro pilota troppo piccolo aumenta la coppia di taglio e accresce il rischio di rottura del maschio. Uno troppo grande riduce l’innesto della filettatura e diminuisce la capacità di carico. In pratica, la maggior parte degli ingegneri punta a un innesto della filettatura compreso tra 60 e 75% per i metalli, bilanciando resistenza e lavorabilità. Ecco perché le tabelle di foratura con maschio si basano sulla geometria della filettatura (passo e diametro minore) piuttosto che sulle preferenze dell’operatore.
| Dimensione del filetto | Passo (mm) | Punta a maschio (mm) | Filettatura approssimativa % |
|---|---|---|---|
| M6 | 1.0 | 5.0 | ~75% |
| M8 | 1.25 | 6.8 | ~75% |
| M10 | 1.5 | 8.5 | ~75% |
Effettuare correttamente questo calcolo sin dall’inizio consente di evitare errori a valle e variazioni tra i lotti nella produzione CNC.
Fase 2: Metodi di maschiatura e scelta degli utensili
I fori filettati possono essere realizzati tramite filettatura manuale o con il processo CNC. La filettatura manuale offre flessibilità per piccoli volumi o rilavorazioni, ma presenta il problema di un allineamento non uniforme. Il processo CNC garantisce la coassialità, un controllo ripetibile della profondità e una qualità costante della filettatura, caratteristiche fondamentali per gli assemblaggi di precisione.
Il lavoro viene svolto principalmente da due tipi di strumenti:
Rubinetti a filettatura asportano materiale per realizzare filettature. Sono adatte a un’ampia gamma di materiali e possono essere utilizzate sia su fori ciechi che passanti, purché lo smaltimento dei trucioli sia gestito correttamente.
Rubinetti a forma di rubinetto (noti anche come maschi a rullo) deformano plasticamente il materiale senza produrre trucioli. Grazie all’incrudimento e al flusso continuo dei grani, consentono di ottenere filettature più resistenti in metalli duttili come l’alluminio 6061. Tuttavia, richiedono una dimensionamento preciso del foro pilota e generano una coppia più elevata. I maschi a forma non sono adatti a materiali fragili come la ghisa.
In base alla nostra esperienza sul campo, la scelta tra maschi da taglio e maschi da formatura dipende da tre fattori: la duttilità del materiale, il tipo di foro (passante o cieco) e i requisiti di tolleranza.
Fase 3: Lubrificazione, controllo dei trucioli e qualità della filettatura
La lubrificazione controlla l'attrito, il calore e la finitura superficiale durante la filettatura. Il fluido da taglio deve essere adeguato al materiale. L'alluminio richiede lubrificanti che prevengano la formazione di incrostazioni sul tagliente. Gli acciai traggono vantaggio dall’uso di additivi EP ad alta pressione. Gli acciai inossidabili richiedono una lubrificazione costante per contrastare l’incrudimento. Una lubrificazione inadeguata accelera l’usura dell’utensile e compromette la forma della filettatura.
Anche il controllo dei trucioli è fondamentale, specialmente nei fori ciechi. I trucioli intrappolati causano lo strappo della filettatura, filettature sovradimensionate o la rottura del maschio. Nella produzione CNC, i cicli di maschiatura a colpi e le geometrie dei maschi a scanalatura elicoidale mitigano questo rischio. Sulla base dei nostri dati di produzione, il passaggio dai maschi a scanalatura diritta a quelli a scanalatura elicoidale nei fori ciechi ha ridotto il nostro tasso di rottura dei maschi di circa il 40% nelle lavorazioni su alluminio e acciaio dolce.
In conclusione: L'affidabilità di un foro filettato dipende interamente dalla rigorosità del processo con cui viene realizzato. La scelta della misura corretta della fresa, la selezione adeguata del maschio e una lubrificazione controllata garantiscono, nel loro insieme, filettature interne uniformi e di alta qualità.
Quali sono i tipi di fori filettati più comunemente utilizzati?
Fori filettati a vista vs. fori filettati ciechi
Attraverso fori filettati si estendono per tutta la lunghezza del pezzo. In genere sono più facili da lavorare perché i trucioli vengono evacuati liberamente, riducendo il rischio di rottura del maschio e garantendo una maggiore affidabilità del processo. I fori passanti sono da preferire ogni volta che l’accesso dal retro è possibile.
Fori filettati ciechi fermarsi a una profondità specificata senza perforare il materiale. Sono comuni negli assemblaggi compatti e nei progetti sigillati, ma richiedono un controllo più rigoroso della profondità. Gli ingegneri devono specificare uno spazio di sicurezza tra la profondità massima della filettatura e il fondo del foro per evitare interferenze con l'utensile e filettature incomplete.
Un errore comune che riscontriamo spesso è che i progettisti specificano una profondità del foro cieco pari alla profondità della filettatura richiesta, senza tenere conto della lunghezza dello smusso del maschio (in genere 2–3 passi) e dello spazio per i trucioli. Il risultato è un numero di filetti utilizzabili inferiore di 2–4 rispetto a quanto indicato nel disegno. È necessario aggiungere sempre almeno 3 passi di gioco oltre la profondità totale della filettatura richiesta.
Standard metrici e standard unificati per le filettature
I fori filettati si distinguono anche in base allo standard di filettatura, il che influisce direttamente sulla compatibilità degli elementi di fissaggio e sull'approvvigionamento globale.
Filettature metriche (serie M) sono conformi alle norme ISO 261/ISO 965 e dominano il mercato in Europa, in Asia e nella maggior parte dei settori manifatturieri a livello globale. La denominazione include il diametro e il passo (ad es., M8 × 1,25).
Filettature unificate (UNC/UNF) secondo la norma ASME B1.1 sono standard in Nord America. La filettatura UNC presenta un passo largo per il fissaggio generico. La filettatura UNF offre un passo più fine per una maggiore resistenza alla trazione o alle vibrazioni.
Nella produzione transfrontaliera, la commistione di standard causa errori di assemblaggio, ritardi nell'approvvigionamento e guasti sul campo. Specifiche chiare sui disegni — non solo il diametro, ma anche il passo e lo standard — prevengono questi problemi.
Come indicare i fori filettati nei disegni tecnici
Legende e simboli
Indicazioni chiare garantiscono che un foro filettato venga realizzato e controllato come previsto. Una tipica indicazione metrica come M6 × 1 – 6H – profondità 10 esprime:
- M6: Diametro nominale della filettatura
- × 1: Passo della filettatura (1,0 mm)
- 6H: Classe di tolleranza della filettatura interna
- 10 in profondità: Requisito relativo alla profondità totale della filettatura
L'omissione di qualsiasi elemento comporta il rischio di errori di interpretazione. Ad esempio, specificare il diametro senza indicare il passo implica l'adozione di un valore predefinito che può variare a seconda della norma. L'omissione della profondità può comportare un innesto insufficiente della filettatura nei fori ciechi. I disegni ben realizzati eliminano ogni ambiguità indicando esplicitamente il passo, la classe e la profondità.
Classe di filettatura, tolleranze e accoppiamento
La classe di filettatura definisce la tolleranza ammissibile e l'accoppiamento tra filettature corrispondenti. Nei sistemi metrici ISO, la classe 6H è la più comune per le filettature interne secondo la norma ISO 965 e garantisce un accoppiamento equilibrato per il fissaggio generico. La filettatura esterna corrispondente è in genere di classe 6g.
Nei sistemi unificati secondo la norma ASME B1.1, le filettature interne sono solitamente di Classe 2B, abbinate a filettature esterne di Classe 2A. Le classi più strette aumentano la capacità di carico e la precisione di posizionamento, ma comportano anche una maggiore coppia di maschiatura e una maggiore sensibilità in fase di assemblaggio.
La scelta della classe corretta è una decisione progettuale legata all'affidabilità dell'assemblaggio, non solo alla conformità alle norme.
GD&T Considerazioni relative ai fori filettati
Per gli assemblaggi di precisione, la geometria della filettatura da sola non è sufficiente. I controlli GD&T previsti dalle norme ASME Y14.5 o ISO 1101 definiscono il rapporto tra il foro filettato e il resto del pezzo:
- Tolleranza di posizione garantisce che l'asse della filettatura sia allineato con gli elementi di accoppiamento
- Coassialità è importante quando i filetti sono a contatto con cuscinetti o componenti concentrici
- Perpendicolarità controlla l'allineamento della filettatura rispetto ai piani di riferimento, riducendo il rischio di filettatura errata
Questi controlli sono particolarmente importanti quando è necessario che più fori filettati vengano assemblati in modo uniforme in tutti i lotti di produzione.
| Standard | Classe comune | Uso tipico |
|---|---|---|
| Sistema metrico ISO | 6H | Ingegneria generale |
| Sistema metrico ISO | 5 ore / 4 ore | Precisione, gioco limitato |
| Unificato | 2B | Fissaggio per uso generico |
In che modo il materiale influisce sulla progettazione dei fori filettati
Fori filettati nell’alluminio
L'alluminio è uno dei materiali più facili da filettare. Le basse forze di taglio e la buona evacuazione dei trucioli consentono un'elevata produttività e una qualità stabile della filettatura. Tuttavia, la minore resistenza al taglio dell'alluminio lo rende più soggetto allo strappo della filettatura quando i margini di progettazione sono ridotti.
La variabile chiave è la lunghezza di innesto della filettatura. Una linea guida comune prevede 1,5 volte il diametro nominale della vite nell’alluminio per ottenere un trasferimento affidabile del carico. Un innesto più corto comporta il rischio di strappo; una profondità eccessiva allunga il tempo di ciclo senza apportare vantaggi significativi in termini di resistenza. Per l’alluminio 6061, i maschi a forma spesso producono risultati superiori — filettature più resistenti con una migliore finitura superficiale — a condizione che le dimensioni del foro pilota siano precise.
Fori filettati in acciaio e acciaio inossidabile
L'acciaio e l'acciaio inossidabile garantiscono una resistenza della filettatura molto superiore, consentendo un innesto più corto — spesso pari a 1,0 volte il diametro nel caso degli acciai al carbonio sottoposti a carichi tipici. Ciò rende l'acciaio la scelta ideale per collegamenti compatti e sottoposti a carichi elevati.
Il compromesso riguarda la lavorabilità. Una maggiore durezza aumenta la coppia di maschiatura e il rischio di rottura del maschio, in particolare nei fori ciechi. Gli acciai inossidabili come il 316L presentano l’ulteriore sfida dell’incrudimento, che richiede un controllo preciso della velocità, una lubrificazione costante e utensili affilati. Nella nostra produzione CNC, eseguiamo la maschiatura rigida con strategie di profondità prudenti e riduciamo la velocità di taglio del 30–40% rispetto all’acciaio al carbonio per mantenere l’uniformità nell’acciaio inossidabile.
Fori filettati nella plastica
Nel settore delle materie plastiche, la progettazione dei fori filettati si concentra non più sulla resistenza, ma sull’affidabilità a lungo termine. La filettatura diretta è adatta per applicazioni a basso carico, ma lo scorrimento e il rilassamento delle sollecitazioni possono allentare le filettature nel tempo. Per assemblaggi ripetuti o carichi da moderati ad elevati, gli inserti filettati (in ottone termofissato o stampati) rappresentano la soluzione migliore.
Inoltre, un serraggio eccessivo può deformare in modo permanente le filettature in plastica, anche se a prima vista l’assemblaggio sembra corretto. Specificare sempre i limiti di coppia nei disegni relativi ai fori filettati in plastica.
| Materiale | Lavorabilità | Resistenza del filo | Linee guida di progettazione |
|---|---|---|---|
| Alluminio 6061 | Eccellente | Moderato | ~1,5 volte il diametro di accoppiamento |
| Acciaio al carbonio | Moderato | Alto | ~1,0× il diametro di accoppiamento |
| Acciaio inossidabile 316L | Difficile | Alto | Lubrificazione + controllo della velocità: fattori fondamentali |
| Materie plastiche per l'ingegneria | Facile | Basso-moderato | Utilizzare inserti per garantire una maggiore durata |
Foro filettato vs. altri metodi di filettatura
La filettatura a percussione è l'opzione predefinita, ma non è sempre la soluzione migliore. La fresatura e la formatura della filettatura offrono entrambe dei vantaggi a seconda della precisione richiesta, del materiale e del volume di produzione.
Fori filettati vs. fresatura di filetti
La filettatura con maschio eccelle in termini di tempo di ciclo e semplicità per le dimensioni standard delle filettature nei metalli duttili. Tuttavia, è specifica per ogni dimensione (un maschio per ogni dimensione di filettatura) ed è meno tollerante nei materiali duri o nei fori ciechi profondi.
La fresatura di filettature utilizza l’interpolazione elicoidale su una fresatrice CNC. Un unico utensile può produrre filettature di diversi diametri e passi. Consente inoltre di lavorare filettature parziali o interrotte e riduce il rischio di rottura nei materiali duri o fragili. Il compromesso è rappresentato da tempi di ciclo più lunghi e da una maggiore complessità di programmazione. Per le filettature standard in grandi volumi, la maschiatura risulta più vantaggiosa in termini di costi. Per i materiali duri o per una produzione flessibile, la fresatura di filettature si rivela la scelta più indicata.
Fori filettati vs. filettatura a formatura
La filettatura per deformazione sposta il materiale anziché tagliarlo. Il risultato sono filettature più resistenti con una maggiore resistenza alla fatica: nessuna truciolatura, flusso continuo delle fibre e fianchi incruditi. Ciò rende la filettatura per deformazione ideale per fori ciechi in materiali duttili come l’alluminio.
Tuttavia, la formatura richiede fori pilota precisi e genera una coppia maggiore. Non è adatta ai materiali fragili e offre una regolazione delle tolleranze limitata rispetto al taglio. In base alla nostra esperienza, la maschiatura a formatura offre i migliori risultati con l’alluminio 6061 e l’acciaio dolce, ma la evitiamo del tutto per l’acciaio inossidabile 316L e la ghisa.
| Metodo | La forza | Precisione | Flessibilità | Caso d'uso ottimale |
|---|---|---|---|---|
| Taglio a maschiatura | Moderato | Buono | Basso | Filettature standard, in generale CNC |
| Formulari di registrazione | Alto | Buono | Basso | Metalli duttili, fori ciechi |
| Fresatura a filetto | Da moderato a elevato | Eccellente | Molto alto | Materiali duri, tolleranze ristrette |
Errori comuni nella progettazione e nella produzione
I fori filettati presentano difetti molto più spesso a causa di ipotesi progettuali che di difetti degli utensili. Ecco i problemi più facilmente prevenibili che riscontriamo nella produzione CNC.
Profondità di maschiatura insufficiente nei fori ciechi. I progettisti equiparano la “profondità del foro” alla “filettatura utilizzabile”, trascurando lo smusso del maschio e lo spazio per i trucioli. La soluzione: aggiungere sempre almeno 3 lunghezze di passo oltre alla profondità totale della filettatura richiesta.
Lunghezza di innesto del filetto insufficiente. Applicare un’unica regola a tutti i materiali comporta la formazione di strappi nell’alluminio e una progettazione eccessivamente complessa nell’acciaio. Adattare la lunghezza di innesto al materiale: 1,5 volte il diametro per l’alluminio, 1,0 volte per l’acciaio.
Dimensioni errate del foro pilota. Se è troppo piccolo, la coppia aumenta e aumenta il rischio di rottura. Se è troppo grande, si riduce l’area di taglio della filettatura. Si tratta di un requisito geometrico indicato nelle tabelle dei maschi e delle punte, non di una scelta operativa.
Ignorando il comportamento specifico dei materiali. L'alluminio forma galle. L'acciaio inossidabile si incrudisce. La plastica subisce lo scorrimento. Ciascuno di questi materiali richiede parametri di maschiatura, lunghezze di innesto e limiti di coppia diversi.
Manca la revisione DFM. Profondità irraggiungibili, fori ciechi superflui, standard di filettatura eterogenei e indicazioni incomplete aumentano i costi e i rischi senza apportare alcun vantaggio funzionale.
| Errore | Conseguenza tipica |
|---|---|
| Maschio cieco a filo | Filettature incomplete, rischio di distacco |
| Fidanzamento breve | Sfilacciamento della filettatura sotto carico |
| Dimensione della punta errata | Rottura del rubinetto o filettatura danneggiata |
| Materiale ignorato | Abrasione, scorrimento, guasto prematuro |
| Nessuna revisione DFM | Rilavorazioni, scarti, ritardi nelle consegne |
In quali applicazioni ingegneristiche vengono utilizzati i fori filettati?
Assemblaggi meccanici e involucri
I fori filettati sono fondamentali per il fissaggio meccanico ovunque siano richieste compattezza e ripetibilità. Telai di macchine, alloggiamenti, staffe e involucri elettronici ne fanno tutti uso. Consentono di fissare i componenti senza dadi né necessità di accedere dal retro, semplificando la sequenza di assemblaggio e rendendo possibili progetti modulari.
Settore automobilistico e attrezzature industriali
Nel settore automobilistico e in quello dei macchinari industriali, i fori filettati garantiscono collegamenti ad alto volume e in grado di sopportare carichi elevati. Blocchi motore, alloggiamenti del cambio, dispositivi di fissaggio e apparecchiature di automazione si affidano a essi per un trasferimento affidabile della coppia e per la precisione di posizionamento. La scelta del materiale e la lunghezza di innesto sono particolarmente cruciali in questo contesto: vibrazioni, cicli termici e carichi di esercizio prolungati sottopongono le filettature interne a sollecitazioni nel tempo.
Componenti aerospaziali e di precisione
Le applicazioni aerospaziali impongono requisiti estremamente rigorosi sui fori filettati. La necessità di ridurre il peso richiede lunghezze di innesto ottimizzate. Il controllo delle tolleranze richiede una tolleranza di GD&T secondo la norma ASME Y14.5 o ISO 1101 per quanto riguarda la posizione e l’orientamento della filettatura. I fori filettati nei componenti aerospaziali sono spesso abbinati a inserti Helicoil, specifiche di coppia controllate e ispezioni con calibri di filettatura (go/no-go secondo la norma ASME B1.3M) per garantire un’affidabilità a lungo termine.
Conclusione
Un foro filettato è un elemento funzionale di ingegneria — non un semplice foro praticato a cui sono state aggiunte delle filettature. Svolge un ruolo diretto nel trasferimento del carico, nell’affidabilità dell’assemblaggio e nelle prestazioni a lungo termine del giunto. Corrette pratiche di progettazione e lavorazione — tra cui il dimensionamento adeguato del foro pilota, un innesto della filettatura adeguato al materiale, metodi di maschiatura appropriati e indicazioni complete nei disegni — determinano se un foro filettato funzionerà come previsto o diventerà fonte di guasti.
Definire correttamente questi dettagli fin dalla fase di progettazione elimina le cause più comuni di danneggiamento della filettatura, rottura del maschio e rilavorazione in fase di assemblaggio. Quando il comportamento del materiale, la capacità di processo e i requisiti funzionali sono allineati, i fori filettati garantiscono collegamenti affidabili e ripetibili a qualsiasi volume di produzione. Hai bisogno di aiuto per specificare i fori filettati per il tuo prossimo progetto CNC? [Contatta il nostro team di ingegneri] per una revisione DFM e assistenza nella lavorazione di precisione.
FAQ
Qual è la differenza tra un foro filettato e un foro con filettatura?
Per foro filettato si intende qualsiasi foro dotato di filettatura interna, indipendentemente dal metodo di produzione. Il termine “foro maschiato”, invece, si riferisce specificatamente alla filettatura ottenuta tramite un’operazione di maschiatura, sia essa a taglio o a formatura. Questa distinzione è importante perché la maschiatura impone limiti specifici in termini di profondità raggiungibile, idoneità del materiale e costo rispetto alla fresatura filettata o all’uso di inserti.
Qual è la profondità che deve avere un foro filettato?
La profondità dipende dall’infilatura della filettatura richiesta, non solo dalla lunghezza della vite. Le linee guida generali prevedono circa 1,5 volte il diametro nominale nell'alluminio, circa 1,0 volte nell'acciaio e una lunghezza maggiore nelle materie plastiche, a seconda del carico. Per i fori ciechi, aggiungere sempre una profondità supplementare (almeno 3 lunghezze di passo) per lo smusso del maschio e lo spazio per i trucioli. In caso contrario, la lunghezza effettiva della filettatura completa risulterà inferiore a quella specificata.
Qual è la misura corretta della punta a maschio?
La dimensione corretta mira a garantire una percentuale specifica di ingranamento della filettatura — solitamente 60–75% per i metalli. Le tabelle standard per le frese da maschiatura calcolano questo valore in base al passo della filettatura e al diametro minore. Una fresa troppo piccola aumenta la coppia e il rischio di rottura. Una fresa troppo grande riduce l’area di taglio della filettatura e la capacità di carico. In base alla nostra esperienza, discostarsi dai valori delle tabelle senza una giustificazione tecnica è una delle cause più comuni di fallimento nella filettatura.
È possibile filettare in modo sicuro l'alluminio e la plastica?
Sì, purché si apportino le opportune modifiche progettuali. L’alluminio si filetta facilmente ma tende a strapparsi più facilmente, pertanto la lunghezza di innesto e il controllo della coppia sono fondamentali. I maschi a forma funzionano particolarmente bene nell’alluminio 6061. Le materie plastiche possono accogliere filettature per carichi ridotti, ma lo scorrimento e il rilassamento riducono l’affidabilità a lungo termine. Per assemblaggi ripetuti o carichi più elevati, gli inserti filettati termofissati rappresentano la soluzione preferibile.
Quando è opportuno utilizzare inserti filettati anziché fori filettati?
Si ricorre agli inserti quando il materiale di base presenta una bassa resistenza della filettatura (plastica, leghe di alluminio morbide), quando le filettature sono soggette a cicli di montaggio ripetuti o quando sono richieste una maggiore capacità di carico e una maggiore resistenza all’usura. Gli inserti Helicoil o con bloccaggio a chiavetta consentono inoltre di ripristinare le filettature danneggiate e di standardizzare le interfacce dei dispositivi di fissaggio su diversi materiali di base — una strategia comune nel settore aerospaziale e nelle apparecchiature riparabili sul campo.


