
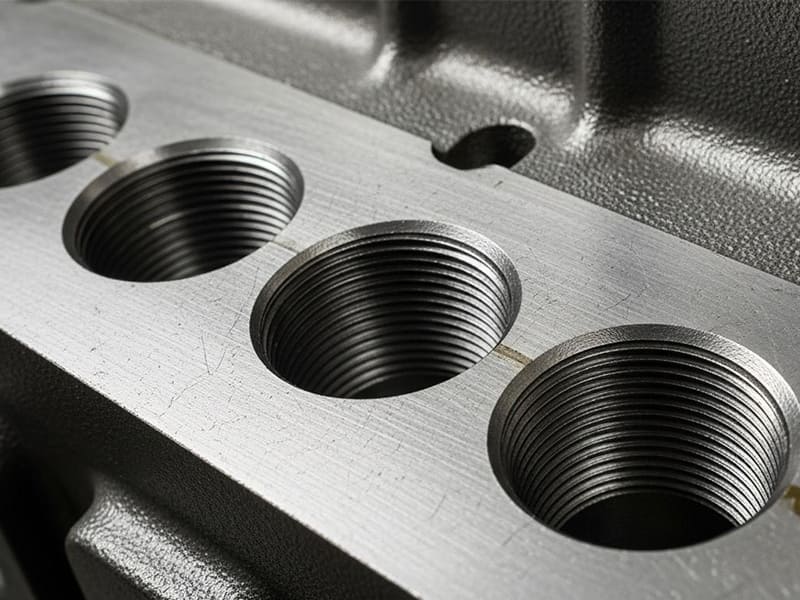
Un trou taraudé qui se dénude dès le premier assemblage, un taraudage borgne qui s’arrête 2 mm avant la fin du filet utile, une cote sur plan sans la classe de filetage — ce sont des problèmes que nous voyons chaque semaine en production CNC. Ils sont évitables, mais ils persistent parce que les trous taraudés sont traités comme des caractéristiques simples plutôt que comme des décisions d’ingénierie fonctionnelles.
Cet article aborde le trou taraudé comme un système d’ingénierie complet : ce que c’est, comment c’est fabriqué, comment le spécifier correctement sur les plans, comment le choix du matériau affecte la conception, et où les erreurs courantes se produisent. Que vous soyez ingénieur concepteur rédigeant des spécifications, machiniste programmant des cycles de taraudage, ou responsable des achats examinant des devis fournisseurs, l’objectif ici est de vous aider à réussir les trous taraudés du premier coup — et d’éviter les reprises, rebuts et défaillances d’assemblage qui résultent d’erreurs.
Qu’est-ce qu’un trou taraudé ?
Définition formelle
Un trou taraudé est un trou avec des filets internes créés par une opération de taraudage. Le processus utilise un taraud pour couper ou former des filets à l’intérieur d’un trou pré-percé, produisant un filetage interne qui s’accouple directement avec une vis ou un boulon du standard de filetage correspondant.
Fonctionnellement, un trou taraudé accepte une fixation sans nécessiter d’écrou. La charge est transférée de la fixation au matériau de base par l’engagement du filet. Cela rend les trous taraudés fondamentaux pour les assemblages compacts, les points de fixation borgnes, et les conceptions modulaires où l’accès est limité à un seul côté de la pièce.
Trou taraudé vs. trou lisse vs. trou fileté
Ces termes apparaissent constamment sur les plans d’ingénierie, et les confondre cause de vrais problèmes.
A trou lisse (trou de passage) n’a pas de filets. Il permet à un boulon ou une vis de passer librement. La charge est supportée par un écrou ou un composant fileté ailleurs dans l’assemblage.
A trou fileté est tout trou avec des filets internes, quelle que soit la méthode de production de ces filets — taraudage, fraisage de filets, ou inserts, tout est valable.
Le terme trou taraudé indique spécifiquement des filets créés par taraudage. Cette distinction compte parce que le taraudage a des implications spécifiques sur la profondeur réalisable, l’adéquation du matériau, la qualité du filet, et le coût. Quand un ingénieur écrit “ trou taraudé ” sur un plan, il communique non seulement la géométrie mais aussi une méthode de fabrication attendue et une enveloppe de performance.
Comment fabrique-t-on un trou taraudé ? Processus étape par étape
Étape 1 : Percage du trou pilote et calcul de la taille
Chaque trou taraudé commence par un trou pilote. Sa taille est une décision d’ingénierie — pas une estimation d’atelier. Le diamètre du foret de taraudage détermine le pourcentage d’engagement du filet, ce qui affecte directement la résistance à l’arrachement, le couple de taraudage, et la durée de vie de l’outil.
Un trou pilote trop petit augmente le couple de coupe et le risque de casse du taraud. Un trou trop grand réduit l’engagement du filet et abaisse la capacité de charge. En pratique, la plupart des ingénieurs visent un engagement de filet de 60–75% pour les métaux, équilibrant résistance et fabricabilité. C’est pourquoi les tableaux de forets de taraudage sont basés sur la géométrie du filet (pas et diamètre mineur) plutôt que sur la préférence de l’opérateur.
| Taille du filetage | Pas (mm) | Foret à tarauder (mm) | Approx. Filet % |
|---|---|---|---|
| M6 | 1.0 | 5.0 | ~75% |
| M8 | 1.25 | 6.8 | ~75% |
| M10 | 1.5 | 8.5 | ~75% |
Obtenir ce calcul correct dès le départ évite les défaillances en aval et la variabilité des lots en production CNC.
Étape 2 : Méthodes de taraudage et sélection des outils
Les trous taraudés peuvent provenir du taraudage manuel ou du taraudage CNC. Le taraudage à la main offre de la flexibilité pour les faibles volumes ou les reprises, mais souffre d’un manque de cohérence d’alignement. Le taraudage CNC garantit la coaxialité, un contrôle répétable de la profondeur, et une qualité de filet constante — essentiel pour les assemblages de précision.
Deux types d’outils principaux gèrent le travail :
Tarauds à coupe enlèvent de la matière pour former les filets. Ils fonctionnent sur une large gamme de matériaux et conviennent aux trous borgnes et débouchants lorsque l’évacuation des copeaux est bien gérée.
Tarauds à former (aussi appelés tarauds à rouler) déplacent la matière plastiquement sans produire de copeaux. Ils créent des filets plus résistants dans les métaux ductiles comme l’aluminium 6061 grâce à l’écrouissage et au flux de grain continu. Cependant, ils nécessitent un dimensionnement précis du trou pilote et génèrent un couple plus élevé. Les tarauds à former ne fonctionnent pas dans les matériaux fragiles comme la fonte.
D’après notre expérience d’atelier, le choix entre tarauds à coupe et à former dépend de trois facteurs : la ductilité du matériau, le type de trou (débouchant vs. borgne), et les exigences de tolérance.
Étape 3 : Lubrification, contrôle des copeaux, et qualité du filet
La lubrification contrôle le frottement, la chaleur, et l’état de surface pendant le taraudage. Le fluide de coupe doit correspondre au matériau. L’aluminium nécessite des lubrifiants qui empêchent l’arête rapportée. Les aciers bénéficient d’additifs EP à haute pression. Les aciers inoxydables exigent un arrosage constant pour contrer l’écrouissage. Une mauvaise lubrification accélère l’usure de l’outil et dégrade la forme du filet.
Le contrôle des copeaux est tout aussi critique — surtout dans les trous borgnes. Les copeaux piégés provoquent des déchirures de filet, des filets surdimensionnés, ou la casse du taraud. En production CNC, les cycles de taraudage par picotage et les géométries de tarauds à cannelures hélicoïdales atténuent ce risque. D’après nos données de production, passer de tarauds à cannelures droites à des tarauds à cannelures hélicoïdales dans les trous borgnes a réduit notre taux de casse de taraud d’environ 40% sur les travaux en aluminium et acier doux.
En résumé : Un trou taraudé n’est aussi fiable que la discipline de processus derrière lui. Un dimensionnement correct du foret, une sélection appropriée du taraud, et une lubrification contrôlée ensemble fournissent des filets internes constants et de haute qualité.
Quels types de trous taraudés sont couramment utilisés ?
Trous taraudés débouchants vs. trous taraudés borgnes
Trous taraudés débouchants s’étendent complètement à travers la pièce. Ils sont généralement plus faciles à usiner car les copeaux s’évacuent librement, réduisant le risque de casse du taraud et permettant une fiabilité de processus plus élevée. Les trous débouchants sont préférés partout où l’accès à l’arrière est acceptable.
Trous taraudés borgnes s’arrêtent à une profondeur spécifiée sans percer à travers. Ils sont courants dans les assemblages compacts et les conceptions étanches mais exigent un contrôle de profondeur plus strict. Les ingénieurs doivent spécifier un dégagement sûr entre la profondeur de filet complet et le fond du trou pour éviter l’interférence de l’outil et les filets incomplets.
Un piège courant que nous observons : les concepteurs spécifient une profondeur de trou borgne égale à la profondeur de filetage requise, sans tenir compte de la longueur du chanfrein du taraud (généralement 2 à 3 pas) ni de l’espace pour les copeaux. Le résultat est de 2 à 4 filets utilisables de moins que ce que le dessin indique. Ajoutez toujours au moins 3 pas de dégagement au-delà de la profondeur de filetage complet requise.
Normes de filetage métrique vs unifié
Les trous taraudés se divisent également selon la norme de filetage, ce qui affecte directement la compatibilité des fixations et l’approvisionnement mondial.
Filetages métriques (série M) suivent les normes ISO 261/ISO 965 et dominent en Europe, en Asie et dans la plupart des industries manufacturières mondiales. La désignation inclut le diamètre et le pas (par exemple, M8 × 1,25).
Filetages unifiés (UNC/UNF) selon ASME B1.1 sont la norme en Amérique du Nord. L’UNC utilise un pas grossier pour les fixations générales. L’UNF offre un pas plus fin pour une capacité de traction supérieure ou une résistance aux vibrations.
Dans la fabrication transfrontalière, le mélange des normes provoque des erreurs d’assemblage, des retards d’approvisionnement et des défaillances sur le terrain. Une spécification claire sur les dessins — non seulement le diamètre mais aussi le pas et la norme — évite ces problèmes.
Comment spécifier les trous taraudés sur les dessins techniques
Mentions et symboles
Des mentions claires garantissent qu’un trou taraudé est fabriqué et inspecté comme prévu. Une mention métrique typique comme M6 × 1 – 6H – profondeur 10 indique :
- M6 : Diamètre nominal du filetage
- × 1: Pas de filetage (1,0 mm)
- 6H : Classe de tolérance du filetage intérieur
- Profondeur de 10 : Exigence de profondeur de filetage complet
Omettre un élément invite à des erreurs d’interprétation. Par exemple, spécifier le diamètre sans le pas suppose une valeur par défaut qui peut varier selon la norme. Omettre la profondeur peut entraîner un engagement de filetage insuffisant dans les trous borgnes. Les bons dessins éliminent toute ambiguïté en indiquant explicitement le pas, la classe et la profondeur.
Classe de filetage, tolérances et ajustement
La classe de filetage définit la tolérance admissible et l’ajustement entre les filetages appariés. Dans les systèmes métriques ISO, 6H est la classe de filetage intérieur la plus courante selon l’ISO 965, offrant un ajustement équilibré pour la fixation générale. Le filetage extérieur apparié est généralement 6g.
Dans les systèmes unifiés selon l’ASME B1.1, les filetages intérieurs sont généralement de classe 2B, appariés à des filetages extérieurs de classe 2A. Les classes plus serrées augmentent la capacité de charge et la précision de positionnement, mais augmentent également le couple de taraudage et la sensibilité à l’assemblage.
Choisir la bonne classe est une décision de conception liée à la fiabilité de l’assemblage — pas seulement à la conformité aux normes.
Considérations GD&T pour les trous taraudés
Pour les assemblages de précision, la géométrie du filetage seule ne suffit pas. Les contrôles GD&T selon l’ASME Y14.5 ou l’ISO 1101 définissent comment le trou taraudé se rapporte au reste de la pièce :
- Tolérance de position garantit que l’axe du filetage s’aligne avec les éléments appariés
- Coaxialité importante lorsque les filetages interfacent avec des roulements ou des composants concentriques
- Perpendicularité contrôle l’alignement du filetage par rapport aux plans de référence, réduisant le risque de faux filetage
Ces contrôles sont particulièrement importants lorsque plusieurs trous taraudés doivent s’assembler de manière cohérente sur des lots de production.
| Standard | Classe courante | Utilisation typique |
|---|---|---|
| Métrique ISO | 6H | Ingénierie générale |
| Métrique ISO | 5H / 4H | Précision, jeu limité |
| Unifié | 2B | Fixation à usage général |
Comment le matériau affecte la conception des trous taraudés
Trous taraudés dans l’aluminium
L’aluminium est l’un des matériaux les plus faciles à tarauder. De faibles forces de coupe et une bonne évacuation des copeaux permettent une productivité élevée et une qualité de filetage stable. Cependant, la résistance au cisaillement plus faible de l’aluminium le rend plus sujet à l’arrachement du filetage lorsque les marges de conception sont serrées.
La variable clé est la longueur d’engagement du filetage. Une règle courante recommande 1,5 × le diamètre nominal de la vis dans l’aluminium pour obtenir un transfert de charge fiable. Un engagement plus court risque l’arrachement ; une profondeur excessive ajoute du temps de cycle sans gain de résistance significatif. Pour l’aluminium 6061, les tarauds à former produisent souvent des résultats supérieurs — des filetages plus résistants avec un meilleur état de surface — à condition que le dimensionnement du trou pilote soit précis.
Trous taraudés dans l’acier et l’acier inoxydable
L’acier et l’acier inoxydable offrent une résistance de filetage bien supérieure, permettant un engagement plus court — souvent 1,0 × le diamètre pour les aciers au carbone sous charges typiques. Cela rend l’acier idéal pour les connexions compactes à haute charge.
Le compromis est l’usinabilité. Une dureté plus élevée augmente le couple de taraudage et le risque de casse du taraud, en particulier dans les trous borgnes. Les aciers inoxydables comme le 316L ajoutent un défi d’écrouissage qui exige un contrôle précis de la vitesse, une lubrification constante et des outils tranchants. Dans notre production CNC, nous utilisons le taraudage rigide avec des stratégies de profondeur conservatrices et réduisons la vitesse de coupe de 30 à 40% par rapport à l’acier au carbone pour maintenir la cohérence dans l’inox.
Trous taraudés dans les plastiques
Dans les plastiques, la conception des trous taraudés passe de la résistance à la fiabilité à long terme. Le taraudage direct fonctionne pour les applications à faible charge, mais le fluage et la relaxation des contraintes peuvent desserrer les filetages avec le temps. Pour un assemblage répété ou des charges modérées à élevées, les inserts filetés (laiton thermosoudé ou moulé) sont la meilleure solution.
De plus, un serrage excessif peut déformer définitivement les filetages en plastique — même si l’assemblage initial semble correct. Spécifiez toujours les limites de couple sur les dessins pour les trous taraudés en plastique.
| Matériel | Usinabilité | Résistance du filetage | Ligne directrice de conception |
|---|---|---|---|
| Aluminium 6061 | Excellent | Modéré | ~1,5 × engagement du diamètre |
| Acier Carbone | Modéré | Élevé | ~1,0 × engagement du diamètre |
| Acier inoxydable 316L | Difficile | Élevé | Lubrification + contrôle de vitesse critiques |
| Plastiques techniques | Facile | Faible à modéré | Utiliser des inserts pour la durabilité |
Trou taraudé vs autres méthodes de filetage
Le taraudage est la méthode par défaut, mais ce n’est pas toujours la meilleure réponse. Le fraisage de filets et le formage de filets offrent chacun des avantages selon la précision, le matériau et le volume de production.
Trous taraudés vs fraisage de filets
Le taraudage excelle en temps de cycle et en simplicité pour les tailles de filetage standard dans les métaux ductiles. Cependant, il est spécifique à la taille (un taraud par taille de filetage) et moins tolérant dans les matériaux durs ou les trous borgnes profonds.
Le fraisage de filets utilise une interpolation hélicoïdale sur une fraiseuse CNC. Un seul outil peut produire plusieurs diamètres et pas. Il gère également les filetages partiels ou interrompus et réduit le risque de casse dans les matériaux durs ou fragiles. Le compromis est un temps de cycle plus élevé et une complexité de programmation. Pour les filetages standard à volumes élevés, le taraudage gagne en coût. Pour les matériaux durs ou la production flexible, le fraisage de filets a sa place.
Trous taraudés vs formage de filets
Le formage de filets déplace la matière plutôt que de la couper. Le résultat est des filetages plus résistants avec une meilleure résistance à la fatigue — pas de copeaux, un flux de grain continu et des flancs écrouis. Cela rend le taraudage à former idéal pour les trous borgnes dans les matériaux ductiles comme l’aluminium.
Cependant, le formage nécessite des avant-trous précis et génère un couple plus élevé. Il ne fonctionne pas sur les matériaux fragiles et offre une tolérance d’ajustement limitée par rapport au filetage par coupe. D’après notre expérience, le taraudage par formage donne les meilleurs résultats sur l’aluminium 6061 et l’acier doux, mais nous l’évitons totalement pour l’acier inoxydable 316L et la fonte.
| Méthode | La force | Précision | Flexibilité | Meilleur cas d'utilisation |
|---|---|---|---|---|
| Taraudage par coupe | Modéré | Bon | Faible | Filetages standard, général CNC |
| Taraudage par formage | Élevé | Bon | Faible | Métaux ductiles, trous borgnes |
| Fraisage de filets | Modéré à élevé | Excellent | Très élevé | Matériaux durs, tolérances serrées |
Erreurs courantes de conception et de fabrication
Les trous taraudés échouent bien plus souvent à cause d’hypothèses de conception que de défauts d’outillage. Voici les problèmes les plus évitables que nous rencontrons en production CNC.
Profondeur de taraudage insuffisante dans les trous borgnes. Les concepteurs assimilent “ profondeur de trou ” à “ filetage utilisable ”, en ignorant le chanfrein du taraud et l’espace pour les copeaux. La solution : toujours ajouter au moins 3 pas de vis au-delà de la profondeur de filetage complet requise.
Longueur d’engagement du filetage inadéquate. Utiliser une seule règle pour tous les matériaux entraîne un arrachement dans l’aluminium et une sur-ingénierie dans l’acier. Adaptez la longueur d’engagement au matériau — 1,5× le diamètre pour l’aluminium, 1,0× pour l’acier.
Taille d’avant-trou incorrecte. Un trou trop petit signifie un couple plus élevé et un risque de casse. Un trou trop grand réduit la surface de cisaillement du filetage. C’est une exigence géométrique issue des tableaux de perçage pour tarauds, pas une préférence d’atelier.
Ignorer le comportement spécifique des matériaux. L’aluminium se grippe. L’acier inoxydable s’écrouit. Les plastiques fluent. Chacun exige des paramètres de taraudage, des longueurs d’engagement et des limites de couple différents.
Absence de revue DFM. Des profondeurs inaccessibles, des trous borgnes inutiles, des normes de filetage mixtes et des cotations incomplètes augmentent tous les coûts et les risques sans ajouter de fonctionnalité.
| Erreur | Conséquence typique |
|---|---|
| Taraudage borgne peu profond | Filetages incomplets, risque d’arrachement |
| Engagement court | Arrachement du filetage sous charge |
| Mauvaise taille de foret | Casse du taraud ou filetages faibles |
| Matériau ignoré | Grippage, fluage, défaillance prématurée |
| Aucune revue DFM | Reprise, rebut, retards de livraison |
Où les trous taraudés sont-ils utilisés dans les applications d’ingénierie ?
Assemblages mécaniques et boîtiers
Les trous taraudés sont fondamentaux pour la fixation mécanique partout où la compacité et la répétabilité comptent. Les châssis de machines, les carters, les supports et les boîtiers électroniques en dépendent tous. Ils permettent de fixer des composants sans écrous ni accès par l’arrière, simplifiant la séquence d’assemblage et permettant des conceptions modulaires.
Équipements automobiles et industriels
Dans les machines automobiles et industrielles, les trous taraudés supportent des connexions à fort volume et portantes. Les blocs moteurs, les carters de transmission, les montages et les équipements d’automatisation en dépendent pour un transfert de couple fiable et une précision de positionnement. Le choix du matériau et la longueur d’engagement sont particulièrement critiques ici — les vibrations, les cycles thermiques et les charges de service soutenues sollicitent tous les filetages internes au fil du temps.
Composants aérospatiaux et de précision
Les applications aérospatiales imposent les exigences les plus strictes sur les trous taraudés. La sensibilité au poids exige des longueurs d’engagement optimisées. Le contrôle des tolérances requiert GD&T selon ASME Y14.5 ou ISO 1101 sur la position et l’orientation du filetage. Les trous taraudés dans les composants aérospatiaux sont souvent associés à des inserts Helicoil, des spécifications de couple contrôlées et des inspections par calibres de filetage (go/no-go selon ASME B1.3M) pour garantir une fiabilité à long terme.
Conclusion
Un trou taraudé est une caractéristique d’ingénierie fonctionnelle — pas simplement un trou percé avec des filetages ajoutés. Il joue un rôle direct dans le transfert de charge, la fiabilité d’assemblage et la performance à long terme des joints. Des pratiques de conception et d’usinage correctes — y compris un dimensionnement approprié de l’avant-trou, un engagement de filetage adéquat adapté au matériau, des méthodes de taraudage adaptées et des cotations complètes sur les plans — déterminent si un trou taraudé fonctionne comme prévu ou devient une source de défaillances.
Bien maîtriser ces détails dès la phase de conception élimine les causes les plus courantes d’arrachement de filetage, de casse de taraud et de reprise d’assemblage. Lorsque le comportement du matériau, la capacité du processus et les exigences fonctionnelles s’alignent, les trous taraudés offrent des connexions fiables et répétables à tout volume de production. Besoin d’aide pour spécifier des trous taraudés pour votre prochain projet CNC ? [Contactez notre équipe d’ingénierie] pour une revue DFM et un support d’usinage de précision.
FAQ
Quelle est la différence entre un trou taraudé et un trou fileté ?
Un trou fileté est tout trou avec des filetages internes, quelle que soit la méthode de production. Un trou taraudé désigne spécifiquement des filetages créés par une opération de taraudage — soit par coupe, soit par formage. Cette distinction est importante car le taraudage impose des limites spécifiques sur la profondeur réalisable, l’aptitude du matériau et le coût par rapport au fraisage de filetage ou aux inserts.
Quelle doit être la profondeur d’un trou taraudé ?
La profondeur dépend de l’engagement de filetage requis, pas seulement de la longueur de la vis. Les directives générales recommandent environ 1,5× le diamètre nominal dans l’aluminium, environ 1,0× dans l’acier, et plus long dans les plastiques selon la charge. Pour les trous borgnes, ajoutez toujours une profondeur supplémentaire (au moins 3 pas de vis) pour le chanfrein du taraud et l’espace pour les copeaux. Sinon, la longueur effective de filetage complet sera plus courte que spécifiée.
Quelle est la bonne taille de foret pour taraudage ?
La bonne taille vise un pourcentage spécifique d’engagement de filetage — généralement 60–75% pour les métaux. Les tableaux standard de perçage pour tarauds calculent cela à partir du pas de vis et du diamètre intérieur. Un foret trop petit augmente le couple et le risque de casse. Un foret trop grand réduit la surface de cisaillement du filetage et la capacité de charge. D’après notre expérience, s’écarter des valeurs des tableaux sans justification technique est l’une des causes les plus courantes de défaillances de taraudage.
Peut-on tarauder l’aluminium et le plastique en toute sécurité ?
Oui — avec des ajustements de conception appropriés. L’aluminium se taraude facilement mais s’arrache plus facilement, donc la longueur d’engagement et le contrôle du couple sont essentiels. Les tarauds par formage fonctionnent particulièrement bien sur l’aluminium 6061. Les plastiques peuvent accepter des filetages taraudés pour des charges faibles, mais le fluage et la relaxation réduisent la fiabilité à long terme. Pour un assemblage répété ou des charges plus élevées, les inserts filetés thermosoudés sont la solution préférée.
Quand faut-il utiliser des inserts filetés plutôt que des trous taraudés ?
Utilisez des inserts lorsque le matériau de base a une faible résistance de filetage (plastiques, alliages d'aluminium tendres), lorsque les filetages sont soumis à des cycles d'assemblage répétés, ou lorsqu'une capacité de charge et une résistance à l'usure plus élevées sont requises. Les inserts Helicoil ou à verrouillage par clé permettent également de récupérer des filetages endommagés et de normaliser les interfaces de fixation sur différents matériaux de base — une stratégie courante dans l'aérospatiale et les équipements réparables sur le terrain.


