
Ein Formenbau-Konstrukteur sendet uns eine Spritzgussformkavität mit 0,8 mm Rippen, R0,1 mm Innenradien und 35 mm Tiefe – alles in gehärtetem H13-Stahl bei HRC 58. Kein Schaftfräser kann diese Merkmale erreichen. Der kleinste praktikable Fräser biegt sich bei dieser Tiefe durch, und die Eckenradien liegen unter jedem Standard-Werkzeugradius. Genau hier übernimmt eine Senker EDM-Maschine. Wir führen dieses Szenario wöchentlich in unserer Formenbau-Werkstatt durch – CNC-Fräsen bearbeitet 80–90% der Kavität, und EDM vollendet die Merkmale, die Fräser physikalisch nicht erreichen können.
Dieser Artikel behandelt Senker EDM-Maschinen aus technischer und formenbaulicher Fertigungsperspektive: wie der Prozess funktioniert, welche Schlüsselparameter die Präzision steuern, Elektrodenmaterialauswahl, erreichbare Genauigkeit und Oberflächengüte, Unterschiede zwischen Senker EDM und Draht EDM, Formenbau-Anwendungen und Kostenstruktur. Ob Sie als Formenbau-Konstrukteur EDM-Merkmale spezifizieren, als Ingenieur einen Werkzeugablauf planen oder als Einkäufer die EDM-Fähigkeit bei Lieferanten bewerten – das Ziel ist zu erklären, wann und warum Senker EDM der richtige Prozess ist – und was seine Kosten bestimmt.
Was ist eine Senker EDM-Maschine?
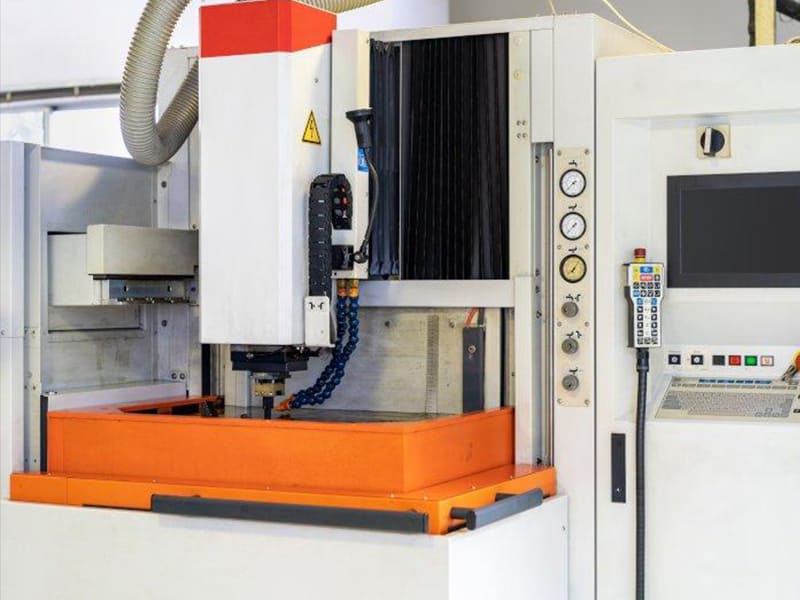
Eine Senker EDM-Maschine (auch Senkerodiermaschine oder Ram-EDM genannt) entfernt Material durch kontrollierte elektrische Funken – nicht durch Schneidwerkzeuge. Eine geformte Elektrode “senkt” sich allmählich in das Werkstück und reproduziert durch Funkenerosion ihre inverse Geometrie. Es findet kein mechanischer Kontakt zwischen Elektrode und Werkstück statt.
Drei Elemente machen es möglich: die Elektrode (typischerweise Graphit oder Kupfer, auf die inverse Kavitätsform bearbeitet), das Werkstück (jedes elektrisch leitfähige Material – gehärteter Stahl, Hartmetall, Titan) und dielektrische Flüssigkeit (EDM-Öl, das bis zum Spannungsdurchbruch isoliert, dann Abtragspartikel spült und Funken stabilisiert).
Da keine Schnittkraft entsteht, bearbeiten Senker EDM-Maschinen gehärtete Werkzeugstähle bei HRC 55–62+ ohne Werkzeugdurchbiegung, Vibration oder verschleißbedingte Ungenauigkeit. Dies macht EDM unverzichtbar für Formkavitäten, scharfe Innenradien, tiefe Rippen und Merkmale, die CNC-Fräswerkzeuge physikalisch nicht erreichen können.
Wie der Senker-EDM-Prozess funktioniert
Die Elektrode und das Werkstück sind mit einer Stromversorgung verbunden, wobei ein winziger Spalt zwischen ihnen aufrechterhalten wird – typischerweise 0,01–0,05 mm. Wenn die Spannung ausreicht, um die Isolierung der Dielektrikflüssigkeit zu durchbrechen, entsteht ein kontrollierter Funke. Jeder Funke erzeugt lokalisierte Temperaturen von 8.000–12.000 °C und schmilzt und verdampft sofort eine mikroskopisch kleine Menge Werkstückmaterial.
Dies geschieht tausende Male pro Sekunde. Jeder Funke erzeugt einen winzigen Krater. Wiederholte Funken reproduzieren allmählich die Elektrodenform im Werkstück. Die Dielektrikflüssigkeit spült kontinuierlich erodierte Partikel aus dem Spalt und verhindert so Ablagerungen, die den Prozess destabilisieren würden.
Die Abfolge folgt einem klaren Muster: Funkenerzeugung → lokalisierte Erwärmung → Materialaustrag → Oberflächenbildung. Da die Elektrode die inverse Geometrie trägt, nimmt das Werkstück die exakte Kavitätsform an, während die Elektrode vordringt.
Wichtige Prozessparameter
Entladungsstrom steuert die Funkenenergie. Höherer Strom entfernt Material schneller, erzeugt aber gröbere Oberflächen. Niedrigerer Strom liefert feine Oberflächen bei langsamerer Geschwindigkeit. Schruppen verwendet typischerweise hohen Strom; Schlichten verwendet zunehmend niedrigere Einstellungen.
Pulsdauer bestimmt, wie lange jeder Funke dauert. Kurze Pulse (1–10 µs) erzeugen kleine Krater und glatte Oberflächen. Längere Pulse erhöhen die Abtragsrate, vergröbern aber die Oberfläche.
Funkenspalt (0,01–0,05 mm) muss stabil bleiben. Zu klein verursacht Kurzschlüsse. Zu groß reduziert die Funkenenergie und destabilisiert die Bearbeitung. Moderne Maschinen verwenden servogesteuerte Elektrodenpositionierung, um den Spalt automatisch aufrechtzuerhalten.
Spüldruck treibt den Dielektrikfluss durch den Spalt. Richtiges Spülen entfernt Abtragspartikel, verhindert instabile Funken und erhält die Genauigkeit. Nach unserer Werkstatt-Erfahrung ist unzureichendes Spülen die häufigste Einzelursache für Oberflächendefekte und Maßabweichungen bei EDM-Arbeiten – es ist der Parameter, den Bediener am häufigsten unterschätzen.
Mit optimierten Parametern erreichen moderne Senker EDM-Maschinen ±0,005–0,01 mm Toleranz und Ra 0,4–1,6 µm Oberflächengüte bei Schlichtdurchgängen.
Elektrodenmaterialien
| Material | Stärken | Am besten für |
|---|---|---|
| Graphit | Hohe thermische Beständigkeit, geringer Verschleiß beim Schruppen, leicht zu bearbeiten | Große Kavitäten, Schruppen bis Vorschlichten EDM |
| Kupfer | Hervorragende Leitfähigkeit, stabile Funken, glatte Oberfläche | Präzisionsschlichten, feindetaillierte Kavitäten |
| Kupfer–Wolfram | Sehr geringer Verschleiß, hohe Dimensionsstabilität | Mikro-EDM, Präzisionsmerkmale, scharfe Kanten |
Die meisten EDM-Arbeitsabläufe verwenden mehrere Elektroden in Sequenz – Graphit für das Schruppen, Kupfer für das Schlichten. Dieser Ansatz balanciert Geschwindigkeit mit Oberflächenqualität. Basierend auf unseren Produktionsdaten erreicht eine Drei-Elektroden-Sequenz (Schrupp-Graphit → Vorschlicht-Graphit → Schlicht-Kupfer) typischerweise Ra 0,8 µm oder besser, während die Elektrodenkosten 30–40% unter einem reinen Kupfer-Ansatz bleiben.
Genauigkeit und Oberflächengüte
| Parameter | Typischer Bereich |
|---|---|
| Maßtoleranz | ±0,005–0,01 mm |
| Minimale Merkmalsgröße | 0,1–0,2 mm |
| Oberflächenrauheit (Schruppen) | Ra 3,2–6,3 µm |
| Oberflächenrauheit (Schlichten) | Ra 0,4–1,6 µm |
| Ultrafeines Schlichten | Ra 0,1–0,2 µm |
Präzision hängt von der Elektrodenverschleißkompensation (moderne Maschinen justieren automatisch), stabiler Funkenspaltsteuerung und Mehrdurchgangsstrategien ab – Schrupp-EDM → Vorschlichten → Feinschlichten. Jeder Durchgang verbessert Genauigkeit und Oberflächenqualität.
Da EDM keine Schnittkräfte erzeugt, bearbeitet es dünne Rippen, tiefe Kavitäten und scharfe Innenradien ohne Durchbiegung – Merkmale, die mit Fräswerkzeugen auf gehärtetem Stahl nicht präzise bearbeitet werden könnten.
Senker EDM vs. Draht EDM
| Funktion | Senkblei EDM | Draht EDM |
|---|---|---|
| Werkzeug | Geformte Elektrode (Graphit/Kupfer) | Dünner Draht (typischerweise Messing) |
| Geometrie | 3D-Hohlräume und innere Merkmale | 2D-Profile und Durchschnitte |
| Elektrodenvorbereitung | Kundenspezifische Elektrode erforderlich | Keine kundenspezifische Elektrode |
| Am besten geeignet für | Formhohlräume, tiefe Rippen, scharfe Ecken | Stanzprofile, Präzisionsplatten, Zahnräder |
Senkerodieren (EDM) verwenden wenn die Geometrie ein Sackloch, eine komplexe Innenform oder ein Merkmal mit scharfen Ecken in gehärtetem Stahl ist. Drahterodieren (EDM) verwenden beim Schneiden durch die gesamte Werkstückdicke entlang eines 2D-Profils.
In den meisten Formenbaubetrieben arbeiten beide Verfahren zusammen. Drahterodieren (EDM) schneidet Einsätze und Profile. Senkerodieren (EDM) erzeugt detaillierte Innenhohlräume. Die Kombination beider Verfahren mit CNC-Fräsen liefert den effizientesten Arbeitsablauf für komplexe Werkzeuge.
Anwendungen im Formenbau
Spritzgussformen
Komplexe Hohlraummerkmale — schmale Rippen (0,5–1,0 mm), tiefe Taschen (30–50 mm), scharfe Innenecken (R0,1–R0,3 mm) — die CNC-Fräser nicht erreichen können. Graphit- oder Kupferelektroden reproduzieren diese Merkmale in gehärtetem H13- oder SKD61-Stahl mit engen Toleranzen und gleichmäßiger Oberflächenstruktur.
Druckgussformen
Aluminium-, Magnesium- und Zinkdruckgussformen erfordern gehärtete Hohlräume mit komplexer Geometrie und komplexen Trennebenen. EDM bearbeitet tiefe Kühlkanalkreuzungen und feine Details, die das Fräsen unfertig lässt.
Stanzwerkzeuge
Gehärtete Werkzeugstahl-Stanzen, schmale Schlitze und Präzisionsmerkmale für die Metallumformung. EDM eliminiert Bedenken hinsichtlich Werkzeugverschleiß bei Materialien über HRC 55.
Praktischer Arbeitsablauf: In Projekten, die wir geliefert haben, entfernt CNC-Fräsen 85–95% des Materials, danach beendet Senkerodieren (EDM) die Merkmale, die das Fräsen nicht erreichen kann — scharfe Ecken, tiefe Rippen und feine Details. Diese Kombination minimiert die Gesamtbearbeitungszeit und erreicht gleichzeitig die Präzision, die diese Anwendungen erfordern.
Kostenstruktur
EDM kostet pro Stunde mehr als konventionelles Fräsen aufgrund langsamerer Materialabtragung und zusätzlicher Verbrauchsmaterialien.
| Kostenfaktor | Auswirkungen |
|---|---|
| Elektrodenfertigung | Kundenspezifische Elektroden müssen zuerst bearbeitet werden — oft mehrere pro Hohlraum |
| Bearbeitungszeit | Langsamere Abtragsrate als beim Fräsen — besonders bei Schlichtdurchgängen |
| Dielektrikum | Kontinuierlicher Verbrauch plus Wartung des Filtersystems |
| Strom | Anhaltende elektrische Entladung während der gesamten Bearbeitung |
Die Bearbeitungszeit dominiert die EDM-Kosten. Komplexe Formhohlräume, die Schrupp-, Halbschlicht- und Schlichtdurchgänge mit mehreren Elektroden erfordern, können 10–40 Stunden pro Hohlraum dauern. Für Merkmale jedoch, die nicht CNC-gefräst werden können — scharfe Innenecken in gehärtetem Stahl, tiefe schmale Rippen, Mikromerkmale — ist EDM kein alternatives Verfahren. Es ist die einzige praktische Option.
Schlussfolgerung
Eine Senkerodier-EDM-Maschine entfernt Material durch Funkenerosion mit geformten Elektroden und erzeugt komplexe Innenhohlräume, scharfe Ecken und Präzisionsmerkmale in gehärteten Materialien, die CNC-Fräsen nicht erreichen kann. Die Prozessqualität hängt von Entladungsparametern, Elektrodenauswahl und Spülkontrolle ab. Mit richtiger Optimierung erreicht modernes EDM ±0,005–0,01 mm Toleranz und Ra 0,4–1,6 µm Oberfläche — unerlässlich für Spritzgussformen, Druckgussformen und Präzisionswerkzeuge.
Für Formenhersteller ist EDM am kosteneffektivsten, wenn es mit CNC-Fräsen in einem integrierten Arbeitsablauf kombiniert wird — Fräsen für die Massenabtragung, EDM für die Merkmale, die es erfordern. Benötigen Sie Unterstützung bei der Formenfertigung, die Senkerodier-EDM-Fähigkeiten erfordert? [Kontaktieren Sie unser Ingenieurteam] für Formenkonstruktionsprüfung, Elektrodenplanung und Präzisionswerkzeugunterstützung.
FAQ
Was ist eine Senkerodier-EDM-Maschine?
Eine Maschine, die Material durch kontrollierte elektrische Funken zwischen einer geformten Elektrode und einem leitfähigen Werkstück entfernt. Die Elektrode senkt sich allmählich in das Werkstück und reproduziert dessen inverse Geometrie. Es findet keine mechanische Zerspanung statt — ideal für gehärtete Stähle, komplexe Hohlräume und Merkmale, die CNC-Werkzeuge nicht erreichen können.
Wie genau ist Senkerodieren (EDM)?
Typische Toleranz: ±0,005–0,01 mm. Die Oberflächengüte reicht von Ra 3,2–6,3 µm (Schruppen) bis Ra 0,4–1,6 µm (Schlichten), mit Ultrafeinbearbeitung bis Ra 0,1–0,2 µm. Die Genauigkeit hängt von Elektrodenverschleißkompensation, Funkenspaltkontrolle und Mehrfach-Schlichtstrategien ab.
Welche Materialien kann Senkerodieren (EDM) bearbeiten?
Jedes elektrisch leitfähige Material — gehärtete Werkzeugstähle (H13, SKD61 bei HRC 55–62+), Hartmetall, Titanlegierungen, Edelstähle und Kupferlegierungen. EDM ist besonders wertvoll für Materialien, die für konventionelle Schneidwerkzeuge zu hart sind.
Was ist der Unterschied zwischen Senkerodieren (EDM) und Drahterodieren (EDM)?
Senkerodieren (EDM) verwendet geformte Elektroden, um 3D-Hohlräume und innere Merkmale zu erzeugen. Drahterodieren (EDM) verwendet einen dünnen Draht, um 2D-Profile durch die gesamte Werkstückdicke zu schneiden. Senkerodieren (EDM) eignet sich für Formhohlräume und Sacklochmerkmale. Drahterodieren (EDM) eignet sich für Stanzprofile und Durchschnitte.
Wie viel kostet Senkerodieren (EDM)?
Höher pro Stunde als CNC-Fräsen aufgrund langsamerer Abtragsraten und kundenspezifischer Elektrodenvorbereitung. Einstiegsmaschinen kosten $50.000–$80.000; hochpräzise Industriesysteme liegen bei $120.000–$300.000+. Die Kosten pro Teil hängen von der Hohlraumkomplexität, der Anzahl der Elektroden und der erforderlichen Oberflächengüte ab. Für Merkmale, die das Fräsen nicht erzeugen kann, sind die EDM-Kosten durch die Fähigkeit gerechtfertigt — nicht im Vergleich zu Alternativen.


