
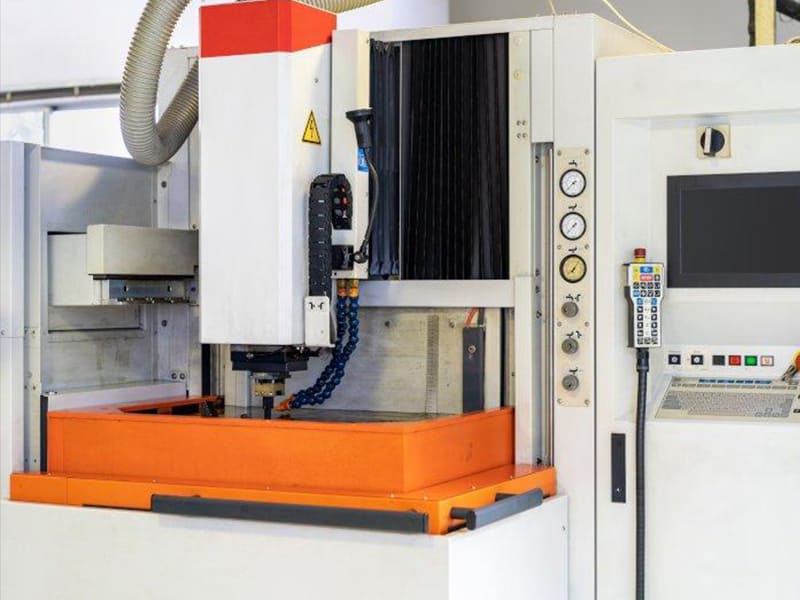
Un progettista di stampi ci invia una cavità di stampo a iniezione con nervature da 0,8 mm, angoli interni R0,1 mm e profondità di 35 mm — il tutto in acciaio H13 temprato a 58 HRC. Nessuna fresa a candela può raggiungere quelle geometrie. L'utensile più piccolo praticabile flette a quella profondità, e i raggi d'angolo sono inferiori a qualsiasi raggio utensile standard. È esattamente qui che una macchina EDM a tuffo prende il sopravvento. Gestiamo questo scenario settimanalmente nella nostra officina per stampi — la fresatura CNC gestisce l'80–90% della cavità, e la EDM rifinisce le geometrie che gli utensili da taglio non possono fisicamente raggiungere.
Questo articolo tratta le macchine EDM a tuffo da una prospettiva ingegneristica e di produzione stampi: come funziona il processo, i parametri chiave che controllano la precisione, la selezione del materiale dell'elettrodo, la precisione e la finitura superficiale ottenibili, le differenze tra EDM a tuffo e EDM a filo, le applicazioni nella produzione di stampi e la struttura dei costi. Che tu sia un progettista di stampi che specifica geometrie EDM, un ingegnere che pianifica un flusso di lavoro utensili, o un acquirente che valuta la capacità EDM presso i fornitori, l'obiettivo è spiegare quando e perché la EDM a tuffo è il processo giusto — e cosa ne determina il costo.
Cos'è una macchina EDM a tuffo?
Una macchina EDM a tuffo (chiamata anche EDM a tuffo per conii o EDM a penetrazione) rimuove materiale tramite scariche elettriche controllate — non tramite utensili da taglio. Un elettrodo sagomato “affonda” gradualmente nel pezzo, riproducendo la sua geometria inversa tramite erosione per scintilla. Non avviene alcun contatto meccanico tra elettrodo e pezzo.
Tre elementi la fanno funzionare: l'elettrodo (tipicamente grafite o rame, lavorato nella forma inversa della cavità), il pezzo (qualsiasi materiale elettricamente conduttivo — acciaio temprato, carburo, titanio), e fluido dielettrico (olio EDM che isola fino alla rottura dielettrica, poi elimina i detriti e stabilizza le scintille).
Poiché non c'è forza di taglio, le macchine EDM a tuffo lavorano acciai per utensili temprati a 55–62+ HRC senza flessione dell'utensile, vibrazioni o imprecisioni legate all'usura. Questo rende la EDM essenziale per cavità di stampi, angoli interni vivi, nervature profonde e geometrie che gli utensili di fresatura CNC non possono fisicamente raggiungere.
Come funziona il processo di EDM a tuffo
L'elettrodo e il pezzo sono collegati a un alimentatore con un minuscolo traferro mantenuto tra loro — tipicamente 0,01–0,05 mm. Quando la tensione aumenta abbastanza da rompere l'isolamento del fluido dielettrico, si forma una scintilla controllata. Ogni scintilla genera temperature localizzate di 8.000–12.000°C, fondendo e vaporizzando istantaneamente una quantità microscopica di materiale del pezzo.
Questo avviene migliaia di volte al secondo. Ogni scintilla crea un minuscolo cratere. Le scintille ripetute riproducono gradualmente la forma dell'elettrodo nel pezzo. Il fluido dielettrico elimina continuamente le particelle erose dal traferro, prevenendo l'accumulo di detriti che destabilizzerebbe il processo.
La sequenza segue uno schema chiaro: generazione della scintilla → riscaldamento localizzato → espulsione del materiale → formazione della superficie. Poiché l'elettrodo porta la geometria inversa, il pezzo assume la forma esatta della cavità man mano che l'elettrodo avanza.
Parametri di processo chiave
Corrente di scarica controlla l'energia della scintilla. Una corrente più alta rimuove materiale più velocemente ma produce superfici più ruvide. Una corrente più bassa offre finiture fini a velocità inferiore. La sgrossatura usa tipicamente corrente alta; la finitura usa impostazioni progressivamente più basse.
Durata dell'impulso determina quanto dura ogni scintilla. Impulsi brevi (1–10 µs) creano crateri piccoli e superfici lisce. Impulsi più lunghi aumentano il tasso di rimozione ma irruvidiscono la superficie.
Traferro della scintilla (0,01–0,05 mm) deve rimanere stabile. Troppo piccolo causa cortocircuiti. Troppo grande riduce l'energia della scintilla e destabilizza la lavorazione. Le macchine moderne usano il posizionamento dell'elettrodo servo-controllato per mantenere il traferro automaticamente.
Pressione di lavaggio guida il flusso del dielettrico attraverso il traferro. Un lavaggio adeguato rimuove i detriti, previene scintille instabili e mantiene la precisione. Nella nostra esperienza di officina, un lavaggio insufficiente è la causa singola più comune di difetti superficiali e deriva dimensionale nel lavoro EDM — è il parametro che gli operatori sottovalutano più spesso.
Con parametri ottimizzati, le moderne macchine EDM a tuffo raggiungono tolleranze di ±0,005–0,01 mm e finiture superficiali Ra 0,4–1,6 µm nelle passate di finitura.
Materiali per elettrodi
| Materiale | Punti di forza | Il migliore per |
|---|---|---|
| Grafite | Elevata resistenza termica, bassa usura in sgrossatura, facile da lavorare | Cavità grandi, EDM da sgrossatura a semi-finitura |
| Rame | Eccellente conducibilità, scintille stabili, finitura liscia | Finitura di precisione, cavità con dettagli fini |
| Rame–tungsteno | Usura molto bassa, elevata stabilità dimensionale | Micro EDM, geometrie di precisione, spigoli vivi |
La maggior parte dei flussi di lavoro EDM usa più elettrodi in sequenza — grafite per la sgrossatura, rame per la finitura. Questo approccio bilancia velocità e qualità superficiale. In base ai nostri dati di produzione, una sequenza a tre elettrodi (grafite di sgrossatura → grafite di semi-finitura → rame di finitura) raggiunge tipicamente Ra 0,8 µm o migliore mantenendo il costo degli elettrodi del 30–40% inferiore rispetto a un approccio completamente in rame.
Precisione e finitura superficiale
| Parametro | Intervallo tipico |
|---|---|
| Tolleranza dimensionale | ±0,005–0,01 mm |
| Dimensione minima della geometria | 0,1–0,2 mm |
| Rugosità superficiale (sgrossatura) | Ra 3,2–6,3 µm |
| Rugosità superficiale (finitura) | Ra 0,4–1,6 µm |
| Ultra-finitura | Ra 0,1–0,2 µm |
La precisione dipende dalla compensazione dell'usura dell'elettrodo (le macchine moderne si regolano automaticamente), dal controllo stabile del traferro della scintilla e da strategie multi-passata — EDM di sgrossatura → semi-finitura → finitura fine. Ogni passata aumenta la precisione e migliora la qualità superficiale.
Poiché la EDM non genera forze di taglio, gestisce nervature sottili, cavità profonde e angoli interni vivi senza flessione — geometrie che sarebbero impossibili da lavorare con precisione con frese su acciaio temprato.
EDM a tuffo vs. EDM a filo
| Caratteristica | Piombino EDM | Filo EDM |
|---|---|---|
| Strumento | Elettrodo sagomato (grafite/rame) | Filo sottile (tipicamente ottone) |
| Geometria | Cavità 3D e geometrie interne | Profili 2D e tagli passanti |
| Preparazione elettrodo | Elettrodo personalizzato richiesto | Nessun elettrodo personalizzato |
| Il migliore per | Cavità di stampi, nervature profonde, angoli vivi | Profili di punzonatura, piastre di precisione, ingranaggi |
Utilizzare elettroerosione a tuffo EDM quando la geometria è una cavità cieca, una forma interna complessa o una caratteristica che richiede angoli vivi in acciaio temprato. Utilizzare elettroerosione a filo EDM quando si taglia l'intero spessore del pezzo lungo un profilo 2D.
Nella maggior parte delle officine per stampi, entrambi i processi lavorano insieme. L'elettroerosione a filo EDM taglia inserti e profili. L'elettroerosione a tuffo EDM crea cavità interne dettagliate. La combinazione di entrambi con la fresatura CNC offre il flusso di lavoro più efficiente per utensileria complessa.
Applicazioni per la produzione di stampi
Stampi a iniezione
Caratteristiche di cavità complesse — nervature strette (0,5–1,0 mm), tasche profonde (30–50 mm), angoli interni vivi (R0,1–R0,3 mm) — che le frese CNC non possono raggiungere. Elettrodi in grafite o rame riproducono queste caratteristiche in acciaio temprato H13 o SKD61 con tolleranze strette e texture superficiale costante.
Stampi per pressofusione
Gli stampi per pressofusione di alluminio, magnesio e zinco richiedono cavità temprate con geometrie intricate e superfici di divisione complesse. L'EDM gestisce le intersezioni profonde dei canali di raffreddamento e i dettagli fini che la fresatura lascia incompleti.
Fustelle per stampaggio
Punzoni in acciaio per utensili temprato, fessure strette e caratteristiche di precisione per la formatura dei metalli. L'EDM elimina i problemi di usura degli utensili da taglio su materiali oltre HRC 55.
Flusso di lavoro pratico: Nei progetti che abbiamo consegnato, la fresatura CNC rimuove l'85–95% del materiale, poi l'elettroerosione a tuffo EDM rifinisce le caratteristiche che la fresatura non può raggiungere — angoli vivi, nervature profonde e dettagli fini. Questa combinazione minimizza il tempo totale di lavorazione raggiungendo al contempo la precisione richiesta da queste applicazioni.
Struttura dei costi
L'EDM costa di più all'ora rispetto alla fresatura convenzionale a causa della rimozione del materiale più lenta e dei consumabili aggiuntivi.
| Fattore di costo | Impatto |
|---|---|
| Produzione di elettrodi | Gli elettrodi personalizzati devono essere lavorati prima — spesso più di uno per cavità |
| Tempo di lavorazione | Tasso di rimozione più lento rispetto alla fresatura — soprattutto nelle passate di finitura |
| Fluido dielettrico | Consumo continuo più manutenzione del sistema di filtrazione |
| Elettricità | Scarica elettrica sostenuta durante tutta la lavorazione |
Il tempo di lavorazione domina il costo dell'EDM. Le cavità di stampi complesse che richiedono passate di sgrossatura, semi-finitura e finitura con più elettrodi possono richiedere 10–40 ore per cavità. Tuttavia, per caratteristiche che non possono essere fresate con CNC — angoli interni vivi in acciaio temprato, nervature strette e profonde, micro-caratteristiche — l'EDM non è un processo alternativo. È l'unica opzione pratica.
Conclusione
Una macchina a tuffo EDM rimuove materiale tramite erosione a scintilla utilizzando elettrodi sagomati, producendo cavità interne complesse, angoli vivi e caratteristiche di precisione in materiali temprati che la fresatura CNC non può raggiungere. La qualità del processo dipende dai parametri di scarica, dalla selezione dell'elettrodo e dal controllo del lavaggio. Con un'ottimizzazione adeguata, l'EDM moderno raggiunge tolleranze di ±0,005–0,01 mm e finiture Ra 0,4–1,6 µm — essenziali per stampi a iniezione, stampi per pressofusione e utensileria di precisione.
Per i produttori di stampi, l'EDM è più conveniente quando combinato con la fresatura CNC in un flusso di lavoro integrato — fresatura per la rimozione di massa, EDM per le caratteristiche che lo richiedono. Hai bisogno di assistenza con la produzione di stampi che richiede capacità di elettroerosione a tuffo EDM? [Contatta il nostro team di ingegneria] per la revisione del progetto dello stampo, la pianificazione degli elettrodi e il supporto per utensileria di precisione.
FAQ
Cos'è una macchina a tuffo EDM?
Una macchina che rimuove materiale tramite scintille elettriche controllate tra un elettrodo sagomato e un pezzo conduttivo. L'elettrodo affonda gradualmente nel pezzo, riproducendo la sua geometria inversa. Non avviene alcun taglio meccanico — rendendola ideale per acciai temprati, cavità complesse e caratteristiche che gli utensili CNC non possono raggiungere.
Quanto è precisa l'elettroerosione a tuffo EDM?
Tolleranza tipica: ±0,005–0,01 mm. La finitura superficiale varia da Ra 3,2–6,3 µm (sgrossatura) a Ra 0,4–1,6 µm (finitura), con micro-finitura che raggiunge Ra 0,1–0,2 µm. La precisione dipende dalla compensazione dell'usura dell'elettrodo, dal controllo del gap di scintilla e dalle strategie di finitura multi-passata.
Quali materiali può lavorare l'elettroerosione a tuffo EDM?
Qualsiasi materiale elettricamente conduttivo — acciai per utensili temprati (H13, SKD61 a HRC 55–62+), carburo di tungsteno, leghe di titanio, acciai inossidabili e leghe di rame. L'EDM è particolarmente prezioso per materiali troppo duri per gli utensili da taglio convenzionali.
Qual è la differenza tra elettroerosione a tuffo EDM e a filo EDM?
L'elettroerosione a tuffo EDM utilizza elettrodi sagomati per creare cavità 3D e caratteristiche interne. L'elettroerosione a filo EDM utilizza un filo sottile per tagliare profili 2D attraverso l'intero spessore del pezzo. L'elettroerosione a tuffo EDM è adatta per cavità di stampi e caratteristiche cieche. L'elettroerosione a filo EDM è adatta per profili di punzonatura e tagli passanti.
Quanto costa la lavorazione con elettroerosione a tuffo EDM?
Più alta all'ora rispetto alla fresatura CNC a causa dei tassi di rimozione più lenti e della preparazione di elettrodi personalizzati. Le macchine entry-level costano $50.000–$80.000; i sistemi industriali ad alta precisione vanno da $120.000–$300.000+. Il costo per pezzo dipende dalla complessità della cavità, dal numero di elettrodi e dalla finitura superficiale richiesta. Per caratteristiche che la fresatura non può produrre, il costo dell'EDM è giustificato dalla capacità — non confrontato con alternative.


