
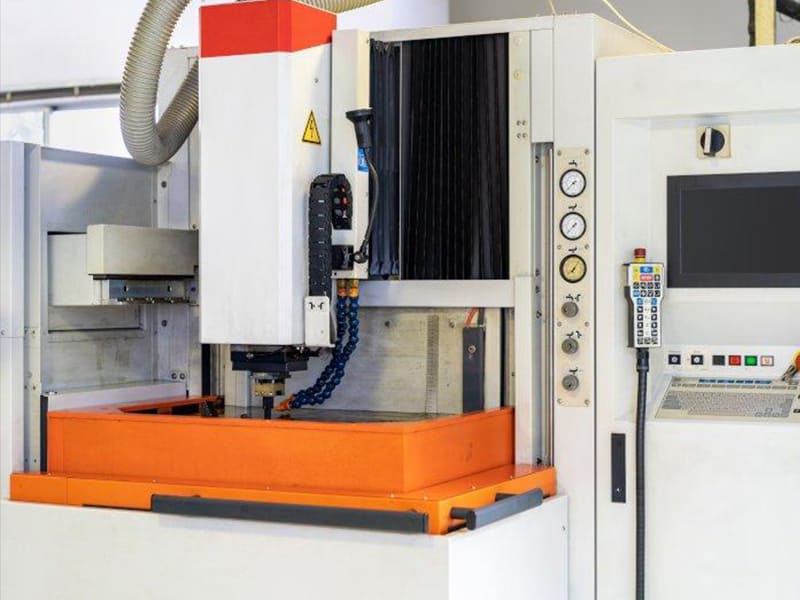
Un diseñador de moldes nos envía una cavidad de molde de inyección con nervaduras de 0,8 mm, esquinas internas de R0,1 mm y 35 mm de profundidad — todo en acero H13 endurecido a 58 HRC. Ninguna fresa de punta puede alcanzar esas características. La fresa más pequeña práctica se desvía a esa profundidad, y los radios de esquina están por debajo de cualquier radio de herramienta estándar. Esto es exactamente donde una máquina de electroerosión por penetración EDM toma el control. Ejecutamos este escenario semanalmente en nuestro taller de moldes — el fresado CNC maneja el 80–90% de la cavidad, y EDM termina las características que las fresas físicamente no pueden alcanzar.
Este artículo cubre las máquinas de electroerosión por penetración EDM desde una perspectiva de ingeniería y fabricación de moldes: cómo funciona el proceso, parámetros clave que controlan la precisión, selección de materiales de electrodo, precisión y acabado superficial alcanzables, diferencias entre electroerosión por penetración EDM y por hilo EDM, aplicaciones en fabricación de moldes y estructura de costos. Ya sea que seas un diseñador de moldes especificando características EDM, un ingeniero planificando un flujo de trabajo de herramientas, o un comprador evaluando la capacidad EDM en proveedores, el objetivo es explicar cuándo y por qué la electroerosión por penetración EDM es el proceso correcto — y qué impulsa su costo.
¿Qué es una Máquina de Electroerosión por Penetración EDM?
Una máquina de electroerosión por penetración EDM (también llamada electroerosión por penetración de matriz o electroerosión de ram) elimina material mediante chispas eléctricas controladas — no con herramientas de corte. Un electrodo con forma se “hunde” gradualmente en la pieza de trabajo, reproduciendo su geometría inversa mediante erosión por chispa. No ocurre contacto mecánico entre el electrodo y la pieza de trabajo.
Tres elementos hacen que funcione: el electrodo (típicamente grafito o cobre, mecanizado a la forma inversa de la cavidad), la pieza de trabajo (cualquier material eléctricamente conductor — acero endurecido, carburo, titanio), y líquido dieléctrico (aceite EDM que aísla hasta la ruptura de voltaje, luego elimina desechos y estabiliza las chispas).
Debido a que no hay fuerza de corte, las máquinas de electroerosión por penetración EDM mecanizan aceros para herramientas endurecidos a 55–62+ HRC sin desviación de herramienta, vibración o inexactitud relacionada con el desgaste. Esto hace que EDM sea esencial para cavidades de moldes, esquinas internas afiladas, nervaduras profundas y características que las herramientas de fresado CNC no pueden acceder físicamente.
Cómo Funciona el Proceso de Electroerosión por Penetración EDM
El electrodo y la pieza de trabajo se conectan a una fuente de alimentación con una pequeña separación mantenida entre ellos — típicamente 0,01–0,05 mm. Cuando el voltaje aumenta lo suficiente para romper el aislamiento del fluido dieléctrico, se forma una chispa controlada. Cada chispa genera temperaturas localizadas de 8.000–12.000°C, fundiendo y vaporizando instantáneamente una cantidad microscópica de material de la pieza de trabajo.
Esto ocurre miles de veces por segundo. Cada chispa crea un cráter diminuto. Las chispas repetidas reproducen gradualmente la forma del electrodo en la pieza de trabajo. El fluido dieléctrico elimina continuamente las partículas erosionadas de la separación, evitando la acumulación de desechos que desestabilizaría el proceso.
La secuencia sigue un patrón claro: generación de chispa → calentamiento localizado → eyección de material → formación de superficie. Debido a que el electrodo lleva la geometría inversa, la pieza de trabajo adopta la forma exacta de la cavidad a medida que el electrodo avanza.
Parámetros Clave del Proceso
Corriente de descarga controla la energía de la chispa. Mayor corriente elimina material más rápido pero produce superficies más rugosas. Menor corriente entrega acabados finos a menor velocidad. El desbaste típicamente usa alta corriente; el acabado usa configuraciones progresivamente más bajas.
Duración del pulso determina cuánto dura cada chispa. Pulsos cortos (1–10 µs) crean cráteres pequeños y superficies lisas. Pulsos más largos aumentan la tasa de eliminación pero rugosizan la superficie.
Separación de chispa (0,01–0,05 mm) debe permanecer estable. Demasiado pequeña causa cortocircuitos. Demasiado grande reduce la energía de la chispa y desestabiliza el mecanizado. Las máquinas modernas usan posicionamiento de electrodo servo-controlado para mantener la separación automáticamente.
Presión de lavado impulsa el flujo dieléctrico a través de la separación. Un lavado adecuado elimina desechos, previene chispas inestables y mantiene la precisión. En nuestra experiencia en el taller, el lavado insuficiente es la causa más común de defectos superficiales y desviación dimensional en trabajos EDM — es el parámetro que los operadores más a menudo subestiman.
Con parámetros optimizados, las máquinas modernas de electroerosión por penetración EDM alcanzan tolerancias de ±0,005–0,01 mm y acabado superficial de Ra 0,4–1,6 µm en pasadas de acabado.
Materiales de Electrodo
| Material | Puntos fuertes | Lo mejor para |
|---|---|---|
| Grafito | Alta resistencia térmica, bajo desgaste en desbaste, fácil de mecanizar | Cavidades grandes, EDM de desbaste a semiacabado |
| Cobre | Excelente conductividad, chispas estables, acabado liso | Acabado de precisión, cavidades de detalle fino |
| Cobre–tungsteno | Desgaste muy bajo, alta estabilidad dimensional | Micro EDM, características de precisión, bordes afilados |
La mayoría de los flujos de trabajo EDM usan múltiples electrodos en secuencia — grafito para desbaste, cobre para acabado. Este enfoque equilibra velocidad con calidad superficial. Basado en nuestros datos de producción, una secuencia de tres electrodos (grafito de desbaste → grafito de semiacabado → cobre de acabado) típicamente alcanza Ra 0,8 µm o mejor mientras mantiene el costo de electrodos 30–40% por debajo de un enfoque totalmente de cobre.
Precisión y Acabado Superficial
| Parámetro | Alcance típico |
|---|---|
| Tolerancia dimensional | ±0,005–0,01 mm |
| Tamaño mínimo de característica | 0,1–0,2 mm |
| Rugosidad superficial (desbaste) | Ra 3,2–6,3 µm |
| Rugosidad superficial (acabado) | Ra 0,4–1,6 µm |
| Acabado ultrafino | Ra 0,1–0,2 µm |
La precisión depende de la compensación de desgaste del electrodo (las máquinas modernas ajustan automáticamente), control estable de la separación de chispa y estrategias de múltiples pasadas — EDM de desbaste → semiacabado → acabado fino. Cada pasada ajusta la precisión y mejora la calidad superficial.
Debido a que EDM no genera fuerzas de corte, maneja nervaduras delgadas, cavidades profundas y esquinas internas afiladas sin desviación — características que serían imposibles de mecanizar con precisión con fresas en acero endurecido.
Electrodeposición por hundimiento EDM vs. electroerosión por hilo EDM
| Característica | Electroerosión por penetración | Electroerosión por hilo |
|---|---|---|
| Herramienta | Electrodo conformado (grafito/cobre) | Alambre delgado (típicamente latón) |
| Geometría | Cavidades 3D y características internas | Perfiles 2D y cortes pasantes |
| Preparación de electrodos | Se requiere electrodo personalizado | Sin electrodo personalizado |
| Ideal para | Cavidades de molde, nervaduras profundas, esquinas afiladas | Perfiles de punzón, placas de precisión, engranajes |
Utilice electroerosión por penetración cuando la geometría es una cavidad ciega, forma interna compleja o característica que requiere esquinas afiladas en acero endurecido. Utilice electroerosión por hilo al cortar todo el espesor de la pieza de trabajo a lo largo de un perfil 2D.
En la mayoría de los talleres de moldes, ambos procesos trabajan en conjunto. La electroerosión por hilo corta insertos y perfiles. La electroerosión por penetración crea cavidades internas detalladas. Combinar ambos con fresado CNC ofrece el flujo de trabajo más eficiente para herramientas complejas.
Aplicaciones en fabricación de moldes
Moldes de inyección
Características de cavidades complejas — nervaduras estrechas (0.5–1.0 mm), bolsillos profundos (30–50 mm), esquinas internas afiladas (R0.1–R0.3 mm) — que las fresas CNC no pueden alcanzar. Los electrodos de grafito o cobre reproducen estas características en acero endurecido H13 o SKD61 con tolerancias ajustadas y textura superficial consistente.
Moldes de fundición a presión
Los moldes de fundición a presión de aluminio, magnesio y zinc requieren cavidades endurecidas con geometría intrincada y superficies de partición complejas. La electroerosión por penetración maneja intersecciones profundas de canales de enfriamiento y detalles finos que el fresado deja sin terminar.
Troqueles de estampado
Punzones de acero para herramientas endurecido, ranuras estrechas y características de precisión para conformado de metales. La electroerosión por penetración elimina las preocupaciones por desgaste de herramientas de corte en materiales por encima de HRC 55.
Flujo de trabajo práctico: En proyectos que hemos entregado, el fresado CNC elimina el 85–95% del material, luego la electroerosión por penetración termina las características que el fresado no puede alcanzar — esquinas afiladas, nervaduras profundas y detalles finos. Esta combinación minimiza el tiempo total de mecanizado mientras logra la precisión que estas aplicaciones exigen.
Estructura de costes
La electroerosión por penetración cuesta más por hora que el fresado convencional debido a la eliminación de material más lenta y consumibles adicionales.
| Factor de coste | Impacto |
|---|---|
| Fabricación de electrodos | Los electrodos personalizados deben mecanizarse primero — a menudo múltiples por cavidad |
| Tiempo de mecanizado | Tasa de eliminación más lenta que el fresado — especialmente en pasadas de acabado |
| Fluido dieléctrico | Consumo continuo más mantenimiento del sistema de filtración |
| Electricidad | Descarga eléctrica sostenida durante todo el mecanizado |
El tiempo de mecanizado domina el costo de la electroerosión por penetración. Las cavidades de molde complejas que requieren pasadas de desbaste, semiacabado y acabado con múltiples electrodos pueden tomar de 10 a 40 horas por cavidad. Sin embargo, para características que no pueden fresarse con CNC — esquinas internas afiladas en acero endurecido, nervaduras profundas y estrechas, microcaracterísticas — la electroerosión por penetración no es un proceso alternativo. Es la única opción práctica.
Conclusión
Una máquina de electroerosión por penetración elimina material mediante erosión por chispa utilizando electrodos con forma, produciendo cavidades internas complejas, esquinas afiladas y características de precisión en materiales endurecidos que el fresado CNC no puede alcanzar. La calidad del proceso depende de los parámetros de descarga, la selección de electrodos y el control de lavado. Con una optimización adecuada, la electroerosión por penetración moderna logra tolerancias de ±0.005–0.01 mm y acabados de Ra 0.4–1.6 µm — esencial para moldes de inyección, moldes de fundición a presión y herramientas de precisión.
Para fabricantes de moldes, la electroerosión por penetración es más rentable cuando se combina con fresado CNC en un flujo de trabajo integrado — fresado para eliminación de material en volumen, electroerosión por penetración para las características que lo requieren. ¿Necesita ayuda con fabricación de moldes que requiere capacidad de electroerosión por penetración? [Contacte a nuestro equipo de ingeniería] para revisión de diseño de moldes, planificación de electrodos y soporte de herramientas de precisión.
FAQ
¿Qué es una máquina de electroerosión por penetración?
Una máquina que elimina material mediante chispas eléctricas controladas entre un electrodo con forma y una pieza de trabajo conductora. El electrodo se hunde gradualmente en la pieza de trabajo, reproduciendo su geometría inversa. No ocurre corte mecánico — lo que la hace ideal para aceros endurecidos, cavidades complejas y características que las herramientas CNC no pueden alcanzar.
¿Qué tan precisa es la electroerosión por penetración?
Tolerancia típica: ±0.005–0.01 mm. El acabado superficial varía de Ra 3.2–6.3 µm (desbaste) a Ra 0.4–1.6 µm (acabado), con acabado ultrafino alcanzando Ra 0.1–0.2 µm. La precisión depende de la compensación de desgaste del electrodo, el control de la separación de chispa y las estrategias de acabado multipasada.
¿Qué materiales puede mecanizar la electroerosión por penetración?
Cualquier material eléctricamente conductor — aceros para herramientas endurecidos (H13, SKD61 a HRC 55–62+), carburo de tungsteno, aleaciones de titanio, aceros inoxidables y aleaciones de cobre. La electroerosión por penetración es especialmente valiosa para materiales demasiado duros para herramientas de corte convencionales.
¿Cuál es la diferencia entre electroerosión por penetración y electroerosión por hilo?
La electroerosión por penetración utiliza electrodos con forma para crear cavidades 3D y características internas. La electroerosión por hilo utiliza un alambre delgado para cortar perfiles 2D a través de todo el espesor de la pieza de trabajo. La electroerosión por penetración es adecuada para cavidades de molde y características ciegas. La electroerosión por hilo es adecuada para perfiles de punzón y cortes pasantes.
¿Cuánto cuesta el mecanizado por electroerosión por penetración?
Mayor costo por hora que el fresado CNC debido a tasas de eliminación más lentas y preparación de electrodos personalizados. Las máquinas de nivel básico cuestan $50,000–$80,000; los sistemas industriales de alta precisión van de $120,000–$300,000+. El costo por pieza depende de la complejidad de la cavidad, el número de electrodos y el acabado superficial requerido. Para características que el fresado no puede producir, el costo de la electroerosión por penetración se justifica por su capacidad — no se compara con alternativas.


