
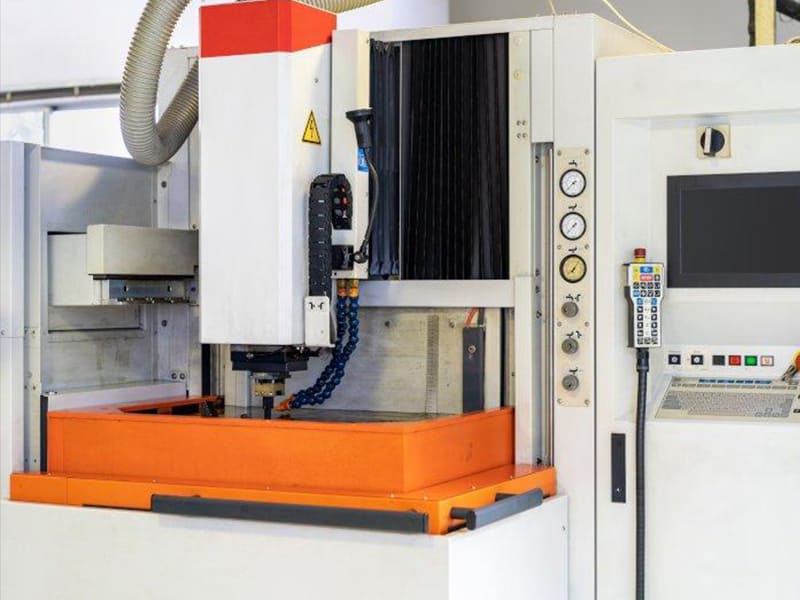
Un concepteur de moules nous envoie une cavité de moule d'injection avec des nervures de 0,8 mm, des angles internes de R0,1 mm et une profondeur de 35 mm — le tout dans de l'acier H13 trempé à 58 HRC. Aucune fraise en bout ne peut atteindre ces caractéristiques. L'outil de coupe le plus petit pratique dévie à cette profondeur, et les rayons de coin sont inférieurs à tout rayon d'outil standard. C'est exactement là qu'une machine EDM à enfonçage prend le relais. Nous exécutons ce scénario chaque semaine dans notre atelier de moules — le fraisage CNC traite 80–90% de la cavité, et la EDM finit les caractéristiques que les fraises ne peuvent physiquement pas atteindre.
Cet article couvre les machines EDM à enfonçage d'un point de vue ingénierie et fabrication de moules : comment le processus fonctionne, les paramètres clés qui contrôlent la précision, la sélection des matériaux d'électrode, la précision et l'état de surface atteignables, les différences entre la EDM à enfonçage et la EDM à fil, les applications en fabrication de moules, et la structure des coûts. Que vous soyez un concepteur de moules spécifiant des caractéristiques EDM, un ingénieur planifiant un flux de travail d'outillage, ou un acheteur évaluant la capacité EDM chez des fournisseurs, l'objectif est d'expliquer quand et pourquoi la EDM à enfonçage est le bon processus — et ce qui détermine son coût.
Qu'est-ce qu'une machine EDM à enfonçage ?
Une machine EDM à enfonçage (également appelée EDM à matrice ou EDM à bélier) enlève de la matière par des étincelles électriques contrôlées — et non par des outils de coupe. Une électrode profilée “ s'enfonce ” progressivement dans la pièce, reproduisant sa géométrie inverse par érosion par étincelage. Aucun contact mécanique ne se produit entre l'électrode et la pièce.
Trois éléments la font fonctionner : l'électrode (généralement en graphite ou en cuivre, usinée à la forme inverse de la cavité), la pièce (tout matériau électriquement conducteur — acier trempé, carbure, titane), et le fluide diélectrique (huile EDM qui isole jusqu'à la rupture de tension, puis évacue les débris et stabilise les étincelles).
Comme il n'y a aucune force de coupe, la EDM à enfonçage usine les aciers à outils trempés à 55–62+ HRC sans déviation d'outil, vibration ou imprécision liée à l'usure. Cela rend la EDM essentielle pour les cavités de moules, les angles internes vifs, les nervures profondes et les caractéristiques que les outils de fraisage CNC ne peuvent pas physiquement atteindre.
Comment fonctionne le processus de EDM à enfonçage
L'électrode et la pièce sont connectées à une alimentation électrique avec un minuscule espace maintenu entre elles — généralement 0,01–0,05 mm. Lorsque la tension s'accumule suffisamment pour rompre l'isolation du fluide diélectrique, une étincelle contrôlée se forme. Chaque étincelle génère des températures localisées de 8 000–12 000 °C, faisant fondre et vaporiser instantanément une quantité microscopique de matière de la pièce.
Cela se produit des milliers de fois par seconde. Chaque étincelle crée un minuscule cratère. Les étincelles répétées reproduisent progressivement la forme de l'électrode dans la pièce. Le fluide diélectrique évacue en continu les particules érodées de l'espace, empêchant l'accumulation de débris qui déstabiliserait le processus.
La séquence suit un schéma clair : génération d'étincelles → échauffement localisé → éjection de matière → formation de surface. Comme l'électrode porte la géométrie inverse, la pièce prend la forme exacte de la cavité à mesure que l'électrode avance.
Paramètres clés du processus
Courant de décharge contrôle l'énergie des étincelles. Un courant plus élevé enlève la matière plus rapidement mais produit des surfaces plus rugueuses. Un courant plus faible offre des finitions fines à vitesse réduite. L'ébauche utilise généralement un courant élevé ; la finition utilise des réglages progressivement plus bas.
Durée d'impulsion détermine la durée de chaque étincelle. Les impulsions courtes (1–10 µs) créent de petits cratères et des surfaces lisses. Les impulsions plus longues augmentent le taux d'enlèvement mais rugosifient la surface.
Espace d'étincelage (0,01–0,05 mm) doit rester stable. Trop petit, il provoque des courts-circuits. Trop grand, il réduit l'énergie des étincelles et déstabilise l'usinage. Les machines modernes utilisent un positionnement d'électrode à servocommande pour maintenir l'espace automatiquement.
Pression de rinçage entraîne le flux de diélectrique à travers l'espace. Un rinçage adéquat élimine les débris, empêche les étincelles instables et maintient la précision. D'après notre expérience en atelier, un rinçage insuffisant est la cause la plus courante de défauts de surface et de dérive dimensionnelle dans les travaux EDM — c'est le paramètre que les opérateurs sous-estiment le plus souvent.
Avec des paramètres optimisés, les machines EDM à enfonçage modernes atteignent une tolérance de ±0,005–0,01 mm et un état de surface de Ra 0,4–1,6 µm sur les passes de finition.
Matériaux d'électrode
| Matériel | Points forts | Meilleur pour |
|---|---|---|
| Graphite | Résistance thermique élevée, faible usure en ébauche, facile à usiner | Grandes cavités, EDM d'ébauche à semi-finition |
| Cuivre | Excellente conductivité, étincelles stables, finition lisse | Finition de précision, cavités à détails fins |
| Cuivre–tungstène | Très faible usure, stabilité dimensionnelle élevée | Micro EDM, caractéristiques de précision, arêtes vives |
La plupart des flux de travail EDM utilisent plusieurs électrodes en séquence — graphite pour l'ébauche, cuivre pour la finition. Cette approche équilibre vitesse et qualité de surface. D'après nos données de production, une séquence de trois électrodes (graphite d'ébauche → graphite de semi-finition → cuivre de finition) atteint généralement Ra 0,8 µm ou mieux tout en maintenant le coût des électrodes 30–40% en dessous d'une approche tout-cuivre.
Précision et état de surface
| Paramètre | Gamme typique |
|---|---|
| Tolérance dimensionnelle | ±0,005–0,01 mm |
| Taille minimale de caractéristique | 0,1–0,2 mm |
| Rugosité de surface (ébauche) | Ra 3,2–6,3 µm |
| Rugosité de surface (finition) | Ra 0,4–1,6 µm |
| Finition ultra-fine | Ra 0,1–0,2 µm |
La précision dépend de la compensation d'usure de l'électrode (les machines modernes s'ajustent automatiquement), du contrôle stable de l'espace d'étincelage et des stratégies multi-passes — EDM d'ébauche → semi-finition → finition fine. Chaque passe resserre la précision et améliore la qualité de surface.
Comme la EDM ne génère aucune force de coupe, elle traite les nervures fines, les cavités profondes et les angles internes vifs sans déviation — des caractéristiques qui seraient impossibles à usiner avec précision avec des fraises sur de l'acier trempé.
EDM à enfonçage vs. EDM à fil
| Fonctionnalité | Électroérosion par enfonçage | Électroérosion à fil |
|---|---|---|
| Outil | Électrode profilée (graphite/cuivre) | Fil fin (généralement en laiton) |
| Géométrie | Cavités 3D et caractéristiques internes | Profils 2D et découpes traversantes |
| Préparation de l'électrode | Électrode personnalisée requise | Aucune électrode personnalisée |
| Meilleur pour | Cavités de moule, nervures profondes, angles vifs | Profils de poinçon, plaques de précision, engrenages |
Utiliser l'électroérosion à enfonçage EDM lorsque la géométrie est une cavité borgne, une forme interne complexe ou une caractéristique nécessitant des angles vifs dans de l'acier trempé. Utiliser l'électroérosion à fil EDM lors de la découpe sur toute l'épaisseur de la pièce le long d'un profil 2D.
Dans la plupart des ateliers de moules, les deux procédés fonctionnent ensemble. L'électroérosion à fil EDM découpe les inserts et les profils. L'électroérosion à enfonçage EDM crée des cavités internes détaillées. La combinaison des deux avec le fraisage CNC offre le flux de travail le plus efficace pour l'outillage complexe.
Applications de fabrication de moules
Moules d'injection
Caractéristiques de cavités complexes — nervures étroites (0,5–1,0 mm), poches profondes (30–50 mm), angles internes vifs (R0,1–R0,3 mm) — que les fraises CNC ne peuvent pas atteindre. Les électrodes en graphite ou en cuivre reproduisent ces caractéristiques dans de l'acier trempé H13 ou SKD61 avec des tolérances serrées et une texture de surface constante.
Moules de coulée sous pression
Les moules de coulée sous pression en aluminium, magnésium et zinc nécessitent des cavités trempées avec une géométrie complexe et des surfaces de joint complexes. L'électroérosion à enfonçage EDM gère les intersections de canaux de refroidissement profonds et les détails fins que le fraisage laisse inachevés.
Matrices d'emboutissage
Poinçons en acier à outils trempé, fentes étroites et caractéristiques de précision pour le formage des métaux. L'électroérosion à enfonçage EDM élimine les problèmes d'usure des outils de coupe sur les matériaux au-dessus de 55 HRC.
Flux de travail pratique : Dans les projets que nous avons livrés, le fraisage CNC enlève 85–95% du matériau, puis l'électroérosion à enfonçage EDM termine les caractéristiques que le fraisage ne peut pas atteindre — angles vifs, nervures profondes et détails fins. Cette combinaison minimise le temps d'usinage total tout en atteignant la précision exigée par ces applications.
Structure des coûts
L'électroérosion à enfonçage EDM coûte plus cher par heure que le fraisage conventionnel en raison d'un enlèvement de matière plus lent et de consommables supplémentaires.
| Facteur de coût | Impact |
|---|---|
| Fabrication des électrodes | Des électrodes personnalisées doivent être usinées en premier — souvent plusieurs par cavité |
| Durée d'usinage | Taux d'enlèvement plus lent que le fraisage — surtout lors des passes de finition |
| Fluide diélectrique | Consommation continue plus entretien du système de filtration |
| Électricité | Décharge électrique soutenue tout au long de l'usinage |
Le temps d'usinage domine le coût de l'électroérosion à enfonçage EDM. Les cavités de moules complexes nécessitant des passes d'ébauche, de semi-finition et de finition avec plusieurs électrodes peuvent prendre 10 à 40 heures par cavité. Cependant, pour les caractéristiques qui ne peuvent pas être fraisées avec CNC — angles internes vifs dans l'acier trempé, nervures profondes et étroites, micro-caractéristiques — l'électroérosion à enfonçage EDM n'est pas un procédé alternatif. C'est la seule option pratique.
Conclusion
Une machine d'électroérosion à enfonçage EDM enlève de la matière par érosion par étincelles à l'aide d'électrodes profilées, produisant des cavités internes complexes, des angles vifs et des caractéristiques de précision dans des matériaux trempés que le fraisage CNC ne peut pas atteindre. La qualité du procédé dépend des paramètres de décharge, du choix des électrodes et du contrôle du rinçage. Avec une optimisation appropriée, l'électroérosion à enfonçage EDM moderne atteint une tolérance de ±0,005–0,01 mm et un état de surface de Ra 0,4–1,6 µm — essentiel pour les moules d'injection, les moules de coulée sous pression et l'outillage de précision.
Pour les fabricants de moules, l'électroérosion à enfonçage EDM est la plus rentable lorsqu'elle est combinée au fraisage CNC dans un flux de travail intégré — le fraisage pour l'enlèvement de matière en volume, l'électroérosion à enfonçage EDM pour les caractéristiques qui l'exigent. Besoin d'aide pour la fabrication de moules nécessitant une capacité d'électroérosion à enfonçage EDM ? [Contactez notre équipe d'ingénierie] pour une revue de conception de moules, une planification des électrodes et un support d'outillage de précision.
FAQ
Qu'est-ce qu'une machine d'électroérosion à enfonçage EDM ?
Une machine qui enlève de la matière par des étincelles électriques contrôlées entre une électrode profilée et une pièce conductrice. L'électrode s'enfonce progressivement dans la pièce, reproduisant sa géométrie inverse. Aucune coupe mécanique n'a lieu — ce qui la rend idéale pour les aciers trempés, les cavités complexes et les caractéristiques que les outils CNC ne peuvent pas atteindre.
Quelle est la précision de l'électroérosion à enfonçage EDM ?
Tolérance typique : ±0,005–0,01 mm. L'état de surface varie de Ra 3,2–6,3 µm (ébauche) à Ra 0,4–1,6 µm (finition), avec une finition ultra-fine atteignant Ra 0,1–0,2 µm. La précision dépend de la compensation d'usure des électrodes, du contrôle de l'intervalle d'étincelage et des stratégies de finition multi-passes.
Quels matériaux l'électroérosion à enfonçage EDM peut-elle usiner ?
Tout matériau électriquement conducteur — aciers à outils trempés (H13, SKD61 à 55–62+ HRC), carbure de tungstène, alliages de titane, aciers inoxydables et alliages de cuivre. L'électroérosion à enfonçage EDM est particulièrement précieuse pour les matériaux trop durs pour les outils de coupe conventionnels.
Quelle est la différence entre l'électroérosion à enfonçage EDM et l'électroérosion à fil EDM ?
L'électroérosion à enfonçage EDM utilise des électrodes profilées pour créer des cavités 3D et des caractéristiques internes. L'électroérosion à fil EDM utilise un fil fin pour découper des profils 2D sur toute l'épaisseur de la pièce. L'électroérosion à enfonçage EDM convient aux cavités de moules et aux caractéristiques borgnes. L'électroérosion à fil EDM convient aux profils de poinçons et aux découpes traversantes.
Combien coûte l'usinage par électroérosion à enfonçage EDM ?
Plus cher par heure que le fraisage CNC en raison de taux d'enlèvement plus lents et de la préparation d'électrodes personnalisées. Les machines d'entrée de gamme coûtent $50 000–$80 000 ; les systèmes industriels de haute précision vont de $120 000–$300 000+. Le coût par pièce dépend de la complexité de la cavité, du nombre d'électrodes et de l'état de surface requis. Pour les caractéristiques que le fraisage ne peut pas produire, le coût de l'électroérosion à enfonçage EDM est justifié par la capacité — et non comparé à des alternatives.


