
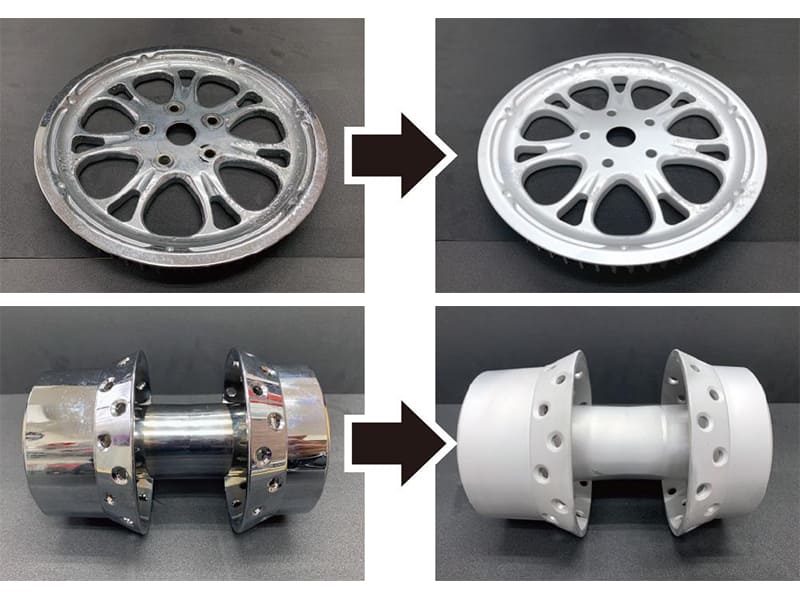
Schnelle Antwort: Die Verchromung wird mit einem von drei industriellen Verfahren entfernt: durch umgekehrte Galvanisierung (das präziseste Verfahren – dabei wird die Abscheidungsrichtung des Stroms umgekehrt, um das Chrom bei minimaler Beschädigung des Untergrunds wieder in die Lösung aufzulösen), durch kontrolliertes chemisches Abbeizen (Salzsäure für Stahluntergründe, spezielle Formulierungen für andere Materialien) oder durch Sandstrahlen (am schnellsten, jedoch mit dem Risiko von Maßabweichungen). Die Wahl des Verfahrens hängt von der Art der Beschichtung ab – Hartchrom (10–500 µm, ~800–1000 HV) erfordert chemische oder elektrochemische Verfahren in Industriequalität; Zierchrom (0,2–2 µm auf Nickel- und Kupferschichten) kann mit milderen chemischen Verfahren entfernt werden. Alle Verfahren zur Chromentfernung bergen Gefahren durch sechswertiges Chrom (Cr⁶⁺) und erfordern eine angemessene Belüftung, persönliche Schutzausrüstung sowie eine ordnungsgemäße Abfallentsorgung.
Was ist Verchromung und warum muss sie entfernt werden?
Die Verchromung ist ein Galvanisierungsverfahren, bei dem durch elektrochemische Reduktion von Chromionen in einem Elektrolytbad eine dünne Schicht aus metallischem Chrom auf ein Substrat – in der Regel Stahl, Gusseisen, Aluminium oder Messing – aufgebracht wird. Die Chromschicht bietet folgende Vorteile:
- Verschleißfestigkeit: Hartverchromung mit einer Härte von ca. 800–1000 HV verringert den Oberflächenverschleiß an Hydraulikstangen, Zylindern, Werkzeugmaschinenkomponenten und Industriewellen erheblich
- Korrosionsbeständigkeit: Die Chromschicht und die darunterliegenden Nickelschichten (bei dekorativen Chromsystemen) bieten einen Barriereschutz vor Feuchtigkeit und Oxidation.
- Niedriger Reibungskoeffizient: Besonders geeignet für hydraulische und pneumatische Dichtflächen
- Optische Wirkung: Die glänzende, reflektierende Oberfläche, die bei Fahrzeugverkleidungen, Konsumgütern und Baubeschlägen zum Einsatz kommt
In der Ingenieurpraxis ist die Entfernung von Chrom in vier Hauptfällen erforderlich:
Entfernung beschädigter Beschichtungen: Chrom, das Risse, Absplitterungen, Ablösungen oder ungleichmäßigen Verschleiß aufweist, muss vor der Reparatur des Untergrunds und der Neuverchromung vollständig entfernt werden – der Versuch, eine beschädigte Chromoberfläche zu überchromieren, führt zu schlechter Haftung und beschleunigt den weiteren Verschleiß.
Neubeschichtung und Aufarbeitung: Hochwertige Bauteile (Hydraulikzylinderstangen, Präzisionswellen, Formflächen) werden im Rahmen der planmäßigen Wartung routinemäßig entchromt und neu beschichtet, oft mehrfach über die gesamte Lebensdauer eines Bauteils hinweg. Das Entfernen der abgenutzten Chromschicht und die präzise Bearbeitung des Untergrunds vor der Neubeschichtung verlängern die Lebensdauer der Bauteile zu weitaus geringeren Kosten als ein Austausch.
Oberflächenmodifizierung: Der Wechsel von einer Verchromung zu einer alternativen Oberflächenbehandlung (Thermospritzen, PVD-Beschichtung, Nitrieren) erfordert die vollständige Entfernung der vorhandenen Chromschicht, um eine ausreichende Haftung der neuen Beschichtung zu gewährleisten.
Maßkorrektur: Wenn bei einem Verchromungsvorgang eine Beschichtungsdicke entsteht, die außerhalb der Spezifikation liegt, muss das Bauteil entlackt und das Substrat wiederhergestellt werden, bevor eine erneute Beschichtung erfolgt, um das Maß zu korrigieren.
In all diesen Szenarien lautet die grundlegende technische Anforderung immer gleich: Die Chromschicht muss vollständig entfernt werden, ohne das Substratmaterial zu beschädigen oder dessen Abmessungen über die zulässigen Toleranzen hinaus zu verändern.
Arten der Verchromung und ihre Auswirkungen auf die Entfernung
Die Strategie zur Entfernung, die Prozessparameter und das Risikoniveau unterscheiden sich bei Hartverchromung und Zierverchromung grundlegend – die Wahl des falschen Vorgehens für die jeweilige Beschichtungsart ist die häufigste Ursache für Fehler bei der Chromentfernung.
Hartverchromung (industrielle oder funktionale Verchromung)
Bei der Hartverchromung (auch als Industrieverchromung bezeichnet) erfolgt die galvanische Abscheidung bei höheren Stromdichten und niedrigeren Badetemperaturen als bei der Zierverchromung, wodurch eine dicke, sehr harte Schicht direkt auf dem Untergrund entsteht. Eigenschaften:
- Dicke: In der Regel 10–500 µm; bei Hochleistungsanwendungen (Hydraulikstangen, Kolbenstangen) können 50–150 µm auftreten
- Härte: ~800–1000 HV (Vickers), vergleichbar mit gehärtetem Werkzeugstahl
- Aufbau: Eine einzelne Chromschicht, die direkt auf den Untergrund aus Stahl oder Gusseisen aufgebracht wird; keine dazwischenliegenden Nickel- oder Kupferschichten
- Haftung: Sehr starke mechanische und metallurgische Haftung am Substrat
Die Kombination aus Dicke, Härte und direkter Haftung auf dem Untergrund macht es schwierig, Hartchrom zu entfernen. Die chemische Auflösung verläuft aufgrund der Dichte und Korrosionsbeständigkeit der Schicht nur langsam. Eine Entfernung durch Schleifen ist bei typischen Schichtdicken nicht praktikabel, ohne dass dabei das Risiko eines erheblichen Abtrags des Grundmetalls besteht. Das Reverse-Elektroplattieren ist genau deshalb das industrielle Standardverfahren, weil es die Chromschicht selektiv elektrochemisch angreift, ohne dass aggressive Bedingungen erforderlich sind, die das Substrat beschädigen würden.
Risiko nach der Entfernung bei hochfesten Stahluntergründen: Die bei der Chromentfernung eingesetzten elektrochemischen Prozesse erzeugen atomaren Wasserstoff, der während des Abbeizvorgangs in das Stahlsubstrat diffundieren kann und dort eine Wasserstoffversprödung verursacht – eine Verringerung der Bruchzähigkeit und der Ermüdungsfestigkeit, die unter Belastung zu einem Sprödbruch führen kann. ASTM B849 und AMS 2401 schreiben Ausglühbehandlungen (typischerweise bei 190 °C für mindestens 23 Stunden) nach dem Entchromen von hochfestem Stahl (> 1000 MPa / 150 ksi), um den absorbierten Wasserstoff auszudiffundieren, bevor die Teile wieder in Betrieb genommen oder neu beschichtet werden.
Zierchrom (Kosmetikchrom)
Durch dekorative Verchromung entsteht die glänzende, spiegelnde Oberfläche, wie sie bei Automobilverkleidungen, Badarmaturen, Konsumgütern und Baubeschlägen zu finden ist. Der Aufbau erfolgt in mehreren Schichten:
- Kupfergrundierung: Wird direkt auf das Grundmetall aufgetragen, um eine gute Haftung und eine gleichmäßige Oberfläche zu erzielen (typischerweise 0,5–5 µm)
- Nickelschicht: Bietet Korrosionsbeständigkeit und eine hohe Reflektivität (typischerweise 5–30 µm; kann aus mehreren Nickelschichten bestehen)
- Chrom-Deckschicht: Sehr dünn, sorgt für Härte, Oberflächenschutz und das Chrom-Aussehen (0,2–2 µm)
Zum Entfernen müssen die einzelnen Schichten nacheinander abgebeizt werden – der Versuch, alle drei Schichten gleichzeitig mit einem einzigen chemischen Mittel zu entfernen, führt wahrscheinlich zu einer Beschädigung des Substrats, da verschiedene Beizlösungen selektiv auf unterschiedliche Metalle wirken. Die dünne Chrom-Deckschicht lässt sich relativ leicht chemisch oder durch leichtes Abschleifen entfernen; die darunterliegenden Nickel- und Kupferschichten erfordern dann separate Beizschritte.
| Eigentum | Hartverchromung | Zierchrom |
|---|---|---|
| Gesamtdicke der Chromschicht | 10–500 µm | 0,2–2 µm |
| Schichtstruktur | Nur Chrome | Chrom / Nickel / Kupfer |
| Chromhärte | ~800–1000 HV | ~600–800 HV |
| Schwierigkeitsgrad beim Entfernen | Hoch | Mäßig |
| Bevorzugte Entsorgungsmethode | Umgekehrte Galvanisierung | Sequentielles chemisches Abbeizen |
| Risiko einer Beschädigung des Substrats | Medium (Wasserstoffversprödung in Stahl) | Gering (sofern der Prozess selektiv ist) |
Verfahren zur Entfernung von Chrombeschichtungen
Umgekehrte Galvanisierung (anodische Auflösung)
Die umgekehrte Galvanisierung ist das in der Industrie bevorzugte Verfahren zur Entfernung von Hartchrom von Präzisionsbauteilen. Bei diesem Verfahren wird die Richtung des Galvanisierungsstroms umgekehrt: Das verchromte Bauteil fungiert nun als Anode statt als Kathode, und das elektrische Feld bewirkt, dass sich das Chrom von der Oberfläche des Bauteils zurück in die Elektrolytlösung löst.
Prozessparameter:
- Elektrolyt: In der Regel Chromsäurelösung (CrO₃ in Wasser) oder firmeneigene Mischsäuresysteme; dieselbe chemische Zusammensetzung wie bei der Chrombeschichtung
- Stromdichte: typischerweise 10–50 A/dm², angepasst an die Chromschichtdicke und die erforderliche Abtragsrate
- Temperatur: 45–60 °C
- Auflösungsgeschwindigkeit: ca. 0,025–0,1 mm/Stunde, abhängig von den Parametern und der Chromdichte
Vorteile:
- Äußerst selektiver Prozess – greift vorzugsweise Chrom an, ohne die darunterliegenden Substratmetalle (Stahl, Nickel) anzugreifen
- Ermöglicht eine sehr präzise Steuerung des Materialabtrags – kann bis zu einer bestimmten Tiefe abgetragen werden, um die gewünschten Maße zu erzielen
- Minimale Maßänderungen des Substrats bei korrekter Steuerung der Parameter
- Geeignet für komplexe Geometrien (Innenbohrungen, unregelmäßige Oberflächen), die mit abrasiven Verfahren nicht zugänglich sind
Beschränkungen:
- Erfordert spezielle Galvanisierungsanlagen (Gleichrichter, Badbehälter, Heiz-/Kühlsystem, Rührwerk)
- Elektrolyte mit sechswertigem Chrom (Cr⁶⁺) stellen ein erhebliches Gesundheits- und Umweltrisiko dar – erfordern Absaugung der Dämpfe, vollständige persönliche Schutzausrüstung sowie Abwasserbehandlung
- Das Risiko einer Wasserstoffversprödung bei hochfesten Stahluntergründen erfordert ein Ausheizen nach dem Entlacken
- Geringe Abtragsrate bei sehr dicken Hartchrombeschichtungen
Kontrolliertes chemisches Abtragen
Beim chemischen Abbeizen werden Säure- oder Laugenlösungen verwendet, um die Chromschicht ohne Anlegen von elektrischem Strom aufzulösen. Die chemische Zusammensetzung muss sowohl auf das Substratmaterial als auch auf die Art der Chromschicht abgestimmt sein.
Für Hartverchromung auf Stahl: Salzsäure (HCl) in einer Konzentration von 10–30% löst Chrom wirksam auf, greift jedoch auch freiliegenden Stahl an, wenn der Abtrag nicht genau dann gestoppt wird, wenn die Chromschicht vollständig entfernt ist. In inhibierten HCl-Systemen werden firmeneigene Korrosionsinhibitoren zugesetzt, die den Angriff auf den Stahl nach der Chromauflösung deutlich reduzieren und so die Kontrolle verbessern. Die Überwachung der Farbveränderung der Lösung (von farblos zu gelbgrün bei Anreicherung von Cr³⁺) und die Beobachtung des Nachlassens der Wasserstoffgasentwicklung dienen als praktische Endpunktindikatoren.
Für Zierchrom (Chrom-Deckschicht): Mit Rückstrom oder leicht oxidierenden chemischen Lösungen lässt sich die dünne Chromschicht selektiv abtragen, ohne das darunterliegende Nickel nennenswert anzugreifen. Spezielle Formulierungen zum Abtragen von Zierchrom sind bei Anbietern von Spezialchemikalien weit verbreitet.
Für die Nickelschicht (nach dem Entfernen der Chromschicht): Nickel-Entlackungslösungen basieren in der Regel auf Sulfonierung oder auf firmeneigenen selektiven chemischen Verfahren, die Nickel auflösen, ohne Kupfer oder den Grundstahl anzugreifen.
Substratverträglichkeit:
- Stahl: Ein kontrolliertes Säurebeizen ist mit geeigneten Inhibitoren und einer entsprechenden Prozessüberwachung möglich. Hochfester Stahl erfordert nach dem Beizen eine Ausglühung zur Vermeidung von Wasserstoffversprödung.
- Aluminium: Stark unverträglich mit Salzsäure (schneller, unkontrollierter Angriff). Aluminiumsubstrate erfordern spezielle, säurearme oder alkalische Beizchemikalien sowie eine äußerst sorgfältige Prozessüberwachung, um Schäden am Substrat zu vermeiden. Viele Anbieter von Chromentfernungsdienstleistungen bearbeiten Aluminiumsubstrate nicht mit Standard-HCl-Systemen.
- Messing und Kupferlegierungen: Mäßig verträglich mit kontrollierten Säuresystemen; das Risiko der Entzinkung (selektive Auflösung von Zink aus Messing) schränkt die Einwirkzeit ein.
Entfernung durch Schleifen (mechanisches Abtragen)
Zu den abrasiven Verfahren zählen Sandstrahlen, Strahlen mit Strahlmitteln (Glasperlen, Aluminiumoxid, Stahlkugeln) und Schleifen – bei all diesen Verfahren wird das Chrom durch mechanische Einwirkung oder Abtragung physikalisch entfernt und nicht durch chemische oder elektrochemische Auflösung.
Praktische Anwendung: Das Abtragen mit Schleifmitteln eignet sich am besten für Oberflächen, bei denen es nicht auf Präzision ankommt, für großflächige Entlackungsarbeiten, bei denen die Maßhaltigkeit zweitrangig ist, sowie zur Vorbereitung auf eine Neubeschichtung mittels thermischer Spritzverfahren (bei denen eine gewisse Oberflächenaufrauhung erwünscht ist). Es ist selten für Hydraulikstangen, Präzisionsbohrungen oder Oberflächen mit engen Maßtoleranzen geeignet.
Dimensionsrisiko: Bei abrasiven Verfahren wird sowohl das Grundmetall als auch das Chrom abgetragen, wobei das Verhältnis je nach Härte des Schleifmittels, Druck, Winkel und Oberflächengeometrie nicht vorhersehbar ist. Der Maßverlust des Grundmetalls lässt sich nur schwer unter 0,05–0,1 mm halten, was für die meisten funktionalen Hartverchromungsanwendungen inakzeptabel ist, bei denen die Aufmaßwerte für die Neuverchromung im Bereich von 0,025–0,050 mm pro Seite festgelegt sind.
Änderung der Oberflächenrauheit: Durch das Strahlen entsteht eine rauere Oberfläche als bei der ursprünglichen maschinellen Bearbeitung. Bei Dichtflächen und Präzisionsbohrungen muss diese Rauheit nach dem Strahlen durch maschinelle Bearbeitung beseitigt werden, was zusätzliche Arbeitsschritte und Kosten verursacht.
Ultraschallunterstützte Entfernung
Ultraschallreinigungsbecken nutzen hochfrequente Schallenergie (typischerweise 20–40 kHz), um mikroskopisch kleine Kavitationsblasen zu erzeugen, die an Oberflächen zusammenbrechen, wodurch Partikel abgelöst und Oberflächenfilme gelöst werden. Die Ultraschallunterstützung kann das chemische Abbeizen beschleunigen, indem sie den Kontakt der Lösung mit komplexen Geometrieformen verbessert und Reaktionsprodukte bereits bei ihrer Entstehung von der Oberfläche entfernt. Es handelt sich dabei nicht um ein eigenständiges Verfahren zur Chromentfernung – vielmehr ergänzt es chemische oder elektrochemische Verfahren bei Bauteilen mit Gewinden, Sacklöchern und komplexen inneren Strukturen.
Haushalts- und Heimwerker-Methoden
In Online-Quellen werden verschiedene Haushaltschemikalien (Backpulver, Essig, Bleichmittel, handelsübliche Autoreiniger) als Methoden zur Chromentfernung diskutiert. Diese weisen bei industriellen Hartchromablagerungen eine vernachlässigbare Wirksamkeit auf und selbst bei dünnem Zierchrom ist ihre Wirksamkeit begrenzt – die für die chemische Auflösung erforderliche Einwirkzeit ist weitaus länger, als es im Haushalt praktikabel ist, und die Ergebnisse sind äußerst uneinheitlich. Noch wichtiger ist, dass es bei vielen Anwendungen zur Chromentfernung um dünnes Zierchrom an Fahrzeugverkleidungen geht, wo leichtes Polieren mit Aluminiumoxid-Präparaten oder das Polieren mit Kunststoffpoliermitteln für unkritische Anwendungen akzeptable Ergebnisse liefern kann.
Für Präzisionsbauteile, funktionale Oberflächen oder industrielle Hartverchromungsanwendungen sind Heimwerkerverfahren ungeeignet. Das Risiko einer Beschädigung des Untergrunds, die Gesundheitsgefahren durch unbeabsichtigten Kontakt mit Cr⁶⁺ sowie die Unmöglichkeit, den Prozess zu kontrollieren, machen eine professionelle industrielle Bearbeitung zur richtigen Vorgehensweise.
Vergleich und Auswahl von Methoden – Referenz
| Verfahren | Hartverchromung | Zierchrom | Maßkontrolle | Substratrisiko | Relative Kosten |
|---|---|---|---|---|---|
| Umgekehrte Galvanisierung | Ausgezeichnet | Gut | Hervorragend (±0,005 mm) | Niedrig (sofern kontrolliert) | Hoch |
| Chemisches Abbeizen | Gut (Stahl) | Gut | Gut (mit Überwachung) | Mittel bis hoch (Al) | Mittel |
| Strahlverfahren | Mäßig | Gut | Arm | Mittel | Niedrig |
| Ultraschallunterstützt | Ergänzend | Ergänzend | k. A. (nur Vorlagen) | Niedrig | Niedrig–Mittel |
| Heimwerker-Methoden | Nicht wirksam | Begrenzt | Keine | Hoch | Sehr niedrig |
Sicherheit: Sechswertiges Chrom und Gefahren im Produktionsprozess
Die Chromentfernung zählt aufgrund der damit verbundenen elektrochemischen Prozesse und der Toxizität von Chromverbindungen zu den gefährlicheren Arbeitsschritten in der Fertigung.
Gefährlichkeit von sechswertigem Chrom (Cr⁶⁺)
Sechswertiges Chrom – das in Chromsäure-Elektrolyten vorkommt und bei elektrochemischen Verfahren als Dämpfe freigesetzt wird – ist ein für den Menschen krebserregender Stoff, der von der IARC in Gruppe 1 (eindeutig krebserregend für den Menschen) eingestuft wird, wobei Krebserkrankungen der Atemwege das primäre berufliche Risiko bei Exposition durch Einatmen darstellen. Der zulässige Expositionsgrenzwert (PEL) der OSHA für Cr⁶⁺ in der allgemeinen Industrie beträgt 5 µg/m³ als zeitgewichteter 8-Stunden-Durchschnitt, bei einem Auslösewert von 2,5 µg/m³.
Die Dampfformung während der Umkehrgalvanisierung stellt das Szenario mit dem höchsten Expositionsrisiko dar. Wasserstoffblasen, die durch den Chromsäure-Elektrolyten aufsteigen, befördern Cr⁶⁺-Nebel von der Oberfläche der Lösung in die Luft über dem Becken. Dies erfordert:
- Geschlossene oder lokal abgesaugte Tankabdeckungen während der Verarbeitung
- Spezielle Absaugleitungen, die zu Gaswäschern oder Filtern führen
- Kontinuierliche Luftüberwachung im Bedienbereich
- Vollständiger Atemschutz (mindestens Halbmaske mit OV/P100-Kombinationsfilter; Atemluftversorgung für Situationen mit hoher Exposition)
- Chemikalienbeständige Handschuhe, Gesichtsschutzschilde und Schutzkleidung für den Umgang mit allen Chemikalien
Verätzungen durch Säure
HCl und andere Chrom-Entfernungslösungen verursachen bei Kontakt mit Haut und Augen schwere Verätzungen. An allen Arbeitsplätzen, an denen Chrom entfernt wird, müssen Notfall-Augenspülstationen und Sicherheitsduschen sofort zugänglich sein; bei allen Arbeiten mit Chemikalien ist das Tragen einer vollständigen persönlichen Schutzausrüstung (chemikalienbeständige Handschuhe, Gesichtsschutz, säurebeständige Schürze) vorgeschrieben.
Wasserstoffgas
Bei elektrochemischen Prozessen (sowohl beim ursprünglichen Verchromen als auch beim Reverse-Strip-Verfahren) entsteht an der Kathode durch die Reduktion von Wasserstoffionen Wasserstoffgas. Wasserstoff ist hochentzündlich und weist in Luft einen weiten Explosionsbereich auf (4–75% nach Volumen). Tanks zur Chromentfernung müssen in belüfteten Bereichen ohne Zündquellen aufgestellt werden, wobei sich über offenen Tankbereichen keine elektrischen Schalter oder ungeschützte Leuchten befinden dürfen. In geschlossenen oder teilweise geschlossenen Verarbeitungsbereichen ist eine Gasüberwachung angebracht.
Abfallbehandlung und Einhaltung gesetzlicher Vorschriften
Chromsäureabfälle aus der Chromentfernung gelten gemäß den Bestimmungen des RCRA (Resource Conservation and Recovery Act) in den Vereinigten Staaten als gefährlicher Abfall – konkret unter der Bezeichnung F006 (sechswertiges Chrom aus Galvanisierungsverfahren). Die Reduktion von Cr⁶⁺ zu Cr³⁺, gefolgt von einer Ausfällung und einer pH-Einstellung, ist der Standardbehandlungsprozess vor der Entsorgung oder Einleitung. Bei der Chromentfernung müssen Gefahrgutbegleitscheine geführt, zugelassene Gefahrguttransporteure beauftragt und die geltenden Vorschriften zur Abwasservorbehandlung bei jeder Einleitung von Lösungen eingehalten werden.
Überlegungen zur substratspezifischen Entwicklung
Stahl (am besten kompatibel)
Kohlenstoff- und legierte Stähle sind die am besten geeigneten Substrate für die Chromentfernung. Die dabei zum Einsatz kommenden elektrochemischen und chemischen Prozesse sind bei Stahl gut charakterisiert und kontrollierbar. Das Hauptrisiko ist die Wasserstoffversprödung, die bei Bauteilen aus hochfestem Stahl ein reales und ernstzunehmendes technisches Problem darstellt.
Verfahren zur Prüfung auf Wasserstoffversprödung:
- Teile aus Stählen mit einer Zugfestigkeit von > 1000 MPa (150 ksi) – darunter 4340, 300M, 17-4PH im Zustand maximaler Alterungshärte sowie ähnliche hochfeste Baustähle – müssen nach dem Entlacken ausgebrannt werden, um den aufgenommenen Wasserstoff auszudiffundieren.
- Die Norm ASTM B849 legt die Einbrennbedingungen fest: in der Regel 190 °C (375 °F) für mindestens 23 Stunden, und zwar innerhalb von 4 Stunden nach Fertigstellung der Bänder.
- Schäden durch Wasserstoffversprödung sind bei einer Sichtprüfung nicht erkennbar; der Versagen tritt plötzlich unter Belastung oder bei Ermüdung auf. Die Anforderung bezüglich des Ausbackens ist nicht optional.
Aluminium
Aluminiumsubstrate stellen eine grundlegend andere Herausforderung dar, da Aluminium unter den sauren und alkalischen Bedingungen, die bei herkömmlichen Verchromungsverfahren zum Einsatz kommen, chemisch reaktiv ist. Bei der herkömmlichen Verchromung mit Salzsäure wird Aluminium schnell angegriffen und aufgelöst, wenn der Verchromungsprozess nicht exakt an der Grenzfläche zwischen Chrom und Substrat gestoppt wird – ein Maß an Präzision, das in der Produktion unmöglich zu erreichen ist.
Chrom auf Aluminium wird in der Regel durch eine vorangehende Zinkatbehandlung aufgebracht, bei der eine Zinkzwischenschicht zur Verbesserung der Haftung gebildet wird. Um dieses System zu entfernen, ohne das Aluminium anzugreifen, ist Folgendes erforderlich:
- Spezielle, milde Säure-Entlackungsmittel, die speziell für Chrom-auf-Aluminium-Systeme entwickelt wurden
- Sehr genaue Prozessüberwachung (Zeitvorgaben, Temperaturkontrolle, Sichtprüfung)
- Die Einsicht, dass ein Teil der Aluminiumoberfläche möglicherweise verloren geht und durch anschließende Bearbeitung wiederhergestellt werden muss
Bei hochwertigen Aluminiumkomponenten wird häufig darauf verzichtet, Chrom vollständig zu entfernen – bei kritischen Maßtoleranzen kann das Dampfhonieren oder ein präzisionsgesteuerter mechanischer Abtrag an der Grenzfläche zwischen Chromschicht und Substrat dem chemischen Abtragen vorzuziehen sein.
Messing und Kupferlegierungen
Messing ist in gewissem Maße für die kontrollierte Chromentfernung geeignet. Die Hauptrisiken sind die Entzinkung (selektive Zinkauflösung aus Messing in sauren Umgebungen) bei zu langen Einwirkzeiten sowie die selektive Kupferauflösung unter stark oxidierenden Bedingungen. Kontrollierte Abtragungszeiten unter Überwachung der Lösungstemperatur und der Inhibitor-Konzentration minimieren diese Risiken beim dekorativen Chromabtrag von Messingbauteilen. Die Umkehrgalvanisierung wird gegenüber dem chemischen Abtrag bevorzugt, um eine präzise Maßhaltigkeit bei Messing zu gewährleisten.
Integration in den CNC-Workflow für die Bearbeitung und Neuplattierung
Die Entfernung von Chrom ist am sinnvollsten, wenn sie in einen strukturierten Aufarbeitungsablauf integriert wird, bei dem das Bauteil wieder auf die ursprünglichen Maß- und Oberflächenvorgaben gebracht wird.
Die Prozesskette der Aufarbeitung
Für hartverchromte Bauteile (Hydraulikstangen, Präzisionswellen, Zylinderbohrungen):
- Maßnahme vor dem Abstreifen: Die Ausgangsmaße erfassen, um die tatsächliche Chromdicke und den Zustand des Untergrunds zu bestimmen
- Entfernen von Chrom: Umgekehrtes Galvanisieren zur Steuerung des Materialabtrags innerhalb von ±0,010 mm vom Substrat
- Ausglühen zur Beseitigung von Wasserstoffversprödung nach dem Abisolieren (falls hochfester Stahl)
- Substratprüfung: Maßprüfung, Prüfung auf Oberflächenfehler (Risse, Lochfraß, Einschlüsse)
- CNC-Schleifen oder Drehen: Das Substrat ist innerhalb der vorgegebenen Nachbeschichtungszugabe (in der Regel 0,025–0,050 mm pro Seite unterhalb der fertigen Druckabmessung) auf die Geometrie vor der Beschichtung zurückzuführen.
- Untergrundvorbereitung: Vor dem Beschichten auf den vorgegebenen Ra-Wert polieren
- Neubeschichtung: Hartverchromung zur Erzielung der endgültigen Druckabmessungen
- Prüfung nach der Plattierung: Abschließende Maßprüfung, Härtemessung, Haftfestigkeitsprüfung
Die Präzision beim Entfernen der Chromschicht wirkt sich direkt auf die Genauigkeit von Schritt 5 aus. Wenn beim Abtragungsprozess neben der Chromschicht auch überschüssiges Substrat entfernt wird, muss im CNC-Korrekturschritt mehr Material abgetragen werden, um die Geometrie wiederherzustellen, wodurch sich die verfügbare Lebensdauer des Bauteils verringert.
Häufige Integrationsfehler
Abisolieren ohne Messung: Wird ein Entchromungsprozess ohne Festlegung von Referenzmaßen gestartet, lässt sich nicht feststellen, wie viel Grundmetall zusammen mit dem Chrom entfernt wurde. Dies führt dazu, dass die Ausgangsmaße für die Neubeschichtung unbekannt sind, was entweder zu einer Unterbeschichtung (unzureichende Materialstärke zum Erreichen des Endmaßes) oder zu einer Überbeschichtung (die zusätzliches Schleifen erfordert) führt.
CNC-Korrektur vor dem Ausheizen zur Vermeidung von Wasserstoffversprödung: Bei hochfestem Stahl führt die Bearbeitung des Untergrunds vor dem Ausheizen dazu, dass an der bearbeiteten Oberfläche neue Spannungskonzentrationen entstehen, bevor der aufgenommene Wasserstoff entfernt wurde. Das Ausheizen muss vor jeder Bearbeitung nach dem Abisolieren erfolgen.
Neubeschichtung ohne Prüfung des Substrats: Durch die Verchromung werden Oberflächenfehler des Substrats verdeckt. Nach dem Abbeizen können Risse, Vertiefungen oder Korrosionsstellen am Substrat sichtbar werden, die zuvor nicht zu erkennen waren. Wird über diese Fehler hinweg erneut verchromt, ohne sie zuvor zu beheben, entsteht eine beschichtete Oberfläche, die aufgrund desselben Fehlers versagen wird – wodurch die Kosten für die erneute Verchromung verschwendet werden.
Wichtigste Erkenntnisse
- Das Entfernen von Hartverchromungen (10–500 µm) erfordert industrielle Verfahren: Die Umkehrgalvanisierung ist das bevorzugte Verfahren für Präzisionsbauteile; das kontrollierte chemische Abtragen ist die Alternative für großflächige Bauteile oder einfachere Geometrien. Abrasive Verfahren sind für Präzisionsanwendungen mit Hartverchromung nicht geeignet.
- Bei Zierchrom müssen die Schichten nacheinander entfernt werden: Zuerst eine Chrom-Deckschicht, dann Nickel, dann Kupfer, wobei die Chemikalien jeweils auf die jeweilige Schicht abgestimmt sind – es handelt sich nicht um ein Ein-Schicht-Verfahren.
- Die Gefährdung durch sechswertiges Chrom (Cr⁶⁺) ist das vorrangige Sicherheitsrisiko: Eine ausreichende Belüftung, vollständige PSA, eine kontinuierliche Luftüberwachung und eine den behördlichen Vorschriften entsprechende Abfallbehandlung sind unverzichtbare Voraussetzungen für jeden Vorgang zur Chromentfernung.
- Wasserstoffversprödung stellt ein erhebliches Risiko für hochfesten Stahl (>1000 MPa) dar.: Vor der Wiederinbetriebnahme oder einer erneuten Beschichtung ist gemäß ASTM B849 ein Nachbacken bei 190 °C für mindestens 23 Stunden erforderlich.
- Aluminiumsubstrate erfordern spezielle chemische Verfahren: Standard-Säurebehandlungen greifen Aluminium stark an, wenn sie nicht richtig zusammengestellt und überwacht werden; viele Spezialisten für die Chromentfernung bearbeiten Aluminiumuntergründe nicht mit Standard-HCl-Systemen.
- Die Entfernung von Chrom erfolgt nicht isoliert – sie ist Teil eines Aufarbeitungsablaufs. Dazu gehören Messungen vor dem Abisolieren, die Prüfung nach dem Abisolieren, die Wiederherstellung der Abmessungen nach dem CNC-Verfahren sowie das erneute Beschichten gemäß den Spezifikationen der Leiterplatte.
- Für OEM-Einkaufsteams: Legen Sie die Chromentfernung gemäß der geltenden Norm fest (AMS 2401 für die Luft- und Raumfahrt; MIL-STD-1500 für den militärischen Bereich), berücksichtigen Sie gegebenenfalls die Anforderung zum Ausheizen zur Vermeidung von Wasserstoffversprödung und verlangen Sie bei Präzisionsbauteilen eine Zertifizierung der Maßkontrollen vor und nach der Entchromung.
Häufig gestellte Fragen
Was ist die beste Methode, um eine Verchromung zu entfernen?
Die beste Methode hängt von der Art der Verchromung und den Anforderungen an die Bauteile ab. Für Hartverchromung (10–500 µm) auf Präzisionsbauteilen – Hydraulikstangen, Wellen, Formflächen – ist die umgekehrte Galvanisierung (anodische Auflösung) das bevorzugte Verfahren: Es löst Chrom selektiv auf und bietet dabei die höchste Maßhaltigkeit (erreichbar: ±0,005–0,010 mm) sowie minimale Angriffe auf das Substrat, sofern die Parameter korrekt eingestellt sind. Das kontrollierte chemische Abbeizen mit inhibierter Salzsäure ist eine Alternative für Stahlsubstrate, bei denen die Präzision etwas weniger kritisch ist. Für dünne dekorative Chrombeschichtungen (0,2–2 µm) auf Automobilverkleidungen und Konsumgütern ist ein auf die jeweilige Schicht abgestimmtes sequenzielles chemisches Abbeizen geeignet. Das Strahlen eignet sich nur für nicht präzisionskritische Oberflächen, bei denen die Maßtoleranz keine Einschränkung darstellt.
Ist das Entfernen von Chromschichten gefährlich?
Ja, die Chromentfernung birgt erhebliche Gesundheits- und Umweltrisiken. Das größte Problem stellt sechswertiges Chrom (Cr⁶⁺) dar, das in Chromsäure-Elektrolyten enthalten ist und bei der elektrochemischen Behandlung als lungengängiger Nebel freigesetzt wird. Cr⁶⁺ ist ein nachweislich krebserregender Stoff für den Menschen (IARC-Gruppe 1) mit einem OSHA-Grenzwert (PEL) von 5 µg/m³. Bei der Chromentfernung entsteht zudem Wasserstoffgas (entzündlich, explosiv), und es kommen konzentrierte Säuren (HCl, H₂SO₄) zum Einsatz, die schwere Verätzungen verursachen. Angemessene Schutzmaßnahmen sind zwingend erforderlich: eine spezielle Absauganlage, kontinuierliche Luftüberwachung, vollständige chemische Schutzausrüstung, die vorschriftsmäßige Behandlung und Entsorgung von Sondermüll sowie die Belüftung zur Ableitung von Wasserstoffgas. Die Chromentfernung ist nicht für Heimwerker oder unzureichend gesicherte Umgebungen geeignet.
Lässt sich die Verchromung entfernen, ohne das Grundmetall zu beschädigen?
Ja, mit der richtigen Methode und einer angemessenen Prozesssteuerung. Die Umkehrgalvanisierung ist das substratschonendste Verfahren für Stahl – wenn Stromdichte, Elektrolytkonzentration und Temperatur korrekt eingestellt sind, ist der Prozess hochselektiv für die Chromauflösung bei minimalem Substratangriff. Bei Aluminiumsubstraten führen herkömmliche Säurebeizsysteme zu einer Beschädigung des Substrats; hier sind spezielle säurearme oder alkalische Formulierungen erforderlich, und selbst diese erfordern eine sehr sorgfältige Prozessüberwachung. Das zentrale Prinzip ist die Kompatibilität zwischen Verfahren und Substrat: Jede Kombination aus Substrat und Beschichtung erfordert ein Beizverfahren, das für genau diese Kombination validiert wurde.
Wie hoch ist das Risiko einer Wasserstoffversprödung beim Entfernen von Chrom?
Die Wasserstoffversprödung stellt bei der Chromentfernung ein ernstzunehmendes strukturelles Risiko für Bauteile aus hochfestem Stahl dar. Beim elektrochemischen Entchromungsprozess entsteht atomarer Wasserstoff an der Stahloberfläche, der in das Stahlgitter diffundiert und dessen Bruchzähigkeit sowie Ermüdungsfestigkeit verringert. Ein Versagen kann unter Belastung oder bei Ermüdung plötzlich und ohne sichtbare Vorwarnung auftreten. Für Stähle mit einer Zugfestigkeit über 1000 MPa (150 ksi) schreibt die Norm ASTM B849 vor, dass innerhalb von 4 Stunden nach Abschluss des Abtragvorgangs mindestens 23 Stunden lang bei 190 °C (375 °F) geglüht werden muss, um den aufgenommenen Wasserstoff vor dem erneuten Beschichten, der Bearbeitung oder dem Einsatz auszudiffundieren. Diese Anforderung gilt gleichermaßen für den ursprünglichen Verchromungsvorgang wie für die Chromentfernung – jede elektrochemische Bearbeitung von hochfestem Stahl birgt das Risiko einer Wasserstoffversprödung.
Wie wird das Entfernen der Verchromung in die CNC-Bearbeitung und die erneute Verchromung integriert?
Die Chromentfernung ist der erste Schritt in einem strukturierten Aufarbeitungsablauf: Durch Maßnahmen vor der Entchromung werden die anfängliche Chromdicke und der Zustand des Untergrunds ermittelt; die Entfernung erfolgt bis auf ±0,010 mm zum Untergrund; durch das Ausheizen mit Wasserstoff nach der Entchromung (falls zutreffend) und die Untergrundprüfung werden etwaige zu behebende Mängel identifiziert; Durch CNC-Schleifen oder -Drehen wird die Geometrie des Untergrunds auf die Aufmaßtoleranz für die Neuverchromung wiederhergestellt (typischerweise 0,025–0,050 mm pro Seite unterhalb der endgültigen Maßangabe); anschließend erfolgt die Oberflächenvorbereitung (Polieren auf den vorgegebenen Ra-Wert); und durch die Hartverchromung wird das Bauteil auf die endgültige Maßangabe gebracht. Die Präzision der Chromabtragung bestimmt, wie viel CNC-Korrekturarbeit erforderlich ist – ein aggressives oder ungenaues Abbeizen, bei dem Substratmetall abgetragen wird, erfordert mehr CNC-Korrektur, wodurch sich die Anzahl der Aufarbeitungszyklen verringert, die das Bauteil durchlaufen kann, bevor es verschrottet werden muss.
Verfasst vom CMS-Entwicklungsteam mit über 15 Jahren Erfahrung in der Präzisionsbearbeitung, Oberflächenbehandlung und Aufarbeitung von Bauteilen aus den Bereichen Hydraulikzylinder, Präzisionswellen, Industriewerkzeuge und Hartverchromung nach Luft- und Raumfahrtstandards. Technische Referenzen: ASTM B849 (Verhinderung der Versprödung von hartverchromten Bauteilen), ASTM B177 (Hartverchromung), AMS 2401 (Hartverchromung), MIL-STD-1500 (Galvanische Abscheidung von Chrom), OSHA 1910.1026 (Sechswertiges Chrom in der allgemeinen Industrie).
Präzise Beschaffung von Dienstleistungen zur Chromentfernung und Neuverchromung mit CNC Recovery?
Bei CMS vereinen wir die Chromentfernung, die Maßprüfung nach dem Abbeizen, das Schleifen und Drehen gemäß CNC zur Rückgewinnung des Substrats sowie die Neuverchromung mit Hartchrom in einem einzigen, zentral gesteuerten Arbeitsablauf. Alle Entchromungsvorgänge an hochfestem Stahl umfassen ein Ausheizen zur Vermeidung von Wasserstoffversprödung gemäß ASTM B849, und jeder Auftrag wird durch Maßzertifikate vor und nach der Entchromung dokumentiert.
[Angebot für die Entfernung von Chrom und die Aufarbeitung anfordern →]


