
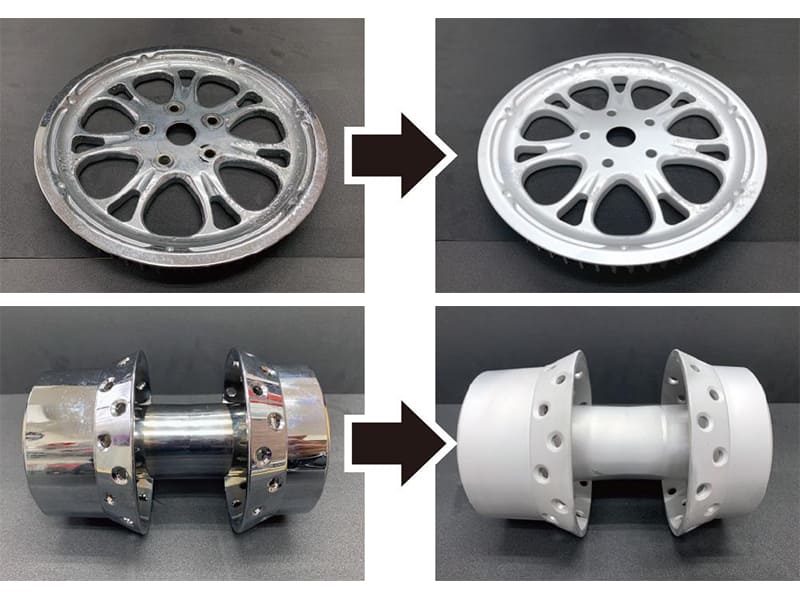
Réponse rapide : Le chromage est éliminé par l'une des trois méthodes industrielles : l'électrodéposition inverse (la plus précise — inverse le courant de dépôt pour dissoudre le chrome dans la solution avec des dommages minimaux au substrat), le décapage chimique contrôlé (acide chlorhydrique pour les substrats en acier, formulations spécialisées pour les autres), ou le sablage abrasif (le plus rapide mais avec un risque dimensionnel). Le choix de la méthode est déterminé par le type de chromage — le chrome dur (10–500 µm, ~800–1000 HV) nécessite des procédés chimiques ou électrochimiques de qualité industrielle ; le chrome décoratif (0,2–2 µm sur couches de nickel et de cuivre) peut être éliminé avec des méthodes chimiques plus douces. Tous les procédés d'élimination du chrome impliquent des risques liés au chrome hexavalent (Cr⁶⁺) et nécessitent une ventilation appropriée, des équipements de protection individuelle et un traitement des déchets.
Qu'est-ce que le chromage et pourquoi doit-il être éliminé ?
Le chromage est un procédé d'électrodéposition qui dépose une fine couche de chrome métallique sur un substrat — généralement de l'acier, de la fonte, de l'aluminium ou du laiton — par réduction électrochimique des ions de chrome dans un bain électrolytique. La couche de chrome offre :
- Résistance à l'usure : Le chrome dur avec une dureté d'environ 800–1000 HV réduit considérablement l'usure de surface des tiges hydrauliques, des cylindres, des composants de machines-outils et des arbres industriels
- Résistance à la corrosion : La couche de chrome et les couches de nickel sous-jacentes (dans les systèmes de chrome décoratif) offrent une protection barrière contre l'humidité et l'oxydation
- Faible coefficient de frottement : Particulièrement précieux pour les surfaces d'étanchéité hydrauliques et pneumatiques
- Apparence décorative : La finition brillante et réfléchissante utilisée dans les garnitures automobiles, les produits de consommation et la quincaillerie architecturale
L'élimination du chrome est requise dans quatre scénarios principaux dans la pratique de l'ingénierie :
Élimination du revêtement endommagé : Le chrome qui a fissuré, écaillé, délaminé ou s'est usé de manière inégale doit être complètement éliminé avant la réparation du substrat et le rechromage — tenter de chromer sur une surface de chrome endommagée produit une mauvaise adhérence et accélère une défaillance supplémentaire.
Rechromage et remise à neuf : Les composants de grande valeur (tiges de cylindres hydrauliques, arbres de précision, surfaces de moules) sont systématiquement décapés et rechromés dans le cadre de la maintenance planifiée, souvent de nombreuses fois au cours de la durée de vie d'un composant. L'élimination de la couche de chrome usée et l'usinage précis du substrat avant le rechromage prolongent la durée de vie du composant à un coût bien inférieur à celui du remplacement.
Modification de surface : Le passage du chromage à un traitement de surface alternatif (projection thermique, revêtement PVD, nitruration) nécessite l'élimination complète de la couche de chrome existante pour une adhérence adéquate du nouveau revêtement.
Correction dimensionnelle : Si une opération de chromage produit une épaisseur de revêtement hors spécification, la pièce doit être décapée et le substrat restauré avant le rechromage pour corriger la dimension.
Dans tous ces scénarios, l'exigence fondamentale d'ingénierie est la même : éliminer complètement la couche de chrome sans endommager le matériau du substrat ni modifier ses dimensions au-delà de la tolérance récupérable.
Types de chromage et leurs implications pour l'élimination
La stratégie d'élimination, les paramètres du procédé et le niveau de risque sont fondamentalement différents pour le chrome dur par rapport au chrome décoratif — choisir la mauvaise approche pour le type de chromage est la source la plus courante d'échecs d'élimination du chrome.
Chrome dur (chrome industriel ou fonctionnel)
Le chromage dur (également appelé chrome industriel) est électrodéposé à des densités de courant plus élevées et à des températures de bain plus basses que le chrome décoratif, produisant une couche épaisse et très dure directement sur le substrat. Caractéristiques :
- Épaisseur : Généralement 10–500 µm ; les applications intensives (tiges hydrauliques, tiges de piston) peuvent porter 50–150 µm
- Dureté : ~800–1000 HV (Vickers), comparable à l'acier à outils trempé
- Structure : Couche de chrome unique appliquée directement sur le substrat en acier ou en fonte ; aucune couche intermédiaire de nickel ou de cuivre
- Adhésion : Liaison mécanique et métallurgique très forte avec le substrat
La combinaison de l'épaisseur, de la dureté et de l'adhérence directe au substrat rend le chrome dur difficile à éliminer. La dissolution chimique est lente en raison de la densité et de la résistance à la corrosion de la couche. L'élimination abrasive est impraticable aux épaisseurs typiques sans risquer un enlèvement significatif du métal du substrat. L'électrodéposition inverse est la méthode industrielle standard précisément parce qu'elle attaque sélectivement la couche de chrome par voie électrochimique sans nécessiter les conditions agressives qui endommageraient le substrat.
Risque post-élimination pour les substrats en acier à haute résistance : Les procédés électrochimiques utilisés dans l'élimination du chrome génèrent de l'hydrogène atomique qui peut diffuser dans le substrat en acier pendant le décapage, provoquant une fragilisation par l'hydrogène — une réduction de la ténacité à la rupture et de la résistance à la fatigue qui peut conduire à une rupture fragile sous charge. Les normes ASTM B849 et AMS 2401 spécifient des traitements de cuisson (généralement 190°C pendant 23 heures minimum) après le décapage de l'acier à haute résistance (> 1000 MPa / 150 ksi) pour diffuser l'hydrogène absorbé avant que les pièces ne soient remises en service ou rechromées.
Chrome décoratif (chrome cosmétique)
Le chromage décoratif produit la finition brillante et réfléchissante visible sur les garnitures automobiles, les accessoires de salle de bain, les produits de consommation et la quincaillerie architecturale. La structure est un système en couches :
- Sous-couche de cuivre : Appliquée directement sur le métal de base pour l'adhérence et le nivellement (0,5–5 µm typique)
- Couche de nickel : Fournit la résistance à la corrosion et le caractère brillant réfléchissant (5–30 µm typique ; peut être constituée de plusieurs couches de nickel)
- Couche de finition en chrome : Très fine, fournissant la dureté, la protection de surface et l'apparence chromée (0,2–2 µm)
L'élimination nécessite le décapage séquentiel de chaque couche — tenter d'éliminer les trois couches simultanément avec une seule chimie risque d'endommager le substrat car différentes solutions de décapage sont sélectives pour différents métaux. La fine couche de finition en chrome peut être éliminée chimiquement ou par abrasion légère relativement facilement ; les couches de nickel et de cuivre sous-jacentes nécessitent ensuite des étapes de décapage séparées.
| Propriété | Chrome dur | Chrome décoratif |
|---|---|---|
| Épaisseur totale du chrome | 10–500 µm | 0,2–2 µm |
| Structure des couches | Chrome uniquement | Chrome / Nickel / Cuivre |
| Dureté du chrome | ~800–1000 HV | ~600–800 HV |
| Difficulté d’enlèvement | Élevé | Modéré |
| Méthode d’enlèvement privilégiée | Électrolyse inverse | Décapage chimique séquentiel |
| Risque d’endommagement du substrat | Moyen (fragilisation par l’hydrogène dans l’acier) | Faible (si le processus est sélectif) |
Méthodes d’enlèvement du chromage dur
Électrolyse inverse (dissolution anodique)
L’électrolyse inverse est la méthode industrielle privilégiée pour enlever le chrome dur des composants de précision. Le processus inverse le courant d’électrolyse : la pièce chromée devient l’anode plutôt que la cathode, et le champ électrique entraîne la dissolution du chrome de la surface de la pièce dans la solution électrolytique.
Paramètres du processus :
- Électrolyte : généralement une solution d’acide chromique (CrO₃ dans l’eau) ou des systèmes d’acides mixtes propriétaires ; la même chimie utilisée pour le dépôt de chrome
- Densité de courant : 10–50 A/dm² en général, ajustée en fonction de l’épaisseur du chrome et de l’exigence de vitesse d’enlèvement
- Température : 45–60°C
- Vitesse de dissolution : environ 0,025–0,1 mm/heure selon les paramètres et la densité du chrome
Avantages :
- Processus le plus sélectif — cible le chrome de manière préférentielle sans attaquer les métaux du substrat sous-jacent (acier, nickel)
- Capable d’un contrôle très précis de l’enlèvement de matière — peut décaper jusqu’à une profondeur spécifique pour un ciblage dimensionnel
- Changement dimensionnel minimal du substrat lorsque les paramètres sont correctement contrôlés
- Applicable aux géométries complexes (alésages internes, surfaces irrégulières) que les méthodes abrasives ne peuvent pas atteindre
Limites :
- Nécessite un équipement d’électrolyse spécialisé (redresseur, cuve, chauffage/refroidissement, agitation)
- L’électrolyte au chrome hexavalent (Cr⁶⁺) présente un risque sanitaire et environnemental significatif — nécessite une extraction des fumées, un EPI complet, un traitement des effluents
- Le risque de fragilisation par l’hydrogène pour les substrats en acier à haute résistance nécessite un étuvage après décapage
- Vitesse d’enlèvement lente pour les dépôts de chrome dur très épais
Décapage chimique contrôlé
Le décapage chimique utilise des solutions acides ou alcalines pour dissoudre la couche de chrome sans courant électrique appliqué. La chimie doit être adaptée à la fois au matériau du substrat et au type de couche de chrome.
Pour le chrome dur sur acier : L’acide chlorhydrique (HCl) à une concentration de 10–30 % dissout efficacement le chrome, bien qu’il attaque également l’acier exposé si l’enlèvement n’est pas arrêté précisément lorsque la couche de chrome a disparu. Les systèmes HCl inhibés ajoutent des inhibiteurs de corrosion propriétaires qui réduisent considérablement l’attaque de l’acier après la dissolution du chrome, améliorant le contrôle. La surveillance du changement de couleur de la solution (d’incolore à jaune-vert à mesure que le Cr³⁺ s’accumule) et l’observation de la cessation du dégagement de gaz hydrogène fournissent des indicateurs pratiques de point final.
Pour le chrome décoratif (couche de finition en chrome) : Le courant inverse ou des solutions chimiques légèrement oxydantes peuvent décaper sélectivement la fine couche de chrome sans attaquer significativement le nickel sous-jacent. Des formulations propriétaires pour le décapage du chrome décoratif sont largement disponibles auprès de fournisseurs de produits chimiques spécialisés.
Pour la couche de nickel (après enlèvement du chrome) : Les solutions de décapage du nickel sont généralement à base de sulfonation ou des chimies sélectives propriétaires qui dissolvent le nickel sans attaquer le cuivre ou l’acier de base.
Compatibilité du substrat :
- Acier : Le décapage acide contrôlé est réalisable avec des inhibiteurs appropriés et un suivi du processus. L’acier à haute résistance nécessite un étuvage de déshydrogénation après décapage.
- Aluminium : Fortement incompatible avec l’acide chlorhydrique (attaque rapide et incontrôlée). Les substrats en aluminium nécessitent des chimies de décapage spécialisées à faible teneur en acide ou alcalines et un suivi extrême du processus pour éviter l’endommagement du substrat. De nombreux fournisseurs d’enlèvement de chrome ne traitent pas les substrats en aluminium avec les systèmes HCl standard.
- Laiton et alliages de cuivre : Modérément compatibles avec les systèmes acides contrôlés ; le risque de dézincification (dissolution sélective du zinc du laiton) limite le temps d’exposition.
Enlèvement abrasif (décapage mécanique)
Les méthodes abrasives comprennent le sablage, le grenaillage (billes de verre, oxyde d’aluminium, grenaille d’acier) et le meulage — toutes éliminent physiquement le chrome par impact mécanique ou coupe plutôt que par dissolution chimique ou électrochimique.
Application pratique : L’enlèvement abrasif est le plus approprié pour les surfaces non précises, le décapage de grandes surfaces où le contrôle dimensionnel est secondaire, et la préparation pour un re-revêtement avec des procédés de projection thermique (où une certaine rugosité de surface est souhaitable). Il est rarement approprié pour les tiges hydrauliques, les alésages de précision ou toute surface avec une tolérance dimensionnelle serrée.
Risque dimensionnel : Les processus abrasifs enlèvent le métal du substrat ainsi que le chrome, dans des proportions imprévisibles selon la dureté du média, la pression, l’angle et la géométrie de la surface. La perte dimensionnelle du substrat est difficile à contrôler en dessous de 0,05–0,1 mm, ce qui est inacceptable pour la plupart des applications fonctionnelles de chrome dur où les marges de re-chromage sont spécifiées dans la plage de 0,025–0,050 mm par côté.
Changement de rugosité de surface : Le grenaillage crée une surface plus rugueuse que la finition usinée d’origine. Pour les surfaces d’étanchéité et les alésages de précision, cette rugosité doit être éliminée par usinage après décapage, ajoutant des étapes de processus et des coûts.
Enlèvement assisté par ultrasons
Les cuves de nettoyage à ultrasons utilisent de l’énergie acoustique haute fréquence (généralement 20–40 kHz) pour créer des bulles de cavitation microscopiques qui s’effondrent à la surface, délogeant les particules et desserrant les films de surface. L’assistance par ultrasons peut accélérer le décapage chimique en améliorant le contact de la solution avec les caractéristiques géométriques complexes et en éliminant les produits de réaction de la surface à mesure qu’ils se forment. Ce n’est pas une méthode indépendante d’enlèvement du chrome — elle complète les processus chimiques ou électrochimiques pour les pièces avec filetages, trous borgnes et caractéristiques internes complexes.
Méthodes domestiques et de bricolage
Divers produits ménagers (bicarbonate de soude, vinaigre, eau de Javel, nettoyants automobiles commerciaux) sont discutés dans des sources en ligne comme méthodes de déchromage. Leur efficacité est négligeable sur les dépôts de chrome dur industriel et limitée même sur le chrome décoratif mince — le temps de contact requis pour la dissolution chimique est bien plus long que ce qui est pratique dans un cadre domestique, et les résultats sont très incohérents. Plus important encore, de nombreux contextes de déchromage concernent du chrome décoratif mince sur des garnitures automobiles, où un polissage léger avec des composés d'oxyde d'aluminium ou un polissage par média plastique peut produire des résultats acceptables pour des applications non critiques.
Pour tout composant de précision, surface fonctionnelle ou application de chrome dur industriel, les méthodes de bricolage sont inappropriées. Le risque de dommages au substrat, les dangers pour la santé liés à une exposition accidentelle au Cr⁶⁺ et l'incapacité à contrôler le processus rendent le traitement industriel professionnel comme l'approche correcte.
Comparaison des méthodes et référence de sélection
| Méthode | Chrome dur | Chrome décoratif | Contrôle dimensionnel | Risque pour le substrat | Coût relatif |
|---|---|---|---|---|---|
| Électrolyse inverse | Excellent | Bon | Excellent (±0,005 mm) | Faible (si contrôlé) | Élevé |
| Décapage chimique | Bon (acier) | Bon | Bon (avec surveillance) | Moyen-élevé (Al) | Moyen |
| Grenaillage abrasif | Modéré | Bon | Pauvre | Moyen | Faible |
| Assisté par ultrasons | Supplémentaire | Supplémentaire | N/A (assiste uniquement) | Faible | Faible à moyen |
| Méthodes de bricolage | Pas efficace | Limité | Aucun | Élevé | Très faible |
Sécurité : Chrome hexavalent et dangers du processus
Le déchromage est parmi les opérations les plus dangereuses en fabrication en raison des processus électrochimiques impliqués et de la toxicité des composés de chrome.
Danger du chrome hexavalent (Cr⁶⁺)
Le chrome hexavalent — la forme présente dans les électrolytes d'acide chromique et libérée sous forme de fumées lors du traitement électrochimique — est un cancérogène humain classé par le CIRC comme Groupe 1 (cancérogène humain avéré), avec les cancers respiratoires comme principal risque professionnel lié à l'inhalation. La limite d'exposition admissible (PEL) de l'OSHA pour le Cr⁶⁺ dans l'industrie générale est de 5 µg/m³ en moyenne pondérée sur 8 heures, avec un niveau d'action de 2,5 µg/m³.
La génération de fumées lors de l'électrolyse inverse est le scénario de risque d'exposition le plus élevé. Les bulles d'hydrogène remontant à travers l'électrolyte d'acide chromique transportent le brouillard de Cr⁶⁺ de la surface de la solution vers l'air au-dessus du réservoir. Cela nécessite :
- Des couvercles de réservoir fermés ou avec aspiration locale pendant le traitement
- Une extraction de fumées dédiée canalisée vers des épurateurs ou des filtres
- Une surveillance continue de l'air dans la zone de l'opérateur
- Une protection respiratoire complète (minimum masque demi-visage avec cartouche combinée OV/P100 ; air fourni pour les scénarios à forte exposition)
- Des gants résistants aux produits chimiques, des écrans faciaux et des vêtements de protection pour toute manipulation de produits chimiques
Brûlures acides
Le HCl et autres solutions de déchromage provoquent de graves brûlures au contact de la peau et des yeux. Des stations de rinçage oculaire d'urgence et des douches de sécurité doivent être immédiatement accessibles à tous les postes de déchromage, avec un équipement de protection individuelle complet (gants résistants aux produits chimiques, écran facial, tablier résistant aux acides) obligatoire pour toutes les opérations de manipulation de produits chimiques.
Gaz hydrogène
Les processus électrochimiques (à la fois le chromage d'origine et le déchromage inverse) génèrent du gaz hydrogène à la cathode par réduction des ions hydrogène. L'hydrogène est hautement inflammable et possède une large plage explosive dans l'air (4–75 % en volume). Les réservoirs de déchromage doivent être situés dans des zones ventilées exemptes de sources d'inflammation, sans interrupteurs électriques ni luminaires nus au-dessus des zones de réservoirs ouverts. La détection de gaz est appropriée pour les zones de traitement fermées ou partiellement fermées.
Traitement des déchets et conformité réglementaire
Les déchets d'acide chromique provenant des opérations de déchromage sont un déchet dangereux répertorié selon les réglementations RCRA (Resource Conservation and Recovery Act) aux États-Unis — spécifiquement F006 (chrome hexavalent provenant des opérations d'électrolyse). La réduction du Cr⁶⁺ en Cr³⁺ suivie d'une précipitation et d'un ajustement du pH est la séquence de traitement standard avant élimination ou rejet. Les opérations de déchromage doivent maintenir des manifestes de déchets dangereux, utiliser des transporteurs de déchets dangereux agréés et se conformer aux normes applicables de prétraitement des eaux usées pour tout rejet de solution.
Considérations techniques spécifiques au substrat
Acier (le plus compatible)
Les aciers au carbone et alliés sont les substrats les plus compatibles pour le déchromage. Les processus électrochimiques et chimiques utilisés sont bien caractérisés et contrôlables pour l'acier. Le principal risque est la fragilisation par l'hydrogène, qui est une préoccupation d'ingénierie réelle et sérieuse pour les composants en acier à haute résistance.
Protocole de fragilisation par l'hydrogène :
- Les pièces fabriquées en aciers avec une résistance à la traction > 1000 MPa (150 ksi) — y compris 4340, 300M, 17-4PH à l'état de vieillissement maximal, et similaires aciers structuraux à haute résistance — doivent être cuites après le déchromage pour diffuser l'hydrogène absorbé
- L'ASTM B849 spécifie l'exigence de cuisson : typiquement 190 °C (375 °F) pendant un minimum de 23 heures dans les 4 heures suivant la fin du déchromage
- Les dommages de fragilisation par l'hydrogène ne sont pas visibles par inspection ; la défaillance survient soudainement sous charge ou fatigue. L'exigence de cuisson n'est pas facultative.
Aluminium
Les substrats en aluminium présentent un défi fondamentalement différent car l'aluminium est chimiquement réactif avec les conditions acides et alcalines utilisées dans les processus standard de déchromage. Le décapage standard à l'acide chlorhydrique attaquera rapidement et dissoudra l'aluminium si le décapage n'est pas arrêté exactement à l'interface chrome-substrat — un niveau de contrôle impossible en production.
Le chrome sur aluminium est typiquement appliqué via un traitement intermédiaire de zincate qui crée une couche intermédiaire de zinc pour l'adhérence. Le retrait de ce système sans attaquer l'aluminium nécessite :
- Des chimies de décapage acide doux spécialisées spécifiquement formulées pour les systèmes chrome-sur-aluminium
- Une surveillance très étroite du processus (limites de temps, contrôle de température, inspection visuelle)
- L'acceptation qu'une certaine surface d'aluminium peut être sacrifiée et doit être restaurée par un usinage ultérieur
Pour les composants en aluminium de grande valeur, la préférence est souvent d'éviter entièrement le déchromage — le ponçage à la vapeur ou l'enlèvement mécanique précisément contrôlé à l'interface chrome/substrat peut être préféré au décapage chimique lorsque la tolérance dimensionnelle est critique.
Alliages de laiton et de cuivre
Le laiton est modérément compatible avec un déchromage contrôlé. Les principaux risques sont la dézincification (dissolution sélective du zinc du laiton en milieu acide) si les temps d'exposition sont excessifs, et la dissolution sélective du cuivre dans des conditions fortement oxydantes. Des temps de décapage contrôlés avec surveillance de la température de la solution et de la concentration en inhibiteur minimisent ces risques pour le déchromage décoratif des composants en laiton. La galvanoplastie inverse est préférée au décapage chimique pour un contrôle dimensionnel précis sur le laiton.
Intégration avec le flux de travail d'usinage et de rechromage CNC
Le déchromage est le plus précieux lorsqu'il est intégré dans un flux de travail de remise à neuf structuré qui restaure le composant à ses spécifications dimensionnelles et de surface d'origine.
La chaîne de processus de rénovation
Pour les composants en chrome dur (tiges hydrauliques, arbres de précision, alésages de cylindres) :
- Mesure dimensionnelle avant décapage : Enregistrer les dimensions de référence pour déterminer l'épaisseur réelle du chrome et l'état du substrat
- Élimination du chrome : Électrodéposition inverse pour contrôler l'enlèvement dimensionnel à ±0,010 mm du substrat
- Cuisson de déshydrogénation après décapage (si acier à haute résistance)
- Inspection du substrat : Mesure dimensionnelle, inspection des défauts de surface (fissures, piqûres, inclusions)
- Rectification ou tournage CNC : Restaurer le substrat à la géométrie pré-placage dans la marge de stock de re-placage spécifiée (généralement 0,025–0,050 mm par côté sous la cote finale du plan)
- Préparation de surface : Polir jusqu'à la Ra spécifiée avant placage
- Re-placage : Chrome dur appliqué pour atteindre la cote finale du plan
- Inspection après placage : Vérification dimensionnelle finale, contrôle de dureté, test d'adhérence
La précision de l'élimination du chrome affecte directement la précision de l'étape 5. Si le processus de décapage enlève un excès de substrat avec le chrome, l'étape de correction CNC doit enlever plus de matière pour récupérer la géométrie, réduisant la durée de vie utile du composant.
Défaillances d'intégration courantes
Décapage sans mesure : Démarrer une opération de décapage sans établir les dimensions de référence rend impossible la détermination de la quantité de métal du substrat enlevée avec le chrome. Le résultat est des dimensions de départ inconnues pour le re-placage, conduisant soit à un sous-placage (stock insuffisant pour atteindre la cote finale) soit à un sur-placage (nécessitant une rectification supplémentaire).
Correction CNC avant la cuisson de déshydrogénation : Pour l'acier à haute résistance, l'usinage du substrat avant la cuisson introduit de nouveaux concentrateurs de contraintes à la surface usinée avant que l'hydrogène absorbé n'ait été éliminé. La cuisson doit précéder tout usinage après décapage.
Re-placage sans inspection du substrat : Le chromage masque les défauts de surface du substrat. Après décapage, le substrat peut révéler des fissures, des piqûres ou de la corrosion qui n'étaient pas visibles auparavant. Le re-placage sur ces défauts sans réparation produit une surface plaquée qui échouera à cause du même défaut — gaspillant le coût du re-placage.
Principaux enseignements
- L'élimination du chrome dur (10–500 µm) nécessite des processus industriels: l'électrodéposition inverse est la méthode préférée pour les composants de précision ; le décapage chimique contrôlé est l'alternative pour les grandes surfaces ou les géométries plus simples. Les méthodes abrasives ne conviennent pas aux applications de chrome dur de précision.
- Le chrome décoratif nécessite l'élimination séquentielle des couches: couche de chrome d'abord, puis nickel, puis cuivre, chacune avec une chimie adaptée à cette couche spécifique — pas un processus de décapage unique.
- Le danger du chrome hexavalent (Cr⁶⁺) est la principale préoccupation de sécurité: ventilation adéquate, EPI complet, surveillance continue de l'air et traitement des déchets conforme à la réglementation sont des exigences non négociables pour toute opération d'élimination du chrome.
- La fragilisation par l'hydrogène est un risque critique pour l'acier à haute résistance (>1000 MPa): cuisson après décapage à 190°C pendant ≥23 heures selon ASTM B849 requise avant remise en service ou re-placage.
- Les substrats en aluminium nécessitent une chimie spécialisée: le décapage acide standard attaquera agressivement l'aluminium s'il n'est pas correctement formulé et surveillé ; de nombreux spécialistes de l'élimination du chrome ne traitent pas les substrats en aluminium avec les systèmes HCl standard.
- L'élimination du chrome n'est pas isolée — elle fait partie d'un flux de travail de rénovation qui comprend la mesure avant décapage, l'inspection après décapage, la récupération dimensionnelle CNC et le re-placage selon les spécifications du plan.
- À l'attention des équipes d'approvisionnement des équipementiers: spécifier l'élimination du chrome selon la norme applicable (AMS 2401 pour l'aérospatiale ; MIL-STD-1500 pour le militaire), inclure l'exigence de cuisson de déshydrogénation lorsque applicable, et exiger la certification de mesure dimensionnelle avant et après décapage pour les composants de précision.
Questions fréquemment posées
Quelle est la meilleure méthode pour enlever le chromage ?
La meilleure méthode dépend du type de chrome et des exigences du composant. Pour le chrome dur (10–500 µm) sur les composants de précision — tiges hydrauliques, arbres, surfaces de moules — l'électrodéposition inverse (dissolution anodique) est la méthode préférée : elle dissout sélectivement le chrome avec le meilleur contrôle dimensionnel (±0,005–0,010 mm réalisable) et une attaque minimale du substrat lorsque les paramètres sont correctement contrôlés. Le décapage chimique contrôlé avec de l'acide chlorhydrique inhibé est une alternative pour les substrats en acier où la précision est un peu moins critique. Pour le chrome décoratif mince (0,2–2 µm) sur les garnitures automobiles et les produits de consommation, le décapage chimique séquentiel adapté à chaque couche est approprié. Le sablage abrasif ne convient qu'aux surfaces non précises où la tolérance dimensionnelle n'est pas une contrainte.
L'élimination du chromage est-elle dangereuse ?
Oui, l'élimination du chrome implique de sérieux dangers pour la santé et l'environnement. La principale préoccupation est le chrome hexavalent (Cr⁶⁺) — présent dans les électrolytes d'acide chromique et libéré sous forme de brouillard respirable pendant le traitement électrochimique. Le Cr⁶⁺ est un cancérogène humain confirmé (Groupe 1 du CIRC) avec une PEL OSHA de 5 µg/m³. Les opérations d'élimination du chrome génèrent également de l'hydrogène gazeux (inflammable, explosif) et impliquent des acides concentrés (HCl, H₂SO₄) qui provoquent de graves brûlures. Des contrôles appropriés sont obligatoires : extraction dédiée des fumées, surveillance continue de l'air, EPI chimique complet, traitement et élimination des déchets dangereux conformes, et ventilation de l'hydrogène gazeux. L'élimination du chrome n'est pas appropriée pour le bricolage ou les environnements insuffisamment contrôlés.
Le chromage peut-il être enlevé sans endommager le métal de base ?
Oui, avec la méthode correcte et un contrôle de processus approprié. L'électrodéposition inverse est la méthode la plus protectrice pour le substrat en acier — lorsque la densité de courant, la concentration d'électrolyte et la température sont correctement réglées, le processus est hautement sélectif pour la dissolution du chrome avec une attaque minimale du substrat. Pour les substrats en aluminium, les systèmes de décapage acide standard endommageront le substrat ; des formulations spécialisées à faible teneur en acide ou alcalines sont requises, et même celles-ci nécessitent un suivi de processus très minutieux. Le principe clé est la compatibilité méthode-substrat : chaque combinaison substrat-revêtement nécessite un processus de décapage validé pour cette combinaison spécifique.
Quel est le risque de fragilisation par l'hydrogène lors du déchromage ?
La fragilisation par l'hydrogène est un risque structurel sérieux pour les composants en acier à haute résistance lors du déchromage. Le processus de décapage électrochimique génère de l'hydrogène atomique à la surface de l'acier qui diffuse dans le réseau cristallin de l'acier, réduisant sa ténacité à la rupture et sa résistance à la fatigue. La défaillance peut survenir soudainement et sans avertissement visible sous charge ou fatigue. Pour les aciers ayant une résistance à la traction supérieure à 1000 MPa (150 ksi), la norme ASTM B849 exige un étuvage à 190 °C (375 °F) pendant un minimum de 23 heures dans les 4 heures suivant la fin du décapage, afin de diffuser l'hydrogène absorbé avant le rechromage, l'usinage ou la mise en service. Cette exigence s'applique également à l'opération de chromage d'origine et au déchromage — tout traitement électrochimique de l'acier à haute résistance crée le risque de fragilisation par l'hydrogène.
Comment l'élimination du chrome est-elle intégrée à l'usinage CNC et au re-chromage ?
L'élimination du chrome est la première étape d'un processus de remise à neuf structuré : la mesure dimensionnelle avant décapage établit l'épaisseur initiale du chrome et l'état du substrat ; l'élimination est effectuée à ±0,010 mm près du substrat ; le revenu de déshydrogénation après décapage (si applicable) et l'inspection du substrat identifient tout défaut nécessitant une réparation ; la rectification ou le tournage CNC restaure la géométrie du substrat jusqu'à la marge d'usinage pour le re-chromage (généralement 0,025–0,050 mm par côté sous la cote finale du plan) ; la préparation de surface (polissage jusqu'à la Ra spécifiée) suit ; et le re-chromage dur amène la pièce à la cote finale du plan. La précision de l'élimination du chrome détermine la quantité de travail de correction CNC requise — un décapage agressif ou imprécis qui enlève du métal du substrat nécessite davantage de correction CNC, réduisant le nombre de cycles de remise à neuf que le composant peut supporter avant d'être mis au rebut.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage de précision CNC, traitement de surface et remise à neuf de composants dans les domaines des composants de vérins hydrauliques, des arbres de précision, de l'outillage industriel et des applications de chrome dur de qualité aérospatiale. Références techniques : ASTM B849 (Déshydrogénation des composants en chrome dur), ASTM B177 (Chromage dur), AMS 2401 (Chromage dur), MIL-STD-1500 (Électrodéposition du chrome), OSHA 1910.1026 (Chrome hexavalent dans l'industrie générale).
Vous recherchez des services de décapage et de re-chromage avec récupération de précision CNC ?
Chez CMS, nous intégrons l'élimination du chrome, l'inspection dimensionnelle après décapage, la rectification et le tournage CNC pour la récupération du substrat, et le re-chromage dur dans un flux de travail géré unique. Toutes les opérations de décapage sur acier à haute résistance incluent un revenu de déshydrogénation conformément à l'ASTM B849, et chaque travail est accompagné d'une certification dimensionnelle avant et après décapage.
[Demander un devis pour l'élimination du chrome et la remise à neuf →]


