
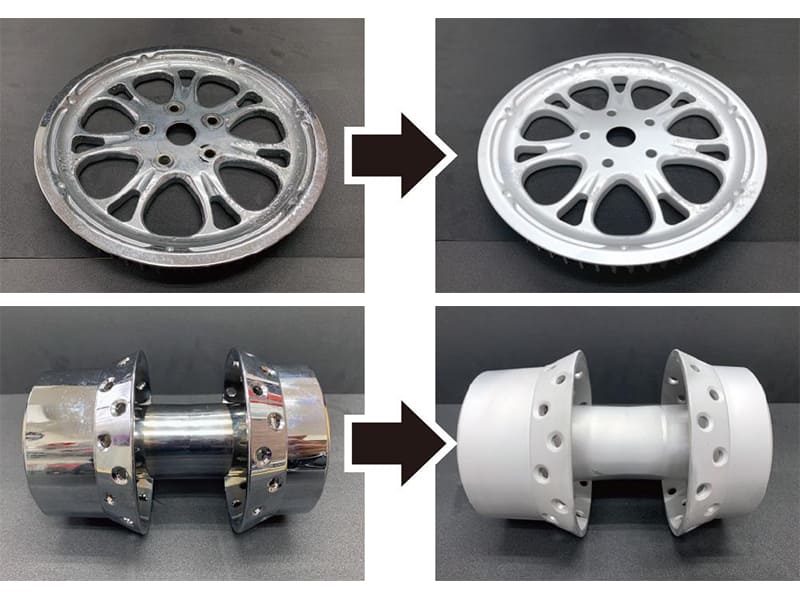
Hızlı Cevap: Krom kaplama üç endüstriyel yöntemden biriyle sökülür: ters elektrokaplama (en hassas olanı — biriktirme akımını tersine çevirerek kromu minimum alt taban hasarıyla çözeltiye geri çözer), kontrollü kimyasal sıyırma (çelik alt tabanlar için hidroklorik asit, diğerleri için özel formülasyonlar) veya aşındırıcı püskürtme (en hızlısı ancak boyutsal risk taşır). Yöntem seçimi kaplama türüne göre belirlenir — sert krom (10–500 µm, ~800–1000 HV) endüstriyel sınıf kimyasal veya elektrokimyasal süreçler gerektirir; dekoratif krom (nikel ve bakır katmanları üzerinde 0,2–2 µm) daha hafif kimyasal yöntemlerle sökülebilir. Tüm krom sökme süreçleri hekzavalent krom (Cr⁶⁺) tehlikeleri içerir ve uygun havalandırma, KKD ve atık arıtımı gerektirir.
Krom Kaplama Nedir ve Neden Sökülmesi Gerekir?
Krom kaplama, bir elektrolitik banyodaki krom iyonlarının elektrokimyasal indirgenmesi yoluyla bir alt taban üzerine — genellikle çelik, dökme demir, alüminyum veya pirinç — ince bir krom metali katmanı biriktiren bir elektrokaplama sürecidir. Krom katmanı şunları sağlar:
- Aşınma direnci: ~800–1000 HV sertliğindeki sert krom, hidrolik çubuklar, silindirler, takım tezgahı bileşenleri ve endüstriyel miller üzerindeki yüzey aşınmasını önemli ölçüde azaltır
- Korozyon direnci: Krom katmanı ve altındaki nikel katmanları (dekoratif krom sistemlerinde) neme ve oksidasyona karşı bariyer koruması sağlar
- Düşük sürtünme katsayısı: Özellikle hidrolik ve pnömatik sızdırmazlık yüzeyleri için değerlidir
- Dekoratif görünüm: Otomotiv kaplamalarında, tüketici ürünlerinde ve mimari donanımlarda kullanılan parlak, yansıtıcı yüzey
Mühendislik pratiğinde krom sökme dört ana senaryoda gereklidir:
Hasarlı kaplama sökme: Çatlamış, kırılmış, delamine olmuş veya düzensiz aşınmış krom, alt taban onarımı ve yeniden kaplamadan önce tamamen sökülmelidir — hasarlı bir krom yüzey üzerine kaplama yapmaya çalışmak zayıf yapışma üretir ve daha fazla arızayı hızlandırır.
Yeniden kaplama ve yenileme: Yüksek değerli bileşenler (hidrolik silindir çubukları, hassas miller, kalıp yüzeyleri) rutin olarak planlı bakım kapsamında sıyrılır ve yeniden kaplanır, genellikle bir bileşenin ömrü boyunca birçok kez. Aşınmış krom katmanını söküp yeniden kaplamadan önce alt tabanı hassas şekilde işlemek, değiştirmeden çok daha düşük maliyetle bileşen ömrünü uzatır.
Yüzey modifikasyonu: Krom kaplamadan alternatif bir yüzey işlemine (termal püskürtme, PVD kaplama, nitrürleme) geçmek, yeni kaplamanın yeterli yapışması için mevcut krom katmanının tamamen sökülmesini gerektirir.
Boyutsal düzeltme: Bir krom kaplama işlemi spesifikasyon dışı bir kaplama kalınlığı üretirse, boyutu düzeltmek için parça sıyrılmalı ve yeniden kaplamadan önce alt taban restore edilmelidir.
Tüm bu senaryolarda temel mühendislik gereksinimi aynıdır: krom katmanını alt taban malzemesine zarar vermeden veya boyutlarını kurtarılabilir toleransın ötesinde değiştirmeden tamamen sökmek.
Krom Kaplama Türleri ve Sökme Etkileri
Sökme stratejisi, süreç parametreleri ve risk seviyesi sert krom ile dekoratif krom için temelden farklıdır — kaplama türü için yanlış yaklaşımı seçmek, krom sökme arızalarının en yaygın kaynağıdır.
Sert Krom (Endüstriyel veya Fonksiyonel Krom)
Sert krom kaplama (endüstriyel krom olarak da adlandırılır), dekoratif kromdan daha yüksek akım yoğunluklarında ve daha düşük banyo sıcaklıklarında elektro-biriktirilir ve doğrudan alt taban üzerinde kalın, çok sert bir katman üretir. Özellikler:
- Kalınlık: Tipik olarak 10–500 µm; ağır hizmet uygulamaları (hidrolik çubuklar, piston çubukları) 50–150 µm taşıyabilir
- Sertlik: ~800–1000 HV (Vickers), sertleştirilmiş takım çeliğine benzer
- Yapı: Çelik veya dökme demir alt taban üzerine doğrudan uygulanan tek krom katmanı; ara nikel veya bakır katmanı yok
- Yapışma: Alt tabana çok güçlü mekanik ve metalurjik bağ
Kalınlık, sertlik ve doğrudan alt taban yapışmasının kombinasyonu sert kromu sökmeyi zorlaştırır. Kimyasal çözünme, katmanın yoğunluğu ve korozyon direnci nedeniyle yavaştır. Aşındırıcı sökme, önemli alt taban metali çıkarma riski olmadan tipik kalınlıklarda pratik değildir. Ters elektrokaplama standart endüstriyel yöntemdir çünkü alt tabana zarar verecek agresif koşullar gerektirmeden krom katmanına elektrokimyasal olarak seçici şekilde saldırır.
Yüksek mukavemetli çelik alt tabanlar için sökme sonrası risk: Krom sökmede kullanılan elektrokimyasal süreçler, sıyırma sırasında çelik alt tabana difüze olabilen atomik hidrojen üretir ve hidrojen gevrekleşmesine neden olur — yük altında gevrek kırılmaya yol açabilen kırılma tokluğu ve yorulma mukavemetinde azalma. ASTM B849 ve AMS 2401, yüksek mukavemetli çeliğin (> 1000 MPa / 150 ksi) sıyrılmasından sonra, parçaların servise döndürülmesinden veya yeniden kaplanmasından önce absorbe edilen hidrojeni difüze etmek için tavlama işlemlerini (tipik olarak minimum 190°C'de 23 saat) belirtir.
Dekoratif Krom (Kozmetik Krom)
Dekoratif krom kaplama, otomotiv kaplamalarında, banyo armatürlerinde, tüketici ürünlerinde ve mimari donanımlarda görülen parlak, yansıtıcı yüzeyi üretir. Yapı katmanlı bir sistemdir:
- Bakır astar: Yapışma ve düzleştirme için doğrudan ana metale uygulanır (tipik olarak 0,5–5 µm)
- Nikel katmanı: Korozyon direnci ve parlak yansıtıcı özellik sağlar (tipik olarak 5–30 µm; birden fazla nikel katmanı olabilir)
- Krom üst kaplama: Çok ince olup sertlik, yüzey koruması ve krom görünümü sağlar (0,2–2 µm)
Kaldırma işlemi, her katmanın sıralı olarak soyulmasını gerektirir — üç katmanın tamamını tek bir kimyasalla aynı anda kaldırmaya çalışmak, farklı soyma çözeltileri farklı metallere karşı seçici olduğundan büyük olasılıkla alt tabakaya zarar verir. İnce krom üst kaplama, kimyasal olarak veya hafif aşındırma ile nispeten kolayca kaldırılabilir; alttaki nikel ve bakır katmanları ise ayrı soyma adımları gerektirir.
| Mülkiyet | Sert Krom | Dekoratif Krom |
|---|---|---|
| Toplam krom kalınlığı | 10–500 µm | 0,2–2 µm |
| Katman yapısı | Yalnızca krom | Krom / Nikel / Bakır |
| Krom sertliği | ~800–1000 HV | ~600–800 HV |
| Sökme zorluğu | Yüksek | Orta |
| Tercih edilen sökme yöntemi | Ters elektrokaplama | Sıralı kimyasal sıyırma |
| Alt tabaka hasar riski | Orta (çelikte hidrojen gevrekleşmesi) | Düşük (işlem seçici ise) |
Krom Kaplama Sökme Yöntemleri
Ters Elektrokaplama (Anodik Çözünme)
Ters elektrokaplama, hassas bileşenlerden sert krom sökmede tercih edilen endüstriyel yöntemdir. İşlem elektrokaplama akımını tersine çevirir: krom kaplı parça katot yerine anot haline gelir ve elektrik alanı kromun parça yüzeyinden elektrolit çözeltisine geri çözünmesini sağlar.
İşlem parametreleri:
- Elektrolit: Tipik olarak kromik asit çözeltisi (suda CrO₃) veya özel karışık asit sistemleri; krom biriktirme için kullanılan aynı kimyasal
- Akım yoğunluğu: Tipik olarak 10–50 A/dm², krom kalınlığına ve sökme hızı gereksinimine göre ayarlanır
- Sıcaklık: 45–60°C
- Çözünme hızı: Parametrelere ve krom yoğunluğuna bağlı olarak yaklaşık 0,025–0,1 mm/saat
Avantajları:
- En seçici işlem — alt tabaka metallerine (çelik, nikel) saldırmadan kromu tercihen hedefler
- Çok hassas stok sökme kontrolü sağlar — boyutsal hedefleme için belirli bir derinliğe kadar sıyırabilir
- Parametreler doğru kontrol edildiğinde minimum alt tabaka boyutsal değişimi
- Aşındırıcı yöntemlerin erişemeyeceği karmaşık geometrilere (iç delikler, düzensiz yüzeyler) uygulanabilir
Sınırlamalar:
- Özel elektrokaplama ekipmanı gerektirir (doğrultucu, tank, ısıtma/soğutma, karıştırma)
- Altı değerlikli krom (Cr⁶⁺) elektroliti önemli sağlık ve çevre tehlikesi oluşturur — duman emme, tam KKD, atık su arıtımı gerektirir
- Yüksek mukavemetli çelik alt tabakalar için hidrojen gevrekleşmesi riski, sıyırma sonrası tavlama gerektirir
- Çok kalın sert krom birikintileri için yavaş sökme hızı
Kontrollü Kimyasal Sıyırma
Kimyasal sıyırma, uygulanan elektrik akımı olmadan krom katmanını çözmek için asit veya alkali çözeltiler kullanır. Kimyasal, hem alt tabaka malzemesine hem de krom katmanı tipine uygun olmalıdır.
Çelik üzerindeki sert krom için: –30% konsantrasyonunda hidroklorik asit (HCl) kromu etkili şekilde çözer, ancak krom katmanı bittiğinde sökme hassas şekilde durdurulmazsa açığa çıkan çeliğe de saldırır. İnhibitörlü HCl sistemleri, krom çözünmesinden sonra çelik saldırısını önemli ölçüde azaltan ve kontrolü iyileştiren özel korozyon inhibitörleri ekler. Çözelti renk değişiminin izlenmesi (Cr³⁺ biriktikçe renksizden sarı-yeşile) ve hidrojen gazı çıkışının durduğunun gözlemlenmesi pratik bitiş noktası göstergeleri sağlar.
Dekoratif krom için (krom üst kaplama): Ters akım veya hafif oksitleyici kimyasal çözeltiler, alt tabakadaki nikele önemli ölçüde saldırmadan ince krom katmanını seçici olarak sıyırabilir. Dekoratif krom sıyırma için özel formülasyonlar, özel kimyasal tedarikçilerinden yaygın olarak temin edilebilir.
Nikel katmanı için (krom söküldükten sonra): Nikel sıyırma çözeltileri tipik olarak sülfonasyon bazlı veya bakıra ya da temel çeliğe saldırmadan nikeli çözen özel seçici kimyasallardır.
Alt tabaka uyumluluğu:
- Çelik: Uygun inhibitörler ve işlem izleme ile kontrollü asit sıyırma mümkündür. Yüksek mukavemetli çelik, sıyırma sonrası hidrojen gevrekleşmesi tavlaması gerektirir.
- Alüminyum: Hidroklorik asit ile kesinlikle uyumsuz (hızlı, kontrolsüz saldırı). Alüminyum alt tabakalar, alt tabaka hasarını önlemek için özel düşük asitli veya alkali sıyırma kimyasalları ve aşırı işlem izleme gerektirir. Birçok krom sökme tedarikçisi, standart HCl sistemleriyle alüminyum alt tabakaları işlemez.
- Pirinç ve bakır alaşımları: Kontrollü asit sistemleriyle orta derecede uyumludur; dezinkifikasyon riski (pirinçten çinkonun seçici çözünmesi) maruz kalma süresini sınırlar.
Aşındırıcı Sökme (Mekanik Sıyırma)
Aşındırıcı yöntemler kumlama, ortam püskürtme (cam bilyeler, alüminyum oksit, çelik bilye) ve taşlamayı içerir — bunların tümü kromu kimyasal veya elektrokimyasal çözünme yerine mekanik darbe veya kesme yoluyla fiziksel olarak söker.
Pratik uygulama: Aşındırıcı sökme en çok hassas olmayan yüzeyler, boyutsal kontrolün ikincil olduğu geniş alan sıyırma ve termal püskürtme işlemleriyle yeniden kaplama hazırlığı (bir miktar yüzey pürüzlendirmenin istenildiği durumlar) için uygundur. Hidrolik çubuklar, hassas delikler veya sıkı boyutsal toleransa sahip herhangi bir yüzey için nadiren uygundur.
Boyutsal risk: Aşındırıcı işlemler, ortam sertliğine, basınca, açıya ve yüzey geometrisine bağlı olarak öngörülemeyen oranlarda kromun yanı sıra alt tabaka metalini de söker. Alt tabaka boyutsal kaybının 0,05–0,1 mm altında kontrol edilmesi zordur; bu, yeniden kaplama stok paylarının yan başına 0,025–0,050 mm aralığında belirtildiği çoğu fonksiyonel sert krom uygulaması için kabul edilemez.
Yüzey pürüzlülüğü değişimi: Kumlama, orijinal işlenmiş yüzeyden daha pürüzlü bir yüzey oluşturur. Sızdırmazlık yüzeyleri ve hassas delikler için, bu pürüzlülük sıyırma sonrası işleme ile giderilmelidir; bu da ek proses adımları ve maliyet anlamına gelir.
Ultrasonik Destekli Sıyırma
Ultrasonik temizleme tankları, yüzeylerde çöken ve partikülleri yerinden çıkararak yüzey filmlerini gevşeten mikroskobik kavitasyon baloncukları oluşturmak için yüksek frekanslı akustik enerji (tipik olarak 20–40 kHz) kullanır. Ultrasonik destek, çözeltinin karmaşık geometrik özelliklerle temasını iyileştirerek ve oluşan reaksiyon ürünlerini yüzeyden uzaklaştırarak kimyasal sıyırmayı hızlandırabilir. Bağımsız bir krom giderme yöntemi değildir — dişli, kör delikli ve karmaşık iç özelliklere sahip parçalar için kimyasal veya elektrokimyasal prosesleri tamamlayıcı niteliktedir.
Evsel ve DIY Yöntemler
Çeşitli evsel kimyasallar (kabartma tozu, sirke, çamaşır suyu, ticari otomotiv temizleyicileri) çevrimiçi kaynaklarda krom giderme yöntemleri olarak tartışılmaktadır. Bunların endüstriyel sert krom kaplamalar üzerinde etkinliği ihmal edilebilir düzeydedir ve ince dekoratif krom üzerinde bile etkinliği sınırlıdır — kimyasal çözünme için gereken temas süresi evsel bir ortamda pratik olandan çok daha uzundur ve sonuçlar son derece tutarsızdır. Daha da önemlisi, birçok krom giderme bağlamı otomotiv kaplamalarındaki ince dekoratif kromu içerir; burada alüminyum oksit bileşikleri veya plastik medya ile hafif parlatma, kritik olmayan uygulamalar için kabul edilebilir sonuçlar üretebilir.
Herhangi bir hassas bileşen, fonksiyonel yüzey veya endüstriyel sert krom uygulaması için DIY yöntemleri uygun değildir. Alt tabaka hasarı riski, kasıtsız Cr⁶⁺ maruziyetinden kaynaklanan sağlık tehlikeleri ve prosesin kontrol edilememesi, profesyonel endüstriyel işlemeyi doğru yaklaşım haline getirmektedir.
Yöntem Karşılaştırma ve Seçim Referansı
| Yöntem | Sert Krom | Dekoratif Krom | Boyutsal Kontrol | Alt Tabaka Riski | Göreceli Maliyet |
|---|---|---|---|---|---|
| Ters elektrokaplama | Mükemmel | İyi | Mükemmel (±0,005 mm) | Düşük (kontrollü ise) | Yüksek |
| Kimyasal sıyırma | İyi (çelik) | İyi | İyi (izleme ile) | Orta-Yüksek (Al) | Orta |
| Aşındırıcı kumlama | Orta | İyi | Zayıf | Orta | Düşük |
| Ultrasonik destekli | Tamamlayıcı | Tamamlayıcı | N/A (yalnızca destekleyici) | Düşük | Düşük–Orta |
| DIY yöntemleri | Etkili değil | Sınırlı | Yok | Yüksek | Çok Düşük |
Güvenlik: Hekzavalent Krom ve Proses Tehlikeleri
Krom giderme, ilgili elektrokimyasal prosesler ve krom bileşiklerinin toksisitesi nedeniyle imalattaki en tehlikeli operasyonlardan biridir.
Hekzavalent Krom (Cr⁶⁺) Tehlikesi
Hekzavalent krom — kromik asit elektrolitlerinde bulunan ve elektrokimyasal işleme sırasında duman olarak salınan form — IARC tarafından Grup 1 (kesin insan kanserojeni) olarak sınıflandırılan bir insan kanserojenidir ve solunum yoluyla maruziyetten kaynaklanan birincil mesleki risk solunum yolu kanserleridir. OSHA'nın genel endüstride Cr⁶⁺ için izin verilen maruziyet limiti (PEL), 8 saatlik zaman ağırlıklı ortalama olarak 5 µg/m³ olup, eylem seviyesi 2,5 µg/m³'tür.
Ters elektrokaplama sırasında duman oluşumu, en yüksek maruziyet riski senaryosudur. Kromik asit elektroliti içinden yükselen hidrojen baloncukları, çözelti yüzeyinden tankın üzerindeki havaya Cr⁶⁺ sisi taşır. Bu, aşağıdakileri gerektirir:
- İşleme sırasında kapalı veya yerel egzozlu tank kapakları
- Scrubber veya filtrelere yönlendirilen özel duman egzozu
- Operatör bölgesinde sürekli hava izleme
- Tam solunum koruması (minimum OV/P100 kombinasyon kartuşlu yarım yüz respiratörü; yüksek maruziyet senaryoları için beslemeli hava)
- Tüm kimyasal kullanımı için kimyasala dayanıklı eldivenler, yüz siperleri ve koruyucu giysiler
Asit Yanıkları
HCl ve diğer krom sıyırma çözeltileri, cilt ve gözlerle temas halinde ciddi yanıklara neden olur. Acil göz yıkama istasyonları ve güvenlik duşları tüm krom giderme iş istasyonlarında derhal erişilebilir olmalı ve tüm kimyasal kullanım operasyonları için tam kişisel koruyucu ekipman (kimyasala dayanıklı eldivenler, yüz siperi, asit dayanıklı önlük) zorunludur.
Hidrojen Gazı
Elektrokimyasal prosesler (hem orijinal krom kaplama hem de ters sıyırma), hidrojen iyonlarının indirgenmesi yoluyla katotta hidrojen gazı üretir. Hidrojen son derece yanıcıdır ve havada geniş bir patlama aralığına sahiptir (hacimce %4–75). Krom giderme tankları, açık tank alanlarının üzerinde hiçbir elektrik anahtarı veya çıplak aydınlatma armatürü bulunmayan, tutuşma kaynaklarından arındırılmış havalandırılan alanlarda bulunmalıdır. Kapalı veya kısmen kapalı işleme alanları için gaz algılama izleme uygundur.
Atık Arıtma ve Mevzuata Uygunluk
Krom giderme operasyonlarından kaynaklanan kromik asit atığı, Amerika Birleşik Devletleri'ndeki RCRA (Kaynak Koruma ve Geri Kazanım Yasası) düzenlemeleri kapsamında listelenmiş tehlikeli atıktır — özellikle F006 (elektrokaplama operasyonlarından hekzavalent krom). Bertaraf veya deşarj öncesi standart arıtma sırası, Cr⁶⁺'nın Cr³⁺'ya indirgenmesi ve ardından çöktürme ile pH ayarıdır. Krom giderme operasyonları tehlikeli atık manifestolarını muhafaza etmeli, lisanslı tehlikeli atık taşıyıcıları kullanmalı ve herhangi bir çözelti deşarjı için geçerli atık su ön arıtma standartlarına uymalıdır.
Alt Tabakaya Özgü Mühendislik Değerlendirmeleri
Çelik (En Uyumlu)
Karbon ve alaşımlı çelikler, krom giderme için en uyumlu alt tabakalardır. Kullanılan elektrokimyasal ve kimyasal prosesler çelik için iyi karakterize edilmiş ve kontrol edilebilirdir. Başlıca risk, yüksek mukavemetli çelik bileşenler için gerçek ve ciddi bir mühendislik endişesi olan hidrojen gevrekleşmesidir.
Hidrojen gevrekleşmesi protokolü:
- Çekme mukavemeti > 1000 MPa (150 ksi) olan çeliklerden — 4340, 300M, tepe yaşlanma durumundaki 17-4PH ve benzeri yüksek mukavemetli yapısal çelikler dahil — imal edilen parçalar, emilen hidrojeni difüze etmek için sıyırma sonrası tavlanmalıdır
- ASTM B849 tavlama gereksinimini belirtir: tipik olarak 190°C (375°F), sıyırma tamamlandıktan sonraki 4 saat içinde minimum 23 saat
- Hidrojen gevrekleşmesi hasarı muayene ile görünmez; hasar yük veya yorulma altında aniden meydana gelir. Tavlama gereksinimi isteğe bağlı değildir.
Alüminyum
Alüminyum altlıklar temel olarak farklı bir zorluk sunar çünkü alüminyum, standart krom sıyırma işlemlerinde kullanılan asidik ve alkalin koşullarla kimyasal olarak reaktiftir. Standart hidroklorik asit krom sıyırma, sıyırma tam olarak krom-altlık arayüzünde durdurulmazsa alüminyuma hızla saldırır ve onu çözer — üretimde imkansız bir kontrol seviyesi.
Alüminyum üzerindeki krom tipik olarak, yapışma için bir çinko ara katmanı oluşturan bir ara çinko kaplama işlemi yoluyla uygulanır. Bu sistemi alüminyuma saldırmadan kaldırmak şunları gerektirir:
- Krom-alüminyum sistemleri için özel olarak formüle edilmiş özelleşmiş hafif asit sıyırma kimyasalları
- Çok yakın proses izleme (süre sınırları, sıcaklık kontrolü, görsel muayene)
- Bir miktar alüminyum yüzeyinin feda edilebileceği ve sonraki işleme ile restore edilmesi gerektiği kabulü
Yüksek değerli alüminyum bileşenler için, genellikle krom şeritten tamamen kaçınılması tercih edilir — boyutsal tolerans kritik olduğunda, şerit/alt tabaka arayüzünde buhar honlama veya hassas kontrollü mekanik uzaklaştırma kimyasal şeritten daha çok tercih edilebilir.
Pirinç ve Bakır Alaşımları
Pirinç, kontrollü krom uzaklaştırma ile orta düzeyde uyumludur. Başlıca riskler, maruz kalma süreleri aşırı olduğunda dezinkifikasyon (asidik ortamlarda pirinçten seçici çinko çözünmesi) ve güçlü oksitleyici koşullarda seçici bakır çözünmesidir. Çözelti sıcaklığı ve inhibitör konsantrasyonunun izlenmesiyle kontrollü şerit süreleri, pirinç bileşenlerden dekoratif krom uzaklaştırma için bu riskleri en aza indirir. Pirinç üzerinde hassas boyutsal kontrol için kimyasal şeritten ziyade ters elektrokaplama tercih edilir.
CNC İşleme ve Yeniden Kaplama İş Akışı ile Entegrasyon
Krom uzaklaştırma, bileşeni orijinal boyutsal ve yüzey özelliklerine geri döndüren yapılandırılmış bir yenileme iş akışına entegre edildiğinde en değerlidir.
Yenileme Süreç Zinciri
Sert krom bileşenler için (hidrolik çubuklar, hassas miller, silindir delikleri):
- Şerit öncesi boyutsal ölçüm: Gerçek krom kalınlığını ve alt tabaka durumunu belirlemek için temel boyutları kaydedin
- Krom uzaklaştırma: Alt tabakanın ±0,010 mm'si içinde boyutsal uzaklaştırmayı kontrol etmek için ters elektrokaplama
- Şerit sonrası hidrojen gevrekleşmesi tavlaması (yüksek mukavemetli çelik ise)
- Alt tabaka muayenesi: Boyutsal ölçüm, yüzey kusur muayenesi (çatlaklar, çukurcuklar, kalıntılar)
- CNC taşlama veya tornalama: Alt tabakayı belirtilen yeniden kaplama stok payı içinde kaplama öncesi geometriye geri döndürün (tipik olarak bitmiş çizim boyutunun altında her taraf için 0,025–0,050 mm)
- Yüzey hazırlığı: Kaplamadan önce belirtilen Ra'ya cilalayın
- Yeniden kaplama: Nihai çizim boyutuna ulaşmak için sert krom uygulanır
- Kaplama sonrası muayene: Nihai boyutsal doğrulama, sertlik kontrolü, yapışma testi
Krom uzaklaştırmanın hassasiyeti doğrudan adım 5'in doğruluğunu etkiler. Şerit işlemi kromla birlikte fazla alt tabakayı da uzaklaştırırsa, CNC düzeltme adımı geometriyi kurtarmak için daha fazla malzeme uzaklaştırmalıdır ve bileşenin kullanılabilir hizmet ömrünü azaltır.
Yaygın Entegrasyon Hataları
Ölçüm yapmadan şerit alma: Temel boyutları belirlemeden bir şerit işlemine başlamak, kromla birlikte ne kadar alt tabaka metalinin uzaklaştırıldığını belirlemeyi imkansız kılar. Sonuç, yeniden kaplama için bilinmeyen başlangıç boyutlarıdır ve bu da ya eksik kaplamaya (nihai boyuta ulaşmak için yetersiz stok) ya da aşırı kaplamaya (ek taşlama gerektiren) yol açar.
Hidrojen gevrekleşmesi tavlamasından önce CNC düzeltmesi: Yüksek mukavemetli çelik için, tavlamadan önce alt tabakayı işlemek, emilen hidrojen uzaklaştırılmadan önce işlenmiş yüzeyde yeni gerilme yükselticileri oluşturur. Tavlama, herhangi bir şerit sonrası işlemeden önce yapılmalıdır.
Alt tabaka muayenesi olmadan yeniden kaplama: Krom kaplama, alt tabaka yüzey kusurlarını maskeler. Şeritten sonra alt tabaka, daha önce görünmeyen çatlaklar, çukurcuklar veya korozyonu ortaya çıkarabilir. Bu kusurların üzerine onarım yapılmadan yeniden kaplama, aynı kusurdan dolayı başarısız olacak bir kaplanmış yüzey üretir — yeniden kaplama maliyetini boşa harcar.
Önemli Noktalar
- Sert krom uzaklaştırma (10–500 µm) endüstriyel prosesler gerektirir: ters elektrokaplama hassas bileşenler için tercih edilen yöntemdir; kontrollü kimyasal şerit alma, geniş alanlı veya daha basit geometri için alternatiftir. Aşındırıcı yöntemler hassas sert krom uygulamaları için uygun değildir.
- Dekoratif krom sıralı katman uzaklaştırma gerektirir: önce krom üst kaplama, sonra nikel, sonra bakır, her biri o belirli katmana uygun kimyasalla — tek şeritli bir işlem değil.
- Hekzavalent krom (Cr⁶⁺) tehlikesi baskın güvenlik endişesidir: yeterli havalandırma, tam KKD, sürekli hava izleme ve mevzuata uygun atık arıtma, herhangi bir krom uzaklaştırma işlemi için tartışılmaz gereksinimlerdir.
- Hidrojen gevrekleşmesi yüksek mukavemetli çelik (>1000 MPa) için kritik bir risktir: ASTM B849'a göre 190°C'de ≥23 saat şerit sonrası tavlama, hizmete döndürülmeden veya yeniden kaplanmadan önce gereklidir.
- Alüminyum alt tabakalar özel kimya gerektirir: standart asit şerit, uygun şekilde formüle edilmez ve izlenmezse alüminyuma agresif bir şekilde saldırır; birçok krom uzaklaştırma uzmanı alüminyum alt tabakaları standart HCl sistemleriyle işlemez.
- Krom uzaklaştırma izole değildir — şerit öncesi ölçüm, şerit sonrası muayene, CNC boyutsal kurtarma ve çizim spesifikasyonuna göre yeniden kaplama içeren bir yenileme iş akışının parçasıdır .
- OEM tedarik ekipleri için: krom uzaklaştırmayı geçerli standarda göre belirtin (havacılık için AMS 2401; askeri için MIL-STD-1500), uygulanabilir olduğunda hidrojen gevrekleşmesi tavlama gereksinimini ekleyin ve hassas bileşenler için şerit öncesi ve sonrası boyutsal ölçüm sertifikasyonu talep edin.
Sık Sorulan Sorular
Krom kaplamayı çıkarmak için en iyi yöntem nedir?
En iyi yöntem krom tipine ve bileşen gereksinimlerine bağlıdır. Hassas bileşenler üzerindeki sert krom (10–500 µm) için — hidrolik çubuklar, miller, kalıp yüzeyleri — ters elektrokaplama (anodik çözünme) tercih edilen yöntemdir: parametreler doğru kontrol edildiğinde kromu en yüksek boyutsal kontrolle (±0,005–0,010 mm elde edilebilir) seçici olarak çözer ve alt tabakaya minimum saldırı yapar. İnhibitörlü hidroklorik asit ile kontrollü kimyasal şerit alma, hassasiyetin biraz daha az kritik olduğu çelik alt tabakalar için bir alternatiftir. Otomotiv trimleri ve tüketici ürünleri üzerindeki ince dekoratif krom (0,2–2 µm) için, her katmana uygun sıralı kimyasal şerit alma uygundur. Aşındırıcı püskürtme yalnızca boyutsal toleransın kısıtlayıcı olmadığı hassas olmayan yüzeyler için uygundur.
Krom kaplama uzaklaştırma tehlikeli midir?
Evet, krom giderme ciddi sağlık ve çevre tehlikeleri içerir. Birincil endişe, kromik asit elektrolitlerinde bulunan ve elektrokimyasal işlem sırasında solunabilir bir sis olarak açığa çıkan hekzavalent kromdur (Cr⁶⁺). Cr⁶⁺, OSHA PEL değeri 5 µg/m³ olan, kanıtlanmış bir insan kanserojenidir (IARC Grup 1). Krom giderme işlemleri ayrıca hidrojen gazı (yanıcı, patlayıcı) üretir ve ciddi yanıklara neden olan konsantre asitler (HCl, H₂SO₄) içerir. Uygun kontroller zorunludur: özel duman emme, sürekli hava izleme, tam kimyasal KKD, tehlikeli atık arıtma ve bertaraf uyumluluğu ve hidrojen gazı havalandırması. Krom giderme, DIY veya yetersiz kontrol edilen ortamlar için uygun değildir.
Krom kaplama, ana metale zarar vermeden çıkarılabilir mi?
Evet, doğru yöntem ve uygun proses kontrolü ile. Ters elektrokaplama, çelik için en fazla alt tabakayı koruyan yöntemdir — akım yoğunluğu, elektrolit konsantrasyonu ve sıcaklık doğru ayarlandığında, işlem krom çözünmesi için son derece seçicidir ve alt tabakaya minimum saldırı gösterir. Alüminyum alt tabakalar için standart asit soyma sistemleri alt tabakaya zarar verir; özel düşük asitli veya alkali formülasyonlar gereklidir ve bunlar bile çok dikkatli proses izleme gerektirir. Anahtar ilke, yöntem-alt tabaka uyumluluğudur: her alt tabaka-kaplama kombinasyonu, o spesifik kombinasyon için doğrulanmış bir soyma prosesi gerektirir.
What is the risk of hydrogen embrittlement during chrome removal?
Hydrogen embrittlement is a serious structural risk for high-strength steel components during chrome removal. The electrochemical stripping process generates atomic hydrogen at the steel surface that diffuses into the steel lattice, reducing its fracture toughness and fatigue strength. Failure can occur suddenly and without visible warning under load or fatigue. For steels with tensile strength above 1000 MPa (150 ksi), ASTM B849 requires baking at 190°C (375°F) for a minimum of 23 hours within 4 hours of strip completion, to diffuse out absorbed hydrogen before re-plating, machining, or service. This requirement applies equally to the original chrome plating operation and to chrome removal — any electrochemical processing of high-strength steel creates the hydrogen embrittlement risk.
How is chrome plating removal integrated with CNC machining and re-plating?
Chrome removal is the first step in a structured refurbishment workflow: pre-strip dimensional measurement establishes the starting chrome thickness and substrate condition; removal is performed to within ±0.010 mm of the substrate; post-strip hydrogen baking (if applicable) and substrate inspection identify any defects requiring repair; CNC grinding or turning restores the substrate geometry to the replating stock allowance (typically 0.025–0.050 mm per side below finished print dimension); surface preparation (polishing to specified Ra) follows; and hard chrome replating brings the part to final print dimension. The precision of chrome removal determines how much CNC correction work is required — aggressive or imprecise stripping that removes substrate metal requires more CNC correction, reducing the number of refurbishment cycles the component can sustain before it must be scrapped.
Written by the CMS engineering team with 15+ years of precision CNC machining, surface treatment, and component refurbishment experience across hydraulic cylinder components, precision shafts, industrial tooling, and aerospace-grade hard chrome applications. Technical references: ASTM B849 (Embrittlement Relief of Hard Chrome Components), ASTM B177 (Hard Chrome Plating), AMS 2401 (Hard Chrome Plating), MIL-STD-1500 (Electrodeposition of Chromium), OSHA 1910.1026 (Hexavalent Chromium in General Industry).
Sourcing Chrome Stripping and Re-Plating Services With Precision CNC Recovery?
At CMS, we integrate chrome removal, post-strip dimensional inspection, CNC grinding and turning for substrate recovery, and hard chrome replating in a single managed workflow. All high-strength steel stripping operations include hydrogen embrittlement baking per ASTM B849, and every job is supported by pre- and post-strip dimensional certification.
[Request a chrome removal and refurbishment quote →]


