
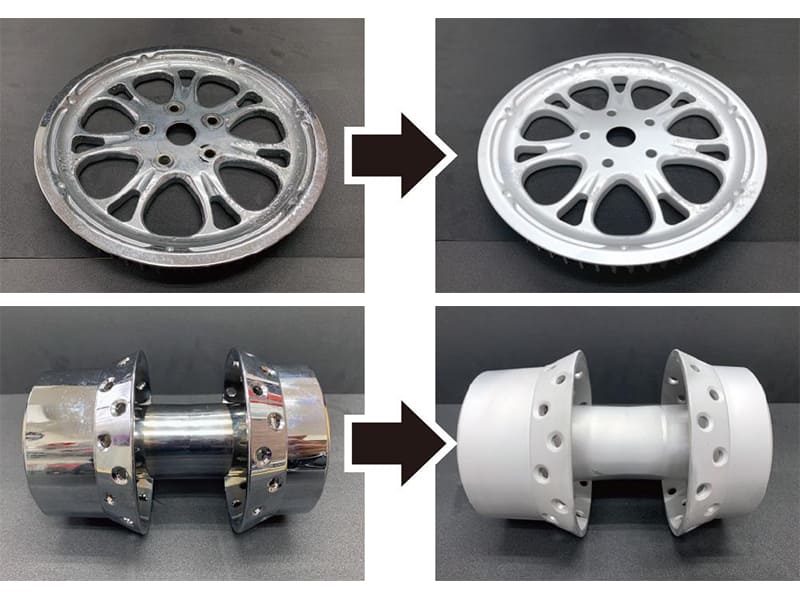
Respuesta rápida: El cromado se elimina mediante uno de estos tres métodos industriales: galvanoplastia inversa (el más preciso — invierte la corriente de deposición para disolver el cromo y devolverlo a la solución con un daño mínimo al sustrato), decapado químico controlado (ácido clorhídrico para sustratos de acero, formulaciones especializadas para otros) o chorro abrasivo (el más rápido, pero con riesgo de alteración dimensional). La elección del método depende del tipo de recubrimiento: el cromo duro (10-500 µm, ~800-1000 HV) requiere procesos químicos o electroquímicos de grado industrial; el cromo decorativo (0,2-2 µm sobre capas de níquel y cobre) puede eliminarse con métodos químicos más suaves. Todos los procesos de eliminación del cromo conllevan riesgos relacionados con el cromo hexavalente (Cr⁶⁺) y requieren una ventilación adecuada, EPI y un tratamiento adecuado de los residuos.
¿Qué es el cromado y por qué hay que eliminarlo?
El cromado es un proceso de galvanoplastia que consiste en depositar una fina capa de cromo metálico sobre un sustrato —normalmente acero, hierro fundido, aluminio o latón— mediante la reducción electroquímica de iones de cromo en un baño electrolítico. La capa de cromo proporciona:
- Resistencia al desgaste: El cromado duro, con una dureza de entre 800 y 1000 HV aproximadamente, reduce significativamente el desgaste superficial de los vástagos hidráulicos, los cilindros, los componentes de máquinas-herramienta y los ejes industriales.
- Resistencia a la corrosión: La capa de cromo y las capas de níquel subyacentes (en los sistemas de cromado decorativo) proporcionan una protección de barrera contra la humedad y la oxidación.
- Bajo coeficiente de fricción: Especialmente adecuado para superficies de sellado hidráulicas y neumáticas
- Aspecto decorativo: El acabado brillante y reflectante que se utiliza en los embellecedores de los vehículos, los productos de consumo y los herrajes arquitectónicos
La eliminación del cromo resulta necesaria en cuatro situaciones principales en la práctica de la ingeniería:
Eliminación del recubrimiento dañado: El cromo que presente grietas, desconchones, deslaminación o un desgaste irregular debe eliminarse por completo antes de reparar el sustrato y volver a aplicar el recubrimiento; intentar aplicar el recubrimiento sobre una superficie cromada dañada provoca una mala adhesión y acelera el deterioro posterior.
Rechapado y restauración: Los componentes de alto valor (vástagos de cilindros hidráulicos, ejes de precisión, superficies de moldes) se someten habitualmente a un proceso de decapado y recubrimiento como parte del mantenimiento programado, a menudo en numerosas ocasiones a lo largo de su vida útil. La eliminación de la capa de cromo desgastada y el mecanizado preciso del sustrato antes del recubrimiento prolongan la vida útil del componente a un coste mucho menor que el de su sustitución.
Modificación de la superficie: El cambio del cromado a un tratamiento superficial alternativo (proyección térmica, recubrimiento PVD, nitruración) requiere la eliminación completa de la capa de cromo existente para garantizar una adhesión adecuada del nuevo recubrimiento.
Corrección dimensional: Si en un proceso de cromado se obtiene un espesor de recubrimiento fuera de las especificaciones, es necesario decapar la pieza y restaurar el sustrato antes de volver a aplicar el recubrimiento para corregir la dimensión.
En todos estos casos, el requisito técnico fundamental es el mismo: eliminar por completo la capa de cromo sin dañar el material del sustrato ni alterar sus dimensiones más allá de los límites de tolerancia recuperables.
Tipos de cromado y sus implicaciones a la hora de eliminarlo
La estrategia de eliminación, los parámetros del proceso y el nivel de riesgo difieren fundamentalmente entre el cromo duro y el cromo decorativo; elegir un enfoque inadecuado para el tipo de recubrimiento es la causa más habitual de los fallos en la eliminación del cromo.
Cromo duro (cromo industrial o funcional)
El cromado duro (también denominado «cromado industrial») se deposita por electrodeposición a densidades de corriente más altas y a temperaturas del baño más bajas que el cromado decorativo, lo que da lugar a una capa gruesa y muy dura directamente sobre el sustrato. Características:
- Espesor: Normalmente, entre 10 y 500 µm; en aplicaciones de alta resistencia (barras hidráulicas, vástagos de pistón) pueden alcanzar entre 50 y 150 µm
- Dureza: ~800–1000 HV (Vickers), comparable al acero para herramientas templado
- Estructura: Capa única de cromo aplicada directamente sobre el sustrato de acero o hierro fundido; sin capas intermedias de níquel ni cobre
- Adhesión: Uniaión mecánica y metalúrgica muy fuerte con el sustrato
La combinación de espesor, dureza y adhesión directa al sustrato hace que el cromo duro sea difícil de eliminar. La disolución química es lenta debido a la densidad de la capa y a su resistencia a la corrosión. La eliminación mediante abrasión no es viable con los espesores habituales sin correr el riesgo de eliminar una cantidad significativa de metal del sustrato. La galvanoplastia inversa es el método industrial estándar precisamente porque ataca selectivamente la capa de cromo de forma electroquímica sin requerir las condiciones agresivas que dañarían el sustrato.
Riesgo tras la retirada en sustratos de acero de alta resistencia: Los procesos electroquímicos utilizados en la eliminación del cromo generan hidrógeno atómico que puede difundirse en el sustrato de acero durante el decapado, provocando fragilización por hidrógeno —una reducción de la tenacidad a la fractura y de la resistencia a la fatiga que puede dar lugar a una fractura frágil bajo carga—. Las normas ASTM B849 y AMS 2401 especifican tratamientos de recocido (normalmente a 190 °C durante un mínimo de 23 horas) tras el decapado de acero de alta resistencia (> 1000 MPa / 150 ksi) para que se difunda el hidrógeno absorbido antes de que las piezas vuelvan a ponerse en servicio o se vuelvan a recubrir.
Cromo decorativo (cromo cosmético)
El cromado decorativo proporciona el acabado brillante y reflectante que se aprecia en los embellecedores de los automóviles, los accesorios de baño, los productos de consumo y los herrajes arquitectónicos. Su estructura consiste en un sistema de capas:
- Capa base de cobre: Se aplica directamente sobre el metal base para garantizar la adherencia y la nivelación (normalmente entre 0,5 y 5 µm)
- Capa de níquel: Aporta resistencia a la corrosión y un aspecto brillante y reflectante (5-30 µm, típicamente; puede consistir en varias capas de níquel)
- Capa superior de cromo: Muy fina, aporta dureza, protección superficial y un aspecto cromado (0,2-2 µm)
Para su eliminación es necesario decapar cada capa de forma secuencial; intentar eliminar las tres capas simultáneamente con un único producto químico probablemente dañe el sustrato, ya que las diferentes soluciones de decapado son selectivas para distintos metales. La fina capa superior de cromo puede eliminarse químicamente o mediante una ligera abrasión con relativa facilidad; las capas subyacentes de níquel y cobre requieren, a su vez, pasos de decapado independientes.
| Propiedad | Cromo duro | Cromo decorativo |
|---|---|---|
| Espesor total del cromado | 10–500 µm | 0,2–2 µm |
| Estructura por capas | Solo en Chrome | Cromo / Níquel / Cobre |
| Dureza del cromo | ~800–1000 HV | ~600–800 HV |
| Dificultad de extracción | Alta | Moderado |
| Método de eliminación recomendado | Galvanoplastia inversa | Descapado químico secuencial |
| Riesgo de daños en el sustrato | Medio (fragilización por hidrógeno en el acero) | Bajo (si el proceso es selectivo) |
Métodos para eliminar el cromado
Galvanoplastia inversa (disolución anódica)
La galvanoplastia inversa es el método industrial preferido para eliminar el cromo duro de los componentes de precisión. El proceso invierte la corriente de galvanoplastia: la pieza cromada pasa a ser el ánodo en lugar del cátodo, y el campo eléctrico provoca la disolución del cromo de la superficie de la pieza de vuelta a la solución electrolítica.
Parámetros del proceso:
- Electrolito: Normalmente, una solución de ácido crómico (CrO₃ en agua) o sistemas patentados de ácidos mixtos; la misma composición química que se utiliza para la deposición de cromo.
- Densidad de corriente: normalmente entre 10 y 50 A/dm², ajustada en función del espesor del cromo y de los requisitos de velocidad de eliminación.
- Temperatura: 45–60 °C
- Velocidad de disolución: entre 0,025 y 0,1 mm/hora aproximadamente, en función de los parámetros y la densidad del cromo
Ventajas:
- Proceso de máxima selectividad: actúa preferentemente sobre el cromo sin atacar los metales del sustrato subyacente (acero, níquel)
- Permite un control muy preciso de la eliminación de material: puede realizar un desbaste hasta una profundidad específica para alcanzar las dimensiones deseadas
- Variación mínima de las dimensiones del sustrato cuando los parámetros se controlan correctamente
- Aplicable a geometrías complejas (agujeros internos, superficies irregulares) a las que los métodos abrasivos no pueden acceder
Limitaciones:
- Requiere equipo especializado de galvanoplastia (rectificador, cuba, sistema de calefacción/refrigeración, agitación)
- El electrolito de cromo hexavalente (Cr⁶⁺) supone un riesgo significativo para la salud y el medio ambiente; requiere extracción de humos, equipo de protección individual completo y tratamiento de efluentes.
- El riesgo de fragilización por hidrógeno en los sustratos de acero de alta resistencia requiere un tratamiento térmico posterior al decapado
- Baja velocidad de eliminación en el caso de depósitos de cromo duro muy gruesos
Decapado químico controlado
El decapado químico utiliza soluciones ácidas o alcalinas para disolver la capa de cromo sin aplicar corriente eléctrica. La composición química debe adaptarse tanto al material del sustrato como al tipo de capa de cromo.
Para el cromado duro sobre acero: El ácido clorhídrico (HCl) a una concentración de 10–30% disuelve eficazmente el cromo, aunque también ataca el acero expuesto si no se detiene el proceso de eliminación justo cuando desaparece la capa de cromo. Los sistemas de HCl inhibido incorporan inhibidores de corrosión patentados que reducen significativamente el ataque al acero tras la disolución del cromo, lo que mejora el control. La supervisión del cambio de color de la solución (de incoloro a amarillo verdoso a medida que se acumula Cr³⁺) y la observación del cese de la evolución de gas hidrógeno proporcionan indicadores prácticos del punto final.
Para el cromo decorativo (capa superior de cromo): Las corrientes inversas o las soluciones químicas ligeramente oxidantes pueden eliminar selectivamente la fina capa de cromo sin atacar de forma significativa el níquel subyacente. Los proveedores de productos químicos especializados ofrecen una amplia gama de formulaciones patentadas para la eliminación del cromo decorativo.
Para la capa de níquel (tras la eliminación del cromo): Las soluciones de decapado de níquel suelen ser de tipo sulfonado o fórmulas químicas selectivas patentadas que disuelven el níquel sin atacar al cobre ni al acero de base.
Compatibilidad con el sustrato:
- Acero: El decapado ácido controlado es viable si se utilizan los inhibidores adecuados y se supervisa el proceso. El acero de alta resistencia requiere un tratamiento térmico para eliminar la fragilidad por hidrógeno tras el decapado.
- Aluminio: Es totalmente incompatible con el ácido clorhídrico (ataque rápido e incontrolado). Los sustratos de aluminio requieren productos químicos especializados de decapado de baja acidez o alcalinos, así como una supervisión exhaustiva del proceso para evitar daños en el sustrato. Muchos proveedores de servicios de eliminación de cromo no tratan sustratos de aluminio con sistemas estándar de HCl.
- Latón y aleaciones de cobre: Compatible de forma moderada con sistemas ácidos controlados; el riesgo de deszincificación (disolución selectiva del zinc del latón) limita el tiempo de exposición.
Eliminación por abrasión (decapado mecánico)
Entre los métodos abrasivos se incluyen el chorro de arena, el chorro de granallado (perlas de vidrio, óxido de aluminio, granalla de acero) y el esmerilado; todos ellos eliminan físicamente el cromo mediante impacto mecánico o corte, en lugar de mediante disolución química o electroquímica.
Aplicación práctica: El decapado abrasivo es más adecuado para superficies que no requieran precisión, para el decapado de grandes superficies en las que el control dimensional sea secundario y para la preparación previa a la aplicación de un nuevo recubrimiento mediante procesos de pulverización térmica (en los que se desea obtener cierta rugosidad superficial). Rara vez es adecuado para vástagos hidráulicos, orificios de precisión o cualquier superficie con tolerancias dimensionales estrictas.
Riesgo dimensional: Los procesos abrasivos eliminan tanto el metal del sustrato como el cromo, en proporciones impredecibles que dependen de la dureza del medio abrasivo, la presión, el ángulo y la geometría de la superficie. La pérdida dimensional del sustrato es difícil de controlar por debajo de 0,05-0,1 mm, lo cual resulta inaceptable para la mayoría de las aplicaciones funcionales de cromo duro, en las que los márgenes de recubrimiento especificados oscilan entre 0,025 y 0,050 mm por cada cara.
Variación de la rugosidad superficial: El granallado crea una superficie más rugosa que el acabado mecanizado original. En el caso de las superficies de sellado y los orificios de precisión, esta rugosidad debe eliminarse mediante mecanizado tras el granallado, lo que supone añadir pasos al proceso y aumentar los costes.
Extracción asistida por ultrasonidos
Las cubas de limpieza por ultrasonidos utilizan energía acústica de alta frecuencia (normalmente entre 20 y 40 kHz) para crear burbujas de cavitación microscópicas que colapsan en las superficies, desprendiendo partículas y aflojando las películas superficiales. La asistencia ultrasónica puede acelerar el decapado químico al mejorar el contacto de la solución con las zonas de geometría compleja y al eliminar de la superficie los productos de reacción a medida que se forman. No se trata de un método independiente de eliminación del cromo, sino que complementa los procesos químicos o electroquímicos en piezas con roscas, orificios ciegos y características internas complejas.
Métodos caseros y de bricolaje
En diversas fuentes en línea se mencionan varios productos químicos domésticos (bicarbonato sódico, vinagre, lejía y limpiadores comerciales para automóviles) como métodos para eliminar el cromo. Estos tienen una eficacia insignificante sobre los depósitos industriales de cromo duro y una eficacia limitada incluso sobre el cromo decorativo de capa fina: el tiempo de contacto necesario para la disolución química es mucho mayor de lo que resulta práctico en un entorno doméstico, y los resultados son muy inconsistentes. Y lo que es más importante, en muchos casos en los que se busca eliminar el cromo se trata de capas finas de cromo decorativo en los embellecedores de los vehículos, donde un pulido suave con compuestos de óxido de aluminio o con medios de pulido plásticos puede ofrecer resultados aceptables para aplicaciones no críticas.
Para cualquier componente de precisión, superficie funcional o aplicación industrial de cromado duro, los métodos de bricolaje no son adecuados. El riesgo de dañar el sustrato, los peligros para la salud derivados de una exposición involuntaria al Cr⁶⁺ y la imposibilidad de controlar el proceso hacen que el tratamiento industrial profesional sea el enfoque más adecuado.
Referencia para la comparación y selección de métodos
| Método | Cromo duro | Cromo decorativo | Control dimensional | Riesgo del sustrato | Coste relativo |
|---|---|---|---|---|---|
| Galvanoplastia inversa | Excelente | Bien | Excelente (±0,005 mm) | Bajo (si está controlado) | Alta |
| Decapado químico | Bueno (acero) | Bien | Bueno (con seguimiento) | Medio-alto (Al) | Medio |
| Chorreado abrasivo | Moderado | Bien | Pobre | Medio | Bajo |
| Asistida por ultrasonidos | Complementario | Complementario | N/A (solo asistencias) | Bajo | Bajo-medio |
| Métodos de bricolaje | No es eficaz | Limitado | Ninguno | Alta | Muy bajo |
Seguridad: cromo hexavalente y riesgos de los procesos
La eliminación del cromo es una de las operaciones más peligrosas en el sector manufacturero debido a los procesos electroquímicos que conlleva y a la toxicidad de los compuestos de cromo.
Peligros del cromo hexavalente (Cr⁶⁺)
El cromo hexavalente —la forma presente en los electrolitos de ácido crómico y que se libera en forma de humos durante los procesos electroquímicos— es un carcinógeno humano clasificado por la IARC en el Grupo 1 (carcinógeno humano definitivo), siendo los cánceres respiratorios el principal riesgo laboral derivado de la exposición por inhalación. El límite de exposición admisible (PEL) de la OSHA para el Cr⁶⁺ en la industria general es de 5 µg/m³ como media ponderada en el tiempo de 8 horas, con un nivel de acción de 2,5 µg/m³.
La generación de humos durante la galvanoplastia inversa constituye el escenario de mayor riesgo de exposición. Las burbujas de hidrógeno que ascienden a través del electrolito de ácido crómico transportan una neblina de Cr⁶⁺ desde la superficie de la solución hacia el aire situado sobre el depósito. Esto requiere:
- Cubiertas de depósitos cerradas o con extracción local de gases durante el procesamiento
- Sistema específico de extracción de humos conectado a depuradores o filtros
- Monitorización continua del aire en la zona del operario
- Protección respiratoria completa (como mínimo, una máscara de media cara con cartucho combinado OV/P100; suministro de aire en situaciones de alta exposición)
- Guantes resistentes a los productos químicos, protectores faciales y ropa de protección para cualquier manipulación de productos químicos
Quemaduras por ácido
El HCl y otras soluciones de decapado de cromo provocan quemaduras graves al entrar en contacto con la piel y los ojos. En todos los puestos de trabajo dedicados a la eliminación de cromo debe haber estaciones de lavado de ojos de emergencia y duchas de seguridad de fácil acceso, y es obligatorio el uso de equipo de protección individual completo (guantes resistentes a productos químicos, pantalla facial y delantal resistente a los ácidos) en todas las operaciones de manipulación de productos químicos.
Gas hidrógeno
Los procesos electroquímicos (tanto el cromado inicial como el decapado inverso) generan hidrógeno gaseoso en el cátodo mediante la reducción de iones de hidrógeno. El hidrógeno es altamente inflamable y presenta un amplio rango de explosividad en el aire (4–75% por volumen). Los tanques de decapado de cromo deben ubicarse en zonas ventiladas y libres de fuentes de ignición, sin interruptores eléctricos ni luminarias sin protección sobre las zonas de los tanques abiertos. Es recomendable instalar sistemas de detección de gases en las zonas de procesamiento cerradas o parcialmente cerradas.
Tratamiento de residuos y cumplimiento normativo
Los residuos de ácido crómico procedentes de las operaciones de eliminación de cromo están clasificados como residuos peligrosos según la normativa de la RCRA (Ley de Conservación y Recuperación de Recursos) de Estados Unidos, concretamente en la categoría F006 (cromo hexavalente procedente de operaciones de galvanoplastia). La reducción de Cr⁶⁺ a Cr³⁺, seguida de la precipitación y el ajuste del pH, constituye la secuencia de tratamiento estándar previa a la eliminación o el vertido. Las operaciones de eliminación de cromo deben llevar registros de residuos peligrosos, recurrir a transportistas autorizados para residuos peligrosos y cumplir con las normas aplicables de pretratamiento de aguas residuales para cualquier vertido de soluciones.
Consideraciones de ingeniería específicas del sustrato
Acero (el más compatible)
Los aceros al carbono y aleados son los sustratos más compatibles para la eliminación del cromo. Los procesos electroquímicos y químicos utilizados están bien caracterizados y son controlables en el caso del acero. El principal riesgo es la fragilización por hidrógeno, que constituye un problema técnico real y grave para los componentes de acero de alta resistencia.
Protocolo sobre la fragilización por hidrógeno:
- Las piezas fabricadas con aceros cuya resistencia a la tracción sea superior a 1000 MPa (150 ksi) —incluidos los aceros 4340, 300M y 17-4PH en estado de endurecimiento máximo, así como otros aceros estructurales de alta resistencia similares— deben someterse a un tratamiento térmico tras el decapado para eliminar el hidrógeno absorbido mediante difusión.
- La norma ASTM B849 especifica los requisitos de horneado: normalmente a 190 °C (375 °F) durante un mínimo de 23 horas, en un plazo de 4 horas tras la finalización de la tira.
- Los daños por fragilización por hidrógeno no son visibles mediante inspección; la rotura se produce de forma repentina bajo carga o por fatiga. El requisito de recocido no es opcional.
Aluminio
Los sustratos de aluminio plantean un reto fundamentalmente diferente, ya que el aluminio reacciona químicamente con las condiciones ácidas y alcalinas que se utilizan en los procesos estándar de decapado del cromo. El decapado estándar con ácido clorhídrico ataca y disuelve rápidamente el aluminio si no se detiene exactamente en la interfaz entre el cromo y el sustrato, un nivel de control imposible de alcanzar en la producción.
El cromado sobre aluminio se aplica normalmente mediante un tratamiento intermedio de zincado que crea una capa intermedia de zinc para facilitar la adhesión. Para eliminar este sistema sin dañar el aluminio es necesario:
- Productos químicos especializados de decapado con ácido suave, formulados específicamente para sistemas de cromado sobre aluminio
- Seguimiento muy riguroso del proceso (plazos, control de la temperatura, inspección visual)
- Aceptar que es posible que se pierda parte de la superficie de aluminio y que esta deba recuperarse mediante un mecanizado posterior
En el caso de los componentes de aluminio de gran valor, a menudo se prefiere evitar por completo el decapado con cromo; el pulido al vapor o la eliminación mecánica controlada con precisión en la interfaz entre la capa de decapado y el sustrato pueden ser preferibles al decapado químico cuando la tolerancia dimensional es fundamental.
Latón y aleaciones de cobre
El latón es moderadamente compatible con la eliminación controlada del cromo. Los principales riesgos son la deszincificación (disolución selectiva del zinc del latón en entornos ácidos) si los tiempos de exposición son excesivos, y la disolución selectiva del cobre en condiciones de fuerte oxidación. Los tiempos de decapado controlados, junto con la supervisión de la temperatura de la solución y la concentración del inhibidor, minimizan estos riesgos en la eliminación decorativa del cromo de los componentes de latón. Se prefiere la galvanoplastia inversa al decapado químico para lograr un control dimensional preciso del latón.
Integración con el flujo de trabajo de mecanizado y recubrimiento de CNC
La eliminación del cromo resulta más eficaz cuando se integra en un proceso estructurado de reacondicionamiento que devuelve al componente sus especificaciones originales en cuanto a dimensiones y superficie.
La cadena de procesos de renovación
Para componentes con cromado duro (varillas hidráulicas, ejes de precisión, diámetros interiores de cilindros):
- Medición dimensional previa al desmontaje: Anotar las dimensiones de referencia para determinar el espesor real del cromado y el estado del sustrato.
- Eliminación de Chrome: Galvanoplastia inversa para controlar la eliminación dimensional dentro de un margen de ±0,010 mm respecto al sustrato
- Cocido para contrarrestar la fragilización por hidrógeno tras el desbastado (si se trata de acero de alta resistencia)
- Inspección del sustrato: Medición dimensional, inspección de defectos superficiales (grietas, picaduras, inclusiones)
- Rectificado o torneado CNC: Restablecer la geometría del sustrato tal y como era antes del recubrimiento, dentro del margen de recubrimiento especificado (normalmente entre 0,025 y 0,050 mm por cada lado por debajo de la dimensión final de la impresión).
- Preparación de la superficie: Pulir hasta alcanzar el valor de Ra especificado antes del recubrimiento
- Rechapado: Cromo duro aplicado para conseguir las dimensiones finales de la pieza
- Inspección posterior a la colocación de la placa: Verificación dimensional final, comprobación de la dureza, ensayo de adherencia
La precisión de la eliminación del cromo influye directamente en la exactitud del paso 5. Si durante el proceso de decapado se elimina un exceso de sustrato junto con el cromo, en el paso de corrección CNC habrá que eliminar más material para recuperar la geometría, lo que reducirá la vida útil del componente.
Errores habituales en la integración
Desmontaje sin tomar medidas: Iniciar un proceso de decapado sin establecer las dimensiones de referencia hace imposible determinar cuánto metal del sustrato se ha eliminado junto con el cromo. El resultado es que se desconocen las dimensiones iniciales para el nuevo recubrimiento, lo que da lugar a un recubrimiento insuficiente (espesor insuficiente para alcanzar la dimensión final) o a un recubrimiento excesivo (que requiere un esmerilado adicional).
Corrección CNC antes del tratamiento térmico contra la fragilización por hidrógeno: En el caso del acero de alta resistencia, el mecanizado del sustrato antes del recocido introduce nuevos focos de tensión en la superficie mecanizada antes de que se haya eliminado el hidrógeno absorbido. El recocido debe realizarse antes de cualquier mecanizado posterior al decapado.
Rechapado sin inspección del sustrato: El cromado enmascara los defectos de la superficie del sustrato. Tras el decapado, el sustrato puede presentar grietas, picaduras o corrosión que antes no eran visibles. Volver a aplicar el cromado sobre estos defectos sin repararlos da lugar a una superficie cromada que fallará debido al mismo defecto, lo que supone un desperdicio del coste del nuevo cromado.
Principales conclusiones
- La eliminación del cromo duro (10-500 µm) requiere procesos industriales: La galvanoplastia inversa es el método preferido para los componentes de precisión; el decapado químico controlado es la alternativa para superficies de gran extensión o geometrías más sencillas. Los métodos abrasivos no son adecuados para aplicaciones de cromo duro de precisión.
- El cromo decorativo requiere la eliminación secuencial de las capas: primero se aplica una capa de acabado de cromo, luego de níquel y, por último, de cobre, cada una con una composición química adaptada a esa capa concreta; no se trata de un proceso de una sola etapa.
- El riesgo que plantea el cromo hexavalente (Cr⁶⁺) es la principal preocupación en materia de seguridad: una ventilación adecuada, el uso de EPI completo, la monitorización continua del aire y el tratamiento de residuos conforme a la normativa son requisitos imprescindibles para cualquier operación de eliminación de cromo.
- La fragilización por hidrógeno es un riesgo crítico para el acero de alta resistencia (>1000 MPa): Es necesario realizar un horneado posterior al decapado a 190 °C durante ≥23 horas, de acuerdo con la norma ASTM B849, antes de volver a ponerlo en servicio o de volver a recubrirlo.
- Los sustratos de aluminio requieren productos químicos especializados: un decapante ácido estándar ataca de forma agresiva el aluminio si no se formula y supervisa adecuadamente; muchos especialistas en la eliminación de cromo no tratan sustratos de aluminio con sistemas estándar de HCl.
- La eliminación del cromo no es un proceso aislado, sino que forma parte de un flujo de trabajo de reacondicionamiento que incluye la medición previa al decapado, la inspección posterior al decapado, la recuperación dimensional CNC y el nuevo recubrimiento según las especificaciones del plano.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): especificar la eliminación del cromo según la norma aplicable (AMS 2401 para el sector aeroespacial; MIL-STD-1500 para el sector militar), incluir el requisito de tratamiento térmico para evitar la fragilización por hidrógeno cuando proceda, y exigir la certificación de las medidas dimensionales antes y después del decapado en el caso de los componentes de precisión.
Preguntas frecuentes
¿Cuál es el mejor método para eliminar el cromado?
El mejor método depende del tipo de cromo y de los requisitos de los componentes. Para el cromo duro (10–500 µm) en componentes de precisión —varillas hidráulicas, ejes, superficies de moldes—, la galvanoplastia inversa (disolución anódica) es el método preferido: este disuelve selectivamente el cromo con el mayor control dimensional (se puede alcanzar una tolerancia de ±0,005–0,010 mm) y un ataque mínimo al sustrato cuando los parámetros se controlan correctamente. El decapado químico controlado con ácido clorhídrico inhibido es una alternativa para sustratos de acero en los que la precisión es algo menos crítica. Para el cromado decorativo fino (0,2–2 µm) en molduras de automóviles y productos de consumo, es adecuado el decapado químico secuencial adaptado a cada capa. El chorro abrasivo solo es adecuado para superficies que no requieran precisión, en las que la tolerancia dimensional no sea una limitación.
¿Es peligroso eliminar el cromado?
Sí, la eliminación del cromo conlleva graves riesgos para la salud y el medio ambiente. La principal preocupación es el cromo hexavalente (Cr⁶⁺), presente en los electrolitos de ácido crómico y que se libera en forma de neblina respirable durante el procesamiento electroquímico. El Cr⁶⁺ es un carcinógeno humano confirmado (Grupo 1 de la IARC) con un límite de exposición profesional (PEL) de la OSHA de 5 µg/m³. Las operaciones de eliminación del cromo también generan gas hidrógeno (inflamable y explosivo) e implican el uso de ácidos concentrados (HCl, H₂SO₄) que provocan quemaduras graves. Es obligatorio aplicar controles adecuados: extracción específica de humos, monitorización continua del aire, EPI químico completo, cumplimiento de la normativa sobre tratamiento y eliminación de residuos peligrosos, y ventilación del gas hidrógeno. La eliminación del cromo no es adecuada para el bricolaje ni para entornos con un control insuficiente.
¿Se puede eliminar el cromado sin dañar el metal base?
Sí, con el método adecuado y un control adecuado del proceso. La galvanoplastia inversa es el método que mejor protege el sustrato en el caso del acero: cuando la densidad de corriente, la concentración del electrolito y la temperatura se ajustan correctamente, el proceso es altamente selectivo para la disolución del cromo, con un ataque mínimo al sustrato. En el caso de los sustratos de aluminio, los sistemas estándar de decapado ácido dañan el sustrato; se requieren formulaciones especializadas de baja acidez o alcalinas, e incluso estas exigen una supervisión muy cuidadosa del proceso. El principio clave es la compatibilidad entre el método y el sustrato: cada combinación de sustrato y recubrimiento requiere un proceso de decapado que haya sido validado para esa combinación específica.
¿Cuál es el riesgo de fragilización por hidrógeno durante la eliminación del cromo?
La fragilización por hidrógeno supone un grave riesgo estructural para los componentes de acero de alta resistencia durante la eliminación del cromo. El proceso de decapado electroquímico genera hidrógeno atómico en la superficie del acero que se difunde en la red cristalina del acero, reduciendo su tenacidad a la fractura y su resistencia a la fatiga. La rotura puede producirse de forma repentina y sin señales visibles bajo carga o por fatiga. Para aceros con una resistencia a la tracción superior a 1000 MPa (150 ksi), la norma ASTM B849 exige un recocido a 190 °C (375 °F) durante un mínimo de 23 horas en las 4 horas siguientes a la finalización del decapado, con el fin de eliminar el hidrógeno absorbido antes del nuevo cromado, el mecanizado o la puesta en servicio. Este requisito se aplica tanto a la operación original de cromado como a la eliminación del cromado: cualquier tratamiento electroquímico del acero de alta resistencia conlleva el riesgo de fragilización por hidrógeno.
¿Cómo se integra la eliminación del cromado con el mecanizado CNC y el recromado?
La eliminación del cromado es el primer paso de un proceso estructurado de reacondicionamiento: la medición dimensional previa al decapado determina el espesor inicial del cromado y el estado del sustrato; la eliminación se lleva a cabo hasta alcanzar una tolerancia de ±0,010 mm respecto al sustrato; el tratamiento térmico con hidrógeno posterior al decapado (si procede) y la inspección del sustrato permiten identificar cualquier defecto que requiera reparación; el rectificado o torneado CNC restaura la geometría del sustrato hasta el margen de recubrimiento (normalmente entre 0,025 y 0,050 mm por cada lado por debajo de la dimensión final especificada); a continuación se lleva a cabo la preparación de la superficie (pulido hasta el valor Ra especificado); y el recubrimiento con cromo duro lleva la pieza a su dimensión final especificada. La precisión de la eliminación del cromo determina la cantidad de trabajo de corrección CNC necesaria: un decapado agresivo o impreciso que elimine metal del sustrato requiere más corrección CNC, lo que reduce el número de ciclos de reacondicionamiento que el componente puede soportar antes de que deba desecharse.
Redactado por el equipo de ingeniería de CMS, con más de 15 años de experiencia en mecanizado de precisión CNC, tratamientos superficiales y reacondicionamiento de componentes en los ámbitos de los cilindros hidráulicos, los ejes de precisión, las herramientas industriales y las aplicaciones de cromado duro de grado aeroespacial. Referencias técnicas: ASTM B849 (Prevención de la fragilización de componentes con cromado duro), ASTM B177 (Cromado duro), AMS 2401 (Recubrimiento de cromo duro), MIL-STD-1500 (Electrodeposición de cromo), OSHA 1910.1026 (Cromo hexavalente en la industria general).
¿Buscas servicios de decapado y recubrimiento de cromo con la tecnología de recuperación CNC?
En CMS, integramos la eliminación del cromo, la inspección dimensional posterior al decapado, el rectificado y el torneado CNC para la recuperación del sustrato, y el recubrimiento de cromo duro en un único flujo de trabajo gestionado. Todas las operaciones de decapado de acero de alta resistencia incluyen un tratamiento térmico contra la fragilización por hidrógeno conforme a la norma ASTM B849, y cada trabajo va acompañado de una certificación dimensional previa y posterior al decapado.
[Solicita un presupuesto para la eliminación del cromo y el reacondicionamiento →]


