
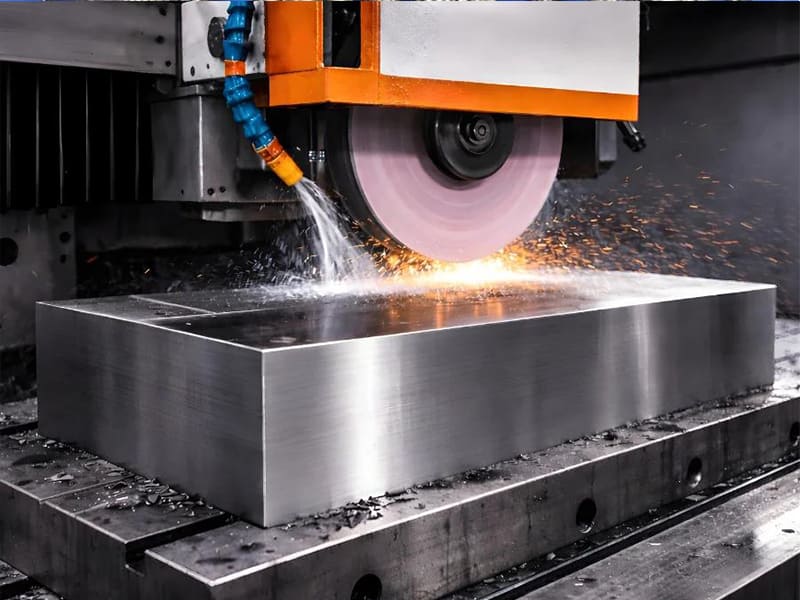
Schnelle Antwort: Präzisionsschleifen ist ein hochpräzises Endbearbeitungsverfahren, das Material mithilfe von Schleifkörnern abträgt, um Toleranzen von ±0,001–0,005 mm und Oberflächenrauheiten von bis zu Ra 0,2–0,8 µm zu erreichen — 5–10× enger als CNC-Fräsen. Es wird nach der Vorbearbeitung und Wärmebehandlung eingesetzt, um die Geometrie zu verfeinern, die Oberflächenintegrität zu verbessern und strenge technische Anforderungen an gehärteten Metallen zu erfüllen. Die sechs Haupttypen — Flachschleifen, Rundschleifen, Innenschleifen, Spitzenlosschleifen, Tiefschleifen sowie Werkzeug- und Schneidenschleifen — dienen jeweils einer spezifischen Geometrie und Produktionsmenge. Schleifen ist kein universelles Verfahren; es sollte gezielt auf kritische Merkmale angewendet werden, bei denen Toleranzen oder Oberflächenleistung nicht allein durch Fräsen oder Drehen erreicht werden können.
Was ist Präzisionsschleifen?
Präzisionsschleifen ist ein Endbearbeitungsverfahren, das Material mithilfe einer rotierenden Schleifscheibe abträgt, wobei jedes Schleifkorn als mikroskopische Schneidkante wirkt. Im Gegensatz zum Fräsen oder Drehen — bei denen Material in relativ großen Spänen mit definierter Schneidgeometrie abgetragen wird — entfernt das Schleifen Material in Mikrometer-Schritten und ermöglicht so Maßgenauigkeit und Oberflächengüte, die mit konventioneller Zerspanung nicht erreichbar sind.
Das Verfahren wird typischerweise als letzter oder vorletzter Fertigungsschritt eingesetzt, nachdem das CNC-Schruppen die Bauteilgeometrie hergestellt und die Wärmebehandlung die erforderliche Materialhärte erreicht hat. Zu diesem Zeitpunkt kann das Bauteil innerhalb von 0,05–0,3 mm seiner Endmaße liegen — aber das Erreichen der verbleibenden Toleranz und Oberflächengüte erfordert Schleifen, nicht weiteres Fräsen. Schleifen kann auch geringfügige geometrische Abweichungen (Unrundheit, Unplanheit) korrigieren, die nach früheren Bearbeitungsschritten bestehen bleiben.
Für OEM-Hersteller, die Präzisionskomponenten beschaffen, ist das Verständnis, wann Schleifen tatsächlich erforderlich ist — und wann es über spezifiziert ist — einer der direktesten Hebel zur Kontrolle der Bauteilkosten, ohne die funktionale Leistung zu beeinträchtigen.
Wie Präzisionsschleifen funktioniert
Eine Präzisionsschleifmaschine führt eine gebundene Schleifscheibe mit kontrollierter Geschwindigkeit gegen die Werkstückoberfläche. Jedes Schleifkorn pflügt durch das Material und entfernt eine dünne Schicht Schleifspäne. Der Materialabtrag pro Durchgang beträgt typischerweise 0,001–0,025 mm — um Größenordnungen feiner als ein Fräs- oder Drehdurchgang. Diese feine Abtragsrate erzeugt enge Toleranzen und glatte Oberflächen, bedeutet aber auch, dass Schleifen im Vergleich zur konventionellen Zerspanung von Natur aus langsam ist.
Wichtige Prozessparameter, die die Schleifergebnisse bestimmen:
- Schleifmitteltyp der Scheibe — Aluminiumoxid für allgemeinen Stahl, CBN für gehärteten Stahl, Diamant für Hartmetall und Keramik
- Scheibenbindung — keramisch (starr, präzise) vs. Kunstharzbindung (glattere Oberfläche, weniger Vibration)
- Scheibengeschwindigkeit — typischerweise 20–80 m/s je nach Verfahren; höhere Geschwindigkeit erzeugt feinere Oberfläche, aber mehr Wärme
- Vorschubgeschwindigkeit und Schnitttiefe — konservative Parameter reduzieren die Wärmeentwicklung und verbessern die Oberflächenintegrität
- Kühlmittel — unerlässlich für das Wärmemanagement; unzureichende Kühlung verursacht thermische Schäden unabhängig von anderen Parametern
Das Wärmemanagement ist die kritischste betriebliche Herausforderung beim Präzisionsschleifen. Titan hat eine Wärmeleitfähigkeit von etwa 7 W/(m·K) — etwa ein Sechstel von Stahl — und konzentriert Wärme an der Schnittstelle, anstatt sie in Späne oder das Werkstück abzuleiten. Edelstahl und gehärteter Werkzeugstahl stellen ähnliche thermische Herausforderungen dar. Ohne ausreichenden Kühlmittelfluss und optimierte Parameter verursacht die Schleifwärme Oberflächenverbrennungen, Mikrorisse, Eigenspannungen und in schweren Fällen eine Umkehrung der durch die Wärmebehandlung erreichten Härtung.
Warum Präzisionsschleifen wichtig ist: Die Leistungslücke gegenüber Fräsen und Drehen
Das Argument für Präzisionsschleifen ist einfach: Für bestimmte funktionale Anforderungen ist es das einzige zuverlässige Fertigungsverfahren. Für andere ist es teure Über spezifikation, die Kosten erhöht, ohne Mehrwert zu schaffen.
Vergleich der Toleranzfähigkeit
| Prozess | Typische erreichbare Toleranz | Typische Oberflächenrauheit (Ra) |
|---|---|---|
| CNC-Fräsen | ±0,01–0,05 mm | 1,6–3,2 µm |
| CNC-Drehen | ±0,005-0,02 mm | 0,8–1,6 µm |
| Flachschleifen | ±0,002–0,005 mm | 0,4–0,8 µm |
| Rundschleifen | ±0,001–0,003 mm | 0,2–0,6 µm |
| Innenschleifen | ±0,002–0,005 mm | 0,4–0,8 µm |
| Ultrapräzisionsschleifen | ≤ ±0,001 mm | 0,05–0,2 µm |
| Honieren | ±0,001–0,003 mm | 0,1–0,4 µm |
Schleiftoleranzen sind durchgängig 5–10× enger als CNC-Fräsen. Für eine Lagerbohrung mit einer Durchmessertoleranz von ±0,002 mm ist Schleifen keine Option unter mehreren — es ist das einzige praktikable Verfahren. CNC-Drehen oder -Ausbohren kann ±0,002 mm in der Serienproduktion über eine Charge von Teilen nicht zuverlässig halten, aufgrund von thermischer Drift, Werkzeugverschleißfortschritt und Maschinenvibration.
Warum Oberflächengüte funktional wichtig ist
Oberflächenrauheit ist nicht nur kosmetisch. Auf Lagerzapfen bestimmt die Oberflächengüte die Ölfilmbildung — ein Ra-Wert, der 0,2 µm zu rau ist, kann den Schmierfilm unter Last brechen und den Verschleiß beschleunigen. Auf Dichtflächen bestimmen Planheit und Ra gemeinsam, ob eine Dichtung eine Druckdifferenz aufrechterhalten kann. Bei ermüdungskritischen Luftfahrtkomponenten bestimmt die Oberflächengüte, wo Ermüdungsrisse entstehen — eine geschliffene Oberfläche mit Ra 0,4 µm hat eine messbar längere Ermüdungslebensdauer als eine gedrehte Oberfläche mit Ra 1,6 µm bei gleicher Nenngeometrie.
Basierend auf unserer Produktionserfahrung mit Luftfahrtwellenkomponenten übersteigt die Verbesserung der Ermüdungslebensdauer durch die Spezifikation von Rundschleifen (Ra 0,4 µm) gegenüber Präzisionsdrehen (Ra 0,8 µm) auf kritischen Zapfenflächen in Tests durchgängig 25–30% — ein bedeutender Unterschied, wenn die Komponentenlebensdauer direkt die Wartungsintervalle von Flugzeugen beeinflusst.
Das Problem gehärteter Materialien
Herkömmliches Fräsen und Drehen basieren auf Hartmetall- oder beschichteten Hartmetall-Schneidwerkzeugen. Diese Werkzeuge verschleißen schnell – und unvorhersehbar – bei Materialien, die härter als etwa HRC 45–50 sind. Über HRC 55 ist konventionelle Bearbeitung im Allgemeinen unpraktikabel. Präzisionsschleifen mit CBN- oder Diamantschleifmitteln arbeitet effektiv bei Materialien mit HRC 60–65 oder darüber, was es zum einzigen praktikablen Nachbearbeitungsverfahren nach der Wärmebehandlung für gehärtete Werkzeugstähle, einsatzgehärtete Zahnräder und Lagerringe macht.
Die Produktionsabfolge für die meisten gehärteten Stahlbauteile ist: Grobbearbeitung (im weichen Zustand) → Wärmebehandlung → Präzisionsschleifen (auf Endmaße und Endoberfläche). Diese Abfolge ist nicht willkürlich – sie existiert, weil Schleifen der einzige Prozess ist, der die kleinen Verzüge korrigieren kann, die durch die Wärmebehandlung entstehen, und die Endtoleranzen im gehärteten Zustand erreichen kann.
Arten des Präzisionsschleifens: Auswahl der richtigen Methode
Sechs Schleifverfahren decken das gesamte Spektrum der Anforderungen an die Präzisionsfertigung ab. Jedes ist optimiert für eine bestimmte Geometrie, Produktionsmenge und Genauigkeitsanforderung.
Flachschleifen
Flachschleifen verwendet eine rotierende Schleifscheibe, um Material von einer ebenen Werkstückoberfläche zu entfernen, die auf einem Magnetspannfutter oder einer Präzisionsvorrichtung gehalten wird. Die Scheibe traversiert über die Oberfläche in kontrollierten Zustellungen und entfernt dünne Schichten, bis die Zielabmessung und Oberflächengüte erreicht sind.
Erreichbare Ebenheit: ≤0,002 mm über 100 mm Erreichbare Oberflächengüte: Ra 0,2–0,8 µm Typische Toleranz: ±0,002–0,005 mm
Am besten geeignet für: Formplatten und Kavitätenplatten, Präzisionswerkzeugvorrichtungen, Dichtflächen, Gesenkeinsätze, gehärtete flache Bauteile mit Ebenheitsanforderungen.
Beschränkungen: Beschränkt auf ebene oder sehr leicht konturierte Oberflächen. Kann zylindrische Geometrien, Bohrungen oder komplexe Profile ohne Sondervorrichtungen nicht bearbeiten.
Flachschleifen ist die Standard-Endbearbeitung für Form- und Gesenkwerkzeuge – eine Formplatte, die 0,01 mm nicht eben ist, erzeugt über die gesamte Produktionsserie des Werkzeugs sichtbare Trennfugenfehler an den Bauteilen.
Rundschleifen
Beim Rundschleifen rotiert das Werkstück um seine eigene Achse (zwischen Spitzen oder in einem Spannfutter), während die Schleifscheibe entlang der Länge traversiert und Material vom Außendurchmesser abträgt. Das Ergebnis ist eine zylindrische Oberfläche mit kontrolliertem Durchmesser, Rundheit und Zylindrizität.
Erreichbare Rundheit: ≤0,001 mm Erreichbare Toleranz: ±0,001–0,003 mm auf den Durchmesser Erreichbare Oberflächengüte: Ra 0,2–0,6 µm
Am besten geeignet für: Präzisionswellen, Lagerzapfen, Rollen, Schleifspindeln, hydraulische Aktuatorstangen sowie alle rotierenden Bauteile, bei denen Rundheit und Durchmessertoleranz funktional kritisch sind.
Beschränkungen: Erfordert Einrichtung zwischen Spitzen oder in einem Präzisionsspannfutter; nicht anwendbar auf nicht-zylindrische oder innere Geometrien.
In der Automobilgetriebefertigung ist das Endschleifen von Eingangs- und Ausgangswellenzapfen auf ±0,001–0,002 mm Durchmessertoleranz Standard – das Spiel an einer Präzisionslagerpassung kann auf keine andere Weise erreicht werden. Gleiches gilt für Luftfahrt-Aktuatorwellen, medizinische Implantatschäfte und industrielle Spindelwellen.
Innenschleifen (ID-Schleifen)
Beim Innenschleifen rotiert eine Schleifspindel mit kleinem Durchmesser in einer Bohrung, um die Innenfläche zu bearbeiten. Da die Schleifscheibe innerhalb des Bohrungsdurchmessers passen muss – oft 10–80 % des Bohrungsdurchmessers – ist die Kontaktzone zwischen Scheibe und Werkstück klein und die Steifigkeit geringer als beim Außenschleifen.
Erreichbare Toleranz: ±0,002–0,005 mm auf den Bohrungsdurchmesser Erreichbare Oberflächengüte: Ra 0,4–0,8 µm
Am besten geeignet für: Präzisionslagergehäuse, Hydraulikzylinderbohrungen, Buchsen sowie alle Innendurchmesser, die eine kontrollierte Passung zu einer Gegenwelle erfordern.
Beschränkungen: Geringere Steifigkeit als beim Außenschleifen; kleinerer Scheibendurchmesser erhöht das Risiko der Wärmekonzentration; tiefere Bohrungen sind aufgrund von Durchbiegung zunehmend schwieriger präzise zu schleifen. Tiefen-zu-Durchmesser-Verhältnisse über 3:1 erfordern sorgfältige Beachtung der Schleifparameter und Kühlmittelzufuhr.
Spitzenloses Schleifen
Beim spitzenlosen Schleifen wird das Werkstück zwischen einer Schleifscheibe und einer Regelscheibe geführt, wobei ein Auflagenblatt die untere Abstützung bildet. Es gibt keine Spindel oder kein Spannfutter – das Werkstück schwebt in der Schleifzone, was kontinuierliches Zuführen von Teilen durch die Maschine (Durchlaufverfahren) oder Positionieren von Teilen mit Bund oder Absatz (Einstechverfahren) ermöglicht.
Erreichbare Rundheit: ≤0,001–0,002 mm Erreichbare Toleranz: ±0,002–0,005 mm auf den Durchmesser Produktionsdurchsatz: Sehr hoch – die schnellste Schleifmethode für zylindrische Teile
Am besten geeignet für: Großserienfertigung zylindrischer Teile – Stifte, Stangen, Stangenmaterial, Bolzen, Verbindungselement-Schäfte, kleine Wellen – bei denen die Einrichtkosten pro Teil minimal sein müssen und der Durchsatz Priorität hat.
Beschränkungen: Beschränkt auf zylindrische Geometrie (Durchlauf) oder einfache Stufenprofile (Einstech). Komplexe Außenprofile oder Teile mit mehreren Durchmesserstufen sind nicht möglich. Die Einrichtung erfordert präzise Ausrichtung der beiden Scheiben und des Auflagenblatts – ein erheblicher Zeitaufwand, der sich nur bei Produktionsmengen rechtfertigt.
Kriechschleifen
Beim Kriechschleifen wird eine profilierte Scheibe mit sehr langsamer Vorschubgeschwindigkeit (daher “Kriech”) verwendet, wobei ein einziger tiefer Schnitt erhebliche Materialmengen abträgt – das Gegenteil des konventionellen mehrfachen Leichtschleifens. Der Prozess kann gleichzeitig komplexe Profile (Nuten, Stufenmerkmale, gekrümmte Querschnitte) in gehärteten oder verschleißfesten Materialien erzeugen.
Materialabtragsrate: Hoch für einen einzigen tiefen Schnitt Oberflächenbeschaffenheit: Ra 0,4–1,6 µm (gröber als konventionelles Finish-Schleifen) Am besten geeignet für: Tiefe Profile, Turbinenschaufel-Fußformen, komplexe Nutquerschnitte, Schruppen harter Materialien.
Beschränkungen: Erfordert hohe Maschinenleistung; die Wärmeentwicklung ist erheblich und erfordert anspruchsvolle Kühlsysteme. Nicht geeignet für einfache zylindrische Geometrien, bei denen konventionelle Verfahren schneller und wirtschaftlicher sind.
Werkzeugschleifen
Beim Werkzeugschleifen wird Präzisionsschleifen eingesetzt, um die Geometrie von Schneidwerkzeugen – Schaftfräser, Bohrer, Wendeschneidplattenformen, Räumnadeln, Gewindebohrer – wiederherzustellen oder herzustellen. Spezialisierte Werkzeugschleifmaschinen können die komplexen Span-, Freiwinkel- und Spanwinkelgeometrien erzeugen, die für Hochleistungs-Schneidwerkzeuge erforderlich sind.
Am besten geeignet für: Aufbereitung verschlissener Schaftfräser und Bohrer, Herstellung kundenspezifischer Schneidwerkzeuge, Schärfen von Formwerkzeugen.
Beschränkungen: Erfordert hochspezialisierte Ausrüstung und Programmierkenntnisse; nicht anwendbar auf Werkstück-Finishbearbeitung.
Auswahlhilfe Schleifverfahren
| Anwendung | Empfohlenes Schleifverfahren |
|---|---|
| Flache Oberflächen, Formplatten, Dichtflächen | Flachschleifen |
| Wellen, Lagerzapfen, rotierende Bauteile | Rundschleifen |
| Präzisionsbohrungsdurchmesser, Lagergehäuse | Innenschleifen |
| Großserien zylindrischer Teile (Stifte, Stangen, Wellen) | Spitzenloses Schleifen |
| Tiefe Profile, Materialabtrag harter Werkstoffe | Kriechschleifen |
| Schneidwerkzeugherstellung und -aufbereitung | Werkzeugschleifen |
Präzisionsschleifen vs. Fräsen vs. Honen: Wann welches Verfahren einsetzen
Fräsen, Schleifen und Honen erfüllen aufeinanderfolgende Rollen
Diese drei Prozesse sind keine Alternativen – sie sind komplementäre Stufen in einer Fertigungssequenz. Fräsen definiert die Geometrie und entfernt effizient Hauptmaterial. Schleifen verfeinert die Geometrie und erreicht enge Toleranzen nach dem Fräsen (und, wo anwendbar, nach der Wärmebehandlung). Honen perfektioniert Innenbohrungsoberflächen für höchste funktionale Leistung.
| Prozess | Toleranz | Oberflächenrauheit | Hauptaufgabe |
|---|---|---|---|
| CNC-Fräsen | ±0,01–0,05 mm | Ra 1,6–3,2 µm | Geometrieerzeugung, Hauptmaterialabtrag |
| CNC-Drehen | ±0,005-0,02 mm | Ra 0,8–1,6 µm | Zylindrische Geometrie, Durchmesser |
| Präzisionsschleifen | ±0,001–0,005 mm | Ra 0,2–0,8 µm | Maßgenauigkeit, Oberflächengüte |
| Honieren | ±0,001–0,003 mm | Ra 0,1–0,4 µm | Innenbohrungs-Finish, Kreuzschliff-Textur |
Wann ist Schleifen erforderlich vs. Fräsen ausreichend?
Schleifen ist erforderlich, wenn:
- Die Toleranz enger als ±0,01 mm auf Durchmesser oder Ebenheit ist
- Die Oberflächengüte aus funktionalen Gründen Ra ≤ 0,8 µm betragen muss (Lagerkontakt, Abdichtung, Ermüdung)
- Die Materialhärte HRC 45–50 überschreitet und konventionelle Werkzeuge die Genauigkeit nicht halten können
- Die geometrische Genauigkeit (Rundheit, Zylindrizität, Ebenheit) auf ±0,001–0,005 mm kontrolliert werden muss
Fräsen ist ausreichend, wenn:
- Toleranzen ±0,05 mm oder lockerer sind
- Eine Oberflächengüte von Ra 1,6–3,2 µm akzeptabel ist
- Das Material nicht über HRC 45 wärmebehandelt ist
- Das Bauteil kein rotierendes oder abdichtendes Element mit kritischen Oberflächenanforderungen ist
Wann Honen das Schleifen übertrifft
Honen verwendet ein mehrsteiniges Schleifwerkzeug, das in einer Bohrung oszilliert und sich dabei dreht, wodurch das charakteristische Kreuzschliffmuster entsteht. Dieses Muster ist nicht ästhetisch – es hält Schmiermittel in den Tälern des Kreuzschliffs zurück und verbessert die Schmierfilmbildung unter Last erheblich.
Honen ist der richtige Prozess, wenn:
- Eine Bohrung Ra ≤ 0,4 µm mit einer spezifischen Kreuzschlifftextur für die Schmierung erfordert (Motorzylinder, Hydraulikzylinder, Pneumatikzylinder)
- Eine geringfügige Bohrungsdurchmesserkorrektur (0,005–0,05 mm) nach dem Schleifen erforderlich ist
- Die funktionale Anforderung die Schmierstoffrückhaltung ist, nicht nur eine glatte Oberflächengüte
Schleifscheibenauswahl: Die kritischste technische Entscheidung
Die Schleifscheibe – ihre Schleifmittelart, Bindung, Härtegrad und Körnung – bestimmt, ob ein Schleifvorgang qualitativ hochwertige Ergebnisse oder Defekte erzeugt. Eine Nichtübereinstimmung zwischen Scheibe und Material ist die häufigste Ursache für Schleifbrand, schlechte Oberflächengüte und vorzeitigen Scheibenverschleiß.
Auswahl der Schleifmittelart
| Schleifmittel | Am besten für | Warum |
|---|---|---|
| Aluminiumoxid (Al₂O₃) | Kohlenstoffstahl, Edelstahl, allgemeines Stahlschleifen | Zäh, selbstschärfend, kosteneffektiv |
| CBN (Kubisches Bornitrid) | Gehärteter Stahl (HRC 45+), legierter Stahl | Hohe thermische Stabilität, lange Scheibenlebensdauer, minimale Wärmeentwicklung |
| Diamant | Hartmetall, Keramik, Glas, Nichteisenmetalle | Extreme Härte, unerlässlich für spröde/harte Nichteisenmaterialien |
Kritische Regel: Diamantscheiben sind nicht zum Schleifen von Stahl geeignet. Bei Schleiftemperaturen reagiert Diamantkohlenstoff chemisch mit Eisen, was eine schnelle Auflösung der Diamantkörner verursacht. CBN ist das richtige Schleifmittel für gehärteten Stahl.
Bindungsart
Keramische Bindung (vitrifizierte Bindung) ist die häufigste Wahl für Präzisionsschleifen – sie ist starr und porös, bietet gute Kühlmitteldurchdringung und stabile Maßkontrolle. Harzbindung erzeugt eine etwas glattere Oberfläche mit weniger Vibration, verschleißt jedoch schneller. Metallbindung wird hauptsächlich für Diamantscheiben beim Schwerlastschleifen von Hartmetall oder Keramik verwendet.
Scheibenhärte (Grad)
Der Scheibengrad – wie fest die Bindung die Schleifkörner hält – folgt einer kontraintuitiven Regel: Harte Materialien erfordern weichere Scheiben, und weiche Materialien erfordern härtere Scheiben.
Beim Schleifen eines harten Werkstücks ist die Schleifkraft hoch. Eine weiche Scheibe gibt stumpfe Körner leicht frei (Selbstschärfung) und legt frische, scharfe Körner frei. Eine harte Scheibe hält stumpfe Körner zurück, wodurch diese reiben und Wärme erzeugen, anstatt zu schneiden – was Brand und schlechte Oberflächengüte verursacht.
Beim Schleifen eines weichen Materials verhindert eine harte Scheibe übermäßigen Scheibenverschleiß und erhält eine konsistente Geometrie. Eine weiche Scheibe würde schnell verschleißen und ihr Profil verlieren.
Auswahlregel: Hartes Werkstück → weicher Scheibengrad. Weiches Werkstück → harter Scheibengrad.
Scheibengeschwindigkeit
Höhere Scheibengeschwindigkeit erzeugt im Allgemeinen eine feinere Oberflächengüte, erzeugt jedoch mehr Wärme pro entferntem Materialvolumen. Niedrigere Geschwindigkeit reduziert Wärme, vergröbert jedoch die Oberfläche. Der vom Hersteller empfohlene Geschwindigkeitsbereich der Scheibe darf nicht überschritten werden – ein Betrieb über der maximalen Geschwindigkeit riskiert katastrophalen Scheibenversagen, was eine Sicherheitsgefahr darstellt, unabhängig von Prozessqualitätsüberlegungen.
Häufige Schleiffehler: Ursachen und Vermeidung
Schleiffehler sind nicht zufällig – sie haben spezifische Grundursachen, die systematisch identifiziert und beseitigt werden können.
Schleifbrand
Schleifbrand erscheint als Verfärbung (blaue oder braune Oberflächenmarkierungen) und zeigt lokale thermische Schädigung an. Die Brandzone hat reduzierte Härte, veränderten Eigenspannungszustand (von Druck – vorteilhaft – zu Zug – schädlich) und kann Mikrorisse enthalten.
Grundursachen: Unzureichender Kühlmittelfluss oder falsch gerichtetes Kühlmittel; übermäßige Vorschubgeschwindigkeit oder Schnitttiefe; stumpfe oder zugesetzte Schleifscheibe.
Prävention: Hochvolumiges Kühlmittel direkt in die Schleifzone; regelmäßiges Abrichten der Scheibe zur Aufrechterhaltung der Schärfe; konservative Schnitttiefe, insbesondere bei den letzten Schnitten.
Wichtig: Schleifbrand ist nicht immer an der Oberfläche sichtbar. Thermische Schädigung unter der Oberfläche kann ohne offensichtliche Verfärbung auftreten. Für sicherheitskritische Bauteile (Luftfahrtstrukturen, medizinische Implantate, Anwendungen mit hoher Ermüdungsbelastung) können Magnetpulverprüfung oder Nitalätzung zur Erkennung von Unterschichtbrand vorgeschrieben sein.
Rattermarken
Rattermarken sind wiederkehrende Wellenmuster auf der geschliffenen Oberfläche – gleichmäßig beabstandete Rillen, die unter schrägem Licht sichtbar sind. Sie werden durch Vibration im Schleifsystem verursacht, deren Frequenz durch die Resonanzeigenschaften der Maschine, des Werkstücks oder der Scheibe bestimmt wird.
Grundursachen: Unwuchtige Schleifscheibe; unzureichende Steifigkeit der Werkstückaufspannung; Resonanz zwischen Spindeldrehzahl und Eigenfrequenz des Systems; übermäßige Materialabtragsrate, die den Schnitt destabilisiert.
Prävention: Balancieren Sie das Schleifrad vor der Verwendung sorgfältig; verwenden Sie eine Lünette zur Abstützung langer Wellen; reduzieren Sie die Abtragsrate; variieren Sie die Spindeldrehzahl, um Resonanzbedingungen zu vermeiden.
Thermische Risse
Thermische Risse sind feine Oberflächenrisse, die durch schnelle thermische Wechselbeanspruchung verursacht werden — die Oberfläche erhitzt sich während des Schleifkontakts und wird beim Auftragen von Kühlmittel schnell abgeschreckt. Die daraus resultierende thermische Zugspannung überschreitet lokal die Bruchfestigkeit des Materials und erzeugt Rissnetzwerke.
Grundursachen: Übermäßige Schnitttiefe in Kombination mit unzureichender Kühlung; unterbrochener Kühlmittelfluss während des Schleifens; aggressive Parameter bei spröden oder gehärteten Materialien.
Prävention: Kontinuierliche, gleichmäßige Kühlmittelzufuhr; konservative Schleifparameter bei gehärteten Materialien; vermeiden Sie, das Schleifrad im Kontakt mit dem Werkstück anzuhalten.
Thermische Risse sind besonders gefährlich bei Luftfahrtstrukturbauteilen, gehärteten Lagerlaufbahnen und Werkzeugformen — Risse, die bei der Sichtprüfung unsichtbar sind, breiten sich unter Betriebslast aus und verursachen vorzeitigen Ermüdungsbruch.
Unrundheit bei zylindrischen Teilen
Zylindrisch geschliffene Teile, die von der wahren Rundheit abweichen, verursachen Vibrationen, ungleichmäßige Lagerbelastung und reduzierte Ermüdungslebensdauer in rotierenden Systemen.
Grundursachen: Falsche Ausrichtung zwischen den Spitzen; unzureichender Anpressdruck der Reitstockpinole; Durchbiegung des Werkstücks unter Schleifkraft (insbesondere bei langen, schlanken Wellen); Rundlaufabweichung der Maschinenspindel.
Prävention: Überprüfen Sie die Spitzenausrichtung vor dem Schleifen; verwenden Sie angemessenen Spitzendruck; fügen Sie bei langen Wellen eine Lünettenabstützung hinzu; prüfen Sie den Rundlauf der Maschinenspindel vor Produktionsbeginn mit einer Präzisionsmessuhr.
Zusammenfassung der Fehlervermeidung
| Fehler | Hauptursache | Wichtige Vermeidungsmaßnahmen |
|---|---|---|
| Schleifbrand | Übermäßige Wärme / schlechte Kühlung | Hochvolumiger Kühlmittelfluss, Abrichten des Schleifrads, Schnitttiefe reduzieren |
| Rattermarken | Vibration / Unwucht | Schleifradwuchtung, Lünette, Abtragsrate reduzieren |
| Thermische Risse | Thermischer Schock | Gleichmäßige Kühlung, konservative Parameter |
| Mangelhafte Oberflächenbeschaffenheit | Verschlissenes Schleifrad / falsche Parameter | Schleifrad regelmäßig abrichten, Körnung und Drehzahl optimieren |
| Ungerundet | Einrichtungsfehler / Durchbiegung | Ausrichtungsprüfung, Lünettenabstützung |
Geeignete Materialien für Präzisionsschleifen
Gehärteter Werkzeugstahl und Formenstahl
Werkzeugstähle (D2, H13, M2, A2) werden vor dem Fertigschleifen routinemäßig auf 58–65 HRC gehärtet. Bei dieser Härte sind Fräsen und Drehen unpraktisch — der Werkzeugverschleiß ist unannehmbar hoch und die Maßkontrolle verschlechtert sich schnell. CBN-Schleifscheiben bearbeiten diese Materialien effizient und erreichen Toleranzen von ±0,002 mm und Oberflächengüten von Ra 0,2–0,4 µm im gehärteten Zustand.
Anwendungen: Spritzgussformkavitäten und -kerne, Stanzwerkzeuge, Schneidwerkzeugkörper, verschleißfeste Industriekomponenten.
Rostfreier Stahl
Edelstahl stellt spezifische Schleifherausforderungen dar: Seine Neigung zur Kaltverfestigung und seine Affinität zu Aluminiumoxid-Schleifmittel (was zu Scheibenbeladung führt) machen die Scheibenauswahl entscheidend. Aluminiumoxid-Scheiben mit geeigneter Sprödigkeit oder CBN-Scheiben für gehärteten Edelstahl sind Standardwahl. Die Kühlmittelanwendung ist bei Edelstahl besonders wichtig — die moderate Wärmeleitfähigkeit der Legierung konzentriert Wärme stärker als Kohlenstoffstahl.
Anwendungen: Medizinische Implantate, lebensmittelgeeignete Ausrüstung, Präzisions-Industriewellen, korrosionsbeständige Komponenten mit engen Passungstoleranzen.
Hartmetall
Hartmetall (WC-Co) gehört zu den härtesten technischen Materialien in der gängigen Fertigung — typischerweise 1.500–2.100 HV. Diamantschleifscheiben sind erforderlich; CBN und Aluminiumoxid sind wirkungslos. Das Schleifen von Hartmetall erzeugt aufgrund der Härte und geringen Wärmeleitfähigkeit des Materials hohe Wärme, was eine sorgfältige Kühlmittelstrategie erfordert.
Anwendungen: Schneidwerkzeugplatten und -körper, Verschleißplatten, Präzisionsstempel- und Matrizensätze, industrielle Ventilsitze.
Titan
Die geringe Wärmeleitfähigkeit von Titan (ca. 7 W/(m·K) für Ti-6Al-4V) macht es zu einem der thermisch anspruchsvollsten Materialien für das Schleifen. Wärme konzentriert sich an der Schleifkontaktfläche, anstatt sich im Werkstück zu verteilen, was das Risiko von Oberflächenoxidation und Mikrostrukturschäden erhöht. In unserer Produktionserfahrung mit Titan-Luftfahrtkomponenten sind Aluminiumoxid-Scheiben mit konservativen Drehzahlen und Hochdruck-Kühlmittel, das direkt in die Schleifzone geleitet wird, die Mindestanforderung für akzeptable Oberflächenintegrität. CBN-Scheiben schneiden bei erhöhten Drehzahlen bei Titanlegierungen besser ab.
Anwendungen: Luftfahrtstrukturbauteile, medizinische Implantate, Hochleistungs-Verbindungselemente.
Keramik
Technische Keramiken (Aluminiumoxid, Zirkonoxid, Siliziumkarbid, Siliziumnitrid) werden ausschließlich mit Diamantschleifmittel geschliffen. Ihre Sprödigkeit erfordert besonders geringe Schnitttiefen, um Risse unter der Oberfläche (Median-/Laterale-Rissbildung) zu vermeiden, die die Bauteilfestigkeit unter die Konstruktionsanforderungen reduzieren.
Anwendungen: Elektronische Substratkomponenten, Hochtemperatur-Strukturbauteile, Präzisionslagerlaufbahnen in Keramiklageranwendungen.
Wie Präzisionsschleifen die Fertigungskosten beeinflusst
Präzisionsschleifen ist pro entferntem Materialvolumen wesentlich teurer als Fräsen oder Drehen — um den Faktor 3–10×, abhängig von Toleranz und Geometrie. Das Verständnis der Kostentreiber ermöglicht es Ingenieuren und Einkäufern, Schleifen strategisch statt universell einzusetzen.
Hauptkostentreiber
Einrichtungszeit und -komplexität: Schleifeinrichtungen erfordern Maschinenausrichtung, Schleifradwuchtung, Abrichten des Schleifrads zur Wiederherstellung von Schärfe und Profil, und beim Rundschleifen präzises Zentrieren des Werkstücks. Bei Prototypen- oder Kleinserienarbeit kann die Einrichtung 30–50 % der gesamten Schleifkosten für ein einfaches Teil ausmachen.
Schleifradverschleiß und Abrichten: Schleifscheiben sind Verbrauchsmaterialien. CBN- und Diamantscheiben haben höhere Anschaffungskosten als Aluminiumoxid, aber eine viel längere Lebensdauer — bei der Produktionsbearbeitung von gehärtetem Stahl halten CBN-Scheiben typischerweise 50–100× länger als Aluminiumoxid pro entferntem Materialvolumen, was sie bei größeren Mengen trotz des höheren Kaufpreises wirtschaftlicher macht.
Zykluszeit: Die Materialabtragsrate beim Schleifen ist grundsätzlich langsamer als beim Fräsen. Das Erreichen von ±0,002 mm erfordert mehrere Funkenauslass-Hübe (Hübe ohne neuen Vorschub, bei denen die elastische Durchbiegung im System auf Null zurückkehrt). Jeder zusätzliche Hub erhöht die Zykluszeit.
Inspektion: Enge Toleranzen erfordern präzise Messgeräte – Luftlehren, Präzisionsmikrometer, Rundheitsprüfgeräte, Oberflächenprofilometer. Die Inspektionszeit erhöht die Kosten proportional zur Anzahl der kritischen Maße.
Toleranz-Kosten-Verhältnis:
| Toleranz | Relativer Bearbeitungskostenindex |
|---|---|
| ±0,01 mm (CNC-Bearbeitung ausreichend) | 1.0× |
| ±0,005 mm (Feinschleifen Einstieg) | 1.5–2.0× |
| ±0,002 mm (Standard-Präzisionsschleifen) | 2.5–4.0× |
| ≤ ±0,001 mm (Ultrapräzision) | 5.0–10.0× |
Jede weitere Verschärfung der Toleranz kann die Gesamtkosten um 50–100% erhöhen. Damit ist die Toleranzspezifikation eine der folgenreichsten Konstruktionsentscheidungen für die Schleifkostenkontrolle.
So reduzieren Sie die Kosten für Präzisionsschleifen
Schleifen Sie nur kritische Merkmale. Die häufigste Ursache für unnötige Schleifkosten ist die Anwendung enger Toleranzen – und damit von Schleifanforderungen – auf Merkmale, die diese funktional nicht benötigen. Eine Welle, die in einem Präzisionslagerzapfen sitzt, benötigt ±0,001–0,002 mm am Zapfen; der Rest des Wellendurchmessers muss möglicherweise überhaupt nicht geschliffen werden.
Kontrollieren Sie die Aufmaßzugabe vor dem Schleifen. Wenn das CNC-Drehen übermäßiges Material (>0,1 mm) für das Schleifen hinterlässt, entfernt das Schleifen mehr Material pro Schnitt und der Prozess dauert länger. Die optimale Aufmaßzugabe vor dem Schleifen beträgt typischerweise 0,01–0,05 mm pro Seite – genug, um die gedrehte Oberfläche zu bereinigen und geometrische Abweichungen zu korrigieren, aber nicht mehr. Dies erfordert eine konstante CNC-Drehqualität, was eine Disziplin der Prozesskontrolle darstellt.
Führen Sie die Wärmebehandlung korrekt durch. Die Bearbeitung im weichen Zustand vor der Wärmebehandlung ermöglicht höhere CNC-Abtragsraten und längere Werkzeugstandzeiten. Die Wärmebehandlung vor dem Schleifen korrigiert die Härte; das Schleifen korrigiert die Maße nach der Verzugsbildung durch die Wärmebehandlung. Diese Reihenfolge ist wirtschaftlicher als der Versuch, gehärtetes Material auf nahezu Endmaße zu bearbeiten.
Verwenden Sie CBN-Scheiben für Serienproduktionen. Höhere Anschaffungskosten amortisieren sich schnell durch geringere Abrichtfrequenz, längere Scheibenstandzeit und gleichmäßigere Oberflächengüte. Für jeden Schleifprozess mit mehr als 20–30 Teilen pro Monat auf gehärtetem Stahl sind CBN-Scheiben auf Kosten-pro-Teil-Basis fast immer wirtschaftlicher als Aluminiumoxid.
Vereinfachen Sie die Teilegeometrie für die Schleifzugänglichkeit. Tiefe enge Bohrungen, abrupte geometrische Übergänge und Merkmale, die den Kühlmittelzugang zur Schleifzone blockieren, erhöhen die Schleifschwierigkeit und die Kosten. Eine DFM-Prüfung vor dem Designabschluss kann diese Merkmale kostengünstig identifizieren und eliminieren.
DFM-Richtlinien für Präzisionsschleifen
Konstruktionsentscheidungen, die vor der Fertigung getroffen werden, haben mehr Einfluss auf Schleifkosten und -qualität als jede Prozessparameteranpassung während des Schleifens.
Kontrolle der Schleifaufmaßzugabe
Das Aufmaß vor dem Schleifen (die Materialmenge, die nach der CNC-Bearbeitung für das Schleifen verbleibt) sollte konsistent und angemessen sein. Zu viel Aufmaß – über 0,05–0,1 mm pro Seite – verlängert die Schleifzykluszeit, erhöht den Scheibenverschleiß und birgt das Risiko thermischer Schäden bei mehreren Schruppschnitten. Zu wenig Aufmaß – unter 0,01 mm pro Seite – kann die vollständige Beseitigung von Bearbeitungsspuren des Drehens nicht ermöglichen und führt zu ungleichmäßiger Oberflächengüte.
Spezifizieren Sie die Aufmaßzugabe vor dem Schleifen in der Zeichnung oder Prozessspezifikation für kritische Merkmale und verifizieren Sie diese durch prozessbegleitende Messung des CNC-gedrehten Merkmals vor dem Schleifen.
Aufrechterhaltung der Bauteilsteifigkeit
Dünne Wände, lange schlanke Wellen und Abschnitte mit schlechter struktureller Integrität verformen sich unter Schleifkraft. Eine Welle, die sich unter Scheibendruck um 0,005 mm durchbiegt, erzeugt ein Teil, das am Punkt der maximalen Durchbiegung 0,005 mm zu klein gemessen wird – selbst wenn die Maschine korrekt kalibriert ist. Für Wellen mit Längen-zu-Durchmesser-Verhältnissen über 5:1 spezifizieren Sie Zentrierbohrungen an beiden Enden, um eine Lünette und Reitstockunterstützung zu ermöglichen. Bei dünnwandigen zylindrischen Teilen prüfen Sie, ob eine Innenabstützung während des Schleifens (Dehnspannzange oder Innenaufnahme) gerechtfertigt ist.
Schleiffreiraum vorsehen
Die Schleifscheibe muss vollen Freiraum haben, um die zu schleifende Oberfläche ohne Interferenz durch angrenzende Geometrie zu erreichen. Absätze, Flansche oder angrenzende Merkmale, die den Scheibenzugang blockieren, erzwingen spezielle Aufbauten oder Sekundäroperationen. Bei der Konstruktion von Absätzen neben zu schleifenden Zapfen spezifizieren Sie einen Schleifunterstich (eine kleine Entlastungsnut an der Absatzbasis), der es der Scheibe ermöglicht, ohne Kontakt mit der Absatzfläche auszufunken – dies ist Standardpraxis bei der Konstruktion von Präzisionswellen.
Vermeiden Sie tiefe Bohrungen mit kleinem Durchmesser
Innenschleifen von tiefen Bohrungen mit kleinem Durchmesser ist eine der teuersten und technisch anspruchsvollsten Schleifoperationen. Der kleine Scheibendurchmesser (oft 20–50% des Bohrungsdurchmessers für Freiraum) hat begrenzte Steifigkeit, schlechte Wärmeableitung und eingeschränkten Kühlmittelzugang. Tiefen-zu-Durchmesser-Verhältnisse über 3:1 sollten sorgfältig bewertet werden – alternative Endbearbeitungsmethoden (Reiben, Honen) können für tiefe Bohrungen geeigneter und kosteneffektiver sein, wenn die funktionale Anforderung Durchmessertoleranz und Oberflächengüte ist und nicht extreme geometrische Genauigkeit.
DFM-Checkliste für Präzisionsschleifen
| Konstruktionselement | DFM-Anforderung |
|---|---|
| Schleifaufmaß auf kritischem Durchmesser | 0,01–0,05 mm pro Seite; konsistent nach CNC |
| Wellen-Längen-zu-Durchmesser-Verhältnis | >5:1 erfordert Zentrierbohrungen und Lünettenunterstützung |
| Absatz neben geschliffener Oberfläche | Schleifunterstich einplanen (Nut an der Absatzbasis) |
| Verhältnis Innentiefe zu Bohrungsdurchmesser | >3:1 erfordert Prozessprüfung; Honen als Alternative erwägen |
| Merkmale mit engen Toleranzen | Nur auf funktional kritische Oberflächen anwenden |
| Schleifscheibenzugang zur Oberfläche | Freiraum im CAD-Modell verifizieren; Interferenzgeometrie eliminieren |
Präzisionsschleifanwendungen nach Branche
Luft- und Raumfahrt
Luft- und Raumfahrtschleifen umfasst Turbinenwellenzapfen, Fahrwerkslagerflächen, Aktuatorstangen und Schnittstellen von Strukturbauteilen. Toleranzen von ±0,001–0,003 mm mit Oberflächengüte Ra 0,2–0,4 µm sind Routineanforderungen an rotierende Luft- und Raumfahrtkomponenten. Gemäß den AS9100-Anforderungen an Luft- und Raumfahrt-Qualitätssysteme erfordern kritische Schleifoperationen dokumentierte Prozessvalidierung, prozessbegleitende Messaufzeichnungen sowie Nitalätzung oder Magnetpulverprüfung zur Verifizierung der Freiheit von thermischen Schäden.
In unserer Produktionserfahrung mit Luft- und Raumfahrtkunden ist der häufigste Fehler bei der Vorbereitung vor dem Schleifen eine unzureichende CNC-Drehkonsistenz – Teile, die mit ungleichmäßigem Aufmaß zum Schleifen ankommen, zwingen die Schleifbediener zu Ermessensentscheidungen bei der Schnitttiefe, was zu Variabilität im Endergebnis führt. Eine konsistente CNC-Drehqualität ist ebenso wichtig wie die Schleifprozessqualität, um zuverlässige Präzisionsschleifergebnisse zu erzielen.
Medizinprodukte
Orthopädische Implantate, chirurgische Instrumentenschäfte und dentale Implantatkomponenten erfordern eine Oberflächengüte von Ra ≤ 0,4 µm und Maßgenauigkeit von ±0,002–0,005 mm. Über die Maßanforderungen hinaus beeinflusst die durch das Schleifen erzielte Oberflächenintegrität direkt die Biokompatibilität – Restzugspannungen durch aggressives Schleifen fördern Spannungsrisskorrosion und Reibverschleiß in der Implantatumgebung. Druckeigenspannungen durch kontrolliertes Schleifen verbessern die Ermüdungslebensdauer und Korrosionsbeständigkeit.
Die Qualitätsanforderungen für medizinische Geräte gemäß ISO 13485 schreiben eine dokumentierte Prozessvalidierung für Schleifoperationen an kritischen Implantatmerkmalen vor. Dies umfasst den Nachweis der Prozessfähigkeit (Cpk-Daten), Qualifikationsnachweise der Bediener und Rückverfolgbarkeit der Gerätekalibrierung.
Automobilgetriebe und Antriebsstrang
Getriebeeingangs- und -ausgangswellen, geschliffene Zahnradbohrungen und Lagerzapfen in Automobil-Antriebssträngen werden im Produktionsstandard auf ±0,001–0,002 mm Durchmessertoleranz geschliffen. Die Oberflächengüte an Getriebewellenzapfen (Ra 0,2–0,4 µm) ist in Automobiltechniknormen direkt spezifiziert, da sie die Schmierfilmdicke unter Betriebslast und -drehzahl bestimmt – der primäre Faktor, der Getriebeeffizienz und Lebensdauer steuert.
In der Großserien-Automobilfertigung wird Spitzenlosschleifen für Wellenrohlinge und Rundschleifen für die endgültigen Zapfenmaße eingesetzt – ein zweistufiger Ansatz, der Durchsatzeffizienz mit Genauigkeit ausbalanciert.
Formen- und Werkzeugbau
Formnester, Kerne und Werkzeugkomponenten erfordern Flachschleifen von gehärtetem Werkzeugstahl mit Ebenheit ≤ 0,002 mm und Oberflächengüte Ra 0,2–0,4 µm. Die Qualität der geschliffenen Formoberfläche überträgt sich direkt auf jedes in der Form hergestellte Teil – eine nicht ebene Formgrundplatte verursacht Gratbildung, schlechtes Trennfugen-Schließverhalten und Maßabweichungen in Formteilen über den gesamten Produktionslauf.
Wichtigste Erkenntnisse
- Präzisionsschleifen erreicht Toleranzen von ±0,001–0,005 mm und Oberflächengüten Ra 0,2–0,8 µm — 5–10× enger als CNC-Fräsen, was es zum erforderlichen Verfahren für Lagerflächen, Dichtflächen, Präzisionswellen und gehärtete Bauteile macht.
- Sechs Schleifarten — Flach-, Rund-, Innen-, Spitzenlos-, Tief- und Werkzeugschleifen — jede dient einer spezifischen Geometrie und Produktionsmengenanforderung. Die Abstimmung des Verfahrens auf die Geometrie ist für die Wirtschaftlichkeit unerlässlich.
- Schleifen, Fräsen und Honen sind aufeinanderfolgende, keine konkurrierenden Prozesse — Fräsen erzeugt die Geometrie, Schleifen verfeinert sie, und Honen perfektioniert Bohrungsoberflächen für maximale Funktionsleistung.
- Die Scheibenauswahl ist die kritischste technische Entscheidung — Aluminiumoxid für allgemeinen Stahl, CBN für gehärteten Stahl (niemals Diamant auf Stahl), Diamant für Hartmetall und Keramik. Hartes Werkstück erfordert weiche Scheibenhärte; weiches Werkstück erfordert harte Scheibenhärte.
- Schleiffehler — Schleifbrand, Rattern, Wärmrisse, Unrundheit — haben spezifische Ursachen die systematisch durch Kühlmittelmanagement, Scheibenzustand und Aufspannqualität vermeidbar sind.
- Schleifkosten steigen exponentiell mit engerer Toleranz — jede engere Stufe kann 50–100% zu den Schleifkosten hinzufügen. Wenden Sie enge Toleranzen nur dort an, wo die funktionale Leistung sie erfordert.
- DFM für das Schleifen bedeutet die Kontrolle der Aufmaßzugabe vor dem Schleifen (0,01–0,05 mm pro Seite), Konstruktion für Steifigkeit und Scheibenzugang, Einarbeitung von Freistiche an Schultern und Vermeidung unnötig tiefer Innenbohrungen.
- Für Käufer von OEM, Die Angabe von Schleifen auf einer Zeichnung hat reale Kostenauswirkungen — überprüfen Sie, ob jede geschliffene Oberfläche einen funktionalen Grund für die spezifizierte Toleranz und Oberflächengüte hat, und besprechen Sie mit Ihrem CNC-/Schleiflieferanten, ob DFM-Änderungen den Schleifumfang ohne Leistungseinbußen reduzieren können.
Häufig gestellte Fragen
Was ist Präzisionsschleifen und wann ist es erforderlich?
Präzisionsschleifen ist ein finishbearbeitender Prozess, der Material mittels Schleifkörnern abträgt, um Toleranzen von ±0,001–0,005 mm und Oberflächenrauheit Ra 0,2–0,8 µm zu erreichen — Leistungsniveaus, die CNC-Fräsen und Drehen nicht zuverlässig erreichen können. Es ist erforderlich, wenn: die Maßtoleranz enger als ±0,005 mm ist; die Oberflächengüte aus funktionalen Gründen Ra ≤ 0,8 µm betragen muss (Lagerkontakt, Abdichtung, Ermüdungslebensdauer); die Materialhärte HRC 45–50 überschreitet, was konventionelle Zerspanung unpraktikabel macht; oder die geometrische Genauigkeit (Rundheit, Ebenheit, Zylindrizität) auf Mikrometerebene kontrolliert werden muss. Es ist typischerweise der letzte Fertigungsschritt nach dem CNC-Schruppen und, wo zutreffend, der Wärmebehandlung.
Was ist der Unterschied zwischen Flachschleifen und Rundschleifen?
Flachschleifen wendet eine rotierende Scheibe auf ebene Werkstückoberflächen an, um Ebenheit ≤0,002 mm über 100 mm und Oberflächengüte Ra 0,2–0,8 µm zu erreichen — verwendet für Formplatten, Einsatzwerkzeuge, Dichtflächen und Präzisionsvorrichtungen. Rundschleifen rotiert das Werkstück um seine Achse, während die Scheibe entlang der Länge traversiert, und erreicht Rundheit ≤0,001 mm und Durchmessertoleranzen von ±0,001–0,003 mm — verwendet für Wellen, Lagerzapfen, Rollen und jedes rotierende Bauteil, bei dem Rundheit und Durchmessergenauigkeit funktional kritisch sind. Die beiden Verfahren adressieren orthogonale geometrische Anforderungen (Ebenheit vs. Rundheit/Zylindrizität) und sind nicht austauschbar.
Wie genau kann Präzisionsschleifen sein?
Präzisionsschleifen erreicht Toleranzen von ±0,001–0,003 mm auf zylindrischen Durchmessern und Ebenheit ≤0,002 mm auf ebenen Flächen unter Produktionsbedingungen. Ultrapräzisionsschleifen mit spezieller Ausrüstung und umgebungskontrollierten Einrichtungen erreicht ≤±0,001 mm. Rundheit von ≤0,001 mm ist im Produktions-Rundschleifen erreichbar. Diese Toleranzen sind 5–10× enger als CNC-Fräsen (±0,01–0,05 mm) und 3–5× enger als CNC-Drehen (±0,005–0,02 mm), was Schleifen zum erforderlichen Verfahren für Präzisionslagersitze, Dichtungsschnittstellen und hochleistungsfähige rotierende Bauteile macht.
Warum ist Wärmemanagement beim Präzisionsschleifen kritisch?
Wärme ist das primäre Qualitätsrisiko beim Präzisionsschleifen, da Schleifkörner konzentrierte Reibungswärme an der Werkstückoberfläche erzeugen — Wärme, die nicht so schnell abgeführt werden kann wie bei konventioneller Zerspanung. Überschüssige Wärme verursacht Schleifbrand (sichtbare Oberflächenverfärbung mit reduzierter Härte und schädlichen Eigenspannungen), Wärmrisse (feine Oberflächenrisse, die sich unter Betriebslast ausbreiten) und Maßungenauigkeit durch thermische Ausdehnung des Werkstücks während des Schleifens. Bei Materialien mit niedriger Wärmeleitfähigkeit — Titan (~7 W/m·K), Edelstahl (~15 W/m·K) — ist das Risiko höher, da sich Wärme an der Schleifkontaktzone konzentriert. Ausreichendes Hochdruck-Kühlmittel, das direkt in die Schleifzone geleitet wird, konservative Schnitttiefen und ordnungsgemäß abgerichtete Scheiben sind die primären Wärmemanagementwerkzeuge.
Wann sollte Spitzenlosschleifen spezifiziert werden?
Spitzenlosschleifen sollte für die Serienproduktion zylindrischer Teile (Stifte, Stangen, Wellen, Verbindungselementschäfte) spezifiziert werden, bei denen die Rüstkosten pro Teil minimal sein müssen und der Durchsatz Priorität hat. Es erfordert keine Zentrieroperation am Werkstück und unterstützt kontinuierliche Durchlaufproduktion — Teile fließen automatisch durch die Schleifzone. Spitzenlosschleifen erreicht Rundheit ≤0,001–0,002 mm und Durchmessertoleranzen von ±0,002–0,005 mm, was es für die meisten Präzisionszylinderanforderungen geeignet macht. Es ist nicht geeignet für Teile mit mehreren Durchmesserstufen, komplexen Profilen oder Merkmalen, die eine Lagebeziehung zu anderen Teilemerkmalen erfordern (die Referenzdatumsysteme benötigen, die Spitzenlosschleifen nicht bietet).
Was verursacht Schleifbrand und wie kann er verhindert werden?
Schleifbrand wird durch übermäßige Wärme an der Werkstückoberfläche verursacht – am häufigsten durch unzureichenden Kühlmittelfluss, stumpfe oder zugesetzte Schleifscheiben, die eher reiben als schneiden, oder zu große Schnitttiefe und Vorschubgeschwindigkeit. Die Brandzone weist eine reduzierte Oberflächenhärte, schädliche Zug-Eigenspannungen (im Gegensatz zu den vorteilhaften Druck-Eigenspannungen, die kontrolliertes Schleifen erzeugt) auf und kann Mikrorisse unter der Oberfläche enthalten, die bei Sichtprüfung unsichtbar sind. Zur Vermeidung sind erforderlich: Hochvolumiger Kühlmittelfluss direkt in den Schleifbogen; regelmäßiges Abrichten der Scheibe zur Aufrechterhaltung der Schärfe; konservative Schnitttiefe bei Schlichtdurchgängen; und Prozessüberwachung. Für sicherheitskritische Bauteile bestätigt eine Nital-Ätzung oder Magnetpulverprüfung nach dem Schleifen die Freiheit von thermischen Schäden.
Wie vergleichen sich die Schleifkosten mit CNC-Bearbeitung?
Präzisionsschleifen kostet deutlich mehr pro entfernte Materialeinheit als CNC-Fräsen oder -Drehen – typischerweise 3–10× höher aufgrund langsamerer Abtragsraten, Scheibenverschleißkosten, höherer Prüfanforderungen und komplexerer Einrichtung. Der Kostenvergleich ist jedoch ohne Kontext irreführend: Schleifen ist erforderlich, wenn die funktionale Spezifikation auf keine andere Weise erfüllt werden kann. Die technische Frage ist nicht “Ist Schleifen teurer als Fräsen?” – das ist es immer – sondern “Erfordert dieses Merkmal Schleifen, um seine funktionale Anforderung zu erfüllen?” Die Anwendung enger Toleranzen nur auf funktional kritische Oberflächen, die Kontrolle der Aufmaßzugabe vor dem Schleifen, die Verwendung von CBN-Scheiben für Produktionsmengen und die Minimierung des Schleifumfangs durch DFM-Review sind die effektivsten Kostenkontrollstrategien.
Welche Schleifscheibe sollte für gehärteten Stahl verwendet werden?
CBN (kubisches Bornitrid) ist das richtige Schleifmittel zum Schleifen von gehärtetem Stahl (HRC 45+). CBN hat eine hohe thermische Stabilität, reagiert bei Schleiftemperaturen nicht chemisch mit Eisen und hält die Scheibenschärfe auf gehärtetem Stahl weitaus länger als Aluminiumoxid – typischerweise 50–100× die Scheibenlebensdauer von Aluminiumoxid pro entfernte Materialeinheit. Diamantscheiben dürfen nicht auf Stahl verwendet werden: Bei Schleiftemperaturen reagiert Diamantkohlenstoff mit Eisen, was zu schneller Diamantauflösung führt. Aluminiumoxid-Scheiben sind für ungehärteten oder mäßig harten Stahl (unter ~HRC 45) in allgemeinen Schleifanwendungen geeignet. Keramische Bindung ist die Standardwahl für Präzisionsschleifen, das Maßgenauigkeit erfordert; Kunstharzbindung bietet einen etwas feineren Finish für Schlichtdurchgänge.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in Präzisions-CNC-Bearbeitung und Schleifen für Luft- und Raumfahrt, Medizintechnik, Formen- und Gesenkbau sowie industrielle OEM-Anwendungen. Technische Referenzen: AS9100 Rev D (Qualitätsmanagement Luft- und Raumfahrt), ISO 13485 (Qualitätssysteme für Medizinprodukte), ASTM E1077 (Nital-Ätzprüfung für Schleifbrand), Society of Manufacturing Engineers (SME) Grinding Technology Handbook.
Beschaffung von präzisionsgeschliffenen Bauteilen für Luft- und Raumfahrt, Medizintechnik oder industrielle Anwendungen?
Bei CMS umfasst unsere Präzisionsschleifkapazität Rund-, Flach- und Innenschleifen in gehärtetem Stahl, Edelstahl, Titan und Hartmetall, mit Toleranzkontrolle bis ±0,001 mm und Oberflächengüte bis Ra 0,2 µm. Jeder Schleifauftrag erhält eine DFM-Prüfung auf ausreichendes Aufmaß vor dem Schleifen, Scheibenauswahl und Merkmalszugänglichkeit – und CMM-Prüfberichte mit dokumentierten Schleifparametern sind Standard für Luft- und Raumfahrt- sowie Medizinprogramme.
[DFM-Review und Angebot für Präzisionsschleifen anfordern →]


