
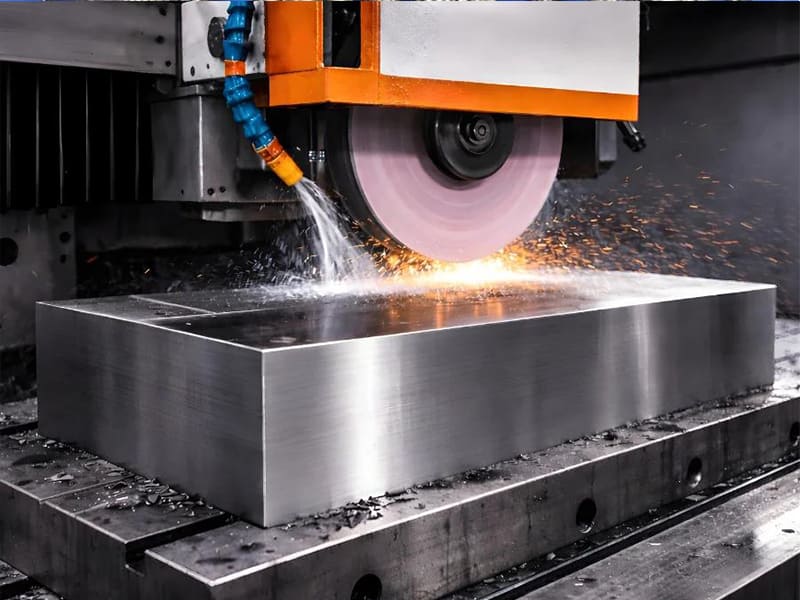
Risposta rapida: La rettifica di precisione è un processo di finitura ad alta precisione che rimuove materiale utilizzando grani abrasivi per ottenere tolleranze di ±0,001–0,005 mm e rugosità superficiale fino a Ra 0,2–0,8 µm — 5–10 volte più strette rispetto alla fresatura CNC. Viene applicata dopo la lavorazione di sgrossatura e il trattamento termico per rifinire la geometria, migliorare l'integrità superficiale e soddisfare severi requisiti ingegneristici su metalli temprati. I sei tipi principali — superficiale, cilindrica, interna, senza centri, a creep feed e rettifica di utensili e frese — servono ciascuno una geometria e un volume di produzione specifici. La rettifica non è un processo universale; deve essere applicata selettivamente a caratteristiche critiche dove tolleranze o prestazioni superficiali non possono essere ottenute con fresatura o tornitura da sole.
Cos'è la Rettifica di Precisione?
La rettifica di precisione è un processo di lavorazione di finitura che rimuove materiale utilizzando una mola abrasiva rotante, dove ogni grano abrasivo agisce come un tagliente microscopico. A differenza della fresatura o della tornitura — che rimuovono materiale in trucioli relativamente grandi con geometria di taglio definita — la rettifica rimuove materiale in incrementi su scala micrometrica, consentendo precisione dimensionale e qualità superficiale che la lavorazione convenzionale non può raggiungere.
Il processo viene tipicamente applicato come fase finale o quasi finale di produzione, dopo che la sgrossatura CNC ha stabilito la geometria del pezzo e il trattamento termico ha raggiunto la durezza richiesta del materiale. A quel punto, il pezzo può essere entro 0,05–0,3 mm dalle dimensioni finali — ma raggiungere la tolleranza rimanente e la finitura superficiale richiede rettifica, non ulteriore fresatura. La rettifica può anche correggere piccole deviazioni geometriche (non-circolarità, non-planarità) che persistono dopo le operazioni precedenti.
Per i produttori OEM che acquistano componenti di precisione, comprendere quando la rettifica è realmente necessaria — e quando è sovraspecificata — è una delle leve più dirette per controllare il costo del pezzo senza compromettere le prestazioni funzionali.
Come Funziona la Rettifica di Precisione
Una rettificatrice di precisione aziona una mola abrasiva legata a velocità controllata contro la superficie del pezzo. Ogni grano abrasivo ara attraverso il materiale, rimuovendo un sottile strato di truciolo. La rimozione del materiale per passata è tipicamente di 0,001–0,025 mm — ordini di grandezza più fine rispetto a una passata di fresatura o tornitura. Questo tasso di rimozione fine è ciò che produce tolleranze strette e superfici lisce, ma significa anche che la rettifica è intrinsecamente lenta rispetto alla lavorazione convenzionale.
Parametri di processo chiave che determinano i risultati della rettifica:
- Tipo di abrasivo della mola — ossido di alluminio per acciaio generale, CBN per acciaio temprato, diamante per carburi e ceramiche
- Legante della mola — vetrificato (rigido, preciso) vs legante resinoide (finitura più liscia, meno vibrazioni)
- Velocità della mola — tipicamente 20–80 m/s a seconda del processo; velocità più alta produce finitura più fine ma più calore
- Velocità di avanzamento e profondità di taglio — parametri conservativi riducono la generazione di calore e migliorano l'integrità superficiale
- Refrigerante — essenziale per la gestione del calore; un raffreddamento inadeguato causa danni termici indipendentemente dagli altri parametri
La gestione del calore è la sfida operativa più critica nella rettifica di precisione. Il titanio ha una conducibilità termica di circa 7 W/(m·K) — circa un sesto dell'acciaio — e concentra il calore all'interfaccia di taglio invece di dissiparlo nei trucioli o nel pezzo. L'acciaio inossidabile e l'acciaio per utensili temprato presentano sfide simili di gestione termica. Senza un flusso di refrigerante adeguato e parametri ottimizzati, il calore di rettifica causa bruciature superficiali, micro-crepe, tensioni residue di trazione e, nei casi gravi, l'inversione della tempra ottenuta dal trattamento termico.
Perché la Rettifica di Precisione Conta: Il Divario Prestazionale vs Fresatura e Tornitura
Il caso della rettifica di precisione è semplice: per alcuni requisiti funzionali, è l'unico processo di produzione affidabile. Per altri, è una sovraspecificazione costosa che aggiunge costo senza aggiungere valore.
Confronto della Capacità di Tolleranza
| Processo | Tolleranza Tipica Raggiungibile | Rugosità Superficiale Tipica (Ra) |
|---|---|---|
| Fresatura CNC | ±0,01–0,05 mm | 1,6-3,2 µm |
| Tornitura CNC | ±0,005–0,02 mm | 0,8-1,6 µm |
| Rettifica piana | ±0,002–0,005 mm | 0,4-0,8 µm |
| Rettifica cilindrica | ±0,001–0,003 mm | 0,2–0,6 µm |
| Rettifica interna | ±0,002–0,005 mm | 0,4-0,8 µm |
| Rettifica di ultra-precisione | ≤ ±0,001 mm | 0,05–0,2 µm |
| Levigatura | ±0,001–0,003 mm | 0,1-0,4 µm |
Le tolleranze di rettifica sono costantemente 5–10 volte più strette rispetto alla fresatura CNC. Per un foro di cuscinetto che richiede una tolleranza di diametro ±0,002 mm, la rettifica non è un'opzione tra diverse — è l'unico processo praticabile. La tornitura o alesatura CNC non può mantenere in modo affidabile ±0,002 mm in produzione su un lotto di pezzi a causa della deriva termica, della progressione dell'usura dell'utensile e delle vibrazioni della macchina.
Perché la Finitura Superficiale Conta Funzionalmente
La rugosità superficiale non è meramente estetica. Sui perni di supporto, la finitura superficiale determina la formazione del film d'olio — un valore Ra di 0,2 µm troppo ruvido può rompere il film lubrificante sotto carico, accelerando l'usura. Sulle superfici di tenuta, la planarità e la Ra insieme determinano se una guarnizione può mantenere il differenziale di pressione. Sui componenti aerospaziali critici per fatica, la finitura superficiale determina dove si iniziano le cricche da fatica — una superficie rettificata con Ra 0,4 µm ha una vita a fatica misurabilmente più lunga rispetto a una superficie tornita con Ra 1,6 µm alla stessa geometria nominale.
Basandoci sulla nostra esperienza produttiva con componenti aerospaziali ad albero, il miglioramento della vita a fatica derivante dalla specifica di rettifica cilindrica (Ra 0,4 µm) rispetto alla tornitura di precisione (Ra 0,8 µm) su superfici critiche di perno supera costantemente il 25–30% nei test — una differenza significativa quando la vita del componente influisce direttamente sugli intervalli di manutenzione degli aeromobili.
Il Problema dei Materiali Temprati
La fresatura e la tornitura convenzionali si affidano a utensili da taglio in carburo o carburo rivestito. Questi utensili si usurano rapidamente — e in modo imprevedibile — su materiali più duri di circa HRC 45–50. Oltre HRC 55, la lavorazione convenzionale è generalmente impraticabile. La rettifica di precisione con abrasivi CBN o diamante opera efficacemente su materiali a HRC 60–65 o superiori, rendendola l'unico processo di finitura post-trattamento termico praticabile per acciai da utensili temprati, ingranaggi cementati e piste dei cuscinetti.
La sequenza produttiva per la maggior parte dei componenti in acciaio temprato è: lavorazione di sgrossatura (mentre il materiale è ancora tenero) → trattamento termico → rettifica di precisione (per dimensioni e finitura finali). Questa sequenza non è arbitraria — esiste perché la rettifica è l'unico processo in grado di correggere le piccole distorsioni introdotte dal trattamento termico e raggiungere le tolleranze finali nella condizione temprata.
Tipi di rettifica di precisione: come scegliere il metodo giusto
Sei metodi di rettifica coprono l'intera gamma dei requisiti di produzione di precisione. Ciascuno è ottimizzato per una geometria specifica, un volume di produzione e un requisito di accuratezza.
Rettifica piana
La rettifica piana utilizza una mola rotante per rimuovere materiale da una superficie piana del pezzo, trattenuto su una piastra magnetica o una attrezzatura di precisione. La mola attraversa la superficie in passate controllate, rimuovendo strati sottili fino al raggiungimento della dimensione e della finitura target.
Planarità ottenibile: ≤0,002 mm su 100 mm Finitura superficiale ottenibile: Ra 0,2–0,8 µm Tolleranza tipica: ±0,002–0,005 mm
Ideale per: Basi per stampi e piastre cavità, attrezzature di precisione, superfici di tenuta, inserti per matrici, componenti piani temprati che richiedono controllo della planarità.
Limitazioni: Limitato a superfici piane o con contorni molto dolci. Non può gestire geometrie cilindriche, fori o profili complessi senza attrezzature speciali.
La rettifica piana è l'operazione finale standard per stampi e matrici — una base di stampo non piana di 0,01 mm produce parti con difetti visibili sulla linea di divisione per l'intera produzione dello stampo.
Rettifica Cilindrica
La rettifica cilindrica ruota il pezzo sul proprio asse (tra centri o in una contropunta) mentre la mola scorre lungo la lunghezza, rimuovendo materiale dal diametro esterno. Il risultato è una superficie cilindrica con diametro, rotondità e cilindricità controllate.
Rotondità ottenibile: ≤0,001 mm Tolleranza ottenibile: ±0,001–0,003 mm sul diametro Finitura superficiale ottenibile: Ra 0,2–0,6 µm
Ideale per: Alberi di precisione, sedi di cuscinetti, rulli, mandrini di rettifica, steli di attuatori idraulici, qualsiasi componente rotante dove rotondità e tolleranza diametrale sono funzionalmente critiche.
Limitazioni: Richiede il montaggio tra centri o in una contropunta di precisione; non applicabile a geometrie non cilindriche o interne.
Nella produzione di trasmissioni automobilistiche, la rettifica finale delle sedi di alberi di ingresso e uscita con tolleranza diametrale ±0,001–0,002 mm è standard — il gioco su un'interfaccia di cuscinetto di precisione non può essere ottenuto in altro modo. Lo stesso vale per alberi di attuazione aerospaziali, steli di impianti medici e alberi di mandrini industriali.
Rettifica Interna (ID)
La rettifica interna utilizza un mandrino di rettifica a piccolo diametro che ruota all'interno di un foro per finire la superficie interna. Poiché la mola deve adattarsi al diametro del foro — spesso 10–80% del diametro del foro — la zona di contatto mola-pezzo è piccola e la rigidità è inferiore rispetto alla rettifica esterna.
Tolleranza ottenibile: ±0,002–0,005 mm sul diametro del foro Finitura superficiale ottenibile: Ra 0,4–0,8 µm
Ideale per: Alloggiamenti di cuscinetti di precisione, cilindri idraulici, boccole, qualsiasi diametro interno che richieda un accoppiamento controllato con un albero accoppiato.
Limitazioni: Rigidità inferiore rispetto alla rettifica esterna; il diametro ridotto della mola aumenta il rischio di concentrazione di calore; fori più profondi sono progressivamente più difficili da rettificare con precisione a causa della deflessione. Rapporti profondità-diametro superiori a 3:1 richiedono attenta attenzione ai parametri di rettifica e alla consegna del refrigerante.
Rettifica Senza Centri
La rettifica senza centri supporta il pezzo tra una mola e una mola di regolazione, con una lama di supporto che fornisce il supporto inferiore. Non c'è mandrino o contropunta — il pezzo fluttua nella zona di rettifica, il che consente l'alimentazione continua dei pezzi attraverso la macchina (modalità passante) o il posizionamento di pezzi con spallamenti o gradini (modalità in feed).
Rotondità ottenibile: ≤0,001–0,002 mm Tolleranza ottenibile: ±0,002–0,005 mm sul diametro Produttività: Molto elevata — il metodo di rettifica più veloce per parti cilindriche
Ideale per: Produzione ad alto volume di parti cilindriche — perni, aste, barre, prigionieri, gambi di fissaggio, piccoli alberi — dove il costo di setup per pezzo deve essere minimo e la produttività è la priorità.
Limitazioni: Limitato a geometrie cilindriche (passante) o profili semplici con gradini (in feed). Non può gestire profili esterni complessi o parti che richiedono più gradini diametrali. Il setup richiede un allineamento preciso delle due mole e della lama di supporto — un investimento di tempo significativo giustificato solo per quantità di produzione.
Rettifica a Penetrazione Lenta (Creep Feed)
La rettifica a penetrazione lenta utilizza una mola profilata che si muove a velocità di avanzamento molto bassa (da cui “creep”) con una singola passata profonda che rimuove materiale significativo — l'opposto della rettifica convenzionale a più passate leggere. Il processo può generare simultaneamente profili complessi (scanalature, caratteristiche a gradini, sezioni trasversali curve) in materiali temprati o resistenti all'abrasione.
Tasso di rimozione del materiale: Elevata per una singola passata profonda Finitura superficiale: Ra 0,4–1,6 µm (più grossolana rispetto alla rettifica di finitura convenzionale) Ideale per: Profili profondi, forme di radice di pale di turbina, sezioni trasversali di scanalature complesse, sgrossatura di materiali duri.
Limitazioni: Richiede elevata potenza della macchina; la generazione di calore è sostanziale e richiede sistemi di refrigerazione sofisticati. Non adatta a geometrie cilindriche semplici dove i metodi convenzionali sono più veloci ed economici.
Rettifica di Utensili e Frese
La rettifica di utensili e frese utilizza la rettifica di precisione per ripristinare o produrre la geometria degli utensili da taglio — frese a candela, punte, forme di inserti indicizzabili, brocce, maschi. Macchine specializzate per la rettifica di utensili possono generare le geometrie complesse di scanalatura, spoglia e inclinazione richieste per utensili da taglio ad alte prestazioni.
Ideale per: Riconzionamento di frese a candela e punte usurate, produzione di utensili da taglio personalizzati, affilatura di utensili sagomati.
Limitazioni: Richiede attrezzature altamente specializzate e competenze di programmazione; non applicabile alla finitura di pezzi.
Guida alla Selezione del Tipo di Rettifica
| Applicazione | Tipo di Rettifica Consigliato |
|---|---|
| Superfici piane, piastre di stampo, facce di tenuta | Rettifica piana |
| Alberi, sedi di cuscinetti, componenti rotanti | Rettifica cilindrica |
| Diametri di fori di precisione, alloggiamenti di cuscinetti | Rettifica interna |
| Parti cilindriche ad alto volume (perni, aste, alberi) | Rettifica senza centri |
| Profili profondi, rimozione di materiale duro | Rettifica a penetrazione lenta |
| Produzione e riconzionamento di utensili da taglio | Rettifica di utensili e frese |
Rettifica di Precisione vs Fresatura vs Levigatura: Quando Usare Ciascuna
Fresatura, Rettifica e Levigatura Svolgono Ruoli Sequenziali
Questi tre processi non sono alternative — sono fasi complementari in una sequenza di produzione. La fresatura definisce la geometria e rimuove materiale in modo efficiente. La rettifica affina la geometria e raggiunge tolleranze strette dopo la fresatura (e, dove applicabile, dopo il trattamento termico). La levigatura perfeziona le superfici interne dei fori per le massime prestazioni funzionali.
| Processo | Tolleranza | Rugosità superficiale | Ruolo principale |
|---|---|---|---|
| Fresatura CNC | ±0,01–0,05 mm | Ra 1,6–3,2 µm | Creazione della geometria, rimozione di materiale |
| Tornitura CNC | ±0,005–0,02 mm | Ra 0,8–1,6 µm | Geometria cilindrica, diametro |
| Rettifica di precisione | ±0,001–0,005 mm | Ra 0,2–0,8 µm | Precisione dimensionale, finitura superficiale |
| Levigatura | ±0,001–0,003 mm | Ra 0,1–0,4 µm | Finitura interna dei fori, texture a reticolo incrociato |
Quando è necessaria la rettifica rispetto alla fresatura?
La rettifica è necessaria quando:
- La tolleranza è più stretta di ±0,01 mm su diametro o planarità
- La finitura superficiale deve essere Ra ≤ 0,8 µm per motivi funzionali (contatto cuscinetti, tenuta, fatica)
- La durezza del materiale supera HRC 45–50 e gli utensili convenzionali non possono mantenere la precisione
- La precisione geometrica (rotondità, cilindricità, planarità) deve essere controllata entro ±0,001–0,005 mm
La fresatura è sufficiente quando:
- Le tolleranze sono ±0,05 mm o più ampie
- Una finitura superficiale di Ra 1,6–3,2 µm è accettabile
- Il materiale non è trattato termicamente oltre HRC 45
- Il pezzo non è un componente rotante o di tenuta con requisiti critici di integrità superficiale
Quando la levigatura supera la rettifica
La levigatura utilizza un utensile abrasivo a pietre multiple che oscilla all'interno di un foro mentre ruota, generando il caratteristico motivo a reticolo incrociato. Questo motivo non è estetico — trattiene il lubrificante nelle valli del reticolo incrociato, migliorando drasticamente le prestazioni di lubrificazione a film sotto carico.
La levigatura è il processo corretto quando:
- Un foro richiede Ra ≤ 0,4 µm con una specifica texture a reticolo incrociato per la lubrificazione (cilindri motore, attuatori idraulici, cilindri pneumatici)
- È necessaria una correzione minore del diametro del foro (0,005–0,05 mm) dopo la rettifica
- Il requisito funzionale è la ritenzione del lubrificante, non solo una superficie liscia
Selezione della mola: la decisione tecnica più critica
La mola — il suo tipo di abrasivo, legante, grado di durezza e granulometria — determina se un'operazione di rettifica produce risultati di alta qualità o difetti. Una mancata corrispondenza tra mola e materiale è la causa più comune di bruciature da rettifica, scarsa finitura superficiale e usura prematura della mola.
Selezione del tipo di abrasivo
| Abrasivo | Il migliore per | Perché |
|---|---|---|
| Ossido di alluminio (Al₂O₃) | Acciaio al carbonio, acciaio inossidabile, rettifica generale dell'acciaio | Tenace, auto-affilante, economico |
| CBN (Nitruro di Boro Cubico) | Acciaio temprato (HRC 45+), acciaio legato | Elevata stabilità termica, lunga durata della mola, calore minimo |
| Diamante | Carburo, ceramiche, vetro, materiali non ferrosi | Durezza estrema, essenziale per materiali non ferrosi fragili/duri |
Regola critica: Le mole diamantate non sono adatte alla rettifica dell'acciaio. Alle temperature di rettifica, il carbonio del diamante reagisce chimicamente con il ferro, causando una rapida dissoluzione dei grani di diamante. Il CBN è l'abrasivo corretto per l'acciaio temprato.
Tipo di legante
Il legante vetrificato (ceramico) è la scelta più comune per la rettifica di precisione — è rigido e poroso, fornendo una buona penetrazione del refrigerante e un controllo dimensionale stabile. Il legante resinico produce una finitura leggermente più liscia con meno vibrazioni ma si usura più rapidamente. Il legante metallico è utilizzato principalmente per mole diamantate nella rettifica pesante di carburo o ceramica.
Durezza della mola (Grado)
Il grado della mola — quanto saldamente il legante trattiene i grani abrasivi — segue una regola controintuitiva: i materiali duri richiedono mole più morbide, e i materiali morbidi richiedono mole più dure.
Quando si rettifica un pezzo duro, la forza di rettifica è elevata. Una mola morbida rilascia prontamente i grani smussati (auto-affilatura), esponendo grani taglienti freschi. Una mola dura trattiene i grani smussati, facendoli strisciare e generare calore invece di tagliare — producendo bruciature e scarsa finitura.
Quando si rettifica un materiale morbido, una mola dura previene l'usura eccessiva della mola e mantiene una geometria costante. Una mola morbida si usurerebbe rapidamente e perderebbe il profilo.
Regola di selezione: Pezzo duro → grado di mola morbido. Pezzo morbido → grado di mola duro.
Velocità della mola
Una velocità della mola più elevata produce generalmente una finitura superficiale più fine ma genera più calore per unità di materiale rimosso. Una velocità inferiore riduce il calore ma rende la finitura più grossolana. L'intervallo di velocità raccomandato dal produttore della mola non deve essere superato — operare sopra la velocità massima rischia un cedimento catastrofico della mola, che è un pericolo per la sicurezza indipendente dalle considerazioni sulla qualità del processo.
Difetti comuni di rettifica: cause e prevenzione
I difetti di rettifica non sono casuali — hanno cause radice specifiche che possono essere identificate ed eliminate sistematicamente.
Bruciature da rettifica
Le bruciature da rettifica appaiono come scolorimenti (macchie superficiali blu o marroni) che indicano danni termici localizzati. La zona bruciata ha durezza ridotta, stato di tensioni residue alterato (da compressione — benefica — a trazione — dannosa), e può contenere micro-cricche.
Cause alla radice: Flusso di refrigerante insufficiente o diretto in modo improprio; velocità di avanzamento o profondità di taglio eccessive; mola smussata o caricata.
Prevenzione: Refrigerante ad alto volume diretto direttamente nella zona di rettifica; ravvivatura regolare della mola per mantenere l'affilatura; profondità di taglio conservativa, specialmente nelle passate finali.
Importante: Le bruciature da rettifica non sono sempre visibili in superficie. Il danno termico subsuperficiale può esistere senza evidente scolorimento. Per componenti critici per la sicurezza (strutture aerospaziali, impianti medici, applicazioni a fatica ad alto ciclo), possono essere specificati controlli con particelle magnetiche o attacco nital per rilevare danni da bruciatura subsuperficiale.
Segni di vibrazione (Chatter marks)
I segni di vibrazione sono motivi d'onda ripetitivi sulla superficie rettificata — creste equidistanti visibili sotto illuminazione obliqua. Sono causati da vibrazioni nel sistema di rettifica a una frequenza determinata dalle proprietà risonanti della macchina, del pezzo o della mola.
Cause alla radice: Mola di rettifica sbilanciata; rigidità insufficiente nel fissaggio del pezzo; risonanza tra la velocità del mandrino e la frequenza naturale del sistema; tasso di rimozione del materiale eccessivo che destabilizza il taglio.
Prevenzione: Bilanciare accuratamente la mola prima dell'uso; utilizzare un supporto a lunetta per alberi lunghi; ridurre il tasso di rimozione del materiale; variare la velocità del mandrino per allontanarsi dalle condizioni di risonanza.
Cricche Termiche
Le cricche termiche sono sottili cricche superficiali causate da rapidi cicli termici — la superficie si riscalda durante il contatto di rettifica e si tempra rapidamente quando viene applicato il refrigerante. La conseguente sollecitazione termica di trazione supera localmente la resistenza a frattura del materiale, producendo reti di cricche.
Cause alla radice: Profondità di taglio eccessiva combinata con raffreddamento inadeguato; flusso di refrigerante interrotto durante la rettifica; parametri aggressivi su materiali fragili o temprati.
Prevenzione: Erogazione continua e costante del refrigerante; parametri di rettifica conservativi su materiali temprati; evitare di fermare la mola a contatto con il pezzo.
Le cricche termiche sono particolarmente pericolose su componenti strutturali aerospaziali, piste di cuscinetti temprate e utensili per stampi — cricche invisibili all'ispezione visiva si propagano sotto carico di servizio, causando rotture premature per fatica.
Fuori Rotondità su Componenti Cilindrici
I componenti cilindrici rettificati che si discostano dalla vera rotondità causano vibrazioni, carico irregolare sui cuscinetti e ridotta durata a fatica nei sistemi rotanti.
Cause alla radice: Allineamento errato del setup tra le centine; pressione insufficiente della contropunta; deflessione del pezzo sotto la forza di rettifica (particolarmente su alberi lunghi e sottili); eccentricità del mandrino della macchina.
Prevenzione: Verificare l'allineamento delle centine prima della rettifica; utilizzare una pressione appropriata della contropunta; aggiungere supporto a lunetta su alberi lunghi; controllare l'eccentricità del mandrino della macchina con un comparatore di precisione prima di iniziare la produzione.
Riepilogo della Prevenzione dei Difetti
| Difetto | Causa principale | Prevenzione Chiave |
|---|---|---|
| Bruciatura da rettifica | Calore eccessivo / raffreddamento scarso | Refrigerante ad alto flusso, ravvivatura della mola, ridurre la profondità |
| Segni di sfregamento | Vibrazione / sbilanciamento | Bilanciamento della mola, lunetta, ridurre il tasso di rimozione |
| Cricche termiche | Shock termico | Raffreddamento costante, parametri conservativi |
| Finitura superficiale scadente | Mola usurata / parametri errati | Ravvivare la mola regolarmente, ottimizzare grana e velocità |
| Fuori rotondità | Errore di setup / deflessione | Verifica dell'allineamento, supporto a lunetta |
Materiali Adatti alla Rettifica di Precisione
Acciaio per Utensili Temprato e Acciaio per Stampo
Gli acciai per utensili (D2, H13, M2, A2) vengono comunemente temprati a HRC 58–65 prima della rettifica di finitura. A questa durezza, fresatura e tornitura sono impraticabili — l'usura dell'utensile è inaccettabilmente elevata e il controllo dimensionale si deteriora rapidamente. Le mole CBN gestiscono questi materiali in modo efficiente, raggiungendo tolleranze di ±0,002 mm e finiture superficiali Ra 0,2–0,4 µm nella condizione temprata.
Applicazioni: Cavità e anime di stampi a iniezione, stampi per tranciatura, corpi di utensili da taglio, componenti industriali resistenti all'usura.
Acciaio inossidabile
L'acciaio inossidabile presenta specifiche sfide di rettifica: la sua tendenza all'incrudimento e l'affinità per l'abrasivo in ossido di alluminio (che causa il caricamento della mola) rendono critica la scelta della mola. Le mole in ossido di alluminio con friabilità appropriata o le mole CBN per acciaio inossidabile temprato sono scelte standard. L'applicazione del refrigerante è particolarmente importante per l'acciaio inossidabile — la moderata conducibilità termica della lega concentra il calore più dell'acciaio al carbonio.
Applicazioni: Impianti medici, apparecchiature per il settore alimentare, alberi industriali di precisione, componenti resistenti alla corrosione che richiedono accoppiamenti a tolleranza stretta.
Carburo Cementato
Il carburo cementato (WC-Co) è tra i materiali ingegneristici più duri nell'uso manifatturiero comune — tipicamente 1.500–2.100 HV. Sono richieste mole diamantate; CBN e ossido di alluminio sono inefficaci. La rettifica del carburo genera calore elevato a causa della durezza del materiale e della bassa conducibilità termica, richiedendo una strategia di refrigerazione accurata.
Applicazioni: Inserti e corpi di utensili da taglio, piastre di usura, punzoni e matrici di precisione, sedi di valvole industriali.
Titanio
La bassa conducibilità termica del titanio (circa 7 W/(m·K) per Ti-6Al-4V) lo rende uno dei materiali termicamente più impegnativi per la rettifica. Il calore si concentra all'interfaccia di rettifica piuttosto che dissiparsi nel pezzo, aumentando il rischio di ossidazione superficiale e danni microstrutturali. Nella nostra esperienza produttiva con componenti aerospaziali in titanio, le mole in ossido di alluminio a velocità conservative con refrigerante ad alta pressione diretto nella zona di rettifica sono il requisito minimo per un'integrità superficiale accettabile. Le mole CBN performano meglio sulle leghe di titanio a velocità elevate.
Applicazioni: Componenti strutturali aerospaziali, impianti medici, elementi di fissaggio ad alte prestazioni.
Ceramiche
Le ceramiche ingegneristiche (allumina, zirconia, carburo di silicio, nitruro di silicio) vengono rettificate esclusivamente con abrasivo diamantato. La loro fragilità richiede profondità di taglio particolarmente leggere per evitare cricche subsuperficiali (formazione di cricche mediane/laterali) che riducono la resistenza del componente al di sotto dei requisiti di progetto.
Applicazioni: Componenti per substrati elettronici, componenti strutturali ad alta temperatura, piste di cuscinetti di precisione in applicazioni di cuscinetti ceramici.
Come la Rettifica di Precisione Influisce sul Costo di Produzione
La rettifica di precisione è sostanzialmente più costosa per unità di materiale rimosso rispetto a fresatura o tornitura — di un fattore 3–10× a seconda di tolleranza e geometria. Comprendere i fattori di costo consente a ingegneri e acquirenti OEM di applicare la rettifica strategicamente piuttosto che universalmente.
Principali Fattori di Costo
Tempo e complessità di setup: I setup di rettifica richiedono allineamento della macchina, bilanciamento della mola, ravvivatura della mola per ripristinare affilatura e profilo e, nel caso della rettifica cilindrica, centraggio preciso del pezzo. Per lavori prototipo o a basso volume, il setup può rappresentare il 30–50% del costo totale di rettifica per un componente semplice.
Usura della mola e ravvivatura: Le mole di rettifica sono materiali di consumo. Le mole CBN e diamantate hanno un costo iniziale più elevato rispetto all'ossido di alluminio ma una durata molto maggiore — nella rettifica di produzione di acciaio temprato, le mole CBN durano tipicamente 50–100× più a lungo dell'ossido di alluminio per unità di materiale rimosso, rendendole più economiche a volume nonostante il prezzo di acquisto più elevato.
Tempo di ciclo: La velocità di rimozione del materiale nella rettifica è fondamentalmente più lenta rispetto alla fresatura. Raggiungere ±0,002 mm richiede più passate di spark-out (passate senza nuovo avanzamento, che consentono alla deflessione elastica del sistema di tornare a zero). Ogni passata aggiuntiva aumenta il tempo di ciclo.
Ispezione: Tolleranze strette richiedono strumenti di misurazione di precisione — comparatori ad aria, micrometri di precisione, misuratori di rotondità, profilometri di superficie. Il tempo di ispezione aggiunge costo proporzionalmente al numero di dimensioni critiche.
Relazione costo-tolleranza:
| Tolleranza | Indice relativo del costo di lavorazione |
|---|---|
| ±0,01 mm (lavorazione CNC sufficiente) | 1.0× |
| ±0,005 mm (ingresso alla rettifica fine) | 1.5–2.0× |
| ±0,002 mm (rettifica di precisione standard) | 2.5–4.0× |
| ≤ ±0,001 mm (ultra-precisione) | 5.0–10.0× |
Ogni passo di tolleranza più stretto può aumentare il costo totale del 50–100%. Questo rende la specifica di tolleranza una delle decisioni di progettazione più rilevanti per il controllo dei costi di rettifica.
Come ridurre i costi della rettifica di precisione
Applicare la rettifica solo alle caratteristiche critiche. La fonte più comune di costi di rettifica non necessari è l'applicazione di tolleranze strette — e quindi requisiti di rettifica — a caratteristiche che non ne hanno funzionalmente bisogno. Un albero che si inserisce in un supporto di cuscinetto di precisione richiede ±0,001–0,002 mm sul supporto; il resto del diametro dell'albero potrebbe non richiedere affatto la rettifica.
Controllare il sovrametallo di rettifica pre-lavorazione. Se la tornitura CNC lascia materiale eccessivo (>0,1 mm) per la rettifica, la rettifica rimuove più materiale per passata e il processo richiede più tempo. Il sovrametallo di rettifica ottimale è tipicamente 0,01–0,05 mm per lato — sufficiente per pulire la superficie tornita e correggere le deviazioni geometriche, ma non di più. Per ottenere questo è necessaria una qualità costante della tornitura CNC, che è una disciplina di controllo di processo.
Sequenziare correttamente il trattamento termico. La lavorazione allo stato tenero prima del trattamento termico consente tassi di rimozione CNC più rapidi e una maggiore durata dell'utensile. Il trattamento termico prima della rettifica corregge la durezza; la rettifica corregge le dimensioni dopo la distorsione del trattamento termico. Questa sequenza è più economica rispetto al tentativo di lavorare materiale temprato a dimensioni quasi finali.
Utilizzare mole CBN per quantità di produzione. Il costo iniziale più elevato viene recuperato rapidamente grazie alla ridotta frequenza di ravvivatura, alla maggiore durata della mola e a una finitura superficiale più costante. Per qualsiasi operazione di rettifica che lavora più di 20–30 pezzi al mese su acciaio temprato, le mole CBN sono quasi sempre più economiche dell'ossido di alluminio in termini di costo per pezzo.
Semplificare la geometria del pezzo per l'accessibilità alla rettifica. Fori profondi e stretti, transizioni geometriche brusche e caratteristiche che bloccano l'accesso del refrigerante alla zona di rettifica aumentano la difficoltà e il costo della rettifica. Una revisione DFM prima della finalizzazione del progetto può identificare ed eliminare queste caratteristiche a basso costo.
Linee guida DFM per la rettifica di precisione
Le decisioni di progettazione prese prima dell'inizio della produzione hanno un impatto maggiore sul costo e sulla qualità della rettifica rispetto a qualsiasi regolazione dei parametri di processo durante la rettifica.
Controllare il sovrametallo di rettifica
Il sovrametallo di rettifica (la quantità di materiale lasciata per la rettifica dopo la lavorazione CNC) deve essere costante e appropriato. Troppo sovrametallo — oltre 0,05–0,1 mm per lato — prolunga il tempo di ciclo di rettifica, aumenta l'usura della mola e rischia danni termici su più passate di sgrossatura. Troppo poco sovrametallo — sotto 0,01 mm per lato — potrebbe non consentire la completa pulizia dei segni utensile della tornitura, producendo una finitura superficiale non costante.
Specificare il sovrametallo di rettifica sul disegno o sulla specifica di processo per le caratteristiche critiche e verificarlo tramite misurazione in-process della caratteristica tornita CNC prima della rettifica.
Mantenere la rigidità del pezzo
Pareti sottili, alberi lunghi e snelli e sezioni con scarsa integrità strutturale si deformano sotto la forza di rettifica. Un albero che si deflette di 0,005 mm sotto la pressione della mola produce un pezzo che misura 0,005 mm sottodimensionato nel punto di massima deflessione — anche se la macchina è calibrata correttamente. Per alberi con rapporti lunghezza/diametro superiori a 5:1, specificare fori di centraggio a entrambe le estremità per consentire il supporto con lunetta fissa e contropunta. Per pezzi cilindrici a parete sottile, valutare se sia opportuno un supporto interno durante la rettifica (mandrino espandibile o attrezzatura interna).
Fornire spazio di manovra per la rettifica
La mola deve avere pieno spazio per avvicinarsi alla superficie da rettificare senza interferenze con la geometria adiacente. Spallamenti, flange o caratteristiche adiacenti che bloccano l'accesso della mola impongono attrezzature speciali o operazioni secondarie. Quando si progettano spallamenti adiacenti a supporti rettificati, specificare un sottosquadro di rettifica (una piccola gola di scarico alla base dello spallamento) che consenta alla mola di eseguire la scintillatura senza contattare la faccia dello spallamento — questa è una pratica standard nella progettazione di alberi di precisione.
Evitare fori profondi e di piccolo diametro
La rettifica interna di fori profondi e di piccolo diametro è una delle operazioni di rettifica più costose e tecnicamente impegnative. Il piccolo diametro della mola (spesso 20–50% del diametro del foro per fornire spazio) ha rigidità limitata, scarsa dissipazione del calore e accesso limitato del refrigerante. I rapporti profondità/diametro superiori a 3:1 devono essere valutati attentamente — metodi di finitura alternativi (alesatura, levigatura) possono essere più appropriati ed economici per fori profondi dove il requisito funzionale è la tolleranza del diametro e la finitura superficiale piuttosto che un'estrema accuratezza geometrica.
Checklist DFM per la rettifica di precisione
| Elemento di progettazione | Requisito DFM |
|---|---|
| Sovrametallo di rettifica su diametro critico | 0,01–0,05 mm per lato; costante dopo CNC |
| Rapporto lunghezza/diametro dell'albero | >5:1 richiede fori di centraggio e supporto con lunetta fissa |
| Spallamento adiacente alla superficie rettificata | Includere sottosquadro di rettifica (gola alla base dello spallamento) |
| Rapporto profondità/diametro del foro interno | >3:1 richiede revisione del processo; considerare alternativa di levigatura |
| Caratteristiche con tolleranze strette | Applicare solo a superfici funzionalmente critiche |
| Accesso della mola alla superficie | Verificare lo spazio nel modello CAD; eliminare geometrie di interferenza |
Applicazioni della rettifica di precisione per settore
Aerospaziale
La rettifica aerospaziale comprende i supporti degli alberi di turbina, le superfici portanti del carrello di atterraggio, gli steli degli attuatori e le interfacce dei raccordi strutturali. Tolleranze di ±0,001–0,003 mm con finitura superficiale Ra 0,2–0,4 µm sono requisiti di routine sui componenti rotanti aerospaziali. Secondo i requisiti del sistema di qualità aerospaziale AS9100, le operazioni di rettifica critiche richiedono validazione documentata del processo, registrazioni di misurazione in-process e ispezione con attacco nitale o particelle magnetiche per verificare l'assenza di danni termici.
Nella nostra esperienza produttiva con clienti aerospaziali, l'errore più comune nella preparazione pre-rettifica è l'insufficiente costanza della tornitura CNC — i pezzi che arrivano alla rettifica con sovrametallo non uniforme richiedono che gli operatori di rettifica prendano decisioni sulla profondità di taglio che introducono variabilità nel risultato finale. Una qualità costante della tornitura CNC è importante quanto la qualità del processo di rettifica per ottenere risultati di rettifica di precisione affidabili.
Dispositivi medici
Gli impianti ortopedici, gli alberi di strumenti chirurgici e i componenti per impianti dentali richiedono una finitura superficiale Ra ≤ 0,4 µm e una precisione dimensionale di ±0,002–0,005 mm. Oltre ai requisiti dimensionali, l'integrità superficiale ottenuta tramite rettifica influisce direttamente sulla biocompatibilità — le tensioni residue di trazione derivanti da una rettifica aggressiva favoriscono la corrosione sotto sforzo e l'usura da sfregamento nell'ambiente implantare. Le tensioni residue di compressione derivanti da una rettifica adeguatamente controllata migliorano la vita a fatica e la resistenza alla corrosione.
I requisiti di qualità per dispositivi medici ISO 13485 impongono la validazione documentata del processo per le operazioni di rettifica su caratteristiche implantari critiche. Ciò include la dimostrazione della capacità di processo (dati Cpk), i registri di qualifica degli operatori e la tracciabilità della calibrazione delle apparecchiature.
Trasmissioni e Powertrain Automotive
Gli alberi di trasmissione di ingresso e uscita, i fori rettificati degli ingranaggi e i supporti dei cuscinetti nelle trasmissioni automobilistiche sono rettificati con tolleranza diametrale di ±0,001–0,002 mm come standard produttivo. La finitura superficiale sui supporti degli alberi di trasmissione (Ra 0,2–0,4 µm) è specificata direttamente negli standard di ingegneria automobilistica perché determina lo spessore del film lubrificante sotto carico e velocità operative — il fattore principale che controlla l'efficienza della trasmissione e la durata di servizio.
La rettifica automobilistica ad alto volume utilizza la rettifica centerless per i grezzi degli alberi e la rettifica cilindrica per le dimensioni finali dei supporti — un approccio a due fasi che bilancia efficienza produttiva e precisione.
Produzione di stampi e matrici
Le cavità degli stampi, i nuclei e i componenti degli utensili richiedono la rettifica superficiale dell'acciaio per utensili temprato con planarità ≤ 0,002 mm e finitura superficiale Ra 0,2–0,4 µm. La qualità della superficie rettificata dello stampo si trasferisce direttamente a ogni pezzo prodotto nello stampo — una base dello stampo non piana causa bave, scarsa chiusura della linea di divisione e variazioni dimensionali nei pezzi stampati durante l'intera produzione.
Punti di forza
- La rettifica di precisione raggiunge tolleranze di ±0,001–0,005 mm e finitura superficiale Ra 0,2–0,8 µm — 5–10 volte più precisa della fresatura CNC, rendendola il processo richiesto per superfici portanti, facce di tenuta, alberi di precisione e componenti temprati.
- Sei tipi di rettifica — superficiale, cilindrica, interna, centerless, a creep feed e per utensili e frese — ciascuno serve una geometria specifica e un requisito di volume produttivo. Abbinare il metodo alla geometria è essenziale per l'efficienza dei costi.
- Rettifica, fresatura e levigatura sono processi sequenziali, non concorrenti — la fresatura crea la geometria, la rettifica la rifinisce e la levigatura perfeziona le superfici dei fori per le massime prestazioni funzionali.
- La selezione della mola è la decisione tecnica più critica — ossido di alluminio per acciaio generico, CBN per acciaio temprato (mai diamante su acciaio), diamante per carburi e ceramiche. Pezzo duro richiede mola di grado tenero; pezzo tenero richiede mola di grado duro.
- I difetti di rettifica — bruciature, vibrazioni, cricche termiche, ovalizzazione — hanno cause specifiche che sono sistematicamente prevenibili attraverso la gestione del refrigerante, le condizioni della mola e la qualità del setup.
- Il costo della rettifica aumenta esponenzialmente con tolleranze più strette — ogni passo più stretto può aggiungere 50–100% al costo di rettifica. Applicare tolleranze strette solo dove le prestazioni funzionali lo richiedono.
- DFM per la rettifica significa controllare il sovrametallo pre-rettifica (0,01–0,05 mm per lato), progettare per rigidità e accesso della mola, includere sottosquadri alle spalle ed evitare fori interni inutilmente profondi.
- Per gli acquirenti OEM, la specifica di rettifica su un disegno comporta implicazioni di costo reali — verificare che ogni superficie rettificata abbia una ragione funzionale per la tolleranza e la finitura specificate e discutere con il fornitore di CNC/rettifica se modifiche DFM possono ridurre l'ambito di rettifica senza compromettere le prestazioni.
Domande frequenti
Cos'è la rettifica di precisione e quando è richiesta?
La rettifica di precisione è un processo di lavorazione di finitura che rimuove materiale utilizzando grani abrasivi per raggiungere tolleranze di ±0,001–0,005 mm e rugosità superficiale Ra 0,2–0,8 µm — livelli prestazionali che la fresatura e la tornitura CNC non possono raggiungere in modo affidabile. È richiesta quando: la tolleranza dimensionale è più stretta di ±0,005 mm; la finitura superficiale deve essere Ra ≤ 0,8 µm per ragioni funzionali (contatto dei cuscinetti, tenuta, vita a fatica); la durezza del materiale supera HRC 45–50, rendendo il taglio convenzionale impraticabile; o l'accuratezza geometrica (rotondità, planarità, cilindricità) deve essere controllata a livello micron. È tipicamente il passaggio finale di produzione dopo la sgrossatura CNC e, dove applicabile, il trattamento termico.
Qual è la differenza tra rettifica superficiale e rettifica cilindrica?
La rettifica superficiale applica una mola rotante a superfici piane del pezzo per raggiungere planarità ≤0,002 mm su 100 mm e finitura superficiale Ra 0,2–0,8 µm — utilizzata per piastre di stampi, inserti di matrici, facce di tenuta e attrezzature di precisione. La rettifica cilindrica ruota il pezzo sul suo asse mentre la mola si muove lungo la lunghezza, raggiungendo rotondità ≤0,001 mm e tolleranze diametrali di ±0,001–0,003 mm — utilizzata per alberi, supporti di cuscinetti, rulli e qualsiasi componente rotante dove rotondità e precisione diametrale sono funzionalmente critiche. I due processi affrontano requisiti geometrici ortogonali (planarità vs. rotondità/cilindricità) e non sono intercambiabili.
Quanto può essere precisa la rettifica di precisione?
La rettifica di precisione raggiunge tolleranze di ±0,001–0,003 mm su diametri cilindrici e planarità ≤0,002 mm su superfici piane in condizioni di produzione. La rettifica ultra-precisione con attrezzature specializzate e strutture a ambiente controllato raggiunge ≤±0,001 mm. La rotondità di ≤0,001 mm è raggiungibile nella rettifica cilindrica di produzione. Queste tolleranze sono 5–10 volte più strette della fresatura CNC (±0,01–0,05 mm) e 3–5 volte più strette della tornitura CNC (±0,005–0,02 mm), rendendo la rettifica il processo richiesto per accoppiamenti di precisione dei cuscinetti, interfacce di tenuta e componenti rotanti ad alte prestazioni.
Perché la gestione del calore è critica nella rettifica di precisione?
Il calore è il principale rischio di qualità nella rettifica di precisione perché i grani abrasivi generano calore di attrito concentrato sulla superficie del pezzo — calore che non può dissiparsi rapidamente come nel taglio convenzionale. Il calore eccessivo causa bruciature di rettifica (scolorimento superficiale visibile con durezza ridotta e tensioni residue di trazione dannose), cricche termiche (microcricche superficiali che si propagano sotto carico di servizio) e imprecisione dimensionale dovuta all'espansione termica del pezzo durante la rettifica. Per materiali con bassa conducibilità termica — titanio (~7 W/m·K), acciaio inossidabile (~15 W/m·K) — il rischio è maggiore perché il calore si concentra nell'interfaccia di rettifica. Un refrigerante ad alta pressione adeguato diretto nella zona di rettifica, una profondità di passata conservativa e mole adeguatamente ravvivate sono i principali strumenti di gestione del calore.
Quando deve essere specificata la rettifica centerless?
La rettifica senza centri dovrebbe essere specificata per la produzione ad alto volume di componenti cilindrici (perni, barre, alberi, gambi di fissaggi) dove il costo di setup per pezzo deve essere minimo e la produttività è la priorità. Non richiede un'operazione di centratura sul pezzo e supporta la produzione continua a passaggio diretto — i pezzi fluiscono attraverso la zona di rettifica automaticamente. La rettifica senza centri raggiunge rotondità ≤0,001–0,002 mm e tolleranze diametrali di ±0,002–0,005 mm, rendendola adatta alla maggior parte dei requisiti cilindrici di precisione. Non è appropriata per pezzi con più gradini diametrali, profili complessi o caratteristiche che richiedono una relazione posizionale con altre caratteristiche del pezzo (che necessitano di datum di riferimento che la rettifica senza centri non fornisce).
Cosa causa le bruciature da rettifica e come possono essere prevenute?
Le bruciature da rettifica sono causate da calore eccessivo sulla superficie del pezzo — più comunemente da flusso di refrigerante insufficiente, mole smussate o cariche che sfregano invece di tagliare, o profondità di taglio e velocità di avanzamento eccessive. La zona bruciata presenta durezza superficiale ridotta, tensioni residue tensile dannose (rispetto alla tensione residua compressiva benefica che una rettifica correttamente controllata produce), e può contenere micro-cricche subsuperficiali invisibili all'ispezione visiva. La prevenzione richiede: refrigerante ad alto volume diretto nell'arco di rettifica; ravvivatura regolare della mola per mantenere l'affilatura; profondità di taglio conservativa nelle passate di finitura; e monitoraggio del processo. Per componenti critici per la sicurezza, l'attacco nital o l'ispezione con particelle magnetiche dopo la rettifica verificano l'assenza di danni termici.
Come si confronta il costo della rettifica con la lavorazione CNC?
La rettifica di precisione costa sostanzialmente di più per unità di materiale rimosso rispetto alla fresatura o tornitura CNC — tipicamente 3–10× superiore a causa di velocità di rimozione materiale più lente, costi di usura della mola, requisiti di ispezione più elevati e setup più complesso. Tuttavia, il confronto dei costi è fuorviante senza contesto: la rettifica è richiesta quando la specifica funzionale non può essere soddisfatta in nessun altro modo. La domanda ingegneristica non è “la rettifica è più costosa della fresatura?” — lo è sempre — ma “questa caratteristica richiede la rettifica per soddisfare il suo requisito funzionale?” Applicare tolleranze strette solo alle superfici funzionalmente critiche, controllare il sovrametallo pre-rettifica, utilizzare mole CBN per quantità di produzione e minimizzare l'ambito di rettifica tramite revisione DFM sono le strategie di controllo dei costi più efficaci.
Quale mola dovrebbe essere utilizzata per l'acciaio temprato?
CBN (Nitruro di Boro Cubico) è l'abrasivo corretto per rettificare acciaio temprato (HRC 45+). Il CBN ha elevata stabilità termica, non reagisce chimicamente con il ferro alle temperature di rettifica e mantiene l'affilatura della mola molto più a lungo dell'ossido di alluminio su acciaio temprato — tipicamente 50–100× la durata della mola dell'ossido di alluminio per unità di materiale rimosso. Le mole diamantate non devono essere utilizzate sull'acciaio: alle temperature di rettifica, il carbonio del diamante reagisce con il ferro, causando una rapida dissoluzione del diamante. Le mole in ossido di alluminio sono appropriate per acciaio non temprato o moderatamente duro (sotto ~HRC 45) in applicazioni di rettifica generale. Il legante vetrificato è la scelta standard per la rettifica di precisione che richiede accuratezza dimensionale; il legante resinico fornisce una finitura leggermente più fine per le passate di finitura.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza in lavorazione di precisione CNC e rettifica per applicazioni aerospaziali, mediche, stampi e matrici e industriali OEM. Riferimenti tecnici: AS9100 Rev D (Sistema di Gestione Qualità Aerospaziale), ISO 13485 (Sistemi di Qualità per Dispositivi Medici), ASTM E1077 (Ispezione con Attacco Nital per Bruciature da Rettifica), Society of Manufacturing Engineers (SME) Grinding Technology Handbook.
Approvvigionamento di Componenti Rettificati di Precisione per Applicazioni Aerospaziali, Mediche o Industriali?
Presso CMS, la nostra capacità di rettifica di precisione copre la rettifica cilindrica, superficiale e interna in acciaio temprato, acciaio inossidabile, titanio e carburo, con controllo delle tolleranze fino a ±0,001 mm e finitura superficiale fino a Ra 0,2 µm. Ogni lavoro di rettifica riceve una revisione DFM per l'adeguatezza del sovrametallo pre-rettifica, la selezione della mola e l'accessibilità delle caratteristiche — e i rapporti di ispezione CMM con parametri di rettifica documentati sono standard per i programmi aerospaziali e medici.
[Richiedi una revisione DFM e un preventivo per la rettifica di precisione →]


