
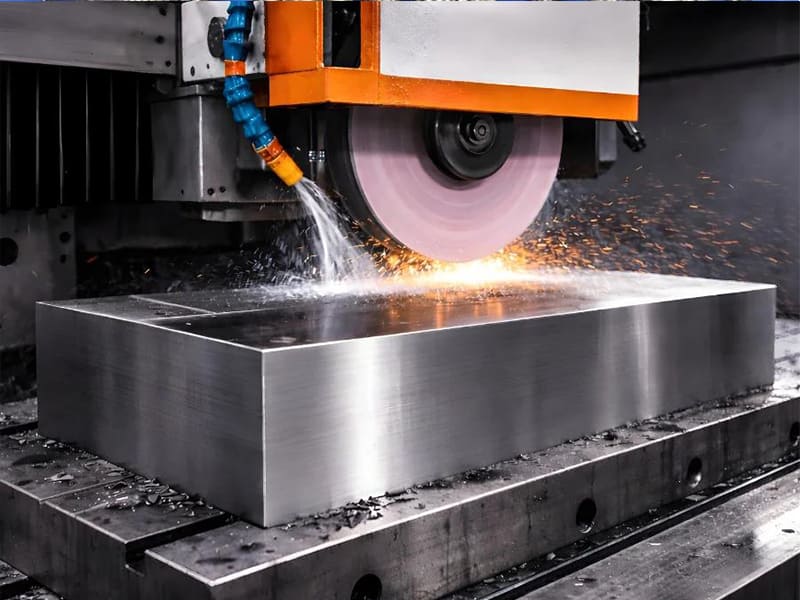
Respuesta rápida: El rectificado de precisión es un proceso de acabado de alta exactitud que elimina material mediante granos abrasivos para lograr tolerancias de ±0.001–0.005 mm y rugosidad superficial tan baja como Ra 0.2–0.8 µm — 5–10× más estricto que el fresado CNC. Se aplica después del mecanizado en bruto y el tratamiento térmico para refinar la geometría, mejorar la integridad superficial y cumplir con requisitos de ingeniería estrictos en metales endurecidos. Los seis tipos principales — rectificado de superficies, cilíndrico, de diámetro interior, sin centros, de avance lento y de herramientas y cortadores — cada uno sirve a una geometría y volumen de producción específicos. El rectificado no es un proceso universal; debe aplicarse selectivamente a características críticas donde las tolerancias o el rendimiento superficial no pueden lograrse solo con fresado o torneado.
¿Qué es el Rectificado de Precisión?
El rectificado de precisión es un proceso de mecanizado de acabado que elimina material utilizando una muela abrasiva rotativa, donde cada grano de abrasivo actúa como un filo de corte microscópico. A diferencia del fresado o el torneado — que eliminan material en virutas relativamente grandes con una geometría de corte definida — el rectificado elimina material en incrementos de escala micrométrica, lo que permite una exactitud dimensional y una calidad de acabado superficial que el mecanizado convencional no puede lograr.
El proceso se aplica típicamente como el paso final o casi final de fabricación, después de que el desbaste CNC ha establecido la geometría de la pieza y el tratamiento térmico ha alcanzado la dureza requerida del material. En ese punto, la pieza puede estar dentro de 0.05–0.3 mm de sus dimensiones finales — pero lograr la tolerancia restante y el acabado superficial requiere rectificado, no más fresado. El rectificado también puede corregir desviaciones geométricas menores (falta de redondez, falta de planitud) que persisten después de operaciones anteriores.
Para fabricantes OEM que obtienen componentes de precisión, comprender cuándo el rectificado es realmente necesario — y cuándo está sobre-especificado — es una de las palancas más directas para controlar el costo de la pieza sin comprometer el rendimiento funcional.
Cómo Funciona el Rectificado de Precisión
Una máquina de rectificado de precisión impulsa una muela abrasiva aglomerada a velocidad controlada contra la superficie de la pieza de trabajo. Cada grano abrasivo ara el material, eliminando una capa delgada de viruta. La eliminación de material por pasada es típicamente de 0.001–0.025 mm — órdenes de magnitud más fina que una pasada de fresado o torneado. Esta tasa de eliminación fina es lo que produce tolerancias ajustadas y superficies lisas, pero también significa que el rectificado es inherentemente lento en comparación con el mecanizado convencional.
Parámetros clave del proceso que determinan los resultados del rectificado:
- Tipo de abrasivo de la muela — óxido de aluminio para acero general, CBN para acero endurecido, diamante para carburo y cerámicas
- Aglomerante de la muela — vitrificado (rígido, exacto) vs. aglomerante de resina (acabado más suave, menos vibración)
- Velocidad de la muela — típicamente 20–80 m/s dependiendo del proceso; mayor velocidad produce acabado más fino pero más calor
- Velocidad de avance y profundidad de corte — parámetros conservadores reducen la generación de calor y mejoran la integridad superficial
- Refrigerante — esencial para la gestión del calor; un enfriamiento inadecuado causa daño térmico independientemente de otros parámetros
La gestión del calor es el desafío operativo más crítico en el rectificado de precisión. El titanio tiene una conductividad térmica de aproximadamente 7 W/(m·K) — aproximadamente una sexta parte del acero — y concentra el calor en la interfaz de corte en lugar de disiparlo en las virutas o la pieza de trabajo. El acero inoxidable y el acero para herramientas endurecido presentan desafíos similares de gestión térmica. Sin un flujo adecuado de refrigerante y parámetros optimizados, el calor del rectificado causa quemaduras superficiales, microgrietas, tensión residual de tracción y, en casos severos, reversión del endurecimiento logrado por el tratamiento térmico.
Por Qué Importa el Rectificado de Precisión: La Brecha de Rendimiento vs. Fresado y Torneado
El caso del rectificado de precisión es sencillo: para ciertos requisitos funcionales, es el único proceso de fabricación confiable. Para otros, es una sobre-especificación costosa que añade costo sin añadir valor.
Comparación de Capacidad de Tolerancia
| Proceso | Tolerancia Típica Alcanzable | Rugosidad Superficial Típica (Ra) |
|---|---|---|
| Fresado CNC | ±0,01–0,05 mm | 6–3.2 µm |
| Torneado CNC | ±0,005–0,02 mm | 0,8–1,6 µm |
| Rectificado plano | ±0,002–0,005 mm | 0,4–0,8 µm |
| Rectificado cilíndrico | ±0.001–0.003 mm | 2–0.6 µm |
| Rectificado de diámetro interior | ±0,002–0,005 mm | 0,4–0,8 µm |
| Rectificado de ultra precisión | ≤ ±0.001 mm | 05–0.2 µm |
| Afilado | ±0.001–0.003 mm | 1–0.4 µm |
Las tolerancias de rectificado son consistentemente 5–10× más estrictas que el fresado CNC. Para un orificio de rodamiento que requiere una tolerancia de diámetro de ±0.002 mm, el rectificado no es una opción entre varias — es el único proceso viable. El torneado o mandrinado CNC no puede mantener de manera confiable ±0.002 mm en producción en un lote de piezas debido a la deriva térmica, la progresión del desgaste de la herramienta y la vibración de la máquina.
Por Qué el Acabado Superficial Importa Funcionalmente
La rugosidad superficial no es meramente cosmética. En muñones de rodamientos, el acabado superficial determina la formación de la película de aceite — un valor de Ra 0.2 µm demasiado rugoso puede romper la película de lubricación bajo carga, acelerando el desgaste. En superficies de sellado, la planitud y la Ra juntas determinan si un sello puede mantener el diferencial de presión. En componentes aeroespaciales críticos por fatiga, el acabado superficial determina dónde se inician las grietas por fatiga — una superficie rectificada con Ra 0.4 µm tiene una vida a fatiga mediblemente más larga que una superficie torneada con Ra 1.6 µm en la misma geometría nominal.
Basado en nuestra experiencia de producción con componentes de ejes aeroespaciales, la mejora en la vida a fatiga al especificar rectificado cilíndrico (Ra 0.4 µm) sobre torneado de precisión (Ra 0.8 µm) en superficies de muñón críticas supera consistentemente el 25–30% en pruebas — una diferencia significativa cuando la vida del componente afecta directamente los intervalos de mantenimiento de aeronaves.
El Problema del Material Endurecido
El fresado y torneado convencional dependen de herramientas de corte de carburo o carburo recubierto. Estas herramientas se desgastan rápidamente —y de manera impredecible— en materiales más duros que aproximadamente HRC 45–50. Por encima de HRC 55, el mecanizado convencional generalmente no es práctico. El rectificado de precisión con abrasivos de CBN o diamante opera eficazmente en materiales a HRC 60–65 o superiores, lo que lo convierte en el único proceso de acabado viable después del tratamiento térmico para aceros para herramientas endurecidos, engranajes cementados y pistas de rodamientos.
La secuencia de producción para la mayoría de los componentes de acero endurecido es: mecanizado en bruto (mientras aún está blando) → tratamiento térmico → rectificado de precisión (hasta dimensiones y acabado finales). Esta secuencia no es arbitraria — existe porque el rectificado es el único proceso que puede corregir las pequeñas distorsiones introducidas por el tratamiento térmico y alcanzar las tolerancias finales en la condición endurecida.
Tipos de rectificado de precisión: cómo seleccionar el método adecuado
Seis métodos de rectificado cubren toda la gama de requisitos de fabricación de precisión. Cada uno está optimizado para una geometría, volumen de producción y requisito de precisión específicos.
Rectificado plano
El rectificado plano utiliza una muela rotativa para eliminar material de una superficie plana de la pieza, sujeta en un plato magnético o dispositivo de precisión. La muela atraviesa la superficie en pasadas controladas, eliminando capas delgadas hasta alcanzar la dimensión y el acabado objetivo.
Planitud alcanzable: ≤0.002 mm en 100 mm Acabado superficial alcanzable: Ra 0.2–0.8 µm Tolerancia típica: ±0,002–0,005 mm
Ideal para: Bases de moldes y placas de cavidades, dispositivos de precisión, caras de sellado, insertos de troqueles, componentes planos endurecidos que requieren control de planitud.
Limitaciones: Limitado a superficies planas o con contornos muy suaves. No puede abordar geometría cilíndrica, agujeros o perfiles complejos sin accesorios especiales.
El rectificado de superficies es la operación final estándar para moldes y troqueles: una base de molde que no sea plana en 0.01 mm produce piezas con defectos visibles en la línea de partición en toda la producción del molde.
Rectificado Cilíndrico
El rectificado cilíndrico hace girar la pieza de trabajo sobre su propio eje (entre centros o en un mandril) mientras la muela abrasiva recorre a lo largo, eliminando material del diámetro exterior. El resultado es una superficie cilíndrica con diámetro, redondez y cilindricidad controlados.
Redondez alcanzable: ≤0.001 mm Tolerancia alcanzable: ±0.001–0.003 mm en diámetro Acabado superficial alcanzable: Ra 0.2–0.6 µm
Ideal para: Ejes de precisión, muñones de cojinetes, rodillos, husillos de rectificado, vástagos de actuadores hidráulicos, cualquier componente rotativo donde la redondez y la tolerancia del diámetro sean funcionalmente críticas.
Limitaciones: Requiere configuración entre centros o en un mandril de precisión; no aplicable a geometría no cilíndrica o interna.
En la fabricación de transmisiones automotrices, el rectificado final de los muñones de ejes de entrada y salida con tolerancia de diámetro de ±0.001–0.002 mm es estándar: la holgura en una interfaz de cojinete de precisión simplemente no se puede lograr de otra manera. Lo mismo aplica a ejes de actuación aeroespaciales, vástagos de implantes médicos y ejes de husillos industriales.
Rectificado de Diámetro Interno (ID)
El rectificado de ID utiliza un husillo de rectificado de pequeño diámetro que gira dentro de un agujero para acabar la superficie interna. Debido a que la muela debe caber dentro del diámetro del agujero — a menudo 10–80% del diámetro del agujero — la zona de contacto entre muela y pieza es pequeña, y la rigidez es menor que en el rectificado externo.
Tolerancia alcanzable: ±0.002–0.005 mm en diámetro del agujero Acabado superficial alcanzable: Ra 0,4–0,8 µm
Ideal para: Carcasas de cojinetes de precisión, cilindros hidráulicos, casquillos de manguito, cualquier diámetro interno que requiera un ajuste controlado con un eje acoplado.
Limitaciones: Menor rigidez que el rectificado externo; el diámetro más pequeño de la muela aumenta el riesgo de concentración de calor; los agujeros más profundos son progresivamente más difíciles de rectificar con precisión debido a la deflexión. Relaciones de profundidad a diámetro superiores a 3:1 requieren atención cuidadosa a los parámetros de rectificado y al suministro de refrigerante.
Rectificado Sin Centros
El rectificado sin centros soporta la pieza de trabajo entre una muela abrasiva y una muela reguladora, con una cuchilla de apoyo proporcionando el soporte inferior. No hay husillo ni mandril: la pieza flota en la zona de rectificado, lo que permite la alimentación continua de piezas a través de la máquina (modo de paso continuo) o el posicionamiento de piezas con hombros o escalones (modo de alimentación).
Redondez alcanzable: ≤0.001–0.002 mm Tolerancia alcanzable: ±0.002–0.005 mm en diámetro Rendimiento de producción: Muy alto: el método de rectificado más rápido para piezas cilíndricas
Ideal para: Producción de alto volumen de piezas cilíndricas — pasadores, varillas, barras, espárragos, vástagos de sujetadores, ejes pequeños — donde el costo de configuración por pieza debe ser mínimo y el rendimiento es la prioridad.
Limitaciones: Restringido a geometría cilíndrica (paso continuo) o perfiles escalonados simples (alimentación). No puede manejar perfiles externos complejos o piezas que requieran múltiples escalones de diámetro. La configuración requiere alineación precisa de las dos muelas y la cuchilla de apoyo: una inversión de tiempo significativa que solo se justifica para cantidades de producción.
Rectificado de Avance Lento
El rectificado de avance lento utiliza una muela perfilada que se mueve a una velocidad de avance muy baja (de ahí “avance lento”) con una sola pasada profunda que elimina material significativo — lo opuesto al rectificado ligero convencional de múltiples pasadas. El proceso puede generar simultáneamente perfiles complejos (ranuras, características escalonadas, secciones transversales curvas) en materiales endurecidos o resistentes a la abrasión.
Tasa de eliminación de material: Alto para una sola pasada profunda Acabado superficial: Ra 0.4–1.6 µm (más rugoso que el rectificado de acabado convencional) Ideal para: Perfiles profundos, formas de raíz de álabes de turbina, secciones transversales de ranuras complejas, desbaste de materiales duros.
Limitaciones: Requiere alta potencia de máquina; la generación de calor es sustancial y exige sistemas de refrigerante sofisticados. No es adecuado para geometría cilíndrica simple donde los métodos convencionales son más rápidos y económicos.
Rectificado de Herramientas y Fresas
El rectificado de herramientas y fresas utiliza rectificado de precisión para restaurar o fabricar la geometría de herramientas de corte — fresas de extremo, brocas, formas de insertos indexables, brochas, machos de roscar. Las máquinas rectificadoras de herramientas especializadas pueden generar las geometrías complejas de flauta, alivio y desprendimiento requeridas para herramientas de corte de alto rendimiento.
Ideal para: Reacondicionamiento de fresas de extremo y brocas desgastadas, fabricación de herramientas de corte personalizadas, afilado de herramientas de forma.
Limitaciones: Requiere equipo altamente especializado y experiencia en programación; no aplicable al acabado de piezas de trabajo.
Guía de Selección de Tipo de Rectificado
| Solicitud | Tipo de Rectificado Recomendado |
|---|---|
| Superficies planas, placas de molde, caras de sellado | Rectificado plano |
| Ejes, muñones de cojinetes, componentes rotativos | Rectificado cilíndrico |
| Diámetros de agujeros de precisión, carcasas de cojinetes | Rectificado de diámetro interior |
| Piezas cilíndricas de alto volumen (pasadores, varillas, ejes) | Rectificado sin centros |
| Perfiles profundos, eliminación de material en materiales duros | Rectificado de avance lento |
| Fabricación y reacondicionamiento de herramientas de corte | Rectificado de herramientas y fresas |
Rectificado de Precisión vs Fresado vs Bruñido: Cuándo Usar Cada Uno
Fresado, Rectificado y Bruñido Cumplen Roles Secuenciales
Estos tres procesos no son alternativas — son etapas complementarias en una secuencia de fabricación. El fresado define la geometría y elimina material en volumen de manera eficiente. El rectificado refina la geometría y logra tolerancias ajustadas después del fresado (y, cuando corresponde, después del tratamiento térmico). El bruñido perfecciona las superficies internas de los agujeros para el máximo rendimiento funcional.
| Proceso | Tolerancia | Rugosidad superficial | Función principal |
|---|---|---|---|
| Fresado CNC | ±0,01–0,05 mm | Ra 1,6–3,2 µm | Creación de geometría, eliminación de material en volumen |
| Torneado CNC | ±0,005–0,02 mm | Ra 0,8–1,6 µm | Geometría cilíndrica, diámetro |
| Rectificado de precisión | ±0,001–0,005 mm | Ra 0.2–0.8 µm | Precisión dimensional, acabado superficial |
| Afilado | ±0.001–0.003 mm | Ra 0,1–0,4 µm | Acabado de diámetros interiores, textura de rayado cruzado |
¿Cuándo se requiere rectificado vs. fresado suficiente?
Se requiere rectificado cuando:
- La tolerancia es más estricta que ±0.01 mm en diámetro o planitud
- El acabado superficial debe ser Ra ≤ 0.8 µm por razones funcionales (contacto de rodamientos, sellado, fatiga)
- La dureza del material supera HRC 45–50 y las herramientas convencionales no pueden mantener la precisión
- La precisión geométrica (redondez, cilindricidad, planitud) debe controlarse a ±0.001–0.005 mm
El fresado es suficiente cuando:
- Las tolerancias son ±0.05 mm o más amplias
- Un acabado superficial de Ra 1.6–3.2 µm es aceptable
- El material no está tratado térmicamente más allá de HRC 45
- La pieza no es un componente rotativo o de sellado con requisitos críticos de integridad superficial
Cuando el bruñido supera al rectificado
El bruñido utiliza una herramienta abrasiva de múltiples piedras que oscila dentro de un diámetro interior mientras gira, generando el patrón característico de rayado cruzado. Este patrón no es estético: retiene lubricante en los valles del rayado cruzado, mejorando drásticamente el rendimiento de lubricación por película bajo carga.
El bruñido es el proceso correcto cuando:
- Un diámetro interior requiere Ra ≤ 0.4 µm con una textura de rayado cruzado específica para lubricación (cilindros de motor, actuadores hidráulicos, cilindros neumáticos)
- Se necesita una corrección menor del diámetro interior (0.005–0.05 mm) después del rectificado
- El requisito funcional es la retención de lubricante, no solo un acabado superficial liso
Selección de la muela abrasiva: la decisión técnica más crítica
La muela abrasiva — su tipo de abrasivo, aglomerante, grado de dureza y tamaño de grano — determina si una operación de rectificado produce resultados de alta calidad o defectos. Un desajuste entre la muela y el material es la causa más común de quemaduras de rectificado, mal acabado superficial y fallo prematuro de la muela.
Selección del tipo de abrasivo
| Abrasivo | Lo mejor para | Por qué |
|---|---|---|
| Óxido de aluminio (Al₂O₃) | Acero al carbono, acero inoxidable, rectificado general de acero | Resistente, autoafilante, rentable |
| CBN (Nitruro de Boro Cúbico) | Acero endurecido (HRC 45+), acero aleado | Alta estabilidad térmica, larga vida útil de la muela, calor mínimo |
| Diamante | Carburo, cerámicas, vidrio, materiales no ferrosos | Dureza extrema, esencial para materiales no ferrosos frágiles/duros |
Regla crítica: Las muelas de diamante no son adecuadas para rectificar acero. A las temperaturas de rectificado, el carbono del diamante reacciona químicamente con el hierro, causando una disolución rápida del grano de diamante. El CBN es el abrasivo correcto para acero endurecido.
Tipo de aglomerante
El aglomerante vitrificado (cerámico) es la opción más común para rectificado de precisión: es rígido y poroso, proporcionando buena penetración de refrigerante y control dimensional estable. El aglomerante de resina produce un acabado ligeramente más fino con menos vibración, pero se desgasta más rápido. El aglomerante metálico se utiliza principalmente para muelas de diamante en rectificado pesado de carburo o cerámica.
Dureza de la muela (grado)
El grado de la muela — qué tan firmemente el aglomerante sostiene los granos abrasivos — sigue una regla contraintuitiva: los materiales duros requieren muelas más blandas, y los materiales blandos requieren muelas más duras.
Al rectificar una pieza dura, la fuerza de rectificado es alta. Una muela blanda libera los granos desafilados fácilmente (autoafilado), exponiendo grano afilado nuevo. Una muela dura retiene los granos desafilados, haciendo que rocen y generen calor en lugar de cortar — produciendo quemaduras y mal acabado.
Al rectificar un material blando, una muela dura previene el desgaste excesivo de la muela y mantiene una geometría consistente. Una muela blanda se desgastaría rápidamente y perdería el perfil.
Regla de selección: Pieza dura → grado de muela blando. Pieza blanda → grado de muela duro.
Velocidad de las ruedas
Una velocidad de muela más alta generalmente produce un acabado superficial más fino, pero genera más calor por unidad de material eliminado. Una velocidad más baja reduce el calor pero engrosa el acabado. El rango de velocidad recomendado por el fabricante de la muela no debe excederse — operar por encima de la velocidad máxima arriesga un fallo catastrófico de la muela, lo cual es un peligro de seguridad independiente de las consideraciones de calidad del proceso.
Defectos comunes de rectificado: causas y prevención
Los defectos de rectificado no son aleatorios — tienen causas raíz específicas que pueden identificarse y eliminarse sistemáticamente.
Quemaduras de rectificado
Las quemaduras de rectificado aparecen como decoloración (marcas superficiales azules o marrones) que indican daño térmico localizado. La zona quemada tiene dureza reducida, estado de tensiones residuales alterado (de compresivo — beneficioso — a tracción — perjudicial), y puede contener microgrietas.
Causas fundamentales: Flujo de refrigerante insuficiente o dirigido incorrectamente; avance excesivo o profundidad de corte excesiva; muela desafilada o cargada.
Prevención: Refrigerante de alto volumen dirigido directamente a la zona de rectificado; rectificado regular de la muela para mantener la nitidez; profundidad de corte conservadora, especialmente en pasadas finales.
Importante: Las quemaduras de rectificado no siempre son visibles en la superficie. El daño térmico subsuperficial puede existir sin decoloración obvia. Para componentes críticos de seguridad (estructuras aeroespaciales, implantes médicos, aplicaciones de fatiga de alto ciclo), puede especificarse inspección por partículas magnéticas o inspección por ataque con nital para detectar daño por quemadura subsuperficial.
Marcas de vibración (chatter)
Las marcas de vibración son patrones de onda repetitivos en la superficie rectificada — crestas igualmente espaciadas visibles bajo iluminación oblicua. Son causadas por vibración en el sistema de rectificado a una frecuencia determinada por las propiedades resonantes de la máquina, la pieza o la muela.
Causas fundamentales: Muela de rectificado desbalanceada; rigidez insuficiente en la sujeción de la pieza; resonancia entre la velocidad del husillo y la frecuencia natural del sistema; tasa de remoción de material excesiva que desestabiliza el corte.
Prevención: Balancee la muela cuidadosamente antes de usarla; utilice soporte de contrapunto fijo para ejes largos; reduzca la tasa de remoción de material; varíe la velocidad del husillo para alejarse de las condiciones de resonancia.
Grietas Térmicas
Las grietas térmicas son grietas superficiales finas causadas por ciclos térmicos rápidos: la superficie se calienta durante el contacto de rectificado y se templa rápidamente cuando se aplica refrigerante. La tensión térmica de tracción resultante excede la resistencia a la fractura del material localmente, produciendo redes de grietas.
Causas fundamentales: Profundidad de corte excesiva combinada con enfriamiento inadecuado; flujo de refrigerante interrumpido durante el rectificado; parámetros agresivos en materiales frágiles o endurecidos.
Prevención: Suministro de refrigerante continuo y consistente; parámetros de rectificado conservadores en materiales endurecidos; evite detener la muela en contacto con la pieza de trabajo.
Las grietas térmicas son particularmente peligrosas en componentes estructurales aeroespaciales, pistas de rodamiento endurecidas y herramientas de troqueles: las grietas invisibles a la inspección visual se propagan bajo carga de servicio, causando fallas prematuras por fatiga.
Fuera de Redondez en Piezas Cilíndricas
Las piezas cilíndricas rectificadas que se desvían de la redondez verdadera causan vibración, carga desigual en los rodamientos y vida útil reducida por fatiga en sistemas rotativos.
Causas fundamentales: Alineación incorrecta de la configuración entre centros; presión insuficiente del contrapunto; deflexión de la pieza bajo la fuerza de rectificado (particularmente en ejes largos y delgados); descentramiento del husillo de la máquina.
Prevención: Verifique la alineación de los centros antes de rectificar; use presión de centro apropiada; agregue soporte de contrapunto fijo en ejes largos; verifique el descentramiento del husillo con un indicador de precisión antes de iniciar la producción.
Resumen de Prevención de Defectos
| Defecto | Causa principal | Prevención Clave |
|---|---|---|
| Esquema de quemadura por fricción | Calor excesivo / enfriamiento deficiente | Refrigerante de alto flujo, afilado de muela, reducir profundidad |
| Marcas de vibración | Vibración / desbalance | Balanceo de muela, contrapunto fijo, reducir tasa de remoción |
| Grietas térmicas | Choque térmico | Enfriamiento consistente, parámetros conservadores |
| Acabado superficial deficiente | Muela desgastada / parámetros incorrectos | Afilar la muela regularmente, optimizar grano y velocidad |
| Fuera de redondez | Error de configuración / deflexión | Verificación de alineación, soporte de contrapunto fijo |
Materiales Adecuados para Rectificado de Precisión
Acero para Herramientas Endurecido y Acero para Troqueles
Los aceros para herramientas (D2, H13, M2, A2) se endurecen rutinariamente a HRC 58–65 antes del rectificado final. A esta dureza, el fresado y el torneado son imprácticos: el desgaste de la herramienta es inaceptablemente alto y el control dimensional se deteriora rápidamente. Las muelas de CBN manejan estos materiales eficientemente, logrando tolerancias de ±0.002 mm y acabados superficiales de Ra 0.2–0.4 µm en condición endurecida.
Aplicaciones: Cavidades y núcleos de moldes de inyección, troqueles de estampado, cuerpos de herramientas de corte, componentes industriales resistentes al desgaste.
Acero inoxidable
El acero inoxidable presenta desafíos específicos de rectificado: su tendencia a endurecerse por trabajo y su afinidad por el abrasivo de óxido de aluminio (causando carga de la muela) hacen que la selección de la muela sea crítica. Las muelas de óxido de aluminio con friabilidad apropiada o muelas de CBN para acero inoxidable endurecido son opciones estándar. La aplicación de refrigerante es particularmente importante para el acero inoxidable: la conductividad térmica moderada de la aleación concentra el calor más que el acero al carbono.
Aplicaciones: Implantes médicos, equipos de grado alimenticio, ejes industriales de precisión, componentes resistentes a la corrosión que requieren ajustes de tolerancia estrecha.
Carburo Cementado
El carburo cementado (WC-Co) es uno de los materiales de ingeniería más duros en uso de fabricación común: típicamente 1,500–2,100 HV. Se requieren muelas de diamante; CBN y óxido de aluminio son ineficaces. El rectificado de carburo genera alto calor debido a la dureza del material y su baja conductividad térmica, requiriendo una estrategia cuidadosa de refrigerante.
Aplicaciones: Insertos y cuerpos de herramientas de corte, placas de desgaste, punzones y matrices de precisión, asientos de válvulas industriales.
Titanio
La baja conductividad térmica del titanio (aproximadamente 7 W/(m·K) para Ti-6Al-4V) lo convierte en uno de los materiales más desafiantes térmicamente para el rectificado. El calor se concentra en la interfaz de rectificado en lugar de disiparse en la pieza, elevando el riesgo de oxidación superficial y daño microestructural. En nuestra experiencia de producción con componentes aeroespaciales de titanio, las muelas de óxido de aluminio a velocidades conservadoras con refrigerante de alta presión dirigido directamente a la zona de rectificado son el requisito mínimo para una integridad superficial aceptable. Las muelas de CBN funcionan mejor en aleaciones de titanio a velocidades elevadas.
Aplicaciones: Componentes estructurales aeroespaciales, implantes médicos, sujetadores de alto rendimiento.
Cerámica
Las cerámicas de ingeniería (alúmina, zirconia, carburo de silicio, nitruro de silicio) se rectifican exclusivamente con abrasivo de diamante. Su fragilidad requiere profundidades de corte particularmente ligeras para evitar grietas subsuperficiales (formación de grietas medianas/laterales) que reduzcan la resistencia de la pieza por debajo de los requisitos de diseño.
Aplicaciones: Componentes de sustrato electrónico, componentes estructurales de alta temperatura, pistas de rodamiento de precisión en aplicaciones de rodamientos cerámicos.
Cómo Afecta el Rectificado de Precisión al Costo de Fabricación
El rectificado de precisión es sustancialmente más caro por unidad de material removido que el fresado o el torneado, por un factor de 3–10× dependiendo de la tolerancia y la geometría. Comprender los factores de costo permite a los ingenieros y compradores aplicar el rectificado estratégicamente en lugar de universalmente.
Principales Factores de Costo
Tiempo y complejidad de configuración: Las configuraciones de rectificado requieren alineación de la máquina, balanceo de la muela, afilado de la muela para restaurar la nitidez y el perfil, y en el caso del rectificado cilíndrico, centrado preciso de la pieza de trabajo. Para trabajo de prototipos o bajo volumen, la configuración puede representar el 30–50% del costo total de rectificado para una pieza simple.
Desgaste de la muela y afilado: Las muelas de rectificado son consumibles. Las muelas de CBN y diamante tienen un costo inicial más alto que el óxido de aluminio pero una vida mucho más larga: en rectificado de producción de acero endurecido, las muelas de CBN típicamente duran 50–100× más que el óxido de aluminio por unidad de material removido, haciéndolas más económicas a volumen a pesar del mayor precio de compra.
Tiempo de ciclo: La tasa de remoción de material en el rectificado es fundamentalmente más lenta que en el fresado. Lograr ±0.002 mm requiere múltiples pasadas de chispeo (pasadas sin nueva penetración, permitiendo que la deflexión elástica del sistema regrese a cero). Cada pasada adicional añade tiempo de ciclo.
Inspección: Las tolerancias ajustadas requieren equipos de medición precisos: calibres de aire, micrómetros de precisión, medidores de redondez, perfilómetros de superficie. El tiempo de inspección añade costo proporcionalmente al número de dimensiones críticas.
Relación entre tolerancia y costo:
| Tolerancia | Índice de costo de mecanizado relativo |
|---|---|
| ±0.01 mm (mecanizado suficiente) | 1.0× |
| ±0.005 mm (entrada de rectificado fino) | 1.5–2.0× |
| ±0.002 mm (rectificado de precisión estándar) | 2.5–4.0× |
| ≤ ±0.001 mm (ultraprecisión) | 5.0–10.0× |
Cada paso más estricto en tolerancia puede aumentar el costo total en un 50–100%. Esto hace que la especificación de tolerancia sea una de las decisiones de diseño más determinantes para el control de costos del rectificado.
Cómo reducir el costo del rectificado de precisión
Aplique el rectificado solo a características críticas. La fuente más común de costo innecesario de rectificado es aplicar tolerancias estrictas — y por lo tanto requisitos de rectificado — a características que no las necesitan funcionalmente. Un eje que se asienta en un muñón de rodamiento de precisión necesita ±0.001–0.002 mm en el muñón; el resto del diámetro del eje puede no necesitar rectificado en absoluto.
Controle el sobreespesor de material antes del rectificado. Si el torneado CNC deja material excesivo (>0.1 mm) para el rectificado, el rectificado elimina más material por pasada y el proceso toma más tiempo. El sobreespesor óptimo antes del rectificado es típicamente de 0.01–0.05 mm por lado — suficiente para limpiar la superficie torneada y corregir desviaciones geométricas, pero no más. Lograr esto requiere una calidad consistente de torneado CNC, lo cual es una disciplina de control de proceso.
Secuencie el tratamiento térmico correctamente. Mecanizar en condición blanda antes del tratamiento térmico permite tasas de remoción de material CNC más rápidas y mayor vida útil de la herramienta. El tratamiento térmico antes del rectificado corrige la dureza; el rectificado corrige las dimensiones después de la distorsión por tratamiento térmico. Esta secuencia es más económica que intentar mecanizar material endurecido a dimensiones casi finales.
Use muelas CBN para volúmenes de producción. El costo inicial más alto se recupera rápidamente en menor frecuencia de rectificado, mayor vida útil de la muela y acabado superficial más consistente. Para cualquier operación de rectificado que procese más de 20–30 piezas por mes en acero endurecido, las muelas CBN son casi siempre más económicas que el óxido de aluminio en términos de costo por pieza.
Simplifique la geometría de la pieza para la accesibilidad del rectificado. Agujeros profundos y estrechos, transiciones geométricas abruptas y características que bloquean el acceso del refrigerante a la zona de rectificado aumentan la dificultad y el costo del rectificado. Una revisión de DFM antes de la finalización del diseño puede identificar y eliminar estas características a bajo costo.
Directrices de DFM para rectificado de precisión
Las decisiones de diseño tomadas antes de que comience la fabricación tienen más impacto en el costo y la calidad del rectificado que cualquier ajuste de parámetros de proceso durante el rectificado.
Controle el sobreespesor de rectificado
El sobreespesor antes del rectificado (la cantidad de material dejada para el rectificado después del mecanizado CNC) debe ser consistente y apropiado. Demasiado material — por encima de 0.05–0.1 mm por lado — extiende el tiempo de ciclo del rectificado, aumenta el desgaste de la muela y arriesga daño térmico en múltiples pasadas de desbaste. Muy poco material — por debajo de 0.01 mm por lado — puede no permitir la limpieza completa de las marcas de herramienta del torneado, produciendo un acabado superficial inconsistente.
Especifique el sobreespesor antes del rectificado en el dibujo o la especificación de proceso para características críticas, y verifíquelo mediante medición en proceso de la característica torneada CNC antes del rectificado.
Mantenga la rigidez de la pieza
Paredes delgadas, ejes largos y esbeltos y secciones con integridad estructural deficiente se deforman bajo la fuerza de rectificado. Un eje que se deflecta 0.005 mm bajo la presión de la muela produce una pieza que mide 0.005 mm por debajo de la medida en el punto de máxima deflexión — incluso si la máquina está calibrada correctamente. Para ejes con relaciones longitud-diámetro superiores a 5:1, especifique agujeros de centro en ambos extremos para permitir el soporte con luneta fija y contrapunto. Para piezas cilíndricas de pared delgada, considere si el soporte interno durante el rectificado (mandril expansible o fijación interna) está justificado.
Proporcione holgura de rectificado
La muela de rectificado debe tener holgura completa para acercarse a la superficie rectificada sin interferencia de la geometría adyacente. Hombros, bridas o características adyacentes que bloquean el acceso de la muela fuerzan configuraciones especiales u operaciones secundarias. Al diseñar hombros adyacentes a muñones rectificados, especifique un alivio de rectificado (una pequeña ranura de alivio en la base del hombro) que permita que la muela haga chispeo sin contactar la cara del hombro — esta es una práctica estándar en el diseño de ejes de precisión.
Evite agujeros profundos de diámetro pequeño
El rectificado interno de agujeros profundos de diámetro pequeño es una de las operaciones de rectificado más costosas y técnicamente desafiantes. El diámetro pequeño de la muela (a menudo 20–50% del diámetro del agujero para proporcionar holgura) tiene rigidez limitada, mala disipación de calor y acceso restringido del refrigerante. Las relaciones profundidad-diámetro superiores a 3:1 deben evaluarse cuidadosamente — los métodos alternativos de acabado (escariado, bruñido) pueden ser más apropiados y rentables para agujeros profundos donde el requisito funcional es la tolerancia de diámetro y el acabado superficial en lugar de una precisión geométrica extrema.
Lista de verificación de DFM para rectificado de precisión
| Elemento de diseño | Requisito de DFM |
|---|---|
| Sobreespesor antes del rectificado en diámetro crítico | 01–0.05 mm por lado; consistente después de CNC |
| Relación longitud-diámetro del eje | >5:1 requiere agujeros de centro y soporte con luneta fija |
| Hombro adyacente a la superficie rectificada | Incluir alivio de rectificado (ranura en la base del hombro) |
| Relación profundidad-diámetro del agujero interno | >3:1 justifica revisión del proceso; considere alternativa de bruñido |
| Características de tolerancia estricta | Aplicar solo a superficies funcionalmente críticas |
| Acceso de la muela de rectificado a la superficie | Verificar holgura en el modelo CAD; eliminar geometría de interferencia |
Aplicaciones de rectificado de precisión por industria
Aeroespacial
El rectificado aeroespacial abarca muñones de ejes de turbina, superficies de rodamiento de tren de aterrizaje, varillas de actuadores e interfaces de accesorios estructurales. Tolerancias de ±0.001–0.003 mm con acabado superficial Ra 0.2–0.4 µm son requisitos habituales en componentes aeroespaciales rotativos. Según los requisitos del sistema de calidad aeroespacial AS9100, las operaciones críticas de rectificado requieren validación documentada del proceso, registros de medición en proceso e inspección por ataque nital o partículas magnéticas para verificar la ausencia de daño térmico.
En nuestra experiencia de producción con clientes aeroespaciales, el error más común en la preparación previa al rectificado es la consistencia insuficiente del torneado CNC — las piezas que llegan al rectificado con stock no uniforme obligan a los operadores de rectificado a tomar decisiones sobre la profundidad de corte que introducen variabilidad en el resultado final. La calidad consistente del torneado CNC es tan importante como la calidad del proceso de rectificado para lograr resultados confiables de rectificado de precisión.
Productos sanitarios
Los implantes ortopédicos, los vástagos de instrumentos quirúrgicos y los componentes de implantes dentales requieren un acabado superficial Ra ≤ 0.4 µm y una precisión dimensional de ±0.002–0.005 mm. Más allá de los requisitos dimensionales, la integridad superficial lograda mediante el rectificado afecta directamente la biocompatibilidad — la tensión residual de tracción por un rectificado agresivo promueve la corrosión bajo tensión y el desgaste por fretting en el entorno del implante. La tensión residual de compresión de un rectificado correctamente controlado mejora la vida a fatiga y la resistencia a la corrosión.
Los requisitos de calidad de dispositivos médicos ISO 13485 exigen la validación documentada del proceso para operaciones de rectificado en características críticas de implantes. Esto incluye la demostración de la capacidad del proceso (datos de Cpk), registros de calificación de operadores y trazabilidad de calibración del equipo.
Transmisión Automotriz y Grupo Motopropulsor
Los ejes de entrada y salida de transmisión, los agujeros rectificados de engranajes y los muñones de rodamientos en grupos motopropulsores automotrices se rectifican con una tolerancia de diámetro de ±0.001–0.002 mm como estándar de producción. El acabado superficial en los muñones de ejes de transmisión (Ra 0.2–0.4 µm) está especificado directamente en las normas de ingeniería automotriz porque determina el espesor de la película de lubricación bajo carga y velocidad de operación — el factor principal que controla la eficiencia de la transmisión y su vida útil.
El rectificado automotriz de alto volumen utiliza el rectificado sin centros para piezas brutas de ejes y el rectificado cilíndrico para las dimensiones finales de los muñones — un enfoque de dos etapas que equilibra la eficiencia de producción con la precisión.
Fabricación de Moldes y Troqueles
Las cavidades de molde, núcleos y componentes de utillaje requieren rectificado de superficies del acero para herramientas endurecido con una planitud ≤ 0.002 mm y un acabado superficial Ra 0.2–0.4 µm. La calidad de la superficie rectificada del molde se transfiere directamente a cada pieza producida en el molde — una base de molde no plana causa rebabas, mal cierre en la línea de partición y variación dimensional en las piezas moldeadas a lo largo de la producción.
Principales conclusiones
- El rectificado de precisión alcanza tolerancias de ±0.001–0.005 mm y acabado superficial Ra 0.2–0.8 µm — 5–10× más preciso que el fresado CNC, lo que lo convierte en el proceso requerido para superficies de apoyo, caras de sellado, ejes de precisión y componentes endurecidos.
- Seis tipos de rectificado — superficial, cilíndrico, interior, sin centros, de avance lento y de herramientas y fresas — cada uno sirve a una geometría específica y un requisito de volumen de producción. Adecuar el método a la geometría es esencial para la eficiencia de costos.
- El rectificado, el fresado y el bruñido son procesos secuenciales, no competitivos — el fresado crea la geometría, el rectificado la refina y el bruñido perfecciona las superficies de los agujeros para un máximo rendimiento funcional.
- La selección de la muela es la decisión técnica más crítica — óxido de aluminio para acero general, CBN para acero endurecido (nunca diamante sobre acero), diamante para carburo y cerámica. Pieza dura requiere muela de grado blando; pieza blanda requiere muela de grado duro.
- Los defectos de rectificado — quemaduras, vibraciones, grietas térmicas, falta de redondez — tienen causas raíz específicas que se pueden prevenir sistemáticamente mediante la gestión del refrigerante, el estado de la muela y la calidad de la preparación.
- El costo del rectificado aumenta exponencialmente con tolerancias más ajustadas — cada paso más ajustado puede añadir 50–100% al costo de rectificado. Aplique tolerancias ajustadas solo donde el rendimiento funcional lo requiera.
- DFM para rectificado significa controlar el sobreespesor de rectificado previo (0.01–0.05 mm por lado), diseñar para rigidez y acceso de la muela, incluir ranuras de alivio en los hombros y evitar agujeros interiores profundos innecesarios.
- Para los compradores de OEM, la especificación de rectificado en un plano conlleva implicaciones reales de costo — verifique que cada superficie rectificada tenga una razón funcional para la tolerancia y el acabado especificados, y consulte con su proveedor de CNC/rectificado si los cambios de DFM pueden reducir el alcance del rectificado sin afectar el rendimiento.
Preguntas frecuentes
¿Qué es el rectificado de precisión y cuándo se requiere?
El rectificado de precisión es un proceso de mecanizado de acabado que elimina material mediante granos abrasivos para lograr tolerancias de ±0.001–0.005 mm y rugosidad superficial Ra 0.2–0.8 µm — niveles de rendimiento que el fresado y torneado CNC no pueden alcanzar de manera fiable. Se requiere cuando: la tolerancia dimensional es más ajustada que ±0.005 mm; el acabado superficial debe ser Ra ≤ 0.8 µm por razones funcionales (contacto de rodamiento, sellado, vida a fatiga); la dureza del material supera HRC 45–50, haciendo el corte convencional impráctico; o la precisión geométrica (redondez, planitud, cilindricidad) debe controlarse a nivel de micras. Es típicamente el paso final de fabricación después del desbaste CNC y, cuando corresponde, del tratamiento térmico.
¿Cuál es la diferencia entre el rectificado superficial y el rectificado cilíndrico?
El rectificado superficial aplica una muela rotativa a superficies planas de la pieza para lograr planitud ≤0.002 mm en 100 mm y acabado superficial Ra 0.2–0.8 µm — utilizado para placas de molde, insertos de matriz, caras de sellado y fijaciones de precisión. El rectificado cilíndrico hace girar la pieza sobre su eje mientras la muela recorre a lo largo, logrando redondez ≤0.001 mm y tolerancias de diámetro de ±0.001–0.003 mm — utilizado para ejes, muñones de rodamiento, rodillos y cualquier componente rotativo donde la redondez y la precisión del diámetro sean funcionalmente críticas. Los dos procesos abordan requisitos geométricos ortogonales (planitud vs. redondez/cilindricidad) y no son intercambiables.
¿Qué tan preciso puede ser el rectificado de precisión?
El rectificado de precisión alcanza tolerancias de ±0.001–0.003 mm en diámetros cilíndricos y planitud ≤0.002 mm en superficies planas en condiciones de producción. El rectificado de ultra precisión con equipos especializados e instalaciones con ambiente controlado alcanza ≤±0.001 mm. Se puede lograr una redondez de ≤0.001 mm en rectificado cilíndrico de producción. Estas tolerancias son 5–10× más ajustadas que el fresado CNC (±0.01–0.05 mm) y 3–5× más ajustadas que el torneado CNC (±0.005–0.02 mm), lo que convierte al rectificado en el proceso requerido para ajustes de rodamientos de precisión, interfaces de sellado y componentes rotativos de alto rendimiento.
¿Por qué es crítica la gestión del calor en el rectificado de precisión?
El calor es el principal riesgo de calidad en el rectificado de precisión porque los granos abrasivos generan calor de fricción concentrado en la superficie de la pieza — calor que no puede disiparse tan rápidamente como en el corte convencional. El exceso de calor causa quemaduras de rectificado (decoloración visible de la superficie con dureza reducida y tensión residual de tracción dañina), grietas térmicas (grietas superficiales finas que se propagan bajo carga de servicio) e inexactitud dimensional por expansión térmica de la pieza durante el rectificado. Para materiales con baja conductividad térmica — titanio (~7 W/m·K), acero inoxidable (~15 W/m·K) — el riesgo es mayor porque el calor se concentra en la interfaz de rectificado. Refrigerante de alta presión adecuado dirigido a la zona de rectificado, profundidad de corte conservadora y muelas correctamente afiladas son las principales herramientas de gestión del calor.
¿Cuándo se debe especificar el rectificado sin centros?
El rectificado sin centros debe especificarse para producción de alto volumen de piezas cilíndricas (pasadores, varillas, ejes, vástagos de sujetadores) donde el costo de preparación por pieza debe ser mínimo y el rendimiento es la prioridad. No requiere operación de centrado en la pieza y admite producción continua de paso — las piezas fluyen automáticamente por la zona de rectificado. El rectificado sin centros alcanza redondez ≤0.001–0.002 mm y tolerancias de diámetro de ±0.002–0.005 mm, lo que lo hace adecuado para la mayoría de requisitos cilíndricos de precisión. No es apropiado para piezas con múltiples escalones de diámetro, perfiles complejos o características que requieran relación posicional con otras características de la pieza (que necesitan datos de referencia que el rectificado sin centros no proporciona).
¿Qué causa las quemaduras de rectificado y cómo se pueden prevenir?
Las quemaduras de rectificado son causadas por calor excesivo en la superficie de la pieza de trabajo, más comúnmente por flujo insuficiente de refrigerante, muelas abrasivas desafiladas o cargadas que frotan en lugar de cortar, o profundidad de corte y velocidad de avance excesivas. La zona quemada presenta dureza superficial reducida, tensiones residuales de tracción dañinas (en comparación con las tensiones de compresión beneficiosas que produce un rectificado correctamente controlado), y puede contener microgrietas subsuperficiales invisibles a la inspección visual. La prevención requiere: refrigerante de alto volumen dirigido directamente al arco de rectificado; dressado regular de la muela para mantener la nitidez; profundidad de corte conservadora en pasadas de acabado; y monitoreo del proceso. Para componentes críticos de seguridad, la inspección con ataque nital o partículas magnéticas después del rectificado verifica la ausencia de daño térmico.
¿Cómo se compara el costo del rectificado con el mecanizado CNC?
El rectificado de precisión cuesta sustancialmente más por unidad de material eliminado que el fresado o torneado CNC — típicamente 3–10× más debido a tasas de eliminación de material más lentas, costos de desgaste de la muela, mayores requisitos de inspección y configuración más compleja. Sin embargo, la comparación de costos es engañosa sin contexto: el rectificado es necesario cuando la especificación funcional no puede cumplirse de otra manera. La pregunta de ingeniería no es “¿es el rectificado más caro que el fresado?” — siempre lo es — sino “¿requiere esta característica rectificado para cumplir su requisito funcional?” Aplicar tolerancias ajustadas solo a superficies funcionalmente críticas, controlar el margen de material antes del rectificado, usar muelas CBN para cantidades de producción y minimizar el alcance del rectificado mediante revisión DFM son las estrategias de control de costos más efectivas.
¿Qué muela abrasiva debe usarse para acero endurecido?
CBN (Nitruro de Boro Cúbico) es el abrasivo correcto para rectificar acero endurecido (HRC 45+). El CBN tiene alta estabilidad térmica, no reacciona químicamente con el hierro a temperaturas de rectificado y mantiene la nitidez de la muela mucho más tiempo que el óxido de aluminio en acero endurecido — típicamente 50–100× la vida útil de la muela de óxido de aluminio por unidad de material eliminado. Las muelas de diamante no deben usarse en acero: a temperaturas de rectificado, el carbono del diamante reacciona con el hierro, causando disolución rápida del diamante. Las muelas de óxido de aluminio son apropiadas para acero sin endurecer o moderadamente duro (por debajo de ~HRC 45) en aplicaciones generales de rectificado. El aglomerante vitrificado es la opción estándar para rectificado de precisión que requiere precisión dimensional; el aglomerante de resina proporciona un acabado ligeramente más fino para pasadas de acabado.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado y rectificado de precisión CNC para aplicaciones aeroespaciales, médicas, moldes y troqueles, e industriales OEM. Referencias técnicas: AS9100 Rev D (Gestión de Calidad Aeroespacial), ISO 13485 (Sistemas de Calidad para Dispositivos Médicos), ASTM E1077 (Inspección por Ataque Nital para Quemaduras de Rectificado), Sociedad de Ingenieros de Manufactura (SME) Manual de Tecnología de Rectificado.
¿Buscando Componentes Rectificados de Precisión para Aplicaciones Aeroespaciales, Médicas o Industriales?
En CMS, nuestra capacidad de rectificado de precisión cubre rectificado cilíndrico, de superficies y de diámetros interiores en acero endurecido, acero inoxidable, titanio y carburo, con control de tolerancia a ±0.001 mm y acabado superficial a Ra 0.2 µm. Cada trabajo de rectificado recibe una revisión DFM para verificar la adecuación del margen antes del rectificado, la selección de la muela y la accesibilidad de la característica — y los informes de inspección CMM con parámetros de rectificado documentados son estándar para programas aeroespaciales y médicos.
[Solicitar una revisión DFM y cotización de rectificado de precisión →]


