
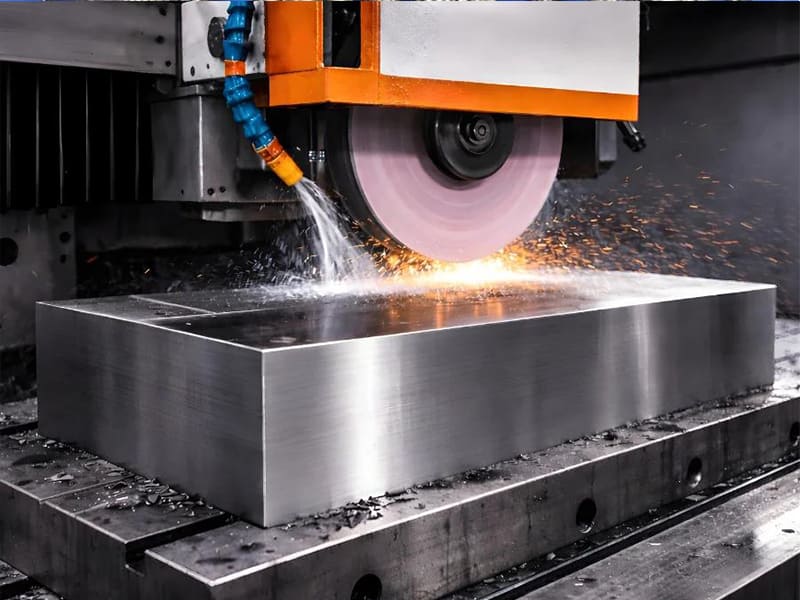
Réponse rapide : La rectification de précision est un processus de finition de haute précision qui enlève de la matière à l'aide de grains abrasifs pour atteindre des tolérances de ±0,001–0,005 mm et une rugosité de surface aussi faible que Ra 0,2–0,8 µm — 5 à 10 fois plus serrées que le fraisage CNC. Elle est appliquée après l'usinage d'ébauche et le traitement thermique pour affiner la géométrie, améliorer l'intégrité de surface et répondre à des exigences techniques strictes sur les métaux trempés. Les six principaux types — rectification plane, cylindrique, intérieure, sans centre, en plongée et d'affûtage d'outils — répondent chacun à une géométrie et un volume de production spécifiques. La rectification n'est pas un processus universel ; elle doit être appliquée de manière sélective aux caractéristiques critiques où les tolérances ou les performances de surface ne peuvent pas être obtenues par fraisage ou tournage seuls.
Qu'est-ce que la rectification de précision ?
La rectification de précision est un processus d'usinage de finition qui enlève de la matière à l'aide d'une meule abrasive rotative, où chaque grain abrasif agit comme une arête de coupe microscopique. Contrairement au fraisage ou au tournage — qui enlèvent de la matière en copeaux relativement gros avec une géométrie de coupe définie — la rectification enlève de la matière par incréments à l'échelle du micron, permettant une précision dimensionnelle et une qualité de finition de surface que l'usinage conventionnel ne peut pas atteindre.
Le processus est généralement appliqué comme étape de fabrication finale ou quasi finale, après que l'ébauche CNC a établi la géométrie de la pièce et que le traitement thermique a atteint la dureté requise du matériau. À ce stade, la pièce peut être à 0,05–0,3 mm de ses dimensions finales — mais atteindre la tolérance restante et la finition de surface nécessite la rectification, et non un fraisage supplémentaire. La rectification peut également corriger de légers écarts géométriques (non-rondité, non-planéité) qui persistent après les opérations précédentes.
Pour les fabricants OEM qui s'approvisionnent en composants de précision, comprendre quand la rectification est réellement nécessaire — et quand elle est sur-spécifiée — est l'un des leviers les plus directs pour contrôler le coût des pièces sans compromettre les performances fonctionnelles.
Comment fonctionne la rectification de précision
Une machine de rectification de précision entraîne une meule abrasive liée à une vitesse contrôlée contre la surface de la pièce. Chaque grain abrasif laboure le matériau, enlevant une fine couche de copeaux. L'enlèvement de matière par passe est typiquement de 0,001–0,025 mm — des ordres de grandeur plus fins qu'une passe de fraisage ou de tournage. Ce taux d'enlèvement fin est ce qui produit des tolérances serrées et des surfaces lisses, mais cela signifie aussi que la rectification est intrinsèquement lente par rapport à l'usinage conventionnel.
Paramètres de processus clés qui déterminent les résultats de rectification :
- Type d'abrasif de la meule — oxyde d'aluminium pour l'acier général, CBN pour l'acier trempé, diamant pour le carbure et les céramiques
- Liant de la meule — vitrifié (rigide, précis) vs liant résine (finition plus lisse, moins de vibrations)
- Vitesse de la meule — typiquement 20–80 m/s selon le processus ; une vitesse plus élevée produit une finition plus fine mais plus de chaleur
- Vitesse d'avance et profondeur de coupe — des paramètres conservateurs réduisent la génération de chaleur et améliorent l'intégrité de surface
- Liquide de refroidissement — essentiel pour la gestion de la chaleur ; un refroidissement inadéquat provoque des dommages thermiques quels que soient les autres paramètres
La gestion de la chaleur est le défi opérationnel le plus critique en rectification de précision. Le titane a une conductivité thermique d'environ 7 W/(m·K) — environ un sixième de celle de l'acier — et concentre la chaleur à l'interface de coupe plutôt que de la dissiper dans les copeaux ou la pièce. L'acier inoxydable et l'acier à outils trempé présentent des défis similaires de gestion thermique. Sans un débit de liquide de refroidissement adéquat et des paramètres optimisés, la chaleur de rectification provoque des brûlures de surface, des micro-fissures, des contraintes résiduelles de traction et, dans les cas graves, l'inversion de la trempe obtenue par traitement thermique.
Pourquoi la rectification de précision est importante : l'écart de performance vs fraisage et tournage
L'argument en faveur de la rectification de précision est simple : pour certaines exigences fonctionnelles, c'est le seul processus de fabrication fiable. Pour d'autres, c'est une sur-spécification coûteuse qui ajoute du coût sans ajouter de valeur.
Comparaison des capacités de tolérance
| Processus | Tolérance type réalisable | Rugosité de surface typique (Ra) |
|---|---|---|
| Fraisage CNC | ±0,01 à 0,05 mm | 1,6–3,2 µm |
| Tournage CNC | ±0,005 à 0,02 mm | 0,8-1,6 µm |
| Rectification plane | ±0,002 à 0,005 mm | 0,4–0,8 µm |
| Rectification cylindrique | ±0,001–0,003 mm | 0,2–0,6 µm |
| Rectification intérieure | ±0,002 à 0,005 mm | 0,4–0,8 µm |
| Rectification ultra-précise | ≤ ±0,001 mm | 0,05–0,2 µm |
| Rodage | ±0,001–0,003 mm | 0,1–0,4 µm |
Les tolérances de rectification sont systématiquement 5 à 10 fois plus serrées que le fraisage CNC. Pour un alésage de palier exigeant une tolérance de diamètre de ±0,002 mm, la rectification n'est pas une option parmi d'autres — c'est le seul processus viable. Le tournage ou l'alésage CNC ne peut pas maintenir de manière fiable ±0,002 mm en production sur un lot de pièces en raison de la dérive thermique, de la progression de l'usure d'outil et des vibrations de la machine.
Pourquoi la finition de surface est importante sur le plan fonctionnel
La rugosité de surface n'est pas simplement cosmétique. Sur les portées de paliers, la finition de surface détermine la formation du film d'huile — une valeur Ra de 0,2 µm trop rugueuse peut rompre le film de lubrification sous charge, accélérant l'usure. Sur les surfaces d'étanchéité, la planéité et le Ra déterminent ensemble si un joint peut maintenir un différentiel de pression. Sur les composants aérospatiaux critiques en fatigue, la finition de surface détermine où les fissures de fatigue s'initient — une surface rectifiée avec un Ra de 0,4 µm a une durée de vie en fatigue mesurablement plus longue qu'une surface tournée à Ra 1,6 µm à la même géométrie nominale.
Sur la base de notre expérience de production avec des composants d'arbres aérospatiaux, l'amélioration de la durée de vie en fatigue obtenue en spécifiant la rectification cylindrique (Ra 0,4 µm) plutôt que le tournage de précision (Ra 0,8 µm) sur les portées critiques dépasse systématiquement 25–30% lors des essais — une différence significative lorsque la durée de vie des composants affecte directement les intervalles de maintenance des aéronefs.
Le problème des matériaux trempés
Le fraisage et le tournage conventionnels reposent sur des outils de coupe en carbure ou en carbure revêtu. Ces outils s'usent rapidement — et de manière imprévisible — dans des matériaux plus durs qu'environ HRC 45–50. Au-dessus de HRC 55, l'usinage conventionnel est généralement impraticable. La rectification de précision utilisant des abrasifs CBN ou diamant fonctionne efficacement sur des matériaux à HRC 60–65 ou plus, ce qui en fait le seul processus de finition viable après traitement thermique pour les aciers à outils trempés, les engrenages cémentés et les bagues de roulements.
La séquence de production pour la plupart des composants en acier trempé est : usinage grossier (à l'état doux) → traitement thermique → rectification de précision (pour les dimensions finales et la finition). Cette séquence n'est pas arbitraire — elle existe parce que la rectification est le seul procédé capable de corriger les petites déformations introduites par le traitement thermique et d'atteindre les tolérances finales à l'état trempé.
Types de rectification de précision : choisir la bonne méthode
Six méthodes de rectification couvrent l'ensemble des exigences de fabrication de précision. Chacune est optimisée pour une géométrie, un volume de production et une exigence de précision spécifiques.
Rectification plane
La rectification plane utilise une meule rotative pour retirer de la matière d'une surface plane de la pièce, maintenue sur un mandrin magnétique ou un montage de précision. La meule traverse la surface en passes contrôlées, retirant de fines couches jusqu'à ce que la dimension cible et la finition soient atteintes.
Planéité réalisable : ≤0,002 mm sur 100 mm Finition de surface réalisable : Ra 0,2–0,8 µm Tolérance typique : ±0,002 à 0,005 mm
Idéal pour : Plaques de base et plaques de cavité de moules, montages d'outillage de précision, faces d'étanchéité, inserts de matrices, composants plats trempés nécessitant un contrôle de la planéité.
Limites : Limitée aux surfaces planes ou très légèrement contournées. Ne peut pas traiter les géométries cylindriques, les alésages ou les profils complexes sans accessoires spéciaux.
La rectification plane est l'opération finale standard pour l'outillage de moules et de matrices — une base de moule non plane de 0,01 mm produit des pièces présentant des défauts visibles de ligne de joint sur toute la série de production du moule.
Rectification cylindrique
La rectification cylindrique fait tourner la pièce sur son propre axe (entre pointes ou dans un mandrin) tandis que la meule traverse le long de la pièce, retirant de la matière du diamètre extérieur. Le résultat est une surface cylindrique avec un diamètre, une rondeur et une cylindricité contrôlés.
Rondeur réalisable : ≤0,001 mm Tolérance réalisable : ±0,001–0,003 mm sur le diamètre Finition de surface réalisable : Ra 0,2–0,6 µm
Idéal pour : Arbres de précision, portées de roulements, galets, broches de rectification, tiges d'actionneurs hydrauliques, tout composant rotatif où la circularité et la tolérance de diamètre sont fonctionnellement critiques.
Limites : Nécessite un montage entre pointes ou dans un mandrin de précision ; non applicable aux géométries non cylindriques ou internes.
Dans la fabrication de transmissions automobiles, la rectification finale des portées d'arbre d'entrée et de sortie à une tolérance de diamètre de ±0,001–0,002 mm est standard — le jeu sur une interface de roulement de précision ne peut tout simplement pas être obtenu autrement. Il en va de même pour les arbres d'actionnement aérospatiaux, les tiges d'implants médicaux et les arbres de broches industriels.
Rectification de diamètre intérieur (DI)
La rectification de diamètre intérieur utilise une broche de rectification de petit diamètre tournant à l'intérieur d'un alésage pour finir la surface interne. Étant donné que la meule doit s'adapter dans le diamètre de l'alésage — souvent 10–80 % du diamètre de l'alésage — la zone de contact meule-pièce est petite, et la rigidité est inférieure à celle de la rectification externe.
Tolérance réalisable : ±0,002–0,005 mm sur le diamètre de l'alésage Finition de surface réalisable : Ra 0,4 à 0,8 µm
Idéal pour : Carters de roulements de précision, alésages de vérins hydrauliques, bagues de douilles, tout diamètre intérieur nécessitant un ajustement contrôlé avec un arbre correspondant.
Limites : Rigidité inférieure à la rectification externe ; un diamètre de meule plus petit augmente le risque de concentration de chaleur ; les alésages plus profonds sont progressivement plus difficiles à rectifier avec précision en raison de la déflexion. Les rapports profondeur/diamètre supérieurs à 3:1 nécessitent une attention particulière aux paramètres de rectification et à l'apport de liquide de refroidissement.
Rectification sans centre
La rectification sans centre supporte la pièce entre une meule et une meule de régulation, avec une lame d'appui fournissant le support inférieur. Il n'y a ni broche ni mandrin — la pièce flotte dans la zone de rectification, ce qui permet l'alimentation continue des pièces à travers la machine (mode traversant) ou le positionnement de pièces à épaulements ou à gradins (mode plongée).
Rondeur réalisable : ≤0,001–0,002 mm Tolérance réalisable : ±0,002–0,005 mm sur le diamètre Débit de production : Très élevé — la méthode de rectification la plus rapide pour les pièces cylindriques
Idéal pour : Production en grand volume de pièces cylindriques — goupilles, tiges, barres, goujons, queues de fixations, petits arbres — où le coût de réglage par pièce doit être minimal et le débit est la priorité.
Limites : Limitée à la géométrie cylindrique (mode traversant) ou aux profils à gradins simples (mode plongée). Ne peut pas traiter les profils externes complexes ou les pièces nécessitant plusieurs diamètres étagés. Le réglage nécessite un alignement précis des deux meules et de la lame d'appui — un investissement en temps significatif qui n'est justifié que pour des quantités de production.
Rectification en avance lente (creep feed)
La rectification en avance lente utilise une meule profilée se déplaçant à une vitesse d'avance très lente (d'où “ creep ”) avec une seule passe profonde enlevant une quantité importante de matière — l'inverse de la rectification légère multi-passes conventionnelle. Le procédé peut simultanément générer des profils complexes (rainures, caractéristiques étagées, sections transversales courbes) dans des matériaux trempés ou résistants à l'abrasion.
Taux d'enlèvement de matière : Élevée pour une seule passe profonde Finition de surface : Ra 0,4–1,6 µm (plus grossier que la rectification de finition conventionnelle) Idéal pour : Profils profonds, formes de pieds d'aubes de turbine, sections transversales de rainures complexes, ébauche de matériaux durs.
Limites : Nécessite une puissance machine élevée ; la génération de chaleur est substantielle et exige des systèmes de liquide de refroidissement sophistiqués. Ne convient pas aux géométries cylindriques simples où les méthodes conventionnelles sont plus rapides et plus économiques.
Rectification d'outils et de fraises
La rectification d'outils et de fraises utilise la rectification de précision pour restaurer ou fabriquer la géométrie des outils de coupe — fraises en bout, forets, formes de plaquettes indexables, broches, tarauds. Des machines spécialisées de rectification d'outils peuvent générer les géométries complexes de cannelures, de dépouilles et de coupes requises pour les outils de coupe haute performance.
Idéal pour : Réaffûtage de fraises en bout et forets usés, fabrication d'outils de coupe sur mesure, affûtage d'outils de forme.
Limites : Nécessite un équipement hautement spécialisé et une expertise en programmation ; non applicable à la finition de pièces.
Guide de sélection du type de rectification
| Application | Type de rectification recommandé |
|---|---|
| Surfaces planes, plaques de moule, faces d'étanchéité | Rectification plane |
| Arbres, portées de roulements, composants rotatifs | Rectification cylindrique |
| Diamètres d'alésage de précision, carters de roulements | Rectification intérieure |
| Pièces cylindriques en grand volume (goupilles, tiges, arbres) | Rectification sans centre |
| Profils profonds, enlèvement de matière sur matériaux durs | Rectification en avance lente |
| Fabrication et réaffûtage d'outils de coupe | Rectification d'outils et de fraises |
Rectification de précision vs fraisage vs rodage : quand utiliser chacun
Le fraisage, la rectification et le rodage jouent des rôles séquentiels
Ces trois procédés ne sont pas des alternatives — ce sont des étapes complémentaires dans une séquence de fabrication. Le fraisage définit la géométrie et enlève efficacement le volume de matière. La rectification affine la géométrie et atteint des tolérances serrées après le fraisage (et, le cas échéant, après le traitement thermique). Le rodage perfectionne les surfaces d'alésage internes pour la plus haute performance fonctionnelle.
| Processus | Tolérance | Rugosité de surface | Fonction principale |
|---|---|---|---|
| Fraisage CNC | ±0,01 à 0,05 mm | Ra 1,6-3,2 µm | Création de géométrie, enlèvement de volume |
| Tournage CNC | ±0,005 à 0,02 mm | Ra 0,8–1,6 µm | Géométrie cylindrique, diamètre |
| Rectification de précision | ±0,001 à 0,005 mm | Ra 0,2–0,8 µm | Précision dimensionnelle, état de surface |
| Rodage | ±0,001–0,003 mm | Ra 0,1–0,4 µm | Finition d'alésage interne, texture en croisillons |
Quand la rectification est-elle requise vs le fraisage suffit-il ?
La rectification est requise lorsque :
- La tolérance est plus serrée que ±0,01 mm sur le diamètre ou la planéité
- L'état de surface doit être Ra ≤ 0,8 µm pour des raisons fonctionnelles (contact de roulement, étanchéité, fatigue)
- La dureté du matériau dépasse HRC 45–50 et l'outillage conventionnel ne peut pas maintenir la précision
- La précision géométrique (rondeur, cylindricité, planéité) doit être contrôlée à ±0,001–0,005 mm
Le fraisage est suffisant lorsque :
- Les tolérances sont de ±0,05 mm ou plus larges
- Un état de surface de Ra 1,6–3,2 µm est acceptable
- Le matériau n'est pas traité thermiquement au-delà de HRC 45
- La pièce n'est pas un composant rotatif ou d'étanchéité avec des exigences critiques d'intégrité de surface
Quand le rodage surpasse la rectification
Le rodage utilise un outil abrasif multi-pierres qui oscille à l'intérieur d'un alésage tout en tournant, générant le motif caractéristique en croisillon. Ce motif n'est pas esthétique — il retient le lubrifiant dans les vallées du croisillon, améliorant considérablement les performances de lubrification par film sous charge.
Le rodage est le processus approprié lorsque :
- Un alésage nécessite Ra ≤ 0,4 µm avec une texture en croisillon spécifique pour la lubrification (cylindres de moteur, actionneurs hydrauliques, vérins pneumatiques)
- Une correction mineure du diamètre d'alésage (0,005–0,05 mm) est nécessaire après la rectification
- L'exigence fonctionnelle est la rétention de lubrifiant, pas seulement un état de surface lisse
Sélection de la meule de rectification : la décision technique la plus critique
La meule — son type d'abrasif, son liant, son degré de dureté et sa granulométrie — détermine si une opération de rectification produit des résultats de haute qualité ou des défauts. Une inadéquation entre la meule et le matériau est la cause la plus fréquente de brûlures de rectification, de mauvais état de surface et d'usure prématurée de la meule.
Sélection du type d'abrasif
| Abrasif | Meilleur pour | Pourquoi ? |
|---|---|---|
| Oxyde d'aluminium (Al₂O₃) | Acier au carbone, acier inoxydable, rectification d'acier général | Robuste, auto-affûtant, économique |
| CBN (Nitrate de bore cubique) | Acier trempé (HRC 45+), acier allié | Stabilité thermique élevée, longue durée de vie de la meule, chaleur minimale |
| Diamant | Carbure, céramiques, verre, matériaux non ferreux | Dureté extrême, essentiel pour les matériaux non ferreux durs/fragiles |
Règle critique : Les meules diamantées ne conviennent pas à la rectification de l'acier. Aux températures de rectification, le carbone du diamant réagit chimiquement avec le fer, provoquant une dissolution rapide des grains de diamant. Le CBN est l'abrasif correct pour l'acier trempé.
Type de liant
Le liant vitrifié (céramique) est le choix le plus courant pour la rectification de précision — il est rigide et poreux, offrant une bonne pénétration du liquide de refroidissement et un contrôle dimensionnel stable. Le liant résinoïde produit un état de surface légèrement plus lisse avec moins de vibrations mais s'use plus rapidement. Le liant métallique est utilisé principalement pour les meules diamantées dans la rectification lourde de carbure ou de céramique.
Dureté de la meule (degré)
Le degré de la meule — la fermeté avec laquelle le liant maintient les grains abrasifs — suit une règle contre-intuitive : les matériaux durs nécessitent des meules plus tendres, et les matériaux tendres nécessitent des meules plus dures.
Lors de la rectification d'une pièce dure, la force de rectification est élevée. Une meule tendre libère facilement les grains émoussés (auto-affûtage), exposant des grains neufs et tranchants. Une meule dure retient les grains émoussés, les faisant frotter et générer de la chaleur plutôt que de couper — produisant des brûlures et un mauvais état de surface.
Lors de la rectification d'un matériau tendre, une meule dure évite l'usure excessive de la meule et maintient une géométrie constante. Une meule tendre s'userait rapidement et perdrait son profil.
Règle de sélection : Pièce dure → meule de degré tendre. Pièce tendre → meule de degré dur.
Vitesse de la meule
Une vitesse de meule plus élevée produit généralement un état de surface plus fin mais génère plus de chaleur par unité de matière enlevée. Une vitesse plus faible réduit la chaleur mais grossit l'état de surface. La plage de vitesse recommandée par le fabricant de la meule ne doit pas être dépassée — fonctionner au-dessus de la vitesse maximale risque une défaillance catastrophique de la meule, ce qui constitue un danger pour la sécurité indépendant des considérations de qualité du processus.
Défauts courants de rectification : causes et prévention
Les défauts de rectification ne sont pas aléatoires — ils ont des causes racines spécifiques qui peuvent être identifiées et éliminées systématiquement.
Brûlures de rectification
Les brûlures de rectification apparaissent comme une décoloration (marques de surface bleues ou brunes) indiquant des dommages thermiques localisés. La zone brûlée a une dureté réduite, un état de contraintes résiduelles modifié (de compressif — bénéfique — à traction — nocif), et peut contenir des micro-fissures.
Causes profondes : Débit de liquide de refroidissement insuffisant ou liquide mal dirigé ; vitesse d'avance ou profondeur de passe excessive ; meule émoussée ou chargée.
Prévention : Liquide de refroidissement à haut volume délivré directement dans la zone de rectification ; dressage régulier de la meule pour maintenir le tranchant ; profondeur de passe prudente, surtout sur les passes finales.
Important : Les brûlures de rectification ne sont pas toujours visibles en surface. Des dommages thermiques sous-cutanés peuvent exister sans décoloration évidente. Pour les composants critiques pour la sécurité (structures aérospatiales, implants médicaux, applications à fatigue à cycle élevé), une inspection par particules magnétiques ou une inspection par attaque au nital peut être spécifiée pour détecter les dommages de brûlure sous-cutanés.
Marques de broutage (vibrations)
Les marques de broutage sont des motifs d'ondes répétitifs sur la surface rectifiée — des stries également espacées visibles sous un éclairage oblique. Elles sont causées par des vibrations dans le système de rectification à une fréquence déterminée par les propriétés de résonance de la machine, de la pièce ou de la meule.
Causes profondes : Meule déséquilibrée ; rigidité insuffisante du montage de la pièce ; résonance entre la vitesse de broche et la fréquence naturelle du système ; taux d'enlèvement de matière excessif déstabilisant la coupe.
Prévention : Équilibrer soigneusement la meule avant utilisation ; utiliser un support à lunette fixe pour les arbres longs ; réduire le taux d'enlèvement de matière ; varier la vitesse de broche pour s'éloigner des conditions de résonance.
Fissures thermiques
Les fissures thermiques sont de fines fissures de surface causées par un cyclage thermique rapide — la surface chauffe pendant le contact de rectification et se trempe rapidement lorsque le liquide de refroidissement est appliqué. La contrainte thermique de traction résultante dépasse localement la résistance à la rupture du matériau, produisant des réseaux de fissures.
Causes profondes : Profondeur de passe excessive combinée à un refroidissement inadéquat ; débit de liquide de refroidissement interrompu pendant la rectification ; paramètres agressifs sur des matériaux fragiles ou trempés.
Prévention : Apport continu et constant de liquide de refroidissement ; paramètres de rectification prudents sur les matériaux trempés ; éviter d'arrêter la meule en contact avec la pièce.
Les fissures thermiques sont particulièrement dangereuses sur les composants structurels aérospatiaux, les bagues de roulement trempées et les outillages de matrices — les fissures invisibles à l'inspection visuelle se propagent sous charge de service, provoquant une défaillance prématurée par fatigue.
Défaut de circularité sur pièces cylindriques
Les pièces rectifiées cylindriques qui s'écartent de la circularité réelle provoquent des vibrations, une répartition inégale de la charge sur les roulements et une durée de vie en fatigue réduite dans les systèmes rotatifs.
Causes profondes : Mauvais alignement du montage entre les pointes ; pression de soutien de la contre-pointe insuffisante ; déflexion de la pièce sous l'effort de rectification (particulièrement sur les arbres longs et élancés) ; faux rond de la broche de la machine.
Prévention : Vérifier l'alignement des pointes avant la rectification ; utiliser une pression de pointe appropriée ; ajouter un support à lunette sur les arbres longs ; vérifier le faux rond de la broche avec un comparateur de précision avant de commencer la production.
Résumé de la prévention des défauts
| Défaut | Cause principale | Prévention clé |
|---|---|---|
| Brûlure de rectification | Chaleur excessive / refroidissement insuffisant | Liquide de refroidissement à haut débit, dressage de la meule, réduction de la profondeur |
| Marques de broutage | Vibration / déséquilibre | Équilibrage de la meule, support à lunette, réduction du taux d'enlèvement |
| Fissures thermiques | Choc thermique | Refroidissement constant, paramètres conservateurs |
| Mauvaise finition de surface | Meule usée / mauvais paramètres | Dresser la meule régulièrement, optimiser le grain et la vitesse |
| Hors tour | Erreur de montage / déflexion | Vérification de l'alignement, support à lunette |
Matériaux adaptés à la rectification de précision
Acier à outils trempé et acier à matrices
Les aciers à outils (D2, H13, M2, A2) sont couramment trempés à 58–65 HRC avant la rectification de finition. À cette dureté, le fraisage et le tournage sont impraticables — l'usure de l'outil est inacceptablement élevée et le contrôle dimensionnel se dégrade rapidement. Les meules CBN traitent efficacement ces matériaux, atteignant des tolérances de ±0,002 mm et un état de surface Ra 0,2–0,4 µm à l'état trempé.
Applications : Cavités et noyaux de moules d'injection, matrices d'estampage, corps d'outils de coupe, composants industriels résistants à l'usure.
Acier inoxydable
L'acier inoxydable présente des défis spécifiques en rectification : sa tendance à l'écrouissage et son affinité pour l'abrasif en oxyde d'aluminium (provoquant le chargement de la meule) rendent le choix de la meule critique. Les meules en oxyde d'aluminium à friabilité appropriée ou les meules CBN pour l'inox trempé sont des choix standard. L'application de liquide de refroidissement est particulièrement importante pour l'inox — la conductivité thermique modérée de l'alliage concentre la chaleur plus que l'acier au carbone.
Applications : Implants médicaux, équipements de qualité alimentaire, arbres industriels de précision, composants résistants à la corrosion nécessitant des ajustements à tolérance serrée.
Carbure cémenté
Le carbure cémenté (WC-Co) est parmi les matériaux d'ingénierie les plus durs en usage courant en fabrication — typiquement 1 500–2 100 HV. Des meules diamantées sont requises ; le CBN et l'oxyde d'aluminium sont inefficaces. La rectification du carbure génère une chaleur élevée en raison de la dureté du matériau et de sa faible conductivité thermique, nécessitant une stratégie de refroidissement soignée.
Applications : Plaquettes et corps d'outils de coupe, plaques d'usure, poinçons et matrices de précision, sièges de vannes industrielles.
Titane
La faible conductivité thermique du titane (environ 7 W/(m·K) pour le Ti-6Al-4V) en fait l'un des matériaux les plus difficiles thermiquement pour la rectification. La chaleur se concentre à l'interface de rectification plutôt que de se dissiper dans la pièce, augmentant le risque d'oxydation de surface et de dommages microstructuraux. Dans notre expérience de production avec des composants aérospatiaux en titane, les meules en oxyde d'aluminium à vitesses conservatrices avec un liquide de refroidissement haute pression dirigé directement dans la zone de rectification sont l'exigence minimale pour une intégrité de surface acceptable. Les meules CBN donnent de meilleurs résultats sur les alliages de titane à vitesses élevées.
Applications : Composants structurels aérospatiaux, implants médicaux, fixations haute performance.
Céramique
Les céramiques techniques (alumine, zircone, carbure de silicium, nitrure de silicium) sont rectifiées exclusivement avec un abrasif diamanté. Leur fragilité nécessite des profondeurs de passe particulièrement faibles pour éviter les fissures sous-cutanées (formation de fissures médianes/latérales) qui réduisent la résistance de la pièce en dessous des exigences de conception.
Applications : Composants de substrats électroniques, composants structurels haute température, bagues de roulement de précision dans les applications de roulements céramiques.
Comment la rectification de précision affecte le coût de fabrication
La rectification de précision est considérablement plus coûteuse par unité de matière enlevée que le fraisage ou le tournage — d'un facteur de 3 à 10× selon la tolérance et la géométrie. Comprendre les facteurs de coût permet aux ingénieurs et aux acheteurs OEM d'appliquer la rectification de manière stratégique plutôt qu'universelle.
Principaux facteurs de coût
Temps et complexité de montage : Les montages de rectification nécessitent l'alignement de la machine, l'équilibrage de la meule, le dressage de la meule pour restaurer la netteté et le profil, et dans le cas de la rectification cylindrique, le centrage précis de la pièce. Pour les travaux de prototypage ou de faible volume, le montage peut représenter 30 à 50% du coût total de rectification pour une pièce simple.
Usure et dressage de la meule : Les meules de rectification sont des consommables. Les meules CBN et diamantées ont un coût initial plus élevé que l'oxyde d'aluminium mais une durée de vie beaucoup plus longue — dans la rectification de production d'acier trempé, les meules CBN durent typiquement 50 à 100× plus longtemps que l'oxyde d'aluminium par unité de matière enlevée, ce qui les rend plus économiques en volume malgré le prix d'achat plus élevé.
Temps de cycle : Le taux d'enlèvement de matière en rectification est fondamentalement plus lent qu'en fraisage. Atteindre ±0,002 mm nécessite plusieurs passes de soufflage (passes sans nouvelle avance, permettant à la déflexion élastique du système de revenir à zéro). Chaque passe supplémentaire ajoute du temps de cycle.
Inspection : Les tolérances serrées nécessitent un équipement de mesure précis — jauges à air, micromètres de précision, contrôleurs de circularité, profilomètres de surface. Le temps d'inspection s'ajoute au coût proportionnellement au nombre de dimensions critiques.
Relation coût-tolérance :
| Tolérance | Indice relatif de coût d'usinage |
|---|---|
| ±0,01 mm (usinage CNC suffisant) | 1.0× |
| ±0,005 mm (entrée en rectification fine) | 1.5–2.0× |
| ±0.002 mm (rectification de précision standard) | 2.5–4.0× |
| ≤ ±0.001 mm (ultra-précision) | 5.0–10.0× |
Chaque étape de tolérance plus stricte peut augmenter le coût total de 50 à 100%. Cela fait de la spécification de tolérance l'une des décisions de conception les plus déterminantes pour le contrôle des coûts de rectification.
Comment réduire le coût de la rectification de précision
Appliquez la rectification uniquement aux caractéristiques critiques. La source la plus courante de coûts de rectification inutiles est l'application de tolérances serrées — et donc d'exigences de rectification — à des caractéristiques qui n'en ont pas fonctionnellement besoin. Un arbre qui s'ajuste dans un palier de roulement de précision nécessite ±0,001–0,002 mm au niveau du palier ; le reste du diamètre de l'arbre peut ne pas nécessiter de rectification du tout.
Contrôlez la surépaisseur de rectification avant usinage. Si le tournage CNC laisse un excès de matière (>0,1 mm) pour la rectification, la rectification enlève plus de matière par passe et le processus prend plus de temps. La surépaisseur de rectification optimale est généralement de 0,01–0,05 mm par côté — suffisante pour nettoyer la surface tournée et corriger les écarts géométriques, mais pas plus. Pour y parvenir, il faut une qualité de tournage CNC constante, ce qui relève d'une discipline de contrôle de processus.
Séquencez correctement le traitement thermique. L'usinage à l'état doux avant le traitement thermique permet des taux d'enlèvement CNC plus rapides et une durée de vie d'outil plus longue. Le traitement thermique avant la rectification corrige la dureté ; la rectification corrige les dimensions après la déformation due au traitement thermique. Cette séquence est plus économique que de tenter d'usiner un matériau durci à des dimensions quasi finales.
Utilisez des meules CBN pour les quantités de production. Le coût initial plus élevé est rapidement récupéré grâce à une fréquence de dressage réduite, une durée de vie de meule plus longue et un état de surface plus constant. Pour toute opération de rectification de plus de 20 à 30 pièces par mois sur acier durci, les meules CBN sont presque toujours plus économiques que l'oxyde d'aluminium sur une base de coût par pièce.
Simplifiez la géométrie des pièces pour l'accessibilité de la rectification. Les alésages profonds et étroits, les transitions géométriques abruptes et les caractéristiques qui bloquent l'accès du liquide de refroidissement à la zone de rectification augmentent tous la difficulté et le coût de la rectification. Une revue DFM avant la finalisation de la conception peut identifier et éliminer ces caractéristiques à faible coût.
Directives DFM pour la rectification de précision
Les décisions de conception prises avant le début de la fabrication ont plus d'impact sur le coût et la qualité de la rectification que tout ajustement de paramètre de processus pendant la rectification.
Contrôle de la surépaisseur de rectification
La surépaisseur de rectification (la quantité de matière laissée pour la rectification après l'usinage CNC) doit être constante et appropriée. Trop de matière — au-dessus de 0,05–0,1 mm par côté — prolonge le temps de cycle de rectification, augmente l'usure de la meule et risque des dommages thermiques sur plusieurs passes d'ébauche. Trop peu de matière — en dessous de 0,01 mm par côté — peut ne pas permettre un nettoyage complet des marques d'outil du tournage, produisant un état de surface incohérent.
Spécifiez la surépaisseur de rectification sur le dessin ou la spécification de processus pour les caractéristiques critiques, et vérifiez-la par mesure en cours de processus de la caractéristique tournée CNC avant la rectification.
Maintenez la rigidité de la pièce
Les parois minces, les arbres longs et élancés et les sections à faible intégrité structurelle se déforment sous la force de rectification. Un arbre qui se déforme de 0,005 mm sous la pression de la meule produit une pièce qui mesure 0,005 mm sous-dimensionnée au point de déformation maximale — même si la machine est correctement calibrée. Pour les arbres avec des rapports longueur/diamètre supérieurs à 5:1, spécifiez des centres aux deux extrémités pour permettre le support par lunette fixe et contre-pointe. Pour les pièces cylindriques à paroi mince, évaluez si un support interne pendant la rectification (mandrin expansible ou montage interne) est justifié.
Prévoyez un dégagement de rectification
La meule doit avoir un dégagement complet pour approcher la surface rectifiée sans interférence de la géométrie adjacente. Les épaulements, les brides ou les caractéristiques adjacentes qui bloquent l'accès de la meule imposent des montages spéciaux ou des opérations secondaires. Lors de la conception d'épaulements adjacents à des portées rectifiées, spécifiez une dépouille de rectification (une petite gorge de dégagement à la base de l'épaulement) qui permet à la meule de faire une passe de finition sans toucher la face de l'épaulement — c'est une pratique standard dans la conception d'arbres de précision.
Évitez les alésages profonds et de petit diamètre
La rectification interne d'alésages profonds et de petit diamètre est l'une des opérations de rectification les plus coûteuses et techniquement difficiles. Le petit diamètre de meule (souvent 20 à 50% du diamètre de l'alésage pour fournir un dégagement) a une rigidité limitée, une mauvaise dissipation de la chaleur et un accès restreint du liquide de refroidissement. Les rapports profondeur/diamètre supérieurs à 3:1 doivent être évalués attentivement — des méthodes de finition alternatives (alésage, rodage) peuvent être plus appropriées et plus rentables pour les alésages profonds où l'exigence fonctionnelle est la tolérance de diamètre et l'état de surface plutôt qu'une précision géométrique extrême.
Liste de contrôle DFM pour la rectification de précision
| Élément de conception | Exigence DFM |
|---|---|
| Surépaisseur de rectification sur diamètre critique | 0,01–0,05 mm par côté ; constante après CNC |
| Rapport longueur/diamètre de l'arbre | >5:1 nécessite des centres et un support par lunette fixe |
| Épaulement adjacent à la surface rectifiée | Inclure une dépouille de rectification (gorge à la base de l'épaulement) |
| Rapport profondeur/diamètre de l'alésage interne | >3:1 justifie une revue de processus ; envisager l'alternative du rodage |
| Caractéristiques à tolérance serrée | Appliquer uniquement aux surfaces fonctionnellement critiques |
| Accès de la meule à la surface | Vérifier le dégagement dans le modèle CAD ; éliminer la géométrie d'interférence |
Applications de la rectification de précision par secteur
Aérospatial
La rectification aérospatiale englobe les portées d'arbres de turbine, les surfaces de paliers de trains d'atterrissage, les tiges d'actionneurs et les interfaces de fixations structurelles. Des tolérances de ±0,001–0,003 mm avec un état de surface Ra 0,2–0,4 µm sont des exigences courantes pour les composants rotatifs aérospatiaux. Selon les exigences du système qualité aérospatial AS9100, les opérations de rectification critiques nécessitent une validation documentée du processus, des enregistrements de mesure en cours de processus et une inspection par attaque au nital ou par particules magnétiques pour vérifier l'absence de dommages thermiques.
Dans notre expérience de production avec des clients aérospatiaux, l'erreur de préparation avant rectification la plus courante est une consistance insuffisante en tournage CNC — les pièces arrivant à la rectification avec un surplus de matière non uniforme obligent les opérateurs de rectification à prendre des décisions sur la profondeur de coupe qui introduisent de la variabilité dans le résultat final. Une qualité de tournage CNC constante est aussi importante que la qualité du processus de rectification pour obtenir des résultats de rectification de précision fiables.
Dispositifs médicaux
Les implants orthopédiques, les tiges d'instruments chirurgicaux et les composants d'implants dentaires nécessitent un état de surface Ra ≤ 0,4 µm et une précision dimensionnelle de ±0,002–0,005 mm. Au-delà des exigences dimensionnelles, l'intégrité de surface obtenue par rectification affecte directement la biocompatibilité — les contraintes résiduelles de traction provenant d'une rectification agressive favorisent la corrosion sous contrainte et l'usure par fretting dans l'environnement de l'implant. Les contraintes résiduelles de compression issues d'une rectification correctement contrôlée améliorent la durée de vie en fatigue et la résistance à la corrosion.
Les exigences de qualité des dispositifs médicaux ISO 13485 imposent une validation documentée du processus pour les opérations de rectification sur les caractéristiques critiques des implants. Cela comprend la démonstration de la capabilité du processus (données Cpk), les dossiers de qualification des opérateurs et la traçabilité de l'étalonnage des équipements.
Transmission automobile et groupe motopropulseur
Les arbres d'entrée et de sortie de transmission, les alésages rectifiés d'engrenages et les portées de paliers dans les groupes motopropulseurs automobiles sont rectifiés à une tolérance de diamètre de ±0,001–0,002 mm en standard de production. L'état de surface des portées d'arbres de transmission (Ra 0,2–0,4 µm) est directement spécifié dans les normes d'ingénierie automobile car il détermine l'épaisseur du film de lubrification sous charge et vitesse de fonctionnement — le facteur principal contrôlant l'efficacité et la durée de vie de la transmission.
La rectification automobile à grand volume utilise la rectification centerless pour les ébauches d'arbres et la rectification cylindrique pour les dimensions finales des portées — une approche en deux étapes qui équilibre l'efficacité du débit et la précision.
Fabrication de moules et de matrices
Les cavités de moules, les noyaux et les composants d'outillage nécessitent une rectification de surface de l'acier à outils trempé jusqu'à une planéité ≤ 0,002 mm et un état de surface Ra 0,2–0,4 µm. La qualité de la surface de moule rectifiée se transfère directement à chaque pièce produite dans le moule — une base de moule non plane provoque des bavures, un mauvais contact de la ligne de joint et des variations dimensionnelles dans les pièces moulées sur toute la série de production.
Principaux enseignements
- La rectification de précision atteint des tolérances de ±0,001–0,005 mm et un état de surface Ra 0,2–0,8 µm — 5 à 10 fois plus serré que le fraisage CNC, ce qui en fait le processus requis pour les surfaces de paliers, les faces d'étanchéité, les arbres de précision et les composants trempés.
- Six types de rectification — surface, cylindrique, intérieure, sans centre, en plongée, et outil et couteau — chacune répond à une géométrie spécifique et à un volume de production donné. Adapter la méthode à la géométrie est essentiel pour la rentabilité.
- La rectification, le fraisage et le rodage sont des processus séquentiels, non concurrents — le fraisage crée la géométrie, la rectification l’affine, et le rodage perfectionne les surfaces d’alésage pour des performances fonctionnelles maximales.
- Le choix de la meule est la décision technique la plus critique — oxyde d’aluminium pour l’acier général, CBN pour l’acier trempé (jamais de diamant sur l’acier), diamant pour le carbure et les céramiques. Une pièce dure exige une meule de grade tendre ; une pièce tendre exige une meule de grade dur.
- Les défauts de rectification — brûlures, marquage, fissures thermiques, faux rond — ont des causes racines spécifiques qui peuvent être systématiquement évitées grâce à la gestion du liquide de refroidissement, à l’état de la meule et à la qualité du montage.
- Le coût de rectification augmente de façon exponentielle avec des tolérances plus serrées — chaque pas plus serré peut ajouter 50–100% au coût de rectification. N’appliquez des tolérances serrées que lorsque les performances fonctionnelles l’exigent.
- DFM pour la rectification signifie contrôler la surépaisseur de rectification préalable (0,01–0,05 mm par côté), concevoir pour la rigidité et l’accès de la meule, inclure des dégagements aux épaulements, et éviter les alésages internes inutilement profonds.
- À l'attention des acheteurs de OEM, la spécification de rectification sur un dessin a des implications de coût réelles — vérifiez que chaque surface rectifiée a une raison fonctionnelle pour la tolérance et la finition spécifiées, et discutez avec votre fournisseur de rectification CNC si des modifications DFM peuvent réduire la portée de rectification sans affecter les performances.
Questions fréquemment posées
Qu’est-ce que la rectification de précision et quand est-elle requise ?
La rectification de précision est un processus d’usinage de finition qui enlève de la matière à l’aide de grains abrasifs pour atteindre des tolérances de ±0,001–0,005 mm et une rugosité de surface Ra 0,2–0,8 µm — des niveaux de performance que le fraisage et le tournage CNC ne peuvent pas atteindre de manière fiable. Elle est requise lorsque : la tolérance dimensionnelle est plus serrée que ±0,005 mm ; la finition de surface doit être Ra ≤ 0,8 µm pour des raisons fonctionnelles (contact de roulement, étanchéité, durée de vie en fatigue) ; la dureté du matériau dépasse HRC 45–50, rendant la coupe conventionnelle impraticable ; ou la précision géométrique (rondité, planéité, cylindricité) doit être contrôlée au niveau micron. C’est généralement la dernière étape de fabrication après l’ébauche CNC et, le cas échéant, le traitement thermique.
Quelle est la différence entre la rectification plane et la rectification cylindrique ?
La rectification plane applique une meule rotative sur des surfaces planes de la pièce pour atteindre une planéité ≤0,002 mm sur 100 mm et une rugosité de surface Ra 0,2–0,8 µm — utilisée pour les plaques de moule, les inserts de matrice, les faces d’étanchéité et les gabarits de précision. La rectification cylindrique fait tourner la pièce sur son axe pendant que la meule se déplace le long de la longueur, atteignant une rondité ≤0,001 mm et des tolérances de diamètre de ±0,001–0,003 mm — utilisée pour les arbres, les portées de roulement, les rouleaux et tout composant rotatif où la rondité et la précision du diamètre sont fonctionnellement critiques. Les deux processus répondent à des exigences géométriques orthogonales (planéité vs. rondité/cylindricité) et ne sont pas interchangeables.
Quelle précision la rectification de précision peut-elle atteindre ?
La rectification de précision atteint des tolérances de ±0,001–0,003 mm sur les diamètres cylindriques et une planéité ≤0,002 mm sur les surfaces planes en conditions de production. La rectification ultra-précise avec des équipements spécialisés et des installations à environnement contrôlé atteint ≤±0,001 mm. Une rondité de ≤0,001 mm est réalisable en rectification cylindrique de production. Ces tolérances sont 5 à 10 fois plus serrées que le fraisage CNC (±0,01–0,05 mm) et 3 à 5 fois plus serrées que le tournage CNC (±0,005–0,02 mm), faisant de la rectification le processus requis pour les ajustements de roulements de précision, les interfaces d’étanchéité et les composants rotatifs haute performance.
Pourquoi la gestion de la chaleur est-elle critique en rectification de précision ?
La chaleur est le principal risque qualité en rectification de précision car les grains abrasifs génèrent une chaleur de friction concentrée à la surface de la pièce — une chaleur qui ne peut pas se dissiper aussi rapidement qu’en coupe conventionnelle. L’excès de chaleur provoque des brûlures de rectification (décoloration visible de la surface avec dureté réduite et contraintes résiduelles de traction nocives), des fissures thermiques (fines fissures de surface qui se propagent sous charge de service) et une imprécision dimensionnelle due à la dilatation thermique de la pièce pendant la rectification. Pour les matériaux à faible conductivité thermique — titane (~7 W/m·K), acier inoxydable (~15 W/m·K) — le risque est plus élevé car la chaleur se concentre à l’interface de rectification. Un liquide de refroidissement haute pression adéquat dirigé dans la zone de rectification, une profondeur de passe prudente et des meules correctement dressées sont les principaux outils de gestion de la chaleur.
Quand la rectification sans centre doit-elle être spécifiée ?
La rectification sans centre doit être spécifiée pour la production en grand volume de pièces cylindriques (goupilles, tiges, arbres, corps de fixations) où le coût de montage par pièce doit être minimal et le débit est la priorité. Elle ne nécessite aucune opération de centrage sur la pièce et prend en charge la production continue en passage — les pièces traversent automatiquement la zone de rectification. La rectification sans centre atteint une rondité ≤0,001–0,002 mm et des tolérances de diamètre de ±0,002–0,005 mm, ce qui la rend adaptée à la plupart des exigences cylindriques de précision. Elle n’est pas appropriée pour les pièces avec plusieurs paliers de diamètre, des profils complexes ou des caractéristiques nécessitant une relation de position avec d’autres éléments de la pièce (qui nécessitent des références que la rectification sans centre ne fournit pas).
Qu’est-ce qui cause les brûlures de rectification et comment peuvent-elles être évitées ?
Les brûlures de rectification sont causées par une chaleur excessive à la surface de la pièce — le plus souvent par un débit de liquide de refroidissement insuffisant, des meules émoussées ou chargées qui frottent au lieu de couper, ou une profondeur de passe et une vitesse d'avance excessives. La zone brûlée présente une dureté de surface réduite, des contraintes résiduelles de traction nocives (par opposition aux contraintes de compression bénéfiques produites par une rectification correctement contrôlée), et peut contenir des microfissures sous-cutanées invisibles à l'inspection visuelle. La prévention nécessite : un débit de liquide de refroidissement élevé dirigé directement dans l'arc de rectification ; un dressage régulier de la meule pour maintenir sa netteté ; une profondeur de passe prudente lors des passes de finition ; et une surveillance du processus. Pour les composants critiques pour la sécurité, une attaque au nital ou une inspection par particules magnétiques après rectification vérifie l'absence de dommages thermiques.
Comment le coût de la rectification se compare-t-il à l'usinage CNC ?
La rectification de précision coûte considérablement plus cher par unité de matière enlevée que le fraisage ou le tournage CNC — généralement 3 à 10 fois plus élevé en raison de taux d'enlèvement de matière plus lents, des coûts d'usure des meules, des exigences d'inspection plus élevées et d'une configuration plus complexe. Cependant, la comparaison des coûts est trompeuse sans contexte : la rectification est requise lorsque la spécification fonctionnelle ne peut être satisfaite d'aucune autre manière. La question d'ingénierie n'est pas “ la rectification est-elle plus chère que le fraisage ? ” — elle l'est toujours — mais “ cette caractéristique nécessite-t-elle une rectification pour répondre à son exigence fonctionnelle ? ” L'application de tolérances serrées uniquement aux surfaces fonctionnellement critiques, le contrôle de la surépaisseur de rectification préalable, l'utilisation de meules CBN pour les quantités de production et la minimisation de la portée de rectification grâce à une revue DFM sont les stratégies de contrôle des coûts les plus efficaces.
Quelle meule doit être utilisée pour l'acier trempé ?
Le CBN (nitrure de bore cubique) est l'abrasif correct pour rectifier l'acier trempé (HRC 45+). Le CBN possède une stabilité thermique élevée, ne réagit pas chimiquement avec le fer aux températures de rectification et maintient la netteté de la meule bien plus longtemps que l'oxyde d'aluminium sur l'acier trempé — généralement 50 à 100 fois la durée de vie de la meule en oxyde d'aluminium par unité de matière enlevée. Les meules diamantées ne doivent pas être utilisées sur l'acier : aux températures de rectification, le carbone du diamant réagit avec le fer, provoquant une dissolution rapide du diamant. Les meules en oxyde d'aluminium conviennent à l'acier non trempé ou modérément dur (en dessous d'environ HRC 45) dans les applications de rectification générale. La liaison vitrifiée est le choix standard pour la rectification de précision exigeant une précision dimensionnelle ; la liaison résinoïde offre une finition légèrement plus fine pour les passes de finition.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage et rectification de précision CNC pour les applications aérospatiales, médicales, de moulage et d'estampage, et industrielles OEM. Références techniques : AS9100 Rév. D (Système de management de la qualité aérospatiale), ISO 13485 (Systèmes de qualité des dispositifs médicaux), ASTM E1077 (Inspection par attaque au nital pour les brûlures de rectification), Manuel de technologie de rectification de la Society of Manufacturing Engineers (SME).
Vous recherchez des composants rectifiés de précision pour des applications aérospatiales, médicales ou industrielles ?
Chez CMS, notre capacité de rectification de précision couvre la rectification cylindrique, de surface et intérieure dans l'acier trempé, l'acier inoxydable, le titane et le carbure, avec un contrôle de tolérance à ±0,001 mm et une finition de surface à Ra 0,2 µm. Chaque travail de rectification reçoit une revue DFM pour vérifier l'adéquation de la surépaisseur de rectification préalable, le choix de la meule et l'accessibilité des caractéristiques — et les rapports d'inspection CMM avec paramètres de rectification documentés sont standard pour les programmes aérospatiaux et médicaux.
[Demander une revue DFM et un devis de rectification de précision →]


